
Охлаждающая пластина, используемая в полупроводниковом оборудовании, может выглядеть как обычная металлическая пластина, но её правильная обработка — задача далеко не простая. Внутренние каналы охлаждения, входные и выходные отверстия, монтажные отверстия, уплотнительные канавки и плоскостность пластины должны соответствовать требуемым спецификациям. Небольшая ошибка в любой из этих областей может привести к утечкам, неравномерному охлаждению или проблемам при сборке. Полупроводниковое оборудование также требует высокой стабильности размеров, поэтому обычные методы фрезерования не подходят для многих конструкций охлаждающих пластин. При обработке на станках с ЧПУ необходимо с самого начала учитывать чертеж, материал, структуру каналов и требования к контролю качества, чтобы готовый компонент не только выглядел правильно, но и надежно работал в оборудовании.
В чём сложность обработки на станках с ЧПУ охлаждающих пластин для полупроводникового оборудования?
Охлаждающие пластины играют важную роль в рассеивании тепла и циркуляции охлаждающей жидкости внутри полупроводникового оборудования. Они редко представляют собой просто плоские компоненты. Зачастую для обработки в пределах ограниченной толщины пластины необходимо создавать сложные каналы, прецизионные отверстия и уплотнительные конструкции. Для покупателей вопрос заключается не просто в том, может ли поставщик обработать деталь, а в том, сможет ли он поддерживать эти критически важные размеры на протяжении всего производственного процесса.
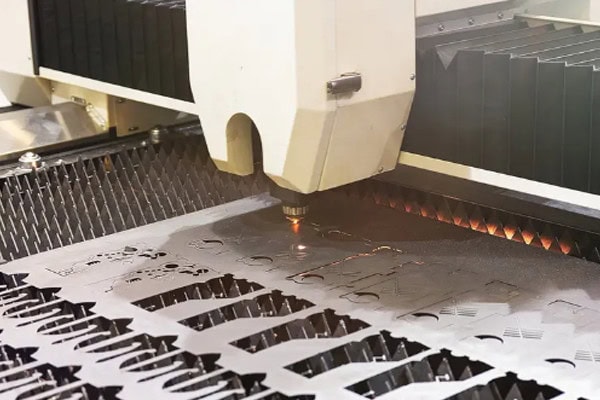
Внутренние каналы охлаждения влияют на эффективность охлаждения.
Охлаждающие каналы обычно скрыты внутри пластины и могут включать прямые участки, повороты, соединительные отверстия и секции различной глубины. Если траектория движения инструмента спланирована неправильно, обработка может оставить заметные следы инструмента или вызвать изменение размеров внутри каналов. Для компонентов полупроводникового оборудования размеры каналов влияют на поток охлаждающей жидкости и могут влиять на производительность всей системы терморегулирования.
- Необходимо поддерживать постоянную ширину и глубину канала: чрезмерные отклонения в размерах могут изменить условия потока охлаждающей жидкости и создать трудности при последующей сборке.
- Контролируйте угловые участки, а не сосредотачивайтесь только на скорости обработки: для участков малого радиуса требуются подходящие инструменты и траектории движения инструмента, чтобы уменьшить перерезание, остатки материала и видимые следы вибрации.
- Необходимо обеспечить точное позиционирование между пересекающимися каналами: когда несколько проходов соединяются друг с другом, пространственное соотношение между отверстиями и каналами должно оставаться точным, чтобы сохранить заданный путь потока.
После обработки следует проверять критически важные размеры каналов и внутреннее состояние, а не полагаться на внешний вид поверхности. Для покупателей охлаждающая пластина, которая отлично выглядит снаружи, но имеет неконтролируемые внутренние размеры, вряд ли обеспечит надежную работу.
Плоскостность и положение монтажного отверстия одинаково важны.
Охлаждающие пластины часто устанавливаются непосредственно вплотную к источникам тепла, тепловым компонентам или основаниям крепления оборудования. При чрезмерной деформации пластины площадь контакта может стать неравномерной, что повлияет как на сборку, так и на теплопередачу. Монтажные отверстия также должны иметь больший диаметр, чем просто правильный. Необходимо контролировать расстояние между отверстиями, точность позиционирования и их положение относительно базовой точки обработки.
| Критическая область | Фокус на обработке на станках с ЧПУ | Потенциальное воздействие |
| Каналы охлаждения | Ширина, глубина, углы, качество поверхности | Циркуляция охлаждающей жидкости |
| Монтажная поверхность | Плоскостность, параллельность, состояние поверхности | Сборка оборудования и контакты |
| Монтажные отверстия | Диаметр, расстояние, точность позиционирования | Фиксация и позиционирование |
| Уплотнительные канавки | Ширина, глубина, положение | Уплотнение |
| Входные/выходные патрубки | Резьба, диаметр, соосность | Подключение охлаждающей жидкости |
Герметизирующие конструкции нельзя считать "достаточно надежными".
В процессе длительной эксплуатации охлаждающие пластины обычно содержат циркулирующую охлаждающую жидкость, поэтому уплотнительные канавки, соединительные отверстия и зоны стыков являются важными точками контроля. Слишком глубокая или слишком мелкая канавка может повлиять на герметичность уплотнения, а некачественная обработка резьбы может создать проблемы при установке. Эти размеры следует рассматривать как критически важные параметры на этапе обработки на станках с ЧПУ, а не ждать до момента сборки, чтобы обнаружить проблему.
Какие материалы подходят для изготовления охлаждающих пластин для полупроводникового оборудования, обрабатываемого на станках с ЧПУ?
Оборудование для производства полупроводников предъявляет высокие требования к весу, теплопроводности, коррозионной стойкости и стабильности размеров, поэтому выбор материала должен соответствовать конкретным условиям применения. Для охлаждающих пластин могут использоваться алюминиевые сплавы, медные сплавы, нержавеющая сталь и другие материалы. Их характеристики при механической обработке значительно различаются, поэтому инструменты, параметры резки и обработка поверхности должны быть скорректированы в соответствии с выбранным материалом.
Охлаждающие пластины из алюминиевого сплава
Алюминиевые сплавы относительно легкие и легко поддаются механической обработке, что делает их распространенными в конструктивных элементах и компонентах систем теплоотвода полупроводникового оборудования. Однако тонкие пластины могут деформироваться после значительного удаления материала, а глубокие каналы могут потребовать дополнительного внимания к заусенцам и следам от инструмента.
- Контролируйте силы резания в тонкостенных областях: чрезмерное усилие при обработке может привести к изменению размеров или деформации детали после извлечения из зажимного приспособления.
- Контроль припуска на чистовую обработку: при черновой обработке следует оставлять достаточно материала для стабильной чистовой обработки, а не допускать слишком быстрого достижения окончательных размеров.
- Обратите особое внимание на заусенцы вокруг каналов и уплотнительных канавок: оставшиеся заусенцы могут ухудшить чистоту и помешать установке уплотнения.
Медные сплавы и материалы с высокой теплопроводностью
Медь и некоторые медные сплавы обладают хорошей теплопроводностью, но их относительно мягкая структура может приводить к образованию налета, заусенцев и царапин на поверхности во время обработки. Охлаждающие пластины из этих материалов предъявляют более высокие требования к состоянию инструмента и удалению стружки. При наличии глубоких каналов также необходимо контролировать накопление стружки для защиты обрабатываемой поверхности.
Нержавеющая сталь и специальные сплавы
В некоторых средах, где используется полупроводниковое оборудование, требуется более высокая коррозионная стойкость, поэтому для некоторых применений охлаждающих пластин подходят нержавеющая сталь или специальные сплавы. Эти материалы могут выделять больше тепла при резке и ускорять износ инструмента. План обработки должен предусматривать достаточную проверку процесса, особенно в отношении прецизионных отверстий, уплотнительных канавок и соединительных портов, а не просто применение тех же параметров, что и для алюминиевых сплавов.
Что следует проверить после обработки охлаждающей пластины?
Когда компоненты полупроводникового оборудования попадают на стадию сборки, исправление проблемы, возникшей в процессе обработки, может обойтись гораздо дороже, чем её выявление в ходе производства. Если на месте установки оборудования обнаруживается утечка, неправильное расположение отверстий или плохой контакт поверхностей, доработка может быстро стать сложной задачей. Контроль после обработки на станках с ЧПУ должен быть сосредоточен на тех характеристиках, которые непосредственно влияют на фактическое использование, охватывая как точность размеров, так и функциональные требования.
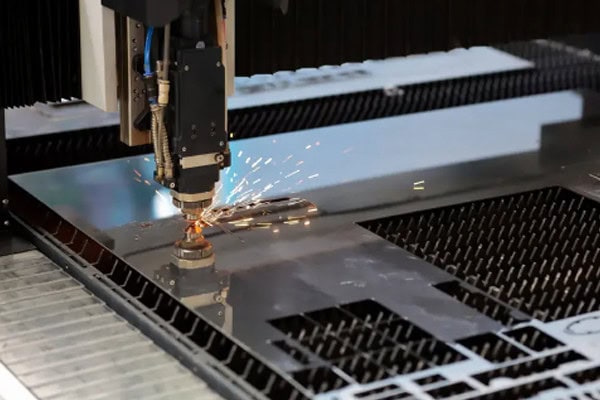
Контроль размеров должен быть сосредоточен на критически важных элементах.
Проверка должна выходить за рамки внешних размеров охлаждающей пластины. Каналы, монтажные поверхности, расположение отверстий, уплотнительные канавки и соединительные порты должны быть проверены на соответствие требованиям чертежа. Критические размеры также должны быть зафиксированы для обеспечения контроля процесса во время будущего серийного производства.
- Габаритные размеры и базовые положения: Убедитесь, что готовый компонент может быть правильно установлен в предназначенное для него место установки оборудования.
- Размеры каналов охлаждения: проверьте глубину, ширину и критически важные зоны соединения, чтобы предотвратить значительные внутренние отклонения.
- Положение отверстий и уплотнительных канавок: проверьте позиционные соотношения, размеры и полноту обработки.
- Состояние поверхности пластины: проверьте плоскостность, шероховатость поверхности и локальные следы от инструмента, чтобы уменьшить проблемы при сборке и контакте.
Проверку на герметичность пропускать не следует.
Одного лишь контроля размеров недостаточно для охлаждающих пластин с внутренними циркуляционными каналами. После обработки может потребоваться также соответствующее испытание под давлением или на герметичность, чтобы убедиться в отсутствии недопустимых утечек в каналах, соединениях и уплотнительных конструкциях. Конкретный метод испытания и требования к давлению должны соответствовать чертежам заказчика, техническим характеристикам оборудования и стандартам проекта.
Для серийного производства необходима стабильность размеров.
Качественно изготовленный прототип не означает автоматически, что каждая деталь в непрерывном производстве останется идентичной. Износ инструмента, колебания партий материала, состояние станка и методы крепления могут постепенно влиять на размеры. Для заказчиков полупроводникового оборудования с долгосрочными потребностями в закупках стабильный контроль процесса часто важнее, чем просто скорость обработки.
Как выбрать поставщика оборудования для обработки на станках с ЧПУ при производстве охлаждающих пластин для полупроводникового оборудования?
Цена, безусловно, является важным фактором при закупке охлаждающих пластин, но опыт обработки, коммуникация и контроль качества часто оказывают большее влияние на выполнение проекта. Новые проекты по производству охлаждающих пластин могут пройти этапы разработки прототипов, мелкосерийного производства и серийного выпуска, при этом изменения в конструкции или отзывы о сборке могут появляться на каждом этапе. Способность поставщика быстро реагировать и поддерживать стабильность технологического процесса может напрямую влиять на сроки поставки.
Проверьте, может ли поставщик работать со сложными системами охлаждения.
Целесообразно проверить, имеет ли поставщик опыт обработки компонентов с глубокими канавками, пересекающимися каналами охлаждения, прецизионными отверстиями и уплотнительными конструкциями. Одного лишь количества станков с ЧПУ недостаточно для полного представления о возможностях обработки. Более полезными показателями пригодности поставщика для проекта являются планирование траектории движения инструмента, опыт работы с оснасткой, контроль качества обработки и наличие контрольно-измерительного оборудования.
Проверьте, интегрирован ли контроль качества в производственный процесс.
В отлаженном процессе механической обработки необходимо контролировать качество на протяжении всего производства, а не проверять все детали только после их изготовления. Утверждение прототипа, контроль качества в процессе производства, регистрация критических размеров и окончательная проверка должны иметь четко определенную роль.
| Стадия производства | Ключевые пункты для проверки | Ценность для клиента |
| Обзор чертежа | Материал, каналы, базовые элементы, критические допуски | Выявляйте проблемы, возникающие при обработке материалов, на ранних стадиях. |
| Стадия прототипа | Размеры, сборка, конструкция уплотнения | Проверить осуществимость проекта |
| Серийное производство | Состояние инструмента, критические размеры | Контроль вариаций партии |
| Предотгрузочной | Размеры, внешний вид, проверка на герметичность | Снижение рисков при сборке на месте. |
Этот процесс может показаться сложным, но для компонентов прецизионного полупроводникового оборудования эти детали могут иметь решающее значение в предотвращении повторной доработки.
Убедитесь, что процесс создания прототипов плавно переходит в серийное производство.
Проекты по производству охлаждающих пластин редко начинаются сразу с крупномасштабного производства. Многие клиенты начинают с прототипов для сборки оборудования и тестирования производительности, а затем постепенно увеличивают объемы заказов после подтверждения каналов охлаждения, интерфейсов и монтажных размеров. Поставщик, способный перевести проверенные процессы создания прототипов в стабильное серийное производство, может значительно упростить последующие этапы проекта.
Обработка на станках с ЧПУ охлаждающих пластин для полупроводникового оборудования требует тщательного контроля каждой критически важной детали, от размеров каналов и монтажных поверхностей до уплотнительных канавок, соединительных портов, контроля размеров и проверки на герметичность. Для клиентов, которым требуется разработка прототипов, высокоточная обработка на заказ или серийное производство, TIRAPID оказывает поддержку на всех этапах — от обмена чертежами и планирования процесса до обработки на станках с ЧПУ и контроля качества, что способствует более стабильному производству охлаждающих пластин и более плавной сборке оборудования.
















