Хромирование — это процесс электролитического осаждения, при котором тонкий слой хрома наносится на металлическую или специально подготовленную пластиковую поверхность. Такое покрытие может улучшить износостойкость, твердость поверхности, коррозионную стойкость, фрикционные свойства и внешний вид. В зависимости от применения, хром может наноситься в виде тонкого декоративного покрытия или в виде более толстого функционального покрытия для промышленных компонентов.
В этом руководстве объясняется, что такое хромирование, как работает процесс хромирования, в чем разница между твердым и декоративным хромом, какие базовые материалы подходят, параметры покрытия, преимущества, дефекты, стоимость, методы удаления и распространенные области применения в производстве.
Что такое хромирование?
Хромирование — это процесс обработки поверхности, при котором методом электроосаждения хром наносится на другой материал. Вместо изготовления компонента из чистого хрома, производители наносят контролируемый слой хрома для улучшения износостойкости, коррозионной стойкости, твердости поверхности, фрикционных характеристик или внешнего вида.
Заготовка помещается в электролит и подключается к электрической цепи. Электрический ток запускает электрохимическую реакцию, в результате которой хром осаждается на подготовленную поверхность. Толщина, адгезия, твердость и внешний вид зависят от химического состава электролита, плотности тока, температуры, времени осаждения и подготовки подложки.
Хромирование не следует рассматривать как универсальное покрытие. Декоративное хромирование подчеркивает внешний вид и обеспечивает защиту от коррозии, в то время как твердое хромирование — это, прежде всего, инженерное покрытие, используемое для улучшения рабочих поверхностей цилиндров, штоков, пресс-форм, инструментов и других изнашиваемых компонентов.
Как работает хромирование?
Хромирование осуществляется с помощью постоянного электрического тока, который осаждает хром из электролита на проводящую поверхность. Заготовка выступает в качестве части электрохимической цепи, позволяя хрому образовывать контролируемое покрытие на подготовленной подложке.
Перед нанесением покрытия необходимо удалить масло, оксиды, ржавчину, старые покрытия и загрязнения. В зависимости от подложки для обеспечения надежной адгезии может потребоваться активация, травление, обработка медью, никелем или другая промежуточная обработка.
Скорость нанесения покрытия и конечная толщина частично зависят от электрического тока и времени обработки. Это означает, что инженеры должны учитывать толщину хрома до обработки критически важных диаметров, отверстий, уплотнительных поверхностей или деталей с жесткими допусками.
Из чего делают хромированное покрытие?
Хромирование представляет собой нанесение слоя хрома, однако полная система покрытия может также содержать подслои меди или никеля. Точная структура слоев зависит от подложки, требуемой адгезии, коррозионной стойкости, внешнего вида, а также от того, является ли покрытие декоративным или функциональным.
В традиционных шестивалентных процессах используется хром в степени окисления Cr⁶⁺, тогда как в трехвалентных системах используется химия Cr³⁺. В декоративных системах обычно используется никель в качестве подложки для обеспечения гладкости, блеска и защиты от коррозии перед нанесением тонкого верхнего слоя хрома.
Поэтому для инженерных чертежей простого указания «хромирование» может быть недостаточно. На чертеже также необходимо указать тип хрома, толщину покрытия, гальванизированные участки, замаскированные участки, размеры после нанесения покрытия, качество поверхности и применимые технические характеристики.
Что представляет собой процесс хромирования?
Процесс хромирования обычно включает очистку поверхности, активацию или предварительную обработку, при необходимости нанесение грунтовки, электролитическое хромирование, промывку, финишную обработку и контроль качества. Каждый этап влияет на адгезию и качество покрытия, поэтому хорошо контролируемая гальваническая ванна не может компенсировать плохую подготовку поверхности.
Типичный процесс включает следующие этапы:
- Обезжирьте и очистите компонент.
- Удалите оксиды, ржавчину и существующие поверхностные загрязнения.
- Активируйте или протравите подложку.
- При необходимости наносите медные или никелевые подложки.
- Нанесите хромовый слой методом электролиза.
- Промойте и нейтрализуйте остатки химических веществ.
- При необходимости выполнить шлифовку, полировку или финишную обработку.
- Проверьте толщину, внешний вид, адгезию и размеры.
Точная последовательность меняется в зависимости от основного материала. Сталь, нержавеющая сталь, алюминий, латунь и пластик нельзя просто поместить в одну и ту же линию гальванического покрытия с одинаковой предварительной обработкой.
Очистка и подготовка поверхности
Очистка и подготовка поверхности удаляют загрязнения, которые могут препятствовать правильному сцеплению хромового покрытия. Масло, смазка, оксиды, ржавчина, полировальные пасты, отпечатки пальцев и остатки механической обработки — все это может способствовать плохой адгезии.
Для очистки могут использоваться химическая обезжиривание, щелочная очистка, кислотная обработка, ультразвуковая очистка, абразивная обработка, полировка или комбинации этих методов. Необходимый метод зависит от типа поверхности и ее текущего состояния.
При обработке прецизионных деталей на станках с ЧПУ подготовка также влияет на конечную геометрию. Чрезмерная полировка или шлифовка могут удалить основной материал, в то время как недостаточная подготовка может привести к отслаиванию, образованию пузырей, точечных повреждений и неравномерной толщине хромового покрытия.
Активация и предварительная обработка
Активация и предварительная химическая обработка подготавливают очищенную подложку, обеспечивая надежное сцепление последующего металлического слоя. Этот этап особенно важен для металлов, которые быстро образуют пассивные оксидные слои.
Сталь может подвергаться кислотной активации, тогда как нержавеющая сталь требует обработки, способной преодолеть ее пассивную поверхность. Алюминий нуждается в более специализированной предварительной обработке, поскольку его естественная оксидная пленка образуется быстро и препятствует прямому нанесению покрытия.
Поэтому предварительная обработка должна соответствовать сплаву, а не только конечному хромированному покрытию. Недостаточная активация является одной из причин, по которой визуально приемлемое покрытие впоследствии может вздуваться или отслаиваться во время эксплуатации.
Нанесение никеля или грунтовки
Никелевое или другое грунтовочное покрытие наносится, когда хромовому слою требуется улучшенная адгезия, гладкость, защита от коррозии или внешний вид. Никель особенно часто используется под декоративным хромом.
В декоративных системах гладкая, отражающая поверхность во многом достигается за счет подготовки поверхности и никелевого слоя под хромом. Хромовое верхнее покрытие сравнительно тонкое и обеспечивает характерный внешний вид, а также дополнительную защиту поверхности.
Медь также может использоваться в многослойных системах, особенно там, где важны выравнивание или совместимость с подложкой. Поэтому точную структуру медь-никель-хром следует выбирать в зависимости от основного материала и требований к эксплуатационным характеристикам.
Хромирование методом гальванического покрытия
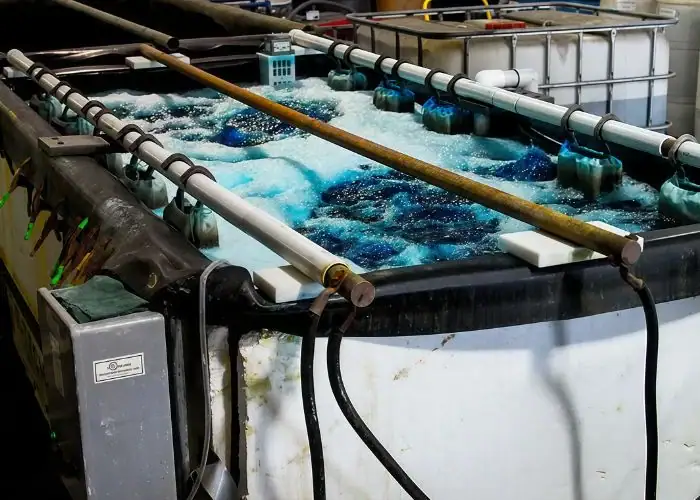
При электролитическом хромировании хромовое покрытие наносится путем погружения подготовленной заготовки в контролируемую гальваническую ванну и подачи постоянного электрического тока. Хром осаждается на открытые проводящие поверхности, в то время как замаскированные участки остаются непокрытыми.
Плотность тока, температура ванны, химический состав, геометрия электрода, ориентация детали и время влияют на процесс осаждения. На острые кромки можно воздействовать более высокой плотностью тока, в то время как в углублениях, глубоких отверстиях и экранированных областях — более низкой.
Этот эффект распределения тока особенно важен для прецизионных деталей, поскольку хром не осаждается автоматически с идеально равномерной толщиной по всей сложной геометрии.
Промывка, финишная обработка и проверка качества.
Промывка, финишная обработка и контроль качества удаляют остатки технологического процесса, приводят поверхность с покрытием в требуемое состояние и проверяют соответствие покрытия требованиям чертежа. Декоративные детали могут быть отполированы, а компоненты с твердым хромированием могут потребовать шлифовки или притирки.
В ходе проверки могут быть проведены следующие мероприятия:
- Толщина покрытия
- Окончательные размеры
- Шероховатость поверхности
- Внешний вид
- прилипание
- Трещины и ямки
- Покрытие
- Твердость
- Критические диаметры и посадки
При проверке прецизионных компонентов следует оценивать окончательные размеры после нанесения покрытия, а не только размеры до нанесения покрытия.
Какие существуют основные методы хромирования?
Существуют два основных метода хромирования: шестивалентное и трехвалентное хромирование. Шестивалентный хром остается важным материалом для сложных функциональных применений твердого хромирования, в то время как трехвалентный хром широко используется там, где приоритетными являются декоративные свойства и снижение воздействия на окружающую среду и работников.
| Способ доставки | Хромовое состояние | Основная сила | Типичное применение |
| Шестивалентный хром | Cr⁶⁺ | Твердость и износостойкость | Твердый промышленный хром |
| Трехвалентный хром | Кр³⁺ | Декоративная отделка и снижение воздействия на окружающую среду. | Автомобильные и потребительские отделочные материалы |
| Двухвалентный хром | Cr²⁺ | Новые технологии | Ограниченное/специализированное использование в научных исследованиях |
Шестивалентное хромирование
Шестивалентное хромирование использует хром в степени окисления Cr⁶⁺ и является традиционной системой, применяемой в промышленности для получения твердого хрома. Оно позволяет получать твердые, износостойкие покрытия, подходящие для механических компонентов, подверженных скольжению, истиранию и многократному контакту.
Области применения включают гидравлические штоки, цилиндры, инструменты, пресс-формы, валы, компоненты поршней и промышленное оборудование. Этот процесс особенно полезен в тех случаях, когда качество покрытия важнее его декоративного вида.
Главным недостатком является экологический и профессиональный риск. Использование шестивалентного хрома требует строгого контроля за воздействием на работников, вентиляцией, образованием тумана, сточными водами, обращением с химическими веществами и утилизацией отходов.
Трехвалентное хромирование
Трехвалентное хромирование использует химический состав Cr³⁺ и часто выбирается в качестве альтернативы традиционному шестивалентному декоративному хрому. Оно обеспечивает яркую, коррозионностойкую поверхность, одновременно снижая некоторые экологические и производственные риски, связанные с химическим составом Cr⁶⁺.
Он широко используется в автомобильной отделке, фурнитуре, потребительских товарах, светильниках и других изделиях, ориентированных на внешний вид.
Однако трехвалентные и шестивалентные процессы не следует автоматически считать взаимозаменяемыми. Необходимо по-прежнему проверять требуемую твердость, цвет, структуру покрытия, соответствие техническим требованиям, проводить коррозионные испытания и соответствовать отраслевым стандартам.
Двухвалентное хромовое покрытие
Двухвалентное хромирование использует хром в состоянии Cr²⁺ и представляет собой скорее новый подход, чем полноценную замену устоявшимся промышленным процессам хромирования.
Исследования и разработки в области альтернативных химических составов хрома направлены на повышение эффективности осаждения и снижение воздействия на окружающую среду. Однако промышленное внедрение и данные о долгосрочной эффективности гораздо более ограничены, чем для систем на основе Cr³⁺ и Cr⁶⁺.
При работе со стандартными производственными чертежами инженеры гораздо чаще сталкиваются со спецификациями, содержащими шестивалентный или трехвалентный хром. Поэтому двухвалентный хром следует рассматривать как специализированную или развивающуюся технологию, а не как стандартный вариант покрытия.
Шестивалентное и трехвалентное хромирование
Шестивалентный хром обычно предпочтительнее для высокоэффективных применений твердого хромирования, в то время как трехвалентный хром часто предпочтительнее для декоративных покрытий и применений, требующих меньшего воздействия на окружающую среду.
| фактор | Шестивалентный хром | Трехвалентный хром |
| Chromium | Cr⁶⁺ | Кр³⁺ |
| Использование твердого хрома | Прекрасно | Более ограниченный/зависимый от процесса |
| Декоративное использование | Да | Очень распространен |
| Износостойкость | Прекрасно | Зависит от приложения |
| Забота об окружающей среде | Высокий | Низкая |
| Контроль над процессом | Зрелый | Подходит для декоративных целей. |
| Типичный выбор | Промышленные износостойкие поверхности | Декоративные элементы |
Окончательный выбор должен соответствовать требуемым техническим спецификациям, а не просто представлять собой процесс, описанный как более безопасный или более сложный.
Какие существуют основные виды хромирования?
К основным видам хромирования относятся твердое хромирование, декоративное хромирование, тонкое плотное хромирование, хромирование методом заливки, черное хромирование, матовое хромирование, микротрещинное или микропористое хромирование, а также специализированные композитные покрытия. Твердое хромирование и декоративное хромирование являются двумя наиболее важными категориями для большинства производственных проектов.
Жесткое хромирование
Твердое хромирование — это функциональное покрытие, предназначенное в первую очередь для повышения твердости, износостойкости, коррозионной стойкости и срока службы. Его также называют промышленным или инженерным хромированием.
Твердый хром значительно толще обычного декоративного хрома. В одном из источников, посвященных технологическим процессам, отмечается, что в некоторых областях применения толщина промышленного твердого хрома может достигать приблизительно 0.025 дюйма (0.635 мм), хотя фактическая толщина, указанная в чертеже и технологической спецификации, всегда должна соответствовать данным чертежа.
Типичные детали включают в себя:
- Гидравлические стержни
- Валы
- Цилиндров
- Поршневые кольца
- Пресс-формы
- Штампы
- Ролики
- Опорные поверхности
- Износостойкие компоненты
Поскольку толщина влияет на геометрию, при обработке на станках с ЧПУ для твердого хромирования часто требуется припуск, и после нанесения покрытия его можно отшлифовать до окончательных размеров.
Декоративное хромирование
Декоративное хромирование выбирается в первую очередь для придания поверхности яркого, гладкого и отражающего вида, а также для обеспечения ее защиты. Слой хрома, как правило, значительно тоньше, чем функциональное твердое хромовое покрытие.
В декоративных системах под слоем хрома обычно используется никель для выравнивания поверхности, придания блеска и защиты от коррозии. В зависимости от основания и требований к отделке может также использоваться медь.
Типичные области применения включают автомобильную отделку, ручки, фурнитуру, бытовую фурнитуру, мебельные компоненты и декоративные изделия, где визуальная согласованность имеет такое же значение, как и функциональные характеристики.
Тонкое плотное хромирование
Тонкое плотное хромирование использует относительно тонкий, но плотный слой хрома, обеспечивающий твердость, износостойкость, низкое трение и защиту от коррозии, а также меньшее накопление размеров по сравнению с обычным толстым слоем твердого хрома.
Этот метод особенно привлекателен для прецизионных деталей, поскольку инженерам может потребоваться функциональность поверхности без увеличения толщины покрытия.
Области применения могут включать компоненты аэрокосмической отрасли, прецизионный инструмент, медицинское оборудование, гидравлические компоненты и другие поверхности с жесткими допусками.
Флэш-хромирование
Метод хромирования с помощью импульсного напыления позволяет нанести чрезвычайно тонкий слой хрома, когда требуется минимальное увеличение размеров. В одном из упомянутых руководств толщина слоя хрома, нанесенного методом импульсного напыления, часто составляет менее 0.1 мил, или около 2.5 мкм.
Тонкое покрытие может улучшить внешний вид или незначительно улучшить поверхность, при этом не вызывая существенных изменений размеров.
Его не следует путать с толстым слоем твердого хрома. При сильном абразивном воздействии, восстановлении изношенных поверхностей или длительном скользящем контакте поверхностное покрытие может оказаться недостаточно толстым.
Черное хромирование
Черное хромирование придает поверхности темно-серый или черный цвет, в отличие от традиционного яркого серебристого. Этот метод выбирают в основном тогда, когда требуется определенный внешний вид, светопоглощение или специальная визуальная отделка.
В зависимости от химического состава и способа подготовки поверхности, она может быть как глянцевой, так и матовой. Области применения включают автомобильную отделку, оптические компоненты, фурнитуру и декоративное оборудование.
Поскольку внешний вид в значительной степени зависит от технологического процесса, при определении критически важных косметических характеристик необходимо учитывать цветовой диапазон, блеск, текстуру и критерии приемлемости.
Сатиновое хромирование
Сатинированное хромирование придает поверхности более мягкий, матовый или слабоотражающий вид, в отличие от зеркально блестящего хрома.
Его окончательный внешний вид во многом зависит от текстуры и подготовки подложки. Он часто используется для изготовления ручек, фурнитуры, элементов интерьера автомобилей, светильников и потребительских товаров.
При выборе матового хромированного покрытия следует руководствоваться визуальным стандартом или утвержденным образцом, поскольку такие термины, как «матовый», «шлифованный» и «шлифованный», могут по-разному интерпретироваться разными поставщиками.
Микротрещиноватый и микропористый хром
Микротрещиноватые и микропористые хромовые покрытия представляют собой специально разработанные структуры, которые целенаправленно создают контролируемые микроскопические особенности в нанесенном покрытии.
Эти структуры могут влиять на удержание смазки и коррозионное поведение. Микротрещины в твердом хроме особенно характерны для поверхностей механического износа, таких как шатуны и цилиндры.
Требуемая плотность трещин, пористость, толщина подслоя и коррозионная стойкость должны соответствовать установленным техническим требованиям, а не выбираться только по названию покрытия.
Композитное хромирование
Композитное хромирование сочетает в себе хромовую матрицу с твердыми частицами или другими специально разработанными компонентами для изменения износостойкости и фрикционных характеристик.
В специализированные системы для повышения устойчивости к сильному абразивному износу могут быть включены такие частицы, как карбид кремния, оксид алюминия или алмаз.
Эти покрытия более специализированы, чем обычное твердое хромирование. Их следует рассматривать в тех случаях, когда стандартное хромирование не обеспечивает достаточных трибологических характеристик и когда дополнительные затраты на обработку оправданы.
Какие материалы можно хромировать?
Хромирование может применяться к стали, нержавеющей стали, алюминию, латуни, меди, цинковым отливкам и специально подготовленным пластмассам, таким как АБС-пластик. Однако для каждой подложки требуется своя стратегия очистки, активации и нанесения грунтовки для обеспечения надежной адгезии.
| Базовый материал | Типичная предварительная обработка | Основная проблема |
| Сталь | Очистка + активация | Ржавчина и поверхностное загрязнение |
| Нержавеющая сталь | Активация/забастовка | Пассивная оксидная пленка |
| алюминий | Окислитель + цинкат + подшерсток | Быстрое образование оксидов |
| Латунь | Чистка + полировка | Внешний вид поверхности |
| пластик | Травление + проводящий слой | Непроводящая подложка |
Хромированная сталь
Сталь эффективно поддается хромированию и является одним из наиболее распространенных материалов для твердого хромирования. Она широко используется для валов, гидравлических штоков, цилиндров, инструментов, пресс-форм и износостойких поверхностей.
Перед нанесением покрытия сталь необходимо обезжирить, очистить и активировать. Необходимо удалить ржавчину, окалину, смазочно-охлаждающую жидкость, полировальную пасту и оксидные загрязнения.
Высокопрочные стали также требуют тщательного контроля технологического процесса, поскольку электролитическое покрытие может приводить к образованию водорода. Для подверженных этому компонентов контроль водородного охрупчивания и требования к термической обработке после нанесения покрытия должны соответствовать применимым спецификациям.
Хромированная нержавеющая сталь
Нержавеющую сталь можно хромировать, но ее пассивная поверхность, покрытая богатым хромом оксидом, затрудняет адгезию по сравнению с обычной углеродистой сталью.
Перед нанесением основного покрытия обычно требуется активация поверхности или создание подходящего защитного слоя. Если пассивация не будет удалена должным образом, осажденный слой может отделиться от подложки.
Для прецизионных деталей из нержавеющей стали перед окончательным выбором метода финишной обработки необходимо определить марку сплава, состояние поверхности, термообработку, маскирование и размеры после нанесения покрытия.
Хромированное покрытие алюминия
Алюминий можно хромировать, но для этого требуется специальная предварительная обработка, поскольку на алюминии быстро образуется стабильная оксидная пленка, препятствующая прямому слипанию.
Типичная схема включает очистку, травление или удаление оксидов, обработку цинкатом и нанесение промежуточного слоя никеля или меди/никеля перед осаждением хрома. Точная последовательность варьируется в зависимости от сплава и технических характеристик.
Для алюминиевых деталей, изготовленных на станках с ЧПУ, планирование нанесения покрытия должно быть проведено до окончательного определения размеров. В производственном чертеже необходимо учитывать кромки, резьбу, отверстия, посадку, маскирующую поверхность и толщину слоя покрытия.
Хромированная латунь
Хромированная латунь сочетает в себе обрабатываемость и формуемость латуни с внешним видом и защитой поверхности, которые обеспечивает хромированное покрытие.
Латунные детали обычно тщательно полируют и очищают перед нанесением грунтовки и хромового покрытия. Для деталей, имеющих важное визуальное значение, часто используются декоративные системы покрытия из меди, никеля и хрома.
Типичные области применения включают фитинги, клапаны, ручки, сантехническую арматуру, приборы и декоративные механические компоненты.
Пластиковое хромирование
Хромирование пластика возможно, если поверхность пластика предварительно подготовлена для гальванического покрытия. ABS-пластик является одним из наиболее часто подвергаемых гальваническому покрытию пластиков, поскольку его поверхность может быть подвергнута химическому травлению и металлизации.
В процессе обычно создается проводящий металлический слой перед электролитическим осаждением никеля и хрома. Это позволяет непроводящему формованному пластиковому компоненту получить поверхность с металлическим блеском.
Хромирование пластмасс широко применяется в автомобильной отделке, компонентах бытовой техники, ручках, элементах управления и потребительских товарах. При проектировании деталей необходимо учитывать качество литья, дефекты поверхности, ребра жесткости, углы и степень покрытия.
Каковы основные параметры хромирования?
Ключевые параметры хромирования включают толщину покрытия, плотность тока, химический состав ванны, температуру ванны, время нанесения покрытия, состояние поверхности, геометрию электрода и подготовку подложки. В совокупности эти переменные определяют скорость осаждения, твердость, адгезию, однородность, внешний вид и конечные размеры.
Для высокоточной обработки наиболее важным моментом является то, что нанесение покрытия увеличивает объем материала. Покрытие толщиной 20 мкм на цилиндрической поверхности может изменить внешний диаметр примерно на 40 мкм, если 20 мкм нанесено радиально с обеих сторон.
Важные параметры включают в себя:
- Толщина хрома
- Плотность тока
- Температура ванны
- Химия ванн
- Время нанесения покрытия
- Ориентация детали
- Геометрия анода и детали
- Шероховатость поверхности
- Маскировка
- основное вещество
- Качество предварительной обработки
Как измеряется толщина хромового покрытия?
Толщину хромового покрытия можно измерить с помощью таких методов, как рентгеновская флуоресценция, магнитные или вихретоковые приборы (в зависимости от применимости), микроскопические поперечные сечения или другие стандартизированные методы измерения толщины покрытия.
Правильный метод зависит от материала подложки, толщины покрытия, геометрии, требований к точности и применимого стандарта.
Для высокоточных компонентов толщину следует проверять в функционально важных местах, а не предполагать, что одно измерение отражает толщину всей детали.
Как толщина влияет на допуск и посадку?
Толщина хромового покрытия влияет на допуски и посадку, поскольку наносимый материал изменяет размеры каждой покрытой поверхности.
Для наружного диаметра нанесение покрытия увеличивает размер. Для внутреннего диаметра нанесение покрытия уменьшает доступный внутренний диаметр. Поэтому резьба, посадка подшипников, диаметры уплотнений, скользящие посадки и прецизионные сопрягаемые поверхности могут выходить за пределы допуска, если не учитывать припуск на покрытие.
На практическом чертеже следует четко различать размеры, которые необходимы до нанесения покрытия, и размеры, которые потребуются после нанесения покрытия. Важные элементы затем можно обработать с уменьшением или увеличением размера по мере необходимости и довести до окончательного размера после нанесения покрытия.
Какое оборудование используется для хромирования?
Для хромирования необходимы ванны для очистки и промывки, ванны для активации, ванны для нанесения покрытия, выпрямители постоянного тока, аноды, стеллажи или приспособления, системы контроля температуры и химического состава, вентиляция, фильтрация, очистка сточных вод и контрольное оборудование. Промышленные системы также требуют мер по охране окружающей среды и защите работников.
Гальванические ванны и источник питания
В гальванических ваннах находятся химические растворы, необходимые для очистки, активации, нанесения грунтовки, осаждения хрома и промывки.
Выпрямитель постоянного тока подает регулируемый ток в схему гальванического покрытия. Стабильный ток важен, поскольку плотность тока влияет на скорость осаждения и распределение покрытия.
В состав промышленных систем также могут входить нагреватели, холодильные установки, системы перемешивания, фильтрации, дозирования химических реагентов и автоматизированный мониторинг технологических процессов.
Стеллажи, приспособления и маскировочные материалы
Стеллажи и зажимы надежно удерживают компонент, обеспечивая при этом электрический контакт и правильное позиционирование относительно анодов.
Конструкция приспособления влияет на распределение тока и, следовательно, на толщину покрытия. Сложные формы, глубокие углубления и длинные цилиндрические компоненты могут потребовать использования дополнительных анодов или специализированных приспособлений.
Защитное покрытие предохраняет резьбу, отверстия, опорные поверхности, посадочные места подшипников, электрические контакты и другие участки, где хромирование не требуется.
Оборудование для очистки, промывки и вентиляции
Оборудование для очистки и промывки предотвращает перенос загрязнений между технологическими резервуарами и подготавливает поверхность для надежного осаждения.
Вентиляция и вытяжка дымовых газов особенно важны в тех случаях, когда используются опасные химические реагенты для гальванического покрытия. Также необходимы системы очистки сточных вод и химической обработки для контроля технологических потоков, содержащих хром.
Эти системы не являются второстепенным оборудованием, они имеют основополагающее значение для обеспечения стабильного качества технологического процесса, соблюдения экологических норм и безопасности труда.
В чём преимущества хромирования?
Основные преимущества хромирования — повышенная износостойкость, увеличенная твердость поверхности, улучшенные коррозионные стойкости, снижение трения, более привлекательный внешний вид, упрощение очистки и увеличение срока службы. Точные преимущества во многом зависят от того, используется ли твердое или декоративное хромирование.
Износостойкость
Хромирование повышает износостойкость, создавая твердую рабочую поверхность, которая лучше многих необработанных поверхностей выдерживает скольжение, трение и абразивный контакт.
Это особенно полезно для гидравлических штоков, валов, роликов, поршневых компонентов, пресс-форм и деталей машин.
Износостойкость по-прежнему зависит от толщины покрытия, качества поверхности, смазки, сопрягаемого материала, контактного давления, соосности и условий эксплуатации.
Коррозионная стойкость
Хромирование может повысить коррозионную стойкость, образуя защитную поверхность между подложкой и окружающей средой.
Декоративные многослойные системы часто в значительной степени зависят от нижележащих слоев никеля или меди/никеля для защиты от коррозии. Твердое хромирование также может защищать инженерные поверхности, хотя трещины или повреждения покрытия могут позволить коррозионным средам проникнуть к подложке.
В условиях суровых сред коррозионную стойкость следует подтверждать с помощью всей системы покрытий, а не только с помощью хрома.
Твердость поверхности
Твердое хромирование существенно повышает твердость поверхности без необходимости изготовления всей детали из высокопрочного материала.
Это позволяет инженерам сочетать прочный или обрабатываемый материал с твердой рабочей поверхностью.
Этот материал полезен для деталей, поверхность которых подвергается абразивному воздействию, но сердцевина по-прежнему должна обладать прочностью, сохранять размеры или быть экономичной в обработке.
Меньшее трение
Твердое хромирование может уменьшить трение и заедание, если покрытие правильно нанесено и подобрано к сопрягаемому материалу.
Поэтому гладкие хромированные поверхности полезны для скользящих штоков, цилиндров, уплотнений, направляющих и других подвижных элементов.
Однако трение зависит от шероховатости поверхности, смазки, нагрузки, скорости, температуры и материала контртела. Одного лишь хрома недостаточно для обеспечения низкого трения.
Улучшенный внешний вид
Декоративное хромирование придает изделию яркий, отражающий металлический блеск, который трудно воспроизвести с помощью необработанного основного металла.
Благодаря своему внешнему виду, он часто встречается на автомобильных элементах отделки, ручках, светильниках, бытовой технике, мебельной фурнитуре и товарах народного потребления.
Качество окончательного хромированного покрытия во многом зависит от полировки и подложки, поскольку тонкий слой декоративного хрома не скроет существенных дефектов основания.
Упрощенная чистка и уход
Хромированные поверхности легче чистить, поскольку гладкая, твердая поверхность создает меньше мест для скопления грязи и остатков.
Это полезно для бытовых приборов и некоторых промышленных компонентов, требующих регулярной протирки или чистки.
При проведении технического обслуживания следует по-прежнему избегать абразивных методов или агрессивных химических веществ, которые могут поцарапать, повредить или разрушить защитное покрытие.
Как твердое хромирование влияет на прецизионные детали?
Твердое хромирование влияет на прецизионные детали, увеличивая толщину покрытия, изменяя диаметры и посадки, влияя на шероховатость поверхности и создавая потенциальные колебания толщины в сложных геометрических формах. Поэтому для прецизионных деталей необходимы припуски на механическую обработку, маскирование, контролируемое нанесение покрытия и часто шлифовка после нанесения покрытия.
Изменение размеров и контроль допусков
Твердое хромирование изменяет размеры деталей, поскольку хром физически осаждается на поверхности.
Для деталей, изготовленных на станках с ЧПУ с жесткими допусками, размер до нанесения покрытия следует рассчитывать исходя из требуемого конечного размера и ожидаемой толщины покрытия.
Если покрытие впоследствии будет шлифоваться, необходимо добавить дополнительный материал, чтобы шлифовка могла удалить выступающие участки и установить окончательную геометрию, не повреждая функциональный хромовый слой.
Соосность и цилиндрические детали
Соосность важна для хромированных валов, штоков, роликов и гидравлических компонентов, поскольку неравномерное нанесение покрытия или неправильная шлифовка могут привести к радиальным отклонениям.
Таким образом, цилиндрическую деталь можно обработать механически, покрыть покрытием увеличенного размера, а затем отшлифовать до окончательного диаметра и округлости.
Этот метод полезен в тех случаях, когда требуется как износостойкость, так и точная геометрия.
Маскирование критически важных функций
Защитная пленка предохраняет поверхности, которые должны оставаться свободными от хрома, включая резьбу, прецизионные отверстия, электрические контакты, уплотнительные поверхности, базовые поверхности и места сборки.
Качественная маскировка уменьшает ненужную послелабораторную механическую обработку и предотвращает искажение размеров.
Для сложных компонентов, изготовленных на станках с ЧПУ, на чертеже покрытия следует четко обозначить гальванизированные и негальванизированные участки, а не оставлять решения по маскировке полностью на усмотрение поставщика услуг по гальваническому покрытию.
Текстура поверхности и трение
Текстура поверхности влияет на трение, поскольку даже твердое покрытие может демонстрировать низкую эффективность, если шероховатость не подходит для сопрягаемого компонента.
Для обеспечения требуемого шероховатости Ra и подшипниковых характеристик гидравлических штоков и скользящих элементов с хромированным покрытием часто требуется контролируемая шлифовка или полировка после нанесения покрытия.
Поэтому качество обработки поверхности следует указывать отдельно от толщины покрытия.
Риск водородной хрупкости
Водородное охрупчивание представляет собой потенциальную проблему при проведении электрохимической очистки и нанесения покрытий на высокопрочные стали, в результате которых образуется водород.
Поглощенный водород может снизить пластичность и увеличить риск отложенного растрескивания в подверженных этому процессам сталях.
Для ответственных высокопрочных компонентов перед началом производства следует изучить прочность материала, предварительную обработку, процесс нанесения покрытия, время и температуру запекания, а также применимые аэрокосмические или промышленные спецификации.
Можно ли обрабатывать хромированные детали после нанесения покрытия?
Хромированные детали могут быть обработаны после нанесения покрытия, чаще всего путем шлифовки, притирки или полировки. Механическая обработка после нанесения покрытия особенно полезна для деталей из твердого хрома, требующих точного диаметра, округлости, плоскостности, шероховатости поверхности или восстановления размеров.
Обработка CNC
Обработка на станках с ЧПУ часто сочетается с хромированием, когда детали требуют как точной геометрии, так и повышенной износостойкости или коррозионной стойкости. Большая часть удаления материала выполняется до нанесения покрытия, чтобы толщина покрытия могла быть учтена в припуске на размеры.
Фрезерование на станках с ЧПУ подходит для обработки плоских поверхностей, пазов, углублений, элементов крепления, компонентов пресс-форм и других призматических геометрических форм. Критические участки, которые должны оставаться без покрытия, также могут быть идентифицированы во время обработки и защищены маскирующим материалом в процессе хромирования.
Токарная обработка на станках с ЧПУ особенно подходит для валов, штоков, втулок, роликов, поршней и других вращающихся компонентов. Эти детали можно слегка уменьшить в диаметре перед нанесением твердого хромового покрытия, что позволяет последующему шлифованию и нанесению покрытия довести диаметр до заданного конечного допуска.
Пятиосевая обработка на станках с ЧПУ полезна для обработки сложных деталей с изогнутыми поверхностями, множеством углов, глубокими элементами или прецизионными поверхностями, расположенными на нескольких сторонах. Обработка таких геометрических форм с меньшим количеством переналадок перед хромированием помогает сохранить взаимосвязь элементов и уменьшить накопленную погрешность переналадки.
Прямая резка готового хромового слоя на станке с ЧПУ возможна в отдельных случаях, но требует тщательного контроля, поскольку агрессивная резка может привести к растрескиванию, сколам или локальному удалению покрытия. Для ответственных твердых хромовых поверхностей для окончательной коррекции размеров обычно предпочтительнее использовать прецизионную шлифовку.
Дробление:
Шлифовка — наиболее распространенный метод прецизионной обработки толстых твердых хромовых покрытий.
Цилиндрическая шлифовка позволяет довести валы, стержни и ролики до конечного диаметра и округлости, а поверхностная шлифовка обеспечивает получение плоских поверхностей.
При шлифовании необходимо избегать чрезмерного нагрева или агрессивного удаления материала, которые могут привести к растрескиванию, пригоранию или локальному разрушению хромового покрытия.
Притирка
Притирка применяется в тех случаях, когда после нанесения покрытия требуется очень тонкая обработка поверхности, плоскостность или контроль размеров.
Этот метод удаляет гораздо меньшее количество материала, чем обычная шлифовка, и полезен для точной герметизации или сопряжения поверхностей.
Поскольку хром — твердый материал, необходимо тщательно контролировать выбор абразива, давление и время притирки.
Полировка:
Полировка улучшает гладкость и внешний вид хромированной поверхности, но не является основным методом существенной коррекции размеров.
Декоративное хромирование может проводиться с целью достижения высокого визуального качества, в то время как функциональные поверхности могут подвергаться контролируемой полировке для уменьшения шероховатости.
Следует избегать чрезмерной полировки, поскольку тонкие покрытия могут быть локально удалены.
Когда необходима механическая обработка после нанесения покрытия.
Механическая обработка после нанесения покрытия необходима в тех случаях, когда требуемый окончательный допуск или качество поверхности не могут быть надежно достигнуты только с помощью гальванического покрытия.
Это особенно полезно для:
- Гидравлические стержни
- Прецизионные валы
- Ролики
- Опорные поверхности
- Компоненты пресс-формы
- Диаметры уплотнений
- Отремонтированные изношенные компоненты
Поэтому последовательность механической обработки и нанесения покрытия следует планировать как единый производственный процесс, а не как две несвязанные операции.
В каких областях чаще всего применяется хромирование?
Хромирование широко используется в автомобильных компонентах, промышленном оборудовании, аэрокосмических деталях, робототехнике и автоматизации, пресс-формах и инструментах, гидравлических компонентах и декоративных потребительских товарах. В функциональных областях применения в основном используется твердое хромирование, а в областях, где важен внешний вид, обычно применяется декоративное хромирование.
Автомобильная
Хромирование используется в автомобильных деталях как для улучшения внешнего вида, так и для повышения функциональных характеристик поверхности.
Декоративные применения включают отделку, ручки, колеса и элементы экстерьера. Функциональное твердое хромирование может использоваться на механических поверхностях, подверженных износу, где важны трение и долговечность.
Выбор типа покрытия следует производить в зависимости от того, к чему именно предъявляются требования: к внешнему виду, износостойкости, защите от коррозии или к их сочетанию.
Промышленное оборудование
В промышленном оборудовании компоненты, подверженные скользящему контакту, истиранию, многократным движениям и воздействию суровых условий эксплуатации, покрываются твердым хромом.
В число типичных деталей входят стержни, валы, ролики, цилиндры, плунжеры, направляющие и компоненты машин.
Твердое хромирование также может восстановить изношенные размеры, потенциально продлевая срок службы дорогостоящих компонентов вместо замены всей детали.
Аэрокосмическая индустрия
В аэрокосмической отрасли для некоторых компонентов, требующих износостойкости, контролируемого трения и восстановления размеров, используются специально разработанные хромовые покрытия.
Поверхности, приводы, валы и другие механические компоненты шасси могут быть покрыты твердым хромом там, где это разрешено соответствующими техническими условиями.
Поскольку детали аэрокосмической отрасли имеют критически важное значение для безопасности, особенно важны такие аспекты, как химический состав покрытий, контроль водородного охрупчивания, прослеживаемость, контроль качества и утвержденные технологические требования.
Робототехника и автоматизация
В компонентах робототехники и автоматизации для защиты от износа может использоваться твердое хромирование, особенно в тех случаях, когда многократное скольжение, позиционирование и механический контакт приводят к износу.
В качестве возможных компонентов могут использоваться штоки приводов, направляющие валы, штифты, ролики, зажимные приспособления и прецизионные подвижные элементы.
Низкое трение и стабильность размеров могут помочь снизить износ в условиях высокоцикловой автоматизации, но толщина покрытия должна быть включена в набор допусков.
Пресс-формы и оснастка
В пресс-формах и оснастке используется твердое хромирование для повышения износостойкости, уменьшения прилипания и увеличения срока службы.
Хром может наноситься на поверхности пресс-форм, штампы, формовочные инструменты, измерительные приборы и изнашиваемые участки, подвергающиеся многократному контакту.
Для прецизионной обработки инструментов может потребоваться полировка и шлифовка после нанесения покрытия для восстановления точной геометрии и качества поверхности.
Гидравлические и цилиндрические компоненты
Гидравлические и цилиндрические компоненты относятся к числу наиболее распространенных областей применения твердого хромирования, поскольку их поверхности находятся в постоянном скользящем контакте с уплотнениями и подшипниками.
Гидравлические штоки, поршневые штоки, цилиндры и плунжеры отличаются твердостью, износостойкостью, защитой от коррозии и контролируемой чистотой поверхности.
Округлость, прямолинейность, толщина покрытия, шероховатость поверхности и адгезия имеют решающее значение, поскольку они напрямую влияют на срок службы уплотнения и герметичность.
Потребительские и декоративные детали
В потребительских товарах декоративное хромирование используется в основном из-за его яркого металлического блеска и простоты очистки.
Области применения включают смесители, ручки, комплектующие для бытовой техники, мебельную фурнитуру, автомобильную отделку и декоративные светильники.
В таких случаях подготовка поверхности и нанесение подслоев имеют особенно важное значение, поскольку даже небольшие царапины или дефекты полировки могут оставаться видимыми сквозь окончательное хромированное покрытие.
Какие распространенные дефекты хромирования встречаются?
К распространенным дефектам хромирования относятся отслаивание, плохая адгезия, точечная коррозия, микропоры, трещины, неравномерная толщина, пригорание, изменение цвета, образование пузырей и проблемы, связанные с водородом. Большинство дефектов возникают из-за плохой подготовки поверхности, неправильного химического состава электролита, нестабильной плотности тока, неподходящей геометрии или неправильного контроля технологического процесса.
| дефект | Общая причина | Возможный результат |
| Пилинг | Плохая очистка или активация | Разделение покрытия |
| Питтинг | Загрязнение или газ | Шероховатая поверхность |
| Растрескивание | Условия напряжения или процесса | Пониженная защита |
| Неравномерная толщина | Текущее распределение | Ошибка измерения |
| Горящий | Чрезмерная плотность тока | Темные/шероховатые участки |
| образование пузырей | Плохая адгезия/газ | Локальное разрушение покрытия |
Отслаивание и плохая адгезия
Отслаивание происходит, когда хром или нижележащее покрытие не обеспечивают надлежащего сцепления с подложкой.
К распространенным причинам относятся загрязнение маслом, оксидные пленки, недостаточная активация, несовместимая предварительная обработка или некачественное грунтовочное покрытие.
Лучшая профилактика — это правильная подготовка подложки, а не просто увеличение толщины хромового покрытия.
Образование ямок и микроотверстий
Точечные дефекты и микропоры представляют собой небольшие поверхностные полости или разрывы в нанесенном покрытии.
Они могут быть вызваны загрязнением, газовыми пузырьками, дефектами основного материала, плохой очисткой или нестабильными условиями в ванне.
В случае герметизации и обеспечения точности скольжения даже небольшие ямки могут влиять на износ, протечки и качество поверхности.
Растрескивание
Растрескивание происходит, когда напряжения внутри хромового слоя превышают допустимые для покрытия.
В процессе обработки твердое хромовое покрытие естественным образом приобретает характерную структуру трещин, однако неконтролируемое макрорастрескивание может снизить его эксплуатационные характеристики.
Толщина, условия в ванне, температура шлифовки, геометрия подложки и эксплуатационные напряжения — все эти факторы могут влиять на образование трещин.
Неравномерная толщина
Неравномерная толщина возникает из-за того, что ток электролитического осаждения распределяется неравномерно по всем элементам покрытия.
На кромках и выступах покрытие наносится быстрее, в то время как в углублениях, глубоких отверстиях и экранированных областях его может быть меньше.
Вспомогательные аноды, экранирование, конструкция оснастки, ориентация детали и шлифовка после нанесения покрытия могут помочь контролировать распределение толщины.
Ожоги и изменение цвета
Пригорание и изменение цвета обычно указывают на неподходящую плотность тока, химический состав электролита, температуру или состояние поверхности.
Обгоревшие участки могут выглядеть темными, шероховатыми или несоответствующими окружающему хромовому покрытию.
Поскольку дефект может повлиять как на внешний вид, так и на целостность покрытия, простая полировка поверхности может не решить основную проблему.
Водородной хрупкости
Водородное охрупчивание может произойти, когда водород, образующийся в процессе очистки или гальванического покрытия, проникает в подверженную этому процессу высокопрочную сталь.
Деталь может первоначально пройти проверку размеров, но впоследствии в ней могут появиться отложенные трещины.
Поэтому критически важные компоненты должны соответствовать установленным требованиям к термообработке для снижения содержания водорода и контролю технологического процесса, исходя из прочности материала и применимых стандартов.
Как можно удалить хромированное покрытие?
Хромированное покрытие можно удалить механическим, химическим или обратным электролитическим способом. Наилучший метод зависит от основного материала, толщины хромового слоя, геометрии детали, требований к размерам и от того, будет ли деталь повторно покрываться хромом.
Механическое удаление
Механическое удаление хромового покрытия предполагает шлифовку, пескоструйную обработку, полировку или другой абразивный процесс для физического удаления слоя хрома.
Этот метод практичен для доступных поверхностей и толстых покрытий, особенно если подложка будет подвергаться последующей механической обработке.
Недостатком является потеря размеров. Чрезмерное удаление материала может повредить кромки, изменить геометрию или удалить слишком много основного материала.
Химическая очистка
Химическая обработка позволяет удалить хром с помощью контролируемого химического раствора, подобранного специально для покрытия и подложки.
Это позволяет обрабатывать труднообрабатываемые участки, что может уменьшить механические повреждения детали.
Однако химический состав для удаления покрытия должен быть совместим с нижележащим материалом и любыми промежуточными слоями никеля или меди.
Обратная гальваника
Обратное электролитическое осаждение удаляет хром путем изменения направления электрохимических процессов осаждения.
Конструкция покрываемого компонента такова, что хром растворяется с его поверхности в технологическом растворе.
Этот метод позволяет осуществлять контролируемое удаление примесей, но требует профессионального контроля химических и электрических процессов.
Когда деталь можно повторно покрыть гальваническим покрытием?
Повторное покрытие детали возможно, если старое покрытие можно удалить без повреждения подложки, а оставшаяся часть компонента по-прежнему соответствует требованиям к размерам и прочности.
После удаления старого покрытия поверхность следует осмотреть на наличие коррозии, трещин, износа, ямок и потери размеров.
Изношенные детали могут потребовать механической обработки, шлифовки или ремонта, прежде чем будет нанесен новый слой хрома и доведены до требуемых размеров.
Сколько стоит хромирование?
Стоимость хромирования зависит от размера детали, геометрии, основного материала, типа хрома, толщины покрытия, подготовки поверхности, маскирования, отделки, контроля качества, количества партии и требований к условиям окружающей среды. По этой причине цена хромирования обычно указывается на основе чертежа и спецификации, а не только площади поверхности.
Что влияет на цену хромирования?
На стоимость хромирования влияют все операции, необходимые до и после нанесения хрома, а не только количество используемого хрома.
К основным факторам, влияющим на затраты, относятся:
- Размеры детали
- Удельная поверхность
- Твёрдое против декоративного хрома
- Требуемая толщина
- Удаление существующего покрытия
- Полировка:
- Маскировка
- Шлифовка после нанесения покрытия
- Инспекция
- Размер партии
- основное вещество
- Экологическое соответствие
Таким образом, простой декоративный элемент может стоить гораздо меньше, чем прецизионный гидравлический шток, требующий толстого слоя твердого хрома и окончательной цилиндрической шлифовки.
Как толщина и размер детали влияют на стоимость
Толщина и размер детали влияют на стоимость, поскольку для больших поверхностей и более толстых покрытий требуются большие мощности по нанесению покрытия и большее время обработки.
Как правило, нанесение твердого хрома обходится дороже, чем тонкий декоративный слой, если требуется значительная толщина покрытия.
Для изготовления крупных или длинных деталей также могут потребоваться специализированные резервуары, стеллажи, аноды, погрузочно-разгрузочное оборудование и шлифовальные станки, что увеличивает себестоимость производства.
Как точное маскирование и финишная обработка влияют на стоимость
Точная маскировка и финишная обработка увеличивают затраты, поскольку требуют дополнительных трудозатрат, приспособлений, контроля качества и вторичных операций.
Деталь с несколькими незагрунтованными резьбами, отверстиями, базовыми точками и жесткими допусками требует более тщательного планирования технологического процесса, чем простая деталь, полностью покрытая гальваническим покрытием.
Шлифовка или притирка после нанесения покрытия также увеличивают стоимость, но могут быть необходимы для достижения окончательной точности и качества поверхности.
Как долго сохраняется хромированное покрытие?
Срок службы хромированного покрытия может составлять от нескольких лет до десятилетий в зависимости от типа хрома, толщины покрытия, адгезии, подложки, износа, воздействия коррозии, смазки, технического обслуживания и условий эксплуатации. Единого значения срока службы, применимого ко всем хромированным компонентам, не существует.
Факторы, влияющие на срок службы
Срок службы хромированного покрытия зависит как от самого покрытия, так и от условий эксплуатации.
Важные факторы включают в себя:
- Толщина покрытия
- Подготовка поверхности
- прилипание
- нагрузка
- Скорость скольжения
- Истирание
- Смазка
- Влажность
- Химическое воздействие
- Температура
- Обслуживание
Таким образом, срок службы малоиспользуемого декоративного элемента для интерьера и постоянно работающего гидравлического штока может быть совершенно разным.
Твердое хромирование против декоративного хромирования: долговечность
Твердое хромовое покрытие, как правило, более долговечно при механическом износе, поскольку оно разработано как функциональное инженерное покрытие и обычно имеет гораздо большую толщину.
Декоративное хромирование оптимизировано в первую очередь для улучшения внешнего вида и защиты от коррозии благодаря многослойной системе покрытий.
Если основными проблемами являются истирание и скользящий контакт, то обычно лучше выбрать твердое хромирование. Если же приоритетом является внешний вид, то, как правило, более подходящим вариантом будет декоративное хромирование.
Какие существуют экологические и связанные с безопасностью проблемы, связанные с хромированием?
Основные экологические проблемы и проблемы безопасности при хромировании связаны с воздействием опасных соединений хрома, особенно шестивалентного хрома, а также с образованием гальванического тумана, загрязненными сточными водами, химическими веществами и опасными отходами. Поэтому промышленное гальваническое покрытие требует наличия инженерной вентиляции, средств индивидуальной защиты, контроля технологического процесса и надлежащей обработки отходов.
Риски, связанные с шестивалентным хромом
Соединения шестивалентного хрома, используемые в традиционных процессах нанесения покрытий Cr⁶⁺, представляют значительную опасность для здоровья на рабочем месте и окружающей среды.
Воздействие может происходить через туман, загрязненные поверхности, технологические химикаты или сточные воды.
По этой причине на промышленных предприятиях, использующих шестивалентный хром, требуется строгий контроль за воздействием этого элемента и соблюдение применимых местных экологических и производственных норм.
Вентиляция, канализация и средства индивидуальной защиты.
Вентиляция контролирует образование аэрозоля вокруг гальванических ванн, а средства индивидуальной защиты снижают прямой контакт работников с технологическими химикатами.
Очистка сточных вод необходима, поскольку промывочная вода и отработанные химические реактивы могут содержать хром и другие металлы.
Кроме того, предприятиям необходимы контролируемое хранение химических веществ, процедуры реагирования на разливы, мониторинг, техническое обслуживание и обращение с опасными отходами.
Трехвалентный хром в качестве альтернативы
Трехвалентный хром является альтернативой шестивалентному хрому во многих декоративных целях и может снизить некоторые экологические и профессиональные риски, связанные с химическими процессами с участием ионов Cr⁶⁺.
Использование ионов Cr³⁺ вместо Cr⁶⁺ позволяет добиться блестящего внешнего вида и хорошей коррозионной стойкости.
Однако его не следует автоматически заменять твердым шестивалентным хромом во всех инженерных приложениях. Целесообразность замены по-прежнему определяется требуемыми характеристиками покрытия и отраслевыми спецификациями.
Хромирование против других видов обработки поверхности
Хромирование отличается от никелирования, цинкования, химического никелирования и PVD-покрытия тем, что обладает особенно высокой твердостью поверхности, износостойкостью, низким коэффициентом трения функциональных поверхностей и ярким декоративным видом. Другие виды отделки могут быть предпочтительнее, если приоритетными являются равномерная толщина, защита от коррозии, сложная геометрия, цвет или очень тонкие покрытия.
| Завершить | Главное преимущество | Типичная причина выбора |
| Хромирование | Твердость и износ | Поверхности скольжения/износа |
| Никелирование | Коррозия + внешний вид | Общая защита |
| Цинковое покрытие | Жертвенная защита от коррозии | Стальные застежки |
| Химическое никелирование | Равномерное покрытие | Сложная геометрия |
| PVD | Тонкое твердое декоративное покрытие | Прецизионные/косметические поверхности |
Хромирование против никелирования
Хромирование, как правило, обеспечивает более твердую и износостойкую внешнюю поверхность, в то время как никелирование обычно выбирается для защиты от коррозии, выравнивания, улучшения внешнего вида, а также в качестве подслоя под хромом.
В декоративных системах хромоникелевого покрытия эти два процесса дополняют друг друга, а не конкурируют.
Если для детали требуется высокая износостойкость при скольжении, предпочтительнее использовать твердое хромирование. Если же более важна равномерная декоративная защита, достаточно может быть никелевого покрытия.
Хромирование против цинкования
Хромирование обеспечивает твердость и износостойкость, а цинкование в основном защищает сталь за счет жертвенной коррозии.
Цинк широко используется для изготовления болтов, кронштейнов, крепежных элементов и других стальных деталей, поскольку он экономичен и эффективен в защите от коррозии.
Твердое хромирование больше подходит для поверхностей, обрабатываемых с высокой точностью и подверженных трению и истиранию.
Хромирование против химического никелирования
Метод химического осаждения никеля без внешнего электрического тока хорошо известен тем, что обеспечивает относительно равномерную толщину на поверхностях сложной геометрии.
Хромирование методом электролитического осаждения более чувствительно к распределению тока, что может привести к большей вариации толщины покрытия по краям и в углублениях.
Таким образом, химическое никелирование может быть предпочтительнее для сложных форм, требующих равномерного покрытия, в то время как твердое хромирование остается привлекательным для поверхностей, подверженных сильному износу.
Хромирование против PVD-покрытия
Хромирование — это электрохимический процесс с использованием жидкого электролита, тогда как PVD-осаждение тонких пленок происходит в вакуумной среде.
Метод PVD позволяет получать очень тонкие, твердые покрытия различных цветов и химического состава, при этом создавая меньший объем, чем при нанесении толстого слоя твердого хрома.
Твердое хромирование по-прежнему полезно для нанесения более толстых функциональных покрытий, восстановления размеров и компонентов, которые могут быть отшлифованы после нанесения покрытия.
Как выбрать правильный процесс хромирования?
Выбор подходящего процесса хромирования должен зависеть от износостойкости, коррозионной стойкости, внешнего вида, требуемой толщины покрытия, допусков по размерам, материала подложки, экологических требований, стоимости и объема производства. Твердое хромирование обычно выбирают для функциональных износостойких поверхностей, тогда как декоративное хромирование выбирают в первую очередь из-за внешнего вида.
Выбирайте, исходя из износостойкости.
Для компонентов, подвергающихся скольжению, истиранию, трению или многократному механическому контакту, следует выбирать твердое хромирование.
Типичными примерами являются валы, стержни, ролики, пресс-формы, цилиндры и оснастка.
Толщину покрытия, конечную шероховатость поверхности, смазку, материал сопряжения и контактную нагрузку следует оценивать в совокупности, а не выбирать хром только по твердости.
Выбирайте, исходя из коррозионной стойкости.
Выбирайте систему покрытия в соответствии с реальными условиями коррозии, а не предполагайте, что все хромированные покрытия защищены от ржавчины.
Влажность, соль, химические вещества, температура, трещины, пористость и повреждения покрытия могут влиять на коррозионную стойкость.
В декоративных системах никель и другие подложки могут вносить существенный вклад в повышение коррозионной стойкости.
Выбирайте, исходя из внешнего вида.
Выбирайте декоративное хромирование, если основными требованиями являются яркость, отражательная способность, цвет и визуальная однородность.
Яркий хром, матовый хром и черный хром могут создавать совершенно разные визуальные эффекты.
В случае с косметическими деталями, утвержденные образцы и стандарты внешнего вида могут уменьшить количество споров по поводу блеска, текстуры, царапин и цвета.
Выбирайте, исходя из допуска и толщины.
При выборе толщины покрытия, а также допуска на размеры, учитывайте, что нанесение покрытия изменяет размеры детали.
Для вала с жесткими допусками может потребоваться механическая обработка с уменьшением диаметра, хромирование с увеличением диаметра, а затем шлифовка до окончательного диаметра.
Для резьбы, отверстий, подшипниковых посадок и сопрягаемых поверхностей маскирование может быть более экономичным, чем корректировка размеров после нанесения покрытия.
Выбор зависит от базового материала.
Выбор процесса хромирования зависит от совместимости обрабатываемого материала, поскольку сталь, нержавеющая сталь, алюминий, латунь и пластик требуют различной предварительной обработки.
Для алюминия может потребоваться нанесение цинката и промежуточных слоев, для нержавеющей стали необходима активация, а для пластика — металлизация перед традиционным гальваническим покрытием.
Поэтому, по возможности, следует указывать точный сорт основного материала.
Выбирайте, исходя из стоимости и объема производства.
При выборе хромирования ориентируйтесь на общую себестоимость производства, а не только на стоимость покрытия.
Недорогое покрытие может стать дорогостоящим, если оно потребует обширной полировки, маскировки, доработки, шлифовки, контроля качества или приведет к браку деталей.
В проектах с ЧПУ проверка допусков на обработку, маскирования, толщины покрытия и требований к окончательной проверке перед началом производства может снизить как затраты, так и риски, связанные с размерами.
Часто задаваемые вопросы (FAQ)
Можно ли хромировать пластик?
Да, пластик можно хромировать, но сначала его необходимо сделать электропроводящим. ABS — один из наиболее распространенных материалов. Поверхность подвергается химическому травлению, активации и покрытию проводящим слоем меди или никеля перед электролитическим хромированием. Типичная толщина декоративного хрома значительно меньше, чем у промышленного твердого хрома. Хромирование пластика широко используется для автомобильной отделки, элементов управления бытовой техникой, ручек и потребительских товаров, где требуется малый вес и металлический вид.
Как хромировать сталь?
Хромирование стали осуществляется путем очистки и обезжиривания поверхности, удаления оксидов, активации стали, маскировки непокрытых хромом элементов, а затем электролитического хромирования при контролируемом токе и условиях электролита. Толщина твердого хромового покрытия сильно варьируется в зависимости от области применения и может достигать сотен микрометров для восстановительных работ или поверхностей, подверженных сильному износу. Прецизионные валы обычно покрываются хромом увеличенного размера и шлифуются до окончательного диаметра. Для высокопрочных сталей также может потребоваться снятие водородного охрупчивания в соответствии с применимыми техническими условиями.
Хромированное покрытие устойчиво к ржавчине?
Нет, хромированные детали не являются полностью защищенными от ржавчины. Хром может улучшить коррозионную стойкость, но поры, трещины, царапины, истонченные участки или повреждения покрытия могут привести к воздействию влаги на сталь под ним. В декоративных системах под тонким слоем хрома часто используются медь и никель для улучшения защиты от коррозии. Твердый хром также содержит характерные микротрещины, образующиеся в результате многих процессов. Поэтому срок службы зависит от структуры покрытия, его толщины, подложки, окружающей среды, технического обслуживания и воздействия соли, химических веществ или абразивного износа.
Как хромировать алюминий?
Хромирование алюминия начинается с удаления загрязнений и оксидов, а затем применяется специальная предварительная обработка, например, цинкование, поскольку хром не всегда надежно прилипает непосредственно к поверхности природного оксида алюминия. Перед нанесением окончательного слоя хрома обычно наносится промежуточный слой меди или никеля. При изготовлении прецизионных алюминиевых деталей на станках с ЧПУ инженеры должны учитывать толщину покрытия на диаметрах, отверстиях, резьбе и посадках, а также четко определять поверхности, требующие маскировки перед нанесением покрытия.
Токсично ли хромирование?
Хромирование может быть связано с использованием токсичных веществ, особенно в процессах с применением шестивалентного хрома (Cr⁶⁺). Поэтому на промышленных предприятиях необходимы контролируемая вентиляция, средства индивидуальной защиты, правила обращения с химическими веществами, очистка сточных вод и контроль воздействия. Трехвалентный хром (Cr³⁺) обычно считается менее опасной альтернативой и широко используется для декоративного покрытия, но все же требует надлежащего промышленного контроля. Риск для безопасности в основном связан с химическим составом покрытия и воздействием на рабочем месте; готовое хромированное изделие следует оценивать в соответствии с конкретной системой покрытия и предполагаемым применением.
Заключение
Хромирование — это универсальный процесс обработки поверхности, используемый для улучшения износостойкости, твердости поверхности, коррозионной стойкости, фрикционных характеристик, внешнего вида и срока службы компонентов. Твердое хромирование лучше всего подходит для поверхностей, подверженных механическим воздействиям, в то время как декоративное хромирование ориентировано на внешний вид и защиту поверхности. Для прецизионных деталей перед началом производства необходимо учитывать подготовку подложки, толщину покрытия, маскирование, допуски на размеры, контроль водородного охрупчивания, шлифовку и окончательный контроль качества.
В компании TiRapid мы предоставляем услуги высокоточной обработки на станках с ЧПУ и изготовления металлических и пластиковых компонентов на заказ, требующих точных размеров и профессиональной обработки поверхности. От фрезерования и токарной обработки на станках с ЧПУ до сложных прецизионных деталей, требующих хромирования, шлифовки, полировки или других видов вторичной обработки, наша команда может оказать поддержку в выборе материалов, анализе DFM, планировании допусков, производстве и окончательном контроле качества.