
Chociaż uchwyty w sprzęcie do odczynników medycznych nie są tak złożone jak moduły detekcji rdzenia, bezpośrednio pełnią funkcje takie jak mocowanie, podtrzymywanie, pozycjonowanie i łączenie komponentów. Wkłady z odczynnikami, moduły detekcyjne, czujniki, zespoły okablowania i inne precyzyjne komponenty muszą być bezpiecznie zamontowane podczas pracy urządzenia. Jeśli otwory w uchwytach są niewspółosiowe, powierzchnia montażowa jest nierówna lub po obróbce wystąpią znaczne odkształcenia, montaż komponentów może zostać zakłócony, a w poważnych przypadkach czas debugowania urządzenia może się wydłużyć. Uchwyty często wymagają również prototypowania pojedynczych elementów, walidacji małych partii, częstych modyfikacji projektu i krótkich terminów realizacji. Obróbka CNC nie wymaga dedykowanych form i umożliwia bezpośrednią obróbkę części na podstawie rysunków 3D, co czyni ją bardziej odpowiednią dla projektów badawczo-rozwojowych i małych partii. Strona internetowa TiRapid oferuje obecnie usługi produkcyjne, w tym frezowanie CNC, toczenie, obróbkę 5-osiową, obróbkę precyzyjną, obróbkę blach i druk 3D, wspierając projekty od prototypów po produkcję masową.
Dlaczego uchwyty do sprzętu medycznego nadają się do niestandardowej obróbki CNC
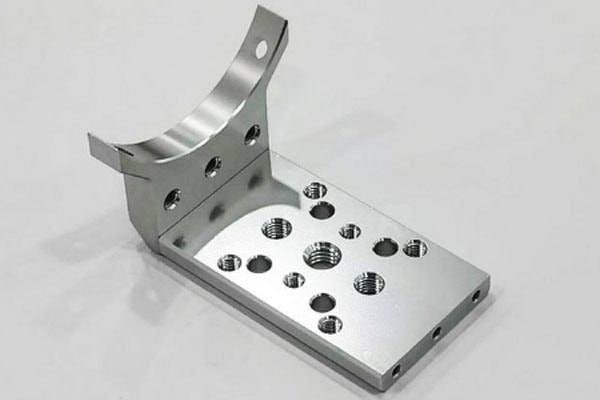
Uchwyty do sprzętu medycznego zazwyczaj wymagają połączenia z ramami, modułami detekcyjnymi, czujnikami lub innymi komponentami. Ich konstrukcja zazwyczaj obejmuje otwory montażowe, otwory ustalające, otwory gwintowane, stopnie, rowki i żebra wzmacniające. W porównaniu ze standardowymi uchwytami, uchwyty niestandardowe w większym stopniu zależą od ogólnej konstrukcji sprzętu, co ułatwia obróbkę na podstawie rysunku.
Określ strukturę wspornika na podstawie funkcji urządzenia
Nawet jeśli dwie części są jednocześnie wspornikami, ich wymagania mogą się znacznie różnić w zależności od zastosowanego sprzętu. Na przykład, niektóre wsporniki służą głównie do mocowania modułów detekcyjnych i muszą zapewnić stabilną pozycję montażową; inne są przeznaczone do czujników i dlatego wymagają większej dokładności w zakresie lokalizacji otworów i wymiarów pozycjonowania; inne muszą jednocześnie obsługiwać mocowanie okablowania i podłączanie urządzeń. Dlatego przed obróbką CNC należy najpierw potwierdzić rzeczywistą pozycję montażową i funkcję wspornika. Jeśli wspornik jest jedynie standardowym elementem nośnym, priorytetem mogą być koszty materiałów, czas obróbki i wytrzymałość konstrukcyjna. Jeśli wspornik zapewnia precyzyjne pozycjonowanie, należy zwrócić większą uwagę na wymiary, takie jak rozstaw otworów, powierzchnie montażowe i płaskość. Jeśli wspornik wymaga częstego montażu i demontażu, należy również uwzględnić trwałość otworów gwintowanych. Takie podejście pozwala uniknąć stosowania bardzo ścisłych tolerancji dla każdego wymiaru. W obszarach, które nie mają wpływu na montaż, nie ma potrzeby niepotrzebnego zwiększania wymagań dotyczących obróbki, ponieważ może to łatwo wydłużyć czas i zwiększyć koszty obróbki.
Jak wybierać popularne materiały
Typowe materiały stosowane do produkcji uchwytów do urządzeń medycznych to stopy aluminium, stal nierdzewna i niektóre tworzywa sztuczne. Droższe materiały niekoniecznie są lepsze. Dobór materiałów powinien być oparty na masie urządzenia, środowisku pracy, wymaganiach dotyczących odporności na korozję oraz budżecie.
| Materiał | Wspólne cechy | Typowe zastosowania |
| 6061 aluminiowy stop | Lekki, łatwy w obróbce | Wsporniki ogólnego wyposażenia, wewnętrzne elementy konstrukcyjne |
| 7075 aluminiowy stop | Wysoka wytrzymałość, lekkość | Wsporniki wymagające większej wytrzymałości |
| 304 Stainless Steel | Odporny na korozję, dobra wytrzymałość | Sprzęt wymagający większej trwałości |
| 316L Stal nierdzewna | Dobra odporność na korozję | Zastosowania o wyższych wymaganiach materiałowo-środowiskowych |
| POM | Lekki, łatwy w obróbce | Izolacyjne, lekkie konstrukcje pomocnicze |
| PEEK | Odporny na ciepło, dobra odporność chemiczna | Wewnętrzne elementy wyposażenia specjalistycznego |
Firma TiRapid wymienia na swojej stronie internetowej materiały takie jak metale 6061, 7075, 304 i 316L, a także oferuje tworzywa konstrukcyjne, takie jak POM, PPS i PEEK. Należy pamiętać, że wspornik urządzenia do odczynników medycznych to nie to samo, co wszczepialny element medyczny. Jeśli element jest jedynie wewnętrznym elementem konstrukcyjnym urządzenia, materiał należy dobrać do rzeczywistego środowiska pracy, a nie wyłącznie do materiałów medycznych.
Weź pod uwagę koszty obróbki na etapie projektowania
Przesłanie gotowego projektu zamka bezpośrednio do producenta w celu produkcji może prowadzić do problemów, których można by uniknąć. Na przykład zbyt głębokie rowki, zbyt małe naroża wewnętrzne, zbyt cienkie ścianki i otwory umieszczone zbyt blisko krawędzi mogą zwiększać trudności w obróbce. Doświadczenie w obróbce zamków ortodontycznych podkreśla również, że odpowiednie ustalenie grubości ścianek, rozmieszczenia otworów i kierunku obróbki na etapie projektowania zamka może pomóc w zmniejszeniu odkształceń i obniżeniu kosztów. Firma TiRapid może przeprowadzić analizę projektu DFM przed obróbką i przedstawić sugestie dotyczące konstrukcji, metod obróbki i trudności produkcyjnych na podstawie rysunków, umożliwiając personelowi badawczo-rozwojowemu identyfikację problemów przed rozpoczęciem obróbki.
Rozwiązanie obróbki CNC dla uchwytów urządzeń do odczynników medycznych
Po zatwierdzeniu materiałów i rysunków, kolejnym krokiem jest właściwy proces produkcji. Zalecany przebieg prac to: „Zatwierdzenie rysunków — Przegląd DFM — Przygotowanie materiału — Obróbka CNC — Obróbka powierzchni — Kontrola wymiarowa — Pakowanie i dostawa”.
Potwierdzanie rysunków 3D
Klienci mogą dostarczyć pliki CAD 3D, takie jak STEP i STP, które można również wykorzystać wraz z rysunkami technicznymi w formacie PDF. Personel obróbki mechanicznej musi skupić się na wymiarach całkowitych wspornika, rozmieszczeniu otworów, gwintach, powierzchniach montażowych, fazowaniu i wymaganiach dotyczących obróbki powierzchni. Jeśli wspornik zawiera wiele krytycznych pozycji montażowych, należy z wyprzedzeniem wyjaśnić, które wymiary faktycznie wpływają na montaż. Przykładami są rozmieszczenie otworów montażowych w urządzeniu, powierzchnie montażowe stykające się z modułami detekcyjnymi, otwory lokalizacyjne czujników, wymiary otworów gwintowanych oraz wymiary połączeń między wspornikami. Wymiary te można traktować jako kluczowe punkty kontroli, zamiast stosować te same wymagania dotyczące wysokiej precyzji do każdego wymiaru.
Prawidłowe zorganizowanie sekwencji obróbki CNC
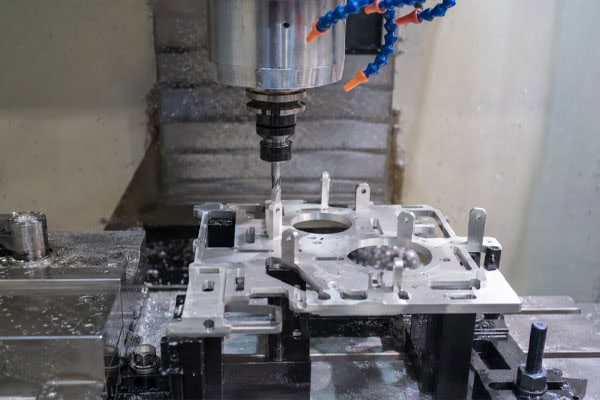
Większość uchwytów do sprzętu medycznego ma strukturę płytkową, blokową lub schodkową i jest zazwyczaj wytwarzana metodą frezowania CNC. W przypadku stosunkowo złożonych struktur, obróbka 4- lub 5-osiowa może być stosowana w celu zmniejszenia liczby mocowań. Podczas obróbki należy dobrać odpowiednią metodę mocowania do kształtu uchwytu. Jeśli uchwyt jest stosunkowo cienki, nadmierna siła zacisku może spowodować odkształcenie. W przypadku obróbki wielu powierzchni, nieuzasadniony punkt odniesienia może spowodować odchylenia wymiarowe między poszczególnymi powierzchniami.
Położenie otworów i powierzchnie montażowe są punktami kontrolnymi
Ostatecznym przeznaczeniem wspornika do urządzeń odczynnikowych jest montaż na urządzeniu, dlatego wymiary otworów wymagają szczególnej uwagi. Na przykład, nawet jeśli wspornik ma długość 100 mm i występuje niewielka odchyłka w wymiarach zewnętrznych, montaż często może przebiegać bezproblemowo, o ile otwory montażowe są precyzyjnie rozmieszczone. Jeśli jednak odległość między środkami dwóch otworów montażowych jest znaczna, montaż śrub może być niemożliwy.
Dlatego kontrola może koncentrować się na następujących obszarach
| Obszar inspekcji | Kluczowe elementy do potwierdzenia | Wpływ na montaż |
| Montaż otworów | Średnica otworu, rozstaw otworów, położenie | Bezpośrednio wpływa na instalację |
| Otwory gwintowane | Specyfikacja gwintu, głębokość | Wpływa na połączenia śrubowe |
| Powierzchnie montażowe | Płaskość, wymiary | Wpływa na dopasowanie komponentów |
| Lokalizacja otworów | Średnica otworu, położenie środkowe | Wpływa na pozycjonowanie modułu |
| Profil zewnętrzny | Długość, szerokość, wysokość, fazowanie | Wpływa na ogólną przestrzeń instalacyjną |
Firma TiRapid dysponuje możliwościami przeprowadzania kontroli CMM. Na jej stronie internetowej znajduje się również informacja o kontroli CMM jako o części usług produkcyjnych. Można jej używać do weryfikacji wymiarów precyzyjnych komponentów.
Kontrola jakości od prototypów do produkcji małoseryjnej
Rozwój sprzętu do odczynników medycznych często nie kończy się w jednym cyklu projektowym. Najpierw może zostać wyprodukowanych kilka prototypów do instalacji i testów, a następnie, w oparciu o wyniki testów, wprowadzane są modyfikacje konstrukcyjne.
Walidacja montażu na etapie prototypu
Jeśli wspornik jest produkowany po raz pierwszy, początkowo można wyprodukować niewielką liczbę prototypów. Po zakończeniu produkcji klienci mogą zainstalować prototypy na rzeczywistym sprzęcie, aby sprawdzić ewentualne zakłócenia, położenie otworów, potwierdzić poprawność montażu modułu detekcji oraz określić, czy jest wystarczająco dużo miejsca na okablowanie. W przypadku wykrycia problemów projektowych, plik CAD można zmodyfikować bezpośrednio przed rozpoczęciem kolejnego cyklu obróbki. W porównaniu z produkcją dużej liczby części i wykrywaniem błędów projektowych dopiero później, walidacja małych partii pozwala zmniejszyć ryzyko na etapie badań i rozwoju.
Zachowaj spójność wymiarową podczas produkcji seryjnej
Po potwierdzeniu, że prototypy są zadowalające, projekt może przejść do produkcji małoseryjnej. Na tym etapie priorytet zmienia się z pytania „Czy da się to zmontować?” na pytanie „Czy każda część zachowa spójność?”. W przypadku zamówień na 10, 50, 100, a nawet więcej sztuk, konieczne jest zachowanie spójnych danych obróbkowych, stanu narzędzi i standardów kontroli. Typowe modele usług w obróbce sprzętu medycznego obejmują również prototypowanie pojedynczych sztuk, produkcję małoseryjną i późniejszą produkcję wielkoseryjną. Firma TiRapid wspiera produkcję od prototypów pojedynczych sztuk i małych partii po produkcję na skalę przemysłową, oferując usługi obróbki CNC, obróbki blach i druku 3D, umożliwiając klientom dostosowanie metod produkcji do etapu projektu.
Opcje obróbki powierzchni
To, czy wspornik wymaga obróbki powierzchni po obróbce CNC, należy ustalić na podstawie materiału i środowiska pracy. Wsporniki ze stopu aluminium można poddać anodowaniu, piaskowaniu i innym zabiegom w razie potrzeby, natomiast stal nierdzewną można poddać odpowiednim metodom obróbki powierzchni, w zależności od jej przeznaczenia. Jeśli wspornik jest montowany wewnątrz urządzenia, obróbka powierzchni może koncentrować się przede wszystkim na odporności na korozję, wyglądzie i czystości. Jeśli jest to odsłonięty element konstrukcyjny, należy również wziąć pod uwagę kolor i ogólny wygląd urządzenia. W przypadku sprzętu medycznego, rozwiązanie w zakresie obróbki powierzchni powinno zostać potwierdzone zgodnie z rzeczywistymi wymaganiami producenta urządzenia, środowiskiem pracy i obowiązującymi przepisami. Metoda obróbki nie powinna być determinowana wyłącznie przez fakt, że element jest używany w „sprzęcie medycznym”.
Usługi produkcyjne TiRapid Custom Manufacturing dla uchwytów do sprzętu do odczynników medycznych
Chociaż uchwyty do sprzętu medycznego są elementami konstrukcyjnymi, proces od rysunków do końcowego montażu obejmuje wiele etapów, w tym dobór materiałów, obróbkę skrawaniem, kontrolę i dostawę. Wybierając dostawcę usług obróbki skrawaniem, klienci powinni brać pod uwagę nie tylko cenę jednostkową, ale także szybkość komunikacji, informacje zwrotne dotyczące projektu, możliwości obróbki oraz wsparcie dla produkcji małoseryjnej.
Szybka personalizacja na etapie badań i rozwoju
TiRapid oferuje frezowanie CNC, toczenie CNC, obróbkę 5-osiową, obróbkę precyzyjną i inne możliwości produkcyjne, a także produkcję blach i druk 3D. Według strony internetowej, usługi produkcyjne firmy obejmują prototypy, małe partie i produkcję na skalę przemysłową, z ponad 100 opcjami materiałowymi i 60 opcjami obróbki powierzchni.
W przypadku projektów rozwoju sprzętu do odczynników medycznych proces może przebiegać następująco:
Rysunek 3D → Przegląd DFM → Wycena → Prototyp → Testowanie montażu → Modyfikacja → Produkcja małoseryjna
Podejście to sprawdza się przy opracowywaniu nowych produktów, modyfikowaniu sprzętu i wymianie części do istniejącego sprzętu.
Rozszerz zakres usług od komponentów obrabianych maszynowo do kompletnych usług produkcyjnych
Jeśli klient potrzebuje tylko jednego wspornika, obróbka CNC może rozwiązać problem. Jeśli projekt wymaga również obudów urządzeń, złączy, płyt montażowych, plastikowych elementów konstrukcyjnych i innych części, możliwe jest łączenie różnych metod produkcji.
Na przykład:
| Wymagania projektu | Dostępna metoda produkcji |
| Wspornik ze stopu aluminium | Obróbka CNC |
| Płyta montażowa ze stali nierdzewnej | Produkcja blachy |
| Obudowa urządzenia | CNC / Produkcja blachy |
| Plastikowy element ustalający | Obróbka tworzyw sztucznych CNC / Druk 3D |
| Prototyp badawczo-rozwojowy | CNC / Druk 3D |
| Elementy konstrukcyjne w małych partiach | Obróbka CNC |
| Złożone komponenty o powierzchni zakrzywionej | Wieloosiowa obróbka CNC |
Strona internetowa TiRapid wyraźnie informuje o obróbce CNC, produkcji blach, druku 3D i innych usługach produkcyjnych o wartości dodanej, a także o obsłudze plików CAD, montażu, pozyskiwaniu łańcucha dostaw, pakowaniu i powiązanych usługach.
Uprość komunikację dotyczącą ofert i produkcji
W przypadku projektów wsporników do urządzeń medycznych klienci nie muszą z góry określać wszystkich szczegółów obróbki. Mogą oni dostarczyć pliki CAD 3D i rysunki techniczne, co pozwala zespołowi inżynierów najpierw przeanalizować konstrukcję, a następnie określić rozwiązanie obróbki w oparciu o materiał, ilość, obróbkę powierzchni i wymagania dotyczące precyzji. TiRapid oferuje bezpłatne raporty DFM, natychmiastową wycenę i dedykowane wsparcie. Na stronie internetowej firmy podano, że firma może odpowiedzieć w ciągu 3 minut i przedstawić bezpłatną wycenę w ciągu 4 godzin. Jeśli Państwa wspornik jest obecnie na etapie badań i rozwoju, prototypowania lub produkcji małoseryjnej, można przesłać rysunki bezpośrednio do TiRapid w celu oceny.
Popularne pytania
P1: Czy mogę otrzymać wycenę, jeśli posiadam tylko plik STEP, bez kompletnego rysunku technicznego?
W większości przypadków możliwe jest przeprowadzenie wstępnej oceny. Jeśli wymagania obejmują krytyczne wymiary, gwinty, obróbkę powierzchni lub inne specyfikacje, połączenie pliku STEP z rysunkiem technicznym zapewni dokładniejszą ocenę.
P2: Czy uchwyt musi być wykonany ze stali nierdzewnej?
Niekoniecznie. Jeśli uchwyt jest używany głównie do mocowania sprzętu wewnętrznego, stop aluminium 6061 może spełniać wymagania, oferując jednocześnie niższą wagę i łatwiejszą obróbkę. Ostateczny wybór powinien być podyktowany wytrzymałością, warunkami środowiskowymi i wymaganiami sprzętowymi.
P3: Czy produkcja małoseryjna może zagwarantować spójne wymiary każdej części?
Spójność można kontrolować poprzez standardowe dane obróbkowe, parametry obróbki i standardy kontroli. Dodatkowe kontrole wymiarów można również przeprowadzać dla wymiarów krytycznych.
P4: Co zrobić, jeśli rysunek nie nadaje się do obróbki CNC?
Przegląd DFM można przeprowadzić przed rozpoczęciem produkcji. Zbyt cienkie struktury, zbyt głębokie rowki i zbyt małe naroża wewnętrzne mogą zwiększać trudność obróbki. Wprowadzanie modyfikacji z wyprzedzeniem jest zazwyczaj bardziej efektywne czasowo niż przeróbka części po obróbce.
P5: Czy TiRapid może produkować inne komponenty sprzętu medycznego oprócz uchwytów?
Tak. Bazując na istniejących możliwościach serwisowych, TiRapid może również świadczyć usługi produkcyjne dla innych komponentów CNC, części blaszanych i części drukowanych w technologii 3D, dzięki czemu nadaje się do projektów sprzętowych wymagających jednoczesnego opracowywania wielu elementów konstrukcyjnych.
Uchwyty do sprzętu medycznego mają surowe wymagania dotyczące wymiarów, rozmieszczenia otworów, materiałów i jakości obróbki. Szczególnie podczas rozwoju nowego sprzętu, wielu uchwytów nie da się sfinalizować w jednej iteracji. Konieczne może być najpierw wyprodukowanie jednego lub dwóch prototypów, ich instalacja, wprowadzenie korekt, a następnie wyprodukowanie drugiej lub trzeciej wersji. Właśnie tutaj ujawnia się wartość niestandardowej obróbki CNC — nie ma potrzeby wcześniejszego tworzenia formy, projekty można szybko modyfikować zgodnie z zaktualizowanymi rysunkami, a produkcja może stopniowo wzrastać od pojedynczego prototypu do dziesiątek, a nawet setek sztuk. W przypadku zwykłych uchwytów do sprzętu wewnętrznego nie ma potrzeby nadmiernego dokręcania każdego wymiaru. Należy starannie kontrolować pozycje, które bezpośrednio wpływają na montaż. Materiały nie muszą być również najdroższą opcją; można rozważyć stop aluminium, stal nierdzewną lub odpowiednie tworzywa konstrukcyjne, o ile spełniają one wymagania sprzętu. Po obróbce można przeprowadzić obróbkę powierzchni i kontrolę wymiarów zgodnie z rzeczywistymi potrzebami.
Jeśli posiadasz już rysunek 3D wspornika do aparatury medycznej, ale nie wiesz, jak dobrać materiał, czy konstrukcja nadaje się do obróbki mechanicznej, ani jak obliczyć wycenę, możesz przekazać rysunek producentowi maszyn do analizy DFM. Zazwyczaj pomaga to szybciej zidentyfikować potencjalne problemy. TiRapid oferuje wsparcie projektu od wstępnej oceny projektu i prototypowania CNC, aż po produkcję małoseryjną, pomagając przekształcić wspornik z modelu cyfrowego w funkcjonalny komponent, który można zainstalować i używać.
E-mail: projekty@tirapid.com
Telefon: +86 760 8999 8536
















