
Wał musi wejść w otwór montażowy, łożysko musi pozostać osadzone, a pokrywa musi być prawidłowo umieszczona w obudowie. Każda funkcja dopuszcza pewne odchylenia wymiarowe. Zadaniem inżyniera jest określenie zakresu odchyleń dopuszczalnych przez zespół, a następnie wyraźne zakomunikowanie tego wymogu w sposób umożliwiający jego produkcję i kontrolę.
Tolerancja obróbki wyznacza te granice. Jej właściwy dobór pomaga kontrolować dopasowanie i zamienność, jednocześnie utrzymując nakład pracy na obróbkę i kontrolę proporcjonalny do funkcji części.
W tym przewodniku wyjaśniono terminologię dotyczącą tolerancji, popularne formaty rysunków, normy i pasowania. Pokazano również, jak warunki produkcji wpływają na osiągalne rezultaty i dlaczego niepotrzebnie wysokie wymagania mogą zwiększać koszty.
Czym jest tolerancja obróbki?
Tolerancja obróbki to dopuszczalna odchyłka od wartości obrabianego elementu. W przypadku wymiaru rozmiaru definiuje ona zakres między największą a najmniejszą dopuszczalną wartością. Tolerancje geometryczne oddzielnie kontrolują takie cechy jak kształt, orientacja, położenie i profil.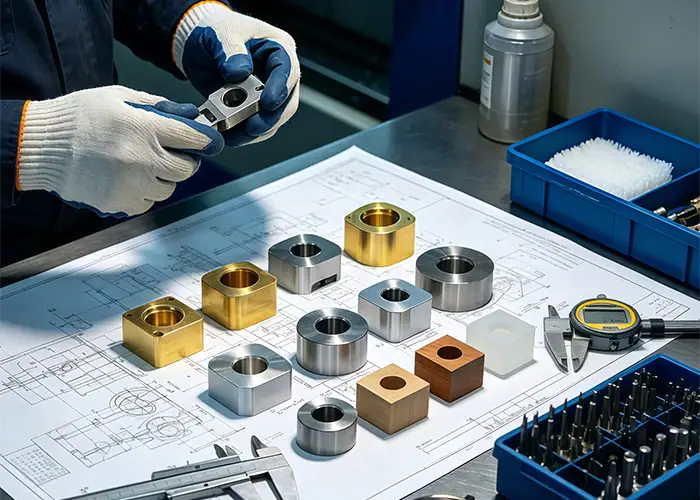
Rozmiar nominalny, ograniczenia i odchylenia
Rozmiar nominalny to wymiar odniesienia używany do opisu obiektu. Górna i dolna granica określają dopuszczalny zakres rozmiarów. Odchylenia górne i dolne wyrażają te granice względem wymiaru odniesienia.
Odchylenie zmierzone opisuje konkretny wynik w odniesieniu do jego wartości nominalnej. Różni się ono od tolerancji całkowitej, która opisuje szerokość dopuszczalnego zakresu.
W GD&T, wymiar podstawowy w ramce ma określone znaczenie. Definiuje on teoretycznie dokładną wartość, z dopuszczalną zmiennością kontrolowaną przez powiązane wymagania geometryczne. Nie należy go interpretować jako zwykłego wymiaru, automatycznie regulowanego tolerancją plus/minus bloku tytułowego.
Obliczanie całkowitej tolerancji
Rozważmy przykładowy wymiar 20.00 ± 0.05 mm. Jego granice to:
- Górna granica: 20.05 mm
- Dolna granica: 19.95 mm
- Całkowita tolerancja: 20.05 − 19.95 = 0.10 mm
Wartość ±0.05 mm opisuje dopuszczalne odchylenie w każdym kierunku. Całkowita szerokość pasma tolerancji wynosi 0.10 mm.
Jeśli zmierzony rozmiar wynosi 20.03 mm, jego odchylenie od wymiaru nominalnego wynosi +0.03 mm. Wynik ten mieści się w podanych granicach wymiarowych.
Tolerancja, dokładność i powtarzalność
Tolerancja jest wymogiem projektowym. W obróbce skrawaniem dokładność odnosi się do stopnia, w jakim wytwarzana cecha odpowiada jej zamierzonej wartości. Powtarzalność dotyczy zgodności powtarzalnych wyników w określonych warunkach.
Proces może generować ściśle zgrupowane wymiary, które są konsekwentnie odsunięte od celu. Inny proces może osiągać średnią zbliżoną do celu, ale zmieniać się zbyt szeroko. Żadnego z tych zachowań nie da się zrozumieć na podstawie samej wartości tolerancji.
W przypadku wyboru źródła zaopatrzenia należy zapytać, czy proponowany proces jest w stanie zachować wymagane parametry w całym zamówieniu. Specyfikacja pozycjonowania maszyny to tylko część tej oceny.
Dostawca może dążyć do osiągnięcia celu procesu w ramach dozwolonego zakresu, aby pozostawić miejsce na oczekiwane odchylenia. Ten cel wspiera kontrolę produkcji, podczas gdy rysunek nadal definiuje granice akceptacji. Wynik nie musi być dokładnie taki sam jak nominalny, aby spełnić wymagania dotyczące rozmiaru.
Jakie są główne rodzaje tolerancji obróbki?
Tolerancje rozmiaru mogą być wyrażone poprzez odchylenia dwustronne, odchylenia jednostronne lub ograniczenia bezpośrednie. Tolerancje geometryczne opisują różne wymagania, w tym kształt i relacje przestrzenne elementów. Wybór odpowiedniego formatu pomaga przekazać zamysł projektowy.
Tolerancje wymiarowe dwustronne i jednostronne
Tolerancja dwustronna dopuszcza zróżnicowanie po obu stronach wymiaru nominalnego. Odchylenia mogą być równe lub nierówne. Symetryczna notacja plus/minus jest powszechna, gdy zakres dopuszczalny jest wyśrodkowany na wartości odniesienia.
Tolerancja jednostronna pozwala na odchylenie od podanego rozmiaru w jednym kierunku. Może być przydatna, gdy jedno z ograniczeń jest szczególnie istotne dla projektu lub pasuje do wybranego systemu dopasowania.
Żadna z notacji nie określa automatycznie trudności produkcyjnej. Dwa różnie zapisane wymiary mogą opisywać te same dopuszczalne granice. Porównaj te granice, zanim uznasz jedno oznaczenie za bardziej rygorystyczne niż inne.
Wymiary graniczne
Wymiary graniczne określają bezpośrednio maksymalne i minimalne dopuszczalne rozmiary. Czytelnik nie musi ich obliczać na podstawie wymiarów nominalnych i odchyleń.
Poniższe przykłady rysunków wykorzystują milimetry i służą wyłącznie celom ilustracyjnym.
| Format rysunku | Przykład | Dozwolony zakres rozmiarów |
| Dwustronny | 20.00 0.05 ± | 19.95 do 20.05 |
| Jednostronny | 20.00 +0.05/−0.00 | 20.00 do 20.05 |
| Ograniczenia bezpośrednie | 19.95 do 20.05 | 19.95 do 20.05 |
Przykłady dwustronne i z bezpośrednią granicą definiują ten sam zakres. Przykład jednostronny ma mniejszy zakres całkowity i inną dolną granicę.
Tolerancje geometryczne i odniesienia bazowe
Sam rozmiar nie jest w stanie opisać wszystkich wymagań funkcjonalnych. Otwór może mieć akceptowalną średnicę, mimo że jego oś jest nieprawidłowo umiejscowiona. Powierzchnia osadcza może mieć akceptowalną wysokość, mimo że jej powierzchnia jest niewystarczająco płaska.
GD&T zapewnia kontrolę nad tymi cechami. Płaskość ocenia kształt powierzchni bez punktu odniesienia. Położenie i prostopadłość pozwalają powiązać cechy z określonym układem odniesienia. Profil kontroluje dopuszczalne odchylenia linii lub powierzchni.
Zastosuj pełną ramkę sterowania cechami, w tym kolejność punktów odniesienia i wszelkie modyfikatory stanu materiału. Tolerancji położenia nie można interpretować jako ogólnej tolerancji plus/minus dla każdej współrzędnej.
Jakie są standardowe tolerancje obróbki CNC?
Standardowe tolerancje obróbki CNC mogą odnosić się do ogólnej specyfikacji tolerancji na rysunku lub do domyślnych wymagań dostawcy dotyczących usług. Ich zastosowanie zależy od podanej normy, klasy tolerancji, rozmiaru elementu oraz uzgodnionych wymagań zamówienia.
Tolerancje ogólne i uwagi rysunkowe
Tolerancje ogólne upraszczają rysunki, uwzględniając odpowiednie wymiary bez konieczności podawania indywidualnych wskazań tolerancji. Norma ISO 2768-1:1989 stanowi odniesienie dla ogólnych tolerancji liniowych i kątowych. Jej klasy i zakresy wymiarowe określają obowiązujący tolerancję.
Odczytanie tolerancji ogólnej wymaga zatem czegoś więcej niż tylko znalezienia znanego numeru normy. Należy zidentyfikować cytowane wydanie i klasę, zlokalizować odpowiednią kategorię wymiarów i przedział wielkości oraz sprawdzić, czy do danej cechy ma zastosowanie osobne wymaganie.
Należy również rozróżnić ogólne tolerancje wymiarów i ogólne specyfikacje geometryczne. Norma ISO 2768-2:1989 została wycofana i zastąpiona normą ISO 22081:2021. Nowszy dokument stosuje inne podejście do specyfikacji ogólnych, dlatego należy przeglądać starsze notatki rysunkowe, a nie zmieniać je mechanicznie.
Postępuj zgodnie z definicją produktu uzgodnioną dla danego zadania. W przypadku, gdy nadal wymagany jest starszy rysunek, przed zmianą wymagań rozwiej wszelkie wątpliwości z odpowiedzialnym zespołem inżynierów.
Domyślne ustawienia dostawcy i wymagania dotyczące konkretnych funkcji
Dostawca może określić domyślną tolerancję dla cech bez konieczności podawania konkretnych szczegółów. Ta domyślna tolerancja może zależeć od trasy dostawy, materiału, rozmiaru części lub warunków wyceny.
W przypadku krytycznego gniazda łożyska, interfejsu uszczelniającego lub elementu ustalającego, należy wyraźnie określić wymagany element sterujący. Potwierdź, że oferta obejmuje ten element i że inspekcja może potwierdzić jego zgodność z wymaganym stanem części.
| Źródło wymagań | Typowa rola | Co potwierdzić |
| Ogólna uwaga dotycząca rysunku | Obejmuje odpowiednie, nieokreślone wymiary | Standard, edycja, klasa i zakres |
| Indywidualne wezwanie | Definiuje konkretny wymóg dotyczący funkcji | Granice, punkty odniesienia, modyfikatory i stan wykończenia |
| Oferta dostawcy | Rejestruje zaakceptowany zakres produkcji | Załączone wymagania i uzgodnione wyjątki |
Indywidualnie określony wymiar krytyczny może zatem wymagać innej kontroli niż sąsiednie cechy objęte uwagą ogólną. Zastosowanie najwęższego odwołania do całej części może znacząco zmienić zakres produkcji.
Jak tolerancje obróbki skrawaniem określają dopasowanie części?
Dopasowanie zależy od łącznych ograniczeń elementów łączących. Ocena najmniejszego i największego możliwego luzu lub kolizji pokazuje, czy wybrane wymiary umożliwiają zamierzony montaż, ruch lub mocowanie.
Pasowania luźno-przejściowe i interferencyjne
Pasowanie luźne zapewnia przestrzeń między wałem a otworem. Pasowanie przejściowe może powodować luz lub interferencję w zależności od rzeczywistych rozmiarów styku. Pasowanie interferencyjne powoduje nakładanie się wymiarów, które musi zostać uwzględnione podczas montażu.
Wybierz dopasowanie na podstawie wymaganej funkcji. Swobodnie poruszający się wał, wyjmowany element ustalający i trwale zamocowana tuleja mają różne potrzeby. Na wybór mogą również wpływać smarowanie, obciążenie, sposób montażu i temperatura pracy.
Aby zilustrować obliczenia dotyczące wyłącznie rozmiaru, załóżmy, że:
- Ograniczenia otworu: 20.000 do 20.020 mm
- Ograniczenia wału: 19.970 do 19.990 mm
- Minimalny luz: 20.000 − 19.990 = 0.010 mm
- Maksymalny luz: 20.020 − 19.970 = 0.050 mm
Limity rozmiaru zapewniają dodatni prześwit w całym tym przykładzie. Projekt musi również spełniać odpowiednie wymagania dotyczące formy i wyrównania.
Norma ISO 286 określa system określania granic tolerancji i pasowań. W oznaczeniu takim jak H7/g6 litery oznaczają położenie strefy tolerancji względem wymiaru nominalnego, a cyfry oznaczają stopnie tolerancji. Rzeczywiste granice zależą również od zakresu wymiarów nominalnych.
Wielkie litery oznaczają klasy tolerancji otworów, a małe klasy wałków. W systemie opartym na otworach, wybrana strefa otworu jest zachowana, a klasa wałka jest zmieniana w celu uzyskania wymaganego dopasowania. Należy określić obie cechy współpracujące, jeśli montaż zależy od ich łącznych granic, a następnie sprawdzić w odpowiedniej tabeli rzeczywistą średnicę nominalną.
Tolerancje stosów i wymagania montażowe
Szczelina montażowa może zależeć od kilku wymiarów, z których każdy jest inny. Analiza najgorszego przypadku polega na ocenie ich skrajnych kombinacji na podstawie wpływu każdego wymiaru na szczelinę.
Rozważmy oddzielny przykładowy zespół osiowy, którego wszystkie wymiary podano w milimetrach:
| Element stosu | Rozmiar nominalny i tolerancja | Wkład w lukę |
| Przestrzeń mieszkaniowa | 30.00 0.05 ± | Dodaje dostępną przestrzeń |
| Przekładka | 10.00 0.02 ± | Zajmuje przestrzeń |
| wstawka | 19.80 0.03 ± | Zajmuje przestrzeń |
Nominalna szczelina wynosi 30.00 − 10.00 − 19.80 = 0.20 mm. Minimalna szczelina wynosi 29.95 − 10.02 − 19.83 = 0.10 mm. Maksymalna szczelina wynosi 30.05 − 9.98 − 19.77 = 0.30 mm. Ten uproszczony układ zakłada w pełni osadzone, sztywne komponenty w tych samych warunkach odniesienia.
Jeśli wymagana szczelina jest mniejsza niż ten zakres, należy sprawdzić wymiary wpływające na zmianę. Zmiana schematu lokalizacji lub zmniejszenie liczby wymiarów składowych może być korzystniejsze niż zawężanie każdego elementu.
Metody statystycznego stack-upu wykorzystują dodatkowe założenia dotyczące zachowania procesu. Powinny być one dobierane na podstawie dowodów dotyczących zmienności i akceptowalnego ryzyka montażu.
Co wpływa na osiągalną tolerancję obróbki?
Osiągalna tolerancja zależy od materiału, geometrii elementu, oprzyrządowania, mocowania, warunków termicznych i całej ścieżki produkcyjnej. Wymaganie, które jest proste w przypadku jednego elementu, może być trudne w przypadku innego o tym samym rozmiarze nominalnym.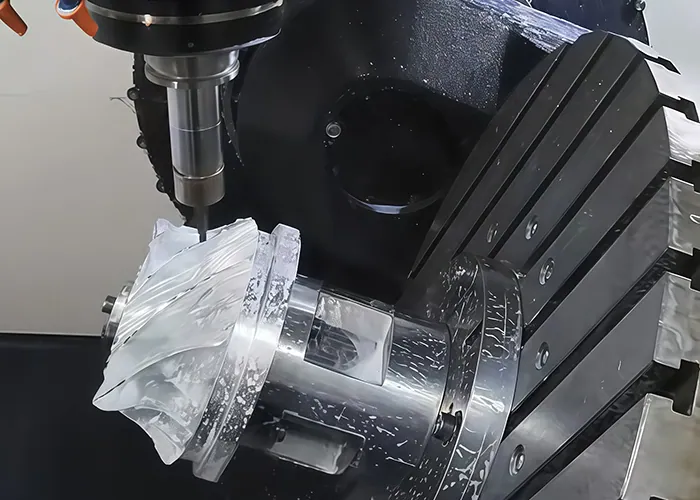
Materiał i zachowanie termiczne
Sztywność materiału i właściwości skrawania wpływają na zachowanie się części podczas obróbki. Naprężenia szczątkowe mogą również powodować zmiany kształtu podczas usuwania naddatku, szczególnie w przypadku części o nierównych przekrojach lub z dużą ilością usuniętego materiału.
Tworzywa sztuczne wymagają uwagi w zakresie rozszerzalności cieplnej, elastyczności, a w przypadku gatunków wrażliwych na wilgoć, również kondycjonowania. Gatunek materiału i warunki kontroli należy brać pod uwagę przy ustalaniu wymagań wymiarowych.
Komponent mierzony w stanie ciepłym może zmieniać rozmiar w miarę stabilizacji. W przypadku wymagających prac, plany obróbki i pomiaru powinny uwzględniać temperaturę, a nie traktować każdego odczytu jako bezpośrednio porównywalnego.
Geometria cech, narzędzia i uchwyty obrabiane
Cienkie ścianki mogą ulec ugięciu pod wpływem sił skrawania lub zacisku. Głębokie otwory i wnęki mogą wymagać użycia dłuższych narzędzi, co utrudnia dostęp i zapewnia większą sztywność. Zużycie i bicie narzędzi mogą dodatkowo wpływać na rozmiar i geometrię gotowego produktu.
Wielość konfiguracji wprowadza kolejny problem, gdy kontrolowane funkcje są powiązane na różnych powierzchniach. Proces musi zachować lub ponownie ustanowić niezbędne odniesienia.
Wybierz metodę produkcji dostosowaną do danej charakterystyki. Otwór może wymagać rozwiercania, rozwiercania lub honowania po obróbce zgrubnej. Inne powierzchnie mogą wymagać szlifowania lub innej obróbki wykańczającej. Wybór powinien uwzględniać wymagany rozmiar, kształt, dostęp i materiał.
Obróbka powierzchni i stan końcowy części
Powłoki, galwanizacja, anodowanie i inne zabiegi mogą zmieniać kontrolowane wymiary. Ich wpływ zależy od rodzaju obróbki i powierzchni, dlatego naddatek na obróbkę i ostateczny stan odbioru powinny zostać uzgodnione przed rozpoczęciem produkcji.
Określ wymiary obowiązujące po wykończeniu oraz wszelkie powierzchnie, które należy zamaskować lub poddać innej obróbce. Otwór sprawdzony przed nałożeniem powłoki może nie odzwierciedlać już stanu dostarczonego.
Chropowatość powierzchni to wymóg odrębny od tolerancji wymiarowej. Jeśli oba te czynniki wpływają na funkcjonalność, należy je określić i wybrać metody produkcji i kontroli, które pozwolą je uwzględnić.
Dlaczego węższe tolerancje obróbki są droższe?
Węższe tolerancje mogą zwiększać koszty, wymagając bardziej kontrolowanych ustawień, dodatkowych operacji obróbki, dokładniejszego monitorowania i bardziej rygorystycznej kontroli. Wpływ na koszty zależy od konkretnej cechy i procesu, a nie tylko od wartości tolerancji.
Konfiguracja, obróbka i dodatkowe operacje
Mniejszy dopuszczalny zakres może wymagać więcej przygotowań w celu ustanowienia stabilnego procesu. Może to obejmować opracowanie oprzyrządowania, wykonanie cięć próbnych, wstępne ustawienie narzędzi i kontrole przed oddaniem produkcji.
Podczas obróbki dostawca może potrzebować bardziej precyzyjnego zarządzania stanem narzędzi lub dodania operacji wykończeniowych. W przypadku niektórych elementów, spełnienie bardziej rygorystycznych wymagań zmienia sposób postępowania ze zwykłego frezowania lub toczenia na proces wymagający innego sprzętu i konfiguracji.
Wielkość zamówienia również ma znaczenie. Nakład pracy związany z przygotowaniem prototypu i powtarzalnej partii produkcyjnej jest rozłożony inaczej. Przydatna wycena powinna odzwierciedlać rzeczywistą ilość i plan produkcji.
Wysiłek inspekcyjny i ryzyko produkcyjne
Kontrola staje się bardziej wymagająca, gdy dostępna tolerancja jest niewielka w stosunku do niepewności pomiaru. Może być wymagana dodatkowa konfiguracja, kontrola środowiska lub specjalistyczne pomiary.
Wąski zakres akceptacji może również pozostawiać mniej miejsca na odchylenia w procesie. Dostawca musi uwzględnić monitorowanie, korekty oraz ryzyko przeróbek lub odrzucenia.
| Zmiana wymagań | Dodatkowa praca, którą może stworzyć | Obszar kosztów dotknięty |
| Ciaśniejszy rozmiar lub kształt otworu | Dedykowane wykończenie i pomiary | Konfiguracja i obróbka |
| Bardziej ścisła lokalizacja związana z punktem odniesienia | Bardziej kontrolowana lokalizacja i weryfikacja | Montaż i kontrola |
| Rozmiar końcowy po powlekaniu | Koordynowane dodatki i kontrole końcowe | Wykończenie i kontrola jakości |
| Indywidualne raporty dla każdej części | Dodatkowe pomiary i obsługa rekordów | Kontrola i dokumentacja |
Skoncentruj ten wysiłek tam, gdzie wspiera on działanie. Krytyczne gniazdo łożyska i zewnętrzna powierzchnia odciążenia niekoniecznie wymagają tego samego poziomu kontroli.
Porównując oferty, sprawdź, czy dostawcy wycenili ten sam stan końcowy i zakres weryfikacji. Niższa cena obróbki może nie uwzględniać operacji wykończeniowych lub protokołu kontroli wymaganego na rysunku. Wyjaśnienie tych kwestii sprawia, że porównanie jest bardziej przydatne niż porównywanie wyłącznie ceny jednostkowej.
Jak wybrać i określić właściwą tolerancję obróbki?
Zacznij od wymagań dotyczących funkcji i dopasowania, oceń warianty montażu, a następnie potwierdź praktyczną ścieżkę produkcji i kontroli. Umieść krytyczne elementy kontrolne na rysunku i zastosuj odpowiednie wymagania ogólne dla pozostałych cech.
Zacznij od wymagań funkcjonalnych i dopasowania
Określ, co musi osiągnąć każda kontrolowana funkcja. Czy lokalizuje inny komponent, utrzymuje luz roboczy, utrzymuje łożysko lub podtrzymuje uszczelnienie? Użyj odpowiedzi, aby określić, które warianty mają znaczenie.
Sprawdź ograniczenia współpracujących elementów i ich odpowiednie ułożenie. Uwzględnij warunki pracy, które mogą wpłynąć na dopasowanie lub ustawienie.
Sprawdź również, czy element jest wymiarowany na podstawie odniesienia, które ma znaczenie w montażu. Bezpośrednia kontrola odległości funkcjonalnej może zmniejszyć zależność od wymiarów pośrednich. Dzięki temu wymóg może być łatwiejszy do wyprodukowania i zweryfikowania bez zmiany dopuszczalnej zmienności w montażu.
W przypadku cech niekrytycznych należy wybrać wymagania, które zapewnią wystarczającą przestrzeń dla ekonomicznej produkcji, przy jednoczesnym zachowaniu zamierzonej funkcji. Złagodzenie tolerancji powinno nastąpić po przeprowadzeniu analizy inżynieryjnej pod kątem konsekwencji.
Określ dane, cechy krytyczne i inspekcję
Używaj wymiarów i elementów geometrycznych, które wyrażają zależności funkcjonalne. Ustal niezbędne dane i unikaj dodawania nakładających się wymagań, które trudno zinterpretować łącznie.
Sprawdź, jak będzie sprawdzana każda krytyczna cecha. Mikrometr może pasować do dostępnego rozmiaru, podczas gdy położenie lub profil związane z punktem odniesienia mogą wymagać pomiaru współrzędnych. Tekstura powierzchni i funkcja gwintu wymagają własnych, odpowiednich metod.
W przypadku wyników ścisłych lub granicznych należy uzgodnić metodę pomiaru i regułę decyzyjną dotyczącą zgodności. Sama rozdzielczość przyrządu nie decyduje o tym, czy metoda jest odpowiednia.
Określ wymagany stan części, zakres pobierania próbek i potrzeby raportowania. Decyzje te powinny zostać uwzględnione w wymaganiach projektu na tyle wcześnie, aby mogły wpłynąć na plan procesu.
Przygotuj jasne zapytanie ofertowe dla TiRapid
Prześlij do TiRapid aktualny rysunek i odpowiadający mu model CAD, a także informacje na temat materiału, obróbki powierzchni, ilości i wymagań dotyczących dostawy.
Zidentyfikuj krytyczne interfejsy i wszelkie dokumenty kontrolne wymagane wraz z dostawą. Jeśli tolerancja jest nadal w trakcie weryfikacji, opisz wymagania funkcjonalne, aby dyskusja mogła uwzględnić rzeczywiste potrzeby danej części.
Przed złożeniem zamówienia należy pisemnie potwierdzić akceptowane tolerancje i wszelkie proponowane odstępstwa. Daje to działom inżynierii, produkcji i zakupów spójną podstawę do oceny oferty i akceptacji dostarczonych części.
FAQ
Czy większa liczba miejsc po przecinku zawsze oznacza większą tolerancję?
Nie. Miejsca dziesiętne mogą określać domyślną tolerancję, gdy blok tytułowy rysunku wyraźnie je łączy. W przeciwnym razie wymagania definiują podane limity, uwagi ogólne i obowiązujące normy. Same dodatkowe zera nie oznaczają mniejszego przedziału tolerancji.
Czy chropowatość powierzchni to to samo co tolerancja obróbki?
Nie. Chropowatość określa teksturę powierzchni, podczas gdy tolerancje rozmiaru i geometryczne kontrolują inne cechy. Gładka powierzchnia może nadal mieć niewłaściwy rozmiar lub położenie. Wymagania niezbędne do funkcjonowania obiektu należy określić osobno.
Czy dostawca może zmienić określoną tolerancję bez zgody?
Proponowana zmiana powinna zostać sprawdzona i zatwierdzona przez odpowiedzialnego klienta lub osobę odpowiedzialną za projekt przed rozpoczęciem produkcji. Zmienione wymagania powinny znaleźć odzwierciedlenie w uzgodnionym rysunku, zamówieniu lub w dokumentacji kontrolowanych odchyleń.
Wniosek
Tolerancja obróbki przekłada wymagania funkcjonalne na mierzalne granice. Skuteczny dobór łączy rozmiar i geometrię elementu z dopasowanymi częściami, wariantami zespołu, warunkami produkcji i kontrolą. Ścisła kontrola jest najbardziej przydatna tam, gdzie chroni określoną funkcję.
TiRapid oferuje precyzyjną obróbkę CNC w 3 i 5 osiach, przeznaczoną do złożonych elementów metalowych i z tworzyw sztucznych. Analizujemy krytyczne tolerancje, wymagania materiałowe i potrzeby inspekcyjne, aby opracować praktyczne plany produkcyjne dla prototypów i produkcji małoseryjnej. Prześlij nam swoje rysunki, model CAD i wymagania projektowe, abyśmy mogli przedstawić Ci opinię na temat produkcji i indywidualną wycenę.
















