
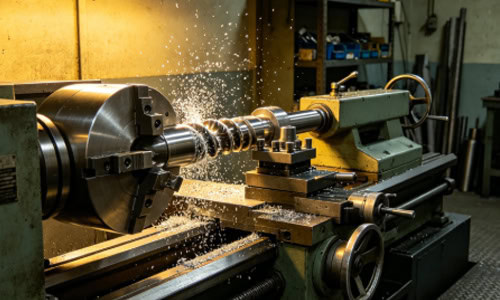
CNC-draaigereedschappen spelen een cruciale rol in moderne bewerkingsprocessen, omdat ze snijbewerkingen uitvoeren onder hoge snelheid, hoge druk en continue belasting. Gereedschapsbreuk tijdens CNC-draaien beïnvloedt niet alleen de bewerkingsefficiëntie, maar leidt ook tot defecten aan het werkstuk, hogere productiekosten en onverwachte machinestilstand. Gereedschapsbreuk wordt zelden door één enkele factor veroorzaakt. Het is meestal het gevolg van een onevenwicht in de snijparameters, verslechtering van de gereedschapsconditie, problemen met de machine-stijfheid, instabiliteit van de werkstukklemming en problemen met koeling of spaanafvoer. Inzicht in deze oorzaken helpt de bewerkingsstabiliteit te verbeteren en operationele risico's in industriële productieomgevingen te verminderen.
Onjuiste snijparameters leiden tot gereedschapsbreuk.
Snijparameters bepalen direct het bewerkingsgedrag van CNC-draaibewerkingen, waaronder spindelsnelheid, voeding en snijdiepte. Wanneer deze waarden de mechanische limieten van het gereedschap overschrijden, ontstaat er een te hoge snijkracht, wat kan leiden tot afbrokkeling of plotselinge gereedschapsbreuk. Hoge snijsnelheden verhogen de efficiëntie, maar kunnen ook de thermische belasting en mechanische spanning verhogen als ze niet goed zijn afgestemd op het gereedschapsmateriaal. Een te hoge voeding concentreert de kracht aan de snijkant, terwijl een te diepe snede de momentane belasting verhoogt. Beide factoren vergroten de kans op gereedschapsbreuk.
Mismatch tussen spindelsnelheid en materiaal
De spindelsnelheid heeft een directe invloed op de snijstabiliteit. Verschillende materialen vereisen verschillende snelheidsbereiken om veilige bewerkingsomstandigheden te garanderen.
- Bij hardere materialen is een lagere spindelsnelheid nodig om de impactbelasting op de snijkant te verminderen.
- Zachtere materialen maken hogere snelheden mogelijk, maar de thermische stabiliteit moet nog steeds gewaarborgd blijven.
- Overmatige snelheidsvariatie kan leiden tot instabiele snijomstandigheden en beschadiging van het gereedschap.
Stabiele snelheidsregeling draagt bij aan de duurzaamheid van het gereedschap en de veiligheid tijdens het bewerken.
Een te hoge aanvoersnelheid veroorzaakt een stootbelasting.
De voedingssnelheid bepaalt hoe snel het gereedschap in het materiaal snijdt. Bij een te hoge voedingssnelheid neemt de snijkracht aan de gereedschapspunt sterk toe.
- Een hoge aanvoersnelheid concentreert de spanning op de snijkant.
- Een ongelijkmatige aanvoerbeweging veroorzaakt trillingen en instabiliteit.
- Langdurige overbelasting versnelt het bezwijken van het gereedschap door vermoeidheid.
Een goede aanvoerregeling draagt bij aan stabiele snijomstandigheden.
Overmatige snijdiepte
De snijdiepte bepaalt hoeveel materiaal er in één keer wordt verwijderd.
- Diep snijden verhoogt de momentane belasting van het gereedschap.
- Spanningsconcentratie kan leiden tot micro-scheurtjes aan de snijkant.
- Bij harde materialen neemt het risico op breuk bij intensief snijden aanzienlijk toe.
Gelaagde snijstrategieën helpen de overbelasting te verminderen.
Materiaal en slijtage van het gereedschap beïnvloeden breuk.
De materiaaleigenschappen van het gereedschap spelen een cruciale rol in de stabiliteit van de bewerking. Verschillende gereedschapsmaterialen verschillen in hardheid, taaiheid en hittebestendigheid. Naarmate de slijtage van het gereedschap toeneemt, worden de snijkanten bot, waardoor de snijweerstand toeneemt en de spanning zich concentreert op de verzwakte plekken. Een onjuiste materiaalkeuze voor een specifieke bewerkingstaak verkort bovendien de levensduur van het gereedschap en verhoogt het risico op breuk.
Gereedschapslijtage versnelt defecten
Slijtage is een van de belangrijkste factoren die leiden tot gereedschapsfalen.
- Versleten snijkanten verhogen de snijweerstand en de belasting.
- Botte gereedschappen genereren extra warmte tijdens het bewerken.
- Ongelijkmatige slijtage zorgt voor een onevenwicht in de krachtverdeling.
Regelmatige vervanging van gereedschap verbetert de stabiliteit van de bewerking.
Onjuiste materiaalkeuze voor gereedschap
Verschillende bewerkingsomstandigheden vereisen verschillende materiaaleigenschappen van het gereedschap.
- Voor zeer sterke materialen zijn snijgereedschappen met een hoge hardheid nodig.
- Standaard gereedschappen van snelstaal zijn ongeschikt voor zware snijbelastingen.
- Gecoate hardmetalen gereedschappen bieden een betere thermische en slijtvastheid.
De juiste materiaalkeuze verbetert de betrouwbaarheid van de bewerking.
Problemen met de stijfheid van de machine die trillingsbreuk veroorzaken.
Onvoldoende stijfheid van de machine leidt tot trillingen tijdens het snijden, wat fluctuerende snijkrachten veroorzaakt en gereedschapsvermoeidheid versnelt. Bewerkingen met een lange uitsteeklengte of zware snijomstandigheden verhogen de trillingsintensiteit. Slijtage van de spindel of degradatie van de geleidingen vermindert de bewerkingsstabiliteit verder en verhoogt het risico op gereedschapsbreuk.
Structureel stijfheidstekort
De machineconstructie heeft een directe invloed op de bewerkingsstabiliteit.
- Lage stijfheid versterkt trillingen tijdens het snijden.
- Structurele speling vergroot de bewerkingsafwijking in de loop van de tijd.
- Trillingen hebben een directe invloed op de spanning op de gereedschapspunt.
Een stabiele machineconstructie zorgt voor veilige bewerkingsomstandigheden.
Slijtage van spindel en geleiding
De staat van de mechanische onderdelen heeft een grote invloed op de bewerkingsnauwkeurigheid.
- Een verkeerde uitlijning van de spindel veroorzaakt instabiele snijpaden.
- Slijtage van de geleidingsrail vermindert de nauwkeurigheid van de aanvoer.
- Bewegingsfouten verhogen de dynamische gereedschapsbelasting.
Goed onderhoud verbetert de stabiliteit van de machine.
Instabiliteit van de werkstukklemming veroorzaakt gereedschapsimpact
Instabiele klemming leidt tot beweging van het werkstuk tijdens de bewerking, waardoor plotselinge krachtsveranderingen op het snijgereedschap ontstaan. Dit komt vooral voor bij slanke asonderdelen of dunwandige componenten. Een ongelijkmatige klemkracht introduceert bovendien excentrische bewerking, wat de gereedschapsbelasting verhoogt.
Losse klemming veroorzaakt trillingen
De stabiliteit van de klemming heeft een directe invloed op de veiligheid van de bewerking.
- Een los werkstuk genereert periodieke stootkrachten.
- Instabiele fixatie vergroot de krachtschommelingen.
- Trillingen versnellen het bezwijken van gereedschap door vermoeidheid.
Een stabiele klemming zorgt voor veilige bewerking.
Deformatie van dunwandige onderdelen
Dunne structuren zijn zeer gevoelig voor snijkrachten.
- Snijdruk veroorzaakt plaatselijke vervorming.
- Door vervorming verandert het aangrijpingspunt van het gereedschap.
- Een ongelijke krachtverdeling vergroot het risico op breuk.
De juiste ondersteuningsconstructies verminderen vervormingsproblemen.
Slechte koeling en spaanafvoer veroorzaken schade aan het gereedschap.
Onvoldoende koeling verhoogt de snijtemperatuur, waardoor de hardheid van het gereedschap afneemt en de slijtage versnelt. Slechte spaanafvoer leidt tot spaanophoping, wat secundair snijden en extra belasting van het gereedschap veroorzaakt. Continue oververhitting verzwakt de materiaalstructuur van het gereedschap en verhoogt de kans op breuk.
Onvoldoende koeling leidt tot thermische storing.
Temperatuurregeling is cruciaal voor de stabiliteit van de bewerking.
- Hoge temperaturen verminderen de hardheid van het gereedschap.
- Thermische spanning versnelt materiaalmoeheid.
- Langdurige blootstelling verhoogt het risico op botbreuken.
Effectieve koeling verlengt de levensduur van gereedschap.
Slechte spaanafvoer veroorzaakt secundaire snijschade
De spaanafvoer heeft een directe invloed op de snijstabiliteit.
- Spanenophoping belemmert de beweging van het gereedschap.
- Secundair snijden verhoogt de gereedschapsbelasting.
- Geblokkeerde chips veroorzaken plaatselijke oververhitting.
Een goede spaanbeheersing vermindert de schade die ontstaat tijdens het bewerken.
















