
CNC-bewerkingstechnologie maakt gebruik van computergestuurde werktuigmachines om materiaal van een werkstuk te verwijderen en nauwkeurige onderdelen te produceren uit metalen, kunststoffen en andere technische materialen. In vergelijking met handmatige bewerking kunnen CNC-systemen de gereedschapsbeweging, spindelsnelheid, voeding, snijvolgorde en herhaalbare positionering met een veel hogere consistentie regelen. Dit maakt CNC-bewerking geschikt voor prototypes, kleine series en veeleisende industriële componenten.
Deze handleiding legt de basisprincipes van CNC-machines uit, zoals werkingsprincipes, machinetypes, programmering, productieprocessen, materialen, nauwkeurigheid, voordelen, beperkingen en toepassingen. Ook wordt uitgelegd hoe ingenieurs en inkopers de juiste CNC-bewerkingstechnologie kunnen kiezen op basis van geometrie, materiaal, tolerantie, oppervlakteafwerking, volume en kosten.
Wat is CNC-bewerkingstechnologie?
CNC-bewerkingstechnologie is een subtractieve productiemethode waarbij computerinstructies de beweging en bewerkingshandelingen van de machine aansturen. In plaats van gereedschap handmatig te positioneren, volgt het CNC-systeem geprogrammeerde coördinaten en bewerkingscommando's om herhaalbare onderdelen te produceren met gecontroleerde afmetingen en oppervlaktekwaliteit.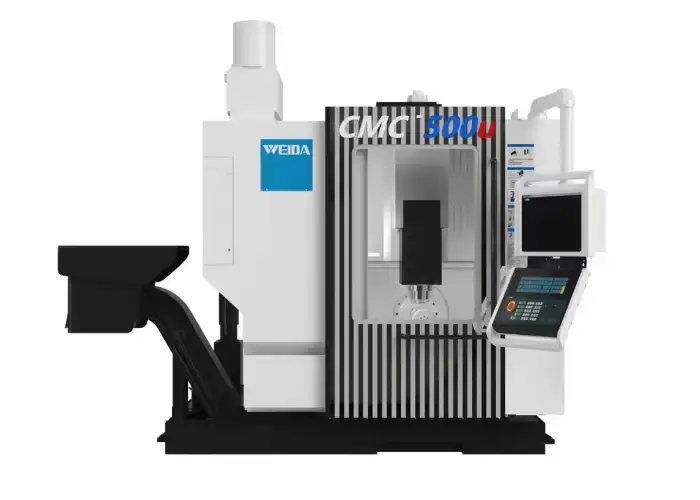
Basisprincipes van CNC-machines
CNC staat voor Computer Numerical Control. Een CNC-machine zet digitale instructies om in gecontroleerde mechanische bewegingen.
Afhankelijk van de machine kan het werkstuk stil blijven staan terwijl het snijgereedschap beweegt, of kan het werkstuk roteren terwijl een stilstaand gereedschap materiaal verwijdert. Moderne bewerkingscentra kunnen meerdere assen, automatische gereedschapswisselingen, tastermeting, koelvloeistofregeling en procesbewaking in één systeem combineren.
Het fundamentele doel blijft hetzelfde: een ontwerp omzetten in een fysiek onderdeel met controle over geometrie, tolerantie en herhaalbaarheid.
CNC-bewerking versus Handmatige bewerking
Handmatige bewerking is sterk afhankelijk van de bewegingen van de operator en de directe controle over de machine.
CNC-bewerking vervangt een groot deel van deze handmatige positionering door geprogrammeerde bewegingen. Zodra de machine is ingesteld en het programma is geverifieerd, kan dezelfde bewerking worden herhaald met consistente coördinaten en snijomstandigheden.
Handmatige bewerking kan nog steeds nuttig zijn voor reparaties, eenvoudige eenmalige onderdelen of werkplaatswerkzaamheden. CNC-bewerking wordt waardevoller wanneer onderdelen complexe geometrie, nauwere toleranties, herhalingsproductie of meerdere gecontroleerde functies vereisen.
Waarom CNC-technologie belangrijk is in de moderne maakindustrie
Moderne producten bevatten vaak onderdelen die moeilijk efficiënt te produceren zijn met handmatige bewerkingstechnieken.
CNC-technologie stelt fabrikanten in staat om complexe uitsparingen, precisiegaten, dunne wanden, gebogen oppervlakken, schroefdraadstructuren en meerassige geometrieën te produceren met voorspelbare herhaalbaarheid.
Het ondersteunt ook digitale productieprocessen waarbij CAD-, CAM-, CNC-programmerings-, inspectie- en productiedata met elkaar verbonden zijn. Dit verbetert de procesbeheersing en vermindert de afhankelijkheid van handmatige positionering.
Hoe werkt een CNC-machine?
Een CNC-machine zet een digitaal ontwerp om in machine-instructies en gebruikt vervolgens een besturingseenheid om de asbeweging, spindelrotatie, gereedschapswisselingen en snijbewerkingen te coördineren. Het bewerkingsproces volgt geprogrammeerde paden, terwijl feedbacksystemen helpen om de gewenste positie en snelheid te handhaven.
Werkingsprincipe van een CNC-machine
Het werkingsprincipe van een CNC-machine is gebaseerd op numerieke instructies.
De besturingseenheid leest commando's die coördinaten, bewegingsrichting, voedingssnelheid, spindelsnelheid, gereedschapswisselingen, koelvloeistoffuncties en andere machinehandelingen definiëren.
Servomotoren en aandrijfsystemen zetten deze instructies om in fysieke beweging. Het snijgereedschap volgt het geprogrammeerde pad en verwijdert daarbij materiaal van het werkstuk.
Van CAD-model naar machine-instructies
Het proces begint meestal met een CAD-model of een technische tekening.
Een programmeur importeert de geometrie van het onderdeel in CAM-software en definieert bewerkingshandelingen zoals vlakken, uitsparingen maken, boren, contourfrezen, draaien of afwerken.
Het CAM-systeem berekent gereedschapspaden. Deze gereedschapspaden worden vervolgens door een postprocessor omgezet in machineleesbare CNC-code.
Hoe de controller de machine-assen beweegt
CNC-machines maken gebruik van gecontroleerde lineaire en roterende assen.
Een typische drie-assige freesmachine bestuurt de X-, Y- en Z-beweging. Een vier- of vijf-assige machine voegt daar roterende beweging aan toe, waardoor het gereedschap of werkstuk het onderdeel vanuit extra richtingen kan benaderen.
De besturingseenheid coördineert deze assen zodat het snijgereedschap de beoogde geometrie volgt.
Hoe de spindel en het snijgereedschap materiaal verwijderen
De spindel zorgt voor de rotatiebeweging.
Bij frezen roteert de spindel het snijgereedschap, terwijl het gereedschap ten opzichte van het werkstuk beweegt. Bij draaien roteert de spindel het werkstuk, terwijl een snijgereedschap langs gedefinieerde assen beweegt.
Materiaal wordt verwijderd door een gecontroleerde interactie tussen snijsnelheid, voeding, snijdiepte, gereedschapsgeometrie en werkstukmateriaal.
Hoe feedbacksystemen positie en nauwkeurigheid behouden
Moderne CNC-systemen maken vaak gebruik van encoders en feedbackapparaten om bewegingen te bewaken.
Deze systemen vergelijken de gewenste positie met de werkelijke positie en corrigeren deze via de regelkring.
Feedback verbetert de positioneringsconsistentie, maar de uiteindelijke nauwkeurigheid van het onderdeel blijft afhankelijk van de machineconditie, gereedschapslijtage, werkstukbevestiging, thermische stabiliteit en bewerkingsstrategie.
Wat zijn de belangrijkste onderdelen van een CNC-machine?
Een CNC-machine combineert besturingshardware, bewegingssystemen, spindelcomponenten, snijgereedschap, opspaninrichtingen en ondersteuningssystemen. Elk onderdeel draagt bij aan de nauwkeurigheid, stabiliteit, productiviteit en oppervlaktekwaliteit van de bewerking.
CNC-controller en bedieningspaneel
De CNC-controller interpreteert het bewerkingsprogramma en stuurt de asbeweging, spindelfuncties, gereedschapswisselingen en machinecommando's aan.
Via het bedieningspaneel kunnen operators programma's laden, offsets instellen, assen bewegen, alarmen bewaken en bewerkingsomstandigheden aanpassen.
Verschillende machinemerken gebruiken verschillende besturingssystemen, maar het basisdoel is vergelijkbaar.
Spindel en spindelmotor
De spindel is een van de belangrijkste mechanische systemen in een CNC-machine.
De snelheid, het koppel, de conditie van de lagers, de slingering en de stijfheid beïnvloeden de snijprestaties en het eindresultaat.
Bij hogesnelheidsbewerking is de spindelsnelheid mogelijk van belang, terwijl bij het zwaar bewerken van staal meer koppel en structurele stijfheid vereist kunnen zijn.
Assen, servomotoren en aandrijfsystemen
Servomotoren drijven de lineaire of roterende assen aan.
Kogelomloopspindels, lineaire motoren, draaitafels en geleidingen zetten de motorbeweging om in gecontroleerde machinebeweging.
De nauwkeurigheid en herhaalbaarheid van de assen hebben een directe invloed op de positionering van kenmerken en de dimensionale consistentie.
Snijgereedschap en gereedschapshouders
CNC-machines gebruiken vingerfrezen, boren, ruimers, kottergereedschap, draai-inzetstukken, draadsnijgereedschap en vele andere snijgereedschappen.
Gereedschapshouders verbinden het snijgereedschap met de spindel van de machine.
De slingering van het gereedschap, de stijfheid van de houder en de conditie van de snijkant kunnen de nauwkeurigheid, trillingen, levensduur van het gereedschap en de oppervlakteafwerking beïnvloeden.
Werkstukbevestiging en opspaninrichtingen
Het werkstuk moet tijdens de bewerking stabiel blijven.
Bankschroeven, klauwplaten, flexibele klemmen, spantangen, vacuümarmaturen, op maat gemaakte armaturen en modulaire werkstukbevestigingssystemen worden veelvuldig gebruikt.
Slechte opspanning kan beweging of vervorming veroorzaken, wat leidt tot maatafwijkingen, zelfs als de machine zelf nauwkeurig is.
Koelvloeistof- en chipbeheer
Koelvloeistof helpt de warmte te reguleren, de snijzone te smeren en spanen af te voeren.
Spanentransporteurs, luchtblazers, doorstroomkoeling en filtersystemen zorgen ervoor dat spanen niet bij de snijkant terechtkomen.
Een goede spaanafvoer is vooral belangrijk in diepe holtes, gaten en materialen die lange of hechtende spanen genereren.
Wat zijn de belangrijkste soorten CNC-machines?
Er zijn verschillende soorten CNC-machines ontworpen voor verschillende onderdeelgeometrieën en bewerkingen. Door de juiste machineconfiguratie te kiezen, kunnen insteltijden worden verkort, de nauwkeurigheid worden verbeterd en de productietijd worden verkort.
CNC-freesmachines
CNC-freesmachines gebruiken roterende gereedschappen om materiaal van stilstaande werkstukken te verwijderen.
Ze zijn geschikt voor uitsparingen, gleuven, gaten, vlakke oppervlakken, contouren en complexe 3D-geometrie.
Verticale bewerkingscentra worden vooral veel gebruikt voor algemene precisieonderdelen.
CNC-draaibanken en -draaicentra
CNC-draaibanken laten het werkstuk roteren, terwijl stationaire gereedschappen de snijbewerkingen uitvoeren.
Ze zijn ideaal voor assen, bussen, schroefdraadonderdelen, ringen en andere roterende componenten.
Draaicentra kunnen ook beschikken over aangedreven gereedschap, boor- en freesmogelijkheden.
CNC-frees-draaimachines
Frees-draaimachines combineren draaien en frezen op één platform.
Ze kunnen complexe onderdelen produceren met zowel roterende als prismatische eigenschappen, zonder dat het onderdeel tussen verschillende machines hoeft te worden verplaatst.
Het verminderen van het aantal instelbeurten kan de positioneringsnauwkeurigheid verbeteren en de doorlooptijd verkorten.
3-assige, 4-assige en 5-assige CNC-machines
Drie-assige bewerkingsbesturing voor de X-, Y- en Z-assen.
Vierassige machines voegen roterende beweging toe, waardoor het gemakkelijker wordt om meerdere zijden te bewerken zonder handmatige herpositionering.
Vijfassige bewerking biedt extra controle over de oriëntatie en is nuttig voor waaiers, ruimtevaartconstructies, medische onderdelen, mallen en complexe gebogen oppervlakken.
CNC-machines van het Zwitserse type
Bij Zwitserse machines wordt het werkstuk dicht bij het snijgebied ondersteund door een geleidingsbus.
Hierdoor zijn ze geschikt voor lange, slanke precisieonderdelen met een kleine diameter.
Ze worden veelvuldig gebruikt in medische, elektronische, connector- en precisie-mechanische toepassingen.
CNC-slijpen en gespecialiseerde machines
CNC-slijpmachines gebruiken slijpschijven om nauwkeurige afmetingen en oppervlakteafwerkingen te bereiken.
Andere gespecialiseerde CNC-systemen omvatten tandwielmachines, EDM-apparatuur, diepgatboormachines en speciale productiesystemen.
De beste machine hangt af van de geometrie, het materiaal, de toleranties en het volume.
Hoe werkt CNC-machineprogrammering?
CNC-machineprogrammering zet ontwerpvereisten om in een reeks machinebewegingen en snijbewerkingen. CAD definieert de geometrie, CAM genereert gereedschapspaden, CNC-code bestuurt de machine en simulatie helpt het proces te verifiëren voordat het materiaal wordt gesneden.
CAD-modellen en technische tekeningen
Het CAD-model definieert de geometrie van het onderdeel.
De technische tekening bevat aanvullende informatie die mogelijk niet volledig in het model is weergegeven, zoals toleranties, GD&T, oppervlakteafwerking, schroefdraadeisen, materiaalspecificaties en inspectienotities.
Beide aspecten moeten worden gecontroleerd voordat er geprogrammeerd wordt.
CAM-programmering en gereedschapspadgeneratie
CAM-software stelt de programmeur in staat om gereedschappen te selecteren, bewerkingsgebieden te definiëren, snijparameters in te stellen en gereedschapspaden te genereren.
Voor voorbewerken, semi-afwerken, afwerken, boren, draaien en meerassig bewerken worden verschillende strategieën gebruikt.
Het gereedschapspad moet een balans vinden tussen cyclustijd, levensduur van het gereedschap, oppervlaktekwaliteit en processtabiliteit.
G-code en M-code
G-code stuurt geometrische bewegingen en bewerkingsfuncties aan.
M-code wordt over het algemeen gebruikt voor het aansturen van hulpfuncties zoals spindelbesturing, koelvloeistof of gereedschapswisselingen.
Moderne programmeurs genereren vaak de meeste code via CAM, maar inzicht in CNC-code blijft nuttig voor het instellen, oplossen van problemen en bewerken.
Voedingen, snelheden en snijparameters
De voedingssnelheid bepaalt hoe snel het gereedschap door het materiaal beweegt.
De spindelsnelheid bepaalt de rotatiesnelheid, terwijl de snijsnelheid de beweging van het gereedschap relateert aan het materiaal van het werkstuk.
Ook de snijdiepte, de stapgrootte, de inschakeling, de koelvloeistof en de gereedschapsgeometrie hebben invloed op de snijkrachten en de oppervlaktekwaliteit.
Nabewerking voor specifieke CNC-machines
Een CAM-gereedschapspad kan niet rechtstreeks naar elke CNC-machine worden verzonden.
De nabewerker zet algemene gereedschapspadgegevens om in code die geschikt is voor een specifieke besturing, asconfiguratie en machine.
Onjuiste nabewerking kan leiden tot alarmen of gevaarlijke bewegingen van de machine.
Simulatie en programmaverificatie
De simulatie controleert de beweging van het gereedschap vóór het snijden.
Het kan botsingen, overmatige gereedschapsinschakeling, interferentie van de houder en inefficiënte bewegingen detecteren.
Bij complexe vijfassige bewerkingen is simulatie bijzonder belangrijk, omdat de machinekinematica en gereedschapsoriëntatie ingewikkelder zijn.
Wat is het CNC-bewerkingsproces van ontwerp tot afgewerkt product?
Betrouwbare CNC-productie vereist meer dan alleen het laden van een programma in een machine. Het complete proces omvat ontwerpbeoordeling, materiaalselectie, instelplanning, gereedschap, programmering, bewerking, inspectie, ontbramen en afwerking.
Bekijk de ontwerp- en fabricagevereisten.
De eerste stap is het bekijken van de tekening en het model.
Kritische afmetingen, toleranties, GD&T, oppervlakteafwerking, schroefdraad, materiaal, warmtebehandeling en secundaire processen moeten worden vastgesteld.
Potentiële risico's tijdens de bewerking moeten worden aangepakt vóór de productie van start gaat.
Selecteer materiaal en grondstoffen
De grondstoffen moeten voldoen aan de vereiste kwaliteit en conditie.
De voorraadgrootte moet voldoende materiaal bieden voor het klemmen en bewerken, terwijl onnodige verspilling wordt voorkomen.
De materiaaleigenschappen beïnvloeden ook de snijparameters en het risico op vervorming.
Planopstellingen en werkstukbevestiging
De procesingenieur bepaalt hoeveel instellingen nodig zijn en welke onderdelen als eerste bewerkt moeten worden.
De gekozen referentiepunten zijn belangrijk omdat latere bewerkingen afhankelijk kunnen zijn van eerder bewerkte oppervlakken.
Een goede procesplanning vermindert onnodige herpositionering.
Selecteer gereedschap en snijparameters
De keuze van gereedschap is gebaseerd op geometrie, materiaal, bereik, tolerantie en de gewenste afwerking.
Voorbewerkgereedschap is gericht op materiaalverwijdering. Nabewerkingsgereedschap is gericht op stabiliteit en oppervlaktekwaliteit.
De parameters moeten aansluiten bij de mogelijkheden van de machine en het gereedschap.
Programmeer en controleer de gereedschapspaden.
CAM-programmering definieert de gereedschapsbeweging.
Het programma wordt vervolgens gesimuleerd en gecontroleerd op botsingen, onnodig luchtsnijden, slechte toegankelijkheid of overmatige gereedschapsbelasting.
Belangrijke afmetingen vereisen mogelijk ook geplande metingen tijdens het productieproces.
Machine Het Onderdeel
De operator laadt gereedschap, werkstukafstellingen, opspaninrichtingen en grondstoffen.
Het eerste deel moet nauwlettend in de gaten worden gehouden om de configuratie en het gedrag van het programma te controleren.
Gereedschapslijtage en offsets kunnen tijdens de productie worden aangepast.
Inspecteer, ontbraam en werk het onderdeel af.
Na de bewerking wordt het onderdeel gecontroleerd aan de hand van de tekening.
Bij een inspectie kunnen schuifmaten, micrometers, meetinstrumenten, profielmeters, optische systemen of CMM-metingen worden gebruikt.
Na de bewerking kunnen ontbramen, anodiseren, galvaniseren, passiveren, polijsten, warmtebehandeling of andere secundaire processen volgen.
Wat zijn de belangrijkste CNC-bewerkingsprocessen?
CNC-bewerkingstechnologie ondersteunt meerdere snijbewerkingen, en een enkel onderdeel kan er verschillende combineren. Door de juiste bewerking voor elke functie te selecteren, worden de nauwkeurigheid, de cyclustijd en de levensduur van het gereedschap verbeterd.
Frezen
Bij frezen worden roterende frezen gebruikt om vlakke oppervlakken, uitsparingen, contouren, sleuven en complexe 3D-vormen te produceren.
Het is een van de meest veelzijdige CNC-processen.
Draai
Draaien wordt gebruikt voor rotatiegeometrie.
Het apparaat produceert op efficiënte wijze diameters, groeven, conische vormen, schroefdraad en axiale gaten.
Boren en frezen
Door te boren ontstaan snel gaten.
Door te boren worden bestaande gaten vergroot of gecorrigeerd, waardoor de diameter en uitlijning beter gecontroleerd kunnen worden.
Ruimen en precisiegatbewerking
Na het ruimen verbetert het de gatgrootte en de oppervlakteafwerking na het boren.
Kritische gaten kunnen, afhankelijk van de tolerantie, ook worden geboord, geïnterpoleerd, gehoond of geslepen.
Draadsnijden en tappen
Schroefdraad kan worden geproduceerd door middel van tappen, draadfrezen, enkelpuntsdraaien of vormen.
Het proces is afhankelijk van de draaddikte, het materiaal, de diepte en het productievolume.
Meerassige bewerking
Meerassige bewerking vermindert herpositionering en verbetert de toegang tot complexe onderdelen.
Het is met name nuttig voor onderdelen in de lucht- en ruimtevaart, de medische sector, matrijzen, turbines en robotica.
Welke materialen kunnen met CNC-bewerkingstechnologie worden verwerkt?
CNC-bewerking kan een breed scala aan technische materialen verwerken, maar de bewerkbaarheid varieert aanzienlijk. De materiaalkeuze beïnvloedt de snijsnelheid, gereedschapslijtage, warmteontwikkeling, vervorming, haalbare afwerking en kosten.
Aluminiumlegeringen
Aluminium wordt veel gebruikt omdat het licht van gewicht is, goed bewerkbaar en in veel verschillende kwaliteiten verkrijgbaar is.
Het wordt veel gebruikt in de lucht- en ruimtevaart, automatisering, elektronica en algemene industriële componenten.
Roestvrij staal en koolstofstaal
Staal biedt sterkte, slijtvastheid en structurele prestaties.
Roestvrij staal biedt extra corrosiebestendigheid, maar vereist mogelijk een zorgvuldigere omgang met gereedschap en warmte.
Titanium legeringen
Titanium combineert een hoge sterkte met een lage dichtheid en corrosiebestendigheid.
Het is waardevol in de lucht- en ruimtevaart en medische toepassingen, maar genereert veel snijwarmte en kan de levensduur van het gereedschap verkorten.
Koper en messing
Koper biedt uitstekende elektrische en thermische geleidbaarheid.
Messing is over het algemeen gemakkelijker te bewerken en wordt veel gebruikt in fittingen, verbindingsstukken en precisieonderdelen.
Technische kunststoffen
Materialen zoals PEEK, Delrin, PTFE en nylon kunnen CNC-gefreesd worden.
Bij de bewerking van kunststof moet rekening worden gehouden met warmte, klemkracht, bramen, maatvastheid en vochtgedrag.
Hoogwaardige en moeilijk te bewerken materialen
Nikkellegeringen, gehard staal, versterkte kunststoffen en hoogwaardige polymeren vereisen een meer gespecialiseerde procescontrole.
Gereedschap en snijstrategie vormen vaak een belangrijke kostenfactor.
Wat bepaalt de nauwkeurigheid en de kwaliteit van CNC-bewerkingen?
De nauwkeurigheid van een CNC-machine hangt af van het complete bewerkingssysteem. Een hoogwaardige machine kan gebrekkig gereedschap, instabiele opspanning, ongecontroleerde warmteontwikkeling of een onjuiste procesplanning niet compenseren.
Machine-stijfheid en positioneringsnauwkeurigheid
De machineconstructie beïnvloedt trillingen en doorbuiging.
Geleidingen, spindellagers, asaandrijvingen en kalibratie hebben invloed op de positionering.
Onderdelen die hogere eisen stellen, vereisen een betere mechanische stabiliteit.
Gereedschapsgeometrie en gereedschapsslijtage
De gereedschapsgeometrie beïnvloedt de snijkrachten en het snijvlak.
Naarmate het gereedschap slijt, kunnen de afmetingen en de oppervlaktekwaliteit veranderen.
Kritische productieprocessen vereisen voorspelbaar beheer van de levensduur van gereedschappen.
Werkstukbevestiging en instelstabiliteit
Een werkstuk moet stevig op zijn plaats blijven zonder overmatige vervorming.
Dunne of flexibele onderdelen vereisen een bijzonder zorgvuldige bevestiging.
Onvoldoende controle van het referentiepunt tussen verschillende opstellingen kan positioneringsfouten veroorzaken.
Snijparameters en thermische regeling
Warmte verandert afmetingen.
Lange bewerkingscycli, intensief snijden en onvoldoende koeling kunnen leiden tot thermische uitzetting in de machine, het gereedschap en het werkstuk.
Stabiele parameters helpen de consistentie te waarborgen.
Toleranties, GD&T en oppervlakteafwerking
Tolerantie definieert de acceptabele afwijking in afmetingen.
GD&T-controlemechanismen bepalen de vorm, oriëntatie, locatie, profiel en uitloop.
De oppervlakteafwerking bepaalt de textuurvereisten.
Deze specificaties moeten gezamenlijk worden beschouwd, en niet afzonderlijk.
Inspectie en procescontrole
De inspectie controleert of het bewerkingsproces aan de eisen voldoet.
Kritische afmetingen vereisen mogelijk tussentijdse controles in plaats van alleen een eindinspectie.
Continue procesbeheersing is effectiever dan vertrouwen op een eindinspectie om elk probleem op te sporen.
Wat zijn de voordelen van CNC-bewerkingstechnologie?
CNC-bewerking biedt nauwkeurigheid, herhaalbaarheid, geometrische flexibiliteit, materiaalkeuze en schaalbaarheid van de productie. Deze voordelen maken het bruikbaar vanaf vroege prototypes tot aan terugkerende industriële productie.
Hoge nauwkeurigheid en herhaalbaarheid
Zodra een stabiel proces is vastgesteld, kunnen CNC-machines dezelfde geprogrammeerde geometrie herhaaldelijk reproduceren.
Dit is waardevol voor het koppelen van componenten en assemblages.
Complexe geometrie-capaciteit
Met CNC-bewerking kunnen uitsparingen, schuine gaten, gebogen oppervlakken, dunne wanden, interne structuren en contouren met meerdere assen worden geproduceerd.
Vijfassige machines breiden deze mogelijkheden nog verder uit.
Flexibele prototype- en productievolumes
CNC-bewerking vereist geen dure, vaste gereedschappen zoals spuitgieten of matrijsgieten.
Dit maakt het geschikt voor prototypes, unieke onderdelen, overbruggingsproductie en kleine tot middelgrote series.
Consistente onderdeelkwaliteit
Digitale programmering verbetert de consistentie tussen de verschillende onderdelen.
Gereedschapsafwijkingen, tastermetingen, geautomatiseerde inspectie en gestandaardiseerde instellingen kunnen de controle verder verbeteren.
Snellere productie en automatisering
Automatische gereedschapswisselingen, palletsystemen, tastermetingen, staafaanvoersystemen, robots en onbemande bewerkingen kunnen de productiviteit verhogen.
Automatisering is met name waardevol voor repetitief werk.
Brede materiële compatibiliteit
CNC-bewerking ondersteunt metalen, kunststoffen, composieten en andere technische materialen.
Dit maakt het handig wanneer ontwerpers tijdens het prototypen materiaaleigenschappen nodig hebben die vergelijkbaar zijn met die van productiemodellen.
Wat zijn de beperkingen van CNC-bewerking?
CNC-bewerking is zeer capabel, maar het is niet altijd het goedkoopste of meest geschikte productieproces. Toegang tot gereedschap, materiaalverspilling, machinetijd, instelvereisten en geometrie kunnen de efficiëntie beperken.
Toegang tot gereedschap en geometrische beperkingen
Snijgereedschap moet het betreffende onderdeel fysiek kunnen bereiken.
Diepe, smalle holtes, scherpe binnenhoeken en gesloten kanalen kunnen met standaard bewerkingstechnieken moeilijk of zelfs onmogelijk te bewerken zijn.
Materieel afval
CNC-bewerking verwijdert materiaal uit het werkstuk.
Bij dure materialen of onderdelen met een zeer lage eindmassa in vergelijking met het oorspronkelijke werkstuk kan materiaalverspilling aanzienlijk worden.
Installatie- en programmeerkosten
Complexe, unieke onderdelen vereisen mogelijk aanzienlijke CAM-programmering, opspan- en insteltijd.
Deze vaste kosten kunnen zelfs bij zeer kleine productieaantallen een groot probleem vormen.
Gereedschapslijtage en machinetijd
Harde of schurende materialen verkorten de levensduur van gereedschap.
Complexe afwerkingsprocessen en kleine stapgroottes kunnen de machinetijd ook aanzienlijk verlengen.
Wanneer andere productieprocessen geschikter zijn
Spuitgieten is wellicht beter geschikt voor grote volumes kunststofonderdelen.
Gieten kan de materiaalafname bij grote vormen verminderen.
Additieve fabricage is mogelijk beter geschikt voor interne kanalen of geometrieën die ontoegankelijk zijn voor snijgereedschap.
De beste productiemethode hangt af van het gehele project.
Waar wordt CNC-bewerkingstechnologie gebruikt?
CNC-bewerking wordt gebruikt in diverse industrieën die nauwkeurige afmetingen, betrouwbare materialen, herhaalbaarheid en complexe technische componenten vereisen.
Automobielsector
CNC-bewerking ondersteunt de productie van prototypes, motoronderdelen, transmissieonderdelen, beugels, ophangingscomponenten en motorsportonderdelen.
industriële apparatuur
Industriële toepassingen omvatten assen, behuizingen, armaturen, kleppen, gereedschap, slijtageonderdelen en machineonderdelen.
MEDISCHE
CNC-bewerking in de medische sector wordt gebruikt voor chirurgische instrumenten, onderdelen van medische hulpmiddelen, implantaten, behuizingen en testapparatuur.
LUCHT- EN RUIMTEVAART
Onderdelen voor de lucht- en ruimtevaart vereisen vaak lichtgewicht legeringen, titanium, nauwe toleranties en een complexe geometrie.
CNC-bewerking wordt veel gebruikt voor constructieonderdelen, beugels, behuizingen en motoronderdelen.
Automatisering
Automatiseringsapparatuur maakt gebruik van op maat gemaakte platen, frames, grijpers, armaturen, bevestigingen en bewegingssystemen.
Elektronica
CNC-bewerking produceert koelplaten, behuizingen, connectoren, omhulsels en precisieconstructieonderdelen.
Robotics
Robotica-toepassingen omvatten gewrichten, eindeffectoren, frames, actuatorbehuizingen en lichtgewicht constructieonderdelen.
Consumer Products
CNC-bewerking is handig voor functionele prototypes, hoogwaardige behuizingen, hardware en consumentencomponenten voor kleine series.
Ruimtevaart en Defensie
De defensie-industrie vereist mogelijk precisieonderdelen voor detectie-, communicatie-, structurele, optische of mechanische systemen.
Krachtsport
In de motorfiets-, race-, scheepvaart- en recreatiesector wordt CNC gebruikt voor beugels, motoronderdelen, ophangingscomponenten en op maat gemaakte bevestigingsmaterialen.
OLIE & GAS
Olie- en gasapparatuur maakt vaak gebruik van CNC-gefreesde kleppen, fittingen, afdichtingen, flenzen en zeer sterke componenten die ontworpen zijn voor zware omstandigheden.
Hoe kies je de juiste CNC-bewerkingstechnologie?
De juiste CNC-oplossing hangt af van de geometrie van het onderdeel, het materiaal, de toleranties, de productiehoeveelheid, de oppervlakteafwerking, de inspectievereisten, de levertijd en de kosten. De meest geavanceerde machine kiezen is niet altijd de meest economische keuze.
Evalueer de geometrie en de complexiteit van de onderdelen.
Eenvoudige prismatische onderdelen hebben mogelijk slechts drie-assig frezen nodig.
Complexe hoekvormen of gebeeldhouwde oppervlakken kunnen bewerking met vier of vijf assen rechtvaardigen.
Roterende onderdelen zijn doorgaans efficiënter op draaibanken.
Koppel het machinetype aan de vereiste bewerkingen.
Als een onderdeel zowel draaien als uitgebreid frezen vereist, kan een frees-draaimachine het aantal insteltijden verminderen.
Als het lang en slank is, is Zwitserse bewerking wellicht geschikter.
De machinekeuze moet gebaseerd zijn op de functionaliteiten.
Houd rekening met het materiaal en de bewerkbaarheid.
Het materiaal heeft invloed op de snijsnelheid, het gereedschap, de warmteontwikkeling, de vervorming en de kosten.
Dezelfde geometrie kan in aluminium, roestvrij staal, titanium of PEEK heel verschillende strategieën vereisen.
Definieer tolerantie- en oppervlakteafwerkingseisen
Strengere toleranties en lagere ruwheidswaarden verhogen de proceseisen.
Alleen essentiële onderdelen zouden aan uitzonderlijk strenge eisen moeten worden onderworpen, tenzij de toepassing deze daadwerkelijk vereist.
Balans vinden tussen volume, levertijd en kosten.
Een eenmalig prototype biedt mogelijk de voorkeur aan een flexibele configuratie.
Een terugkerend productieonderdeel kan de aanschaf van specifieke mallen, geoptimaliseerd gereedschap en automatisering rechtvaardigen.
De laagste eenheidsprijs hangt af van de totale productiestrategie, niet alleen van de cyclustijd.
Bevestig de inspectie- en kwaliteitseisen.
Inspectie dient vóór de bewerking te worden gepland.
Als een functie CMM-metingen, inspectie van de oppervlakteruwheid of speciale documentatie vereist, moet de fabrikant hiervan op de hoogte zijn voordat hij een offerte uitbrengt en de programmering start.
Veelgestelde vragen
Is CNC-bewerking geschikt voor enkelstuksonderdelen?
Ja. CNC-bewerking is zeer geschikt voor unieke onderdelen omdat er geen speciale mallen of matrijzen nodig zijn. Programmeren en instellen dragen nog steeds bij aan de kosten, maar CNC is vaak praktisch voor prototypes en op maat gemaakte componenten.
Levert vijfassige bewerking altijd betere onderdelen op?
Nee. Vijf-assige bewerking is waardevol wanneer de geometrie extra gereedschapsoriëntatie of minder insteltijden vereist. Eenvoudige onderdelen kunnen economischer op een drie-assige machine worden geproduceerd zonder dat dit ten koste gaat van de kwaliteit.
Hoe nauwkeurig is CNC-bewerking?
De haalbare nauwkeurigheid is afhankelijk van het materiaal, de geometrie, de mogelijkheden van de machine, het gereedschap, de instelling, de afmetingen van het onderdeel en de inspectie-eisen. Nauwe toleranties zijn mogelijk, maar moeten alleen worden gespecificeerd wanneer de functie dit vereist.
Kan CNC-bewerking volledig geautomatiseerd worden?
Veel processen kunnen sterk geautomatiseerd worden met behulp van gereedschapswisselaars, tastersystemen, palletsystemen, staafaanvoersystemen, robots en procesbewaking. Programmeren, validatie van de instellingen, gereedschapsbeheer en kwaliteitscontrole vereisen echter nog steeds technisch toezicht.
Conclusie
CNC-bewerkingstechnologie combineert digitale programmering, gecontroleerde machinebewegingen, snijgereedschappen, opspanning en inspectie om nauwkeurige onderdelen te produceren uit een breed scala aan technische materialen. Inzicht in machinetypes, programmering, procesplanning, gereedschap, toleranties en materiaaleigenschappen helpt fabrikanten efficiënte strategieën te kiezen in plaats van alleen te vertrouwen op de mogelijkheden van de machine.
Bij TiRapid bieden we precisie-CNC-bewerking en -productiediensten voor prototypes en serieproductieonderdelen. Ons team ondersteunt frezen, draaien, meerassige bewerking, materiaalkunde, procesplanning en inspectie om klanten te helpen een balans te vinden tussen nauwkeurigheid, kwaliteit, doorlooptijd en productiekosten.















