
Het bewerken van propellerbladen is het proces van het vervaardigen of afwerken van propellerbladen, naven, assen en bevestigingsonderdelen om te voldoen aan gespecificeerde afmetingen en oppervlakte-eisen. Omdat propellerbladen gedraaide profielen, variabele krommingen en complexe overgangen bevatten, heeft de bewerkingsnauwkeurigheid direct invloed op de bladgeometrie, de balans en de pasvorm van de montage. CNC-frezen, met name 5-assig frezen, wordt veel gebruikt om deze veeleisende eigenschappen te beheersen.
Deze handleiding beschrijft de bewerkingsmethoden voor propellers, geschikte materialen en het complete CNC-productieproces. Ook komen de verschillen tussen CNC- en handmatige bewerking, gereedschapspadplanning, bladspoedmeting, bewerkingsuitdagingen, dimensionale inspectie en kwaliteitscontrole aan bod.
Wat is propellerbewerking?
Het bewerken van propellers is een precisieproductieproces waarbij materiaal wordt verwijderd uit een gietstuk, smeedstuk of massief werkstuk om de gewenste bladoppervlakken, naafkenmerken en montagegeometrie te creëren. Hierbij worden CNC-draaien, frezen, meerassige bewerking en gecontroleerde nabewerking gebruikt om de vereiste dimensionale en oppervlakteprecisie te bereiken.
Belangrijkste propelleronderdelen en bladgeometrie
Een propeller bestaat hoofdzakelijk uit bladen en een centrale naaf. Belangrijke kenmerken van de bladen zijn het drukvlak, de zuigzijde, de voorrand, de achterrand, de wortelafronding en de tip. De naaf bevat het bevestigingspunt waarmee de propeller met de as of het aandrijfsysteem wordt verbonden.
De bladgeometrie wordt beschreven aan de hand van de diameter, spoed, koordlengte, dikteverdeling, hellingshoek en scheefstand. Deze parameters bepalen hoe het blad interacteert met de omringende vloeistof en hoe mechanische belastingen worden overgebracht naar de naaf.
Bij de bewerking zijn de bladwortel en gebogen oppervlakken bijzonder veeleisend. Hun wisselende kromming en beperkte toegang voor gereedschap vereisen nauwkeurige CAD-geometrie, stabiele opspanning en zorgvuldig geplande nabewerkingen.
Hoe bladhoek en -profiel de prestaties beïnvloeden?
De bladspoed is de theoretische axiale afstand die een propeller aflegt in één omwenteling zonder slip. Het bladprofiel beschrijft de vorm en dikte van de afzonderlijke secties. Beide beïnvloeden de stuwkrachtgeneratie, de hydrodynamische belasting, het cavitatiegedrag en de trillingen.
Bij een bepaalde straal is de geometrische spoed gerelateerd aan de lokale spoedhoek. Verschillende bladsecties kunnen verschillende spoedhoeken hebben, zelfs wanneer de propeller is ontworpen met een nagenoeg constante spoed.
Bewerkingsfouten kunnen de lokale bladhoek of dikteverdeling veranderen. Deze verschillen kunnen de beoogde stroming en belasting beïnvloeden, waardoor een nauwkeurige reproductie van het profiel belangrijk is voor consistente propellerprestaties.
Welke propelleronderdelen kunnen CNC-gefreesd worden?
CNC-bewerking kan worden gebruikt voor het vervaardigen of afwerken van propellerbladen, naven, asboringen, montagevlakken, assen en geselecteerde prototypeonderdelen. Het geschikte proces hangt af van de afmetingen van het onderdeel, het materiaal, de complexiteit van het oppervlak en of het werk een nieuw onderdeel of een bestaand gietstuk betreft.
CNC-frezen wordt doorgaans gebruikt voor complexe bladoppervlakken, terwijl CNC-draaien en -boren vaak geschikt zijn voor roterende onderdelen.
Scheepsschroefbladen en -naven
Scheepsschroefbladen en -naven zijn belangrijke toepassingen van precisie-CNC-bewerking. Bij een gegoten schroef kan aanzienlijke materiaalafname nodig zijn voordat de uiteindelijke bladgeometrie en montageoppervlakken aan het ontwerp voldoen.
Bij het bewerken van een zaagblad worden de drukvlakken, de zuigvlakken, de wortelovergangen en de buitenranden bewerkt. Omdat deze oppervlakken een variërende kromming hebben, moet de gereedschapsoriëntatie nauwkeurig worden gecontroleerd om interferentie en ongewenste profielfouten te voorkomen.
De naaf vereist doorgaans machinaal bewerkte eindvlakken, boringen, conische vormen of andere positioneringselementen. Het nauwkeurig bepalen van de naafas biedt een betrouwbaar referentiepunt voor latere bewerkingen van het blad en de eindinspectie.
Aandrijfassen en montage-interfaces
Aandrijfassen zijn in de eerste plaats roterende onderdelen, waardoor CNC-draaien geschikt is voor het produceren van asdiameters, schouders, schroefdraad, conische vormen en lagerinterfaces.
Montage-elementen kunnen ook spiebanen, flenzen, boutgaten en precisiecontactoppervlakken omvatten. Deze elementen moeten worden vervaardigd in overeenstemming met het gekozen ontwerp van de koppeling en de asverbinding.
De belangrijkste eisen zijn een goede pasvorm en uitlijning. Een nauwkeurig gefreesd blad kan geen afwijking in de naafboring of asinterface compenseren die onaanvaardbare excentriciteit of montageproblemen veroorzaakt.
Op maat gemaakte propellers en prototype-onderdelen
Op maat gemaakte propellers en prototypeonderdelen kunnen met CNC-machines worden vervaardigd wanneer een bestaand ontwerp ongeschikt is of een nieuwe geometrie moet worden geëvalueerd. Voorbeelden hiervan zijn kleine propellers, experimentele bladen, onderdelen op modelschaal en gespecialiseerde mechanische interfaces.
Het rechtstreeks bewerken vanuit massief materiaal kan praktisch zijn voor prototypes of kleine onderdelen, omdat het bepaalde gereedschappen vermijdt die nodig zijn bij gieten. Het materiaalverbruik en de bewerkingstijd kunnen echter aanzienlijk hoger liggen.
Een prototype moet de beoogde functionele eigenschappen reproduceren in plaats van simpelweg op het uiteindelijke onderdeel te lijken. Belangrijke overwegingen zijn onder meer de bladdikte, de montageprecisie, de oppervlakteconditie en de compatibiliteit met de geplande inspectiemethode.
Welke materialen worden gebruikt bij het bewerken van propellers?
Veelgebruikte materialen voor de bewerking van scheepsschroeven zijn nikkel-aluminiumbrons, mangaanbrons, roestvrij staal, aluminiumlegeringen en bepaalde titaniumlegeringen. De materiaalkeuze hangt af van corrosiebestendigheid, sterkte, vermoeiingsweerstand, gewicht, bedrijfsomgeving en bewerkingskosten.
Scheepsschroeven worden doorgaans gemaakt van koperlegeringen, omdat deze een nuttige combinatie van corrosiebestendigheid en mechanische prestaties bieden. Andere materialen zijn mogelijk beter geschikt voor kleinere, gespecialiseerde of niet-maritieme toepassingen.
Brons- en koperlegeringen voor scheepsschroeven
Nikkel-aluminiumbrons wordt veel gebruikt in scheepsaandrijvingen omdat het een goede corrosiebestendigheid combineert met sterkte en duurzaamheid. Mangaanbrons en verwante koperlegeringen worden ook gebruikt voor de productie van scheepsschroeven.
Deze materialen worden doorgaans als gietstukken geleverd. Het bewerkingsplan moet rekening houden met de materiaaleigenschappen, de giettoeslag, mogelijke oppervlaktedefecten en de geometrie van de uiteindelijke bladen.
De snijparameters en gereedschappen moeten worden gekozen voor de specifieke legering. Zelfs nauw verwante koperlegeringen kunnen verschillen in hardheid, snijgedrag en gereedschapslijtage, dus één bewerkingsstrategie mag niet automatisch op elke bronssoort worden toegepast.
Roestvrij staal, aluminium en titaniumlegeringen
Roestvrij staal kan worden gekozen voor propellers of aanverwante onderdelen wanneer de sterkte, corrosiebestendigheid of toepassingsvereisten het gebruik ervan rechtvaardigen. De bewerkingsomstandigheden zijn afhankelijk van de specifieke roestvrijstaalsoort.
Aluminiumlegeringen hebben een lagere dichtheid en zijn relatief gemakkelijk te bewerken, waardoor ze aantrekkelijk zijn voor bepaalde lichtgewicht prototypes en componenten. Hun geschiktheid voor maritieme toepassingen moet worden beoordeeld op basis van corrosie, mechanische belasting en blootstelling aan de omgeving.
Titaniumlegeringen bieden een hoge specifieke sterkte en corrosiebestendigheid in bepaalde omgevingen, maar ze zijn duurder en moeilijker te bewerken. Snijwarmte, gereedschapslijtage en oppervlaktekwaliteit vereisen nauwgezette controle.
Hoe materiaaleigenschappen de bewerkbaarheid beïnvloeden?
Materiaaleigenschappen beïnvloeden de snijkrachten, gereedschapslijtage, oppervlakteafwerking, spaanafvoer en bewerkingstijd. Hardheid alleen is niet voldoende om te voorspellen of een propellermateriaal gemakkelijk te bewerken is.
Thermische geleidbaarheid, koudvervorming, legeringssamenstelling en microstructuur kunnen het bewerkingsproces beïnvloeden. Gietstukken kunnen ook variaties in bewerkingsmarge of plaatselijke materiaaleigenschappen vertonen.
Een nuttige materiaalvergelijking is:
| Materiaal | Grootste voordeel | Bewerkingsoverwegingen | Typische Toepassing |
| Nikkel-aluminiumbrons | Weerstand tegen mariene corrosie | Gereedschapslijtage en gietvariabiliteit | Scheepsschroefbladen |
| Mangaanbrons | Sterkte en gebruik van maritieme diensten | Legeringsafhankelijk snijgedrag | Mariene propellers |
| Roestvast staal | Sterkte en corrosiebestendigheid | Warmte- en werkverharding | Gespecialiseerde propellers en assen |
| aluminium | Laag gewicht en goede bewerkbaarheid | Braam en mogelijke vervorming | Prototypes en lichtgewicht onderdelen |
| Titanium legering | Hoge specifieke sterkte | Warmteconcentratie en gereedschapslijtage | Gespecialiseerde componenten |
Bij de materiaalkeuze moet altijd worden voldaan aan de goedgekeurde ontwerp- en gebruikseisen, en niet alleen aan het bewerkingsgemak.
Hoe verhouden CNC-bewerking en handmatige bewerking van propellers zich tot elkaar?
CNC-bewerking van propellers maakt gebruik van geprogrammeerde gereedschapsbewegingen om een herhaalbare bladgeometrie te produceren, terwijl handmatige bewerking meer afhankelijk is van door de operator gestuurde snij-, slijp- en afwerkingshandelingen. CNC is over het algemeen beter geschikt voor complexe, herhaalbare profielen, terwijl handmatige methoden nuttig blijven voor specifieke correcties en afwerkingswerkzaamheden.

Conventionele bewerking en handmatige afwerking
Conventionele bewerkingstechnieken worden vaak gebruikt voor toegankelijke naafvlakken, boringen en andere eenvoudige onderdelen. Handmatig slijpen en passen kan ook worden gebruikt voor plaatselijke aanpassingen of oppervlaktecorrectie.
Handmatige bewerking van messen vereist nauwkeurige metingen en gecontroleerde materiaalverwijdering. Overmatig slijpen kan de dikte, de vorm van de snijkant of de spoedgeometrie van het mes veranderen, waardoor herhaalde inspectie noodzakelijk is.
Deze methoden kunnen waardevol zijn voor reparatie en afwerking, maar ze worden minder efficiënt wanneer grote, vrije-vormoppervlakken nauwkeurig moeten overeenkomen met een gedetailleerd CAD-model over meerdere bladen.
3-assig versus... 5- CNC-bewerking met assen
3-assige CNC-machines zijn effectief voor naafvlakken, toegankelijke boringen, boren en bepaalde bladonderdelen. Ze zijn vaak economisch wanneer het gereedschap de gewenste oppervlakken kan bereiken zonder overmatige herpositionering.
5-assige CNC-machines bieden extra controle over de gereedschapsoriëntatie. Dit maakt ze bijzonder geschikt voor gedraaide bladen, gebogen wortelovergangen en gebieden waar de naaf of aangrenzende bladen de toegang van het gereedschap beperken.
5-assige CNC-bewerking garandeert niet automatisch een betere nauwkeurigheid. Gereedschapskalibratie, machinedynamiek, opspanning, interpolatie en CAM-programmering bepalen nog steeds of het proces de vereiste geometrie kan reproduceren.
| Methode | Belangrijkste kracht | Belangrijkste beperking | Geschikt werk |
| Handmatige afwerking | Lokale correctie | Operatorafhankelijke consistentie | Reparatie en eindafstelling |
| 3-as CNC | Efficiënte eenvoudige meetkunde | Beperkte gereedschapsoriëntatie | Knooppunten en toegankelijke voorzieningen |
| Geïndexeerde meerassige CNC-machine | Meerdere gecontroleerde oriëntaties | Beperkte continue heroriëntatie | Geselecteerde bladgebieden |
| Gelijktijdige 5-assige CNC-bewerking | Continue gereedschapsoriëntatie | Grotere programmeercomplexiteit | Complexe bladoppervlakken |
Hoe kies je de juiste bewerkingsmethode??
De bewerkingsmethode moet worden gekozen op basis van de bladgeometrie, toegankelijkheid, dimensionale eisen en productievolume. Eenvoudige asconstructies vereisen niet per se 5-assige apparatuur.
Bij een complex zaagblad moeten ingenieurs rekening houden met het bereik van het gereedschap, de interferentie tussen aangrenzende zaagbladen, de eisen aan de oppervlakteafwerking en het aantal benodigde instellingen.
Een effectief proces kan draaien voor de naaf, 3-assige bewerking voor toegankelijke onderdelen en 5-assige afwerking voor de bladen combineren. Deze aanpak kan onnodige bewerkingstijd verminderen en tegelijkertijd de nauwkeurigheid van kritische oppervlakken behouden.
Hoe worden propellers CNC-gefreesd?
De propellers worden CNC-gefreesd door middel van CAD/CAM-voorbereiding, positionering van het werkstuk, bewerking van de naaf, voorbewerken van de bladen, bewerking van de bladwortel en -rand, precisie-afwerking en maatcontrole. De bewerkingsvolgorde is ontworpen om nauwkeurige referentiepunten te behouden en vervorming te voorkomen tijdens het verwijderen van materiaal uit het werkstuk.
Bij de bewerking van scheepsschroeven is het uitgangsmateriaal vaak een gietstuk met een aanzienlijke speling. Het bewerkingsplan moet daarom rekening houden met zowel de uiteindelijke geometrie als de conditie van het aangeleverde onderdeel.
CAD/CAM-programmering en gereedschapspadplanning
CAD/CAM-programmering zet de driedimensionale geometrie van de propeller om in bewerkingspaden. Nauwkeurige modellen moeten het drukvlak, de zuigzijde, de bladwortels, de randen en de bevestigingspunten definiëren.
Bij het plannen van het gereedschapspad wordt de snijrichting, de gereedschapsinschakeling, de stapafstand, de bewerkingsmarge en de gereedschapsoriëntatie bepaald. Voor 5-assige bewerkingen moet het CAM-systeem ook rekening houden met de gereedschapshouder, de machinebeperkingen en mogelijke interferentie met aangrenzende messen.
Simulatie is essentieel voor het controleren van botsingen, overschrijdingen en gebieden met ongesneden materiaal. Het meest geschikte gereedschapspad volgt het daadwerkelijke oppervlak en de machinevereisten, in plaats van aan te nemen dat één universele snijrichting ideaal is voor elke propeller.
Werkstukbevestiging en propelleropstelling
De propellerinstelling bepaalt de relatie tussen het werkstuk, de machinecoördinaten en de ontwerpreferentiepunten. De naafas en geselecteerde referentievlakken worden doorgaans gebruikt om een consistent bewerkingscoördinatensysteem te creëren.
De opspaninrichting moet het werkstuk stevig vasthouden en tegelijkertijd het snijgereedschap toegang geven tot de benodigde oppervlakken. Grote propellers brengen extra uitdagingen met zich mee vanwege hun massa, bladspanwijdte en beperkte steunpunten.
Voordat met de bewerking wordt begonnen, moeten technici de stabiliteit van de klemming, de speling van het werkstuk, de machinebeweging en de interferentie van de opspaninrichting controleren. Een opstelling die nauwkeurig is wanneer deze stilstaat, moet ook stabiel blijven onder de krachten die op het snijwerk inwerken.
Bewerking van propellernaaf en -boring
Het bewerken van de naaf omvat doorgaans vlakken, draaien, boren, conisch frezen en het voorbereiden van spiebanen of andere montage-elementen. De juiste bewerkingen zijn afhankelijk van het propellerontwerp.
Het nauwkeurig vaststellen van de referentieoppervlakken van de naaf is belangrijk, omdat deze kenmerken van invloed zijn op de latere afstelling en de relatie tussen de propeller en de as.
Voor interfaces met of zonder sleutel moeten de afmetingen overeenkomen met de specificaties van de daadwerkelijke montage. De boringgeometrie, het contactoppervlak, de uitlijning en de bevestigingsmethode mogen niet worden overgenomen van een generiek propellerontwerp.
Ruwe bewerking van de voor- en achterkant van het lemmet
Bij het voorbewerken van bladen wordt overtollig materiaal verwijderd van de druk- en zuigoppervlakken, terwijl er voldoende materiaal overblijft voor de nabewerking. Grote scheepsonderdelen vereisen mogelijk een aanzienlijke voorbewerking voordat de bladprofielen hun uiteindelijke vorm benaderen.
Het bewerken van beide zijden moet zorgvuldig worden gepland, omdat het verwijderen van materiaal de plaatselijke stijfheid verandert en de stabiliteit van het werkstuk kan beïnvloeden.
Een evenwichtige voorbewerkingsstrategie vermindert zware, plaatselijke sneden en behoudt de ondersteuning waar nodig. Tussentijdse controles kunnen onverwachte materiaalvariaties, gietfouten of geometrie aan het licht brengen die aanpassing vereisen vóór de afwerking.
Bewerking van de bladwortel, voorrand en achterrand
De bladvoet verbindt het blad met de naaf en bevat vaak complexe afrondingen. Deze overgangen zijn moeilijk te bewerken omdat de beschikbare gereedschapsruimte beperkt kan worden door aangrenzende oppervlakken.
Ook de voor- en achterranden vereisen een gecontroleerde bewerking. Hun uiteindelijke vorm moet overeenkomen met de goedgekeurde bladgeometrie, zonder ongewenste bramen, vlakken of overmatige materiaalafname.
Afhankelijk van de kromming en de toegankelijkheid kunnen kogelkopfrezen en andere geschikte freesgereedschappen worden gebruikt. Bij het frezen moeten abrupte gereedschapsbewegingen, botsingen en overmatige snijbelastingen in de buurt van dunne randen worden vermeden.
5- Axis-bladafwerking en oppervlakteoptimalisatie
Bij 5-assige nabewerking van de messen wordt de uiteindelijke vrije vorm met gecontroleerde gereedschapsoriëntatie gerealiseerd. Een juiste positionering van het gereedschap verbetert de toegankelijkheid, zorgt voor optimaal snijcontact en vermindert onnodige bewerkingssporen.
Nabewerkingsparameters omvatten de freesdiameter, de gereedschapshoek, de stapgrootte, de voeding en het resterende materiaal. Kogelkopfrezen kan geschikt zijn voor gebogen oppervlakken, terwijl andere gereedschapstypen de efficiëntie kunnen verbeteren wanneer de oppervlaktegeometrie dit toelaat.
Oppervlakteoptimalisatie moet worden geverifieerd door middel van metingen en niet alleen op basis van visuele waarneming. Het afgewerkte blad moet voldoen aan de gespecificeerde eisen ten aanzien van profiel, dikte, spoed en oppervlakte, zonder overmatig polijsten dat de beoogde vorm verandert.
Wat zijn de grootste uitdagingen bij het bewerken van propellers?
De belangrijkste uitdagingen bij de bewerking van propellers zijn complexe, vrije-vormoppervlakken, beperkte toegang voor gereedschap, doorbuiging van dunne bladen, trillingen, spoedfouten en oppervlaktedefecten. Deze problemen vereisen geschikte machinecapaciteit, stabiele opspaninrichtingen, nauwkeurige gereedschapspaden en inspectie gedurende het gehele productieproces.
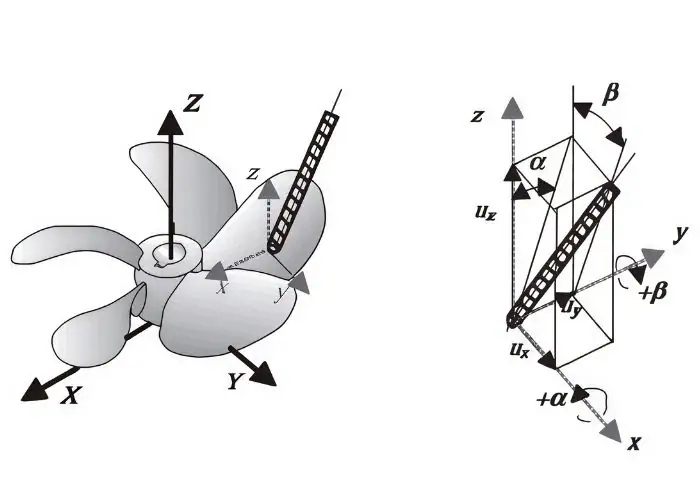
Complexe gebogen oppervlakken en de toegankelijkheid van gereedschap
Propellerbladen vertonen continue veranderingen in kromming, verdraaiing en sectiedikte. Deze vrije vormen zijn moeilijk efficiënt te bewerken met een vaste gereedschapsoriëntatie.
De naaf, aangrenzende messen en overgangen bij de mesvoet kunnen de toegang beperken. Een gereedschapspad dat het buitenste mes bereikt, kan botsen met het werkstuk of de opspaninrichting wanneer het de mesvoet nadert.
5-assige positionering en botsingssimulatie helpen deze problemen aan te pakken. De machinebeweging, spindelspeling, gereedschapslengte en het ontwerp van de opspaninrichting moeten echter gezamenlijk worden gecontroleerd voordat de bewerking wordt vrijgegeven.
Doorbuiging van dunne messen en bewerkingstrillingen
Dunne propellerbladen kunnen doorbuigen onder invloed van snijkrachten, met name nabij de punt of andere onondersteunde delen. Overmatige doorbuiging kan leiden tot dikteverschillen, trillingssporen of profielafwijkingen.
Het probleem wordt ernstiger naarmate er meer materiaal wordt verwijderd en de stijfheid van het zaagblad afneemt. Zware afwerkingssneden kunnen daarom inconsistente resultaten opleveren, zelfs als de machine zelf nauwkeurig is.
Ingenieurs kunnen dit risico beheersen door de snijkrachten te verminderen, de gereedschapspaden aan te passen, waar nodig tijdelijke ondersteuning te behouden en geschikte afwerkingsparameters te selecteren. Inspectie moet bevestigen dat het blad na het verwijderen van de bewerkingsbelastingen terugkeert naar de vereiste geometrie.
Nauwkeurigheid van de bladhoek en consistentie van het profiel
Voor een nauwkeurige spoed is het essentieel dat de afgewerkte bladsecties de gespecificeerde hoek- en geometrische verhoudingen reproduceren. Fouten kunnen ontstaan door CAD/CAM-gegevens, uitlijning van de instellingen, gereedschapsafbuiging of onjuiste materiaalafvoer.
Consistentie tussen de bladen is eveneens belangrijk. Verschillen in profielvorm, dikte of spoed kunnen de lastverdeling beïnvloeden en bijdragen aan trillingen of onevenwichtige bedrijfsomstandigheden.
Fabrikanten dienen gebruik te maken van vastgestelde meetstralen en referentiepunten. Het vergelijken van de werkelijke metingen met het goedgekeurde ontwerp levert een betrouwbaardere evaluatie op dan het enkel inspecteren van het algehele uiterlijk van het blad.
Oppervlakteafwerking en bewerkingsfouten
De oppervlakteafwerking beïnvloedt de kwaliteit van de snijkant en kan het vloeistofstroomgedrag beïnvloeden. Gereedschapssporen, golvingen, bramen en plaatselijke oppervlakteschade kunnen ook wijzen op instabiliteit van de bewerking.
Typische oorzaken zijn onder andere een ongeschikte stapafstand, gereedschapslijtage, trillingen, een verkeerde gereedschapsoriëntatie en inconsistente snijkrachten. Oppervlaktedefecten kunnen met name lastig te corrigeren zijn in de buurt van dunne randen en gebogen overgangen.
De afwerkingseisen moeten worden gespecificeerd op basis van de toepassing. Overmatig polijsten is niet altijd gunstig als dit de kritische dikte of randgeometrie verandert.
| Machinale uitdaging | Mogelijk resultaat | Aanbevolen controle |
| Complexe bladkromming | Profielafwijking | Nauwkeurige CAM-gereedschapspaden |
| Beperkte toegang tot gereedschap | Botsingsrisico | 5-assige simulatie |
| Dunne bladbuiging | Dikte Fout | Gecontroleerde snijkrachten |
| Trillingen en geklets | Oppervlaktegolving | Stabiele opspan- en snijparameters |
| Naafuitlijningsfout | Rotatiefout | Betrouwbare bewerkingsreferenties |
| Overmatig polijsten | Geometrische verandering | Gecontroleerde afwerking en inspectie |
Hoe worden de nauwkeurigheid en kwaliteit van de propellerbewerking gecontroleerd?
De nauwkeurigheid en kwaliteit van de propellerbewerking worden gecontroleerd door middel van dimensionale inspectie, spoedmeting, vergelijking van het bladprofiel, oppervlaktebeoordeling en gespecificeerde balanceringscontroles. Het inspectieplan moet overeenkomen met het propellerontwerp, de geldende normen en de daadwerkelijke omvang van de productiewerkzaamheden.
Dimensionale inspectie bevestigt de geometrie van een bewerkt onderdeel. Balancering en evaluatie van de operationele prestaties voldoen aan aanvullende eisen en mogen niet als onderling verwisselbare metingen worden beschouwd.
Dimensionale inspectie van naven en bladprofielen
Bij de inspectie van de naaf worden belangrijke afmetingen gecontroleerd, zoals de boringdiameter, de conische geometrie, de uitlijning van de eindvlakken en de positie van de bevestigingspunten. Deze kenmerken bepalen de mechanische passing tussen de propeller en het aandrijfsysteem.
Bij de inspectie van een propellerblad worden de geometrie, dikte, diameter en specifieke oppervlaktecoördinaten beoordeeld. Afhankelijk van de grootte en toegankelijkheid kan geschikte apparatuur bestaan uit coördinatenmeetmachines, optische scanners of gespecialiseerde propellermeetsystemen.
De inspectieresultaten moeten verwijzen naar het goedgekeurde CAD-model of de tekening. De meetapparatuur moet bovendien voldoende capaciteit hebben voor de gespecificeerde toleranties.
Meting en berekening van de spoed van een schroef
De spoed van een propeller kan worden bepaald door de geometrie van specifieke bladsegmenten te meten. De lokale spoedhoek en de meetstraal kunnen worden gebruikt om de geometrische spoed te berekenen.
Voor een spiraalvormige referentielijn geldt de volgende relatie:
P = 2πr × tan(β)
Hierin is P de geometrische spoed, r de afstand tot de rotatieas en β de lokale spoedhoek ten opzichte van het rotatievlak.
Dezelfde formule is van toepassing op een geïdealiseerd lokaal bladprofiel, maar bij daadwerkelijke inspectie moet de gespecificeerde referentiegeometrie en meetprocedure worden gevolgd. Bij scheepsschroeven kan de spoed op meerdere radiale posities worden bepaald in plaats van te worden afgeleid uit één enkel punt.
Oppervlaktekwaliteit en bladgeometrie inspectie
Bij de oppervlakte-inspectie worden ruwheid, gereedschapssporen, bramen, golvingen en plaatselijke beschadigingen gecontroleerd. De geometrische inspectie verifieert of het afgewerkte blad overeenkomt met de beoogde driedimensionale vorm.
Een oppervlak met een lage gemeten ruwheid kan nog steeds een onjuist profiel hebben. Daarom moeten oppervlakteruwheid en geometrische nauwkeurigheid als afzonderlijke eigenschappen worden gecontroleerd.
Voor toepasselijke scheepsschroeven stelt ISO 484 eisen aan de fabricagetoleranties met betrekking tot spoed, bladgeometrie en andere kenmerken. Voor elk project moet het juiste standaardonderdeel, de juiste editie en de juiste nauwkeurigheidsklasse worden vastgesteld.
Propellerbalancering en praktische validatie
Het balanceren van een propeller evalueert de massaverdeling rond de rotatieas. Statisch balanceren brengt bepaalde massa-onbalansen in kaart, terwijl dynamisch balanceren het onbalansgedrag tijdens de rotatie kan beoordelen.
De balanceervereisten zijn afhankelijk van de propellergrootte, de bedrijfssnelheid, de montageconfiguratie en de toepasselijke specificaties. Een dimensionaal nauwkeurig blad is niet automatisch gebalanceerd.
Praktische validatie kan ook bestaan uit montagecontroles, rondloopmetingen, trillingstests of prestatieproeven. Deze activiteiten dienen, indien nodig, te worden uitgevoerd door daarvoor gekwalificeerde specialisten en staan los van de reguliere CNC-dimensionale inspectie.
Wat beïnvloedt de bewerkingskosten van propellers en de leverancierskeuze?
De kosten voor het bewerken van een propeller hangen voornamelijk af van het materiaal, de propellergrootte, de bladgeometrie, de bewerkingstijd, de tolerantie-eisen, de inspectieomvang en de productiehoeveelheid. Bij de selectie van een leverancier moet de nadruk liggen op bewezen expertise voor het benodigde onderdeel, in plaats van alleen op machinespecificaties of de offerteprijs.
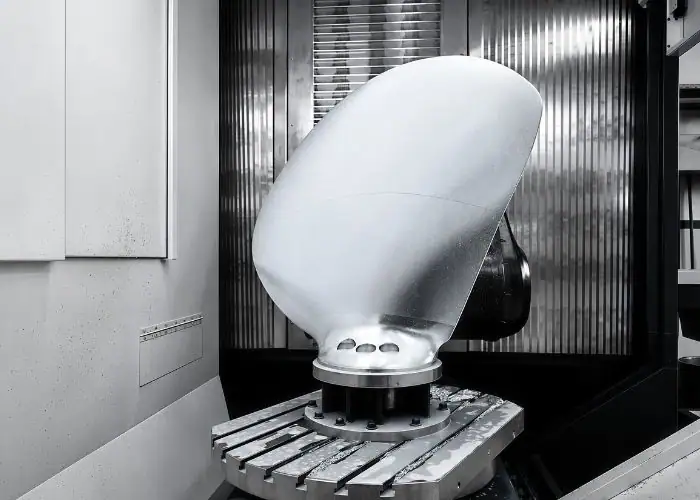
De laagste bewerkingsprijs is mogelijk exclusief complexe inspectie, afwerking, voorbereiding of gespecialiseerde handelingen. Met deze verschillen moet rekening worden gehouden bij de beoordeling van een productievoorstel.
Materiaal, complexiteit van het blad en bewerkingstijd
De materiaalkosten zijn afhankelijk van het legeringstype, de grootte van het basismateriaal, de beschikbaarheid en de hoeveelheid verwijderd materiaal. Grote gietstukken en onderdelen uit massief materiaal kunnen zeer verschillende productiekostenstructuren hebben.
De complexiteit van het zaagblad heeft ook invloed op de programmering en de machinetijd. Diepe wortelovergangen, beperkte toegang tot het gereedschap en eisen aan de fijne afwerking verhogen over het algemeen het aantal bewerkingen.
Gereedschapslijtage, voorbereiding van de opspaninrichting en machinecapaciteit kunnen de uiteindelijke kosten beïnvloeden. Een kleine precisiepropeller en een groot scheepsonderdeel mogen niet op basis van dezelfde bewerkingsveronderstellingen worden beoordeeld.
Tolerantie-, inspectie- en productie-eisen
Strikte toleranties verhogen de complexiteit van de productie wanneer ze extra nabewerkingen, gecontroleerde instellingen of een meer gedetailleerde inspectie vereisen.
De inspectiekosten variëren afhankelijk van de componentgrootte, de meetdichtheid, de benodigde apparatuur en de documentatie. Gespecialiseerde metingen en het balanceren van bladen zijn aparte diensten die mogelijk een aparte planning vereisen.
Prototypes, vervangingsonderdelen en productiebatches hebben ook verschillende kostenstructuren. Herhaalde productie kan de kosten voor programmering en mallen over meer componenten verdelen, maar alleen als het ontwerp en het proces stabiel blijven.
CNC-bewerkingsmogelijkheden en leveranciersbeoordeling
Een geschikte leverancier moet complexe oppervlaktebewerking, materiaaleigenschappen, opspanmethoden en het meten van kritische mechanische kenmerken begrijpen. Relevante productie-ervaring is waardevoller dan een algemene bewering van hoge precisie.
Voor het op maat bewerken van schroefbladen moeten kopers rekening houden met de machinegrootte, asconfiguratie, CAM-mogelijkheden, het maximale werkstukgewicht en de inspectieapparatuur. Grote scheepsschroeven vereisen mogelijk specialistische faciliteiten die verder gaan dan de capaciteit van een doorsnee precisiewerkplaats.
Bij de beoordeling van leveranciers moet onderscheid worden gemaakt tussen CNC-bewerking, gieten, balanceren, hydrodynamische testen en maritieme certificering. Een betrouwbaar productieplan definieert duidelijk welke bewerkingen intern worden uitgevoerd en welke gekwalificeerde externe ondersteuning vereisen.
Veelgestelde vragen
Kan een propeller met een CNC-machine uit massief metaal worden gefreesd in plaats van uit een gietstuk?
Ja. Kleine of gespecialiseerde propellers kunnen uit massief metaal worden gefreesd, met name voor prototypes of productie in kleine series. Het frezen van een blad met een totale diameter van 80 mm kan bijvoorbeeld de initiële kosten van een speciaal gietmodel vermijden. Het frezen uit massief metaal verwijdert echter meer materiaal en kan een langere bewerkingstijd vergen. Grotere scheepspropellers zijn vaak voordeliger te produceren uit gietvormen met voldoende bewerkingsmarge. De geschiktheid van het materiaal en de structurele prestaties moeten echter nog steeds worden gecontroleerd.
Hoeveel bewerkingsmarge moet er op een propellerblad worden aangehouden?
De nabewerkingsmarge is afhankelijk van het materiaal, de bladgrootte, de gietnauwkeurigheid, de gereedschapsdiameter en de stijfheid van de mal. Er bestaat geen betrouwbare universele waarde voor elke propeller. Zo kan een klein prototype een nabewerkingsmarge van enkele tienden van een millimeter vereisen, terwijl een groot gietstuk een andere voorbewerkings- en nabewerkingsstrategie nodig kan hebben. De marge moet voldoende zijn om eerdere gereedschapssporen en geometrische fouten te verwijderen zonder onnodige snijkracht of bladbuiging te veroorzaken.
Kan een beschadigde propeller na reparatie opnieuw bewerkt worden?
Ja, sommige beschadigde propellers kunnen na een goedgekeurde reparatie opnieuw bewerkt worden, mits er voldoende materiaal en structurele integriteit over is. Veelvoorkomende werkzaamheden omvatten het herstellen van boutgaten, montagevlakken of plaatselijke aanpassingen aan de bladgeometrie. De reparatieprocedure moet rekening houden met de oorspronkelijke legering, de locatie van de schade en eventuele las- of warmtegerelateerde veranderingen. Na de bewerking moet het gerepareerde gebied dimensionaal worden gecontroleerd en moeten eventuele aanvullende controles worden uitgevoerd die door de reparatie-instantie zijn voorgeschreven. Bij ernstige schade kan vervanging veiliger zijn dan verdere materiaalverwijdering.
Leidt een soepeler propellerblad altijd tot een hogere efficiëntie?
Nee. Een gladder oppervlak garandeert geen hogere efficiëntie als de bladhoek, het profiel, de dikte of de geometrie van de snijkant niet correct is. Oppervlakteruwheid is slechts één aspect van het ontwerp. Polijsten kan bijvoorbeeld de Ra-waarde verlagen van 1.6 µm naar 0.8 µm, maar het verwijderen van te veel materiaal nabij een dunne snijkant kan een ernstigere geometrische fout veroorzaken. Het juiste doel is om te voldoen aan de goedgekeurde oppervlakte- en dimensionale eisen, niet om de laagst mogelijke ruwheid te bereiken.
Conclusie
Het bewerken van propellers vereist nauwkeurige controle van de bladgeometrie, het materiaalgedrag, de gereedschapspaden en de maatnauwkeurigheid. CNC-draaien en -frezen kunnen nauwkeurige naafvormen produceren, terwijl meerassige bewerking de toegang tot complexe bladoppervlakken en wortelovergangen verbetert. Succesvolle productie is afhankelijk van stabiele werkstukbevestiging, geschikte voorbewerkings- en nabewerkingsstrategieën en inspectie van spoed, profiel, dikte en oppervlaktekwaliteit. Ingenieurs moeten bij de selectie van een leverancier ook onderscheid maken tussen bewerkingsmogelijkheden en gespecialiseerde balancering en validatie van de operationele prestaties.
Bij TiRapid bieden we precisie-CNC-bewerking en -productiediensten voor op maat gemaakte propelleronderdelen, assen, naven en complexe mechanische onderdelen. Onze CNC-frees-, draai-, meerassige bewerkings- en maatinspectiemogelijkheden ondersteunen nauwkeurige productie van prototypes en serieproductieonderdelen.















