
Kotteren is een precisiebewerking die wordt gebruikt om een bestaand gat te vergroten en te corrigeren. In tegenstelling tot boren, waarbij het oorspronkelijke gat wordt gecreëerd, verbetert kotteren de diameter, rondheid, rechtheid, uitlijning en de kwaliteit van het binnenoppervlak wanneer het oorspronkelijke gat niet voldoet aan de uiteindelijke functionele eisen.
Deze handleiding beschrijft het boorproces, gangbare methoden en gereedschappen, gattoleranties, factoren die de nauwkeurigheid beïnvloeden, geschikte materialen, toepassingen en de verschillen tussen boren, ruimen en kotteren. Ook komen veelvoorkomende bewerkingsproblemen aan bod en wordt uitgelegd hoe u een efficiënte methode voor precisieboringen kunt kiezen.
Wat is saai verspanen?
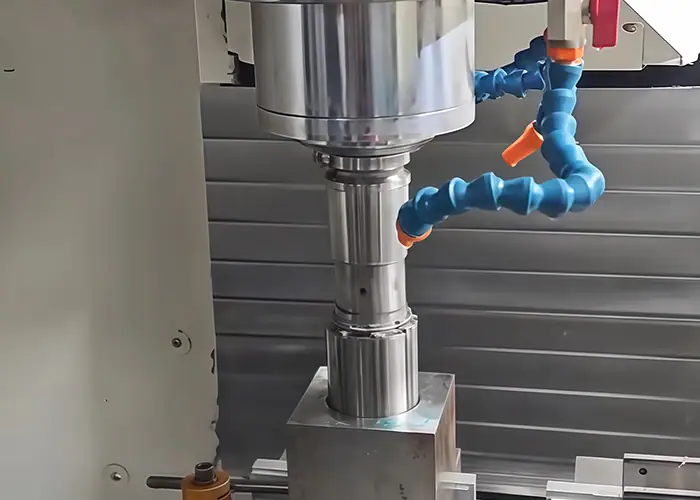
Bij het boren wordt materiaal verwijderd uit de binnenkant van een bestaand gat met behulp van een enkelpunts snijgereedschap, meestal gemonteerd op een boorstang. Het begingat kan geboord, gegoten, gesmeed of door een andere bewerkingsmethode vervaardigd zijn. Een draaibank, freesmachine, boormal of speciale boormachine kan het gat vervolgens vergroten en verfijnen tot de gewenste afmetingen en geometrie.
De belangrijkste waarde van boren is niet alleen het vergroten van een gat. Het stelt de machinist in staat de geometrie te corrigeren en een meer gecontroleerde relatie te creëren tussen de boring en andere functionele kenmerken van het onderdeel.
Wat verbetert saaiheid?
Het boren verbetert voornamelijk de diameter, rondheid, rechtheid, uitlijning en oppervlaktekwaliteit van het gat. Deze eigenschappen zijn vaak belangrijker dan de nominale diameter alleen, vooral wanneer het gat een lager, bus, as, afdichting, geleiding of ander precisieonderdeel moet bevatten.
Een geboord gat kan bijna de gewenste afmeting hebben, maar toch conisch zijn, slingeren of een positioneringsfout vertonen. Een gecontroleerde boorgang verwijdert materiaal ten opzichte van de machineas en een vastgesteld referentiepunt, waardoor de uiteindelijke boring beter aansluit op de beoogde as en geometrie.
De interne afwerking is eveneens belangrijk. Lagerzittingen, glijpassing en afdichtingsoppervlakken vereisen consistente contactomstandigheden, waardoor een stabiele boorbewerking een gelijkmatiger oppervlak oplevert dan een ruw geboord of gegoten gat.
Wanneer is boren nodig?
Het uitboren van een gat is geschikt wanneer een bestaand gat te klein, niet rond, verkeerd uitgelijnd of niet nauwkeurig genoeg is voor de uiteindelijke montage. Het is ook nuttig wanneer een gegoten of gesmeed gat voldoende bewerkingsmarge heeft om een gecontroleerde, afgewerkte boring te realiseren.
Typische voorbeelden zijn lagerhuizen, boringen voor versnellingsbakken, hydraulische componenten, motorbehuizingen, motoronderdelen en precisiegereedschap. In elk geval komt de noodzaak tot boren voort uit de functionele eis van het gat en niet zozeer uit de gatdiameter alleen.
Voor een eenvoudig vrijloopgat met een ruime tolerantie kan boren al voldoende zijn. Het toevoegen van een kottergat waar dit geen functionele verbetering oplevert, verhoogt alleen de bewerkingstijd en -kosten.
Hoe werkt het boorbewerkingsproces?
Het precieze boorproces is afhankelijk van de boordiepte, diameter, het materiaal, de beginconditie en de uiteindelijke tolerantie. Eenvoudige onderdelen hebben mogelijk slechts één correctiegang nodig, terwijl precisieonderdelen voorboren, halfafwerken en nabewerken kunnen vereisen.
Een praktisch boorproces begint met het bepalen van het gat en het bewerkingsreferentiepunt, waarna de grootte en geometrie stapsgewijs worden gecorrigeerd vóór de eindinspectie.
Voorbereiding en installatie van de gaten
De eerste opening kan ontstaan door boren, gieten, smeden of voorbewerken. Voordat het boren begint, moet het werkstuk op een geschikt referentiepunt worden geplaatst en stevig worden vastgeklemd.
De nauwkeurigheid van de instelling is cruciaal, omdat het boorgereedschap de geprogrammeerde as van de machine volgt. Als het referentiepunt of de instelling van het werkstuk onjuist is, kan de boring weliswaar de juiste diameter bereiken, maar toch onjuist gepositioneerd zijn ten opzichte van lagerzittingen, aansluitvlakken, boutpatronen of andere kenmerken.
Het begingat moet ook voldoende materiaal bevatten zodat het boorgereedschap het oppervlak kan reinigen en de beoogde geometrie kan corrigeren. Boren kan de uitlijning alleen verbeteren als er voldoende materiaal overblijft om het nieuwe boorgat te vormen.
Ruwe en halfafgewerkte boring
Voorboren verwijdert het grootste deel van het overtollige materiaal. Het is nuttig voor het corrigeren van gietoppervlakken, het verwijderen van aanzienlijke bewerkingsmarges en het dichter bij de gewenste geometrie brengen van een onregelmatig initieel gat.
Bij strengere eisen kan een tussenbewerking een gelijkmatigere speling opleveren vóór het uiteindelijke boren. Dit vermindert de hoeveelheid materiaal die tijdens de laatste bewerking wordt verwijderd en helpt de snijkrachten te stabiliseren.
Het doel is niet om elke fase even nauwkeurig te maken. De voorbewerking creëert de basisconditie, terwijl latere bewerkingen de geometrische en dimensionale variaties geleidelijk verminderen.
Nabewerking en precisieboring
Nabewerking door middel van boren verwijdert een kleine hoeveelheid materiaal om de uiteindelijke diameter, uitlijning en interne oppervlaktekwaliteit te bepalen. Omdat de snede licht is, zijn gereedschapsstijfheid, machinestabiliteit, offsetcontrole en trillingsbeheersing bijzonder belangrijk.
Precisieboren wordt veel gebruikt voor lagerzittingen, assteunboringen, afdichtingsvlakken en andere pascomponenten. Stabiele CNC-machines en fijne boorgereedschappen kunnen nauwe toleranties voor gaten garanderen, hoewel het haalbare resultaat altijd afhangt van de boorgeometrie, het materiaal, het bereik van het gereedschap, de thermische stabiliteit en de staat van de machine.
De uiteindelijke beoordeling moet daarom worden gepland op basis van de functionele eis in plaats van een willekeurige tolerantiedoelstelling.
Belangrijkste soorten boorbewerkingen
Er bestaan veel verschillende soorten boormachines, maar de meeste productiebeslissingen worden beter begrepen door te kijken naar de afmetingen van het werkstuk, de oriëntatie, de boordiepte, de toegankelijkheid en de vereiste positioneringsnauwkeurigheid.
Het doel is een configuratie te kiezen die het werkstuk en het gereedschap stevig ondersteunt, terwijl het snijgereedschap betrouwbare toegang tot de boring heeft.
Horizontaal en verticaal boren
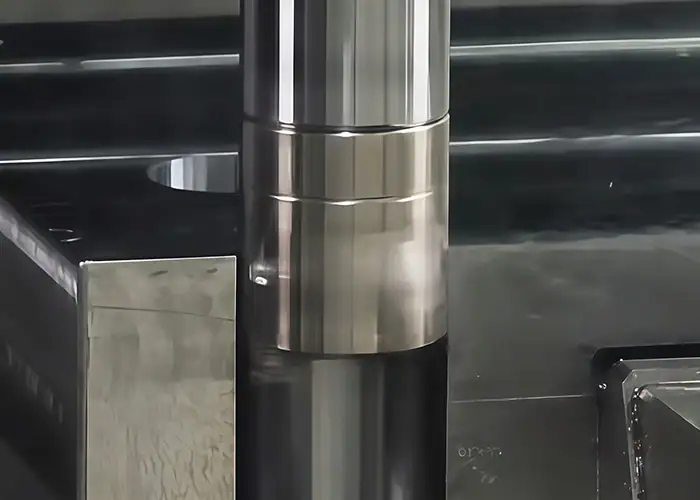
Horizontaal boren plaatst de spindel horizontaal en is met name geschikt voor grote behuizingen, machineconstructies, lange boringen en componenten met meerdere interne onderdelen. Dankzij deze opstelling blijven grote werkstukken ondersteund, terwijl de spindel of tafel de snijpositie bepaalt. Zowel horizontaal als verticaal boren zijn beproefde methoden voor grote en nauwkeurige werkstukken.
Verticaal boren is vaak geschikter voor grote, zware onderdelen die gemakkelijker op een horizontale tafel te ondersteunen zijn. De zwaartekracht zorgt ervoor dat het werkstuk goed op zijn plaats blijft, wat de hantering van grote ronde of behuizingsvormige componenten kan vereenvoudigen.
In de praktijk wordt kotterfrezen vaak gekozen voor grote gietstukken, tandwielkasten, machineframes en soortgelijke onderdelen waarbij een hoge boornauwkeurigheid over aanzienlijke werkstukafmetingen vereist is.
Precisie- en malboren
Precisieboren is gericht op het bereiken van een gecontroleerde diameter, geometrie en oppervlakteafwerking. Het wordt gebruikt wanneer een conventioneel ruw gat niet direct aan de eisen van de tekening voldoet.
Bij het boren met een mal wordt extra nadruk gelegd op de locatie van de gaten en de positionele relatie tussen de verschillende onderdelen. Het is nuttig voor gereedschappen, mallen, matrijsonderdelen, precisiebehuizingen en onderdelen waarbij meerdere gaten nauwkeurig moeten worden gepositioneerd ten opzichte van gedefinieerde referentiepunten.
Het onderscheid is dus functioneel: precisieboren richt zich op de kwaliteit van de boring, terwijl malboren met name waardevol is wanneer een precieze positionering ook cruciaal is.
Lijn-, rug- en speciale boringen
Lijnboren wordt gebruikt wanneer twee of meer boringen een gemeenschappelijke as moeten delen. Lagersteunen in machines, behuizingen van apparatuur en grote constructies zijn typische voorbeelden.
Met achterboren kan een onderdeel aan de andere kant van een bestaande opening worden bewerkt, wanneer directe toegang vanaf die kant beperkt is. Blindboren en microboren zijn geschikt voor andere specifieke geometrische eisen.
Deze methoden zijn nuttig, maar ze moeten worden gekozen op basis van toegankelijkheid, uitlijning of geometrische vereisten, in plaats van te worden beschouwd als onderling verwisselbare versies van dezelfde bewerking.
Gereedschap gebruikt bij boorbewerking
De nauwkeurigheid van het boren hangt sterk af van het snijsysteem. Het gereedschap moet de vereiste diepte bereiken zonder overmatige buiging en tegelijkertijd een stabiele snijkant tegen het booroppervlak behouden.
Bij de meeste CNC-bewerkingen zijn de belangrijkste elementen de boorstang, de boorkop of het verstelsysteem, het snijgereedschap en de geschikte meetapparatuur.
Boorstangen en boorkoppen
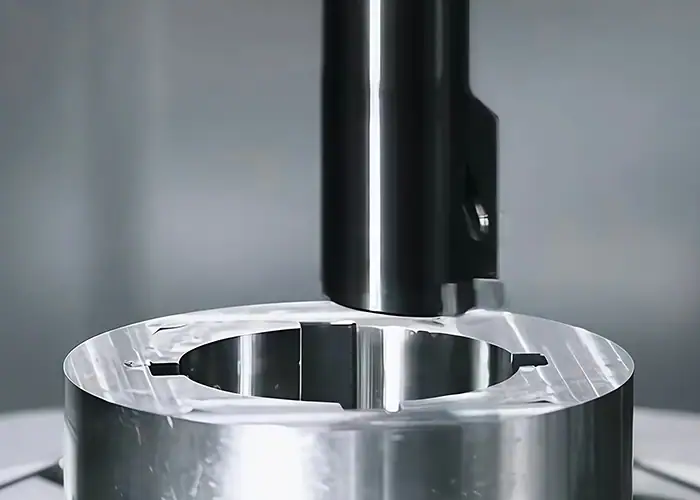
Een boorstang ondersteunt de snijkant in het gat. De diameter, het materiaal, de lengte en de ongesteunde uitsteeksel ervan hebben direct invloed op de stijfheid.
Een te grote uitsteeklengte is een van de meest voorkomende oorzaken van slechte boorprestaties. Naarmate de onondersteunde lengte toeneemt, wordt de staaf gevoeliger voor elastische vervorming en trillingen, wat kan leiden tot tapsheid, een inconsistente diameter en trillingssporen.
De stang moet daarom zo groot en zo kort zijn als de geometrie van de boring toelaat. Fijnboren biedt de mogelijkheid tot gecontroleerde diameteraanpassing bij nabewerkingen waarbij kleine offsetveranderingen een significant effect hebben op de uiteindelijke afmeting.
Snij-inzetstukken
De keuze van het wisselplaatje hangt af van het werkstukmateriaal, de snijbelasting, de boringgeometrie en de gewenste afwerking.
Een scherpe, positieve snijgeometrie kan de radiale snijkrachten verminderen, wat nuttig is wanneer de boorstang een beperkte stijfheid heeft. Voor veeleisendere materialen kunnen slijtvaste hardmetaalsoorten of coatings nodig zijn om een consistente snijkant te behouden.
Het doel is niet alleen een maximale levensduur van het gereedschap. Een boorinzetstuk moet ook voorspelbare snijkrachten genereren, zodat de gereedschapsafbuiging en de boordiameter tijdens de bewerking stabiel blijven.
Meet- en inspectiegereedschap
De boringdiameter kan worden gecontroleerd met boringmeters, binnenmicrometers of geschikte coördinatenmeetapparatuur. De juiste methode hangt af van de boringgrootte, tolerantie, diepte en tekeningseisen.
Alleen de diameter meten is niet altijd voldoende. Bij een precisieboring kan het ook nodig zijn om de positie, slingering, rondheid, rechtheid of uitlijning met een andere boring te controleren.
De inspectie moet daarom de functionele specificaties weerspiegelen in plaats van alleen het gemakkelijkst te meten kenmerk.
Toleranties bij boorbewerking en nauwkeurigheid van gaten
Een precisieboring kan niet alleen worden gedefinieerd door één diametertolerantie. De functie ervan kan afhangen van de grootte, rondheid, rechtheid, positie, uitlijning en oppervlakteafwerking die samenwerken.
Dit is vooral belangrijk voor de interface tussen lager en as, waar een boring weliswaar dimensionaal correct kan zijn, maar toch montage- of rotatieproblemen kan veroorzaken als de geometrie ervan ongeschikt is.
Gatdiameter en pasnauwkeurigheid
De vereiste tolerantie voor het gat hangt af van wat er in de boring gemonteerd wordt. Lagers, bussen, pinnen, assen en perspassingcomponenten stellen allemaal verschillende eisen aan de passing.
De keuze voor speling, overgangspassing en interferentiepassing moet daarom afhangen van de feitelijke montageomstandigheden, belasting, temperatuur, materiaal en gebruikseisen.
CNC-boren maakt een nauwkeurige diameterregeling mogelijk onder stabiele omstandigheden. Het toepassen van de kleinst mogelijke tolerantie op elke boring is echter zelden economisch. Kritische passingsoppervlakken verdienen nauwkeurige controle, algemene spelinggaten vaak niet.
Rondheid en rechtheid
Een gat dat door boren ontstaat, kan conisch zijn, afwijkingen vertonen of niet rond zijn. Gieten kan extra variatie introduceren, omdat de oorspronkelijke opening mogelijk niet perfect gepositioneerd of gevormd is.
Bij het boren wordt materiaal verwijderd langs een meer gecontroleerd snijpad, wat deze omstandigheden kan verbeteren. Bij diepe gaten wordt het bereik van het gereedschap echter steeds belangrijker, omdat doorbuiging van de boorstang de diameter over de lengte van het boorgat kan veranderen.
Rondheid en rechtheid moeten daarom los van de diameter worden beoordeeld. Een meting op één locatie kan niet garanderen dat de gehele boring een acceptabele geometrie heeft.
Gatenuitlijning en coaxialiteit
Uitlijning is cruciaal wanneer meerdere boringen dezelfde roterende as ondersteunen of wanneer een boring nauwkeurig moet aansluiten op een ander referentiepunt.
Omdat een boorgereedschap ten opzichte van de machine-as snijdt, kan het, mits er voldoende materiaal over is, enkele fouten in het begingat corrigeren. Dit maakt boren bijzonder nuttig voor lagerhuizen, tandwielkastonderdelen, motorbehuizingen en meervoudige boringen.
Wanneer meerdere boringen een gemeenschappelijke functionele as moeten delen, is de instelstrategie vaak net zo belangrijk als de nominale gatdiameter.
Oppervlakteafwerking aan de binnenzijde van de boring
De interne oppervlakteafwerking beïnvloedt wrijving, lagercontact, afdichting, glijgedrag en slijtage.
Een gladde afwerking is niet automatisch beter voor elke toepassing. De vereiste ruwheid moet worden gespecificeerd op basis van het lager, de bus, de afdichting, de smeeromstandigheden of andere functionele interface.
Nabewerking door middel van boren kan een gecontroleerd oppervlak opleveren wanneer het snijsysteem stabiel blijft. Als de functionele eisen verder gaan dan wat economisch haalbaar is met boren, kan een andere nabewerking zoals honen of slijpen worden overwogen.
Belangrijke factoren die de boornauwkeurigheid beïnvloeden
De nauwkeurigheid van het boren wordt sterk beïnvloed door stijfheid en processtabiliteit. De capaciteit van de machine is belangrijk, maar een nauwkeurige CNC-machine kan een te flexibele boorstang of een instabiele opspanning niet compenseren.
De belangrijkste variabelen zijn de gereedschapsoverhang, de snijomstandigheden, de stijfheid van de machine, het thermisch gedrag, de spaanafvoer en de kwaliteit van de instelling.
Gereedschapsstijfheid en overhang
Een boorstang gedraagt zich als een vrijdragende balk. Door de stang verder van de houder uit te steken, neemt de stijfheid af en neemt de mate waarin deze onder snijkracht kan doorbuigen toe.
Daarom zijn diepe gaten moeilijker te boren dan ondiepe gaten met dezelfde diameter. Een kleine beweging van de boorstang kan de effectieve snijradius veranderen en daarmee de uiteindelijke diameter beïnvloeden.
Door de grootst mogelijke praktische stangdiameter te gebruiken, de onondersteunde lengte te minimaliseren en indien nodig een stijvere of trillingsgedempte stang te selecteren, kan de consistentie worden verbeterd.
Snijsnelheid, voeding en snijdiepte
Snijsnelheid, voeding en snijdiepte beïnvloeden de materiaalafvoer, snijkracht, warmteontwikkeling, trillingen, oppervlakteafwerking en levensduur van het gereedschap.
Agressieve voorbewerking kan geschikt zijn wanneer materiaal efficiënt moet worden verwijderd, maar voor de nabewerking zijn stabielere snijomstandigheden nodig. Een te hoge radiale belasting kan de boorstang doen doorbuigen, terwijl een instabiel snelheidsbereik trillingen kan veroorzaken.
Er bestaat geen universele set parameters voor boren. Materiaal, gereedschapsgeometrie, staafstijfheid, machinevermogen en boorafmetingen moeten gezamenlijk in overweging worden genomen.
Machinestabiliteit, koelvloeistof- en spanenregeling
Een stevige opspanning en een stabiele spindelbeweging helpen de beoogde relatie tussen gereedschap en boring te behouden.
Koelvloeistof kan de temperatuur reguleren en de spaanafvoer bevorderen, met name in diepere gaten waar de spanen minder uitweg hebben. Slechte afvoer kan ertoe leiden dat spanen zich opnieuw in de afgewerkte wand snijden, waardoor de oppervlaktekwaliteit wordt aangetast of de gereedschapslijtage wordt versneld.
Thermische consistentie is ook belangrijk wanneer de toleranties krap worden. Temperatuurschommelingen van het gereedschap, de spindel en het werkstuk kunnen de afmetingen zodanig beïnvloeden dat de uiteindelijke boringdiameter wordt aangetast.
Materialen geschikt voor boorbewerking
Boren kan worden toegepast op een breed scala aan metalen en technische kunststoffen. Het procesprincipe blijft vergelijkbaar, maar het materiaalgedrag beïnvloedt de snijkrachten, warmteontwikkeling, gereedschapslijtage, braamvorming en de haalbare oppervlaktekwaliteit.
De onderstaande tabel geeft een overzicht van veelvoorkomende aandachtspunten.
| Materiaal | Bewerkingskarakteristiek | Belangrijke overwegingen met betrekking tot saaie situaties |
| Aluminium | Goede bewerkbaarheid | Opgebouwde rand- en oppervlaktekwaliteit |
| Koolstof-/gelegeerd staal | Sterk, veelgebruikt | Snijkracht en gereedschapslijtage |
| Roestvast staal | Corrosiebestendig | Werkverharding en warmtebeheersing |
| Gietijzer | Vormvast maar schurend | Gereedschapslijtage en spaanbeheersing |
| Titanium | Hoge sterkte-gewichtsverhouding | Warmteconcentratie en levensduur van het gereedschap |
| Messing / Koper | Goede functionele eigenschappen | Braamvorming en materiaalgedrag |
| Technische kunststoffen | Lichtgewicht en corrosiebestendig | Hitte en vervorming |
Aluminium maakt over het algemeen een efficiënte materiaalafvoer mogelijk, maar de scherpte van het gereedschap en de spaanbeheersing hebben nog steeds invloed op het eindresultaat. Staal en gelegeerd staal vereisen meer aandacht voor de snijkracht en slijtage van het snijplaatje, terwijl roestvrij staal kan uitharden als de snijkant schuurt in plaats van schoon te snijden.
Gietijzer wordt vaak gebruikt voor het boren van behuizingen en machineonderdelen, maar de schurende eigenschappen ervan kunnen gereedschapslijtage versnellen. Titanium concentreert de warmte nabij de snijzone, waardoor stabiel gereedschap en warmtebeheer bijzonder belangrijk zijn.
Technische kunststoffen kunnen ook nauwkeurig worden geboord, hoewel de warmte en de klemdruk gecontroleerd moeten worden om vervorming te beperken.
Voordelen en beperkingen van boorbewerking
Boren is zeer effectief wanneer een bestaand gat een betere afmeting, geometrie of uitlijning nodig heeft. Het is minder nuttig wanneer een geboord gat al aan de tekening voldoet of wanneer de vereiste geometrie zich slecht leent voor een enkelpunts intern gereedschap.
Bij een praktische evaluatie moet rekening worden gehouden met zowel de mogelijkheden als de extra bewerkingstijd.
| Voordelen | Beperkingen |
| Nauwkeurige uiteindelijke gatgrootte | Vereist een bestaande opening. |
| Kan enkele uitlijnfouten van gaten corrigeren | Gevoelig voor gereedschapsafbuiging |
| Verbetert de rondheid en rechtheid. | Diepboringen zijn moeilijker. |
| Goede beheersing van de binnenafwerking | Nauwkeurige instelling verlengt de bewerkingstijd. |
| Verstelbare einddiameter | Niet ideaal voor elke gatgeometrie. |
Een groot voordeel is de verstelbaarheid. In tegenstelling tot een boor of ruimer met een vaste diameter, kan een boorgereedschap worden aangepast om een specifieke einddiameter te bereiken.
De belangrijkste beperking is de stijfheid. De snijkant moet zich in het werkstuk uitstrekken, waardoor diepe gaten of gaten met een kleine diameter de staafdiameter kunnen beperken en het risico op trillingen kunnen vergroten.
Boren versus ruimen versus ruimen
Boren, ruimen en kotteren zijn allemaal bewerkingstechnieken voor gaten, maar ze lossen verschillende problemen op. Door ze als onderling verwisselbaar te beschouwen, kunnen er onnodige bewerkingen bijkomen of kan belangrijke geometrische vormen onbeheersbaar blijven.
Het fundamentele verschil is eenvoudig: boren creëert het eerste gat, ruimen corrigeert en vergroot het, en ruimen voert een lichte nabewerking uit wanneer het begingat al redelijk nauwkeurig is.
| Proces | Hoofddoel | Voorraadverwijdering | Geometriecorrectie | Typische rol |
| Boren | Maak een gat | Hoger | Beperkt | Initiële gatcreatie |
| Boren | Vergroten en corrigeren | Gemiddeld | Sterke | Grootte- en ascorrectie |
| Ruimen | Een bestaand gat nauwkeurig opmeten | Laag | Beperkt | Definitieve maatvoering en afwerking |
Wanneer moet je kiezen voor boren in plaats van ruimen?
De keuze tussen boren en ruimen hangt voornamelijk af van de toestand van het bestaande gat.
Boren is doorgaans de betere keuze wanneer er aanzienlijk materiaal moet worden verwijderd of wanneer de afmetingen, rechtheid, positie of uitlijning moeten worden gecorrigeerd. Omdat het boorgereedschap een gecontroleerde as volgt en een instelbare snijradius heeft, kan het de geometrie bepalen in plaats van simpelweg het oorspronkelijke gat te volgen.
Ruimen is geschikter wanneer het gat al correct gepositioneerd is en bijna de uiteindelijke grootte heeft bereikt. Het verwijdert relatief weinig materiaal en is effectief voor het verbeteren van de uiteindelijke diameter en afwerking.
Veelvoorkomende problemen bij boorbewerkingen
De meeste problemen bij het boren zijn symptomen van instabiliteit, gereedschapsafbuiging, onjuiste afstelling, oververhitting of een slechte instelling. Door het patroon van de fout te herkennen, kan de waarschijnlijke oorzaak worden vastgesteld.
De drie meest voorkomende problemen zijn trillingen, maatafwijkingen en uitlijnfouten.
Trillingen en een slechte oppervlakteafwerking
Trillingen ontstaan wanneer het gereedschap en het werkstuk in een zelfopgewekte vibratie terechtkomen. Op het afgewerkte boorgat kunnen deze zich uiten als herhalende markeringen, golvingen, geluid tijdens het frezen en een inconsistente ruwheid.
Een te grote uitsteeklengte van de boorstang is een veelvoorkomende oorzaak, hoewel ook de staat van de spindel, de opspanning, de geometrie van het snijplaatje en de snijparameters een rol kunnen spelen.
Het verbeteren van de stijfheid en het stabiliseren van de snijomstandigheden levert doorgaans een beter resultaat op dan simpelweg een extra afwerkingsgang toe te voegen aan een instabiele opstelling.
Conische en overmaatse boringen
Een boring waarvan de diameter verandert van de ingang tot de diepte kan wijzen op gereedschapsvervorming, thermische uitzetting, instabiliteit van de boorstang of slijtage van de snijkant.
Het probleem kan zich meer voordoen bij diepe gaten, omdat de boorstang dan een groter bereik nodig heeft. Zelfs als de machine het geprogrammeerde pad nauwkeurig volgt, kan een flexibel gereedschap onder de snijbelasting verschuiven.
Te grote boringen kunnen ook het gevolg zijn van onjuiste gereedschapsafstelling, offsets, beweging van de wisselplaat of thermische omstandigheden. Voor nauwe passingen moeten gereedschapsoffsets en meetfeedback daarom zorgvuldig worden gecontroleerd.
Uitlijnings- en positiefout
Een gat kan de juiste diameter hebben en toch mislukken als de middellijn ervan verkeerd is geplaatst.
De keuze van het referentiepunt, de positionering van de opspaninrichting, de uitlijning van de spindel en eerdere bewerkingsstappen hebben allemaal invloed op de uiteindelijke boorpositie. Dit is met name belangrijk wanneer de boring moet worden uitgelijnd met een andere lagerzitting of een roterend onderdeel.
Bij behuizingen met meerdere boringen moet de productiestrategie prioriteit geven aan de relatie tussen de boringen in plaats van elke diameter als een onafhankelijk kenmerk te beschouwen.
Toepassingen van boorbewerking
Boren is vooral waardevol wanneer een inwendige opening een daadwerkelijke mechanische functie vervult. Lagerondersteuning, afdichting, geleide beweging, rotatie-uitlijning en precisiemontage stellen hogere eisen dan een gewone spelingboring.
Om die reden komt het proces voor in apparatuur voor de auto-industrie, de industrie, de lucht- en ruimtevaart, de medische sector en de energiesector.
Automobielsector
Motorblokken, transmissiehuizen, lagerlocaties, ascomponenten en andere aandrijflijnonderdelen kunnen geboorde gaten bevatten.
Bij deze onderdelen is het vaak nodig dat de boring niet alleen de diameter bepaalt, maar ook de uitlijning met aangrenzende roterende of glijdende elementen.
Een betrouwbare geometrie zorgt voor een correcte passing van de lagers, een goede zuigerbeweging, een juiste uitlijning van de as en een consistente montage.
industriële apparatuur
Versnellingsbakken, pompen, hydraulische componenten, machineframes, compressoren en motorbehuizingen bevatten vaak precisieboringen.
Industriële apparatuur kan continu onder aanzienlijke belasting werken, waardoor kleine uitlijnfouten kunnen bijdragen aan trillingen, ongelijkmatige lagerbelasting, slijtage van afdichtingen of een kortere levensduur.
Grote behuizingen zijn ook een veelvoorkomende toepassing voor horizontaal boren en boormachines, omdat de machineconfiguratie aanzienlijke werkstukken kan verwerken.
MEDISCHE
Sommige medische apparaten en mechanische medische apparatuur bevatten kleine of nauwkeurige interne onderdelen die een gecontroleerde diameter en afwerking vereisen.
Materiaalcompatibiliteit, reinheid, traceerbaarheid en specifieke productvereisten blijven belangrijk. De boorbaarheid alleen is niet voldoende om te bepalen of een component geschikt is voor medisch gebruik.
Het proces wordt daarom selectief toegepast waar een nauwkeurige interne geometrie functioneel noodzakelijk is.
LUCHT- EN RUIMTEVAART
Lucht- en ruimtevaarttoepassingen vereisen mogelijk nauwkeurig gepositioneerde boringen voor lagers, pinnen, assen of andere interfaces.
De uitdaging ligt vaak in de combinatie van een strakke geometrie met materialen zoals titanium, roestvrij staal of zeer sterke legeringen.
Hier worden gereedschapsstijfheid en thermische controle bijzonder belangrijk, omdat moeilijk te bewerken materialen de snijkrachten en gereedschapslijtage verhogen.
OLIE & GAS
Kleppenhuizen, pompcomponenten, onderdelen van druksystemen en andere energieapparatuur kunnen grote of diepe boringen bevatten waar afdichting, uitlijning en maatnauwkeurigheid van belang zijn.
De materialen kunnen bovendien relatief hard of corrosiebestendig zijn, waardoor de gereedschapskeuze en de processtabiliteit het belangrijkst worden.
Bij deze toepassingen moet de uiteindelijke interne geometrie worden beoordeeld in samenhang met de eisen ten aanzien van druk, afdichting, materiaal en gebruiksomgeving.
Wat beïnvloedt de kosten van boorbewerking?
De kosten van een boor worden bepaald door de moeilijkheid om de gewenste boring te produceren en te controleren, en niet alleen door de diameter. Diepte, materiaal, tolerantie, gereedschapsbereik, oppervlakteafwerking, instelling, inspectie en productievolume hebben allemaal invloed op de benodigde machinetijd.
Een duidelijke tekening die de daadwerkelijk functionele eisen in kaart brengt, maakt procesplanning efficiënter.
Boringdiameter en -diepte
Een grote, toegankelijke boring kan relatief eenvoudig te realiseren zijn, zelfs als de diameter ervan aanzienlijk is.
Een diepe, smalle boring kan lastiger zijn omdat het gereedschap verder van de steun moet uitsteken. Een grotere uitsteeklengte vermindert de stijfheid, bemoeilijkt de spaanafvoer en verhoogt de kans op trillingen of conische vervorming.
Daarom kan de boordiepte net zoveel invloed hebben op de kosten als de diameter.
Tolerantie en oppervlakteafwerking
Strengere toleranties vereisen meer controle over gereedschap, temperatuur, offsets en inspectie.
Voor een precisielagerboring kan voorbewerken, semi-afwerken, fijnboren en nauwkeurige metingen nodig zijn. Voor een niet-kritisch spelinggat is mogelijk alleen boren voldoende.
De meest kosteneffectieve aanpak is daarom om alleen strenge eisen te stellen waar deze van invloed zijn op de pasvorm, uitlijning, afdichting, slijtage of andere meetbare functies.
Materiaal en productievolume
Bij hardere of schurende materialen kan de bewerkingstijd en het gereedschapsverbruik toenemen, terwijl bij warmtegevoelige of moeilijk te bewerken materialen mogelijk meer conservatieve bewerkingsomstandigheden nodig zijn.
Het productievolume beïnvloedt de verdeling van de kosten voor insteltijd, programmering, gereedschap en inspectie. Een gespecialiseerde insteltijd kan een aanzienlijk deel uitmaken van één prototype, maar een veel kleiner deel van een herhaalproductiebatch.
Een groter volume betekent echter niet dat processtabiliteit overbodig blijft. Consistente gereedschappen en inspecties worden des te belangrijker wanneer dezelfde boring binnen de toleranties moet blijven voor veel verschillende onderdelen.
Hoe kies je de juiste boormethode?
De keuze voor een boorstrategie begint bij het eindresultaat, niet bij de machine. De geometrie, functie, diepte, het materiaal en de relatie tot andere onderdelen van het boorgat bepalen welke gereedschappen en instellingen het meest geschikt zijn.
Een nuttige planningsvolgorde is:
Bestaand gat → Definieer de uiteindelijke geometrie → Selecteer de boormethode → Controleer de stijfheid → Werk af volgens tolerantie → Inspecteer
Begin met de geometrie van het gat.
Bepaal eerst de boordiameter, de diepte, de toegangsrichting en of het gat blind of doorlopend is.
Beoordeel vervolgens het begingat. Een geboord gat dat al bijna de juiste maat heeft, vereist een andere aanpak dan een ruw gietstuk met aanzienlijke positioneringsfouten en ongelijkmatig materiaal.
De gereedschapsspeling en de beschikbare boorstangdiameter moeten ook vroegtijdig worden gecontroleerd, omdat deze factoren de stijfheid beïnvloeden.
Definieer de functionele tolerantie
Bepaal vervolgens wat de boring precies doet.
Een algemene doorvoeropening, lagerzitting, busboring, afdichtingshuis en boring voor coaxiale asondersteuning vereisen niet dezelfde controles.
Diametertolerantie, rondheid, uitlijning, positionering en oppervlakteafwerking moeten aan die functie gekoppeld zijn. Dit voorkomt onnodige precisie op niet-kritische oppervlakken, terwijl de belangrijke interfaces onder controle blijven.
Stem het gereedschap en de machine af op de boring.
Stem het proces ten slotte af op de afmetingen van het onderdeel en de vereiste nauwkeurigheid.
Een CNC-draaibank kan efficiënt zijn voor concentrische interne vormen op roterende onderdelen. Een bewerkingscentrum kan boringen uitvoeren die moeten aansluiten op gefreesde oppervlakken en gatenpatronen. Grote behuizingen zijn mogelijk meer geschikt voor een horizontale kotterbank, terwijl voor gespecialiseerd precisiewerk fijnboren of slijpboren gerechtvaardigd kan zijn.
Het juiste proces is het proces dat de gewenste geometrie betrouwbaar oplevert met zo min mogelijk onnodige handelingen.
Veelgestelde vragen
Kan er op een draaibank worden geboord?
Ja. Boren wordt vaak uitgevoerd op een draaibank wanneer het gat concentrisch is met de rotatieas van het werkstuk. Een boorstang wordt in de gereedschapshouder gemonteerd en verwijdert materiaal uit een bestaand gat terwijl het werkstuk roteert. CNC-draaibanken zijn bijzonder geschikt voor nauwkeurige binnendiameters, lagerzittingen en andere concentrische boringen.
Welk gereedschap wordt gebruikt voor boren?
Het belangrijkste gereedschap voor boren is een boorstang met een snijplaat of een enkelpunts snijkant. Fijnboorkoppen kunnen worden gebruikt wanneer een kleinere diameteraanpassing en een hogere nauwkeurigheid vereist zijn. De diameter, stijfheid, geometrie van de snijplaat en de uitsteeklengte van het gereedschap moeten worden gekozen op basis van de boordiameter, diepte, het materiaal en de tolerantie.
Is lijnboren moeilijk?
Lijnboren kan een uitdaging zijn, omdat twee of meer boringen nauwkeurig uitgelijnd moeten blijven langs een gemeenschappelijke as. Een groot gereedschapsbereik, instelfouten, de stijfheid van de machine en vervorming van het werkstuk kunnen allemaal van invloed zijn op het resultaat. Nauwkeurige opspanning, stabiele ondersteuning, goede referentiepuntcontrole en zorgvuldige inspectie zijn belangrijk voor het behouden van de uitlijning van de boringen.
Conclusie
Succesvol boren is afhankelijk van de controle over de gatgrootte, rondheid, rechtheid, uitlijning, gereedschapsstijfheid, snijstabiliteit en oppervlakteafwerking, afgestemd op de uiteindelijke functie van het boorgat. Boren kan de opening creëren, maar boren wordt waardevol wanneer het eindproduct een nauwkeurigere geometrie, gecontroleerde passingen of een betrouwbare relatie tussen het boorgat en andere kritische kenmerken vereist.
Bij TiRapid bieden we precisie-CNC-bewerking en -productiediensten voor onderdelen die nauwkeurige interne kenmerken, strakke maatvoering en betrouwbare inspectie vereisen. Onze CNC-draai- en freesmogelijkheden ondersteunen precisieboringen voor prototypes en kleine series componenten in aluminium, staal, roestvrij staal, titanium, technische kunststoffen en andere bewerkingsmaterialen.
















