TiRapid 공식 웹사이트에 오신 것을 환영합니다.
이메일: projects@tirapid.com
CNC 밀링 프로그래밍에서 자동 형상 인식은 3D 모델에서 구멍, 슬롯, 포켓, 평면, 모따기 등의 가공 형상을 신속하게 식별하고, 형상 정보 생성에도 도움을 줄 수 있습니다.
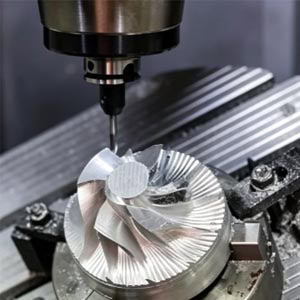
임펠러는 블레이드 사이의 간격이 좁고 곡률 변화가 큰 복잡한 표면 부품으로, 높은 수준의 공구 방향 제어와 5축 동기화 정확도가 요구됩니다. 실제 CNC 밀링에서 과도한 절삭은
CNC 밀링 생산에서 프로그래밍 시간은 납기 일정에 큰 영향을 미칩니다. 구조가 유사하고 생산량이 비교적 많은 부품의 경우, CAM 템플릿 기반 프로그래밍을 통해 검증된 툴패스, 절삭 공구 등을 재사용할 수 있습니다.
CNC 밀링 가공 시 냉각 방식은 공구 수명뿐만 아니라 가공 효율, 표면 품질 및 생산 비용에도 영향을 미칩니다. 전통적인 습식 냉각은 지속적으로 많은 양의 열을 제거할 수 있습니다.
CNC 밀링에서 공구 이동 거리를 줄이는 것은 일반적으로 가공 효율을 향상시키는 직접적인 방법으로 여겨집니다. 공구 경로가 짧아지면 기계 작동 시간과 공회전을 줄일 수 있습니다.
직경이 φ0.5mm 이하인 마이크로 직경 밀링 커터는 정밀 금형, 미세 홈, 얇은 벽 부품, 의료 부품 및 전자 구조 부품 가공에 일반적으로 사용됩니다. 이러한 커터는 정밀한 형상을 구현할 수 있습니다.
CNC 밀링에서는 정속 절삭이 널리 사용되지만, 공구가 모서리, 깊은 홈, 좁은 슬롯 또는 재료 여유가 크게 변하는 영역에 진입할 경우 실제 하중이 증가합니다.
티타늄 합금, 초합금, 스테인리스강과 같이 가공하기 어려운 소재의 경우, 공구 소모는 CNC 밀링 비용에 영향을 미치는 중요한 요소입니다. 기존의 전폭 절삭 방식은 높은 절삭력을 발생시키는 경향이 있습니다.
탄소 섬유 복합재는 높은 강도, 경량성 및 우수한 내식성으로 인해 항공우주, 자동차, 드론, 의료기기 및 고급 장비 제조에 널리 사용됩니다. 그러나 CNC 가공 과정에서
티타늄 합금은 높은 강도, 낮은 밀도, 뛰어난 내열성 및 내식성으로 인해 항공우주, 의료기기, 자동차 및 고급 장비 제조에 널리 사용됩니다. 그러나 이러한 특성에는 한계가 있습니다.
얇은 벽 부품은 정밀 제조에서 항상 가장 까다로운 가공 대상 중 하나였습니다. 벽 두께가 얇고 전체적인 강성이 제한적이기 때문에 CNC 밀링 가공 중에 발생하는 절삭력이 매우 크기 때문입니다.
정밀 제조 분야에서 기업들은 일반적으로 공작기계의 정확도, 절삭 공구의 성능, 가공 매개변수에 집중하지만, 숨겨진 요소인 열 변형을 간과하기 쉽습니다. CNC 밀링 가공 중에는 공작기계와 절삭 공구 사이의 지속적인 접촉이 발생합니다.
업로드가 성공적으로 이루어지도록 하려면, 모든 파일을 하나의 .zip 또는 .rar 파일로 압축해 주세요. 업로드하기 전에.CAD 파일(.igs | .x_t | .prt | .sldprt | .CATPart | .stp | .step | .pdf)을 업로드하세요.