
CNC部品製造:プロセス、品質、設計ガイド
CNC加工は、寸法精度が高く再現性の高い複雑な部品を製造できるため、航空宇宙、医療機器、ロボット工学、自動車システム、電子機器、産業機械など、幅広い分野で利用されています。しかし、信頼性の高いCNC部品製造には、単に材料を機械に投入するだけでは不十分です。設計、材料選定、工具、ワーク保持、加工戦略、仕上げ、検査など、すべてが最終結果に影響を与えます。
このガイドでは、CNC部品がCAD設計から完成品に至るまでの過程を解説します。設計上の考慮事項、一般的な材料、加工プロセス、製造工程、表面仕上げ、品質管理、一点物およびカスタムCNC部品、製造コスト、そしてCNC部品メーカーの評価方法などについて網羅的に説明します。
CNC パーツとは何ですか?
CNC部品とは、コンピュータ数値制御(CNC)工作機械を用いて、プログラムされた加工経路に従って材料を除去することで製造される部品のことです。単純なシャフトやブラケットから、厳しい公差、複数の表面、詳細な幾何学的要件を持つ複雑な精密部品まで、幅広い種類があります。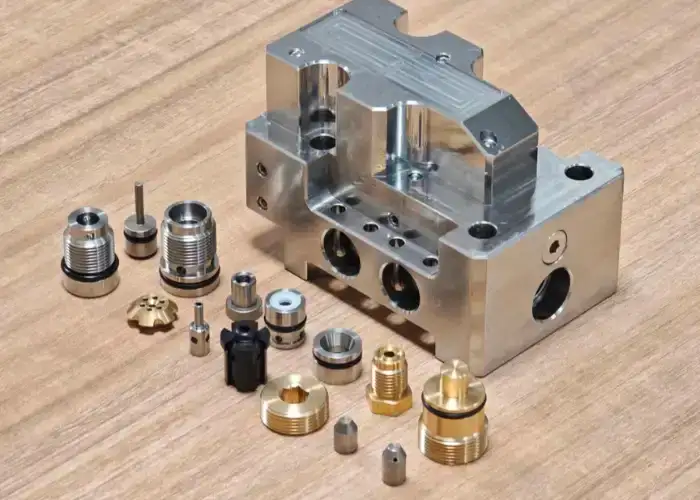
CNC部品と標準的な機械部品の違い
CNC加工部品は通常、特定の図面またはCADモデルに基づいて製造されます。寸法、材質、公差、ねじ山、表面仕上げ、その他の要件は、標準カタログから選択するのではなく、特定の用途に合わせて定義されます。
対照的に、ベアリング、ファスナー、ギア、カップリングなどの標準的な機械部品は、多くの場合、あらかじめ決められたサイズで入手可能です。CNC加工が真価を発揮するのは、既存の標準部品では、要求される形状、インターフェース、材質、または動作条件を満たせない場合です。
この区別は、部品調達においても重要です。交換用機械部品を販売しているサプライヤーが、必ずしもカスタムCNC部品メーカーであるとは限りません。精密製造には、プログラミング、機械加工、検査、およびプロセス制御の能力が必要です。
CNC加工部品が精密部品となる条件とは?
精密CNC加工部品は、単にサイズが小さいというだけでなく、寸法精度と幾何学的関係を厳密に管理することで定義されます。穴の位置、平面度、垂直度、同心度、形状、表面仕上げなど、すべてが部品の正常な機能に影響を与える可能性があります。
例えば、ハウジングは外形寸法を満たしていても、ベアリング穴の位置がずれていると組み立てに失敗する可能性があります。シャフトは直径が正しければ、振れが大きすぎると故障する可能性があります。したがって、精度とは、複数の要素間の関係を制御することを意味します。
これらの部品を製造するには、適切な機械、安定したワーク保持装置、正確な切削工具、制御された加工パラメータ、および規定された公差を検証できる検査方法が必要です。
カスタムCNC部品が必要な場合
標準部品では必要な形状、材質、精度、性能を満たせない場合、カスタムCNC部品が必要となります。これらは、製品開発、自動化システム、医療機器、ロボット工学、航空宇宙機器、特殊産業機械などで広く用いられています。
CNC加工は、設計変更を全く新しい金型を製作するのではなく、CADデータ、CAMプログラム、またはワーク保持具を修正することで実現できる場合が多いため、特に有用です。
この柔軟性により、CNC加工は試作品、少量生産、交換部品、および高度に特殊な部品の製造に適しています。
部品設計はCNC加工にどのような影響を与えるのか?
部品設計は、加工時間、工具のアクセス性、段取りの複雑さ、達成可能な公差、そして全体的なコストに直接影響します。最初からCNC加工を考慮した設計は、多くの場合、より速く、より正確に、そしてより少ない特殊工具や段取りで製造できます。
公差と重要寸法
より厳しい公差を実現するには、工具、温度、機械のセットアップ、検査などに対するより高度な管理が必要となる。また、仕上げ加工の追加や切削速度の低下が必要となる場合もある。
このため、厳密な公差は、主に機能、嵌合、密閉性、または位置合わせに影響を与える部分に適用すべきである。重要度の低い寸法については、通常、製品性能に影響を与えることなく、より実用的な公差を用いることができる。
設計図面には、どの機能が重要かを明確に示す必要があります。これにより、CNC部品メーカーは、最も価値の高い箇所に工程管理と検査を集中させることができます。
内側の角、半径、および深いポケット
CNCフライス加工用の工具は円形であるため、標準的なエンドミルでは通常、完全に鋭利な内角を作ることはできません。内径が小さいほど、より小さなカッターが必要になりますが、それらは剛性が低く、一般的に材料の除去速度も遅くなります。
深い穴の場合も同様の問題が生じます。底まで届くにはより長い工具が必要になるためです。工具が長くなると、振動、たわみ、表面仕上げの不良といったリスクが高まります。
より大きな内径半径を採用し、不必要なポケット深さを避けることで、より強度のある工具を使用できるようになります。これにより、加工時間を短縮しつつ、寸法安定性を向上させることができます。
薄肉構造と部品剛性
薄肉部品は、切削力や締め付け力によって曲がりやすい。また、材料除去によって残留応力が解放され、加工後に部品が歪むこともある。
プログラマーは、荒削りの際に余分な材料を残し、薄い部分を仕上げる際には切削量を減らす必要があるかもしれません。また、ワーク保持具は、過度の締め付け力を加えることなく部品をしっかりと支える必要があります。
用途によっては、壁の厚みを増したり、構造的なリブを追加したりすることで、加工の安定性を高め、生産リスクを低減できる。
穴、ねじ山、および工具のアクセス性
標準的な穴のサイズやねじの仕様は、標準的なドリル、タップ、ゲージを使用できるため、一般的に製造が容易でコストも低くなります。
非常に深い穴、極めて細いねじ山、あるいは高い壁に近い形状などは、特殊な工具が必要となる場合があります。複数の形状を異なる方向から加工する必要がある場合、工具のアクセス性はさらに重要になります。
設計者は、ある形状をモデル化できるかどうかだけでなく、実際の切削工具がその形状に効果的に到達し、加工できるかどうかも考慮すべきである。
より良い設計が機械加工の段取り時間を削減する方法
部品を取り外して再配置するたびに、追加のセットアップ時間と位置決め誤差が生じる可能性がある。
1つまたは2つの方向からより多くの機能にアクセスできる設計は、加工時間と公差の蓄積の両方を削減できる。
多軸加工も有効な手段ですが、多くの場合、より複雑な装置を不必要に使用するよりも、優れた部品設計と適切な機械の組み合わせが最も経済的な解決策となります。
CNC加工部品には一般的にどのような材料が使用されますか?
CNC加工部品は、アルミニウム、鋼、ステンレス鋼、真鍮、銅、チタン、および多くのエンジニアリングプラスチックから製造できます。材料の選定においては、強度、重量、耐食性、耐熱性、電気特性、加工性、およびコストのバランスを考慮する必要があります。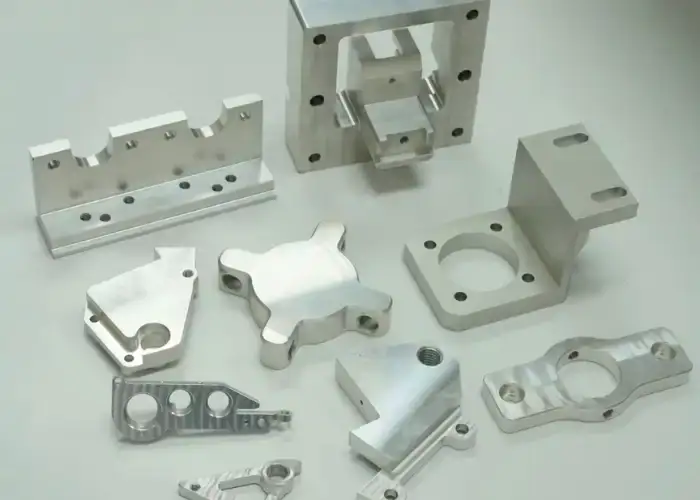
アルミCNCパーツ
アルミニウムは、低密度、優れた強度、耐食性、そして優れた加工性を兼ね備えているため、最も一般的なCNC加工材料の一つです。
アルミニウム製のCNC加工部品は、航空宇宙、ロボット工学、電子機器、医療機器、自動車システム、産業機器など、幅広い分野で利用されています。6061などの一般的なグレードは、多くの構造用途や汎用用途に適しています。
アルミニウムは、陽極酸化処理、ビーズブラスト処理、塗装などの表面処理にも対応しています。また、比較的高い加工速度を持つため、試作品と量産部品の両方においてコスト効率に優れています。
ステンレス鋼および鋼製CNC部品
ステンレス鋼は、耐食性、耐久性、機械的強度が重要な場合によく選ばれます。医療機器、食品加工機械、船舶システム、産業用組立品などに広く使用されています。
アルミニウムと比較すると、ステンレス鋼は通常、切削速度を低く抑える必要があり、熱や工具の摩耗に一層注意を払う必要がある。また、切削条件を適切に管理しないと、一部の鋼種では加工硬化を起こす可能性がある。
炭素鋼および合金鋼は、強度と硬度に関してさらなる選択肢を提供します。適切な鋼種は、耐摩耗性、熱処理要件、溶接の必要性、および使用条件によって異なります。
真鍮、銅、チタンのCNC部品
真鍮は加工性に優れており、継手、コネクタ、バルブ、精密機械部品などに頻繁に使用されます。また、滑らかな表面と精緻な形状を効率的に実現できます。
銅は優れた電気伝導性と熱伝導性を備えているが、種類によっては比較的柔らかく延性があるため、切断には注意が必要である。
チタンは、高強度、低密度、耐食性を兼ね備えています。しかし、熱伝導率が低いため、切削刃周辺に熱が集中し、工具摩耗と加工時間の増加につながります。そのため、一般的にアルミニウムよりも加工コストが高くなります。
エンジニアリングプラスチックCNC部品
POM、PEEK、PTFE、ナイロン、ポリカーボネート、その他のエンジニアリングプラスチックも、高精度なCNC加工部品に加工できます。
金属と比較して、プラスチックは切削熱、型締め力、熱膨張、および水分挙動に対してより注意を払う必要がある。過度の熱や圧力は部品を変形させる可能性がある。
CNC加工によるプラスチック加工は、機能的な試作品、絶縁部品、治具、少量生産、および耐薬品性や低摩擦性が求められる用途に特に有効です。
CNC加工部品に適した材料の選び方
材料選定は、実際の使用条件から始めるべきです。荷重、温度、化学物質への曝露、重量、導電率、摩耗、および環境条件をすべて考慮する必要があります。
被削性も重要です。高性能な材料は、原材料価格自体はそれほど高くなくても、工具摩耗や加工時間を増加させる可能性があります。
したがって、最適な素材が必ずしも最も強度が高い素材とは限りません。不必要な製造上の困難やコストを増やすことなく、十分な性能を発揮できる素材を選ぶべきです。
部品の製造にはどのようなCNC加工プロセスが使用されていますか?
加工プロセスは主に部品の形状に依存します。CNCフライス加工は角柱状や複雑な曲面に対応し、CNC旋盤加工は回転部品に効率的です。一方、穴あけ、ねじ切り、多軸加工は、単一の基本操作では製造が難しい形状の加工に適しています。
複雑な形状および角柱状部品のCNCフライス加工
CNCフライス加工は、回転する切削工具を用いて、固定されたワークピースから材料を除去する加工方法です。平面、ポケット、スロット、穴、輪郭、そして立体形状など、様々な形状を作り出すことができます。
3軸フライス加工は、多くの標準的なCNC部品の加工に適しています。4軸および5軸加工機は、角度のついた形状や多面的な形状にも対応できるという利点があります。
位置調整の回数を減らすことで、より多くの面が同じ設定を参照し続けるため、フィーチャ間の精度も向上します。
円筒部品のCNC旋削加工
CNC旋盤加工では、ワークピースを回転させながら切削工具で外径または内径を成形します。シャフト、ブッシュ、ピン、スペーサー、ねじ付き部品、その他同様の回転部品の加工に最適です。
現代の旋盤には、フライス加工、穴あけ加工、偏心加工などを行うためのライブツーリング機能も備わっている。
適切な部品であれば、旋削加工とフライス加工を1回の段取りで組み合わせることで、取り扱い作業が軽減され、各部の位置合わせ精度も向上する。
穴あけ、ねじ切り、ねじ加工
穴あけは穴を開けるために用いられ、ねじ切りは内ねじを形成するために用いられる。より大きな直径、加工が難しい材料、あるいはより高度な加工制御が求められる場合には、ねじ切りフライス加工も選択肢の一つとなる。
深さとアクセス性は重要です。浅い標準的な穴であれば簡単に開けられますが、小さくて深い穴の場合は、特殊な工具と慎重な切りくずの排出が必要になる場合があります。
標準的な穴径とねじ仕様を使用することで、一般的に加工コストが削減され、検査も簡素化されます。
複雑なCNC部品のための多軸加工
多軸加工では、加工中に工具やワークピースの向きを変えることができ、手動で位置を調整することなく複数の面にアクセスできる。
航空宇宙部品、医療機器部品、複雑な筐体、インペラ、その他幾何学的に高度な精度が求められるCNC部品によく使用されます。
主な利点は、アクセス性の向上、段取り回数の削減、およびフィーチャ間の幾何学的関係の改善です。ただし、プログラミングと設備のコストが高くなるため、多軸加工は真の製造価値が得られる場合にのみ使用すべきです。
複数のCNC加工を組み合わせる場合
多くのCNC部品は、単一の工程だけでは効率的に製造できません。旋削加工された部品でも、ドリル加工による横穴、フライス加工による平面、ねじ切り加工などが必要になる場合があります。
複数の加工工程を組み合わせることで、二次段取り時間を短縮し、加工の一貫性を向上させることができます。回転加工と角柱加工の両方を同時に制御する必要がある場合は、複合加工機が特に有効です。
工程計画は、部品全体を単一の機械タイプに無理やり押し込むのではなく、形状と公差の関係に基づいて策定されるべきである。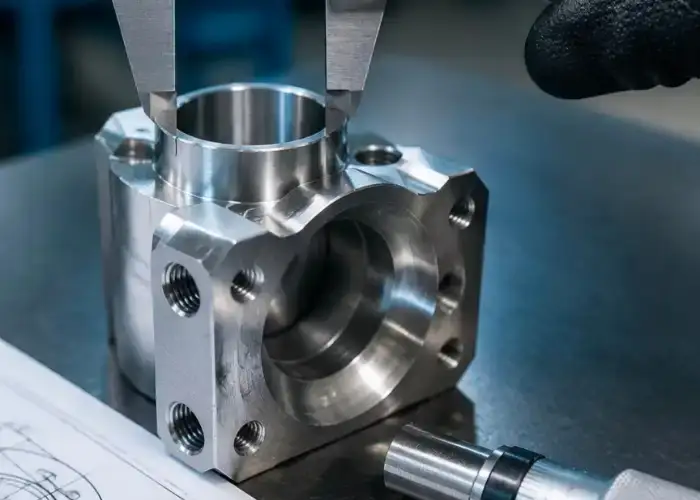
CNC部品製造プロセスはどのように機能するのでしょうか?
CNC部品の製造は、設計レビューから最終検査まで、管理された手順に従って行われます。各段階で、設計、材料、工具、セットアップ、加工、および品質要件が一致していることを確認してから、生産が開始されます。
ステップ1:CADモデルとエンジニアリング図面を確認する
製造業者はまず、3Dモデルと技術図面を確認することから始める。
プログラミングを開始する前に、重要な寸法、幾何公差、材質、ねじ山、表面仕上げ、熱処理、および仕上げ要件が特定されます。
曖昧な点や難しい点は、加工開始後に設計上の問題が発覚すると遅延や手戻りの原因となるため、早期に明確にしておくべきである。
ステップ2:材料、機械、製造戦略を確認する
必要な材料は、等級、形状、寸法を含めて確認済みです。
次に、部品のサイズ、形状、公差、および必要な軸数に応じて、適切な機械が選定されます。
製造戦略では、部品に複数の工程、複数の段取り、または二次加工が必要かどうかも考慮されます。
ステップ3:ワーク保持、基準点、およびセットアップを計画する
ワーク保持具は、重要な表面へのアクセスを確保しつつ、部品をしっかりと固定する必要がある。
機械工は、寸法が一貫した基準に基づいて加工および検査されるように、基準点を設定する。
複雑な部品の場合、位置決め手順ごとに公差関係に影響を与える可能性があるため、段取り計画は特に重要です。
ステップ4:切削工具を選択し、ツールパスを生成する
切削工具は、被削材の材質、形状、および要求される表面品質に応じて選定されます。
次に、CAMソフトウェアを使用して、荒加工、半仕上げ加工、仕上げ加工、穴あけ加工、ねじ切り加工などの工程を作成します。
結果として得られるツールパスは、安全なクリアランスと安定した工具係合を維持しながら、不要な動きを最小限に抑える必要がある。
ステップ5:最初の部品を機械加工して検査する
最初の部分は、全工程を検証するために、管理された条件下で製造されます。
重要な寸法は、適切な検査装置を用いて測定されます。工具の摩耗、振動、切りくずの発生、表面状態なども評価されます。
寸法のわずかなずれは、工具オフセットで修正できます。より大きなずれの場合は、プログラム、切削パラメータ、またはワーク保持方法の変更が必要になる場合があります。
ステップ6:プロセスを調整して生産を開始する
最初の部品が承認されれば、機械加工は生産段階へと移行できる。
繰り返し生産されるバッチについては、工具交換間隔、検査頻度、およびオフセット補正ルールを標準化することができる。
温度、工具の摩耗、材料のばらつきなどが部品の寸法に徐々に影響を与える可能性があるため、プロセスの安定性は重要です。
ステップ7:仕上げ作業と最終検査の実施
機械加工後、部品には陽極酸化処理、メッキ、研磨、ビーズブラスト処理、塗装、またはその他の仕上げ加工が必要となる場合があります。
塗装によって表面のサイズやフィット感に影響が出る可能性があるため、仕上げ後に重要な寸法を再確認する必要がある場合があります。
最終検査では、完成したCNC部品が出荷前に図面、外観、および機能に関する要件を満たしていることを確認します。
CNC加工部品にはどのような表面仕上げが用いられますか?
表面仕上げは、耐食性、耐摩耗性、外観、電気的特性、または表面質感を向上させることができます。適切な処理方法は、基材、使用環境、寸法要件、およびCNC部品の用途によって異なります。
機械加工仕上げ
加工後の表面には、CNC切削時に生じた工具痕が残っている。
外観がそれほど重要ではない内部部品や機能プロトタイプに適していることが多い。
二次仕上げを避けることで、特に加工面が既に機能要件を満たしている場合は、コストとリードタイムを削減できる。
陽極酸化処理と化学変換コーティング
陽極酸化処理は、アルミニウム製のCNC加工部品において、耐食性と表面硬度を向上させるとともに、装飾的な色彩の選択肢を提供するために一般的に用いられています。
化学変換皮膜は腐食防止効果があり、特定の用途においては従来の陽極酸化処理よりも効果的に電気伝導性を維持できる。
コーティングによって厚みが増すため、機械加工の際には寸法精度を考慮する必要がある。
ビーズブラストと研磨
ビーズブラスト加工は均一なマットな質感を生み出し、微細な機械加工痕を目立たなくすることができる。
研磨処理によって、より滑らかで光沢のある表面が得られ、外観、洗浄、または摩擦関連の用途に使用できます。
どちらの処理も、過度に施すとエッジや寸法に影響を与える可能性があるため、必要に応じて重要な部分を保護する必要があります。
めっき、塗装、粉体塗装
めっきは、コーティング材料の種類に応じて、耐摩耗性、耐腐食性、導電性、または外観を向上させることができます。
塗装と粉体塗装は、幅広い色の選択肢と環境保護を提供します。
ねじ山面、嵌合部、その他寸法精度が重要な箇所では、コーティングの厚さを考慮する必要があります。
CNC加工部品に最適な仕上げ方法を選ぶ方法
仕上げ材の選定は、見た目だけでなく機能性を基準にすべきである。
腐食にさらされる部品には保護処理が必要な場合があり、摺動部品には摩耗や摩擦の制御が必要となる場合がある。
化粧部品の場合、質感と色の均一性がより重要となる場合があります。選択する仕上げは、常に基材および公差要件に適合している必要があります。
CNC加工部品の品質を決定づける要因とは?
CNC加工部品の品質は、機械の状態、切削条件、工具の摩耗、ワークの保持方法、材料の安定性、仕上げ、検査など、加工工程全体に左右されます。信頼性の高い品質は、機械の公称精度だけに頼るのではなく、ばらつきを制御することによって得られます。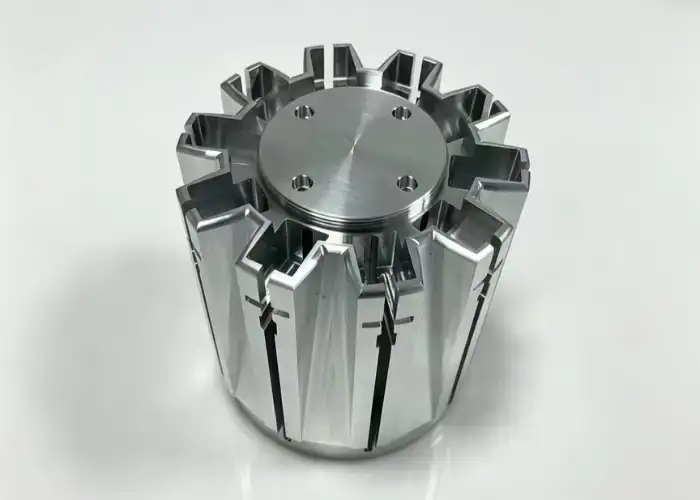
寸法精度と公差管理
寸法精度は、機械の位置決め、切削力、温度、工具の状態、およびセットアップに依存します。
厳しい公差は通常、より多くの仕上げ工程とより詳細な検査を必要とする。
優れたプロセスとは、調整だけで正しい部品を1つだけ作り出すのではなく、公差内の寸法を繰り返し作り出すものであるべきだ。
表面仕上げとバリ制御
表面品質は、切削工具の状態、主軸回転速度、送り速度、ステップオーバー、工具経路の方向、および機械の剛性によって影響を受ける。
バリは、組み立て、シール、ねじ山、および外観に悪影響を与える可能性があります。
バリ取りは、重要な寸法や意図的に鋭利にされた部分を損傷することなく、不要なエッジを除去するものでなければならない。
工具摩耗と切削パラメータの安定性
切削工具が摩耗すると、有効な切削形状が変化する。
これは、CNCプログラム自体が変更されていなくても、寸法や表面仕上げに徐々に影響を与える可能性があります。
したがって、生産プロセスには、重要な作業における工具寿命の監視と交換基準を含めるべきである。
ワーク保持とセットアップの再現性
治具は、切削力に耐えながら、各部品を再現可能な位置に保持する必要がある。
締め付けが強すぎると薄い部品が歪む可能性があり、締め付けが弱すぎると動きや振動が生じる可能性がある。
複数の生産バッチにわたってカスタムCNC部品を製造する場合、再現性の高いワーク保持方法は特に重要になります。
初回品検査および工程内検査
初回品検査は、大量生産を開始する前に、最初の生産部品が正常であることを確認するための検査です。
製造工程において、選択された重要な特徴を定期的に測定することで、寸法の傾向を把握することができる。
このアプローチにより、工具の摩耗や工程のばらつきによって不良部品が大量に発生する前に修正を行うことができます。
CMM、表面粗さ、および最終検査
複雑な幾何公差には、三次元測定機、光学機器、または特殊なゲージが必要となる場合があります。
図面に数値による仕上げ要件が指定されている場合、表面粗さを測定することができます。
最終検査では、寸法確認と目視検査および書類確認を組み合わせて、完成品が顧客の要求を満たしていることを確認します。
カスタムCNC部品および一点物CNC部品
CNC加工は、専用金型を使用せずに設計データから直接部品を製造できるため、特注品や一点ものの生産に特に適しています。これにより、比較的少ない工具投資で、設計のテスト、修正、少量生産が可能になります。
試作品および検証用の特注CNC部品
一点もののCNC加工部品は、機能テスト、組立検証、エンジニアリング試験、および交換用途によく使用されます。
最終的な材料で単一の部品を製造することで、エンジニアは実際の強度、適合性、熱挙動、および性能を評価することができる。
部品が機械的に機能する必要がある場合、これは視覚的なプロトタイプよりも有用なエンジニアリング上のフィードバックを提供する。
少量生産向けカスタムCNC部品
少量生産のCNC加工は、需要が射出成形、鋳造、その他の専用金型を正当化しない場合に有効です。
同じ加工プログラムを少量生産ロットで再利用できる一方、生産が安定するにつれて治具を改良していくことができる。
これにより、需要の変化や頻繁な設計変更がある製品に対して、柔軟性がもたらされます。
試作品から量産への移行
試作品の承認後、製造業者は量産に向けて、ツールパス、治具、工具、検査方法を最適化することができる。
試作品の加工段階でコストが高かったり、不安定だったりした機能は、量産開始前に見直すこともできる。
この移行により、承認された寸法と機能要件を維持しながら、サイクルタイムを短縮することができます。
専用照明器具が費用対効果の高いものになる時
シンプルな試作品であれば、標準的な万力、ソフトジョー、またはモジュール式のワーク保持具を使用できることが多い。
生産量が増加するにつれて、専用治具を使用することで、積載時間を短縮し、位置決めの再現性を向上させることができる。
治具への投資は、セットアップ時間の短縮と工程ばらつきの減少によって初期費用が相殺された時点で、価値あるものとなる。
CNC部品の製造コストに影響を与える要因とは?
CNC加工部品のコストは、主に材料、加工時間、複雑さ、公差、段取り時間、仕上げ、数量、検査によって決まります。最もコスト効率の良い設計とは、通常、不必要な製造上の困難を生じさせることなく、機能要件を満たす設計です。
材料の種類と在庫サイズ
材料価格はコストに直接影響するが、加工性も重要である。
チタンはアルミニウムよりも切削速度が遅く、工具交換の回数も多く必要となる場合があり、また、材料のサイズが大きいほど切削量が増える。
完成形状に近い寸法の材料を選ぶことで、材料の無駄と加工時間の両方を削減できます。
部品形状と加工の複雑さ
複雑な形状は一般的に、より多くのプログラミング、より小型の工具、より遅い切削速度、または追加のセットアップを必要とする。
深いポケット、薄い壁、小さな半径、そして工具のアクセスが困難な箇所は、コスト上昇の一般的な要因である。
重要度の低い形状を簡素化することで、加工時間を大幅に短縮できる場合が多い。
公差と表面仕上げの要件
厳しい公差が求められる場合、追加の工程、より頻繁な測定、管理された環境、およびより高精度の検査装置が必要となる場合があります。
非常に細かい表面仕上げは、機械加工時間や二次加工時間を増加させる可能性もある。
したがって、仕様は実際の機能的ニーズを反映したものであるべきである。
セットアップとツール交換の回数
セットアップのたびに機械の稼働停止時間が増え、位置決め工程も一つ増える。
多方向からの加工が必要な部品は、多軸加工装置によって位置決め作業を削減できない限り、一般的にコストが高くなります。
不要な工具交換を減らすことで、サイクル効率も向上させることができる。
生産数量および検査要件
一点もののCNC加工部品は、プログラミングと準備作業が1つの部品にのみ集中するため、部品あたりのセットアップコストが高くなります。
数量が増えるにつれて、セットアップコストはより多くの部品に分散されるが、工具の摩耗や検査要件の重要性が増す。
詳細な検査記録を作成すると、特にすべての寸法を記録する必要がある場合は、コストが増加する可能性があります。
部品の品質を犠牲にすることなくコストを削減する方法
コスト削減は、機能的な品質を低下させるのではなく、不要な製造工程を排除することに重点を置くべきである。
実用的な公差、大きなコーナー半径、標準ねじ、アクセスしやすい機能、一般的な材料、そして段取り回数の削減を用いることで、製造効率を大幅に向上させることができる。
設計が最終決定される前に、製造業者と早期にコミュニケーションを取ることで、これらの機会を特定できる。
CNC部品メーカーの選び方
有能なCNC部品メーカーは、適切な設備、材料に関する知識、プロセスエンジニアリング、検査能力、信頼性の高いコミュニケーション、そして生産の柔軟性を兼ね備えている必要がある。目標は、許容範囲内の部品を1つ加工するだけでなく、要求される品質を一貫して再現することである。
機械加工設備および加工能力
製造業者は、必要な部品のサイズと形状に適した機械を保有しているべきである。
標準的な部品であれば3軸フライス加工で十分かもしれないが、複雑な設計の場合は5軸加工機や複合加工機の方が適しているかもしれない。
機械の性能は、単に技術的に優れているだけでなく、プロジェクトに見合ったものでなければならない。
材料および公差に関する経験
異なる材料には、異なる加工方法が必要となる。
アルミニウムに関する経験は、チタン、ステンレス鋼、PEEK、または薄肉プラスチックに関する経験に必ずしもそのまま応用できるとは限らない。
必要な材料と許容範囲を熟知しているサプライヤーは、通常、製造上のリスクをより早期に特定できる。
品質管理および検査能力
検査機器は図面の要件に適合している必要があります。
基本的な寸法測定にはノギスやマイクロメーターで十分な場合もあるが、幾何公差の測定には三次元測定機(CMM)による検査や特殊なゲージが必要となる場合がある。
文書化された品質管理プロセスは、一貫した反復生産を支える。
リードタイムと生産の柔軟性
納期は、材料の入手可能性、加工の複雑さ、仕上げ、および検査によって異なります。
試作品、一点もののCNC部品、少量生産に対応できるメーカーであれば、プロジェクトの進展に伴う継続性を維持しやすくなる。
生産の柔軟性は、数量や設計が変更される場合に特に重要となる。
エンジニアリングコミュニケーションおよび設計サポート
明確なコミュニケーションは、生産開始前に多くの製造上の問題を未然に防ぐことができる。
有能なサプライヤーであれば、厳しい公差、アクセスしにくい箇所、薄肉部、特殊な材料、あるいは仕上げの不一致などを特定できるはずだ。
実用的な製造設計に関するフィードバックは、部品の本来の機能を変更することなく、コストと技術的リスクの両方を削減できる。
よくあるご質問
CNC加工部品には必ず技術図面が必要ですか?
必ずしもそうとは限りません。基本的な形状であれば3Dモデルで十分な場合もありますが、部品に重要な公差、ねじ山、表面仕上げ、幾何学的制御、または検査要件があり、モデルだけでは明確に伝えられない場合は、図面を作成することをお勧めします。
CNC加工部品は表面仕上げなしで製造できますか?
はい。耐食性、外観、または特殊な表面特性が求められない場合、多くの機能部品は加工されたままの状態で使用されます。不要な仕上げ加工を省くことで、コストとリードタイムの両方を削減できます。
一点もののCNC加工部品に専用治具を使用すべきなのはどのような場合ですか?
ほとんどの一点物部品は、形状が保持しにくい場合や、公差関係が厳密に制御された位置決めを必要とする場合を除き、専用の治具を必要としません。試作品の数量であれば、標準的なワーク保持具の方が一般的に経済的です。
CNC部品メーカーは、どのくらい早い段階で設計を見直すべきか?
理想的には、製造業者は生産開始前に設計をレビューすべきです。早期のフィードバックによって、難しい公差、アクセスしにくい箇所、材料の問題、不必要な加工の複雑さなどを、変更費用がまだ安い段階で特定できます。
結論
CNC部品製造は、設計、材料選定、加工戦略、ワーク保持、仕上げ、検査を一つの制御されたプロセスに統合します。信頼性の高い精度は、機械の精度だけに頼るのではなく、これらの要素を総合的に管理することによって実現されます。適切な公差、アクセスしやすい形状、適切な材料、安定したセットアップ、そして適切な検査によって、部品の品質を向上させながら、製造コストと生産リスクを低減することができます。
TiRapidでは、試作品、カスタムCNC部品、一点物、少量生産向けに、高精度CNC加工および製造サービスを提供しています。当社のチームは、金属およびエンジニアリングプラスチックの加工において、実用的な工程計画、精密加工、表面仕上げ、寸法検査を行い、要求の厳しいエンジニアリング用途向けに信頼性の高い部品を提供できるようサポートします。
















