
ブラケットは、隣接する部品との干渉を避けるために、湾曲したエッジが必要になる場合があります。ハウジングには正確な形状の内壁が必要であり、金型には完成品の形状を規定する連続した表面が必要です。プロファイルフライス加工は、回転するカッターをプログラムされた輪郭に沿ってガイドすることで、これらの形状を実現します。
製品エンジニアや購買担当者にとって、プロセスを理解することは、図面を実用的な製造計画に結びつける上で役立ちます。このガイドでは、主な方法、ツール、用途、設計上の決定事項について解説し、精度に影響を与える要因や、見積もり依頼時に指定すべき事項なども説明します。
プロファイルミリングとは何ですか?
プロファイルフライス加工とは、定義された輪郭に沿って材料を除去し、部品の形状を作成または仕上げる機械加工方法です。外形、内壁、曲面などを加工できます。CNC加工では、機械の協調動作によってカッターの位置が調整され、切削刃が必要な形状を生成します。
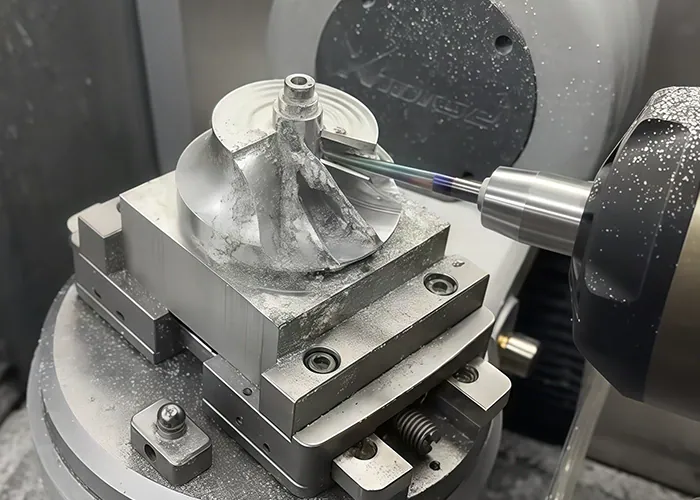
カッターが形状に沿う仕組み
CAMソフトウェアは、切削工具の直径と切削形状を考慮して、加工対象形状に対する工具の位置を計算します。側面切削中は、工具中心は加工完了境界からオフセットされた経路をたどります。CAMシステムまたは機械制御装置は、適切な切削工具補正を適用します。
このオフセットによって、切削刃は指定された形状を生成できます。工具径や補正設定が不適切だと、仕上がり壁が意図した位置からずれてしまう可能性があります。
プロファイルフライス加工は、適切なフライス盤で行う加工です。必ずしもプロファイルフライスと呼ばれる専用機が必要なわけではありません。
プロファイルフライス加工 vs. ポケットフライス加工および正面フライス加工
これらの操作は異なる機能を対象としており、多くの場合、同じ加工プログラム内に含まれています。
| 操作 | 主な目的 | 典型的な特徴 |
| プロファイルフライス盤 | 定義された輪郭を生成または完成させる | 湾曲した外縁、内壁、または彫刻された表面 |
| ポケットフライス加工 | 境界領域内の透明な物質 | くぼみまたは空洞 |
| 正面フライス盤 | 広い平面を生成する | 上面または基準面 |
ハウジングの場合、加工業者はまず素材の正面を削り、空洞をクリアした後、輪郭加工で壁面を仕上げることがあります。フィーチャーを内部と表現したからといって、そのフィーチャーに対するすべての加工が自動的にポケット加工になるわけではありません。
プロファイルフライス加工の主な種類は何ですか?
平面輪郭、異なる深さで加工された輪郭、および連続的に変化する表面を区別することは有用です。これらは一般的に2D、2.5D、および3D加工と呼ばれます。機械軸の数は、工具のアクセス性や必要な向きによって決まるため、別途考慮すべき事項です。
2Dおよび2.5Dプロファイルフライス加工
一般的な2次元輪郭加工では、カッターは選択された深さで平面の輪郭に沿って加工します。この輪郭を連続する深さで繰り返すことで、機械はより高い壁を仕上げたり、プレートの周囲を切断したりすることができます。
2.5Dという用語は、異なるレベルに平面形状を持つ部品や設計手法を指す場合によく用いられます。取り付けプレート、段付きブラケット、および多くの筐体部品がこのカテゴリに分類されます。これらの形状は、自由曲面ツールパスを必要とせずに曲線を含むことができます。
3Dプロファイルミリング
3次元プロファイリングでは、金型インサートや滑らかな移行部など、部品全体で形状が変化するサーフェスが生成されます。ツールパスは、サーフェスの傾斜、局所的な曲率、およびカッターの接触点を考慮する必要があります。
CAM戦略は、連続する高さレベルに沿って進む場合もあれば、他のパターンで表面を横断する場合もある。傾斜の急な部分と緩やかな部分では、異なる経路が有効となる場合がある。なぜなら、プログラムにおける均一な間隔では、変化する傾斜面全体で均一な表面テクスチャが得られるとは限らないからである。
多軸加工が必要な場合
3軸加工機は、工具が固定された方向から曲面に到達できる場合、多くの曲面を加工できます。追加の回転軸は、切削工具が角度のついた面にアクセスする必要がある場合や、傾斜によってクリアランスを改善する必要がある場合に役立ちます。
インデックス加工では、切削工程の合間に部品の向きが変わります。同時多軸加工では、切削中に部品の相対的な向きが変わります。どちらの方法でも位置調整の手間を省くことができますが、形状やセットアップ要件に応じて選択する必要があります。
プロファイルフライス加工のプロセスはどのように行われるのですか?
工程は部品の形状と受入要件から始まり、プログラミング、セットアップ、材料除去、検査へと進みます。荒加工で形状が決定され、その後の工程で必要な形状が準備され、仕上げられます。工程数は、材料の状態と加工する形状によって異なります。

CADモデルを確認し、ツールパスを計画する
モデルは公称形状を定義し、図面は寸法、基準点、公差、および表面要件を示します。両方を確認することで、製造業者は機能的なインターフェースと、より設計の自由度が高い表面を区別することができます。
プログラマーは、加工範囲、進入・退出位置、および小型工具を必要とする領域を選択します。シミュレーションは、プログラムが機械に到達する前に、衝突、未加工材料、および予期せぬ動きを特定するのに役立ちます。
荒削りの後に仕上げ加工を行う場合、プログラムは仕上げ加工用の材料を十分に確保しつつ、仕上げ加工用の刃に重く不均一な部分が残らないようにする必要がある。
ツールを選択し、ワークピースをセットアップする
工具と治具の選定は同時に行われます。切削工具は必要な輪郭の周囲にクリアランスが必要であり、同時に加工対象物は加工中ずっと支えられた状態を維持する必要があります。
外形加工は、部品を周囲の材料から分離する際に特に注意が必要です。加工手順には、タブ、犠牲材、またはその他の保持装置を使用して、切断が完了するまで部品を安全に保持することができます。後工程では、保持のために残った材料を考慮する必要があります。
プロファイルの粗仕上げ、半仕上げ、および仕上げ
荒削りでは余分な材料を効率的に除去します。必要に応じて行う中仕上げ加工では、形状を洗練させ、残りの加工代を均一にします。残削加工では、より大きなカッターでは届かない材料を除去するために、適切な小型の工具を使用します。
仕上げ加工によって、形状は要求される寸法と表面状態に調整されます。単純な形状であれば、荒削り加工の後に仕上げ加工を行うだけで済む場合もありますが、複雑な形状の場合は追加の工程が必要になることがあります。切削加工された表面が用途の要件を満たさない場合は、研磨などの仕上げ加工が別途指定されます。
完成品のバリ取りと検査
加工後、機能的なエッジを損傷することなくバリを除去します。部品は洗浄され、図面と照合されます。
検査は、指定された基準点と合否判定基準に従って実施する必要があります。見た目が滑らかな表面でも、形状が間違っている場合があるので、外観だけで形状の良否を判断することはできません。
どのような切削工具と材料が使用されますか?
フラットエンドミル、ボールノーズエンドミル、コーナーラジアスエンドミルは、金属やエンジニアリングプラスチックの様々な形状加工に対応します。一般的な加工対象材料には、アルミニウム、鋼、ステンレス鋼、チタンなどがあります。適切な工具は、材料のグレード、加工箇所の形状、および必要なリーチによって異なります。
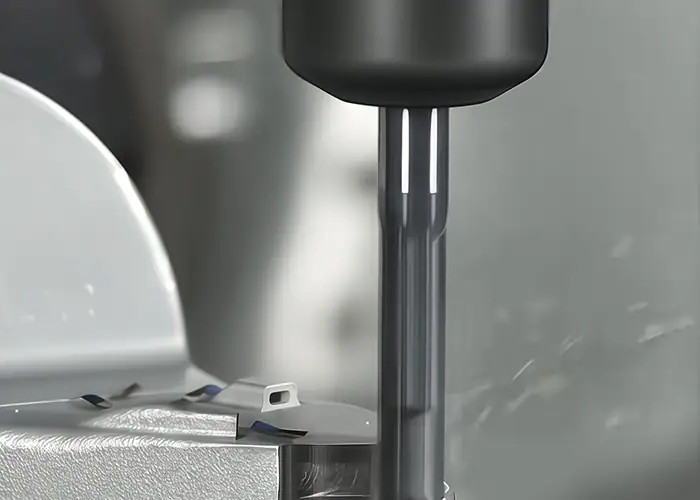
フラットエンドミル、ボールノーズエンドミル、コーナーラジアスエンドミル
| ツール | 一般的な使用 | 選考上の考慮事項 |
| フラットエンドミル | まっすぐな壁、平面的な輪郭、そしてアクセスしやすい階段 | 直径は内径と利用可能なスペースに適合する必要があります |
| ボールエンドミル | 滑らかな表面と曲線的な形状 | 接触位置とパス間隔は仕上がりに影響する |
| コーナーラジアスエンドミル | 粗加工および仕上げ加工に適した表面 | ツールのコーナー半径は、モデル化された形状に適合する必要があります。 |
| 特殊なアンダーカットカッター | 標準的な工具ではアクセスできない奥まった場所 | ネック、シャンク、ホルダーのクリアランスを確認する必要があります |
ボールノーズカッターの場合、工具中心付近では切削速度が非常に遅くなります。そのため、特に精密な表面仕上げを行う際には、工具の向きと接触位置が重要になります。ボールノーズカッターを選んだだけでは、必ずしも滑らかな仕上がりになるとは限りません。
工具径、リーチ、切削形状
大型の工具は剛性が高いという利点があるが、加工可能な最小形状に適合する必要がある。小型の工具は剛性と材料除去能力を犠牲にする代わりに、より狭い領域にアクセスできる。
アクセスに必要な長さだけを使用してください。長い工具や不必要なフルートの長さは、切削システムの柔軟性を損なう可能性があります。ホルダのクリアランスも考慮する必要があります。ホルダが部品に衝突する場合、対象物に届く切削刃では不十分です。
金属およびプラスチックに関する材料上の考慮事項
アルミニウム合金は、切削屑の付着と排出に注意を払う必要があるものの、多くの場合、生産性の高いフライス加工が可能です。鋼材やステンレス鋼は、そのグレードと状態に適した工具と切削条件が必要です。チタン合金は、熱管理と刃先の耐久性に関して特に厳しい要求を課します。
エンジニアリングプラスチックは、型締め時の歪み、熱、寸法安定性など、さまざまな問題を引き起こします。充填材入りのグレードは研磨性がある場合もあります。材料選定は、まず部品の使用要件から始め、次に指定された材料に適した加工計画を立てる必要があります。冷却、潤滑、切りくず除去は、材料と工具に合わせて行う必要があります。単一のクーラント処理方法がすべての用途に適しているわけではありません。
プロファイルフライス加工の精度と表面仕上げに影響を与える要因は何ですか?
精度は、機械、カッター、治具、およびワークピースの総合的な挙動に依存します。表面仕上げは、切削条件、工具の通過間隔、および方向も反映します。信頼性の高い結果を得るには、これらの要素を制御し、図面に適した測定方法を用いる必要があります。
工具のたわみ、振動、および機械の動作
切削力によって工具が本来の位置からずれることがあります。高い壁面に沿って切削する場合、これによりテーパーや寸法誤差が生じる可能性があります。振れによって切削刃間の負荷が不均一になり、振動によって目に見える痕跡が残ったり、摩耗が加速したりします。
工具の食い込みは、内側の角部で増加することがよくあります。直線部分ではスムーズに切削できる場合でも、切削工具が半径部分に入ると不安定になることがあります。このような負荷の変化は、アプローチ、食い込み、または局所的な送り速度を調整することで対処できます。
機械の動きは方向転換時にも重要です。軸位置決め誤差や指令された経路の追従における限界は、特に急な方向転換において輪郭に影響を与える可能性があります。ツールパスの平滑化と適切な送り制御は、機械が急激な変化なく形状を追従するのに役立ちます。
ワーク保持、部品剛性、および熱影響
薄い壁は切断中にたわみ、切断後に元の形状に戻ることがあります。また、治具で固定されている間は寸法が正確でも、固定具を外すと歪んでしまうことがあります。
加工順序は重要です。材料を除去すると剛性が変化し、残留応力が解放される可能性があるためです。製造中および測定中の温度変化も寸法に影響を与える可能性があります。検査設定は、必要な拘束条件を含め、規定された合格条件を再現する必要があります。
切削パラメータと仕上げツールパス
送り速度、切削速度、および切削面との接触状態は、工具と材料に合わせて調整する必要があります。切削が軽すぎると摩擦が生じ、負荷が大きすぎると力が大きくなり、損傷のリスクが高まります。
表面仕上げ加工中、隣接するパスによって、スカラップと呼ばれる小さな隆起部が残ります。その大きさは、工具の形状、表面の曲率、パス間隔によって決まります。パス間隔を狭くすると、幾何学的仕上げは向上しますが、加工時間が増加し、不安定なセットアップによって発生する振動を除去することはできません。
クライムフライス加工と従来型フライス加工では、切りくずの形状と切削力の方向が異なります。クライムフライス加工は、適切なCNC装置で一般的に使用されますが、機械の状態、ワークの保持方法、切削状況によって選択が左右されます。
寸法、形状、表面品質の検証
寸法測定は、サイズと距離を確定します。プロファイル検査は、該当する場合は基準点を含め、指定された要件に対する形状を評価します。表面粗さは、異なるスケールでの質感を表します。これらの検査は、それぞれ異なる疑問に答えるものです。
測定可能な寸法は、適切なゲージまたは測定機器を用いて確認できます。複雑な形状の場合は、座標測定法または光学測定法が必要となる場合があり、表面粗さの測定には適切な表面測定法が必要です。測定の不確かさは、評価対象となる要件に適したものでなければなりません。
TiRapidは、図面レビュー時に設定された適用可能な形状と許容要件に基づき、適切な形状において加工誤差を0.01mm以内に制御できます。形状精度が重要な部品の場合、この制御が必要な面を特定し、それらの測定方法を定義してください。
プロファイルフライス加工はどのような場面で使用されますか?
プロファイルフライス加工は、部品に精密な輪郭や形状が必要なあらゆる場面で使用されます。代表的な用途としては、金型、構造ブラケット、機器筐体、精密治具などが挙げられます。プロファイルフライス加工の利点は、特定の嵌合、クリアランス、または成形機能を実現する形状を作り出すことにあります。
金型表面
金型インサートやダイ部品には、曲面壁、滑らかな移行部、形状を別の製品に伝達する成形面が含まれる場合があります。フライス加工によってこれらの形状が形成され、必要な表面状態に応じて追加の仕上げ加工が選択されます。
重要な計画上の課題の一つは、隣接する領域がどのように接合されるかということです。表面間の滑らかな融合は、個々のツールパス領域の外観と同じくらい重要になる場合があります。
航空宇宙および自動車部品
構造用ブラケットやハウジングは、多くの場合、成形された境界と取り付けまたは位置決め機能を組み合わせています。プロファイリングによって、隣接する部品の周囲にクリアランスが確保され、構造設計で指定された輪郭が形成されます。
軽量部品の場合、材料除去によって薄い部分が残ることがあり、その部分は慎重に支える必要があります。製造計画では、完成形状と組み立て時に使用するインターフェースとの関係を維持しなければなりません。
自動化機器、医療機器、精密機器部品
自動化装置では、加工対象物や周囲の機構の形状に合わせた特注のプレート、グリッパー、治具が使用されます。精密機器や医療機器では、成形されたハウジングや部品インターフェースが、同様の嵌合およびクリアランス機能を果たすことができます。
申請書には、材料に関する資料、洗浄、表面処理などの追加要件が記載されています。これらの要件は見積書に含める必要があります。なぜなら、外形図の作成は完成部品の納品の一部に過ぎないからです。
プロファイルフライス加工の利点と限界とは?
プロファイルフライス加工は、柔軟な形状生成と再現性の高いプログラム処理を実現します。しかし、その実用上の制約は、カッターのアクセス性、局所的な形状、セットアップの安定性、および仕様を満たすために必要な作業量によって生じます。これらの条件を評価することで、プロファイルフライス加工が経済的な製造方法であるかどうかを判断できます。
柔軟な形状と再現性の高い生産
設計変更時にはツールパスを更新できるため、試作品開発やカスタム部品の製作が容易になります。また、改訂内容や製造要件に変更がない場合は、既存のプログラムや治具を再利用して繰り返し生産することも可能です。
再現性は、工具の状態、オフセット、材料のばらつき、および検査の管理に依然として依存します。プログラムを再利用しても、バッチ間の工程チェックが不要になるわけではありません。
工具アクセス、内部コーナー、および深みのある形状
標準的な回転エンドミルは、切削面の内側の角に半径を残します。半径を小さくするには、より小さなカッターが必要となり、深い形状の加工が難しくなる場合があります。
特殊な工具や別の方向からの加工によって、アンダーカット部分に到達できる場合もあります。完全に遮蔽された領域については、設計変更や別の加工方法が必要となる場合があります。例えば、機能上必要な鋭角な内部コーナーは、アクセス性や形状によっては、適切な導電性材料に放電加工(EDM)を施す必要があるかもしれません。
プログラミング、加工時間、およびコスト
加工工程によっては、複雑なツールパス開発、追加の段取り、または長時間の仕上げ加工が必要となる場合があり、コストが増加します。小型工具、手の届きにくい表面、詳細な検査なども、部品全体のサイズから想像される以上の作業量を増やす要因となります。
単純な平面形状であれば、レーザー切断とウォータージェット切断を比較検討する価値があるでしょう。ただし、切断面の品質と寸法精度が要件を満たしているかどうかが重要です。部品に制御された壁面、段差、加工された接合部、または曲面が必要な場合は、フライス加工がより適した選択肢となります。
プロファイルフライス加工用の部品をどのように設計・仕様化すればよいでしょうか?
切削加工が容易で、安定した支持構造を持ち、機能要件が明確に定義された設計を心がけてください。サプライヤーには、仕上げや検査を含めた部品全体を評価するための十分な情報を提供してください。難しい形状については早期に明確にしておくことで、不要な加工作業や見積もり修正を回避できます。
ツールへのアクセス性を向上させ、薄型フィーチャーをサポート
組み立てが可能な場合は、十分な内径半径を設定してください。内側の角については、選択したカッター半径よりも余裕を持たせることで、係合の変化を容易に管理できます。半径は単独で選択するのではなく、製造可能性レビューの際に実際の半径について合意してください。
狭い部分の不要な深さを減らし、仕上げ面を損傷することなく保持できる領域を確保してください。薄い部分が不可欠な場合は、一時的な支持方法、または後の工程まで周囲の材料を保持する加工手順について検討してください。
ハウジングに収まるカバープレートを考えてみましょう。機能しない角に小さな逃げを設けることで、嵌合部品とのクリアランスを確保しつつ、より実用的なカッターを使用できるようになります。設計者は、この変更によって位置決め接触、シーリング、および周囲の壁の強度が維持されることを確認する必要があります。
機能公差と表面要件を指定する
どの輪郭が嵌合部品の位置を示すか、クリアランスを確保するか、またはシール境界を定義するかを特定します。明確な基準値と適切な一般公差を用いて、これらの機能に応じた要求事項を適用します。
コーティングやその他の処理が重要な嵌合に影響を与える場合は、その処理の前後どちらに許容寸法を適用するかを明記してください。バリ取りによって機能的な境界が変わらないように、必要な箇所にはエッジの切れ目を指定してください。
目に見える表面については、外観上の期待値と測定された粗さを区別する必要があります。数値的な表面粗さの要件だけでは、許容できる工具痕やその方向を説明できない場合があります。
TiRapid向けに明確な見積依頼書(RFQ)を作成する
有用な見積依頼書には、以下の項目が含まれます。
- 現在のCADモデルと図面の改訂版。
- 材料の等級および必要な在庫状態。
- 試作品、バッチ生産、または予想されるリピート注文の数量。
- 重要な寸法、基準点、および表面要件。
- 表面処理、検査記録、および納期に関する期待事項。
設計変更が許容される箇所を明確にしてください。TiRapidは、変更できない要件を踏まえ、提案する加工方法について検討します。複数の見積もりを比較する際は、各見積もりが同じ図面改訂、仕上げ、および検証範囲を網羅していることを確認してください。
よくあるご質問
プロファイルミリングとコンターミリングは同じものですか?
定義された形状に沿った加工を説明する際、これらの用語はしばしば重複します。しかし、CAMソフトウェアでは、2Dコンターや3Dコンターといったコマンドは、特定の加工戦略を示します。名称だけに頼るのではなく、議論されている形状とツールパスを確認してください。
プロファイルフライス加工で鋭角な内角を作ることは可能ですか?
標準的なエンドミルでは、切削面の内側の角を完全に鋭利にすることはできません。アセンブリで許容される最大の半径を指定するか、設計上より鋭利な形状が必要な場合は、コーナーリリーフ加工または適切な二次加工についてご相談ください。
プロファイル加工には必ず5軸加工機が必要ですか?
いいえ。3軸加工機は、多くの平面形状と加工しやすい曲面形状を加工できます。追加の軸は、工具のアクセス性、向き、または部品加工に必要な段取り回数を改善できる場合に有用になります。
結論
プロファイルフライス加工は、部品が他の製品に適合したり、移動したり、成形したりするための境界と形状面を作り出します。成功するためには、形状に適した工具と加工戦略を選択し、用途にとって重要な特性を制御・検証することが重要です。
次回のプロジェクトでは、モデル、図面、および製造要件をTiRapidまでお送りください。重要な輪郭、表面要件、および検査ニーズを重点的に検討することで、加工計画の明確な出発点と有用な見積もりを提供できます。
















