
主軸はCNC工作機械において最も重要な部品の一つです。切削に必要な回転運動を提供し、切削工具または工作物を保持し、加工速度、トルク、精度、表面仕上げ、および加工安定性に直接影響を与えます。CNCシステムと切削工具の性能が十分であっても、主軸のマッチングが悪かったり、摩耗していたりすると、機械の性能が制限される可能性があります。
このガイドでは、主軸の仕組み、主要構成部品、一般的な駆動方式、フライス盤用主軸と旋盤用主軸の違い、主要な性能仕様、選定基準、典型的な故障、およびメンテナンス方法について説明します。また、主軸の性能が加工品質と生産性にどのように影響するかについても解説します。
何が A 主軸 In A CNCマシン?
主軸は、CNC工作機械において主要な切削動作を行う回転体です。フライス盤では切削工具を回転させ、旋盤では工作物を回転させます。その回転速度、トルク、剛性、振れ、および熱特性は、加工能力に直接影響を与えます。
この試験は TCNC加工中の主軸の動作
CNCフライス加工では、主軸がツールホルダを保持し、エンドミル、ドリル、正面フライス、その他の切削工具を回転させます。主軸は安定した回転を維持し、機械軸は切削工具をワークピースに対して位置決めします。主軸の安定性が高いほど、負荷変動下でも工具の切削精度が向上します。
旋削加工では、主軸がチャックまたはコレットを介して工作物を把持し、回転させながら、固定または移動する切削工具によって材料が除去されます。そのため、主軸は工作物の質量、クランプ力、ラジアル荷重、およびアキシャル切削力に対応する必要があります。
いずれの場合も、スピンドルは過度の振動やたわみなく、正確に動力を伝達する必要があります。回転運動は単純に見えるかもしれませんが、この装置は機械的、電気的、熱的、および制御的な機能を統合しています。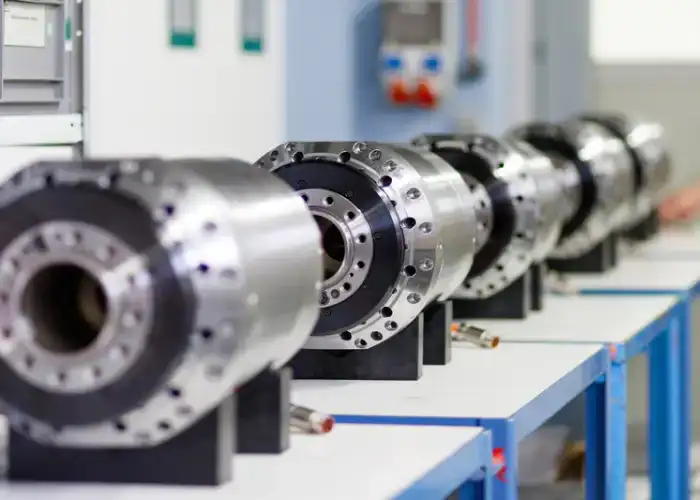
Why Tメインスピンドルは重要です T加工性能
スピンドルの性能は、CNC工作機械が効率的に切削できる範囲を制限します。高速スピンドルは小型工具やアルミニウム加工に適していますが、鋼材などの重切削には、より低速でトルクの大きいスピンドルが必要となる場合が多いです。
回転精度も加工後の部品の仕上がりに影響します。スピンドルの振れが大きすぎると、切削刃が中心からずれてしまい、穴の精度が低下したり、工具の摩耗が激しくなったり、表面にムラのある跡が残ったりする可能性があります。
熱安定性も同様に重要です。ベアリングとモーターが熱を発生すると、スピンドルが膨張してわずかに位置が変化する可能性があります。適切に設計された冷却システムとベアリングシステムは、この変化を予測可能かつ制御可能な範囲に抑えるのに役立ちます。
何ですか T主要構成要素 Of A CNCマシンのスピンドル?
CNC工作機械のスピンドルは、単なる回転軸ではありません。通常、スピンドルシャフト、ベアリング、駆動システム、モーター、工具またはワーク保持インターフェース、潤滑装置、冷却装置、位置フィードバック部品などが一体となって、精密なアセンブリとして機能します。
スピンドルシャフト A住宅
スピンドルシャフトは、アセンブリの回転構造要素です。トルクを伝達し、作業端にあるツールホルダー、チャック、またはその他のインターフェースを支持します。
ハウジングはスピンドルベアリングを支え、アセンブリ全体の整列を維持する役割を担います。変形によってベアリングの形状や工具の位置に影響が出る可能性があるため、ハウジングの剛性は重要です。
シャフトとハウジングの両方に高い寸法精度が求められます。ベアリングシート、テーパー、肩部、位置決め面は同心円状に保つ必要があり、回転誤差を最小限に抑えなければなりません。
スピンドルベアリング Andプリロード
スピンドルベアリングは、高速回転を可能にしながら、ラジアル方向およびアキシャル方向の切削力を支えます。高精度アンギュラコンタクトベアリングは、複合荷重を支えながら高い回転精度を維持できるため、マシニングセンタで広く使用されています。
ベアリングの予圧は内部すきまをなくし、スピンドルの剛性を高めます。予圧が少なすぎると剛性が低下し、過剰な予圧は発熱を増加させ、ベアリングの寿命を縮める可能性があります。
したがって、ベアリングの配置はスピンドル設計の重要な要素です。高速フライス加工や重切削旋削加工では、ベアリングのサイズ、間隔、予圧、潤滑方法などが異なる場合があります。
メインスピンドルモーター Aおよびドライブシステム
主軸モーターは、主軸を回転させるのに必要なエネルギーを供給します。機械の設計によっては、モーターはベルト、ギア、直接カップリングを介して主軸を駆動する場合もあれば、主軸自体に組み込まれている場合もあります。
モーターの特性は、利用可能な速度とトルクに影響を与えます。大型切削工具用のスピンドルは強力な低速トルクを必要とする一方、小型高速加工用スピンドルは回転数(RPM)を優先する場合があります。
モーターと駆動装置は、定格出力だけで評価するのではなく、切断用途と合わせて検討する必要がある。
ツールホルダー、テーパー、チャック、 Andコレットインターフェース
スピンドルインターフェースは、回転運動を切削工具または工作物に伝達する役割を果たします。フライス盤では一般的に標準化されたツールホルダテーパーが使用され、旋盤ではチャックまたはコレットが使用されることがよくあります。
インターフェースは、強力なクランプ力と正確な同心度を提供する必要があります。スピンドルテーパー部の汚れ、摩耗、または損傷は、スピンドルベアリングが健全な状態であっても、工具の振れを増加させる可能性があります。
インターフェースの選択は、工具のサイズ、最高速度、剛性、および自動工具交換機能にも影響します。
冷却、潤滑、 Aエンコーダシステム
ベアリングやモーターは動作中に熱を発生するため、スピンドルシステムでは、速度や設計に応じて、空冷、油冷、グリース冷却、または液冷が用いられることが多い。
潤滑はベアリングの摩擦を低減し、摩耗を抑制します。潤滑剤が多すぎても少なすぎても、特に高速回転するスピンドルでは問題が発生する可能性があります。
エンコーダは、速度、方向、位置のフィードバックをCNCコントローラに提供します。これにより、リジッドタッピング、スピンドル方向制御、同期旋削、制御された工具交換などの機能が可能になります。
どのように A メインスピンドルの作業ですか?
主軸はモーターのエネルギーを制御された回転運動に変換し、ベアリングは切削負荷を支え、CNCシステムは速度と方向を制御します。主軸の安定した動作は、安定した動力伝達、精密なベアリング支持、そして正確な電子フィードバックに依存します。
モーターの動力がスピンドルの回転に変換される仕組み
ベルト駆動システムでは、モーターがベルトを介してスピンドルに接続されたプーリーを回転させます。この構造により、モーターの振動が軽減され、プーリーの比率を変えることで速度とトルクを調整できます。
ギア駆動スピンドルは、ギアを用いてモーターとスピンドルの回転関係を変化させます。これにより、重切削時の低速トルクを向上させることができます。
ダイレクトドライブ方式と内蔵モーター方式は、中間的な伝達部品を削減します。よりシンプルな動力伝達経路により、応答性と高速性能が向上します。
ベアリングがラジアルをどのように支えるか A軸方向切削荷重
切削力は一方向のみに作用するわけではありません。フライス加工では、カッターの回転に伴って変化する半径方向および軸方向の荷重が発生しますが、旋削加工では、工具の位置に応じて大きな半径方向、軸方向、およびモーメント荷重が発生する可能性があります。
ベアリングセットは、これらの力に抵抗しながらスピンドルを中央に保持します。ベアリングの間隔と予圧は、スピンドル全体の剛性に寄与します。
ベアリングが摩耗したり、予圧が失われたりすると、スピンドルに振れ、振動、発熱、騒音などの異常が発生する可能性があります。これらの変化は、加工結果にすぐに現れることがあります。
認定条件 TCNCシステムは速度、方向、 Aポジション
CNCコントローラは、プログラムに基づいて目標スピンドル回転速度を指令します。その後、駆動システムは、切削負荷の変化に応じてモーター出力を調整し、その回転速度を維持します。
リジッドタッピングなどの加工では、スピンドルと軸の動きを正確に同期させる必要があります。コントローラはエンコーダからのフィードバックを利用して、回転と送りを同期させます。
スピンドルの向きは、自動工具交換や一部の旋削加工にも必要となる。したがって、正確なフィードバックは、切削品質と機械の自動化の両方を支える。
何ですか T主な種類 OCNCスピンドルですか?
CNCスピンドルは、モーターの動力がスピンドルシャフトに伝達される方法によって一般的に分類されます。ベルト駆動式、ギア駆動式、ダイレクトドライブ式、内蔵モーター式スピンドルはそれぞれ、速度、トルク、コスト、振動、メンテナンス、熱特性において異なる組み合わせを提供します。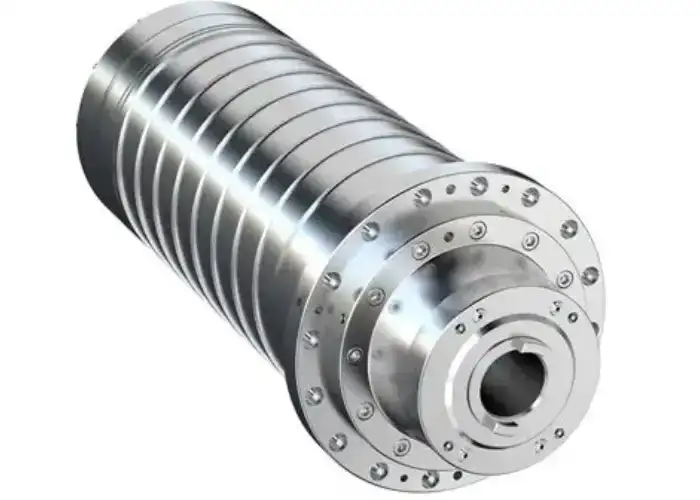
ベルト駆動スピンドル
ベルト駆動式スピンドルは、モーターとスピンドルをベルトとプーリーのシステムで接続します。構造が比較的シンプルでコスト効率が良いため、広く普及しています。
プーリー比を変えることで、速度とトルクの間で柔軟な調整が可能になります。また、ベルトは振動を吸収し、駆動システムを急激な衝撃荷重から保護する役割も果たします。
トレードオフとして、ベルトは時間の経過とともに摩耗し、熱、振動、または速度制限を引き起こす可能性があります。そのため、ベルトの張力と状態は定期的なメンテナンスが必要です。
ギア駆動スピンドル
ギア駆動システムは、機械的なギア機構を用いてモーターからスピンドルへ動力を伝達する。
これらの最大の利点は、低回転数での強力なトルクであり、重切削、大型工具の使用、積極的な材料除去に適している。
しかし、歯車は構造の複雑さ、騒音、摩擦、そしてメンテナンスの手間を増加させます。また、非常に高速な場合、歯車式システムは直接駆動方式よりも多くの熱と振動を発生させる可能性があります。
ダイレクトドライブスピンドル
ダイレクトドライブスピンドルは、最小限の伝動部品でモーターとスピンドルを接続します。
これによりバックラッシュが低減され、加速性能、応答性、回転の滑らかさが向上します。速度と精度のバランスが求められるマシニングセンタでよく用いられます。
ギア駆動システムと比較すると、ダイレクトドライブ設計では低速域でのトルク増幅率が低くなる可能性があるため、実際のトルク曲線を注意深く確認する必要がある。
内蔵モータースピンドル
内蔵型モータースピンドルでは、モーターローターがスピンドルシャフトに直接一体化されている。
この設計では、ベルト、ギア、および個別のカップリングが不要なため、非常に高速な回転が可能です。また、高速加速が可能なコンパクトなスピンドルアセンブリも実現します。
モーターはスピンドル構造内部で熱を発生するため、熱管理は特に重要となる。ベアリングの寿命と寸法安定性を維持するためには、効果的な冷却が不可欠である。
ベルト Vギア Vダイレクトドライブ:どちらが優れているか?
最適な駆動システムは一つとして存在しない。ベルト駆動は実用性とコスト効率に優れ、汎用性が高い。ギア駆動は低速域で強力なトルクを発揮し、ダイレクト式または内蔵式システムは速度と応答性に優れている。
最適な選択は、加工内容によって異なります。通常、重鋼材の切削加工には、高速アルミニウム仕上げ加工とは異なるスピンドル特性が求められます。
エンジニアは、最大回転数やモーター出力だけで選択するのではなく、実際の動作速度範囲全体にわたってトルクを比較すべきである。
CNCフライス盤スピンドル V旋盤主軸
CNCフライス盤の主軸は切削工具を回転させるのに対し、旋盤の主軸は工作物を回転させます。この違いにより、必要なインターフェース、ベアリング荷重、回転速度範囲、トルク特性、およびワーク保持設計が変わります。
認定条件 A CNCフライス盤のスピンドルが回転する T切削工具
CNCフライス盤のスピンドルは、精密なテーパー内にツールホルダーを保持し、プログラムされた速度で切削工具を回転させる。
スピンドルは、小型ドリルから大型正面フライスまで、幅広い種類の工具に対応できる必要があります。また、自動加工センターでは、工具交換のための正確な工具クランプとリリース機能も求められます。
回転精度が高いことは、特に小径工具を使用する場合に重要です。なぜなら、わずかな振れでも工具の溝の間で切削負荷の不均一が生じる可能性があるからです。
認定条件 Tメインスピンドル In A 旋盤が回転する Tワークピース
旋盤の主軸は、チャック、コレット、面板、またはその他のワーク保持システムを介して工作物を保持する。
スピンドルは、回転する工作物の質量と慣性を支えるとともに、切削力にも耐えなければなりません。大型部品は、一般的なフライス工具よりもはるかに大きな回転負荷を生み出す可能性があります。
旋盤の主軸は、機械にライブツーリングが搭載されている場合、正確なインデックス調整またはC軸位置決めが必要になる場合もあります。
ツールホルダーテーパー Vチャックテイラー Aおよびコレット
フライス盤の主軸インターフェースは、切削工具の正確な位置決めと固定のために最適化されています。一般的な設計では、剛性、工具交換速度、および同心度が重視されます。
旋盤チャックは、ワークピースの外面または内面を把持するように設計されています。コレットチャックは、適切な丸棒や小型部品に対して、より高い同心度を提供します。
各インターフェースは、剛性、振れ、最大回転数、およびセットアップの柔軟性に影響を与えるため、機械と用途の両方に適合させる必要があります。
速度、トルク、 A負荷差
CNCフライス盤の主軸は、フライス刃が比較的小さい場合が多いため、より高い回転数が必要となることが多い。
旋盤の主軸は低速で動作できるが、特に大径の加工や重切削を行う場合は、強力なトルクが必要となる。
これらは固定的な規則ではなく、一般的な傾向です。小型部品のスイス型旋盤加工では非常に高い主軸回転速度を使用できますが、大型フライス加工では相当なトルクが必要になる場合があります。
主軸の仕様で最も重要なものは何ですか?
スピンドルの最も重要な仕様は、単に最大回転速度とモーター出力だけではありません。エンジニアは、動作範囲全体におけるトルク、振れ、耐荷重、剛性、熱安定性、インターフェースサイズ、およびデューティサイクル要件も評価する必要があります。
主軸速度 A回転数範囲
最大回転数(RPM)はスピンドルが回転できる速度を示しますが、有効な回転速度範囲は工具径、加工対象物の材質、および加工内容によって異なります。
小型工具は通常、適切な切削速度を得るために高い回転数を必要とする。大型工具は回転数は低くても、より大きなトルクを必要とすることが多い。
幅広い速度範囲が使用可能なため、荒削り、穴あけ、仕上げ加工において、機械の柔軟性が向上します。
トルク、パワー、 And Tトルク-速度曲線
出力とトルクは関連していますが、同じ仕様として扱うべきではありません。
低速での重切削にはトルクが必要となる。高速加工では、高回転数で十分な出力を維持することがより重要になる場合がある。
トルク-速度曲線は、スピンドルが動作範囲全体で実際にどのように動作するかを示します。これは、単一の最大トルク値や馬力値よりもはるかに有用です。
振れ A回転精度
振れとは、回転するスピンドルや工具が理想的な軸からどれだけずれているかを示すものです。
過度の振れは、穴の拡大、表面の均一性の低下、個々のカッター刃への不均一な負荷につながる可能性があります。
小型工具や精密仕上げにおいては、工具径に対して誤差が大きくなるため、スピンドル振れの低減が特に重要となる。
ベアリング容量 Aスピンドル剛性
ベアリングのサイズ、種類、配置、間隔はすべてスピンドルの剛性に影響を与える。
剛性が高まることで切削力によるたわみを軽減し、重切削時のビビリ振動を低減できる。
しかし、剛性を最大限に高めることだけを目的に設計されたスピンドルは、非常に高速な回転には適さない場合があります。設計においては、剛性、速度、発熱、ベアリング寿命のバランスを考慮する必要があります。
熱安定性 A冷却性能
熱によってスピンドルの寸法やベアリングの予圧が変化する。
スピンドル温度が予測不能に上昇すると、工具の位置がずれたり、長時間の生産サイクル中に加工寸法がずれたりする可能性があります。
安定した冷却システムは、スピンドルの形状を再現性高く維持するのに役立ちます。したがって、熱挙動は精密生産において特に重要です。
ツール インターフェイス Aおよび最大工具サイズ
スピンドルインターフェースのサイズは、実用的な最大工具径、剛性、およびトルク容量に影響を与える。
コンパクトなテーパーは小型工具を使った高速加工に適しており、一方、より大きなインターフェースはより重いカッターやより強い切削負荷に対応します。
インターフェースは、単にできるだけ大きくするのではなく、機械の本来の用途に合ったものであるべきだ。
主軸の性能はCNC加工にどのような影響を与えるのか?
スピンドルの性能は、寸法精度、表面仕上げ、工具寿命、材料除去率、加工の一貫性に影響を与えます。スピンドルの問題は、機械の明らかな故障としてではなく、加工済み部品の変化として最初に現れることが多いです。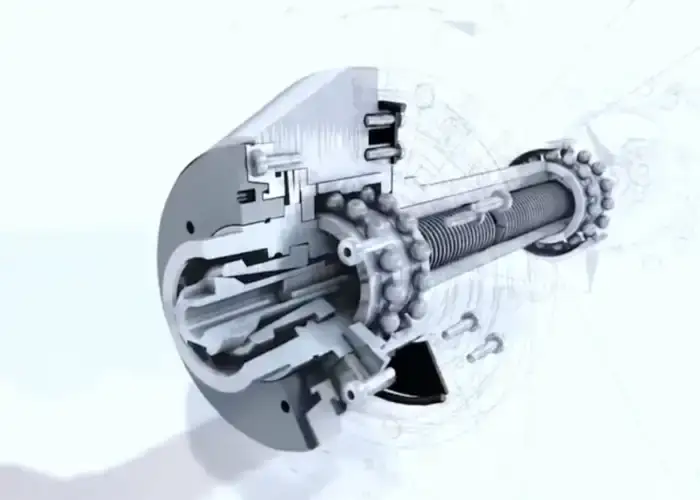
寸法精度 A再現性
振れ、熱膨張、ベアリングの動きなどによって、切削工具や回転する工作物がずれることがあります。
製造工程中にこれらの影響が変化すると、CNCプログラムが変更されなくても寸法がずれる可能性がある。
スピンドルの安定した動作は、最初の部品から後の部品まで、同じ切削関係を維持するのに役立ちます。
表面仕上げ、振動、 Aとおしゃべり
振動によって表面に繰り返し痕跡が残り、寸法精度が低下する可能性がある。
スピンドルの剛性、ベアリングの状態、ツールホルダーの品質、工具の突き出し量、切削パラメータ、および機械構造はすべて振動に影響を与える。
スピンドルの状態が良好であっても、すべてのビビリ振動の原因を排除できるわけではありませんが、スピンドルの状態が悪いと、安定した切削がはるかに困難になります。
工具寿命 A切断安定性
振れが発生すると、カッターの刃の一つが他の刃よりも多くの材料を削り取ってしまうことがあります。これにより摩耗が不均一になり、工具寿命が短くなる可能性があります。
ベアリングの振動や剛性の低さも、切削負荷の変動を引き起こす可能性がある。
安定したスピンドルは切削力をより均一に分散させるため、工具は本来の切削条件に近い状態で動作することができる。
材料除去率 Aサイクルタイム
機械、工具、およびワーク保持具が対応できる場合、より高い出力とトルクによって、より積極的な材料除去が可能になります。
高速スピンドルは、小型工具と高送り加工法を用いる場合に、サイクルタイムを短縮できる。
しかし、主軸の最大出力を盲目的に使用すべきではありません。生産性は、速度、トルク、工具寿命、および部品品質のバランスを取ることによって得られます。
CNC加工に適した主軸の選び方
主軸の選定においては、主軸の特性を実際の切削加工プロセスに適合させる必要があります。利用可能な最高回転数を選ぶよりも、材料、工具径、加工タイプ、精度、使用率、冷却性能、生産量といった要素の方が重要です。
スピンドル速度を材料に合わせる A工具径
切削速度の要件は、材料と工具によって異なります。
小型切削工具は一般的に高い主軸回転数を必要とする一方、大型工具はより低い回転数で同じ切削速度に達する。
アルミニウムや非鉄金属はスピンドル回転速度を高くすることで恩恵を受けることが多い一方、多くの鋼材用途ではトルクと剛性がより重視される。
トルクを切削負荷に合わせる And機械加工作業
大型ドリル、正面フライス、大型荒削りカッター、旋削加工などは、相当なトルクを必要とする場合がある。
スピンドルが高速回転時のみ十分な出力を発揮する場合、低速での重切削時には性能が低下する可能性がある。
したがって、想定される切削作業は、モーターの銘板に記載されている定格値だけでなく、スピンドルのトルク曲線と比較する必要がある。
適切なスピンドルインターフェースを選択してください A工具保持システム
スピンドルテーパー、チャック、またはコレットは、必要な工具またはワークピースのサイズと種類に対応できるものでなければなりません。
大型工具には、曲げやねじれに耐えるのに十分なインターフェース剛性が必要である。
高速加工においては、わずかな誤差でも遠心力や切削効果が大きく変化するため、バランス精度と同心度がますます重要になる。
精度、振れ、 Aおよびベアリング要件
高精度部品や小型工具には、より厳密な振れ管理が求められる。
重切削には、強力なベアリング支持と優れたスピンドル剛性が必要です。
適切なスピンドルは、コスト増につながるだけで生産性向上にほとんど貢献しない過剰な性能仕様にすることなく、両方の要件を満たすべきである。
デューティサイクル、冷却、 A生産量
試作品製作に時折使用されるスピンドルは、生産現場で連続運転されるスピンドルとは異なる熱的要求に直面する。
高負荷加工では、ベアリングとモーターの温度を一定に保つために、信頼性の高い冷却と潤滑が必要となる。
生産用途においては、メンテナンス時のアクセス性、交換コスト、およびスピンドルの予想寿命も考慮する必要があります。
速度、トルク、精度のバランス、 A費用
トレードオフなしにすべての特性を最大限に引き出すスピンドルは存在しない。
高速設計では低速トルクが多少犠牲になる場合があり、一方、高耐久性のギア式システムでは高速仕上げに必要な滑らかさや回転数が得られない場合があります。
最も効果的なスピンドルは、入手可能な中で最も強力または最速のモデルではなく、機械の主要な作業内容に適合したスピンドルである。
主軸によくある問題は何ですか?
スピンドルの問題のほとんどは、ベアリングの摩耗、汚染、熱、衝突荷重、潤滑不良、または工具と加工面の損傷などによって徐々に発生します。初期症状としては、異音、振動、温度上昇、表面仕上げの不良、振れの増加などが挙げられます。
過度の振れ A精度低下
ベアリングの摩耗、テーパー部の損傷、汚染、またはスピンドル部品の曲がりなどが原因で、振れが増加する可能性があります。
最初の兆候としては、工具の摩耗が不均一になる、穴が大きすぎる、仕上げ寸法が不安定になるなどが挙げられます。
スピンドル全体の交換が必要だと判断する前に、スピンドルインターフェースとツールホルダーを点検する必要があります。
ベアリングノイズ、摩耗、 A過熱
ベアリングの摩耗は、異音、振動、または動作温度の上昇を引き起こす可能性があります。
過剰な予圧、潤滑不良、汚染、または衝突荷重は、故障を加速させる可能性があります。
著しく損傷したベアリングをそのまま使用し続けると、スピンドルシャフトやハウジングが損傷し、修理費用が増加する可能性があります。
スピンドル振動 Aとおしゃべり
スピンドルの振動は、ベアリング、アンバランス、モーターの不具合、駆動ベルト、ツールホルダー、または切削条件などが原因で発生する可能性があります。
したがって、診断においては、機械の振動とプロセスに起因するチャタリングを区別する必要がある。
振動監視は、部品や工具に損傷を与えるほど深刻な変化になる前に、その変化を特定するのに役立ちます。
ツールクランプ Aテーパー損傷
スピンドルのテーパー部が汚れていたり損傷していたりすると、スピンドルとツールホルダーの接触面積が減少します。
これにより、振れが増加し、剛性が低下し、フレッティングマークが発生する可能性があります。
クランプ力に問題があると、切削中にツールホルダーが動いてしまい、品質と安全性の両面でリスクが生じる可能性があります。
メインスピンドルモーター A運転に関する問題
モーターの故障は、出力低下、速度不安定、または異常な発熱を引き起こす可能性があります。
ベルト駆動システムはベルトの摩耗や張力の不備といった問題が発生する可能性があり、一方、ギア駆動システムではギアの摩耗や潤滑不良といった問題が発生する可能性がある。
電気駆動系の警報は、機械的な症状と併せて調査すべきであり、別々に対処すべきではない。
冷却および潤滑の不具合
冷却回路の詰まりやポンプの故障は、スピンドル温度の上昇を引き起こす可能性があります。
潤滑不良はベアリングを急速に損傷させる可能性がある。
冷却液の流れ、潤滑油の供給、および温度を監視することで、スピンドルが完全に故障する前にこれらの不具合を検出するのに役立ちます。
認定条件 To 維持する A CNCマシンスピンドル
スピンドルのメンテナンスは、清浄度、温度、潤滑、工具インターフェース、振動、そして不要な衝撃荷重の回避に重点を置いています。継続的な監視により、高額な故障につながる前に、徐々に発生する変化を早期に発見することができます。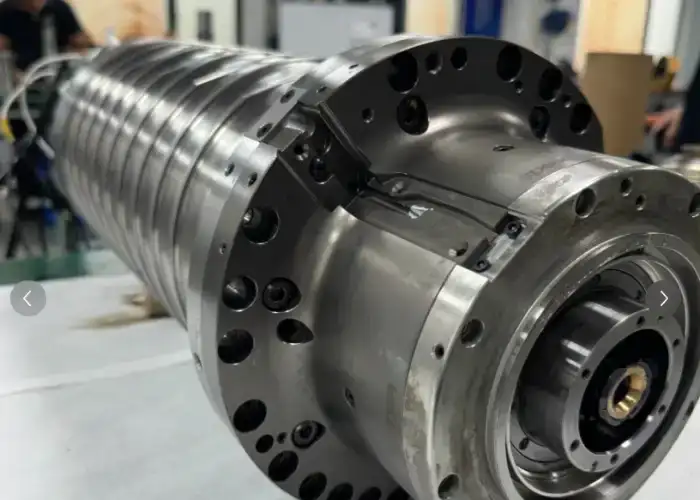
温度、騒音、 A振動
オペレーターは、正常なスピンドル音と温度を把握しておく必要がある。
振動、騒音、または発熱が徐々に増加する場合は、ベアリングまたは駆動系に問題が発生し始めている兆候である可能性があります。
深刻な被害が発生した後に固定の警報閾値に達するのを待つよりも、傾向を追跡する方がはるかに有益です。
スピンドルテーパーを維持する Andツールインターフェースクリーン
スピンドルテーパーとツールホルダーの間に切削屑、油分、汚れなどが付着すると、接触精度が低下する可能性があります。
テーパー部分は、精密な表面を傷つけない方法で定期的に清掃する必要があります。
ツールホルダーも点検する必要があります。ホルダーが損傷していると、正常なスピンドルでも精度が悪く見えることがあるからです。
潤滑を維持する Aおよび冷却システム
ベアリングの潤滑とスピンドルの冷却は、機械メーカーのメンテナンススケジュールに従って行う必要があります。
フィルター、オイルレベル、グリース供給、冷却水流量、ポンプは、適切な間隔で点検する必要があります。
安定した潤滑と温度制御は、ベアリングの寿命を延ばし、加工精度を維持するのに役立ちます。
ベアリングを衝撃荷重から保護する A汚染
機械の衝突は、工具を通して大きな力をスピンドルベアリングに直接伝達する可能性がある。
スピンドルが回転し続けても、ベアリングの損傷や予圧の変化が残る可能性があります。
重大な衝突事故の後には、スピンドルを負荷の高い生産工程に戻す前に、振れ、騒音、温度、振動を点検する必要があります。
To 修理、再構築、 Or 置換 Tメインスピンドル
ベルト、センサー、冷却システム、またはクランプシステムに関する軽微な問題であれば、スピンドルの完全な再構築は必要ない場合があります。
ベアリングの故障、深刻な振れ、テーパーの損傷、またはモーター内部の問題が発生した場合、スピンドルの設計と機械の価値がそれを裏付ける場合には、再構築が正当化される可能性がある。
修理費用、稼働停止時間、または繰り返しの故障が、既存ユニットを修復する価値を上回る場合、交換の方がより現実的な選択肢となる。
よくあるご質問
か A 主軸回転速度を上げると、CNC加工の精度は常に向上するのか?
いいえ。工具径や材料によっては高回転数も有効ですが、重切削ではトルクと剛性がより重要になります。適切な主軸回転数は切削条件に合致している必要があります。
何が Tスピンドルパワーの違い Aスピンドルトルクは?
動力は仕事の速度を表し、トルクは回転力を表します。高速加工では動力に大きく依存する一方、低速の重切削では通常、強いトルクが必要となります。
スピンドル振れの原因は何か By Tツールホルダーの代わりに Of Tスピンドル?
はい。汚れ、摩耗、バランス不良、またはツールホルダーの損傷によって、見かけ上の振れが生じる可能性があります。スピンドルの故障を診断する前に、スピンドルのテーパー、ホルダー、切削工具、および測定設定をすべて確認する必要があります。
どのくらい A CNCメインスピンドルは最後ですか?
スピンドルの寿命は一定ではありません。ベアリングの品質、回転速度、使用サイクル、潤滑、冷却、汚染、衝突、切削負荷など、あらゆる要因がスピンドルの寿命に影響を与えます。一般的な使用時間制限に基づいてスピンドルを交換するよりも、状態監視を行う方がはるかに効果的です。
結論
主軸は、CNC工作機械がモーターの動力をどれだけ効率的に制御された切削動作に変換するかを決定する重要な要素です。速度、トルク、振れ、ベアリング剛性、熱安定性、駆動方式、工具インターフェースなど、すべてが加工性能に影響を与えます。最適な主軸とは、必ずしも最速または最も強力な主軸ではなく、加工する材料、工具、切削負荷、精度要件、生産サイクルといった用途の特性に合致する主軸です。
TiRapidでは、試作品および量産部品向けの高精度CNC加工・製造サービスを提供しています。当社の加工チームは、適切な設備、安定した工具、厳密な切削パラメータ、寸法検査を組み合わせることで、アルミニウム、ステンレス鋼、チタン、エンジニアリングプラスチック、その他の材料において、高精度で再現性の高い部品の製造をサポートします。
















