
ポリカーボネートは、高い強度、透明性、耐衝撃性で知られる、汎用性と耐久性に優れた熱可塑性プラスチックです。CNC加工、特にフライス加工は、ポリカーボネートを複雑な部品に成形するための一般的な方法です。しかし、ポリカーボネートをフライス加工する前に、材料の特性、準備要件、特別な考慮事項、そしてよくある課題を理解することが重要です。このガイドでは、適切な工具の選定から後処理技術まで、ポリカーボネートのフライス加工の重要な側面を解説します。
この試験は Is ポリカーボネート
ポリカーボネートは、優れた強度、透明性、耐衝撃性で知られる耐久性の高い熱可塑性プラスチックです。電子機器、自動車、医療機器などの業界で広く使用されています。ポリカーボネートは優れた引張強度と耐衝撃性を備えており、高応力のかかる用途に最適です。可視光を最大90%透過するため、ガラスの代替として使用できます。さらに、広い温度範囲で強度と透明性を維持し、熱安定性と耐衝撃性を備えています。
何ですか 基本特性 Of ポリカーボネート
高強度:ポリカーボネートは、優れた引張強度(60~70MPa)と耐衝撃性を備えているため、高負荷用途に最適です。大きな機械的力にもひび割れや破損なく耐えることができるため、過酷な環境にも適しています。
優れた透明性:屈折率1.58のポリカーボネートは、最大90%の光透過率を実現し、他の熱可塑性樹脂に比べて優れた光学的な透明度を提供します。そのため、透明性と耐久性が求められる用途において、ガラスの代替品として最適です。
優れた熱安定性:ポリカーボネートは優れた熱安定性を示し、熱変形温度は140℃~150℃の範囲です。これにより、高温環境下でも構造的な完全性と性能を維持できるため、熱応力下での安定した性能が求められる用途に適しています。
耐衝撃性:ポリカーボネートは、60~70MPaの引張強度範囲を持つ優れた耐衝撃性で知られています。ひび割れや破損を起こすことなく大きな力を吸収できるため、保護カバーや安全装置など、高い衝撃やストレスにさらされる用途において、耐久性と信頼性を確保します。
CNCフライス加工とは
CNC ミリング (コンピュータ数値制御ミリング) は、コンピュータ制御の切削工具を使用して金属やプラスチックなどの材料を複雑な形状に加工する精密加工プロセスです。
事前にプログラムされた指示に従って、マシンは複数の軸に沿ってツールを移動し、材料を除去して、高い寸法精度と表面品質を備えた部品を作成します。
従来の手動フライス加工と比較して、CNC フライス加工は精度、一貫性、効率性に優れているため、航空宇宙、自動車、電子機器、医療製造などの業界では欠かせないものとなっています。
CNCフライス加工の主な特徴
コンピュータプログラミング(G コード)による自動制御。
複雑な部品形状に対応する多軸機能 (3 軸、4 軸、5 軸)。
幅広い材料互換性: アルミニウム、ステンレス鋼、チタン、銅、エンジニアリングプラスチック。
表面切削、輪郭フライス加工、穴あけ、ねじ切りなどの多様な操作をサポートします。
この試験は P賠償 Are N必要だった BCNC以前 M病気 Pオリカーボネート
ポリカーボネートをCNCフライス加工する前に、適切な工具と切削パラメータを選択してください。荒加工には鋸歯状の工具を、仕上げ加工には滑らかな工具を使用してください。超硬工具は耐久性に優れています。過熱を防ぐため、速度と送りを低めに設定し、浅い切削(0.2~0.5mm)で切削することで、熱を最小限に抑え、滑らかな表面を確保します。
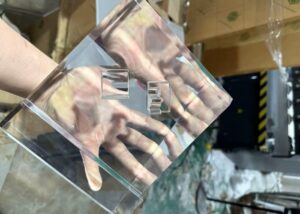
選択 T適切な切削工具
鋸歯状工具と平滑切削工具:ポリカーボネートを加工する際、粗削りには鋸歯状工具を使用します。鋸歯状工具は材料を素早く効率的に除去できるからです。しかし、特に透明な素材の場合、精密な仕上げを実現するには平滑切削工具が最適です。平滑切削工具は、光学的な透明度が求められる用途において非常に重要な、きれいで滑らかな表面を実現します。
工具材質の選択:ポリカーボネートの場合、耐摩耗性と耐久性に優れているため、高速度鋼(HSS)よりも超硬工具を好みます。超硬工具は長寿命で、切れ味を長期間維持できるため、工具の摩耗を軽減し、特に長時間の加工時でも安定した切削性能を確保できます。
切断パラメータの調整
切削速度、送り速度:ポリカーボネートは熱に非常に敏感で、熱によって軟化したり変形したりする可能性があります。過熱を防ぐため、通常は切削速度と送り速度を低めに設定します。これにより摩擦と熱の蓄積が軽減され、加工プロセス全体を通して材料の形状が維持されます。これらのパラメータを制御することで、より優れた表面仕上げを実現し、材料の変形を最小限に抑えることができます。
切削深さとステップオーバー:熱の蓄積を最小限に抑え、表面仕上げを向上させるため、私は浅めの切削と小さなステップオーバーを好みます。通常は0.2~0.5mmの深さから始め、材料の厚さに応じて調整します。この方法により、切削プロセスをより適切に制御でき、熱応力を最小限に抑えながら滑らかな表面が得られます。
この試験は I問題 Nイード To Be C考慮された Dユーリング The M病気 Of Pオリカーボネート
ポリカーボネート(PC)のCNCフライス加工では、熱、工具摩耗、表面仕上げの管理が精度と透明性の維持に不可欠です。熱に弱い材料であるため、不適切な加工は反り、ひび割れ、曇りの原因となる可能性があります。適切なパラメータと冷却方法を使用することで、品質と効率が大幅に向上します。
熱膨張の問題
ポリカーボネートの線膨張係数は約65~70×10⁻⁶/Kです。つまり、10℃の温度上昇で100mmの部品が約0.07mm膨張するということです。フライス加工中の熱分布の不均一性は、寸法精度の劣化や表面の歪みにつながります。特に高速加工や長時間加工では、熱が局所的に蓄積し、反りやオフセット穴が発生するため、この問題が顕著になります。
解決策
複数の光パス(深さ0.2~0.5mm)を使用し、空冷または水冷を適用して60℃未満の一定温度を維持します。透明または薄肉の部品の場合は、パス間に休止サイクルを設けて熱バランスを調整します。当社の保護カバープロジェクトの一つでは、これらの方法により、優れた透明性を維持しながら±0.02mmの寸法公差を実現しました。
Of 切削液
ポリカーボネートは熱に弱いため、適切な潤滑がないと溶解したり、バリが発生したり、表面の透明性が損なわれたりする可能性があります。また、油性クーラントを使用すると、化学反応により黄ばみや応力割れが発生する場合があります。冷却が不十分だと、工具の摩耗が促進され、仕上がりが劣化します。
解決策
透明性を損なうことなく効果的に冷却するには、水性で非芳香族のクーラントを使用してください。冷却液の流れを一定に保ち、温度を60℃未満に保ちます。光学用途では、ミスト冷却またはエアーウォータースプレーシステムを使用することで、透明性を高め、残留物の発生を防ぎます。これらの方法により、工具寿命を最大30%延長できることが試験で示されています。
表面品質管理
ポリカーボネートは強靭性と柔軟性に優れているため、工具が鈍っていたり送り速度が速すぎたりすると、簡単に傷がついたりマイクロクラックが発生したりすることがあります。また、クランプ圧力が高すぎると、目に見える傷や内部応力によるクラックが発生し、光学性能が低下します。
解決策
鋭利な片刃超硬カッターを使用し、送り速度は0.1~0.3mm/回転に制限してください。柔らかいパッドやフレキシブルな治具を使用して、クランプ応力を軽減してください。軽微なバリには、エア研磨または蒸気研磨を施して光沢を回復してください。例えば、自動車用レンズのフライス加工では、4回の精密パスと空冷により、成形品に近い89%の光透過率を達成しました。
ツール摩耗管理
ポリカーボネートの強靭性により、切削屑の堆積と刃先の急速な摩耗が起こります。標準的なHSS工具は約1時間で切れ味が鈍くなり、切削温度が上昇して表面欠陥が発生します。切れ味の悪い工具は、焼けや寸法誤差を引き起こす可能性があります。
解決策
超硬工具またはダイヤモンドコーティング工具を採用することで、HSS工具の2~3倍の長寿命を実現できます。透明度の高い部品には、常に新品の工具を使用してください。量産段階では、工具寿命モニタリングを実施し、適切なタイミングで交換を促します。これにより、安定した精度が確保され、手直し率を20%以上削減できます。
後処理 A表面仕上げ Fまたはポリカーボネート部品
ポリカーボネート部品は、外観を改善し、工具痕を除去するために後処理が必要となることがよくあります。一般的な方法としては、研磨や蒸気研磨が挙げられます。ガス研磨は光沢のある仕上がりを実現し、硬化コーティングと傷防止コーティングは耐久性を高め、透明性を維持します。
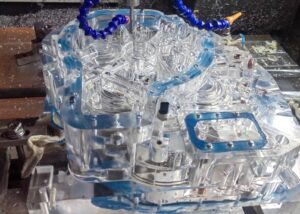
切断後の表面欠陥への対処
フライス加工後、ポリカーボネート部品の表面の欠陥を研磨またはサンディング技術で滑らかに仕上げます。高い透明性が求められる用途では、蒸気研磨を使用します。蒸気研磨は表面層を溶融することで透明性を効果的に高め、工具跡を除去し、高光沢仕上げを実現します。この工程は、自動車や医療機器製造などの業界で求められる光学的な透明性を実現するために不可欠です。
一般的な後処理方法
ガス研磨:ポリカーボネート部品に滑らかで光沢のある仕上がりを実現するために、ガス研磨を使用しています。この工程は、表面の欠陥を取り除くことで表面品質を向上させ、熱による歪みを生じさせることなく、高品質で完璧な外観を実現します。
表面硬化:耐擦傷性を向上させるためには、表面硬化処理が必要です。この処理により、ポリカーボネート部品の耐久性が大幅に向上し、摩耗の激しい環境にも適したものとなり、長期間にわたってその形状を維持することができます。
耐傷性コーティング:耐傷性コーティングは、ポリカーボネート部品の表面損傷に対する耐性を高めるためによく施されます。これらのコーティングは耐久性を向上させるだけでなく、材料の光学的な透明度を維持するのにも役立ちます。これは、透明性が重要な用途において特に重要です。
視力の未来 Andイノベーション Iポリカーボネートのフライス加工
ポリカーボネートのフライス加工の未来は、材料統合とCNC技術の進歩によって特徴づけられます。ポリカーボネートを組み合わせた新しい複合材料は、強度、耐熱性、軽量性を向上させます。さらに、CNC技術は自動化の進展とともに進化しており、より高速で高精度な加工と人的ミスの削減を実現し、最終的にはポリカーボネート部品の生産効率と品質を向上させます。
一般的なアプリケーション Of ポリカーボネート
| 業種 | 典型的なコンポーネント | 材料上の利点 | CNC 加工の利点 |
| 自動車 | ヘッドライトレンズ、ダッシュボード、保護窓 | 耐衝撃性、耐熱性、軽量 | より軽量で安全なデザインのためのガラス代替品 |
| 航空宇宙 | コックピットキャノピー、コントロールパネル、照明ユニット | 高い透明度、耐振動性、UV安定性 | 光学仕上げによる精密な輪郭加工が可能 |
| 医療 | モニターハウジング、注入部品、透明シールド | 生体適合性、滅菌安全性、耐久性 | 高精度・耐熱部品に最適 |
| ディスプレイ・電子機器関連 | コネクタ、筐体、光学部品 | 電気絶縁性、透明性、難燃性 | マイクロフライス加工や安全性が重要な部品に適しています |
| 産業用 | 機械ガード、視認パネル、スライダー | 耐衝撃性、寸法安定性 | 厳しい公差と一貫した組み立てを保証 |
| 消費財 | 透明カバー、照明ハウジング、コントロールパネル | 軽量、傷に強い、美しい | 簡単に磨けるので、高級感のある仕上がりと外観を実現 |
| 建設・照明 | 天窓、ランプ拡散板、保護シート | 紫外線耐性、高い光透過率 | 屋外や建築用途に最適 |
| セキュリティと光学 | 防爆シールド、覗き窓、レンズ | 高い透明性、耐衝撃性 | 光学グレードの精度と耐久性を実現 |
統合 Of 新素材 Andプロセス
ポリカーボネートと他の複合材料の組み合わせ:ガラス繊維強化ポリカーボネート(PC+GF)などの先進的な複合材料とポリカーボネートを組み合わせることで、材料特性が向上しています。これらの複合材料は、ポリカーボネートの強度、耐衝撃性、耐熱性を高め、航空宇宙産業や自動車産業など、優れた耐久性と軽量性が求められる用途に最適です。こうした革新により、高い動作応力に耐えながら、優れた透明性を維持する部品の製造が可能になります。
CNC技術と自動化の進歩:近年のCNCフライス盤の進歩により、ポリカーボネート加工は飛躍的に向上しました。自動化システムによってより精密な制御が可能になり、人的ミスが削減され、加工速度が向上しています。多軸加工に対応した最新のCNCマシンは切削加工を最適化し、複雑な形状の加工をより効率的に行えるようになりました。これらの革新技術は、特に医療機器や電子機器など、高い精度が求められる業界において、生産量の増加、段取り時間の短縮、部品品質の向上に貢献しています。
よくあるご質問
この試験は Is The B東 Way To Mアキネ P炭酸塩?
ポリカーボネートを加工する最良の方法は、工具の摩耗を抑え、材料の変形を防ぐ鋭利な刃先を持つ超硬工具を使用することです。ポリカーボネートは熱に弱いため、熱の蓄積を最小限に抑えるため、切削速度と送り速度を低く抑える必要があります。複雑な形状にはCNCフライス加工が適していることが多く、透明性を維持し摩擦を低減するために水系クーラントの使用が推奨されます。より滑らかな仕上がりを得るには、蒸気研磨などの後処理方法によって、加工部品の光学的な透明性を高めることができます。
この試験は Iの Pローセス Of Pオリカーボネート M痛いですか?
ポリカーボネートの加工は、CADモデルとCAMプログラミングから始まり、CNCフライス加工、穴あけ加工、旋削加工などが含まれます。超硬工具を使用し、水系クーラントを用いた低速切削により過熱を防止します。研磨などの後処理により、表面品質と透明度が向上します。適切な冷却と工具選定により、精度と材料の完全性が確保されます。
Is Pオリカーボネート Hアード To M痛い?
ポリカーボネートは切削性に優れているため、比較的容易に加工できますが、割れや表面損傷などの問題を回避するために慎重な取り扱いが必要です。高精度を確保するには、超硬工具、低い送り速度、適切な冷却が必要です。ポリカーボネートは高温で軟化する性質があるため、材料の変形を防ぐために切削速度を制御する必要があります。
認定条件 Are P炭酸塩と Acrylic D求心性 FROM Eああ Oそこに?
ポリカーボネートはアクリルよりも強靭で、耐衝撃性(引張強度60~70MPa)と耐熱性(加熱たわみ温度140~150℃)に優れています。アクリルは優れた透明性(最大93%の光透過率)を備えていますが、ひび割れやすく、耐衝撃性は低くなります。ポリカーボネートは強度と耐久性に優れているため、通常はアクリルよりも高価です。
Why Is Pオリカーボネート So S強い?
ポリカーボネートは非晶質構造により強度が高く、優れた耐衝撃性と靭性を備えています。引張強度は60~70MPa、荷重たわみ温度は140~150℃で、高い応力と過酷な条件にも耐えることができます。高い分子量と強固な化学結合により、ひび割れや破損を起こすことなく衝撃を吸収します。
結論
結論として、ポリカーボネートCNCフライス加工は、その精度、柔軟性、効率性において際立っており、自動車、航空宇宙、医療機器など、あらゆる業界で高性能部品の製造に最適な選択肢です。適切な加工技術、工具、クーラントを使用することで、欠陥を最小限に抑えた最高品質の部品を製造いたします。次のプロジェクトにポリカーボネートを取り入れたいとお考えでしたら、お客様の仕様を正確に満たす加工プロセスを最適化するために、どのようなサポートを提供できますか?より具体的なアドバイスをご希望の場合は、お気軽にお問い合わせください。
















