
Háþróuð CNC-vinnsla á plasti kann að líta út eins og venjuleg plastvinnsla, en í reynd er hún oft mun erfiðari. Ástæðan er ekki aðeins sú að efnin eru dýrari, heldur einnig að við skurð eru þessi efni líklegri til aflögunar, skurðar, víddarrekstrar og óstöðugra yfirborðsgæða.
Hvað er hágæða CNC vinnsla á plasti?
Af hverju er erfitt að vinna úr hágæða plasti?
Hágæðaplast vísar almennt til verkfræði- eða sérplasts eins og PEEK, PPS, PI, PEI, PTFE, o.s.frv. Þessi efni hafa eiginleika eins og háan hitaþol, tæringarþol, góða einangrun og mikinn styrk. Þau eru mikið notuð í læknisfræði, hálfleiðara, bílaiðnaði, flug- og geimferðaiðnaði og nákvæmnisbúnaðariðnaði. Hins vegar hafa þessi efni einnig augljósa vinnslueiginleika: sum eru mjög sterk og hafa tilhneigingu til að mynda strengi við skurð; sum eru hitanæm og mýkjast um leið og verkfærið hitnar; sum eru ófullnægjandi stíf og aflagast auðveldlega þegar þau eru klemmd með litlum krafti. Með öðrum orðum, því sterkari sem þau eru, því nákvæmari stjórn þarfnast þau.
Hvaðan koma erfiðleikarnir?
Helstu erfiðleikar við afkastamikla CNC-vinnslu á plasti koma venjulega frá þremur þáttum:
Í fyrsta lagi, hætta á hitabreytingum á efninu sjálfu;
Í öðru lagi, fjöðrun og losun álags eftir skurð;
Í þriðja lagi er erfitt að ná bæði víddarnákvæmni og yfirborðsgæðum á sama tíma.
Þess vegna snýst þessi tegund vinnslu ekki bara um að „skera það út“ heldur um að halda jafnvægi á milli efniseiginleika, verkfærabreyta, festingaraðferða og ferlishraða.
Hvernig á að framkvæma afkastamikla CNC vinnslu á plasti?
Efnismat fyrir vinnslu
Áður en vélin er ræst er nauðsynlegt að staðfesta efnisflokk, þykkt, innri spennu og notkunartilgang. Mismunandi plast krefjast gjörólíkra hitastigs-, snúningshraða- og fóðrunarstillinga. Til dæmis hentar PEEK fyrir nákvæma byggingarhluta en krefst strangrar hitastýringar; PTFE hefur lágan núningstuðul en hefur tilhneigingu til að vera víddaróstöðug; PEI hentar fyrir rafmagns- og háhitaumhverfi en krefst strangari brúnastýringar við vinnslu.
Nákvæmari forritun og uppsetning á búnaði
Ólíkt málmum geta hágæða plast ekki „staðist krafti“. Ef klemmuþrýstingurinn er of mikill getur hlutinn virst fínn við vinnslu en afmyndast eftir að honum er losað. Þess vegna ættu klemmuaðferðir að vera eins einsleitar og mögulegt er. Í sumum tilfellum ætti að nota lofttæmisfestingar, mjúka kjálka eða sérstaka festingar. Við forritun ætti að forðast djúpa einhliða skurð. Nota ætti lagskipta vinnslu og stöðugar verkfæraslóðir til að draga úr staðbundinni hitauppsöfnun.
Aðskilin stjórn á grófvinnslu, frágangi og skoðun
Vélræn vinnsluferlið skiptist almennt í þrjú stig: grófvinnslu, hálffrágang og frágang. Grófvinnsla leggur áherslu á skilvirkni en frágangur á stöðugleika. Hvert stig ætti að vera parað við skoðun, sérstaklega fyrir mikilvægar víddir, staðsetningar hola, vikmörk og samsetningarfleti. Algengt vandamál með hágæða plast er ekki „vanhæfni til að vélræna hlutinn“ heldur „hann stenst skoðun í fyrstu en breytist eftir ákveðinn tíma“. Þess vegna ætti skoðun ekki aðeins að fara fram við lok, heldur einnig eftir að efnið hefur slakað á og náð stöðugleika.
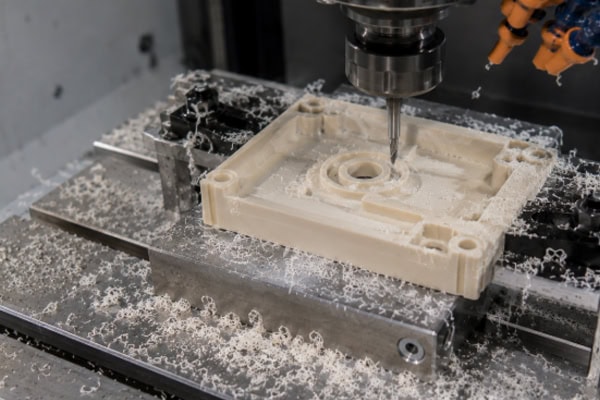
Hvernig á að vinna rétt úr hágæða plasti
Hitastjórnun er forgangsatriði
Plast er mjög viðkvæmt fyrir hita. Of mikill hiti við skurð getur valdið bráðnun brúna, strengjamyndun, hvítnun, víddarfrávikum og jafnvel verkfæraförum sem erfitt er að leiðrétta. Þess vegna verða verkfæri að vera skörp og nota ætti rúmfræði sem hentar plasti. Skurðbreytur ættu að forðast bæði „hraðhraða þurrnúning“ og „lághraða núning“. Einnig verður að stjórna flísafrásum á réttan hátt til að draga úr aukanúningi frá flísum.
Val á verkfærum hefur áhrif á gæði yfirborðsins
Háþróuð plastvinnsla krefst beittra verkfæra með mjúkri flísafjarlægingu og léttum skurðaðgerðum. Ef skurðbrúnin verður sljó verður efnið ekki einfaldlega „erfiðara að skera“ eins og málmur. Þess í stað veldur það beint skurði, strengjamyndun, staðbundinni hitamyndun og brúnhrun. Þess vegna er stjórnun á endingartíma verkfæra mikilvægari en í hefðbundinni plastvinnslu. Ekki ætti að nota verkfæri fyrr en mikið slit hefur komið fram.
Víddarstöðugleiki byggir á ferlisbótum
Algengt vandamál með hágæða plast er: „það lítur rétt út við vinnslu en breytist eftir kælingu.“ Þessi efni sýna varmaþenslu, rakaupptöku og losun innri spennu. Þess vegna skilja reyndir vélvirkjar oft eftir bætur í ferlinu og bæta loka nákvæmni með stigskiptri kælingu, stöðugleika og leiðréttingu á endurmælingum. Fyrir hágæða hluti er bætur í ferlinu nánast nauðsynlegar.
Vinnsluerfiðleikar mismunandi efna
PEEK
PEEK hefur mikinn styrk og hitaþol og hentar vel fyrir hágæða byggingarhluta. Hins vegar er það viðkvæmt fyrir víddarbreytingum vegna hitasöfnunar við vinnslu. Það krefst afar mikillar verkfæraskerpu og skurðstöðugleika.
PTFE
PTFE er tæringarþolið og hefur lágt núning, en það er tiltölulega mjúkt og afmyndast auðveldlega. Klemmun og mótun er erfið. Sérstaka athygli verður að leggja á brúnfall og afturfall við vinnslu.
PEI / PPS
PEI og PPS eru mikið notuð í rafeindatækni, læknisfræði og iðnaði. Hins vegar eru þau viðkvæm fyrir skurðhita og yfirborðsáferð. Lítil mistök geta haft áhrif á útlit og nákvæmni samsetningar.
Efnisval verður að passa við notkunina
Ekki henta öll hágæða plastefni fyrir nákvæmnihluta. Ef hitaþol er forgangsatriðið eru PEEK og PEI æskilegri. Ef efnaþol er mikilvægara eru PPS og PTFE betri kostir. Ef einangrun og léttleiki eru lykilatriði verður valið að byggjast á sérstökum vinnuskilyrðum. Rétt efnisval er oft mikilvægara en síðari leiðréttingar.
Helstu erfiðleikar í afkastamiklum CNC-vinnslum úr plasti
Hitastjórnun er erfið: Efni eru hitanæm; óstöðug skurður getur valdið bráðnun brúna og aflögun, sem hefur áhrif á stærð og útlit.
Festing er erfið: Takmörkuð stífleiki þýðir að ofklemming veldur skemmdum, en vanklemming leiðir til titrings.
Það er erfitt að halda nákvæmni: Þótt nákvæmni sé tekin við vinnslu er ekki trygging fyrir víddarstöðugleika eftir kælingu.
Yfirborðsgæði eru erfið: Skriður, strengir, hvítnun og verkfæramerki myndast auðveldlega og eru erfiðari að leiðrétta en í málmum.
Efnisval er erfitt: Mismunandi hágæða plast er mjög mismunandi og verður að meta út frá notkun, hitastigi, styrk og vinnsluhæfni.
Algengar spurningar
Algengasta spurning viðskiptavina er ekki „er hægt að framleiða þetta“ heldur „er hægt að framleiða þetta á samræmdan hátt“. Þetta er lykilatriði í afkastamikilli CNC-vinnslu á plasti. Fyrir nákvæmnihluta er ekki erfitt að framleiða eitt hæft stykki; áskorunin er samræmi í lotum, endurtekningarhæfar víddir og áreiðanleiki samsetningar. Fagleg vinnsla tekur venjulega tillit til efna, verkfæra, festinga, breytna og skoðunaráætlana frá upphafi. Þetta dregur úr endurvinnslu, styttir afhendingartíma og bætir stöðugleika í raunverulegri notkun.
Iniðurstaða
Háafkastamikil CNC-vinnsla á plasti snýst ekki einfaldlega um að „nota dýrara efni í vél“. Það er ítarleg prófun á skilningi á ferlum, stjórn á búnaði og uppsafnaðri reynslu. Ef efnið er hitanæmt verður að stjórna skurðhita; ef hlutinn er viðkvæmur fyrir aflögun verður að fínstilla festingar; ef mikil nákvæmni er krafist verður að betrumbæta skoðun og bætur. Þessi tegund vinnslu snýst ekki um eina breytu, heldur um stöðugleika alls ferlisins. Sá sem skilur hegðun efnisins betur er líklegri til að framleiða hluti með nákvæmum víddum, góðu útliti og stöðugri frammistöðu. Þess vegna eru réttu efnið, réttu ferlið og stjórnun á öllum smáatriðum lyklarnir að stöðugri og farsælli háafkastamikilli CNC-vinnslu á plasti.
















