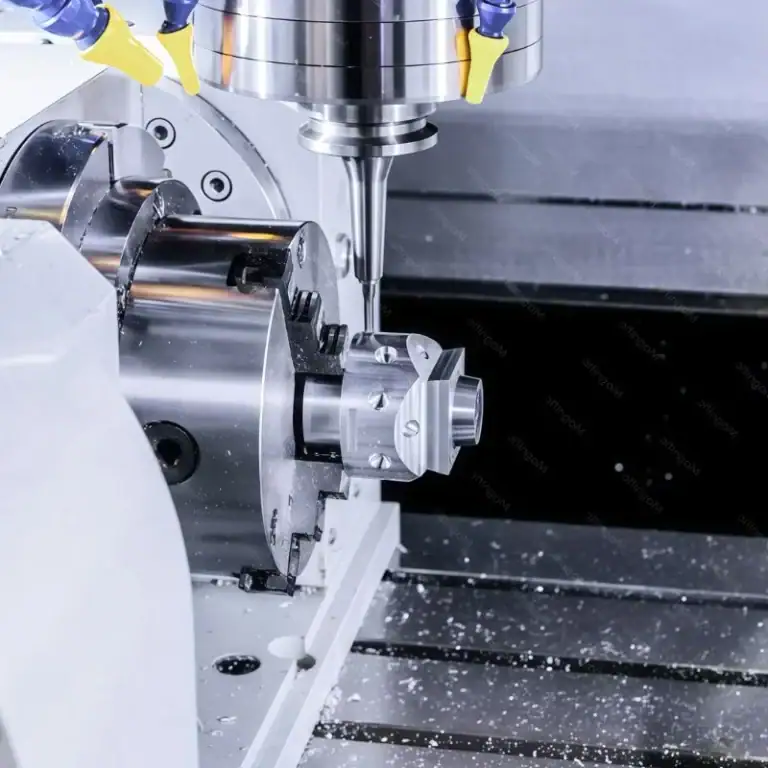
Í CNC-vinnslu á plasti eru titringur í búnaði eitt það mikilvægasta sem hefur áhrif á gæði vinnslunnar. Margar verksmiðjur lenda í vandamálum eins og augljósum verkfæraförum, aukinni brúnagryfju, óstöðugum víddum, hrjúfum yfirborðum og jafnvel aflögun vinnustykkis við vinnslu á plasthlutum. Þessi vandamál tengjast oft titringi í vinnslu. Þetta á sérstaklega við þegar unnið er á þunnveggja plasthlutum, burðarhlutum með djúpum holum, löngum hlutum eða hlutum með mikla nákvæmni, þar sem titringur verður meiri. Í samanburði við málma hafa plastefni minni stífleika og mýkjast auðveldlega við hitun, sem gerir þau viðkvæmari fyrir ómun vegna breytinga á skurðkrafti meðan á skurðarferlinu stendur. Ef titringur heldur áfram hefur það ekki aðeins áhrif á yfirborðsgæði hlutanna heldur einnig flýtir fyrir sliti á verkfærum, dregur úr víddarnákvæmni og í alvarlegum tilfellum getur það jafnvel leitt til hlutabrots.
Af hverju er titringur algengur í CNC vinnslu á plasti?
Hvað er titringur í vinnslu?
Einfaldlega sagt er titringur í vinnslu óstöðug sveiflur í verkfæri, vinnustykki eða vélbúnaði við skurðarferli. Þessar sveiflur geta stafað af snúningi spindils, breytingum á skurðkrafti verkfærisins, ójafnri álagi á vinnustykkið eða burðarvirki vélbúnaðarins.
Í plastvinnslu birtist titringur venjulega sem:
Regluleg verkfæramerki á yfirborðinu
Sprenging eða flísun á brúnunum
Stærð augnablikshols
Staðbundin ofhitnun vinnustykkisins
Óeðlileg hljóð heyrast við vinnslu.
Þó að þessi vandamál geti virst eins og yfirborðsfyrirbæri, þá tengjast þau í grundvallaratriðum óstöðugleika í hreyfifræði meðan á skurðarferlinu stendur.
Af hverju er plast viðkvæmara fyrir titringi en málmur?
Einn stærsti munurinn á plasti og málmi er minni stífleiki efnanna. Undir áhrifum skurðkrafta er plast viðkvæmara fyrir teygjanlegri aflögun, þannig að jafnvel smávægilegar breytingar á skurðkrafti geta valdið minniháttar titringi á vinnustykkinu. Á sama tíma hafa mörg plastefni lélega varmaleiðni, sem gerir það erfitt fyrir vinnsluhita að dreifast hratt. Þegar staðbundið hitastig hækkar mýkist efnið örlítið, sem dregur enn frekar úr stöðugleika og leiðir til meiri titrings. Þetta vandamál er sérstaklega áberandi við vinnslu á miklum hraða.
Titringur hefur ekki aðeins áhrif á útlit heldur einnig á heildargæði vinnslunnar.
Margir halda að titringur snúist bara um „háværari hávaða“ eða „minna aðlaðandi yfirborð“ en það hefur bein áhrif á heildargæði hlutarins.
Til dæmis:
Titringur getur valdið fráviki í verkfærabraut, sem leiðir til víddarvillna;
Stöðugur titringur eykur slit á verkfærum;
Endurtekin álag á vinnustykkið getur valdið staðbundnum sprungum;
Hánákvæmar samsetningar geta mistekist vegna titrings.
Þess vegna snýst titringur ekki aðeins um reynslu af vinnslu, heldur einnig um nákvæmni og stöðugleika.
Hvernig á að draga úr titringi í plastvinnslu skref fyrir skref?
Ibera kennsl á upptök titrings
Fyrsta skrefið í að leysa titringsvandamál er ekki að stilla færibreytur strax, heldur að greina fyrst hvaðan titringurinn kemur. Mismunandi orsakir krefjast gjörólíkra lausna. Algengar uppsprettur titrings eru meðal annars: slit á legu spindla, of mikil útvíkkun verkfæra, óstöðug klemma vinnustykkisins, óeðlilegar færibreytustillingar, mikið slit á verkfærum og óhóflegar breytingar á verkfærabraut. Að stilla blindandi án þess að finna fyrst raunverulega orsökina hefur oft takmörkuð áhrif.
Athugaðu stöðugleika vélarinnar og festingarinnar
Þó að skurðarálagið í plastvinnslu sé ekki eins mikið og í málmvinnslu, þá eru kröfur um stöðugleika í raun ekki lágar. Ef leiðarar vélarinnar eru lausar, spindillinn er of stór eða festingarstuðningurinn er ófullnægjandi, geta titringsvandamál auðveldlega magnast. Þess vegna er venjulega nauðsynlegt að athuga, áður en formleg vinnsla hefst, hvort spindillinn gangi vel, hvort verkfærahaldarinn sé vel læstur, hvort festingin sé laus og hvort vinnustykkið sé nægjanlegt. Sérstaklega fyrir stórar málmplötur eða þunnveggja hluta, ef yfirhengissvæðið í miðjunni er of stórt, er auðvelt að titra við vinnslu.
Fínstilltu vinnsluröð og verkfæraslóð
Margar titringar í plastvinnslu eru í raun af völdum óeðlilegrar verkfæraleiðar. Til dæmis geta skyndileg mikil skurðardýpt, skarpar beygjur eða stöðug þung skurðun á ákveðnum svæðum valdið tafarlausum breytingum á skurðkrafti. Þess vegna er venjulega beitt lagskiptri skurðun, ávölum umskiptum, sléttum verkfæraleiðum og stigbundinni fóðrun og afturköllun við vinnslu. Þetta gerir breytingar á skurðkrafti stöðugri og dregur þannig úr ómun.
Stilltu breytur smám saman með prufuskurði
Margar gerðir af plastefnum eru misnæmir fyrir titringi. Þess vegna munu flestar verksmiðjur smám saman fínstilla breytur með prufuskurði. Til dæmis: fyrst er skurðardýptin minnkuð til að fylgjast með áhrifunum, síðan er fóðrunarhraðanum stillt og að lokum er snúningshraðanum fínstillt. Með því að bera stöðugt saman yfirborðsgæði og hljóðskilyrði er hægt að finna stöðugra vinnslusvið.
Aðferðir til að draga úr titringi í plastvinnslu
Styttri verkfæraframlenging fyrir meiri stöðugleika
Því lengri sem verkfærisframlengingin er, því minni er stífleiki þess, sem gerir það líklegra til að vagga við skurð. Þess vegna, þótt nauðsynleg vinnsludýpt sé náð, er framlenging verkfærisins yfirleitt lágmarkuð. Sérstaklega við vinnslu á plasthlutum með djúpum holum geta of löng verkfæri auðveldlega fengið óma, sem leiðir til áberandi verkfæramerkja á yfirborðinu. Þess vegna er val á viðeigandi verkfæralengd ein beinasta leiðin til að draga úr titringi.
Skerpa verkfæra hefur bein áhrif á titring
Plastvinnsla byggir mjög á beittri verkfæra. Því sljórri sem verkfærið er, því meiri er skurðþolið og því líklegra er að það skapi „kreistingu“ frekar en „skurð“ milli verkfærisins og efnisins. Þetta eykur ekki aðeins titring heldur leiðir það einnig til: ofhitnunar efnisins, hvítunar á yfirborðinu, aukinnar rispumyndunar og áberandi verkfæramerkja. Þess vegna athuga margar plastvinnslustöðvar ástand verkfæra oftar og skipta út slitnum verkfærum tafarlaust.
Ekki ætti að elta breytur eingöngu fyrir mikinn hraða
Margir telja að aukinn snúningshraði og fóðrunarhraði muni bæta skilvirkni, en í plastvinnslu geta of árásargjarnar breytur í raun aukið titring. Til dæmis getur of mikill snúningshraði leitt til hitauppsöfnunar; of mikil skurðardýpt getur valdið skyndilegri aukningu á skurðkrafti; og óstöðugur fóðrunarhraði getur skapað reglubundið ómun. Þess vegna leggur plastvinnsla áherslu á „stöðuga skurð“ frekar en einfaldlega háhraða skurð.
Betri stuðningur við vinnustykkið leiðir til meiri stöðugleika
Plastvinnustykki eru í eðli sínu lág stíf, sem gerir hönnun festinga afar mikilvæga. Ef útskot svæðis vinnustykkisins er of stórt er það viðkvæmt fyrir titringi sem fylgir verkfærinu við vinnslu. Þess vegna notar nákvæm plastvinnsla venjulega: lofttæmissogfestingar, fjölpunkta stuðningsgrindur, sveigjanlegar þrýstiplötur og hjálparstaðsetningarblokkir. Markmiðið er að tryggja jafnari dreifingu álags á vinnustykkið við vinnslu.
Hvers vegna sýna mismunandi plast mismunandi titringseiginleika?
POM plastefni
POM er verkfræðiplast með góða vinnsluhæfni. Það er minna viðkvæmt fyrir miklum skurði og stöðugri strengjamyndun við vinnslu, sem leiðir til tiltölulega minni titrings. Það hentar vel til að vinna nákvæmar byggingarhluta og sjálfvirkan búnað og er eitt af kjörplastefnunum fyrir margar verksmiðjur.
ABS plastefni
Þó að ABS sé auðvelt í vinnslu er það viðkvæmt fyrir örlitlum mýkingum vegna staðbundinnar hitunar við hraða skurðar. Þegar efnið mýkist minnkar stöðugleiki skurðarins, sem eykur titring. Þess vegna er flísafjarlæging og kæling venjulega forgangsraðað við vinnslu á ABS.
PC efni
PC hefur mikla seiglu en skurðþol þess sveiflast verulega. Ef skurðarverkfærið er ekki nógu beitt eða færibreyturnar breytast of mikið getur það auðveldlega myndast stöðugur titringur og strengjamyndun. Þess vegna krefst PC-vinnsla venjulega sléttari verkfæraleiðar og stöðugri skurðfæribreytur.
Háþróað verkfræðiplast
Háþróað verkfræðiplast eins og PEEK, þótt það sé með góðan stöðugleika, hefur hærri skurðálag og krefst meiri stífleika í vélbúnaði. Ef stöðugleiki búnaðarins er ófullnægjandi, jafnvel með framúrskarandi efniseiginleikum, geta titringsvandamál komið upp.
Algeng vandamál
Hvers vegna eru sumar verksmiðjur mjög hljóðlátar þegar þær vinna úr plasti, en aðrar upplifa mikinn titring?
Þetta tengist aðallega ástandi búnaðar, verkfærastjórnun, hönnun festinga og reynslu af vinnslu. Reynslumiklar verksmiðjur fínstilla venjulega verkfæraleiðir fyrirfram, velja viðeigandi verkfæralengdir og stjórna skurðarbreytum, sem leiðir til mýkri vinnsluferlis. Þó að sumar verksmiðjur geti haft svipaða búnaðarbreytur, geta verulegar titringar auðveldlega myndast ef verkfærin eru mjög slitin, festingarstuðningurinn er ófullnægjandi eða forritið er óeðlilegt. Þess vegna snýst raunveruleg samkeppni í CNC-vinnslu á plasti ekki bara um verð búnaðar, heldur um heildargetu ferlisstjórnunar.
Iniðurstaða
Titringur við CNC-vinnslu á plasti er mjög dæmigert vandamál við vinnslu, en það er ekki hægt að leysa einfaldlega með því að „minnka hraðann“. Titringur tengist oft ástandi búnaðar, lengd verkfæris, klemmuaðferð, skurðarbreytum og efniseiginleikum. Óstöðugleiki í einhverjum af þessum þáttum getur leitt til ómunar í gegnum vinnsluferlið. Þess vegna er raunverulega áhrifarík aðferð að hámarka allt vinnsluflæðið. Þetta felur í sér að gera verkfærið styttra og hvassara, tryggja stöðugri festingarstuðning og slétta verkfærabrautina, en forðast of árásargjarnar breytur. Þetta dregur ekki aðeins úr titringi heldur bætir einnig yfirborðsgæði, víddarstöðugleika og endingu verkfæra. Fyrir CNC-vinnslu á plasti er „stöðug vinnsla“ oft mikilvægari en „hraðvinnsla“. Aðeins þegar vinnsluferlið er stöðugt geta gæði hlutans verið sannarlega stöðug, sem leiðir til betri samræmis í lotum.