
Í nútíma vinnslukerfum er jafnvægi milli framleiðsluhagkvæmni og nákvæmni vinnslu enn lykilatriði fyrir framleiðslufyrirtæki. Hefðbundin beygjutækni byggir mikið á handvirkri reynslu og í lotuframleiðslu eða flókinni vinnslu á hlutum verður hún auðveldlega fyrir áhrifum af mannlegum þáttum, sem leiðir til óstöðugrar hagkvæmni og ósamræmis í gæðum. Sjálfvirk beygjutækni samþættir CNC kerfi við vélræna framkvæmdarvirkni til að staðla og forrita allt vinnsluferlið, sem færir vinnslutakt, nákvæmnisstjórnun og rekstur búnaðar innan stjórnanlegs sviðs. Þessi aðferð gerir kleift að framkvæma samfellda og stöðuga vinnslu, dregur úr handvirkri íhlutun og bætir verulega framleiðslu á tímaeiningu, sem knýr framleiðslu í átt að meiri hagkvæmni.
Meginreglur sjálfvirkrar beygjutækni
Sjálfvirk beygjutækni byggir á nákvæmri stjórn á vélrænum mannvirkjum með CNC kerfum. Hún samhæfir spindil, skurðarverkfæri og fóðrunarkerfi með forrituðum leiðbeiningum, sem gerir kleift að endurtaka og vera stöðugur í vinnsluaðgerðum. Kerfið breytir vinnsluskrefum í keyranlegan kóða, sem gerir búnaðinum kleift að starfa undir föstum rökum, dregur úr mannlegum mistökum og bætir samræmi og taktstöðugleika. Við vinnslu eru breytur aðlagaðar á kraftmikinn hátt út frá efniseiginleikum og skurðarskilyrðum til að viðhalda bestu vinnslustöðu.
Nákvæmni stjórnkerfis CNC kerfa
Kjarninn í sjálfvirkri beygju liggur í sameinaðri stjórn á öllu vinnsluferlinu í gegnum CNC kerfið. Forritsleiðbeiningar brjóta flókin vinnsluverkefni niður í stöðluð ferli, sem tryggir stöðugar verkfæraleiðir og samræmda framkvæmd.
- Snúningshraði er nákvæmlega stilltur og viðhaldið samkvæmt forritsstillingum
- Verkfæraleiðir eru sjálfkrafa búnar til út frá hnitakerfum
- Fóðrunarhraði er stjórnaður í samræmi við kröfur vinnsluferlisins
- Fjölferlaaðgerðir eru sjálfkrafa tengdar til að draga úr handvirkri skiptingu
Þessi stjórnbúnaður tryggir stöðuga og samræmda vinnsluframkvæmd og veitir traustan grunn að skilvirkri framleiðslu.
Aðlögunarhæf breytustýring og stöðugleiki vinnslu
Við vinnslu aðlagar kerfið sjálfkrafa skurðarbreytur út frá efnisbreytingum og álagsskilyrðum, sem heldur vinnslunni innan stöðugs bils og dregur úr frávikum.
- Skurðdýpt er stillt eftir hörku efnisins
- Fóðrunarhraðinn er leiðréttur í rauntíma
- Álagsbreytingar eru fylgst með og bættar upp sjálfkrafa
- Vinnsluhitastigið er haldið innan stöðugs bils
Aðlögunarstýring tryggir samfellda og stöðuga vinnslu og dregur á áhrifaríkan hátt úr skilvirknitapi vegna gæðasveiflna.
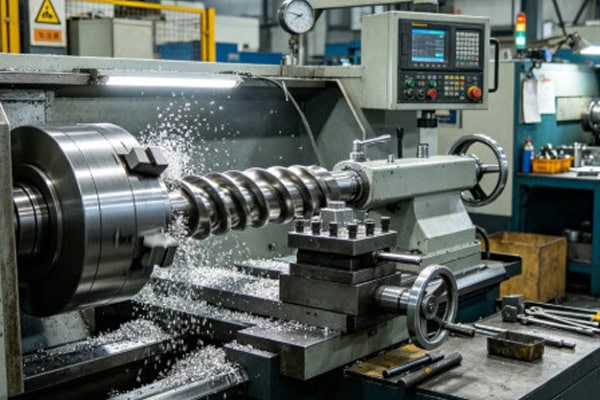
Lykilþættir til að bæta skilvirkni vinnslu
Aukin skilvirkni í sjálfvirkri beygju kemur aðallega frá hagræðingu á hringrás og bættri nýtingu búnaðar. Með því að stytta biðtíma og bæta samfellda vinnslugetu eykst afköst á tímaeiningu verulega. Hagræðing á braut og nákvæmni í vinnslu dregur enn frekar úr endurvinnslu, sem gerir heildarferlið skilvirkara og sléttara.
Samfelld vinnsla og hagræðing hringrásar
Búnaðurinn getur starfað samfellt í langan tíma með lágmarks handvirkri íhlutun, sem leiðir til þéttari framleiðsluhraða.
- Styður langtíma ómannaða notkun
- Sjálfvirk hleðsla/afhleðsla dregur úr biðtíma
- Bjartsýni í vinnsluferlum auka afköst á tímaeiningu
- Minnkar biðtíma og hleðslutíma vélarinnar
Stöðugur rekstur bætir verulega nýtingu búnaðar og er lykilþáttur í að auka framleiðslugetu.
Nákvæmni stöðugleiki dregur úr endurvinnslu
Stöðug nákvæmni í vinnslu bætir samræmi hluta, dregur úr þörfinni fyrir endurvinnslu og frágang og sparar bæði tíma og kostnað.
- Meiri víddarsamkvæmni í lotuframleiðslu
- Lokað lykkjustýring leiðréttir frávik sjálfkrafa
- Lægri endurvinnslu- og viðgerðarhlutfall
- Hærri fyrstu umferðarafköst
Minni endurvinnsla leiðir til mýkri framleiðsluflæðis og bætir óbeint heildarhagkvæmni vinnslu.
Samvinnuhagræðing búnaðar og skurðartækja
Í sjálfvirkum beygjukerfum hefur samræming milli verkfærastjórnunar og vélastarfsemi bein áhrif á samfellu og skilvirkni vinnslu. Verkfæraeftirlit og sjálfvirk verkfæraskiptakerfi draga úr niðurtíma og lengja líftíma verkfæra, á meðan samræming margra kerfa bætir enn frekar stöðugleika.
Eftirlit með ástandi verkfæra og endingartímastjórnun
Kerfið fylgist stöðugt með sliti verkfæra og gefur frá sér viðvaranir eða sjálfvirkar skipti áður en þau ná hættulegum mörkum, sem kemur í veg fyrir truflanir á framleiðslu.
- Söfnun gagna um slit á verkfærum í rauntíma
- Sjálfvirk endingartímagreining verkfæris
- Snemmbúin viðvörun um hættu á verkfærabilun
- Sjálfvirk verkfæraskipti draga úr niðurtíma
Sjálfvirk verkfærastjórnun tryggir samfellu í vinnslu og dregur úr ófyrirséðum stöðvunum.
Samræming margra kerfa til að auka skilvirkni
Margir undirkerfi vinna saman að því að auka stöðugleika og skilvirkni vinnslunnar og draga úr handvirkri íhlutun.
- Sjálfvirk rofi á fjölverkfæraturni
- Dynamísk hagræðing skurðarbreyta
- Samhæfing kælikerfis fyrir hitastýringu
- Álagsjöfnun til að draga úr sliti á vélum
Samræming kerfa bætir mýkt ferla og almenna rekstrarhagkvæmni.
Hlutverk stafrænnar stýringar og greindra kerfa
Stafræn stjórnkerfi hámarka vinnslu með gagnasöfnun í rauntíma og snjöllum reikniritum, sem gerir kleift að aðlaga rekstrarskilyrði stöðugt til að viðhalda bestu mögulegu afköstum.
Gagnasöfnun og rauntíma endurgjöf
Skynjarar safna stöðugt vinnslugögnum og senda þau aftur til stjórnkerfisins til að leiðrétta í rauntíma.
- Eftirlit með hitabreytingum
- Titrings- og álagsmælingar
- Rauntíma kerfisviðbrögð
- Sjálfvirk leiðrétting á breytum
Gagnastýrð stjórnun bætir nákvæmni og dregur úr sveiflum í vinnsluferlum.
Greind reiknirit-byggð leiðarbestun
Reiknirit hámarka verkfæraleiðir og vinnslubreytur til að bæta skilvirkni og draga úr hættu á bilunum í búnaði.
- Hagnýting verkfæraleiðar dregur úr tómagangsferð
- Aðlögunarhæf fóðrunarstýring bætir skilvirkni
- Titringsdeyfing eykur gæði
- Fyrirbyggjandi viðhald dregur úr niðurtíma
Bestun reiknirita bætir rekstrarhagkvæmni og almennt stöðugleika kerfisins.
Umsóknarsviðsmyndir og niðurstöður um aukna skilvirkni
Sjálfvirk beygjutækni er mikið notuð í fjölmörgum framleiðslugreinum og sýnir fram á stöðuga skilvirkni í lotuframleiðslu og nákvæmri vinnslu. Samfelld vinnslugeta hennar og mikill stöðugleiki bæta fyrirsjáanleika framleiðslu og draga úr tapi vegna gæðasveiflna. Bætt nýting búnaðar eykur framleiðslu á tímaeiningu, hámarkar heildarkostnaðaruppbyggingu framleiðslu og eykur framleiðsluhagkvæmni verulega.
















