
CNC-miðbeyging er mikið notuð til að framleiða miðbeygjur, miðbeygjur, kambhluti, sérhæfða gírkassahluti og nákvæmnivélatengi. Ólíkt hefðbundinni snúningsvinnslu hafa miðpunktar miðbeygjur sem falla ekki saman við snúningsása þeirra. Vinnsla þessara hluta krefst nákvæmrar stjórnunar á miðbeygju, stöðu ásanna, víddarvikmörkum og tengslum milli mismunandi eiginleika. Ónákvæm klemma, titringur, aflögun vinnustykkis eða tilfærsla viðmiðunar getur komið í veg fyrir að fullunninn íhlutur setjist rétt saman. Fyrir sérsniðna nákvæmnihluti hjálpar vel skipulagt miðbeygjuferli, viðeigandi vinnustykki og árangursríkar skoðunaraðferðir til við að bæta nákvæmni, draga úr skraphlutfalli og viðhalda samræmi við þróun frumgerða og framleiðslulotu.
Áskoranir í CNC sérvitringarbeygju
Helsta áskorunin í miðlægri vinnslu er að viðhalda réttu staðsetningarsambandi milli miðlægra eiginleika og hönnunarpunkta. Hefðbundin beygjuvinnsla notar venjulega snúningsás vinnustykkisins sem vinnsluviðmiðun, en miðlægir íhlutir geta innihaldið sívalningslaga yfirborð, göt eða stigvaxandi eiginleika með mismunandi ásum. Þessir eiginleikar geta krafist sérhæfðra festinga, aðlagaðrar staðsetningar vinnustykkis eða samsettrar vinnsluferlis. Vélaraðferðin ætti að vera ákvörðuð í samræmi við miðlæga hliðrun, víddir íhluta, efniseiginleika og vikmörk frekar en að endurnýta einfaldlega hefðbundið beygjuforrit.
Sérvitringur og koaxial nákvæmni
Sérhver vídd er mikilvæg vídd til að ákvarða hvort sérhver íhlutur uppfyllir kröfur teikningarinnar. Vinnsla verður ekki aðeins að stjórna þvermáli sérhvers eiginleika heldur einnig miðjustöðu hans miðað við tilgreint gagnamagn. Íhlutir með marga áshluta geta þurft samása, staðsetningu eða úthlaupsvikmörk milli einstakra eiginleika. Sérstök viðmið um samþykki ættu að fylgja verkfræðiteikningunni. Ef aðeins ytra þvermál er skoðað en miðjustöðu er hunsað, gæti íhluturinn samt bilað við samsetningu, jafnvel þótt einstakar víddir hans séu ásættanlegar.
Af hverju er vinnuhald mikilvægt?
Aðferð vinnustykkisfestingar hefur bein áhrif á nákvæmni og stöðugleika miðskekkjuvinnslu. Ef vinnustykkið er ekki staðsett rétt, eða ef staðsetningarfletir festingarins innihalda villur, getur miðskekkjufærslan færst til við vinnslu. Óreglulega lagaðir hlutar, langir hlutar með verulegu yfirhengi og hlutar með takmarkaða klemmufleti geta einnig staðið frammi fyrir hugsanlegri aflögun vegna klemmu- og skurðkrafta. Fyrir vinnslu ættu framleiðendur að staðfesta staðsetningarpunkta, hönnun festingar og snúning vinnustykkisins. Tilraunaskurður og víddarskoðun getur síðan staðfest raunverulega miðskekkjustöðu. Fyrir íhluti með mikilli nákvæmni er stöðug og endurtekningarhæf vinnustykkisfesting oft mikilvægari en einfaldlega að stilla skurðarbreytur.
Hvernig hafa mismunandi efni áhrif á vinnslu?
Álmálmblöndur, kolefnisstál, ryðfrítt stál, koparmálmblöndur og verkfræðiplast hafa mismunandi skurðareiginleika sem hafa áhrif á slit verkfæra, skurðkraft, hitauppstreymi og víddarstöðugleika. Álmálmblöndur bjóða almennt upp á góða vinnsluhæfni, en þunnveggja mannvirki geta samt afmyndast við klemmu- eða skurðkrafta. Ryðfrítt stál krefst athygli á vinnsluherðingu og skurðarhita, en verkfræðiplast krefst nákvæmrar íhugunar á hitatengdum víddarbreytingum. Efnisval ætti að taka tillit til burðargetu, slitþols, rekstrarumhverfis og vinnsluerfiðleika áður en viðeigandi verkfæri, skurðarbreytur og skoðunaraðferðir eru valin.
Hvernig á að hámarka sérvitringarvinnslu
Nákvæmir miðlægir íhlutir þurfa skýrt skilgreindar dagsetningar, vinnsluröð og skoðunarkröfur við skipulagningu ferlisins. Einfaldir íhlutir geta verið framleiddir með því að stilla staðsetningu vinnustykkisins með viðeigandi vinnustykkifestingu, en hlutar með marga miðlæga ása, flókin gatamynstur eða þröng samsvörunarvikmörk geta þurft sérstaka festingar, auka uppsetningar eða snúningsfræsingar. Rétt röðun grófvinnslu, hálffrágangs og frágangs hjálpar til við að draga úr staðsetningarvillum og varðveitir nægilegt svigrúm fyrir lokavíddarleiðréttingar.
Hvernig á að velja vinnustykkisfestingaraðferð
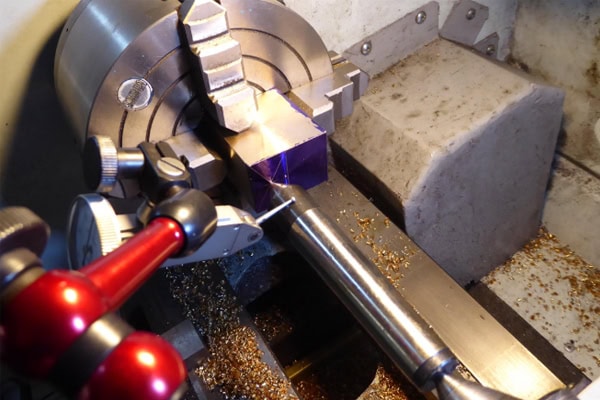
Aðferð við vinnuhlutafestingu ætti að vera valin í samræmi við miðlæga frávik, rúmfræði íhluta, framleiðslumagn og getu vélarinnar. Algengar aðferðir eru meðal annars miðlægar festingar, sérstök staðsetningarverkfæri, aðlöguð staðsetning spennubolta eða notkun viðbótarvinnslubúnaðar fyrir tiltekna eiginleika. Hver aðferð býður upp á mismunandi stig staðsetningarnákvæmni, skilvirkni uppsetningar og notagildi. Ákvörðunin ætti ekki að byggjast eingöngu á kostnaði við festingar.
- Skilgreindu staðsetningardagsetningar: Finndu viðmiðunarásinn, staðsetningarflötinn og miðskekkjustefnuna af teikningunni til að tryggja endurtekna staðsetningu í hverri uppsetningu.
- Aðlaga hönnun festingar: Veldu viðeigandi vinnustykki í samræmi við lögun íhlutar, klemmulengd og miðlæga frávik. Notaðu sérstaka festingu þegar nauðsyn krefur til að draga úr hreyfingu vinnustykkisins og staðsetningarvillum.
- Staðfestið snúningsöryggi: Sérhverf klemma breytir massadreifingu við snúning. Metið rekstrarskilyrði vinnustykkisins, festingar og vélarinnar og staðfestið örugga klemmu áður en snúningshraði er stigvaxandi staðfestur.
- Stjórna klemmukrafti: Fyrir þunnveggja ermar, mjóa skafta og efni sem auðveldlega afmyndast skal dreifa klemmukraftinum á viðeigandi hátt til að forðast verulega aflögun.
- Staðfestið nákvæmni fyrstu hlutarins: Mælið miðskekkju, mikilvæg þvermál og staðsetningartengsl eftir að fyrsta hlutinn hefur verið unnin. Stillið festingar- eða ferlisbreytur í samræmi við niðurstöðurnar.
Viðeigandi vinnuhlutafestingaraðferð bætir samræmi við miðlæga staðsetningu og dregur úr endurteknum uppsetningarstillingum. Við framleiðslulotu ættu framleiðendur einnig að skrá klemmubreytur, ástand festinga og niðurstöður skoðunar á fyrstu vöru til að koma á endurnýtanlegum ferlisstöðlum.
Hvernig á að stilla skurðarbreytur og vinnsluröð
Skurðhraði, fóðrunarhraði og skurðardýpt í miðlægri vinnslu verður að aðlaga í samræmi við efni, skurðarverkfæri og stífleika vinnuhluta. Snúningur miðlægrar vinnslu getur skapað ójafnt skurðálag, þannig að ekki ætti að flytja hefðbundnar beygjubreytur beint án staðfestingar. Grófvinnsla ætti að forgangsraða skurðstöðugleika og samræmdri efnisfjarlægingu, en frágangur verður að vega og meta víddarnákvæmni, yfirborðsgæði og ástand verkfæris. Fyrir íhluti sem innihalda marga miðlæga áshluta ætti vinnsluröðin að fylgja gagnasamböndunum til að lágmarka staðsetningarvillur af völdum endurtekinna uppsetninga. Eftir forritun er hægt að nota hermun til að athuga verkfærabrautir, truflanir á festingum og hreyfingar við verkfæraskipti. Vinnsla fyrstu hluta ætti síðan að staðfesta raunverulegar niðurstöður. Færibreytur ættu að vera fínstilltar smám saman á meðan fylgst er með titringi, sliti verkfæra og víddarbreytingum. Einföld aukning á snúningshraða eða fóðrunarhraða getur leitt til ósamræmis í gæðum.
Hvernig á að draga úr titringi og víddarvillum
Sérkennileg vinnustykki snúast öðruvísi en hefðbundnir sammiðja íhlutir. Klemmuvillur, of mikið yfirhengi vinnustykkisins, ófullnægjandi stífleiki festinga og breytileg skurðálag geta allt valdið titringi og víddaróstöðugleika. Framleiðendur ættu að velja vinnustykki út frá lögun íhluta og staðfesta að vélin, klemman og festingarnar séu í góðu ástandi. Fyrir nákvæmnishluta ætti að athuga staðsetningarviðmið fyrir vinnslu og mæla mikilvægar víddir strax eftir vinnslu til að koma í veg fyrir að villur berist yfir í síðari aðgerðir.
- Bættu stífleika kerfisins: Minnkaðu óþarfa yfirhang vinnustykkisins og tryggðu stöðugar tengingar milli festingar, verkfæraturns og vinnustykkis til að lágmarka titring.
- Stjórna vinnslumátt: Viðhaldið jöfnu dreifingu mögulegra skurðarhluta til að forðast óhóflegt staðbundið skurðarálag og skyndilegar breytingar á skurðkröftum.
- Fylgist með sliti á verkfærum: Skoðið reglulega skurðbrúnir með tilliti til slits, flísunar og uppsafnaðs efnis. Notið verkfærabætur eða skiptið um verkfæri eftir þörfum.
- Athugaðu ástand vélarinnar: Staðfestið klemmu spennuhylkisins, virkni spindilsins og staðsetningu verkfærisrennisins. Stöðvið vélina og kannið hvort óeðlileg titringur komi fram.
- Koma á skoðun í vinnslu: Mæla skal miðskekkju og staðsetningarvíddir eftir fyrstu hlutavinnslu og mikilvægar aðgerðir. Leiðrétta skal frávik tafarlaust áður en ósamræmi í hlutum fer á næsta stig.
Stöðugt vinnsluumhverfi og stöðluð ferlisstýring hjálpa til við að draga úr endurvinnslu og bæta samræmi milli framleiðslulota. Ef víddarvillur halda áfram skal rannsaka staðsetningargögn, nákvæmni festinga, ástand vélarinnar og forritstillingar áður en frekari leiðréttingar eru gerðar.
Skoðun og sérsniðin innkaup á sérvitringaríhlutum
Gæðaviðurkenning fyrir sérkenndar íhluti ætti ekki að byggjast eingöngu á ytra þvermáli og lengdarmælingum. Eftir því sem teikningin er notuð gæti skoðun einnig þurft að staðfesta sérkenndar frávik, ásstöðu, radíusútfellingu og önnur mikilvæg vikmörk. Skoðunaráætlunin ætti að passa við rúmfræði íhlutans og nauðsynlega nákvæmni og ætti að vera samþykkt á tilboðsstigi til að forðast árekstra í viðmiðum um viðurkenningu eftir vinnslu. Fyrir sérpantanir hjálpa heildarteikningar, upplýsingar um efni, framleiðslumagn og skoðunarkröfur framleiðandanum að meta erfiðleika ferlisins, kröfur um festingar, vinnslutíma og heildarkostnað.
Hvernig ætti að skoða sérvitringarvíddir?
Skoðun ætti að fylgja þeim gögnum sem tilgreind eru á verkfræðiteikningunni með því að nota viðeigandi mælitæki og mæliaðferðir. Míkrómetrar geta mælt ytri þvermál, en mælikvarðar ásamt viðeigandi staðsetningarbúnaði geta athugað hlaup á tilteknum stöðum. Hnitamælitæki má nota til að staðfesta flóknari rúmfræðileg tengsl. Sérviska, geislahlaup og samása eru ekki eins eiginleikar, þannig að ein mæling getur ekki komið í stað allra nauðsynlegra vikmörkunarathugana. Fyrir framleiðslulotu ætti að halda skrár yfir fyrstu vöruskoðun, sýnatöku í vinnslu og lokaskoðun, með samræmdum mælistöðum, gagnastillingum og samþykktarreglum. Ef íhluturinn verður að passa við aðra hluti ætti einnig að meta samsetningarástand hans samkvæmt kröfum teikningarinnar. Þetta hjálpar til við að koma í veg fyrir aðstæður þar sem einstakar víddir standast skoðun en íhluturinn virkar samt illa í samsetta kerfinu.
Hvernig á að velja birgja fyrir CNC sérvitringarvinnslu
Þegar keyptir eru nákvæmir sérkennilegir íhlutir getur verkfræðigeta birgis, reynsla af hönnun innréttinga og tiltækur skoðunarbúnaður haft bein áhrif á tímalínu verkefnisins og gæði lokaafurða. Kaupendur ættu að leggja fram nægilegar tæknilegar upplýsingar og skýra mikilvægar víddir og samþykkisviðmið áður en þeir óska eftir tilboði.
- Leggið fram fullkomnar verkfræðiteikningar: Tilgreinið miðlæga frávik, mikilvæg þvermál, ásatengsl, víddarvik og yfirborðsgrófleika. Látið fylgja með þrívíddarlíkan eftir þörfum.
- Tilgreinið efni og magn: Staðfestið efnisgæði, ástand hitameðhöndlunar, magn frumgerðar og áætlað framleiðslumagn til að styðja við ferlaáætlanagerð og mat á hringrásartíma.
- Staðfestið kröfur um festingar og skoðun: Fyrir sérstakar miðskekkjulaga rúmfræði skal ræða hvort þörf sé á sérstökum festingum og hvernig miðskekkja og hlaup verða mæld og samþykkt.
- Berðu saman heildarkostnað tilboða: Hafðu í huga efni, forritun og uppsetningu, fjárfestingu í festingar, vinnslutíma, skoðun og eftirvinnslu frekar en að einblína eingöngu á einingarverð.
- Metið tæknileg samskipti: Veljið vinnsluaðila sem getur útskýrt takmarkanir á ferlinu, boðið upp á ráðleggingar um hönnun fyrir framleiðsluhæfni og lýst skýrt gæðaeftirlitsferlum sínum.
Þegar óskað er eftir tilboði frá CNC-vélaframleiðendum eins og TiRapid skal leggja fram teikningar af íhlutum, efniskröfur, pöntunarmagn og samþykkisviðmið svo teymið geti metið mögulegar vinnsluleiðir og tilboðsskilyrði. Að staðfesta vinnuhlutafestingaraðferðir, mikilvægar víddarskoðanir og afhendingarkröfur fyrirfram getur dregið úr endurskoðun frumgerða, bætt samræmi í lotum og hjálpað til við að tryggja að sérsniðnir sérkennilegir íhlutir uppfylli samsetningar- og rekstrarkröfur fyrirhugaðs búnaðar.
















