
Framleiðsla á CNC hlutum: Leiðbeiningar um ferli, gæði og hönnun
CNC-hlutar eru notaðir í geimferðaiðnaði, lækningatækjum, vélfærafræði, bílakerfum, rafeindatækni og iðnaðarvélum vegna þess að CNC-vinnsla getur framleitt flókna íhluti með stýrðum víddum og endurteknum gæðum. Hins vegar felur áreiðanleg framleiðsla á CNC-hlutum í sér miklu meira en að hlaða efni í vél. Hönnun, efnisval, verkfæri, vinnuhluti, vinnslustefna, frágangur og skoðun hafa öll áhrif á lokaniðurstöðuna.
Þessi handbók útskýrir hvernig CNC-hlutar færast frá CAD-hönnun yfir í fullunnin íhluti. Hún fjallar um hönnunarsjónarmið, algeng efni, vinnsluferli, framleiðsluskref, yfirborðsáferð, gæðaeftirlit, einstaka og sérsniðna CNC-hluta, framleiðslukostnað og hvernig á að meta framleiðanda CNC-hluta.
Hvað eru CNC hlutar?
CNC-hlutar eru íhlutir sem framleiddir eru með tölvustýrðum vélum sem fjarlægja efni samkvæmt forrituðum verkfæraslóðum. Þeir geta verið allt frá einföldum ásum og sviga til flókinna nákvæmnisíhluta með þröngum vikmörkum, mörgum yfirborðum og nákvæmum rúmfræðilegum kröfum.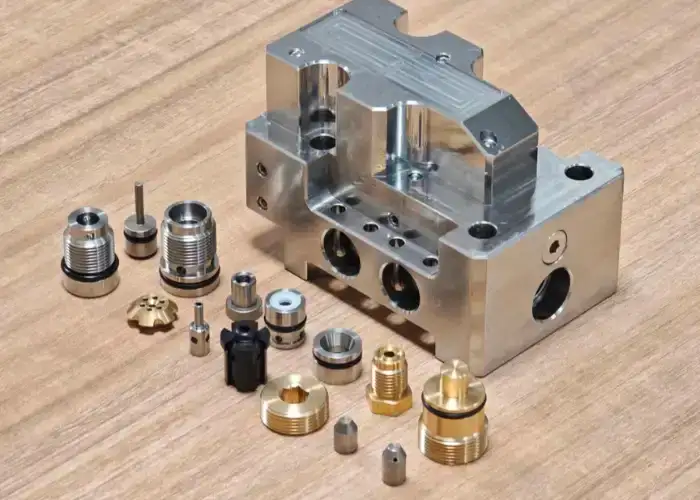
Hvernig CNC hlutar eru ólíkir venjulegum vélhlutum
CNC-hlutar eru venjulega framleiddir samkvæmt sérstakri teikningu eða CAD-líkani. Mál þeirra, efni, vikmörk, þræðir, yfirborðsáferð og aðrar kröfur eru skilgreindar fyrir tiltekna notkun frekar en valdar úr stöðluðum vörulista.
Aftur á móti eru staðlaðir vélahlutir eins og legur, festingar, gírar og tengi oft fáanlegir í fyrirfram skilgreindum stærðum. CNC-vinnsla verður verðmæt þegar núverandi staðlaður íhlutur uppfyllir ekki nauðsynlegar lögun, tengiflöt, efni eða rekstrarskilyrði.
Þessi greinarmunur skiptir einnig máli við innkaup. Birgir sem selur varahluti fyrir vélar er ekki endilega framleiðandi sérsmíðaðra CNC-hluta. Nákvæm framleiðsla krefst forritunar, vinnslu, skoðunar og ferlastýringargetu.
Hvað gerir CNC hluta að nákvæmnisíhlut?
Nákvæmur CNC-hlutur er skilgreindur með stýrðum víddum og rúmfræðilegum tengslum frekar en einfaldlega með smæð. Staðsetning gata, flatleiki, hornréttleiki, sammiðja, snið og yfirborðsáferð geta öll haft áhrif á hvort hlutinn virki rétt.
Til dæmis getur hylki uppfyllt ytri mál sín en samt bilað við samsetningu ef legugötin eru ekki í takt. Ás getur haft rétt þvermál en bilað ef hlaup er of mikið. Nákvæmni felur því í sér að stjórna sambandi milli margra eiginleika.
Framleiðsla þessara hluta krefst viðeigandi véla, stöðugrar vinnufestingar, réttra skurðarverkfæra, stýrðra vinnslubreyta og skoðunaraðferða sem geta staðfest tilgreind vikmörk.
Þegar þörf er á sérsniðnum CNC hlutum
Sérsniðnir CNC hlutar eru nauðsynlegir þegar staðlaðir íhlutir geta ekki veitt nauðsynlega rúmfræði, efni, nákvæmni eða afköst. Þeir eru algengir í vöruþróun, sjálfvirknikerfum, lækningatækjum, vélmennafræði, geimferðasamsetningum og sérhæfðum iðnaðarvélum.
CNC-vinnsla er sérstaklega gagnleg vegna þess að hönnunarbreytingar er venjulega hægt að framkvæma með því að breyta CAD-gögnum, CAM-forritum eða vinnustykki í stað þess að framleiða alveg nýja mót.
Þessi sveigjanleiki gerir CNC vinnslu hentuga fyrir frumgerðir, framleiðslu í litlu magni, varahluti og mjög sérhæfða hluti.
Hvernig hefur hönnun hluta áhrif á CNC vinnslu?
Hönnun hluta hefur bein áhrif á vinnslutíma, aðgang að verkfærum, flækjustig uppsetningar, möguleg vikmörk og heildarkostnað. Hönnun sem tekur mið af CNC framleiðslu frá upphafi er oft hægt að framleiða hraðar, nákvæmar og með færri sérstökum verkfærum eða uppsetningum.
Þolmörk og mikilvægar víddir
Þrengri vikmörk krefjast meiri stjórnunar á verkfærum, hitastigi, uppsetningu vélarinnar og skoðun. Þau geta einnig krafist fleiri frágangsferla eða hægari skurðarskilyrða.
Þess vegna ætti að beita ströngum vikmörkum aðallega fyrir eiginleika sem hafa áhrif á virkni, passa, þéttingu eða röðun. Óákveðnar víddir geta venjulega notað hagnýtari vikmörk án þess að hafa áhrif á afköst vörunnar.
Verkfræðiteikningar ættu að tilgreina skýrt hvaða eiginleikar eru mikilvægir. Þetta gerir framleiðanda CNC-hluta kleift að beina ferlastýringu og skoðun þar sem þær veita mest gildi.
Innri horn, radíusar og djúpir vasar
CNC fræsitæki eru kringlótt, þannig að fullkomlega skarpar innri horn er venjulega ekki hægt að framleiða með venjulegri endfræsara. Minni innri radíusar krefjast minni fræsara, sem eru minna stífir og fjarlægja efni almennt hægar.
Djúpir vasar skapa svipað vandamál því lengri verkfæri eru nauðsynleg til að ná botninum. Aukin lengd verkfæra eykur hættuna á titringi, beygju og lélegri yfirborðsáferð.
Með því að nota stærri innri radíus og forðast óþarfa vasadýpt er hægt að nota sterkari verkfæri. Þetta getur dregið úr vinnslutíma og bætt víddarstöðugleika.
Þunnir veggir og að hluta til stífleiki
Þunnir veggir eru líklegri til að beygja sig við skurð- og klemmukrafta. Efnisfjarlæging getur einnig losað um leifarspennu, sem veldur því að hlutinn aflagast eftir vinnslu.
Forritarar gætu þurft að skilja eftir aukaefni við grófvinnslu og klára þunnar sneiðar með léttari skurðum. Vinnuhlutinn verður einnig að styðja hlutinn án þess að beita of miklum klemmukrafti.
Ef notkunin leyfir það, getur aukning á veggþykkt eða bætt við burðarrifjum gert vinnslu stöðugri og dregið úr framleiðsluáhættu.
Göt, þræðir og aðgengi að verkfærum
Staðlaðar gatastærðir og þráðforskriftir eru almennt auðveldari og ódýrari í framleiðslu vegna þess að hægt er að nota staðlaða bora, krana og mæla.
Mjög djúpar holur, mjög smáir þræðir eða eiginleikar nálægt háum veggjum geta krafist sérstakra verkfæra. Aðgengi að verkfærum verður enn mikilvægara þegar marga eiginleika þarf að fræsa úr mismunandi áttum.
Hönnuðir ættu ekki aðeins að íhuga hvort hægt sé að módela eiginleika, heldur hvort raunverulegt skurðarverkfæri geti náð til hans og vinnsluaðferðað hann á skilvirkan hátt.
Hvernig betri hönnun dregur úr vinnsluuppsetningum
Í hvert skipti sem fjarlægja þarf hluta og færa hann til getur það aukið uppsetningartíma og leitt til staðsetningarvillu.
Hönnun sem gerir kleift að ná til fleiri eiginleika úr einni eða tveimur stefnum getur dregið úr bæði vinnslutíma og uppsöfnun vikmörkum.
Fjölása vinnsla getur einnig hjálpað, en hagkvæmasta lausnin er oft samsetning af góðri hönnun hluta og viðeigandi vél frekar en að nota flóknari búnað að óþörfu.
Hvaða efni eru almennt notuð fyrir CNC hluta?
Hægt er að vinna CNC-hluta úr áli, stáli, ryðfríu stáli, messingi, kopar, títan og mörgum verkfræðiplastum. Efnisval ætti að vega og meta styrk, þyngd, tæringarþol, hitastig, rafmagnseiginleika, vinnsluhæfni og kostnað.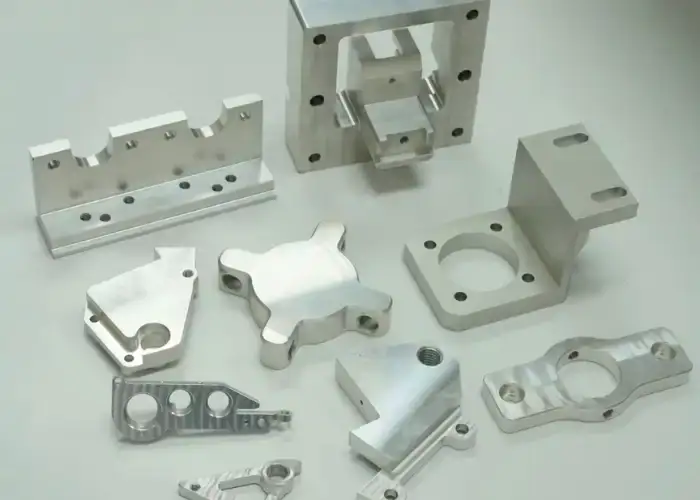
Ál CNC hlutar
Ál er eitt algengasta CNC vinnsluefnið vegna þess að það sameinar lága þéttleika, góðan styrk, tæringarþol og framúrskarandi vinnsluhæfni.
Álhlutar úr CNC eru mikið notaðir í geimferðaiðnaði, vélfærafræði, rafeindatækni, lækningatækjum, bílakerfum og iðnaðarbúnaði. Algengar gerðir eins og 6061 henta fyrir margs konar byggingar- og almennar notkunarmöguleika.
Ál þolir einnig anóðiseringu, blástur með perlum, málun og aðrar áferðir. Tiltölulega mikill vinnsluhraði þess gerir það hagkvæmt fyrir bæði frumgerðir og framleiðsluhluta.
CNC hlutar úr ryðfríu stáli og stáli
Ryðfrítt stál er oft valið þegar tæringarþol, endingartími og vélrænn styrkur eru mikilvæg. Það er almennt notað í lækningatækjum, matvælavinnsluvélum, skipakerfum og iðnaðarsamsetningum.
Í samanburði við ál þarf ryðfrítt stál venjulega lægri skurðarhraða og meiri athygli á hita og sliti á verkfærum. Sumar tegundir geta einnig harðnað ef skurðarskilyrði eru ekki stjórnað.
Kolefnis- og álfelgistál bjóða upp á viðbótarstyrk og hörku. Viðeigandi stáltegund fer eftir slitþoli, kröfum um hitameðferð, suðuþörfum og notkunarskilyrðum.
Messing-, kopar- og títaníum-CNC-íhlutir
Messingur býður upp á góða vélræna vinnsluhæfni og er oft notaður í tengihluti, loka og nákvæma vélræna íhluti. Hann getur framleitt hreinar yfirborðsmyndir og nákvæmar eiginleikar á skilvirkan hátt.
Kopar býður upp á framúrskarandi raf- og varmaleiðni en krefst vandlegrar skurðar þar sem sumar tegundir eru tiltölulega mjúkar og sveigjanlegar.
Títan sameinar mikinn styrk, lágan eðlisþyngd og tæringarþol. Hins vegar safnar léleg varmaleiðni hita í kringum skurðbrúnina, sem eykur slit verkfæra og vinnslutíma. Því er það yfirleitt dýrara að vinna úr því en ál.
Verkfræði plast CNC hlutar
POM, PEEK, PTFE, nylon, pólýkarbónat og önnur verkfræðiplast er einnig hægt að vinna í nákvæma CNC hluti.
Í samanburði við málma þarf meiri athygli að fylgjast með skurðhita, klemmukrafti, varmaþenslu og rakahegðun í plasti. Of mikill hiti eða þrýstingur getur afmyndað íhlutinn.
CNC-vinnsla á plasti er sérstaklega gagnleg fyrir hagnýtar frumgerðir, einangrandi íhluti, innréttingar, framleiðslu í litlu magni og notkun sem krefst efnaþols eða lágs núnings.
Hvernig á að velja rétt efni fyrir CNC hluta
Efnisval ætti að byrja með raunverulegum rekstrarkröfum. Taka skal tillit til álags, hitastigs, efnaáhrifa, þyngdar, leiðni, slits og umhverfisaðstæðna.
Vélrænni vinnsla er einnig mikilvæg. Hágæða efni getur aukið slit verkfæra og vinnslutíma jafnvel þótt hráefnisverðið sjálft sé ekki sérstaklega hátt.
Besta efnið er því ekki sjálfkrafa sterkasti kosturinn. Það ætti að veita nægilega afköst án þess að auka óþarfa framleiðsluerfiðleika eða kostnað.
Hvaða CNC vinnsluferli eru notuð fyrir hluta?
Vinnsluferlið er aðallega háð lögun hlutans. CNC-fræsing tekst á við prisma- og flókin yfirborð, CNC-beygja er skilvirk fyrir snúningshluta, en borun, þráðun og fjölásavinnsla klárar eiginleika sem erfitt er að framleiða með einni grunnaðgerð.
CNC fræsun fyrir flókna og prismatíska hluti
CNC-fræsun notar snúningsskurðarverkfæri til að fjarlægja efni úr kyrrstæðum vinnustykki. Hún getur framleitt flata fleti, vasa, raufar, göt, útlínur og þrívíddarform.
Þriggja ása fræsun hentar fyrir marga staðlaða CNC hluta. Fjögurra og fimm ása vélar veita aukinn aðgang að hornréttum eða marghliða eiginleikum.
Að draga úr tilfærslum getur einnig bætt nákvæmni milli eiginleika þar sem fleiri yfirborð eru áfram tengd sömu uppsetningu.
CNC beygja fyrir sívalningslaga hluta
CNC-beyging snýr vinnustykkinu á meðan skurðarverkfæri mótar ytra eða innra þvermál þess. Þetta er tilvalið fyrir ása, hylsur, pinna, millileggi, skrúfþráða hluti og svipaða snúningshluta.
Nútíma rennibekkir geta einnig innihaldið lifandi verkfæri fyrir fræsingu, borun og utan miðju aðgerða.
Fyrir viðeigandi hluta dregur samsetning beygju og fræsingar í einni uppsetningu úr meðhöndlun og getur bætt samræmingu milli eiginleika.
Borun, tappa og þráðvinnsla
Borun er notuð til að búa til göt, en tappun myndar innri þræði. Þráðfræsing er annar valkostur þegar stærri þvermál, erfið efni eða meiri ferlisstjórnun er í boði.
Dýpt og aðgengi skipta máli. Grunnt staðlað gat getur verið einfalt, en lítið, djúpt gat getur þurft sérstök verkfæri og vandlega flísafjarlægingu.
Notkun staðlaðra gataþvermála og þráðforskrifta dregur almennt úr vinnslukostnaði og einfaldar skoðun.
Fjölása vinnsla fyrir flókna CNC íhluti
Fjölása vinnsla gerir kleift að breyta stefnu verkfærisins eða vinnustykkisins meðan á vinnslu stendur, sem gefur aðgang að nokkrum yfirborðum án þess að þurfa að færa það handvirkt.
Það er oft notað fyrir geimferðahluti, lækningahluti, flókin hylki, hjól og aðra rúmfræðilega krefjandi CNC íhluti.
Helstu ávinningurinn er betri aðgangur, færri uppsetningar og bætt rúmfræðileg tengsl milli eiginleika. Hins vegar er kostnaður við forritun og búnað hærri, þannig að fjölása vinnslu ætti að nota þar sem hún veitir raunverulegt framleiðslugildi.
Þegar margar CNC-ferlar eru sameinaðar
Marga CNC hluta er ekki hægt að framleiða á skilvirkan hátt með aðeins einni aðferð. Snúið íhlutur gæti þurft boraðar krossgöt, fræstar flatar stykki eða skrúfgang.
Að sameina aðgerðir getur stytt uppsetningartíma og bætt samræmi. Snúningsvélar eru sérstaklega gagnlegar þegar bæði snúnings- og prismaeiginleikar þurfa að vera stjórnaðir saman.
Ferliáætlunin ætti að byggjast á rúmfræði og vikmörkum frekar en að þvinga allan hlutinn á eina vélartegund.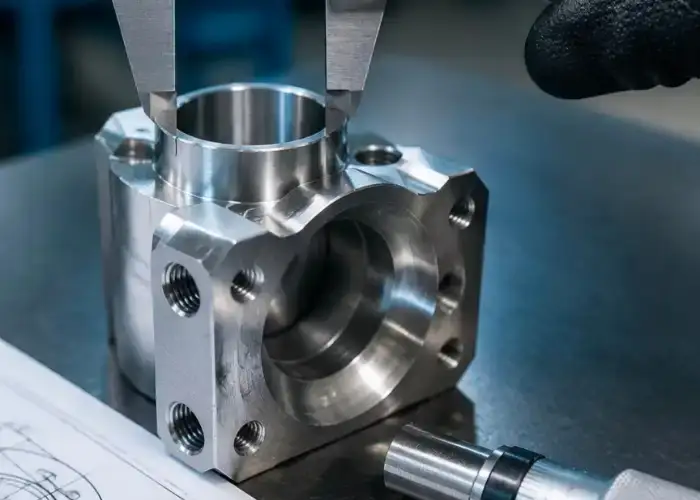
Hvernig virkar framleiðsluferlið fyrir CNC hluta?
Framleiðsla á CNC-hlutum fylgir stýrðri röð frá verkfræðilegri úttekt til lokaúttektar. Hvert stig staðfestir að hönnun, efni, verkfæri, uppsetning, vinnslu og gæðakröfur séu í samræmi áður en framleiðsla hefst.
Skref 1: Farið yfir CAD líkanið og verkfræðiteikninguna
Framleiðandinn byrjar á því að fara yfir þrívíddarlíkanið og tæknilegu teikningarnar.
Mikilvægar víddir, rúmfræðileg vikmörk, efni, þræðir, yfirborðsáferð, hitameðferð og frágangskröfur eru skilgreindar áður en forritun hefst.
Öllum óljósum eða erfiðum eiginleikum ætti að skýra snemma því hönnunarspurningar sem upp koma eftir að vinnsla hefst geta valdið töfum og endurvinnslu.
Skref 2: Staðfesta efni, vél og framleiðsluáætlun
Nauðsynlegt efni er staðfest, þar á meðal gæðaflokkur, lagerform og stærðir.
Síðan er valin viðeigandi vél eftir stærð hlutar, rúmfræði, vikmörkum og nauðsynlegum ásum.
Framleiðslustefnan tekur einnig tillit til þess hvort hlutinn þarfnast nokkurra aðgerða, margra uppsetninga eða aukaferla.
Skref 3: Skipuleggja vinnuhluta, dagsetningar og uppsetningar
Vinnuhlutinn verður að festa hlutinn á öruggan hátt en samt sem áður vera aðgengilegur að mikilvægum fleti.
Vélvirkinn setur upp viðmiðunarmörk svo hægt sé að vinna úr þeim og skoða víddir út frá samræmdum tilvísunum.
Fyrir flókna hluti er uppsetningaráætlanagerð sérstaklega mikilvæg þar sem hvert skref í endurstaðsetningu getur haft áhrif á vikmörk.
Skref 4: Veldu skurðarverkfæri og búðu til verkfæraslóðir
Skurðarverkfæri eru valin í samræmi við efni vinnustykkisins, eiginleika og nauðsynleg yfirborðsgæði.
CAM hugbúnaður er síðan notaður til að búa til grófvinnslu, hálffrágang, frágang, borun og þráðun.
Verkfærabrautirnar sem myndast ættu að lágmarka óþarfa hreyfingu en viðhalda samt öruggu bili og stöðugri verkfæratengingu.
Skref 5: Vélvinnsla og skoðun fyrsta hlutans
Fyrsti hlutinn er framleiddur undir stýrðum kringumstæðum til að staðfesta allt ferlið.
Mikilvægar víddir eru mældar með viðeigandi skoðunarbúnaði. Slit verkfæra, titringur, flísmyndun og ástand yfirborðs eru einnig metin.
Lítil frávik í vídd má leiðrétta með verkfærafrávikum. Stærri vandamál geta krafist breytinga á forritinu, skurðarbreytum eða vinnuhlutafestingu.
Skref 6: Stilla ferlið og keyra framleiðslu
Þegar fyrsti hlutinn hefur verið samþykktur getur vinnsla hafist í framleiðslu.
Hægt er að staðla verkfæraskiptatímabil, skoðunartíðni og reglur um leiðréttingu á frávikum fyrir endurteknar framleiðslulotur.
Stöðugleiki ferlisins er mikilvægur vegna þess að hitastig, slit á verkfærum og breytileiki í efni geta smám saman haft áhrif á stærð hluta.
Skref 7: Berið á frágang og lokið lokaskoðun
Eftir vinnslu geta hlutar þurft anodiseringu, húðun, fægingu, perlublástur, málun eða aðrar frágangsaðgerðir.
Mikilvægar víddir gætu þurft að endurskoða eftir frágang þar sem húðun getur haft áhrif á stærð og passa yfirborðsins.
Lokaskoðun staðfestir að fullunninir CNC hlutar uppfylla teikningar-, útlits- og virknikröfur fyrir sendingu.
Hvaða yfirborðsáferð er notuð fyrir CNC hluta?
Yfirborðsfrágangur getur bætt tæringarþol, slitþol, útlit, rafmagnshegðun eða yfirborðsáferð. Rétt meðferð fer eftir grunnefni, rekstrarumhverfi, kröfum um stærð og fyrirhugaðri virkni CNC-hlutarins.
Vélin frágangur
Yfirborð eins og það er unnið heldur í verkfæraförin sem myndast við CNC-skurð.
Það hentar oft fyrir innri íhluti og virknifrumgerðir þar sem útlit skiptir ekki máli.
Að forðast eftirvinnslu getur dregið úr kostnaði og afhendingartíma, sérstaklega þegar vinnsluyfirborðið uppfyllir þegar virknikröfur.
Anodisering og efnafræðileg umbreytingarhúðun
Anodisering er almennt notuð á CNC-hlutum úr áli til að bæta tæringarþol og yfirborðshörku en einnig til að bjóða upp á skreytingarlitamöguleika.
Efnafræðilegar umbreytingarhúðanir veita tæringarvörn og geta viðhaldið rafleiðni á skilvirkari hátt en hefðbundin anóðisering í ákveðnum tilgangi.
Þar sem húðun bætir við mælanlega þykkt ætti að hafa í huga þéttar víddir við vinnslu.
Perlublástur og pússun
Perlublástur skapar einsleita matta áferð og getur dregið úr sýnileika minniháttar vinnsluföra.
Pólun framleiðir sléttara eða endurskinsmeira yfirborð og má nota það til snyrtivöru, þrifa eða vegna núnings.
Báðar meðferðirnar geta haft áhrif á brúnir og víddir ef þær eru notaðar af hörku, þannig að mikilvægir eiginleikar ættu að vera verndaðir þegar þörf krefur.
Húðun, málun og dufthúðun
Húðun getur bætt slit, tæringarþol, leiðni eða útlit eftir því hvaða húðunarefni er notað.
Málning og duftlökkun bjóða upp á fjölbreytt litaval og umhverfisvernd.
Taka verður tillit til þykktar húðunar á skrúfuðum yfirborðum, pörunarfleti og öðrum víddarnæmum svæðum.
Hvernig á að velja rétta áferð fyrir CNC hluta
Val á frágangi ætti að byrja á virkni frekar en útliti einu saman.
Hlutir sem verða fyrir tæringu geta þurft verndandi meðferð, en rennihlutar geta þurft slit- eða núningsvörn.
Fyrir snyrtivörur getur áferð og litasamkvæmni skipt meira máli. Valin áferð ætti alltaf að vera í samræmi við undirlagið og kröfur um þol.
Hvað ákvarðar gæði CNC hluta?
Gæði CNC-hluta eru háð öllu ferlinu, þar á meðal ástandi vélarinnar, skurðarbreytum, sliti verkfæra, vinnufestingu, stöðugleika efnisins, frágangi og skoðun. Áreiðanleg gæði koma frá því að stjórna breytingum frekar en að reiða sig eingöngu á nafnnákvæmni vélarinnar.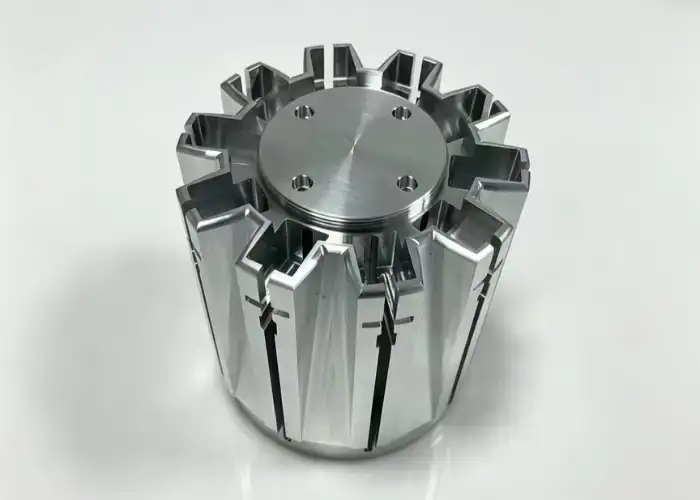
Víddarnákvæmni og þolstýring
Víddarnákvæmni fer eftir staðsetningu vélarinnar, skurðkrafti, hitastigi, ástandi verkfærisins og uppsetningu.
Þröng vikmörk krefjast venjulega fleiri frágangsferla og ítarlegri skoðunar.
Hæf ferli ætti að framleiða víddir innan frávika ítrekað frekar en að framleiða einn réttan hluta með eingöngu aðlögun.
Yfirborðsáferð og burrstýring
Yfirborðsgæði eru háð ástandi skurðarins, snúningshraða, fóðrunarhraða, skurðarframvindu, stefnu verkfæraleiðar og stífleika vélarinnar.
Klippur geta truflað samsetningu, þéttingu, þræði og útlit.
Afgrátun ætti að fjarlægja óæskilegar brúnir án þess að skemma mikilvægar víddir eða vísvitandi hvassa eiginleika.
Slit á verkfærum og stöðugleiki skurðarbreyta
Þegar skurðarverkfæri slitna breytist virk skurðarrúmfræði.
Þetta getur smám saman haft áhrif á mál og yfirborðsáferð jafnvel þótt CNC forritið sjálft sé óbreytt.
Framleiðsluferli ættu því að innihalda eftirlit með endingartíma verkfæra og viðmið um skipti á mikilvægum verkfærum.
Vinnuhald og endurtekningarhæfni uppsetningar
Festingin verður að halda hverjum hluta í endurtekningarhæfri stöðu en jafnframt standast skurðkrafta.
Of mikil klemmun getur aflagað þunna hluti, en ófullnægjandi klemmun getur valdið hreyfingu eða titringi.
Endurtekningarhæf vinnuþétting verður sérstaklega mikilvæg þegar sérsniðnir CNC hlutar eru framleiddir í nokkrum framleiðslulotum.
Fyrsta grein og skoðun á meðan á vinnslu stendur
Fyrsta skoðun á vöru staðfestir upphaflega framleiðsluhlutann áður en stærri framleiðslulota heldur áfram.
Meðan á framleiðslu stendur er hægt að mæla valda mikilvæga eiginleika reglulega til að greina víddarþróun.
Þessi aðferð gerir kleift að leiðrétta áður en slit á verkfærum eða breytingar á ferlinu leiða til fullrar framleiðslulotu af ósamræmanlegum hlutum.
CMM, yfirborðsgrófleiki og lokaskoðun
Flókin rúmfræðileg vikmörk geta krafist hnitmælingatækja, sjónbúnaðar eða sérhæfðra mæla.
Hægt er að mæla yfirborðsgrófleika þegar teikningin tilgreinir tölulegar kröfur um frágang.
Lokaskoðun sameinar víddarstaðfestingu með sjónrænum skoðunum og skjölum til að staðfesta að fullunnir hlutar uppfylli kröfur viðskiptavina.
Sérsniðnir CNC hlutar og einstakir CNC hlutar
CNC-vinnsla hentar sérstaklega vel fyrir sérsniðna og einstaka framleiðslu þar sem hægt er að framleiða hluta beint úr verkfræðilegum gögnum án sérstakra mót. Þetta gerir kleift að prófa, endurskoða og framleiða hönnun í litlu magni með tiltölulega litlum verkfærakostnaði.
Einstakir CNC hlutar fyrir frumgerðir og staðfestingu
Einstakir CNC hlutar eru almennt notaðir til virkniprófana, samsetningarprófana, verkfræðiprófana og varahluta.
Að framleiða einn hlut úr fyrirhuguðu lokaefni gerir verkfræðingum kleift að meta raunverulegan styrk, passa, hitaeiginleika og afköst.
Þetta veitir gagnlegri verkfræðilega endurgjöf en sjónræn frumgerð þegar íhluturinn verður að virka vélrænt.
Sérsniðnir CNC hlutar fyrir framleiðslu í litlu magni
Lítilsháttar CNC framleiðsla er gagnleg þegar eftirspurn réttlætir ekki sprautumótun, steypu eða önnur sérstök verkfæri.
Hægt er að endurnýta sömu vinnsluforritið í litlum framleiðslulotum, en hægt er að bæta festingar eftir því sem framleiðslan verður stöðugri.
Þetta veitir sveigjanleika fyrir vörur með breytilegri eftirspurn eða tíðum hönnunarbreytingum.
Að fara frá frumgerð yfir í endurtekna framleiðslu
Eftir að frumgerð hefur verið samþykkt geta framleiðendur fínstillt verkfæraslóðir, innréttingar, verkfæri og skoðunaraðferðir fyrir endurtekna framleiðslu.
Einnig er hægt að endurskoða eiginleika sem voru dýrir eða óstöðugir við frumgerðasmíði áður en framleiðslumagn eykst.
Þessi umbreyting hjálpar til við að stytta hringrásartíma en varðveita jafnframt samþykktar stærðir og virknikröfur.
Þegar sérstakir ljósabúnaður verður hagkvæmur
Einfaldar frumgerðir geta oft notað venjulega skrúfstykki, mjúka kjálka eða mátbundna vinnufestingu.
Þegar framleiðslumagn eykst geta sérstakir festingar stytt hleðslutíma og bætt endurtekningarhæfni staðsetningar.
Fjárfestingin í innréttingum verður þess virði þegar stytting á uppsetningartíma og breytileika í ferlum vegur upp á móti upphafskostnaðinum.
Hvað hefur áhrif á framleiðslukostnað CNC hluta?
Kostnaður við CNC-hluta ræðst aðallega af efni, vinnslutíma, flækjustigi, vikmörkum, uppsetningarkröfum, frágangi, magni og skoðun. Ódýrasta hönnunin er yfirleitt sú sem uppfyllir virknikröfur án þess að valda óþarfa framleiðsluerfiðleikum.
Efnisgerð og lagerstærð
Efnisverð hefur bein áhrif á kostnað, en vinnsluhæfni skiptir einnig máli.
Títan gæti þurft hægari skurð og fleiri verkfæraskipti en ál, en of stórt efni veldur aukinni efnisfjarlægingu.
Að velja efnisvíddir nálægt fullunninni rúmfræði getur dregið úr bæði efnissóun og vinnslutíma.
Hlutarrúmfræði og flækjustig vinnslu
Flóknar aðgerðir krefjast almennt meiri forritunar, minni verkfæra, hægari skurðar eða viðbótaruppsetninga.
Djúpir vasar, þunnir veggir, lítill radíus og erfiður aðgangur að verkfærum eru algengir kostnaðarþættir.
Einföldun á ómikilvægum rúmfræði getur oft dregið verulega úr vinnslutíma.
Þol og kröfur um yfirborðsáferð
Þröng vikmörk geta krafist fleiri umganga, tíðari mælinga, stýrðs umhverfis og nákvæmari skoðunarbúnaðar.
Mjög fín yfirborðsáferð getur einnig aukið vinnslutíma og tíma fyrir síðari vinnslu.
Því ættu forskriftir að endurspegla raunverulegar virkniþarfir.
Fjöldi uppsetninga og verkfæraskipta
Hver uppsetning bætir við niðurtíma vélarinnar og kynnir til sögunnar annað staðsetningarskref.
Hlutir sem þarfnast vinnslu úr mörgum áttum kosta almennt meira nema fjölása búnaður geti dregið úr þörf á að færa þá til.
Að draga úr óþarfa verkfæraskiptum getur einnig bætt skilvirkni hringrásarinnar.
Framleiðslumagn og skoðunarkröfur
Einstakir CNC hlutar hafa hærri uppsetningarkostnað á hvern íhlut vegna þess að forritun og undirbúningur er dreift yfir aðeins eina einingu.
Þegar magn eykst dreifist uppsetningarkostnaðurinn á fleiri hluta, þó að slit á verkfærum og skoðunarkröfur verði mikilvægari.
Ítarleg skoðunargögn geta einnig aukið kostnað, sérstaklega þegar skrá þarf allar víddir.
Hvernig á að lækka kostnað án þess að fórna gæðum hluta
Kostnaðarlækkun ætti að beinast að því að útrýma óþarfa framleiðsluvinnu frekar en að lækka virknigæði.
Með því að nota hagnýt vikmörk, stærri hornradíusa, staðlaða þræði, aðgengileg einkenni, algeng efni og færri uppsetningar er hægt að bæta framleiðsluhagkvæmni verulega.
Snemmbúin samskipti við framleiðandann geta greint þessi tækifæri áður en hönnunin er fullmótuð.
Hvernig á að velja framleiðanda CNC hluta
Hæfur framleiðandi CNC-hluta ætti að sameina viðeigandi búnað við efnisþekkingu, ferlaverkfræði, skoðunargetu, áreiðanlega samskipti og sveigjanleika í framleiðslu. Markmiðið er ekki aðeins að vinna einn viðunandi hlut, heldur að endurskapa nauðsynlega gæði á stöðugan hátt.
Vélarbúnaður og vinnslugeta
Framleiðandinn ætti að hafa vélar sem henta stærð og lögun íhluta sem þarf.
Þriggja ása fræsun gæti verið nóg fyrir staðlaða hluti, en fimm ása vinnsla eða beygjubúnaður gæti hentað betur fyrir flóknar hönnun.
Vélageta ætti að passa við verkefnið frekar en að vera einfaldlega tæknilega háþróuð.
Efni og þolreynsla
Mismunandi efni krefjast mismunandi vinnsluaðferða.
Reynsla af áli þýðir ekki sjálfkrafa títan, ryðfrítt stál, PEEK eða þunnveggja plast.
Birgir sem þekkir tilætluð efni og vikmörk getur venjulega greint framleiðsluáhættu fyrr.
Gæðaeftirlit og skoðunargeta
Skoðunarbúnaður ætti að uppfylla kröfur teikningarinnar.
Þykknisklor og míkrómetrar geta verið nægjanlegir fyrir grunnvíddir, en rúmfræðileg vikmörk geta krafist skoðunar með CMM eða sérhæfðra mælinga.
Skjalfest gæðaferli styður einnig við stöðuga endurtekna framleiðslu.
Afgreiðslutími og sveigjanleiki í framleiðslu
Áreiðanlegur afhendingartími fer eftir framboði efnis, flækjustigi vinnslu, frágangi og skoðun.
Framleiðandi sem getur stutt frumgerðir, einstaka CNC hluti og framleiðslu í litlu magni auðveldar að viðhalda samfellu eftir því sem verkefnið þróast.
Sveigjanleiki í framleiðslu er sérstaklega mikilvægur þegar magn eða hönnun breytist.
Verkfræðisamskipti og hönnunarstuðningur
Skýr samskipti geta komið í veg fyrir mörg vandamál í framleiðslu áður en framleiðsla hefst.
Hæfur birgir ætti að geta greint erfið vikmörk, óaðgengileg einkenni, þunna veggi, óvenjuleg efni eða árekstra í frágangi.
Hagnýt endurgjöf um hönnun fyrir framleiðslu getur dregið úr bæði kostnaði og tæknilegri áhættu án þess að breyta fyrirhugaðri virkni hlutarins.
SPURNINGAR
Þarf alltaf tæknilega teikningu af CNC hlutum?
Ekki alltaf. Þrívíddarlíkan gæti verið nægilegt fyrir grunnrúmfræði, en teikning er ráðlögð þegar hlutinn hefur mikilvæg vikmörk, þræði, yfirborðsáferð, rúmfræðilegar stýringar eða skoðunarkröfur sem ekki er hægt að miðla skýrt í gegnum líkanið eitt og sér.
Er hægt að framleiða CNC hluta án yfirborðsfrágangs?
Já. Margir hagnýtir hlutar eru notaðir í óframleiddu ástandi þegar ekki er þörf á tæringarþoli, útliti eða sérstökum yfirborðseiginleikum. Að útrýma óþarfa frágangi getur dregið úr bæði kostnaði og afhendingartíma.
Hvenær ætti að nota sérstakan festingarbúnað fyrir einstaka CNC-hluti?
Flestir einstakir hlutar þurfa ekki sérstaka festingar nema lögunin sé erfið í notkun eða vikmörk krefjist mjög stýrðrar staðsetningar. Staðlað vinnufestingarkerfi er yfirleitt hagkvæmara fyrir frumgerðarmagn.
Hversu snemma ætti framleiðandi CNC hluta að fara yfir hönnunina?
Helst ætti framleiðandinn að fara yfir hönnunina áður en hún er sett í framleiðslu. Snemmbúin endurgjöf getur bent á erfiðar vikmörk, óaðgengileg einkenni, efnisvandamál og óþarfa flækjustig í vinnslu, en breytingar eru samt ódýrar.
Niðurstaða
Framleiðsla á CNC-hlutum sameinar hönnun, efnisval, vinnslustefnu, vinnuhluta, frágang og skoðun í eitt stýrt ferli. Áreiðanleg nákvæmni fæst með því að stjórna þessum þáttum saman frekar en að reiða sig eingöngu á nákvæmni vélarinnar. Hagnýt vikmörk, aðgengilegir eiginleikar, viðeigandi efni, stöðugar uppsetningar og viðeigandi skoðun geta bætt gæði hluta og dregið úr framleiðslukostnaði og framleiðsluáhættu.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir frumgerðir, sérsmíðaða CNC hluti, einstaka íhluti og framleiðslu í litlu magni. Teymið okkar styður málma og verkfræðiplast með hagnýtri ferlaáætlun, stýrðri vinnslu, yfirborðsfrágangi og víddarskoðun til að hjálpa til við að afhenda áreiðanlega hluti fyrir krefjandi verkfræðiforrit.
















