
Fjölása vinnsla er CNC framleiðsluferli sem gerir skurðarverkfærinu, vinnustykkinu eða báðum kleift að hreyfast yfir marga stýrða ása við vinnslu. Í stað þess að skera aðeins úr einni fastri átt getur fjölása uppsetning nálgast hlutinn frá mismunandi sjónarhornum, sem gerir það auðveldara að vinna flókin yfirborð, skáhallt göt, undirskurð, djúp holrými og fjölhliða eiginleika með færri uppsetningum.
Þessi handbók útskýrir fjölása vinnslu, þar á meðal skilgreiningu hennar, vinnuferli, vélartegundir, lykilíhluti, kosti, takmarkanir, algengar aðgerðir og CNC notkun.
Hvað er fjölása vinnsla?
Fjölása vinnsla er CNC vinnsluaðferð sem notar fleiri en venjulega þrjá línulega ása til að skera flókna hluti úr mismunandi sjónarhornum. Með því að bæta við snúningshreyfingu á verkfærið, vinnustykkið eða vélarborðið gerir ferlið skurðarvélinni kleift að ná til fleta sem erfitt eða óhagkvæmt væri að vinna með hefðbundinni þriggja ása vinnslu.
Í hefðbundinni 3-ása CNC vél hreyfist skurðarverkfærið eftir X-, Y- og Z-áttum. Þetta hentar fyrir marga einfalda hluti, svo sem plötur, vasa, raufar og flata fleti. Hins vegar, þegar hlutur inniheldur skáhallar fleti, bogadregnar útlínur, hliðareiginleika eða djúp svæði með takmarkaðan aðgang að verkfærum, getur 3-ása ferli krafist nokkurra uppsetninga. Hver uppsetning bætir við tíma og getur valdið staðsetningarvillu.
Fjölása vinnsla leysir þetta vandamál með því að bæta við snúningsásum. Þessir aukaásar gera verkfærinu eða vinnustykkinu kleift að halla og snúast við vinnslu. Þar af leiðandi getur skurðarvélin viðhaldið betri skurðarhorni, notað styttri verkfæri, dregið úr breytingum á festingum og framleitt flóknari rúmfræði í færri aðgerðum. Fyrir nákvæma CNC framleiðslu gerir þetta fjölása vinnslu sérstaklega gagnlega fyrir flug- og geimferðir, læknisfræði, vélfærafræði, sjálfvirkni, bílaiðnað og flókna frumgerðahluta.
| Orð | Merking | Dæmigerð notkun |
| Fjölása vinnsla | CNC vinnsla með fleiri en þremur stýrðum ásum | Flóknar CNC hlutar og fjölhliða eiginleikar |
| 3 ása vinnsla | Línuleg X-, Y- og Z-hreyfing | Einfaldir hlutar, vasar, plötur og raufar |
| 4 ása vinnsla | Bætir við einum snúningsás | Sívallaga eiginleikar, vísitölubundin hliðarvinnsla |
| 5 ása vinnsla | Bætir við tveimur snúningsöxum | Flókin yfirborð og hornréttar aðferðir |
| Fjölása CNC vél | CNC vél með línulegri og snúningsásstýringu | Háþróuð nákvæmniframleiðsla |
| Fjölása vinnslumiðstöð | CNC vinnslumiðstöð hönnuð fyrir fjölása skurð | Flókin fræsun, borun og útlínuvinnsla |
Fjölása vinnsla samanborið við hefðbundna þriggjaása vinnslu
Fjölása vinnsla er frábrugðin hefðbundinni þriggjaása vinnslu þar sem hún bætir við snúningshreyfingu og betri stjórn á verkfærahorni. Þriggjaása vél hreyfist í beinar X-, Y- og Z-áttir, en fjölása vél getur snúið eða hallað hlutanum eða verkfærinu til að ná til mismunandi hliða og horna.
Þetta þýðir ekki að 3-ása vinnsla sé úrelt. Fyrir einfalda hluti er 3-ása CNC-fræsing oft hraðari, ódýrari og auðveldari í forritun. Fjölása vinnsla verður verðmæt þegar rúmfræði, vikmörk, yfirborðsáferð eða minnkun á uppsetningu réttlætir aukna flækjustig. Rétt val fer eftir hönnun hluta, efni, vikmörkum, framleiðslumagni og kostnaðarmarkmiði.
| Samanburður | 3-ása vinnsla | Fjölása vinnsla |
| Hreyfing | Línulegar ásar X, Y og Z | Línuásar ásamt snúningsásum |
| Uppsetningarfjöldi | Oft fleiri uppsetningar | Venjulega færri uppsetningar |
| Aðgangur að verkfærum | Takmarkað við einfaldari nálgunarhorn | Betri aðgangur að skásettum og földum eiginleikum |
| Forritun | Auðveldara | Flóknara |
| Best fyrir | Einfaldir prismahlutar | Flókin yfirborð og marghliða hlutar |
| Kostnaður | Lægri fyrir einfalda hluti | Skilvirkari fyrir flókna hluti |
| Nákvæmniáhætta | Fleiri endurklemmingarvillur | Lægri uppsafnað uppsetningarvilla |
Hvernig virkar fjölása vinnsla?
Fjölása vinnsla virkar með því að sameina CAD hönnun, CAM forritun, uppsetningu CNC véla, hermun á verkfæraslóðum, snúningsásastýringu, skurðaðgerð og lokaskoðun. Ferlið hefst með stafrænu hlutalíkani og endar með vélrænum íhlut sem framleiddur er með samhæfðri línulegri og snúningshreyfingu.
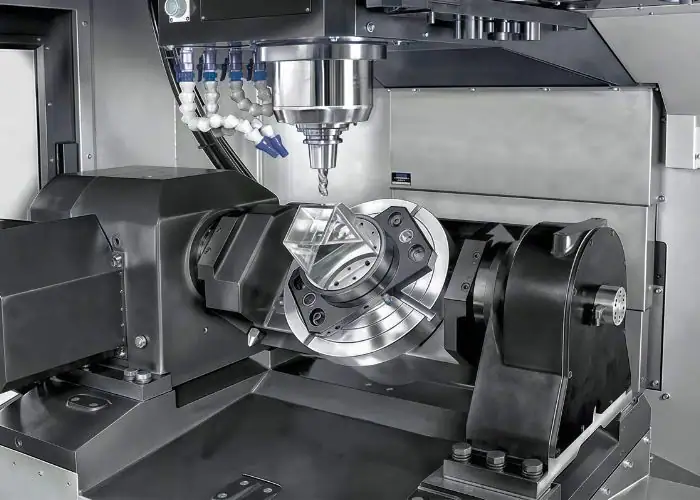
Vinnuflæðið er svipað og í öðrum CNC vinnsluaðferðum, en fjölása vinnsla krefst nákvæmari skipulagningar. Forritarinn verður að taka tillit til stefnu verkfæris, snúningsásamörk, festingarhæðar, vélferðar, skurðaráttar, truflana á festingunni og mögulegra árekstrarpunkta. Verkfæraslóð sem lítur rétt út á hlutalíkaninu gæti samt bilað ef verkfærafestingin snertir festinguna eða snúningsborðið fer yfir mörk sín.
Vel skipulagt fjölása ferli getur dregið úr fjölda uppsetninga og bætt samræmingu eiginleika. Hins vegar virkar ferlið aðeins vel þegar CAD líkanið, CAM forritið, festingarnar, kvörðun vélarinnar og skoðunaráætlunin eru öll undir stjórn. Þess vegna er fjölása vinnsla ekki bara „fleiri ásar“. Hún er heildstæð framleiðsluaðferð fyrir flókna CNC hluti.
| Skref | Hvað gerist | Hvers vegna það skiptir máli |
| Hönnun hluta | Rúmfræði og fall eru skilgreind | Ákvarðar hvort þörf sé á fjölása vinnslu |
| CAD líkan | 3D líkan er tilbúið | Gefur tilvísun í vinnslu |
| CAM forritun | Verkfærabrautir og áshreyfingar eru búnar til | Stýrir skurðarleið og verkfærahorni |
| Uppgerð | Verkfæraslóð er athuguð áður en skorið er | Minnkar árekstrar- og sprunguhættu |
| Skipulag | Hluti, festingar, verkfæri og frávik eru undirbúin | Stýrir nákvæmni og stöðugleika |
| machining | CNC vél fjarlægir efni | Framleiðir nauðsynlega rúmfræði |
| Skoðun | Hluti er mældur og staðfestur | Staðfestir þol og yfirborðsgæði |
Hlutahönnun og CAD líkanagerð
Hlutahönnun og CAD-líkön skilgreina hvað CNC-vélin verður að framleiða. Áður en forritun hefst fara verkfræðingar yfir lögun hlutarins, vikmörk, þarfir varðandi yfirborðsáferð, efni og mikilvæga eiginleika. Þessi yfirferð hjálpar til við að ákvarða hvort hægt sé að framleiða hlutinn á skilvirkan hátt á 3-ása vél eða hvort fjölása vinnsla muni draga úr uppsetningum og bæta gæði.
Gott CAD líkan hjálpar einnig til við að bera kennsl á erfið vinnslusvæði snemma. Djúp holrými, skáhallar göt, undirskurðir, þunnir veggir og bogadregnir fletir geta krafist aðgangs að sérstökum verkfærum. Ef þessi atriði eru skilin við hönnunarendurskoðun getur vélvirkinn eða forritarinn valið betri vinnslustefnu í stað þess að leysa vandamálið eftir uppsetningu.
CAM forritun og verkfæraslóðagerð
CAM forritun breytir CAD líkaninu í CNC verkfæraslóðir. Í fjölása vinnslu verður CAM hugbúnaður ekki aðeins að stjórna því hvar skurðarvélin hreyfist, heldur einnig hvernig verkfærið hallar miðað við yfirborð hlutarins. Þetta gerir myndun verkfæraslóða flóknari en hefðbundin 3-ása forritun.
Hugbúnaður eins og mastercam multiaxis er oft notaður til að búa til háþróaða verkfæraslóð því hann hjálpar til við að stjórna stefnu verkfæra, árekstrarprófunum, snúningshreyfingum og vélhermun. Forritarinn gegnir enn mikilvægu hlutverki. CAM hugbúnaður getur reiknað út hreyfingu en hann getur ekki að fullu komið í stað mats framleiðslu á verkfæravali, hönnun festinga, skurðarstefnu og skoðunaráhættu.
Uppsetning véla og vinnustykki
Uppsetning vélarinnar og vinnustykki ákvarða hvort hægt sé að vinna hlutinn nákvæmlega. Fjölása CNC vél getur haft framúrskarandi hreyfigetu, en ef vinnustykkið er ekki rétt klemmt getur lokaniðurstaðan samt sem áður mistekist. Vinnustykkið verður að standast skurðkrafta en samt sem áður leyfa aðgang að verkfærunum úr nokkrum áttum.
Þetta er krefjandi en einföld 3-ása klemmun. Í fjölása uppsetningu getur hlutinn snúist eða hallað við vinnslu, þannig að festingin verður að forðast truflun á verkfærinu, spindlinum, haldaranum og borðinu. Festingin verður einnig að styðja hlutinn án þess að valda aflögun, sérstaklega fyrir þunna veggi, langar plötur, mjúk efni eða hágæða nákvæmnishluti.
Verkfærahreyfingar, snúningsásar og skurðstýring
Hreyfing verkfæra í fjölása vinnslu sameinar línulega og snúningsásastýringu. Línulegu ásarnir staðsetja verkfærið í X-, Y- og Z-áttir, en snúningsásarnir halla eða snúa verkfærinu eða vinnustykkinu. Þessi samhæfða hreyfing gerir skurðarvélinni kleift að nálgast yfirborðið úr skilvirkari sjónarhorni.
Kosturinn er ekki bara aðgengi. Betri verkfærastaðsetning getur dregið úr yfirhengi verkfærisins, bætt flísafrásog, dregið úr titringi og framleitt sléttari yfirborð. Fyrir bogadregnar eða lífrænar fleti getur skurðarvélin viðhaldið stöðugri snertingu. Þetta er sérstaklega gagnlegt við vinnslu á hjólum, mótflötum, lækningatækjum, geimferðamannvirkjum og flóknum hyljum.
Skoðun og lokaprófun hluta
Skoðun staðfestir hvort fjölása vinnsluferlið hafi framleitt nauðsynlegar víddir, yfirborðsáferð og rúmfræði. Fyrir einfalda hluti geta einföld mælitæki verið nóg. Fyrir flókna fjölása hluti getur skoðun krafist mælinga með CMM, sjónrænnar skönnunar, prófana á yfirborðsáferð, sérsniðinna mælitækja eða skoðunarskýrslna fyrir fyrstu vöru.
Þetta skref er mikilvægt því flóknir hlutar geta falið villur sem sjást ekki með berum augum. Hallað gat getur litið rétt út en verið örlítið rangt. Bogadregið yfirborð getur virst slétt en ekki náð þolmörkum sniðsins. Fjölhliða eiginleiki getur uppfyllt einstakar víddir en ekki náð samræmingu. Lokaprófun staðfestir að vinnsluaðferðin, uppsetningin og verkfæraslóðin framleiddu virkan hluta, ekki bara sjónrænt ásættanlega lögun.
Hverjir eru helstu íhlutir fjölása CNC vél?
Helstu íhlutir fjölása CNC-vélar eru meðal annars línulegir ásar, snúningsásar, spindill, skurðarverkfæri, verkfæraskipti, vinnuhlutakerfi, snúningsborð eða hallahöfuð, CNC-stýring, CAM-hugbúnaður, kælivökvakerfi og vélbygging. Þessir íhlutir vinna saman að því að stjórna hreyfingu, stífleika, nákvæmni, aðgangi að verkfærum og endurtekningarnákvæmni.
| Component | virka | Hvers vegna það skiptir máli |
| Línulegir ásar | Færðu þig meðfram X, Y og Z | Grunnstaðsetning og skurðarhreyfingar |
| Snúningsásar | Snúa eða halla hlutanum/verkfærinu | Gerir kleift að vinna á ská og marghliða |
| Snælda | Heldur og snýr skurðarverkfærum | Stýrir skurðkrafti og nákvæmni |
| Verkfæraskipti | Skiptir sjálfkrafa um verkfæri | Styður flóknar vinnsluraðir |
| Starfsfólk | Festir hlutann | Kemur í veg fyrir hreyfingu og aflögun |
| Snúningsborð | Snýr vinnustykkinu | Styður 4-ása, 3+2 og 5-ása vinnu |
| CNC stjórnandi | Hnit hreyfingu vélarinnar | Stýrir nákvæmni og tímasetningu |
| CAM hugbúnaður | Býr til verkfæraslóðir | Stýrir hreyfingu ássins og árekstrarhættu |
Línuásar og snúningsásar
Línuásar eru X-, Y- og Z-hreyfingarnar sem notaðar eru í nánast öllum CNC-fræsivélum. Þessir ásar færa verkfærið eða borðið í beinar áttir. Snúningsásar bæta við hornhreyfingu, oft kallaðar A-, B- eða C-ásar eftir snúningsátt. Þessir snúningsásar gera vélinni kleift að nálgast hlutinn frá fleiri en einu sjónarhorni.
Samsetning línulegrar og snúningshreyfingar gefur fjölása vinnslu gildi sitt. Í stað þess að fjarlægja hlutinn ítrekað úr festingunni og festa hann aftur, getur vélin snúið hlutanum eða verkfærinu til að ná til mismunandi fleta. Þetta bætir stjórn á eiginleikum og dregur úr handvirkri meðhöndlun. Fyrir nákvæmnisíhluti getur þessi minnkun á meðhöndlun verið mikilvægari en fjöldi aukaása sjálfur.
Snælda, verkfæri og verkfæraskipti
Snældan veitir skurðkraftinn, hraðann og stöðugleikann sem þarf til að fjarlægja efni. Verkfærin innihalda fræsara, kúlufræsara, borvélar, rúmmara, affasunarverkfæri og sérverkfæri sem notuð eru fyrir flóknar aðgerðir. Í fjölása vinnslu eru lengd verkfærisins og lögun haldarans sérstaklega mikilvæg þar sem verkfærið getur nálgast hlutinn frá mismunandi sjónarhornum.
Verkfæraskipti gerir vélinni kleift að ljúka mörgum aðgerðum í einu forriti. Til dæmis gæti einn hluti þurft gróffræsingu, fínfræsingu, borun, tappaskurð, afskurð og yfirborðsfrágang. Sjálfvirk verkfæraskipti draga úr handvirkum truflunum og bæta endurtekningarhæfni. Hins vegar verður að athuga hvert verkfæri með tilliti til fjarlægðar, bils og beygjuhættu.
Vinnuhlutir, festingar og snúningsborð
Vinnuhald heldur hlutanum stöðugum við skurð. Í fjölása vinnslu verður festingin að gera tvo hluti samtímis: halda hlutanum örugglega og skilja eftir nægilegt opið pláss fyrir verkfærið til að ná til nauðsynlegra eiginleika. Ef festingin lokar fyrir aðgang getur vélin ekki nýtt sér snúningsásana sína til fulls.
Snúningsborð og hallandi snúningsborð leyfa vinnustykkinu að snúast eða halla sér við vinnslu. Þau eru algeng í 4-ása, 3+2 og 5-ása uppsetningum. Þessi kerfi hjálpa til við að draga úr þörfinni fyrir margar uppsetningar og geta bætt samræmingu milli eiginleika. Hins vegar krefjast þau einnig vandlegrar skipulagningar á bili þar sem klemmur, boltar og festingarplötur geta orðið árekstrarhætta við snúning.
CNC stjórnandi og CAM hugbúnaður
CNC stýringin keyrir forritið fyrir vélina og samhæfir allar hreyfingar ásanna. Í fjölásavinnslu er þessi samhæfing flóknari þar sem nokkrir ásar geta hreyfst samtímis. Stýringin verður að viðhalda mjúkri hreyfingu og fylgja forritaðri verkfæraslóð nákvæmlega.
CAM hugbúnaður býr til verkfæraslóðina og hjálpar forritaranum að staðfesta hreyfingu áður en skorið er. Þetta er sérstaklega mikilvægt fyrir samtímis 5-ása vinnslu, þar sem verkfærahorn og snertingarstaða breytast stöðugt. CAM kerfið verður að passa við stillingu vélarinnar, því verkfæraslóð sem er örugg á einni vél er hugsanlega ekki örugg á annarri vél með mismunandi borðuppsetningu, snúningsásstefnu eða hreyfimörkum.
Stífleiki og stöðugleiki vélarinnar
Stífleiki vélarinnar ákvarðar hversu vel hún stendst titring, sveigju og skurðkraft. Í fjölása vinnslu er stífleiki mikilvægur því verkfærið getur skorið í mismunandi hornum og með breytilegri virkjun. Lélegur stífleiki getur valdið titringi, lélegri yfirborðsáferð, ósamræmi í víddum og styttri endingartíma verkfærisins.
Stöðugleiki hefur einnig áhrif á framleiðslukostnað. Ef vél er óstöðug gæti verkstæðið þurft hægari fóðrun, léttari skurði, meiri skoðun eða fleiri frágangsferla. Stöðug fjölása vinnslumiðstöð getur framleitt flókna hluti á fyrirsjáanlegri hátt, og þess vegna skiptir gæði vélarinnar jafn miklu máli og fjöldi ása.
Hverjar eru gerðir af fjölása CNC vinnslu?
Helstu gerðir fjölása CNC vinnslu eru meðal annars 3 ása, 4 ása, 5 ása, 3+2 ása, 6 ása og háþróaðar fjölása stillingar. Rétt gerð fer eftir lögun hlutarins, vikmörkum, yfirborðsáferð, aðgengi að verkfærum, framleiðslumagni og hvort ferlið krefst fastrar staðsetningarvinnslu eða samfelldrar snúningshreyfingar.
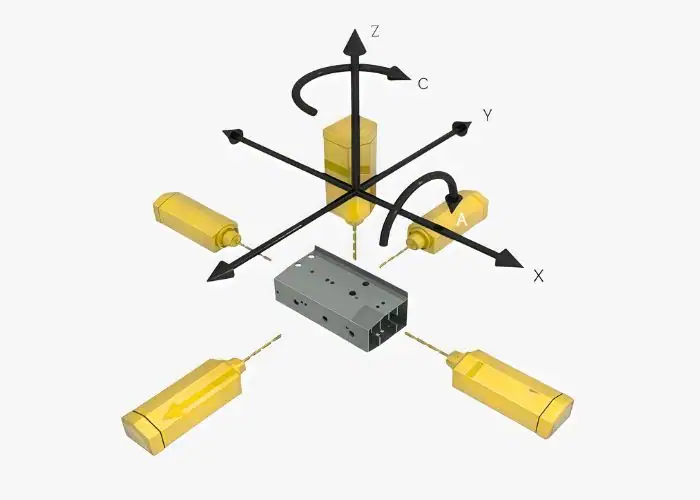
| Gerð | Ásahreyfing | best Fyrir | Aðaltakmörkun |
| 3-ása CNC vinnsla | X OG Z | Einfaldir hlutar, vasar, plötur | Takmarkað aðgengi í horni |
| 4-ása CNC vinnsla | X, Y, Z + einn snúningsás | Sívalningslaga eiginleikar, vísitölubundin vinnsla | Minna sveigjanlegt en 5-ása |
| 5-ása CNC vinnsla | X, Y, Z + tveir snúningsásar | Flókin yfirborð og marghliða hlutar | Meiri flækjustig forritunar |
| 3+2 ása vinnsla | Föst snúningsstaðsetning + 3-ása skurður | Hallandi eiginleikar og minni uppsetningar | Ekki samfelld samtímis klipping |
| 6 ása vinnsla | Viðbótar snúnings- eða verkfærahreyfing | Ítarlegir flóknir hlutar | Hærri kostnaður og flækjustig |
| Fjölhornshausvinnsla | Verkfærishaus breytir skurðarhorni | Djúpar eða skáhallar aðferðir | Krefst vandlegrar uppsetningaráætlunar |
3 ása CNC vélar
Þriggja ása CNC fræsing notar X-, Y- og Z-hreyfingar. Þetta er algengasta fræsingaraðferðin og virkar vel fyrir marga hluti með einfaldri rúmfræði. Plötur, blokkir, sviga, vasa, raufar og flata fleti er oft hægt að fræsa á skilvirkan hátt með þriggja ása CNC fræsingu.
Þó að 3-ása vinnsla sé yfirleitt ekki talin háþróuð fjölása vinnsla, þá er hún grunnlínan fyrir samanburð. Margir hlutar ættu að vera áfram á 3-ása vélum ef þeir þurfa ekki aðgang að verkfærum á ská. Þetta heldur kostnaði lægri og forritun einfaldari. Gildi fjölása vinnslu verður aðeins ljóst þegar rúmfræði hlutarins fer fram úr því sem 3-ása vinnsla getur gert á skilvirkan hátt.
4 ása CNC vélar
Fjögurra ása CNC vinnsla bætir einum snúningsás við þrjá hefðbundna línuása. Snúningsásinn gerir vinnustykkinu kleift að snúast, sem auðveldar að vinna eiginleika í kringum hlut án þess að þurfa að festa hann aftur. Þetta er gagnlegt fyrir sívalningshluta, hliðargöt, vafða eiginleika og vísitölubundna vinnslu.
Fjögurra ása uppsetning getur dregið úr fjölda handvirkra aðgerða í eitt stýrt forrit. Til dæmis er hægt að snúa íhlut með götum á nokkrum hliðum sjálfkrafa í stað þess að vera færður til handvirkt. Þetta getur bætt endurtekningarhæfni og dregið úr uppsetningarvillum. Hins vegar hefur fjögurra ása vinnsla enn minni aðgang að verkfærum en fimm ása vinnsla, sérstaklega fyrir flóknar bogadregnar fleti.
5 ása CNC vélar
5-ása CNC vinnsla bætir við tveimur snúningsásum, sem gerir verkfærinu eða vinnustykkinu kleift að halla og snúast við vinnslu. Þetta gefur skurðarvélinni aðgang að flóknum yfirborðum og hornréttum eiginleikum sem væru erfiðir með 3-ása eða 4-ása vélum. Þetta er ein af mest notuðu háþróuðu CNC aðferðunum fyrir flókna nákvæmnishluta.
Tvær algengar aðferðir eru til: vísitölustýrð 5-ása vinnsla og samtímis 5-ása vinnsla. Vísitölustýrð vinnsla staðsetur hlutinn í föstu horni áður en hann er skorinn. Samtímis vinnsla færir marga ása meðan á skurðinum stendur. Vísitölustýrð vinnsla er oft auðveldari og stöðugri, en samtímis vinnsla er betri fyrir flóknar bogadregnar fleti, blaðlaga hluti og samfellda yfirborðsstýringu.
3+2 ása vinnsla
3+2 ása vinnsla notar tvo snúningsása til að staðsetja hlutinn og framkvæmir síðan skurð með þremur línulegum ásum. Snúningsásarnir hreyfast ekki stöðugt meðan á skurðinum stendur. Þessi aðferð býður upp á marga kosti við fjölása staðsetningu án þess að þurfa að flækjustig samtímis 5 ása vinnslu.
Það er gagnlegt fyrir skásett göt, hallaða fleti og eiginleika á mörgum hliðum. Fyrir marga CNC hluta veitir 3+2 vinnsla hagnýtt jafnvægi milli afkastagetu, kostnaðar og forritunarerfiðleika. Það getur dregið úr uppsetningarfjölda og haldið verkfæraslóðum stöðugri og auðveldari í staðfestingu.
6-ása og háþróuð fjölása vinnsla
Sexása og háþróuð fjölása vinnslukerfi bjóða upp á meiri hreyfingu umfram hefðbundna fimmása vinnslu. Þessi kerfi geta sameinað fræsingu, beygju, vélræna hreyfingu, hallandi hausa, snúningsborð eða sérstaka vélarkitektúr. Þau eru notuð þegar hluturinn krefst mikillar aðgengis eða þegar margar aðgerðir eru samþættar í eina vél.
Þessar vélar eru ekki nauðsynlegar fyrir flesta CNC hluta. Gildi þeirra birtist í mjög sérhæfðum forritum, svo sem flóknum geimferðahlutum, háþróuðum lækningatækjum, túrbínutengdum hlutum og samþættri fræsi- og beygjuframleiðslu. Vegna þess að kostnaður og forritunarflækjustig eru hærri, ætti háþróuð fjölása vinnslu að vera réttlætt með virkni hluta, framleiðsluhagkvæmni eða gæðakröfum.
Snúningsborð og hallandi snúningsborðsvinnsla
Snúningsborðsvinnsla notar borð sem snýr vinnustykkinu um einn ás. Hallandi snúningsborð bætir við annarri hornhreyfingu, sem gerir kleift að staðsetja hlutinn til að auðvelda aðgang að verkfærunum. Þessi kerfi eru algeng í 4-ása, 3+2 og 5-ása vinnslumiðstöðvum.
Kosturinn er að uppsetning er minnkuð. Í stað þess að fjarlægja hlutinn og setja hann í nýjan festingu getur vélin snúið honum eða hallað honum undir stjórn CNC. Þetta bætir samræmingu eiginleika og sparar meðhöndlunartíma. Áskorunin er sú að festingin, borðið, klemmurnar og verkfærahaldarinn verða allir að vera hreinir hvort af öðru meðan á hreyfingu stendur.
Hvernig ber fjölása vinnsla saman við aðrar CNC aðferðir?
Fjölása vinnsla er frábrugðin öðrum CNC aðferðum þar sem hún leggur áherslu á flókna aðgang að verkfærum, skurð í margar áttir og færri breytingar á uppsetningu. Í samanburði við þriggjaása vinnslu tekst hún á við flóknari rúmfræði. Í samanburði við fjölspindel- eða svissneska vinnslu hentar hún betur fyrir flóknar fræsingar frekar en einfaldar sneiddar hlutar í miklu magni.
Fjölása vinnsla vs. 3-ása vinnsla
Fjölása vinnsla veitir betri aðgang að verkfærum en þriggjaása vinnsla. Hún gerir skurðarvélinni kleift að ná til hallandi fleta, hliðareiginleika, bogadreginna fleta og undirskurða með færri uppsetningum. Þetta getur bætt samræmingu eiginleika og dregið úr villum sem stafa af endurtekinni endurklemmun.
Hins vegar er 3-ása vinnsla enn betri kostur fyrir marga einfalda hluti. Ef íhlutur hefur aðeins vasa að ofan, flatar fletir, einföld göt og lausar til miðlungsmiklar frávik, getur 3-ása vinnsla verið hagkvæmari. Markmiðið er ekki að nota fullkomnustu aðferðina, heldur að nota hentugustu aðferðina.
Fjölása vinnsla vs. fjölspindelvinnsla
Fjölspindelvinnsla er hönnuð til að auka skilvirkni í framleiðslu, oft í beygju- eða endurtekinni hlutaframleiðslu. Hún getur unnið úr mörgum hlutum eða mörgum aðgerðum samtímis, sem er dýrmætt fyrir framleiðslu á miklu magni af einfaldari rúmfræði.
Fjölása vinnsla leggur meiri áherslu á aðgengi að verkfærum og flókna rúmfræði. Hún hentar betur fyrir hluti sem þurfa marga hallaða fleti, flóknar fræsingarleiðir eða nákvæm tengsl milli eiginleika á mismunandi fleti. Báðar aðferðirnar geta verið háþróaðar en þær leysa mismunandi framleiðsluvandamál.
Fjölása vinnsla vs. svissnesk vinnsla
Svissnesk vélræn vinnsla er almennt notuð fyrir litla, nákvæma, langa og mjóa hluti. Hún styður vinnustykkið nálægt skurðarverkfærinu, sem hjálpar til við að stjórna sveigju við beygju. Hún er mikið notuð fyrir lækninga-, rafeinda- og nákvæmnisvélræna íhluti.
Fjölása vinnsla hentar yfirleitt betur fyrir fræsaða hluti, hylki, sviga, bogadregna fleti og fjölhliða eiginleika. Sumar nútíma fræsivélar sameina beygju- og fræsingargetu, en val á ferli fer samt eftir aðalrúmfræðinni. Langir, grannir, fræstir hlutir og flóknir fræsaðir hlutir þurfa venjulega mismunandi aðferðir.
Fjölása vinnsla vs. viðbótarframleiðsla
Aukningarframleiðsla byggir upp hluta lag fyrir lag, en fjölása vinnsla fjarlægir efni úr föstu vinnustykki. Aukningarframleiðsla getur búið til innri rásir eða flókin létt form sem geta verið erfið í vinnslu beint. Hins vegar veitir CNC-vinnsla oft betri víddarnákvæmni, yfirborðsáferð og efnissamræmi fyrir marga virka hluti.
Í sumum verkefnum eru báðar aðferðirnar notaðar saman. Hluti getur verið þrívíddarprentaður eða steyptur nánast í fullkomnu formi og síðan frágenginn með fjölása CNC-vinnslu til að ná fram þröngum vikmörkum, þéttiflötum, legueiginleikum eða samsetningarviðmótum. Þessi blönduðu aðferð getur verið gagnleg þegar bæði flækjustig og nákvæmni í formi eru nauðsynleg.
Hverjir eru kostir fjölása vinnslu?
Helstu kostir fjölása vinnslu eru færri uppsetningar, minni uppsafnað villufall, betri aðgangur að verkfærum, bætt yfirborðsáferð, meiri nákvæmni fyrir flókna hluti, styttri afhendingartími fyrir viðeigandi rúmfræði og meiri sveigjanleiki í hönnun. Þetta er sérstaklega mikilvægt þegar hlutur hefur skáhallt yfirborð, bogadregin snið, djúp holrými eða eiginleika á mörgum hliðum.
Færri uppsetningar og lægri uppsafnaðar villur
Færri uppsetningar draga úr uppsöfnuðum villum þar sem ekki þarf að fjarlægja, færa og endurstilla hlutinn ítrekað. Í hefðbundinni vinnslu getur flókinn hlutur þurft nokkrar aðgerðir á mismunandi hliðum. Í hvert skipti sem hlutinn er færður getur gagnatengingin breyst lítillega.
Fjölása vinnsla getur dregið úr þessari áhættu með því að halda hlutanum í einni stýrðri uppsetningu. Þetta er mikilvægt fyrir eiginleika sem verða að samræmast á mismunandi yfirborðum, svo sem hallandi göt miðað við viðmiðunarflöt, hliðareiginleika miðað við borun eða marga festingarpunkta á nákvæmnishúsi. Færri uppsetningar draga einnig úr meðhöndlunartíma notanda, sem getur bætt afhendingartíma og samræmi.
Betri nákvæmni fyrir flókna hluti
Fjölása vinnsla bætir nákvæmni flókinna hluta þar sem hún gerir skurðarvélinni kleift að nálgast eiginleika úr hentugri sjónarhornum. Í stað þess að neyða verkfærið til að ná til djúpra eða skáhallra fleta úr einni átt getur vélin snúið hlutanum eða hallað verkfærinu til að bæta aðgengi.
Þetta skiptir máli því nákvæmni snýst ekki bara um staðsetningu vélarinnar. Hún er einnig háð stífleika verkfæris, skurðkrafti, hita, titringi og stöðugleika festinga. Þegar fjölása vinnsla dregur úr lengd verkfæris og bætir skurðvirkni getur hún hjálpað til við að framleiða nákvæmari og endurteknari eiginleika, sérstaklega á hlutum með bogadregnum yfirborðum eða tengslum milli margra fleta.
Bætt yfirborðsáferð
Yfirborðsáferð getur batnað þegar verkfærið viðheldur betri skurðarhorni og notar styttri og stífari verkfæri. Löng verkfæri geta nötrað eða beygt og skilið eftir sig merki á yfirborðinu. Fjölásavinnsla getur dregið úr þessu vandamáli með því að halla verkfærinu eða hlutanum til að halda skurðarvélinni í stöðugri skurðstöðu.
Fyrir bogadregnar fleti getur samfelld eða vísitölubundin ásstýring einnig dregið úr skrefamerkjum og bætt yfirborðssamkvæmni. Þetta er dýrmætt fyrir hluti eins og lækningaígræðslur, mótfleti, hjól, geimferðamannvirki og nákvæmnishús þar sem yfirborðsgæði hafa áhrif á virkni, samsetningu eða útlit.
Meiri hönnunarsveigjanleiki
Fjölása vinnsla gefur verkfræðingum meira frelsi til að hanna hagnýta rúmfræði. Hornlaga göt, blandaðir fletir, léttar mannvirki, útlínur og fjölhliða eiginleikar verða hagnýtari í framleiðslu. Þetta er gagnlegt í atvinnugreinum þar sem afköst hluta eru háð rúmfræði, ekki aðeins einföldum víddum.
Hins vegar krefst sveigjanleiki í hönnun enn framleiðslumats. Þó að vél geti framleitt lögun þýðir það ekki að lögunin sé hagkvæm. Góð endurskoðun á DFM hjálpar til við að ákvarða hvaða flóknir eiginleikar eru nauðsynlegir og hvaða eiginleika er hægt að einfalda til að draga úr vinnslutíma og kostnaði.
Hraðari afhendingartími fyrir flóknar rúmfræðir
Fjölása vinnsla getur stytt afhendingartíma þegar hún kemur í stað nokkurra uppsetninga fyrir eitt stýrt ferli. Jafnvel þótt forritun taki lengri tíma getur heildarframleiðslutíminn verið lægri þar sem hlutinn eyðir minni tíma í að færa sig á milli festinga, véla og skoðana.
Þessi ávinningur er mestur fyrir flókna hluti. Einföld plata verður hugsanlega ekki hraðari á 5-ása vél. En hús með eiginleikum á fimm hliðum, flugfesting með skásettum fleti eða lækningahlutir með flóknum útlínum geta notið góðs af verulega styttri uppsetningar- og meðhöndlunartíma.
Hverjar eru takmarkanir fjölása vinnslu?
Helstu takmarkanir fjölása vinnslu eru hærri kostnaður við vélina, flóknari forritun, meiri áhætta við uppsetningu, meiri kröfur um færni stjórnenda, meira viðhald og þörfin fyrir nákvæma hermun. Þetta er öflugt ferli fyrir flókna hluti, en það er ekki alltaf hagkvæmasti kosturinn fyrir einfalda rúmfræði.
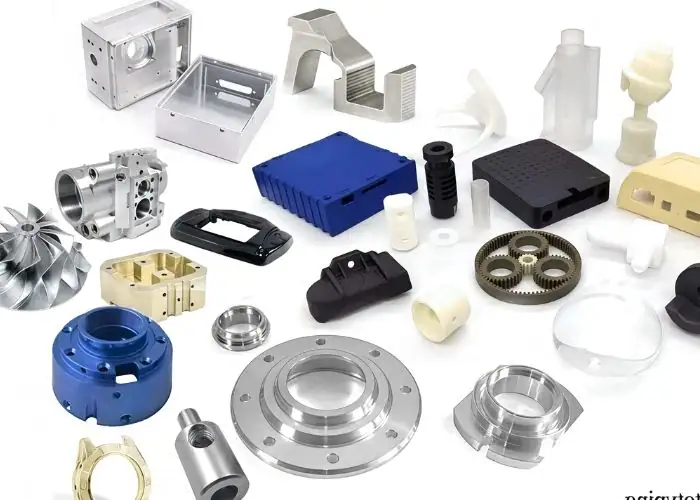
Hærri kostnaður við vélar og uppsetningu
Fjölása vélar eru dýrari í kaupum, rekstri og viðhaldi. Uppbygging vélarinnar, snúningsásar, stýring, hugbúnaður og kvörðunarkröfur auka allt kostnað. Þess vegna geta hlutar sem framleiddir eru í fjölása vélum haft hærri tímakaup en einfaldir þriggjaása hlutar.
Uppsetningarkostnaður getur einnig aukist. Festingar verða að veita aðgang að mörgum yfirborðum, koma í veg fyrir árekstra og halda hlutanum örugglega við snúning eða halla. Fyrir hluti með litla flækjustig er þessi aukakostnaður hugsanlega ekki réttlætanlegur. Fyrir flókna hluti getur hins vegar minnkun á uppsetningum og aukin nákvæmni vegað upp á móti hærri vélhraða.
Flókin forritun og kröfur um CAM
Fjölása forritun er flóknari þar sem verkfæraslóðin verður að stjórna staðsetningu, horni, bili og hreyfingu ásanna. Forritarinn verður að hugsa um skeri, haldara, spindil, festingar, hluta og vélamörk á sama tíma. Þetta er mjög ólíkt einfaldri 2.5D vasaskurði eða borun.
CAM kerfi eins og mastercam multiaxis hjálpa til við að takast á við þessa flækjustig, en hugbúnaður einn og sér tryggir ekki gott ferli. Forritarinn verður að velja rétta verkfæraleiðarstefnu, forðast óþarfa áshreyfingar, stjórna yfirborðsfrágangi og staðfesta örugga vélhreyfingu. Léleg forritun getur valdið rispum, árekstri, verkfæraförum eða ónákvæmum yfirborðum.
Hærri hæfnikröfur
Fjölása vinnsla krefst hæfra forritara, uppsetningartæknimanna og rekstraraðila. Þeir verða að skilja ásastefnur, verkfæralengd, festingarhæð, skurðkraft, vélamörk og skoðunarkröfur. Lítil mistök geta verið dýr því hlutar eru oft verðmætir eða erfiðir í endurgerð.
Þjálfun og stjórnun ferla eru því mikilvæg. Verkstæði sem á fjölása vél en skortir reynslu af forritun og skoðun gæti ekki skilað að fullu þeim gæðum sem búist var við. Fyrir kaupendur ætti að meta getu birgja út frá gerð vélarinnar, verkfræðireynslu, gæðaeftirliti og fyrri reynslu af svipuðum hlutum.
Aukin hætta á forritunar- eða uppsetningarvillum
Meiri hreyfing ássins skapar fleiri möguleg villupunkta. Verkfærið gæti rekist á festingu, handhafinn gæti snert hlutinn, snúningsborðið gæti farið yfir öruggt horn eða forritið gæti nálgast yfirborðið rangt. Þessi vandamál geta skemmt hlutinn, verkfærið, vélina eða festinguna.
Hermun, þurrkeyrslur og staðfesting á uppsetningu eru nauðsynleg. Áður en dýrt efni er skorið ætti að athuga verkfæraslóðina stafrænt og líkamlega eftir því sem við á. Fyrir verðmæta hluti ætti fyrstu vöruskoðun að staðfesta að ferlið sé stöðugt áður en full framleiðsla hefst.
Viðhald og kvörðun véla áskoranir
Fjölása vélar þurfa vandlega viðhald og kvörðun því snúningsásar verða að vera nákvæmir. Ef snúningsás er örlítið óstöðugur gætu eiginleikar á mismunandi yfirborðum ekki samstillst rétt. Þetta getur valdið vikmörkum sem erfitt er að greina við einföld uppsetningarpróf.
Reglulegt viðhald hjálpar til við að vernda nákvæmni. Ástand vélarinnar, afköst spindils, bakslag ásanna, hitastöðugleiki, verkfærahaldarar, mælir og snúningsborð hafa öll áhrif á gæði lokahluta. Fyrir nákvæma fjölása vinnslu er heilsa vélarinnar hluti af framleiðsluferlinu, ekki bara viðhaldsáhyggjuefni.
Þegar fjölása vinnsla er ekki nauðsynleg
Fjölása vinnsla er ekki nauðsynleg þegar hlutur hefur einfalda rúmfræði, lausar vikmörk, auðveldan aðgang að verkfærum eða eiginleika sem hægt er að vinna á skilvirkan hátt í einni eða tveimur þriggja ása uppsetningum. Notkun fjölása ferlis fyrir slíka hluti getur aukið kostnað án þess að bæta virkni.
Til dæmis gæti flat plata með götum og einföldum vösum ekki þurft 5-ása vinnslu. Einföld festing með aðeins efri hliðareiginleikum gæti hentað betur fyrir 3-ása fræsingu. Fjölása vinnslu ætti að velja vegna þess að hún leysir raunverulegt framleiðsluvandamál, ekki vegna þess að hún hljómar flóknari.
Hvað eru algengar fjölása vinnsluaðgerðir?
Algengar fjölása vinnsluaðgerðir eru meðal annars flókin yfirborðsfræsun, útlínufræsun, borun á skásettum holum, undirskurðarfræsun, fjölhliða fræsun, fræsun á hjólum, fræsun á mótum og fræsun í einni uppsetningu fyrir flókna CNC hluta. Þessar aðgerðir nota samhæfða hreyfingu verkfæra og vinnuhluta til að ná til yfirborða sem erfitt er að fræsa með hefðbundnum aðferðum.
Flókin yfirborðsfræsun
Flókin yfirborðsfræsun er notuð þegar hlutur hefur bogadregnar, blandaðar eða frjálsar lögun yfirborðs. Þessa fleti er erfitt að vinna með aðeins lóðréttum aðgangi að verkfærum þar sem verkfærið gæti ekki viðhaldið besta skurðarhorninu yfir alla lögunina. Fjölásafræsun gerir verkfærinu kleift að halla og fylgja yfirborðinu á skilvirkari hátt.
Þessi aðgerð er algeng í geimferðahlutum, lækningatækjum, mótum, túrbínum, hjólum og afkastamiklum vélrænum hlutum. Markmiðið er ekki aðeins að skapa lögunina, heldur einnig að stjórna yfirborðsáferð, verkfæramerkjum og nákvæmni víddar. Stöðug fjölása verkfæraleið getur dregið úr auka slípun eða frágangi í sumum forritum.
Útlínuvinnsla
Útlínuvinnsla fylgir flóknum sniðum eða brúnum á hlut. Í fjölásavinnslu getur verkfærið viðhaldið betri stefnu meðfram útlínunni, sem hjálpar til við að draga úr truflunum og bæta stöðugleika skurðar. Þetta er gagnlegt þegar útlínan er ekki auðveldlega aðgengileg úr einni átt.
Til dæmis gæti flókið hús haft bogadregnar ytri veggi og hallandi festingar. Þriggja ása vél gæti þurft margar uppsetningar eða löng verkfæri til að ná þeim. Fjölása ferli getur nálgast útlínuna úr betri átt, dregið úr sveigju verkfæra og bætt samræmi.
Undirskorin og hallandi eigindavinnsla
Undirskurðir og skáhallar eru meðal algengustu ástæðna fyrir því að nota fjölása vinnslu. Þessir eiginleikar eru erfiðir vegna þess að skurðarvélin nær ekki auðveldlega til þeirra úr beinni lóðréttri stöðu. Fjölása vél getur hallað hlutanum eða verkfærinu til að búa til beina aðkomuleið.
Þetta dregur úr þörfinni fyrir sérstakar festingar, sérsniðnar hornstillingar eða aukaaðgerðir. Það bætir einnig nákvæmni þar sem hlutinn getur verið í sömu gagnastillingu. Fyrir nákvæmnisíhluti getur þetta verið mikilvægt þegar hornhlutar verða að samræmast öðrum fleti eða holum.
Holuborun í mörgum sjónarhornum
Fjölása vinnsla getur borað göt í mismunandi hornum án þess að þurfa að færa vinnustykkið handvirkt. Þetta er gagnlegt fyrir margvíslega rör, hylki, sviga, geimferðamannvirki, vökvakerfi og hluti sem tengjast kælirásum. Hornlaga göt þurfa oft nákvæma stefnu og handvirk uppsetning getur valdið villum.
Með fjölása ferli getur vélin snúið hlutanum í rétt horn og borað gatið í stýrðri stöðu. Þetta bætir endurtekningarnákvæmni og styttir uppsetningartíma. Það hjálpar einnig þegar staðsetja þarf mörg hornlaga göt miðað við sama gagnagrunnskerfi.
Ein uppsetningarvinnsla fyrir flókna CNC hluta
Einuppsetningarvinnsla þýðir að fleiri eiginleikar eru kláraðir á meðan hlutinn er enn í sama festingu. Þetta er einn helsti kosturinn við fjölásavinnslu því hún dregur úr villum í gagnaflutningi. Því færri sem hlutur er færður, því auðveldara er að viðhalda tengslum eiginleika.
Þetta er sérstaklega gagnlegt fyrir hluti með þröng vikmörk á mörgum hliðum. Dæmi eru nákvæmnishús, flugfestingar, sjálfvirknihlutir, vélmennasamskeyti og lækningatækjahlutir. Vinnsla í einni uppsetningu þýðir ekki að hægt sé að klára alla hluta án nokkurrar aukaaðgerðar, en hún getur dregið verulega úr flækjustigi ferlisins.
Hver eru CNC notkun fjölása vinnslu?
Fjölása vinnsla er notuð fyrir CNC hluta sem krefjast flókinnar rúmfræði, fjölhliða eiginleika, þröngra vikmörka, hallaðra gata, bogadreginna yfirborða eða minni uppsetningarvillna. Algeng notkun eru meðal annars flug- og geimhlutir, bílahlutir, lækningatæki, vélmenni, sjálfvirknibúnaður, varnarmálahlutir, skipahlutir, mót og flóknar frumgerðir.
| Iðnaður | Dæmigerðir hlutar | Af hverju fjölása vinnsla hjálpar |
| Aerospace | Festingar, burðarhlutar, hjólhjól | Flókin rúmfræði og þröng þolmörk |
| Bílar | Hylki, frumgerðir, afkastamiklir hlutar | Fjölhliða eiginleikar og endurtekningarhæfni |
| Medical | Ígræðslur, skurðtæki, hlutar tækja | Flókin yfirborð og nákvæmni |
| Robotics | Liðir, griparar, stýrihlutar | Þétt rúmfræði og röðun |
| Sjálfvirkni | Festingar, vélahlutir | Nákvæmni og endurtekningarhæfni |
| Defense | Íhlutir nákvæmnibúnaðar | Áreiðanleiki og flóknir eiginleikar |
| Navy | Dæluhlutar og bogadregnir íhlutir | Endingargóð efni og mótuð yfirborð |
| Frumgerðir | Flóknar prófunarhlutar | Hraðari hönnunarstaðfesting |
Flug- og geimferðahlutir
Íhlutir í geimferðum þurfa oft léttar byggingar, flóknar vasa, bogadregnar yfirborðsfleti, þétt tengsl milli eiginleika og mikillar efnisfjarlægingar úr erfiðum efnum. Fjölása vinnsla hjálpar til við að framleiða þessa eiginleika með færri uppsetningum og betri aðgangi að verkfærum.
Dæmigerðir hlutar fyrir flug- og geimferðir geta verið festingar, burðarvirki, hylki, hlutar sem tengjast túrbínum, hjól og nákvæmir festingar. Þessir hlutar þurfa oft nákvæm tengsl milli nokkurra yfirborða. Að hafa fleiri eiginleika í einni uppsetningu hjálpar til við að draga úr uppsöfnuðum villum og styður við samræmdar skoðunarniðurstöður.
Bílavarahlutir
Notkun í bílaiðnaði felur í sér frumgerðarhús, afkastamikil íhluti, drifbúnaðaríhluti, fjöðrunartengda hluti, festingar og flóknar sviga. Fjölásavinnsla er gagnleg þegar þessir hlutar hafa skáhallar fleti, hliðareiginleika eða marga virka fleti sem verða að samstillast.
Fyrir frumgerðasmíði í bílum getur fjölása vinnsla einnig stytt þróunartíma. Verkfræðingar gætu þurft virka hluti fljótt til prófana, passaprófana eða hönnunarstaðfestingar. Fjölása ferli getur dregið úr breytingum á festingum og framleitt flókna rúmfræði hraðar en nokkrar aðskildar vinnsluaðgerðir.
Lækningatæki og skurðaðgerðarhlutir
Læknisfræðilegir íhlutir þurfa oft flókna rúmfræði, slétt yfirborð og mikla víddarstýringu. Dæmi um þetta eru ígræðslur, skurðtæki, tækjahús, bæklunaríhlutir og sérsniðnir lækningatæki. Margir þessara hluta eru litlir, flóknir og gerðir úr erfiðum efnum eins og títan eða ryðfríu stáli.
Fjölása vinnsla er gagnleg vegna þess að hún getur viðhaldið betri aðgangi að verkfærum í kringum lífræn form og hallandi eiginleika. Hún getur einnig hjálpað til við að draga úr meðhöndlunar- og uppsetningarvillum, sem er mikilvægt þegar hlutar krefjast stöðugrar gæða og skjalfestrar skoðunar. Fyrir læknisfræðilega tengda íhluti eru yfirborðsáferð og stjórnun á skurðum oft jafn mikilvæg og nákvæmni víddar.
Vélmenni og sjálfvirknihlutir
Íhlutir í vélmenna- og sjálfvirknibúnaði sameina oft þétta hönnun og flókna virkni. Algengir hlutar eru meðal annars liðir vélmenna, griparar, stýribúnaðarhús, skynjarafestingar, sviga, endaáhrifatæki og sérsniðnir festingar. Þessir hlutar geta haft eiginleika á nokkrum hliðum og þarfnast nákvæmrar samsetningarstillingar.
Fjölása vinnsla hjálpar til við að framleiða þessa hluti með færri uppsetningum og betri eiginleikatengslum. Til dæmis gæti vélræn samskeyti þurft göt, legusæti og festingarfleti sem verða að samstillast nákvæmlega. Ef þessir eiginleikar eru unnin í færri uppsetningum getur nákvæmni samsetningar og endurtekningarhæfni batnað.
Varnar- og nákvæmnisbúnaður
Hlutir í varnar- og nákvæmnisbúnaði geta þurft sterk efni, þröng vikmörk og áreiðanlegt eiginleikatengsl. Fjölásavinnsla er gagnleg fyrir hylki, festingarkerfi, ljósfræðilega íhluti, samskiptabúnað og flóknar vélrænar mannvirki.
Kosturinn er stýrð framleiðsla. Þessir hlutar þurfa oft ekki aðeins nákvæmar víddir heldur einnig stöðugt yfirborð, endurtekningarhæf samsetningarstaði og áreiðanlega frammistöðu við krefjandi aðstæður. Fjölásavinnsla getur stutt þessar kröfur þegar rúmfræði hluta er flókin.
Skipa- og iðnaðaríhlutir
Íhlutir fyrir skip og iðnað geta verið dæluhlutir, hjólahlutir, lokahlutir, vélræn hús og burðarhlutir úr endingargóðum efnum. Þessir hlutar þurfa oft bogadregnar yfirborðsfleti, skáhallar holur eða fjölhliða vinnslu.
Fjölása fræsun hjálpar þegar sameina þarf sterk efni og flókin form. Hún getur bætt aðgengi að verkfærum og dregið úr uppsetningum, sérstaklega fyrir hluti sem erfitt er að halda á eða ná til með hefðbundinni fræsingu.
Flóknar frumgerðir og framleiðsla í litlu magni
Flóknar frumgerðir og hlutar í litlu magni njóta oft góðs af fjölása vinnslu þar sem þær réttlæta ekki endilega dýrar sérhæfðar festingar. Fjölása ferli getur vinnsluð fleiri eiginleika í einni sveigjanlegri uppsetningu, sem hjálpar til við að draga úr fjárfestingu í verkfærum og afhendingartíma.
Þetta er dýrmætt fyrir vöruþróun, verkfræðiprófanir og framleiðslu í litlum upplögum. Þegar hönnunin er enn að breytast skiptir sveigjanleiki máli. Fjölása vinnsla getur hjálpað til við að framleiða nákvæma virka hluti án þess að þurfa að nota hörð verkfæri of snemma.
Hvernig velur þú rétta aðferð við fjölása vinnslu?
Rétt fjölása vinnsluaðferð ætti að velja út frá lögun hlutarins, vikmörkum, efni, yfirborðsáferð, aðgengi að verkfærum, framleiðslumagni, kostnaðarmarkmiði og hvort samfelld snúningshreyfing sé nauðsynleg. Einfaldur hluti gæti aðeins þurft 3-ása vinnslu, en flókinn fjölhliða hluti gæti réttlætt 4-ása, 3+2 eða 5-ása vinnslu.
Skilja rúmfræði hluta og þolkröfur
Rúmfræði hlutar er fyrsti þátturinn þegar valið er fjölása vinnsluaðferð. Ef allir eiginleikar eru á einni eða tveimur aðgengilegum fleti gæti þriggjaása vinnsla verið nóg. Ef hlutinn hefur skáhallar holur, hliðareiginleika, bogadregnar fleti eða erfiðar undirskurðir gæti fjölása möguleikinn dregið úr uppsetningum og bætt aðgengi.
Þolkröfur skipta einnig máli. Ef eiginleikar á mismunandi flötum verða að samstillast nákvæmlega, getur vinnsla þeirra í færri uppsetningum bætt nákvæmni. Til dæmis gæti hús með borun, festingarfleti og hallandi hliðareiginleika notið góðs af fjölása vinnslu þar sem allir mikilvægir eiginleikar geta verið tengdir betur við sömu uppsetningu.
Veldu réttan fjölda ása
Réttur fjöldi ása fer eftir raunverulegum framleiðsluþörfum hlutarins. 4-ása ferli gæti verið nóg fyrir hluti með sívalningslaga eiginleika eða vísitölubundna hliðarvinnslu. 3+2 ferli gæti verið nóg fyrir skáhallar fleti eða göt. Samtímis 5-ása ferli gæti verið nauðsynlegt fyrir flóknar sveigðar fleti og samfellda verkfærastefnu.
Að nota fleiri ása en nauðsyn krefur getur aukið kostnað án þess að bæta lokahlutann. Rétta aðferðin er að bera kennsl á nauðsynlegan aðgang að verkfærunum fyrst og velja síðan einföldustu vélasamsetninguna sem getur náð réttri rúmfræði, vikmörkum og yfirborðsáferð áreiðanlega.
Meta vélgetu og vinnuumhverfi
Vélageta felur í sér afl snúningsássins, nákvæmni snúningsássins, hreyfingarsvið, stærð borðsins, afköst verkfæraskipta, afköst stjórntækisins og stífleika vélarinnar. Vinnuumhverfi ákvarðar hvort hlutinn, festingin, verkfærið og haldarinn geti hreyfst örugglega inni í vélinni.
Þetta skref er oft gleymt. Hlutur gæti virst hentugur fyrir fjölása vinnslu, en raunveruleg vél gæti ekki haft nægilegt pláss fyrir festingu eða verkfærahaldara. Áður en vinnsla hefst ætti birgirinn að staðfesta að hægt sé að ná til vinnustykkisins á öruggan hátt úr öllum nauðsynlegum sjónarhornum.
Hafðu í huga efni, aðgengi að verkfærum og yfirborðsáferð
Efni hefur áhrif á skurðkraft, hita, slit á verkfærum og aflögun. Ál, ryðfrítt stál, títan, kopar, plast og hert efni haga sér öll á mismunandi hátt við vinnslu. Góð fjölása aðferð verður að taka tillit til þess hvernig efnið bregst við verkfæravirkni og hreyfingu ásanna.
Aðgengi að verkfærum og yfirborðsáferð ætti einnig að skoða saman. Hægt er að ná til yfirborðs með löngu verkfæri, en áferðin getur orðið fyrir áhrifum af beygju. Fjölásavinnsla getur gert kleift að nota styttra verkfæri og betri verkfærahorn, sem getur bætt bæði yfirborðsgæði og víddarsamkvæmni.
Jafnvægiskostnaður, afhendingartími og flækjustig hluta
Fjölása vinnsla getur stytt afhendingartíma fyrir flókna hluti, en hún getur aukið kostnað við einfaldari hluti. Réttlæta ætti ferlið með færri uppsetningum, betri nákvæmni, bættri frágangi eða auðveldari aðgangi að erfiðum eiginleikum. Ef enginn þessara kosta á við gæti einfaldari CNC aðferð verið betri.
Fyrir kaupendur þýðir þetta að kostnaður ætti að vera metinn á hlutastigi, ekki aðeins eftir tímakaupi vélarinnar. Hærra vélaverð getur samt verið hagkvæmt ef það dregur úr nokkrum uppsetningum, breytingum á festingum og skoðunarskrefum. Besta tilboðið ætti að endurspegla heildarframleiðsluhagkvæmni, ekki bara vélgerð.
Ákveða hvenær á að útvista fjölása CNC vinnslu
Útvistun á fjölása CNC-vinnslu er skynsamleg þegar hlutinn krefst vélfærni, forritunarreynslu, skoðunarbúnaðar eða efnisþekkingar sem ekki er tiltæk innanhúss. Það getur einnig hjálpað til við að forðast kostnað við kaup og viðhald dýrs búnaðar.
Þegar þú velur birgja skaltu skoða meira en bara vélalistann. Mikilvægir þættir eru reynsla af svipuðum hlutum, CAM forritunargeta, hönnun festinga, skoðunarferli, efnisþekking, DFM endurgjöf og gæði samskipta. Birgir með sterkan verkfræðilegan stuðning getur oft dregið úr áhættu áður en vinnsla hefst.
Hverjar eru framtíðarþróanir í fjölása vinnslu?
Framtíðarþróun í fjölása vinnslu felur í sér snjallari CAM hugbúnað, bætta sjálfvirkni verkfærabrauta, betri árekstrarhermun, samþætta könnun, háþróaða skoðun, sjálfvirknivæddar vinnslustöðvar og meiri nákvæmni fyrir flókna CNC hluti. Þessi þróun miðar að því að draga úr forritunartíma, bæta öryggi, auka endurtekningarhæfni og gera flókna vinnslu skilvirkari.
Snjallari CAM og sjálfvirk verkfæraslóðagerð
CAM hugbúnaður er að verða snjallari og hjálpar forriturum að búa til öruggari og skilvirkari fjölása verkfæraslóðir. Sjálfvirkar tillögur að verkfæraslóðum, árekstrarprófanir og hagræðing verkfæraása geta dregið úr forritunartíma og bætt samræmi.
Sjálfvirkni fjarlægir þó ekki þörfina fyrir verkfræðilega dómgreind. CAM-kerfi getur lagt til verkfæraslóð, en forritarinn verður samt sem áður að meta skurðkraft, aðgang að festingum, yfirborðsáferð, sveigju verkfæra og skoðunarkröfur. Bestu niðurstöðurnar fást með því að sameina hugbúnaðargetu og reynslu af framleiðslu.
Stafræn hermun og árekstrargreining
Stafræn hermun mun áfram vera lykilatriði í fjölása vinnslu. Þar sem vélar verða flóknari hjálpar hermun til við að draga úr hættu á verkfærahrun, árekstri festinga, of mikilli hreyfingu og skurði. Þetta er sérstaklega mikilvægt þegar verið er að skera dýr efni eða verðmæta hluti.
Nákvæmari vélahermun getur einnig bætt tilboðsgerð og ferlaáætlanagerð. Ef verkstæði getur staðfest aðgang að verkfærum og uppsetningarstefnu fyrir framleiðslu, getur það dregið úr óvissu og veitt áreiðanlegri afhendingartíma.
Meiri nákvæmni fyrir flókna CNC hluta
Vélasmiðir halda áfram að bæta nákvæmni snúningsása, hitastöðugleika, afköst spindla og stjórnkerfi. Þessar úrbætur hjálpa fjölása vinnslu að framleiða flókna hluti með betri endurtekningarnákvæmni og yfirborðsgæðum.
Meiri nákvæmni er sérstaklega mikilvæg í geimferða-, læknisfræði-, vélfærafræði- og sjálfvirkniiðnaði. Þessi forrit krefjast oft flókinnar rúmfræði og áreiðanlegrar samsetningargetu. Þegar vélgeta batnar er hægt að framleiða flóknari hönnun með betri samræmi.
Samþætting við sjálfvirkni og háþróaða skoðun
Fjölása vinnsla tengist í auknum mæli sjálfvirkni- og skoðunarkerfum. Vélræn hleðsla, brettakerfi, könnun, verkfæraeftirlit og CMM endurgjöf geta bætt framleiðsluhagkvæmni og dregið úr handvirkum villum.
Fyrir framleiðsluhluta getur þessi samþætting hjálpað til við að viðhalda samræmi milli framleiðslulota. Fyrir frumgerðir og smærri framleiðslu getur samþætt skoðun veitt hraðari endurgjöf og dregið úr hættu á að endurtaka sömu vinnsluvilluna. Langtímaþróunin er samtengdara vinnuflæði frá hönnun til lokaskoðunar.
SPURNINGAR
Hvað er fjölása fræsivél?
Fjölása fræsivél er CNC-vél sem færir skurðarverkfærið eða vinnustykkið eftir fleiri en hefðbundnum X-, Y- og Z-ásum. Fjögurra ása vél bætir við einum snúningsás en fimm ása vél bætir við tveimur snúningsásum. Þetta gerir verkfærinu kleift að ná til hallandi fleta, bogadreginna sniða, hliðareiginleika og fjölhliða rúmfræði með færri uppsetningum. Hún er almennt notuð í geimferðaiðnaði, læknisfræði, vélfærafræði, sjálfvirkni og flóknum nákvæmum CNC-hlutum.
Hverjar eru algengar notkunarmöguleikar fyrir fjölása fræsvélar?
Algeng notkun fjölása fræsvéla eru meðal annars flugfestingar, hjól, lækningaígræðslur, skurðtæki, frumgerðir fyrir bíla, vélmennatengdir liðir, sjálfvirkir festingar, mót, hylki og nákvæmnisíhlutir með skásettum götum eða bognum yfirborðum. Þessir hlutar þurfa oft vinnslu úr mörgum áttum. Fjölása vinnsla dregur úr breytingum á uppsetningu og bætir samræmingu eiginleika, sem gerir hana gagnlega þegar 3-ása vinnsla krefst nokkurra festinga eða aukaaðgerða.
Hverjir eru kostirnir við að nota fjölása fræsivél?
Helstu kostir þess að nota fjölása fræsvél eru færri uppsetningar, aukin nákvæmni, betri aðgangur að flóknum eiginleikum, styttri verkfæri, betri yfirborðsáferð og minni uppsafnað uppsetningarvilla. Til dæmis getur 5-ása uppsetning fræst nokkrar hliðar á hluta án þess að þurfa að endurspenna. Þetta bætir gagnastýringu og getur dregið úr afhendingartíma fyrir flókna CNC hluta. Ávinningurinn er mestur þegar hlutinn hefur skáhallt yfirborð, djúp holrými eða þétt tengsl milli eiginleika.
Hverjir eru ókostirnir við fjölása fræsivél?
Ókostir fjölása fræsvéla eru meðal annars hærri kostnaður, flóknari forritun, lengri uppsetningarprófun, meiri kröfur um hæfni stjórnanda og meiri árekstrarhætta. Verð á fjölása CNC vél er venjulega hærra en á venjulegri 3-ása vél, sem getur aukið tímakaup. Fyrir einfalda hluti er fjölása vinnsla hugsanlega ekki hagkvæm. Hún er best notuð þegar rúmfræði, vikmörk eða minnkun uppsetningar réttlætir aukna flækjustig.
Niðurstaða
Fjölása fræsing er öflug CNC framleiðsluaðferð til að framleiða flókna hluti með færri uppsetningum, betri aðgangi að verkfærum og aukinni nákvæmni eiginleika. Hún er sérstaklega gagnleg fyrir íhluti með skáhalla eiginleika, bogadregna fleti, þröng vikmörk og rúmfræði sem væri erfið eða óhagkvæm í hefðbundinni þriggja ása vél.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir sérsmíðaða málm- og plastíhluti. Teymið okkar styður við CNC fræsingu, CNC beygju, DFM greiningu, efnisval, yfirborðsfrágang og víddarskoðun til að hjálpa viðskiptavinum að framleiða nákvæma, stöðuga og framleiðsluhæfa hluti fyrir raunveruleg verkfræðiforrit.
















