L'usinage d'arbres est la fabrication de précision de composants cylindriques qui transmettent un couple, supportent des éléments rotatifs ou assurent un mouvement contrôlé au sein de systèmes mécaniques. Bien qu'un arbre puisse paraître simple, ses performances dépendent souvent de l'interaction de plusieurs caractéristiques critiques, notamment les diamètres, les portées de paliers, les épaulements, les filetages, les rainures de clavette, le faux-rond, la rectitude et l'état de surface. Le tournage CNC permet généralement de réaliser la géométrie principale, tandis que le fraisage, le perçage, la rectification et la finition permettent d'obtenir les zones fonctionnelles et de haute précision.
Ce guide explique le fonctionnement de l'usinage d'arbres, les principaux procédés CNC utilisés, les types et matériaux d'arbres courants, ainsi que les tolérances critiques pour les assemblages réels. Il aborde également les défis liés à l'usinage d'arbres longs, le traitement thermique, la finition de surface, le contrôle qualité, les applications, les facteurs de coût et les choix de conception pratiques pour la production d'arbres précis et fiables.
Qu'est-ce que l'usinage d'arbres ?
L'usinage d'arbres transforme des barres, des pièces forgées ou d'autres ébauches en composants mécaniques cylindriques aux géométries et fonctionnalités maîtrisées. La plupart des arbres étant de forme rotative, le tournage CNC constitue généralement le procédé principal. D'autres méthodes d'usinage sont ajoutées lorsque la conception requiert des rainures, des clavettes, des alésages, des filetages ou des dimensions finales plus précises.
La distinction essentielle réside dans le fait qu'un arbre fini n'est pas simplement une pièce ronde. Ses dimensions et ses caractéristiques doivent être compatibles autour d'un axe de rotation commun pour que les roulements, les engrenages, les joints d'étanchéité, les accouplements et les autres composants fonctionnent comme prévu.
À quoi sert un arbre mécanique ?
Un arbre mécanique transmet généralement le mouvement de rotation et le couple d'un composant à un autre. Les arbres de moteur, de transmission, de pompe et de boîte de vitesses remplissent tous cette fonction de base, mais de différentes manières. Les arbres peuvent également supporter des engrenages, des roulements, des poulies, des turbines, des rouleaux ou d'autres composants rotatifs, tout en supportant des charges de flexion et cycliques.
Cette combinaison de rotation et de charge rend la géométrie de l'arbre essentielle. Son diamètre détermine bien plus que sa taille globale : il influe sur la rigidité, le montage des paliers, le couple admissible et la réponse de l'arbre à la flexion. Les épaulements assurent le positionnement axial des composants, tandis que les rainures de clavette, les cannelures et autres caractéristiques permettent la transmission du couple entre l'arbre et les pièces qui y sont fixées.
À mesure que la vitesse de rotation et la charge augmentent, les petites erreurs géométriques prennent de l'importance. Un défaut d'alignement apparemment mineur sur une pièce fixe peut engendrer des vibrations, une usure irrégulière ou du bruit une fois l'arbre en rotation.
Pourquoi la précision est importante dans l'usinage des arbres
Un arbre peut avoir un diamètre nominal conforme et pourtant se rompre en service. Le faux-rond, l'alignement coaxial, la rectitude et l'état de surface sont tout aussi importants que les dimensions de base, car ils déterminent la rotation de l'arbre et le contact des pièces en contact avec ses surfaces.
Un logement de palier surdimensionné peut engendrer des interférences et des contraintes d'assemblage excessives, tandis qu'un logement sous-dimensionné peut permettre un jeu entre l'arbre et le palier. Des problèmes similaires peuvent survenir lorsque des paliers de diamètres différents ne sont pas alignés autour du même axe.
L'état de surface est également important au niveau des paliers et des joints d'étanchéité. Une surface rugueuse peut accroître le frottement ou accélérer l'usure, tandis qu'une surface d'étanchéité inadaptée peut endommager l'élément d'étanchéité et réduire sa durée de vie. La précision de l'arbre doit donc être considérée comme une combinaison de dimensions, de géométrie, d'alignement et d'état de surface, et non comme une simple valeur de tolérance.
Types courants d'arbres usinés
Les arbres peuvent être classés de différentes manières, mais du point de vue de l'usinage, leur géométrie est souvent plus utile que leur appellation. Un arbre droit simple et un arbre cannelé à diamètres multiples peuvent remplir des fonctions de rotation similaires, mais leurs exigences de fabrication peuvent être très différentes.
La compréhension des principales formes géométriques permet de déterminer les opérations qui seront probablement nécessaires.
Arbres droits et étagés
Un arbre droit conserve un diamètre sensiblement constant sur toute sa longueur utile. Il est relativement facile à usiner et peut convenir aux rouleaux, aux guides, aux supports et aux systèmes d'entraînement simples.
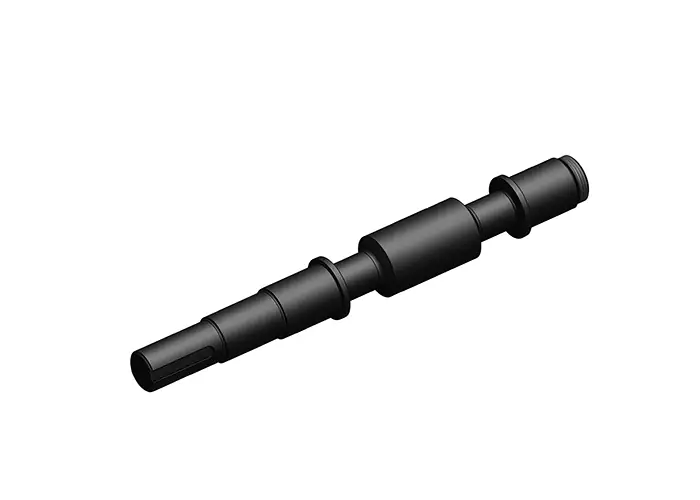
Les arbres étagés comportent plusieurs diamètres séparés par des épaulements. Ces épaulements définissent l'emplacement des roulements, engrenages, joints d'étanchéité, entretoises et accouplements. Comme plusieurs diamètres peuvent partager le même axe de rotation, les arbres étagés exigent une précision accrue en matière de faux-rond et d'alignement.
Le tournage CNC est particulièrement efficace pour les arbres étagés car il est souvent possible d'usiner plusieurs diamètres concentriques, épaulements, rainures et caractéristiques d'extrémité tout en conservant une référence de rotation constante.
Arbres clavetés et cannelés
Les arbres clavetés et cannelés sont couramment utilisés lorsque le couple doit être transféré entre un arbre et un composant monté.
Une rainure de clavette assure une liaison mécanique relativement simple entre un arbre et un engrenage, une poulie ou un accouplement. Les cannelures répartissent le couple sur plusieurs dents et sont souvent utilisées lorsqu'une capacité de couple plus élevée, un assemblage répété ou un positionnement angulaire contrôlé sont nécessaires.
Ces éléments complexifient l'usinage car leur position par rapport à l'axe de l'arbre doit rester précise. Ils peuvent également engendrer des concentrations de contraintes locales ; il convient donc de considérer la géométrie et la charge de l'arbre conjointement plutôt que de traiter l'élément comme une simple rainure.
Arbres creux, coniques et filetés
Les arbres creux permettent de réduire la masse et offrent un rapport rigidité/poids optimal dans les applications où une section pleine est superflue. Leur fabrication est complexe et dépend de la profondeur d'alésage, de l'épaisseur de paroi, de la rectitude et de la nécessité d'un alignement précis des diamètres intérieur et extérieur.
Les arbres coniques sont utiles lorsqu'un autocentrage ou un contact d'accouplement contrôlé est requis. L'angle de conicité et l'état de surface doivent être adaptés à la pièce à assembler, car même un léger défaut d'alignement peut affecter l'alignement ou le contact.
On ajoute généralement un filetage aux extrémités d'un arbre ou à des sections intermédiaires pour le maintien axial, le réglage ou l'assemblage. Ces filetages sont généralement réalisés lors du tournage ou par une opération de filetage séparée, selon les dimensions et les spécifications.
Comment fonctionne le processus d'usinage d'arbres ?
Il n'existe pas de séquence de production unique pour tous les arbres. Un arbre simple non trempé peut passer directement du tournage au contrôle, tandis qu'un arbre de précision avec des logements de paliers, un traitement thermique et des exigences géométriques strictes peut nécessiter plusieurs étapes d'ébauche et de finition.
Un processus de fabrication typique suit la logique suivante : préparation des matériaux → usinage d'ébauche → usinage des caractéristiques → traitement thermique si nécessaire → usinage ou rectification de finition → finition → contrôle.
Matières premières et usinage d'ébauche
La production d'arbres commence souvent avec des barres rondes, mais des pièces forgées ou d'autres ébauches de forme quasi-définitive peuvent également être utilisées pour des composants plus grands ou soumis à des charges plus importantes.
L'usinage initial permet d'enlever la matière superflue et d'obtenir la forme cylindrique de base. À ce stade, l'objectif n'est généralement pas d'atteindre la précision finale. On conserve suffisamment de matière sur les surfaces critiques pour permettre les opérations de finition, de déformation dues au traitement thermique ou de rectification ultérieures.
L'état du matériau est également important à ce stade. La rectitude, les contraintes résiduelles, la dureté et la qualité de la matière première peuvent influencer le comportement de l'arbre lors de l'enlèvement de matière.
Tournage CNC et usinage de formes
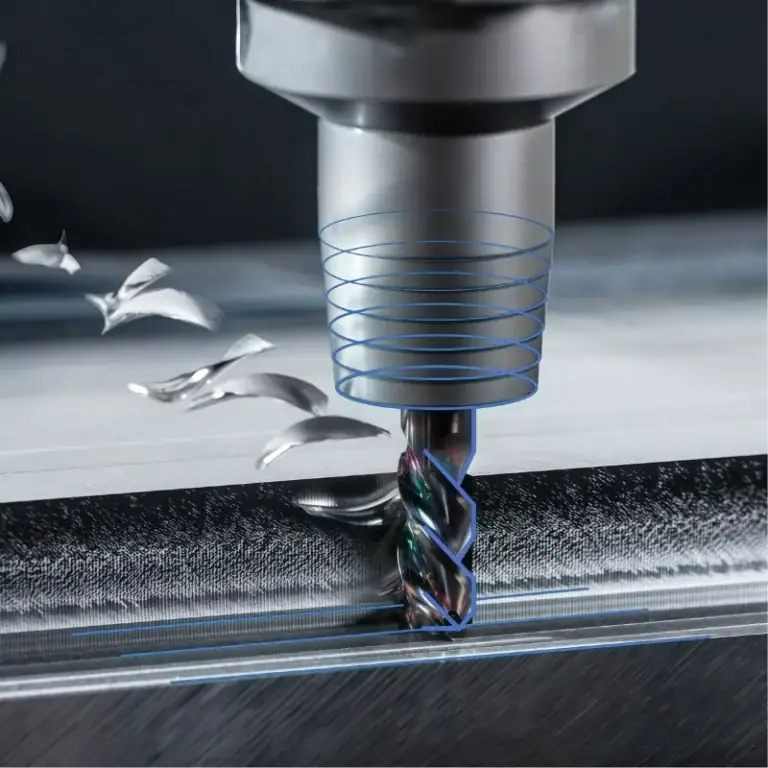
Le tournage CNC réalise la majeure partie de la géométrie de rotation de l'arbre, notamment les diamètres extérieurs, les épaulements, les rainures, les cônes et de nombreux types de filetages. La pièce tourne autour de son axe tandis que l'outil de coupe contrôle le diamètre et le profil axial.
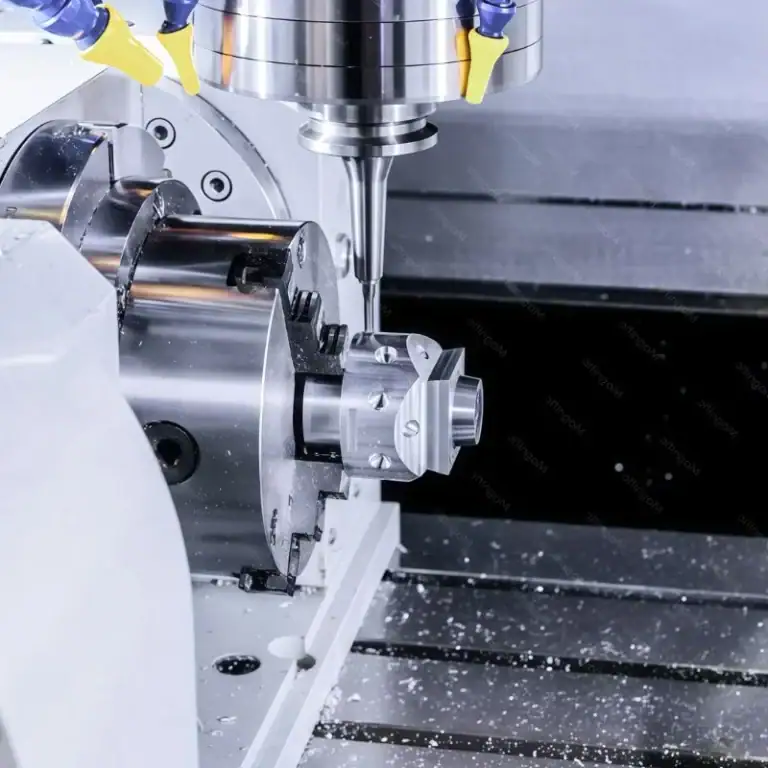
Les caractéristiques non rotatives sont généralement réalisées par des opérations complémentaires. Le fraisage permet de créer des rainures de clavette, des méplats, des fentes ou des cannelures spécifiques, tandis que le perçage ajoute des trous axiaux ou transversaux.
Les équipements modernes multiaxes et de tournage-fraisage peuvent parfois réaliser plusieurs de ces opérations en une seule configuration. Réduire les repositionnements inutiles est précieux lorsque plusieurs éléments doivent rester précisément alignés avec l'axe de l'arbre.
Rectification et inspection finale
Le tournage permet d'obtenir une géométrie d'arbre précise, mais certains logements de paliers, zones d'étanchéité ou surfaces de rotation à grande vitesse nécessitent un contrôle dimensionnel plus strict ou une finition plus lisse que ce que le tournage seul peut garantir de manière constante.
La rectification cylindrique enlève une petite quantité de matière pour rapprocher les diamètres critiques de la dimension finale, tout en améliorant la circularité et la qualité de surface. Elle peut également s'avérer utile après un traitement thermique pour corriger les déformations.
Une fois l'usinage terminé, le contrôle vérifie que l'arbre est conforme au plan et non pas seulement d'aspect correct. Le diamètre, le faux-rond, la rectitude, l'alignement entre les diamètres fonctionnels et la rugosité de surface font partie des caractéristiques qui peuvent nécessiter une vérification.
Méthodes d'usinage de l'arbre principal
Les différents procédés d'usinage permettent de résoudre différents problèmes. Le tournage crée la forme de base par rotation, le fraisage et le perçage ajoutent des détails locaux, et la rectification est généralement réservée aux dimensions ou aux surfaces qui exigent un contrôle final plus précis.
Utiliser la bonne combinaison de processus est généralement plus efficace que d'essayer d'intégrer de force toutes les fonctionnalités dans une seule opération.
Tournage CNC
Le tournage CNC est à la base de la plupart des usinages d'arbres, car ce procédé épouse naturellement la géométrie cylindrique. La rotation de l'arbre permet à l'outil de coupe de réaliser efficacement des diamètres, des épaulements, des rainures, des cônes et autres formes concentriques.
L'un des principaux avantages du tournage est la possibilité de conserver les caractéristiques de rotation associées à partir d'une configuration commune. Ceci est particulièrement utile pour les arbres étagés où plusieurs diamètres doivent rester alignés.
Le tournage offre également une bonne répétabilité pour les séries de production. Une fois le programme, le bridage et la stratégie d'outillage définis, la même géométrie peut être reproduite de manière constante sans avoir recours à des réglages manuels répétés.
Fraisage et perçage CNC
Le fraisage et le perçage permettent de réaliser les caractéristiques que le tournage ne peut pas créer efficacement. Les rainures de clavette, les méplats, les fentes, les trous transversaux, les dispositifs de fixation et certains contours en sont des exemples typiques.
Leur principal défi technique réside dans le positionnement. Une rainure de clavette peut avoir des dimensions correctes, mais néanmoins engendrer des problèmes d'assemblage si sa position angulaire ou axiale est incorrecte par rapport aux autres éléments.
Pour les arbres comportant plusieurs éléments tournés et fraisés, minimiser les réglages inutiles et maintenir des références fiables contribue à préserver l'alignement tout au long du processus de fabrication.
Rectification cylindrique et sans centre
La rectification est généralement une opération de finition plutôt que la méthode principale de fabrication de la géométrie d'un arbre. Elle est utilisée lorsqu'un diamètre critique exige une meilleure circularité, une plus grande précision dimensionnelle ou un meilleur état de surface que celui que l'opération de tournage précédente peut garantir.
La rectification cylindrique est parfaitement adaptée aux arbres où la relation entre plusieurs éléments doit être rigoureusement contrôlée. Elle est également utile pour les arbres étagés ou plus complexes, car elle permet d'obtenir des diamètres précis.
La rectification sans centre est souvent mieux adaptée aux pièces cylindriques relativement simples et aux grandes séries de production, car elle permet une rectification continue et répétitive efficace. Le choix optimal dépend de la géométrie, de la précision, du volume et des relations entre les surfaces.
Tolérances d'usinage des arbres et exigences de précision
Les arbres de précision ne se définissent pas uniquement par une tolérance dimensionnelle générale de ±. L'ajustement des paliers, le faux-rond, la rectitude, la rugosité de surface et le rapport entre les différents diamètres peuvent tous influencer le comportement de l'arbre fini en rotation.
C’est pourquoi le dessin doit distinguer les éléments véritablement critiques des dimensions qui ne nécessitent pas le même niveau de contrôle.
Tolérance de diamètre et ajustement des roulements
Les logements de paliers figurent parmi les éléments les plus sensibles aux tolérances sur de nombreux arbres. Leur dimension détermine la justesse du montage du palier et le maintien du rapport prévu entre la bague intérieure et l'arbre.
Les classes de tolérance ISO pour arbres, telles que H6 ou G6, peuvent figurer sur les plans techniques, mais le montage correct dépend de la disposition des roulements, du sens de la charge, du sens de rotation, de la température, de la méthode d'assemblage et des recommandations du fournisseur de roulements. Une seule classe de tolérance ne doit pas être appliquée systématiquement à tous les arbres.
Le principe fondamental est le contrôle fonctionnel. Le diamètre d'un arbre doit être suffisamment précis pour assurer l'ajustement requis, mais imposer des tolérances inutilement serrées sur des zones non concernées ne fait qu'augmenter les coûts d'usinage et de contrôle.
faux-rond, concentricité et rectitude
Le faux-rond mesure la variation d'une surface lors de la rotation de l'arbre par rapport à un axe de référence. Il est particulièrement utile pour les portées de paliers, les zones d'étanchéité et autres surfaces rotatives où le comportement rotationnel réel est important.
Dans les discussions sur l'usinage, le terme « concentricité » est souvent employé de manière informelle pour indiquer si plusieurs diamètres partagent un axe central commun. Sur les dessins techniques, les concepteurs peuvent toutefois utiliser des contrôles GD&T appropriés, tels que le faux-rond ou la position, en fonction des exigences fonctionnelles.
La rectitude devient primordiale à mesure que la longueur de l'arbre augmente. Un arbre peut présenter des diamètres individuels précis, mais ses performances resteront médiocres si son axe global se courbe suffisamment pour engendrer des vibrations, un contact irrégulier ou des problèmes d'alignement.
Ces exigences géométriques doivent donc être choisies en fonction de la manière dont l'arbre tournera et s'assemblera, plutôt que d'être ajoutées simplement parce que le composant est décrit comme étant de « précision ».
Finition de surface des zones de roulement et d'étanchéité
La rugosité de surface influe sur le frottement, la lubrification, l'usure, l'étanchéité et parfois la résistance à la fatigue.
Un logement de palier bénéficie généralement d'une finition contrôlée qui assure un contact et un assemblage stables, sans rugosité excessive. Certaines recommandations d'usinage indiquent une rugosité Ra d'environ 0.4 à 1.6 µm pour certaines surfaces de palier, mais la valeur optimale doit être déterminée en fonction des spécifications du palier, du joint, du matériau, de la charge et de l'application, et ne doit pas être considérée comme une valeur cible universelle.
Les surfaces d'étanchéité peuvent présenter des exigences spécifiques, car une rugosité ou un motif de surface inadaptés peuvent accélérer l'usure du joint ou provoquer des fuites. Lorsqu'une surface remplit une fonction tribologique ou d'étanchéité particulière, son état de surface doit donc être spécifié indépendamment des zones ordinaires sans contact.
Matériaux utilisés pour l'usinage des arbres
Le choix du matériau influe directement sur la résistance de l'arbre, sa résistance à la fatigue, son poids, son comportement à la corrosion, son usinabilité, son traitement thermique et son coût final. Un matériau facile à usiner n'est pas forcément le meilleur choix pour une pièce rotative soumise à de fortes contraintes.
Le choix le plus pratique commence par l'analyse de la charge et de l'environnement, puis prend en compte les exigences de fabrication.
| Source | Principal avantage | Utilisation typique de l'arbre |
| Acier au carbone | coût et usinabilité pratique | Arbres mécaniques généraux |
| Acier allié | Résistance à la résistance, à la fatigue et à l'usure | Arbres de transmission à charge élevée |
| Acier Inoxydable | Résistance à la corrosion | Équipements alimentaires, médicaux et maritimes |
| Aluminium | faible poids et bonne usinabilité | composants rotatifs légers |
| Titane | Haute résistance au poids | Pièces aérospatiales et hautes performances |
| Alliage de nickel | Résistance à la chaleur et à la corrosion | Équipement pour températures extrêmes |
L'acier au carbone, l'acier allié, l'acier inoxydable, l'aluminium, le titane, les alliages de nickel, le laiton et d'autres matériaux d'ingénierie sont tous utilisés dans la fabrication des arbres, le choix approprié dépendant des exigences fonctionnelles.
Arbres en acier au carbone et en acier allié
Les aciers au carbone sont largement utilisés pour les arbres d'usage général car ils offrent un bon compromis entre résistance, disponibilité, usinabilité et coût. Les nuances à teneur moyenne en carbone, comme le 1045, sont des exemples courants d'applications nécessitant des charges modérées et une bonne résistance à l'usure.
On privilégie généralement les aciers alliés lorsque l'arbre est soumis à un couple élevé, à des charges cycliques, à l'usure ou à des conditions de fatigue plus exigeantes. Les matériaux tels que l'acier 4140 ou les aciers au chrome-molybdène comparables réagissent également bien au traitement thermique.
Le compromis réside dans la complexité de fabrication. Une dureté et une résistance accrues peuvent augmenter les forces de coupe, l'usure des outils et les exigences de finition ; il est donc nécessaire de considérer conjointement les performances du matériau et le coût de fabrication.
Arbres en acier inoxydable
On privilégie les arbres en acier inoxydable lorsque la résistance à la corrosion est primordiale. Les équipements de transformation alimentaire, les systèmes marins, le matériel médical, les environnements chimiques et les machines exposées en sont des exemples courants.
La nuance spécifique est importante. Les aciers inoxydables austénitiques, martensitiques et à durcissement structural offrent différentes combinaisons de résistance à la corrosion, de résistance mécanique, de dureté, de comportement au traitement thermique et d'usinabilité.
Comparativement à de nombreux aciers au carbone, certains aciers inoxydables sont plus sensibles à l'écrouissage et peuvent présenter moins de tolérance à l'usinage. Cela peut avoir une incidence sur l'outillage, le temps de cycle et l'état de surface obtenu.
Tiges en aluminium, en titane et en alliages spéciaux
L'aluminium est un matériau intéressant lorsque la réduction de la masse en rotation est importante et que les charges sont suffisamment modérées pour compenser sa faible rigidité. Sa bonne usinabilité le rend également pratique pour de nombreux prototypes légers, instruments, composants d'automatisation et certains systèmes à grande vitesse.
Le titane offre un rapport résistance/poids bien supérieur et une excellente résistance à la corrosion, ce qui le rend idéal pour l'aérospatiale et les applications exigeantes. Ces avantages s'accompagnent toutefois d'un usinage plus complexe et d'un coût plus élevé.
Les alliages à base de nickel sont utilisés lorsque la chaleur et la corrosion dépassent les capacités des matériaux d'arbres plus conventionnels. Ils offrent d'excellentes performances, mais leur usinage complexe et l'usure des outils les rendent généralement réservés aux spécialistes plutôt qu'aux utilisateurs par défaut.
Traitement thermique et finition de surface des arbres
Les propriétés d'un arbre ne dépendent pas uniquement du matériau de base. Le traitement thermique peut modifier la dureté et la résistance à la fatigue, tandis que le traitement de surface peut améliorer la résistance à la corrosion, à l'usure, l'aspect ou le comportement au frottement.
Ces procédés secondaires doivent être planifiés en même temps que les dimensions finales, car certains traitements peuvent modifier l'arbre après l'usinage initial.
Traitement thermique et durcissement de surface
Le durcissement et le revenu peuvent être utilisés sur les arbres en acier nécessitant une résistance mécanique ou à l'usure accrue, tandis que la trempe par induction permet de durcir sélectivement les surfaces fonctionnelles sans traiter l'ensemble de la section transversale de la même manière. Des traitements de relaxation des contraintes peuvent également être utilisés lorsque les contraintes résiduelles constituent un problème.
Un facteur important à prendre en compte lors de la fabrication est la déformation. Le traitement thermique peut modifier la rectitude, la circularité ou le diamètre final ; c’est pourquoi les arbres de haute précision sont souvent ébauchés puis usinés ou rectifiés après traitement thermique.
Cette séquence permet d'établir les propriétés des matériaux avant que les surfaces finales les plus critiques ne soient mises aux dimensions requises.
Finitions de surface courantes des arbres
Le traitement de surface dépend fortement du matériau de l'arbre et de son environnement d'exploitation. Les arbres en acier inoxydable peuvent être passivés lorsqu'une meilleure propreté de surface et une meilleure résistance à la corrosion sont requises, tandis que les composants en aluminium peuvent être anodisés pour une protection accrue contre la corrosion et une meilleure adhérence en surface.
Le plaquage peut être utilisé sur certains arbres en acier ou autres métaux lorsque l'on recherche une résistance à l'usure, à la corrosion ou une propriété de surface particulière. Le polissage et le meulage, quant à eux, sont principalement des méthodes de finition mécaniques utilisées pour améliorer la régularité et la précision dimensionnelle.
La finition doit toujours être adaptée à la surface fonctionnelle. Un traitement décoratif sur une zone sans contact et une surface d'appui ou de joint de précision peuvent nécessiter des spécifications totalement différentes.
Défis liés à l'usinage de précision des arbres
L'usinage d'arbres devient plus complexe à mesure que leur longueur augmente, que les matériaux se durcissent ou que de multiples éléments de précision doivent rester alignés. Ces difficultés résident moins dans la production d'une forme cylindrique que dans le maintien de la stabilité tout au long du processus d'usinage.
Comprendre où se produisent les erreurs facilite l'attribution de tolérances réalistes et la planification des opérations de finition appropriées.
Déflexion et vibrations de l'arbre long
Sous l'effet des forces de coupe, les arbres longs et élancés se comportent moins comme des barres rigides et plus comme des poutres flexibles. Plus le rapport longueur/diamètre augmente, plus la déflexion, les vibrations et l'instabilité dimensionnelle prennent de l'importance.
La déviation peut engendrer des variations de diamètre ou une conicité, car la pièce s'éloigne de l'outil de coupe. Les vibrations peuvent laisser des marques de broutage, réduire la qualité de surface et rendre le contrôle dimensionnel moins prévisible.
L'utilisation de contre-pointes, de lunettes fixes, de forces de coupe contrôlées et d'opérations d'ébauche et de finition par étapes permet d'améliorer la stabilité. L'objectif est d'éviter la flexion de l'arbre pendant l'usinage plutôt que de devoir effectuer un contrôle final pour détecter le défaut a posteriori.
Maintien de l'alignement sur plusieurs fonctionnalités
Un arbre complexe peut comporter plusieurs diamètres, filetages, épaulements, alésages et rainures de clavette réalisés lors de différentes opérations. Chaque nouvelle configuration crée un risque d'erreur d'alignement.
Dans la mesure du possible, l'usinage des éléments rotatifs liés à partir d'une référence commune permet de réduire l'accumulation des tolérances. Lorsqu'un repositionnement de la pièce est nécessaire, des références cohérentes et un bridage précis contribuent à préserver la relation entre les éléments précédents et suivants.
Ceci est particulièrement important pour les arbres étagés et les composants à grande vitesse. Les dimensions individuelles peuvent toutes être conformes au contrôle, mais l'arbre complet peut présenter un faux-rond excessif si leurs axes ne sont pas correctement alignés.
Usinage de matériaux trempés et difficiles
Les aciers alliés durs, les aciers inoxydables, le titane et les alliages de nickel imposent des exigences plus élevées en matière d'outillage et de stabilité des procédés que l'acier doux ou l'aluminium, plus faciles à usiner.
Des forces de coupe plus élevées et l'usure de l'outil peuvent affecter la régularité du diamètre et l'état de surface au sein d'un lot de production. Certains matériaux génèrent ou retiennent également plus de chaleur pendant la coupe, ce qui peut contribuer aux mouvements thermiques ou à la dégradation de l'outil.
Le matériau le plus approprié pour l'arbre n'est donc pas simplement l'option la plus résistante. Il doit offrir les performances requises sans engendrer de difficultés de fabrication superflues.
Contrôle de la qualité de l'usinage des arbres
L'inspection permet de faire le lien entre le dessin technique et la pièce rotative réelle. Les performances d'un arbre dépendant de plusieurs dimensions et surfaces, le contrôle d'un seul diamètre extérieur est rarement suffisant pour les applications de précision.
Le plan d'inspection doit se concentrer sur les caractéristiques qui affectent directement l'ajustement, la rotation, l'étanchéité et le transfert de charge.
Inspection dimensionnelle et géométrique
Les micromètres sont couramment utilisés pour vérifier les diamètres des arbres et des sièges de paliers car ils permettent une mesure directe et de haute résolution.
Le faux-rond peut être contrôlé en faisant tourner l'arbre contre un comparateur ou à l'aide d'équipements de mesure plus spécialisés. La rectitude, les relations axiales et les géométries plus complexes peuvent nécessiter des montages spécifiques, des appareils de contrôle de la circularité ou un contrôle par machine à mesurer tridimensionnelle (MMT), selon les exigences du dessin. La rectification de précision et le contrôle dimensionnel sont généralement utilisés conjointement lorsque des tolérances serrées sont requises pour l'arbre.
La méthode de mesure doit être conforme aux spécifications. Par exemple, un élément contrôlé pour le faux-rond doit être inspecté en évaluant la variation de rotation plutôt qu'en se limitant à la vérification de son diamètre.
Vérification des surfaces et des matériaux
La mesure de la rugosité de surface devient importante sur les zones de roulement, d'étanchéité ou de glissement où la texture influe sur le fonctionnement réel.
Lors du traitement thermique des arbres, des essais de dureté peuvent être nécessaires pour vérifier que l'état du matériau spécifié a été atteint. Les certificats de matériaux ou autres vérifications sont importants lorsque l'identification et la traçabilité de l'alliage font partie des exigences du projet.
Ensemble, les contrôles dimensionnels, géométriques, de surface et de matériaux fournissent une indication beaucoup plus significative de la qualité d'un arbre que le seul contrôle dimensionnel de base.
Applications des arbres usinés
Les arbres usinés sont utilisés partout où une rotation contrôlée, une transmission de couple ou un guidage linéaire sont nécessaires. Leur géométrie de base peut être similaire d'un secteur à l'autre, mais les priorités varient considérablement selon les exigences de vitesse, de charge, de corrosion, de propreté et de fiabilité.
Un arbre performant doit donc être conçu pour son environnement d'exploitation réel et non pas uniquement pour une étiquette industrielle.
Automobile
Les arbres de transmission automobile comprennent les arbres d'entraînement, de transmission, de moteur et autres composants rotatifs de puissance. Ces applications mettent souvent l'accent sur la capacité de couple, la résistance à la fatigue, l'usure, l'équilibrage et la stabilité dimensionnelle à long terme.
Un arbre de transmission rotatif subit des charges cycliques plutôt qu'une seule charge statique, ce qui rend le choix des matériaux et la concentration des contraintes particulièrement importants.
Les systèmes d'entraînement électrique peuvent également imposer des exigences élevées aux arbres moteurs, où le faux-rond et l'équilibrage influencent le comportement de rotation à haute vitesse.
Équipements industriels
Les pompes, les réducteurs, les moteurs électriques, les convoyeurs, les compresseurs, les rouleaux et les équipements de traitement dépendent tous d'arbres usinés.
L'ajustement et l'alignement des roulements sont particulièrement importants car ces machines peuvent fonctionner en continu pendant de longues périodes. Une erreur apparemment mineure lors du montage peut se traduire par des vibrations continues, une usure excessive, du bruit ou une défaillance d'étanchéité après des milliers d'heures de fonctionnement.
La conception des arbres industriels privilégie donc souvent la durabilité et la facilité d'entretien, au-delà de la simple précision dimensionnelle.
Médical
Les équipements médicaux peuvent utiliser des arbres de précision dans les systèmes de contrôle de mouvement, les pompes, les instruments, les équipements de laboratoire et autres assemblages mécaniques.
Les exigences relatives aux matériaux peuvent mettre l'accent sur la résistance à la corrosion et la facilité de nettoyage, tandis que les exigences dimensionnelles dépendent du mouvement et de l'assemblage impliqués.
Tous les aciers inoxydables ou les arbres de précision ne sont pas automatiquement adaptés à un usage médical. Il est nécessaire d'évaluer les matériaux spécifiques, l'état de surface, les exigences réglementaires et les environnements de nettoyage ou de stérilisation pour chaque produit.
Aérospatiale et automatisation
Dans le secteur aérospatial, la résistance à la fatigue, la réduction du poids, la fiabilité et la traçabilité des matériaux sont souvent privilégiées. Le choix des matériaux peut se faire en fonction des charges et de l'environnement : titane, acier allié, acier inoxydable ou autres matériaux spécifiques.
L'automatisation et la robotique peuvent impliquer des arbres de moteurs, des arbres linéaires, des rouleaux, des composants d'actionneurs et d'autres pièces mobiles. Dans ce contexte, la rectitude, le faux-rond, l'alignement et la répétabilité influent directement sur la précision du positionnement et la fluidité du mouvement.
Ces deux secteurs démontrent pourquoi les performances d'un arbre dépendent de bien plus que de ses dimensions nominales : le composant doit rester précis tout en se déplaçant sous des charges réelles.
Quels sont les facteurs qui influencent le coût d'usinage des arbres ?
Le coût d'usinage d'un arbre dépend de l'ensemble des exigences de fabrication, et non pas seulement de sa longueur et de son diamètre. Le matériau, la géométrie, les tolérances, le traitement thermique, la rectification, le contrôle et le volume de production sont autant d'éléments qui peuvent influencer la quantité de travail nécessaire.
Le dessin d'arbre le plus économique n'est donc pas celui qui comporte le moins de dimensions, mais celui qui distingue clairement les caractéristiques critiques de la géométrie ordinaire.
Matériau et dimensions de l'arbre
Le matériau influe à la fois sur le prix de la matière première et sur le temps d'usinage. Un arbre en acier au carbone relativement usinable peut nécessiter moins d'outillage et de temps machine qu'un arbre en alliage trempé ou en matériau à base de nickel de même forme.
Le diamètre et la longueur sont également importants. Les arbres plus grands consomment davantage de matière et nécessitent un enlèvement de matière plus important, tandis que les pièces longues et fines peuvent nécessiter un support supplémentaire, des forces de coupe réduites et une plus grande attention portée à la rectitude.
Ces facteurs deviennent particulièrement importants lorsqu'un arbre d'apparence simple est suffisamment grand ou flexible pour nécessiter un système de maintien spécialisé.
Tolérance et état de surface
Des tolérances plus serrées exigent généralement une finition plus contrôlée et un contrôle plus rigoureux. Lorsque le tournage seul ne permet pas de satisfaire pleinement les exigences, la rectification cylindrique peut constituer une étape de fabrication supplémentaire.
Il en va de même pour l'état de surface. Une surface usinée classique et un logement de palier de précision ne doivent pas être soumis aux mêmes exigences.
L'application de tolérances très strictes aux sièges de paliers, aux joints d'étanchéité, aux diamètres d'accouplement ou à d'autres caractéristiques fonctionnelles permet de réduire les coûts de fabrication inutiles sans sacrifier les performances du produit.
Géométrie et volume de production
L'usinage d'un arbre droit simple est relativement efficace. Les rainures de clavette, les cannelures, les trous transversaux, les filetages multiples, les gorges profondes et les décalages précis augmentent le nombre d'opérations et le temps de réglage.
Le volume de production influe également sur les aspects économiques. La programmation, l'outillage, le bridage et les efforts de réglage représentent une part plus importante du prix d'un prototype que d'une série de production.
Pour les arbres de production, la stabilité et la répétabilité de la conception permettent d'optimiser le processus de fabrication sur un plus grand nombre de pièces, améliorant ainsi l'efficacité globale.
Comment concevoir un arbre pour l'usinage CNC
La conception d'un arbre repose avant tout sur sa fonction mécanique, mais la faisabilité détermine l'efficacité de sa mise en œuvre. Il est inutile de simplifier une conception jusqu'à ce qu'elle devienne inopérante ; il faut éviter toute complexité inutile.
Trois domaines méritent une attention particulière : le matériau et le diamètre, la concentration des contraintes et la répartition des tolérances.
Adapter le diamètre et le matériau à la charge
Le diamètre et le matériau de l'arbre doivent être sélectionnés en fonction des exigences de couple, de flexion, de vitesse, de fatigue, d'environnement et de rigidité.
L'augmentation de la résistance par le choix des matériaux peut parfois réduire la section requise, mais les propriétés des matériaux ne doivent pas être considérées indépendamment de la rigidité ou du comportement lors de la fabrication. Par exemple, remplacer l'acier par de l'aluminium peut réduire le poids, mais modifie aussi considérablement la rigidité élastique.
Une conception correcte repose sur un équilibre entre géométrie et matériaux, plutôt que de compter sur une seule propriété pour répondre à tous les besoins.
Évitez les concentrations de stress inutiles.
Les épaulements, les rainures, les filetages, les rainures de clavette et les trous transversaux interrompent tous une section d'arbre autrement continue et peuvent augmenter les contraintes locales.
Des transitions douces et des congés appropriés permettent de réduire la concentration des contraintes autour des diamètres étagés, notamment sur les arbres soumis à des flexions ou à des torsions cycliques. Le rayon exact doit néanmoins rester compatible avec les composants d'accouplement tels que les paliers ou les épaulements.
Les rainures de clavette et autres dispositifs de transfert de couple doivent également être dimensionnés et positionnés en tenant compte à la fois de la charge et de l'usinabilité, plutôt que d'être simplement ajoutés une fois le diamètre de l'arbre finalisé.
N'appliquez des tolérances strictes que là où c'est nécessaire.
La précision a un coût lorsqu'elle nécessite des opérations supplémentaires d'usinage, de rectification, de montage contrôlé ou d'inspection. Toutes les surfaces d'un arbre n'exigent pas la même tolérance.
Les sièges de paliers critiques, les surfaces d'étanchéité, les références et les caractéristiques d'accouplement peuvent justifier un contrôle strict, tandis que les zones de jeu et les diamètres non fonctionnels peuvent souvent accepter des limites plus larges.
Cette approche simplifie la fabrication et le contrôle du dessin tout en concentrant les capacités de traitement là où elles influent directement sur les performances de l'arbre.
Comment choisir la méthode d'usinage d'arbre appropriée
La stratégie d'usinage la plus efficace suit généralement la hiérarchie fonctionnelle de l'arbre. On commence par créer la géométrie de rotation, puis on ajoute les éléments non rotatifs, et enfin on applique une finition de haute précision uniquement là où elle apporte une valeur ajoutée mesurable.
Concrètement, la décision peut souvent se résumer ainsi : tournage pour la géométrie, fraisage ou perçage pour les détails, et rectification pour la précision.
Utiliser le tournage pour la géométrie de l'arbre principal
Le tournage CNC est généralement utilisé pour les diamètres principaux, les épaulements, les cônes, les rainures et les caractéristiques de rotation, car il offre un moyen efficace et stable de générer une géométrie concentrique.
Pour les arbres simples présentant des exigences de tolérance et de surface modérées, le tournage peut permettre de produire la majeure partie de la pièce finie sans nécessiter de rectification.
Ajoutez des fonctions de fraisage ou de perçage pour des fonctionnalités supplémentaires.
Le fraisage ou le perçage devient nécessaire lorsque l'arbre comporte des rainures de clavette, des méplats, des trous transversaux, des fentes ou toute autre géométrie qui ne suit pas le profil de rotation.
Ces opérations doivent être planifiées en fonction des références de l'arbre et des éléments usinés critiques afin que leur position reste cohérente avec l'assemblage final.
Sur un équipement approprié, la combinaison du tournage et du fraisage en moins de réglages peut améliorer le flux de travail et réduire les repositionnements inutiles.
Utiliser le meulage pour les ajustements et finitions critiques
Le meulage doit être ajouté uniquement lorsque les exigences fonctionnelles le justifient, et non simplement parce que le composant est qualifié d'arbre de précision.
Les sièges de paliers, les diamètres des joints d'étanchéité, les zones de rotation à grande vitesse, les surfaces trempées et les pièces nécessitant une rondeur ou une rectitude améliorées sont des candidats courants.
Cette approche ciblée évite d'ajouter une étape de finition coûteuse aux surfaces qui répondent déjà à leurs exigences après tournage, tout en assurant le contrôle supplémentaire nécessaire sur les zones véritablement critiques.
FAQ
Quel matériau est le meilleur pour les arbres de transmission ?
Il n'existe pas de matériau idéal pour les arbres de transmission. L'acier au carbone 1045 est un choix judicieux pour les arbres à usage général, car il offre un bon compromis entre résistance, usinabilité et coût. L'acier allié 4140 est plus adapté aux charges élevées, à la fatigue et à l'usure, tandis que l'acier inoxydable est privilégié pour sa résistance à la corrosion. L'aluminium ou le titane peuvent être utilisés lorsque la réduction du poids est primordiale.
Comment usiner une rainure de clavette dans un arbre ?
L'usinage d'une rainure de clavette sur un arbre se fait généralement par fraisage CNC à l'aide d'une fraise en bout ou d'un outil à rainurer. L'arbre est positionné par rapport à une référence de contrôle, et la rainure est usinée aux dimensions spécifiées (largeur, profondeur et emplacement). Après usinage, la rainure de clavette doit être ébavurée et inspectée, car son ajustement et son positionnement influent directement sur la transmission du couple et l'assemblage.
Comment usiner des cannelures sur un arbre ?
Les cannelures d'arbres externes peuvent être réalisées par taillage, fraisage, façonnage ou roulage, selon leur géométrie, le matériau, la précision requise et le volume de production. Pour les cannelures trempées ou de haute précision, une rectification peut être effectuée après traitement thermique afin d'améliorer la précision des dents et l'état de surface. Le procédé choisi doit correspondre au couple admissible et à l'ajustement requis.
Conclusion
La fiabilité de l'usinage d'un arbre repose sur la parfaite adéquation du matériau, du tournage CNC, de l'usinage des profils, de la rectification, des tolérances, du faux-rond, de la rectitude et de l'état de surface avec les conditions réelles de fonctionnement de l'arbre. Un arbre performant ne se limite pas à un arbre dont le diamètre nominal correspond au sien ; ses surfaces critiques doivent être parfaitement alignées et finies afin que les roulements, les joints, les engrenages et autres composants en contact puissent fonctionner sans à-coups sous des charges de rotation réelles.
Chez TiRapid , nous proposons des services d'usinage et de fabrication CNC de précision pour les arbres sur mesure et autres composants rotatifs. Nos compétences couvrent le tournage CNC, l'usinage de formes complexes, la sélection des matériaux, le contrôle dimensionnel et les finitions de précision pour les prototypes et les petites séries.