
La rugosité de surface en tournage CNC est un indicateur de qualité essentiel en usinage de précision. Pour les arbres, manchons, connecteurs, composants filetés, pièces de vannes et composants rotatifs de haute précision, le respect des seules exigences dimensionnelles ne garantit pas la qualité de l'usinage. La rugosité, les marques d'usinage, les bavures et les défauts localisés peuvent affecter l'assemblage et les performances fonctionnelles. Différents matériaux, outils de coupe, rayons de courbure, vitesses de broche, avances, profondeurs de passe et conditions de refroidissement influencent l'état de surface final. Lors du choix de services de tournage CNC, les fabricants doivent définir la valeur Ra requise en fonction de l'application prévue et mettre en œuvre un processus d'usinage contrôlé afin de garantir une qualité de surface constante d'un lot à l'autre.
Pourquoi la rugosité de surface est-elle importante en tournage CNC ?
La rugosité de surface ne se limite pas à une simple spécification esthétique. Pour les composants nécessitant un accouplement, une étanchéité, un glissement ou une rotation à grande vitesse, le profil microscopique de la surface peut influer sur le frottement, l'usure, les performances d'étanchéité et les conditions d'assemblage. Par exemple, lors du contact d'un arbre avec un palier ou d'une tige de piston avec un joint d'étanchéité, une rugosité excessive peut accroître le frottement et l'usure. Un état de surface instable peut également réduire les performances d'étanchéité ou engendrer une résistance anormale à l'assemblage. Les procédés de tournage CNC doivent donc définir un objectif de rugosité de surface adapté à l'application réelle du composant, plutôt que de se contenter de rechercher la valeur Ra la plus basse possible.
Différentes applications nécessitent différentes valeurs Ra
Les différents composants fonctionnent dans des conditions différentes, ce qui explique la grande variabilité de leurs exigences en matière de rugosité de surface. Les pièces structurelles courantes peuvent se contenter d'une qualité d'usinage standard, tandis que les arbres à grande vitesse, les surfaces d'étanchéité et les pièces coulissantes de précision requièrent souvent un contrôle de surface plus rigoureux.
- Tournage extérieur général : privilégier la stabilité dimensionnelle et l'uniformité des marques d'usinage
- Arbres de précision : Contrôlez simultanément la tolérance de diamètre, la circularité et la rugosité de surface.
- Surfaces d'étanchéité : Contrôle de la texture de surface et des défauts microscopiques
- Surfaces de glissement : réduisent la friction et l’usure anormale
- Surfaces de contact filetées : Maintenir des profils de filetage et une qualité de surface stables
- Composants rotatifs à grande vitesse : Contrôler simultanément l’état de surface et le faux-rond
Définir une valeur cible de Ra raisonnable permet d'éviter un décalage entre les capacités d'usinage et les exigences du produit, tout en évitant des coûts de finition inutiles.
La rugosité de surface peut affecter l'assemblage
Les composants de précision doivent souvent être assemblés avec d'autres pièces. Même lorsque le contrôle dimensionnel est satisfaisant, des marques d'outils, des bavures ou des rayures localisées peuvent compliquer l'assemblage. Pour les arbres, les bagues, les axes de positionnement et les pièces usinées avec précision, un état de surface stable contribue à améliorer la régularité de l'assemblage et à réduire les retouches et les finitions manuelles.
Lors du tournage CNC, la précision dimensionnelle et la qualité de surface doivent être maîtrisées simultanément. Le choix judicieux des outils, des paramètres de coupe et des conditions de lubrification permet de répondre aux exigences du plan technique.
Quels paramètres de tournage CNC influencent la rugosité de surface ?
La qualité de surface après tournage est étroitement liée aux paramètres de coupe. De nombreux défauts d'usinage ne sont pas dus à une précision machine insuffisante, mais à une combinaison inadéquate de vitesse de coupe, d'avance, de profondeur de passe et d'état de l'outil. Même avec un matériau, une machine et un outil identiques, des variations des paramètres d'usinage peuvent affecter significativement la rugosité finale (Ra) et le profil d'usinage.
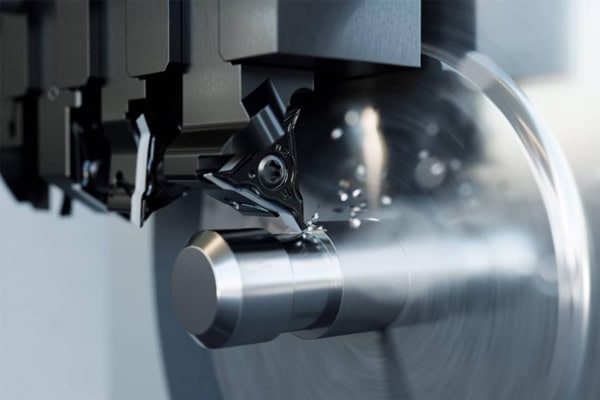
La vitesse d'avance influe directement sur les marques d'usinage.
La vitesse d'avance est un paramètre clé qui influe sur la rugosité de surface après tournage. Une vitesse d'avance élevée engendre généralement des marques d'usinage théoriques plus marquées sur la pièce, tandis qu'une vitesse d'avance réduite peut améliorer l'état de surface au prix d'un temps d'usinage plus long. Les paramètres de production réels doivent être sélectionnés en fonction du rayon de l'outil, du matériau, de l'étape d'usinage et des exigences dimensionnelles.
- Utilisez des vitesses d'avance plus élevées pour un dégrossissage efficace.
- Utiliser des débits d'alimentation contrôlés pendant la semi-finition
- Optimisez soigneusement le débit d'alimentation pendant la finition
- Des vitesses d'avance plus faibles permettent d'obtenir des motifs d'usinage plus fins.
- Des vitesses d'avance trop faibles peuvent augmenter le temps d'usinage
- Considérer conjointement la durée de vie des outils et l'efficacité de la production
Un contrôle précis de la vitesse d'avance permet d'établir un équilibre optimal entre l'efficacité d'usinage et la qualité de surface.
La vitesse de coupe influe sur la température et l'état de l'outil
La vitesse de broche et la vitesse de coupe influent sur la température de la zone de coupe, l'usure de l'outil et la stabilité d'usinage. Les alliages d'aluminium et le laiton peuvent souvent être usinés à des vitesses de coupe relativement élevées grâce à un outillage adapté et aux capacités de la machine. L'acier inoxydable et les alliages de titane nécessitent généralement un contrôle plus précis de la génération de chaleur et de la charge sur l'outil.
Lorsque la vitesse de coupe est inadaptée, des problèmes tels que des arêtes rapportées, une usure rapide de l'outil, des arrachements de surface ou des marques d'usinage irrégulières peuvent survenir. Lors des opérations de finition, le maintien d'un tranchant stable est primordial pour minimiser les variations de qualité de surface entre les lots de production.
La profondeur de coupe influence la stabilité d'usinage
La profondeur de passe influe principalement sur l'enlèvement de matière et l'effort de coupe. Les opérations d'ébauche peuvent utiliser des profondeurs de passe plus importantes pour enlever efficacement le surplus de matière, tandis que les opérations de finition nécessitent généralement une surépaisseur appropriée afin que l'outil puisse produire une surface finale homogène.
Si la surépaisseur est insuffisante, l'outil risque de frotter contre la surface au lieu de la couper efficacement. Si elle est excessive, les efforts de coupe peuvent augmenter et nuire à la qualité de surface. Le programme d'usinage doit définir des surépaisseurs d'ébauche, de semi-finition et de finition appropriées en fonction des dimensions de la matière première et de la géométrie de la pièce.
Comment le choix des outils peut-il réduire la rugosité de surface lors du tournage CNC ?
L'outil de coupe étant en contact direct avec la pièce, son état de coupe, le rayon de son bec, son matériau et sa géométrie influencent tous la finition de surface. Pour les projets de tournage CNC de précision, le choix de l'outil ne doit pas se limiter à sa capacité d'enlèvement de matière. La stabilité à long terme lors d'une production continue est tout aussi importante.
Sélectionnez un rayon de courbure de nez d'outil approprié
Le rayon de courbure de l'outil influe sur la trajectoire d'usinage théorique. Un rayon de courbure adapté améliore l'état de surface et renforce l'arête de coupe. Cependant, un rayon de courbure trop important n'est pas toujours préférable. Lors de l'usinage de pièces à parois minces, d'arbres élancés ou de composants à rigidité limitée, un rayon de courbure excessif peut accroître les efforts de coupe radiaux et engendrer des vibrations.
- Sélectionnez le rayon du nez en fonction de l'opération de virage
- Adapter les outils de finition à la valeur Ra cible
- Réduisez les risques de déformation et de vibration lors de l'usinage de pièces à parois minces
- Tenir compte de la rigidité de l'outil pour les arbres minces
- Vérifier l'accessibilité des outils pour les petits composants de précision
- Évitez les interférences lors de l'usinage de profils complexes
Le rayon de courbure du nez de l'outil doit être correctement adapté à la vitesse d'avance et aux autres paramètres de coupe afin d'obtenir une qualité de surface stable.
Sélectionnez les plaquettes de coupe en fonction du matériau.
Différents matériaux requièrent différents matériaux d'inserts et revêtements. Les alliages d'aluminium bénéficient généralement d'arêtes de coupe affûtées et d'une évacuation efficace des copeaux. L'acier inoxydable exige un équilibre entre ténacité, résistance à l'usure et performance thermique. Les matériaux plus durs peuvent nécessiter des outils en carbure ou d'autres outils spécialisés en fonction des conditions d'usinage.
Un état stable des outils contribue à minimiser les variations des marques d'outillage et des défauts de surface. Lors de la production en grande série, les fabricants doivent également mettre en place des procédures de gestion de la durée de vie des outils et les remplacer aux seuils d'usure appropriés afin d'éviter des différences notables de qualité de surface entre les pièces.
Comment le maintien de la pièce et la rigidité de la machine affectent-ils la qualité de surface ?
Même avec un outillage et des paramètres de coupe appropriés, un bridage instable ou une rigidité machine insuffisante peuvent générer des vibrations importantes. Ces vibrations de coupe peuvent créer des motifs périodiques sur la surface de la pièce et, dans les cas les plus graves, provoquer des variations dimensionnelles, l'écaillage de l'outil et des défauts d'usinage localisés. Ce problème est particulièrement important lors de l'usinage d'arbres élancés, de manchons à parois minces et de composants présentant de longs porte-à-faux.
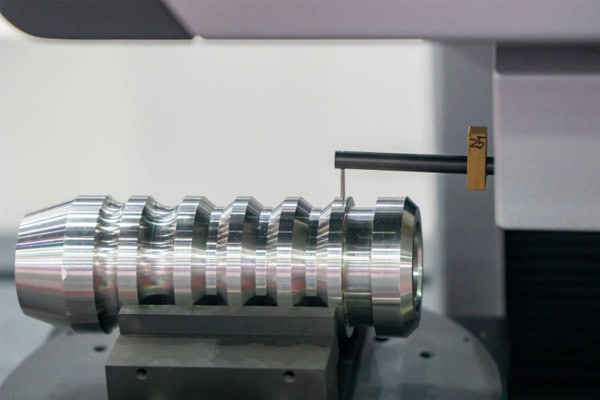
Optimiser le bridage pour réduire les vibrations
Le mode de bridage doit être choisi en fonction de la longueur, du diamètre, du matériau et des caractéristiques structurelles de la pièce. Pour les arbres longs, les contre-pointes, les lunettes fixes ou les lunettes suiveuses peuvent apporter un support supplémentaire pendant l'usinage. Pour les pièces à parois minces, la force de serrage doit être soigneusement contrôlée afin d'éviter toute déformation.
- Minimiser le porte-à-faux de l'outil
- Augmenter la rigidité du serrage de la pièce
- Utilisez le support de la contre-pointe lorsque cela est approprié.
- Ajouter la prise en charge de l'usinage des arbres longs
- Contrôler la pression de serrage pour les pièces à parois minces
- Vérifier les conditions de serrage du mandrin
- Réduire les erreurs dues aux serrages répétés
Un système de fixation stable assure une base fiable pour une finition de précision et contribue à réduire les défauts de surface liés aux vibrations.
L'état de la machine nécessite également une inspection régulière.
Le faux-rond de la broche, l'état des guidages, la précision de positionnement de la tourelle et l'usure des dispositifs de fixation peuvent tous affecter les résultats d'usinage. Si la précision de la machine se détériore progressivement après une utilisation prolongée, la qualité de surface peut se dégrader même si le programme d'usinage reste inchangé.
Pour la production en série par tournage CNC, les fabricants doivent mettre en place des procédures régulières d'inspection et de maintenance des machines. L'inspection de la première pièce et l'inspection en cours de production permettent également d'identifier les variations des conditions d'usinage avant qu'elles n'affectent un grand nombre de composants.
Comment le tournage CNC de précision permet-il d'obtenir un contrôle Ra stable ?
La maîtrise de la rugosité de surface exige une gestion coordonnée de la planification des processus, de l'outillage, de l'état des machines, du refroidissement et du contrôle. Pour les composants de précision produits en cycles longs, l'obtention de la valeur Ra cible sur une seule pièce d'essai est insuffisante. Les lots de production suivants doivent également respecter des conditions d'usinage constantes.
Mettre en place un processus contrôlé, de l'ébauche à la finition
Une séquence d'usinage bien planifiée réduit la charge de travail de l'opération de finition. L'ébauche sert principalement à enlever efficacement de la matière, la semi-finition corrige le profil et les dimensions, et la finition détermine les dimensions finales et la qualité de surface. Pour les composants de haute précision, des opérations de finition supplémentaires peuvent être nécessaires en fonction du matériau et de la géométrie de la pièce.
- Éliminer efficacement l'excédent de matériau lors de l'ébauche
- Corriger le profil lors de la semi-finition
- Contrôler les dimensions finales lors de la finition
- Ajuster les paramètres de coupe en fonction du matériau
- Sélectionnez les outils de finition en fonction de la valeur Ra requise.
- Utilisez un liquide de refroidissement pour contrôler la température de coupe.
- Inspectez soigneusement les surfaces critiques.
Un processus d'usinage standardisé réduit les variations dues aux réglages manuels et contribue à maintenir une qualité constante entre les lots de production.
Utiliser un équipement professionnel pour vérifier la rugosité de surface
La rugosité de surface ne doit pas être évaluée uniquement par inspection visuelle. Lorsqu'une valeur Ra spécifique est définie sur un plan technique, il convient d'utiliser un appareil de mesure de rugosité de surface professionnel pour vérifier le résultat aux points de contrôle spécifiés.
L'inspection ne doit pas se limiter à un seul composant. Il convient également de surveiller les variations entre les lots de production et les différentes étapes de fonctionnement de la machine. Si la valeur Ra augmente progressivement, les causes possibles peuvent être l'usure de l'outil, des modifications des paramètres de coupe ou des problèmes liés à l'état de la machine.
Les données d'inspection peuvent être utilisées pour ajuster en temps voulu les paramètres d'outillage et d'usinage, réduisant ainsi le risque d'incohérences de qualité de surface lors de la production par lots.
Comment choisir un fabricant de tours CNC pour composants de précision ?
Lorsque des composants exigent une rugosité de surface maîtrisée, des tolérances dimensionnelles strictes et une production en série stable, la capacité de production du fournisseur influe directement sur la qualité finale. Lors du choix de services de tournage CNC, les acheteurs doivent prendre en compte bien plus que le prix. Les capacités des machines, l'expérience en matière de matériaux, les équipements de contrôle, la communication technique et la régularité de la production sont autant d'éléments essentiels.
Préparer toutes les informations sur les pièces avant de s'approvisionner.
Des plans techniques clairs permettent au fournisseur d'usinage de comprendre précisément les exigences relatives aux composants. Pour les pièces soumises à des exigences Ra spécifiques, les surfaces critiques doivent présenter des spécifications de rugosité clairement définies. Les matériaux, les dimensions, les tolérances, les quantités et les exigences particulières d'usinage doivent également être précisés.
- Dessins techniques 2D
- Modèles CAO 3D
- Matériel de qualité
- Tolérances dimensionnelles critiques
- Exigences de rugosité de surface
- Quantité de production
- exigences de finition de surface
- Exigences en matière d'inspection de la qualité
Des informations plus complètes permettent à l'équipe d'ingénierie d'évaluer plus efficacement la faisabilité de l'usinage, la configuration de l'outillage et la planification de la production, et contribuent à établir un devis plus précis.
Valider la capacité d'usinage par lots à l'aide d'échantillons
Pour les composants de précision, la validation par échantillonnage permet aux acheteurs de confirmer les dimensions, l'état de surface et les conditions d'assemblage avant le lancement de la production en série. Les dimensions critiques et les surfaces essentielles peuvent être inspectées lors de la production d'échantillons afin de vérifier que le processus proposé répond aux exigences de conception.
Pour les composants nécessitant un approvisionnement à long terme, les acheteurs peuvent également demander les rapports d'inspection pertinents afin d'établir une référence de contrôle qualité plus claire pour les lots de production suivants.
TiRapid propose des services de tournage CNC, d'usinage CNC de précision et de fabrication, du prototypage à la production. À partir des plans techniques, des spécifications des matériaux, des tolérances dimensionnelles et des exigences de finition de surface, son équipe d'ingénieurs conçoit une solution d'usinage adaptée. Pour les projets avec des valeurs Ra, des tolérances dimensionnelles et des exigences de livraison par lots définies, la fourniture d'informations techniques complètes dès la phase de devis permet à l'équipe d'ingénieurs d'évaluer la faisabilité de l'usinage et les exigences de production.
Grâce à une sélection appropriée des outils, des paramètres de coupe, des méthodes de bridage, des systèmes de refroidissement et des procédures d'inspection, les fabricants peuvent améliorer efficacement la qualité de surface des pièces usinées par commande numérique. Pour les arbres, manchons, connecteurs et autres composants rotatifs de précision, il est plus judicieux de définir clairement la valeur Ra requise et de surveiller en continu le processus d'usinage que de simplement rechercher la rugosité la plus faible possible. Un contrôle stable du processus permet de maintenir un équilibre optimal entre précision dimensionnelle, état de surface et homogénéité des lots, tout en réduisant les risques de retouche et en améliorant la fiabilité de l'approvisionnement à long terme.
















