
Les véritables défis d'usinage des échangeurs de chaleur utilisés dans les équipements industriels résident souvent à l'intérieur même de la pièce. Canaux d'écoulement, trous profonds, trous de fixation, rainures d'étanchéité et interfaces de connexion peuvent être intégrés dans un seul composant. Bien qu'ils puissent paraître de simples trous et rainures, leur usinage précis exige une planification rigoureuse du processus. Les échangeurs de chaleur sur mesure peuvent également présenter des variations importantes de structure et de dimensions selon l'équipement, ce qui empêche leur production selon un cahier des charges unique. Pour l'usinage CNC des échangeurs de chaleur destinés aux équipements industriels, les acheteurs s'intéressent généralement davantage à la reproductibilité de l'usinage à partir des plans, à la facilité d'assemblage et au maintien de la constance dimensionnelle lors de la production en série.
Quels sont les avantages de l'usinage CNC pour les échangeurs de chaleur des équipements industriels ?
Les échangeurs de chaleur doivent souvent être personnalisés en fonction de la structure de l'équipement, ce qui implique des variations au niveau des dimensions, des interfaces de raccordement et des canaux d'écoulement internes. L'usinage CNC est parfaitement adapté à ce type de production, car les trajectoires d'usinage peuvent être ajustées par des processus programmés afin de s'adapter aux différentes structures. Pour les projets d'équipements industriels nécessitant des prototypes, une production en petites séries ou une fabrication en continu, la flexibilité et la stabilité dimensionnelle sont essentielles.
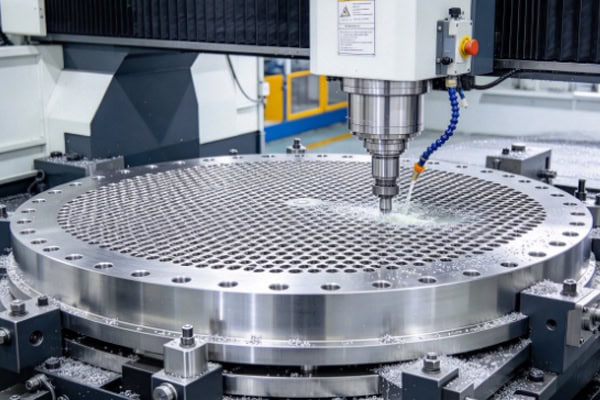
Usinage plus flexible pour les canaux d'écoulement et les interfaces complexess
Les échangeurs de chaleur peuvent comporter des trous profonds, des trous sécants, des canaux d'écoulement, des trous taraudés et des rainures d'étanchéité, ces éléments étant positionnés avec précision. L'usinage ne peut se limiter aux seules dimensions. L'ensemble du composant doit également pouvoir s'emboîter et s'assembler correctement.
- Les canaux d'écoulement internes peuvent être usinés sur mesure selon des plans, sans être limités à une seule spécification standard.
- Les trous profonds et sécants nécessitent une séquence d'usinage appropriée afin de réduire la déviation de l'outil et les bavures internes.
- Les trous de fixation, les trous de positionnement et les interfaces de connexion peuvent être contrôlés simultanément afin de maintenir des relations de positionnement précises pour l'assemblage.
- Des contours irréguliers, des rainures et des structures d'étanchéité peuvent être produits grâce à différentes trajectoires d'outil.
Cette approche est particulièrement pratique pour les composants d'équipements industriels. Dans le cas des échangeurs de chaleur non standard, le processus d'usinage peut être adapté directement au plan, sans avoir à modifier la conception originale pour simplifier la production.
Un contrôle dimensionnel plus stable contribue à réduire les ajustements d'assemblage.
Les échangeurs de chaleur sont souvent raccordés à des canalisations, des brides ou d'autres modules d'équipement. Si la position des trous ou l'état des surfaces d'étanchéité sont hors tolérance, des ajustements répétés peuvent être nécessaires lors de l'installation. L'usinage CNC utilise des trajectoires d'outil programmées, combinées à un contrôle des dimensions critiques, afin de garantir des conditions d'usinage constantes pour des pièces identiques.
- Le diamètre des trous, leur espacement et leur position centrale peuvent être maintenus stables pour une installation précise des composants de connexion.
- Les surfaces de montage et de bride doivent présenter une planéité contrôlée afin de réduire les jeux ou les défauts d'alignement après assemblage.
- Les rainures d'étanchéité peuvent être usinées selon les spécifications du dessin pour une installation correcte des joints.
- Un processus validé peut être maintenu lors de la production par lots afin de réduire les différences dimensionnelles entre les lots de production.
Transition facilitée des prototypes à la production en série
Les projets d'échangeurs de chaleur ne débutent pas toujours par une production en grande série. De nombreux projets d'équipements industriels nécessitent plusieurs prototypes pour l'assemblage et les essais avant de passer à des productions plus importantes. L'usinage CNC ne requiert pas la réfection d'outillages spécifiques en grande quantité à chaque modification des spécifications. Une fois le plan mis à jour, les programmes et les processus d'usinage peuvent être ajustés en conséquence, ce qui rend l'usinage CNC particulièrement adapté à la transition du développement à la production.
En quoi les priorités d'usinage CNC diffèrent-elles pour les échangeurs de chaleur fabriqués à partir de matériaux différents ?
Le matériau utilisé pour un échangeur de chaleur influe directement sur la méthode d'usinage. Les alliages d'aluminium sont relativement faciles à usiner, mais les structures à parois minces peuvent être affectées par les forces de serrage et de coupe. Les alliages de cuivre exigent un contrôle précis des bavures et de l'état de surface, tandis que l'acier inoxydable impose des exigences plus élevées en matière de durabilité des outils et de paramètres de coupe. Il est impératif de ne pas appliquer la même méthode d'usinage à différents matériaux. Définir en amont la nuance du matériau et les exigences d'usinage permet de faciliter considérablement la production ultérieure.
Échangeurs de chaleur en aluminium : Contrôle des parois minces et des rainures profondes
L'aluminium est largement utilisé dans les équipements industriels en raison de sa légèreté et de sa bonne usinabilité. Cependant, lorsqu'un échangeur de chaleur comporte des parois minces, l'usinage exige un contrôle précis de la pression de serrage et des conditions de coupe. Dans le cas contraire, des variations dimensionnelles peuvent survenir après le retrait de la pièce de la machine.
- Les zones à parois minces nécessitent des méthodes de serrage appropriées afin d'éviter les déformations dues à une force de serrage excessive.
- L'usinage de rainures profondes nécessite une évacuation efficace des copeaux afin d'éviter que ceux-ci n'affectent les conditions d'usinage.
- Lorsque les trous sont très rapprochés, la séquence d'usinage doit être soigneusement planifiée afin de réduire les contraintes localisées.
- Pour les composants présentant des exigences de surface, les marques d'outils, les bavures et les motifs d'usinage localisés doivent également être contrôlés.
L'aluminium peut sembler facile à usiner, mais l'obtention de dimensions stables ne se résume pas à augmenter la vitesse de coupe. Le serrage et la séquence d'usinage sont particulièrement importants pour les grands échangeurs de chaleur à parois minces.
Échangeurs de chaleur en alliage de cuivre : attention aux bavures et à l’état de surface
Les alliages de cuivre offrent une bonne conductivité thermique, mais leur usinage peut engendrer des bavures et un collage des outils. Pour les canaux d'écoulement internes et les trous de précision, il convient de sélectionner des outils de coupe et des paramètres d'usinage adaptés, et de maîtriser l'évacuation des copeaux afin d'éviter que les résidus d'usinage n'affectent les utilisations ultérieures.
Échangeurs de chaleur en acier inoxydable : l’usure des outils et la stabilité dimensionnelle sont primordiales.
L'acier inoxydable offre généralement une résistance à la coupe plus élevée, ce qui rend l'usure des outils cruciale en production continue. Si l'état des outils se dégrade significativement, le diamètre des trous, la largeur des rainures et la qualité de surface peuvent s'en trouver affectés. Pour les échangeurs de chaleur en acier inoxydable produits en série, des intervalles d'usinage et des points de contrôle appropriés permettent de limiter les retouches ultérieures.
| Source | Usinage CNC : focus | Préoccupations communes |
| Acier inoxydable | Parois minces, rainures profondes, évacuation des copeaux | Déformation, qualité de surface |
| Alliage de cuivre | Sélection des outils, contrôle des bavures | Position du trou, état de surface |
| Acier Inoxydable | Usure des outils, paramètres d'usinage | Dimensions, stabilité du processus |
Comment réduire les retouches entre le prototypage d'échangeurs de chaleur et la production en série ?
La réalisation d'un prototype d'échangeur de chaleur ne signifie pas que tous les problèmes de production sont résolus. Dès le lancement de la production en série, l'usure des outils, les variations des conditions de serrage et la température de la machine peuvent toutes affecter les dimensions. Les canaux d'écoulement internes et les interfaces d'étanchéité sont particulièrement difficiles à corriger après la production. Un contrôle continu des dimensions critiques pendant l'usinage est plus pratique que d'attendre la fin de la production pour tout vérifier.
Quelles dimensions critiques doivent être confirmées lors du prototypage ?
L'inspection des prototypes ne doit pas se limiter à la vérification de la conformité de la forme générale au dessin. Les points d'installation, de connexion et d'étanchéité requièrent une attention particulière. Une fois ces dimensions critiques correctement vérifiées, les modifications de processus nécessaires lors de la production en série ultérieure sont généralement moins nombreuses.
- Vérifiez le diamètre, l'espacement et la position centrale des trous de fixation et de connexion pour confirmer la précision réelle de l'assemblage.
- La largeur, la profondeur et la position des rainures d'étanchéité doivent être inspectées séparément.
- Il convient de vérifier la bonne connexion des canaux d'écoulement internes, ainsi que l'absence de bavures visibles et de résidus de copeaux.
- Dans les zones à parois minces, il convient de surveiller les variations dimensionnelles avant et après usinage.
- Si un traitement de surface doit être appliqué ultérieurement, vérifiez au préalable si ce traitement affectera les dimensions finales.
Les dimensions critiques ne doivent pas être vérifiées uniquement à la fin de la production par lot.
Un problème courant en usinage par lots est que les premières pièces sont conformes aux tolérances, mais que leurs dimensions se modifient progressivement au fil de la production. L'utilisation accrue d'outils, les variations de température ou les variations de serrage peuvent affecter les résultats d'usinage. Les dimensions critiques, telles que le diamètre et l'espacement des trous, les dimensions des gorges d'étanchéité et la planéité, doivent être contrôlées aux points de contrôle de production planifiés afin de corriger les anomalies avant la fin de la production.
L'ébavurage et le nettoyage interne font également partie de la qualité d'usinage
Les échangeurs de chaleur comportent de nombreuses structures internes. Si des copeaux de métal, des bavures ou des résidus de liquide de refroidissement subsistent après l'usinage, cela peut affecter l'installation ultérieure et la circulation du fluide. Les trous profonds et les canaux d'écoulement entrecroisés sont particulièrement difficiles à nettoyer par simple essuyage manuel ; le nettoyage et l'inspection doivent donc être planifiés en fonction de la structure réelle du composant.
| Article d'inspection | Contenu principal de l'inspection | Objectif principal |
| Dimensions | Longueur, largeur, épaisseur, diamètre du trou | Vérifier les dimensions de base |
| Position du trou | Espacement des trous, position du centre, profondeur des trous | Garantir des interfaces précises |
| Platitude | Surfaces de montage, surfaces de bride | Maintenir la stabilité de l'assemblage |
| Structure d'étanchéité | Largeur et profondeur de la rainure | Assurez-vous que l'interface soit correctement adaptée. |
| Canaux d'écoulement internes | Raccordement, bavures, résidus | Maintenir l'état du canal |
| lustrée | marques d'outils, rayures, bavures | Confirmer l'état d'usinage |
Quelles sont les capacités à rechercher chez un fournisseur d'usinage CNC d'échangeurs de chaleur pour équipements industriels ?
Les échangeurs de chaleur sont des composants typiques d'équipements industriels sur mesure. Ce qui met réellement à l'épreuve un fournisseur d'usinage, ce n'est pas seulement la disponibilité de machines CNC, mais aussi la capacité de son équipe à comprendre des plans complexes, à travailler différents matériaux et à assurer un contrôle dimensionnel et un contrôle de processus complets. Lorsque des commandes répétées sont attendues, la production d'une pièce conforme n'est que le point de départ. Maintenir une production stable dans le temps est encore plus important.
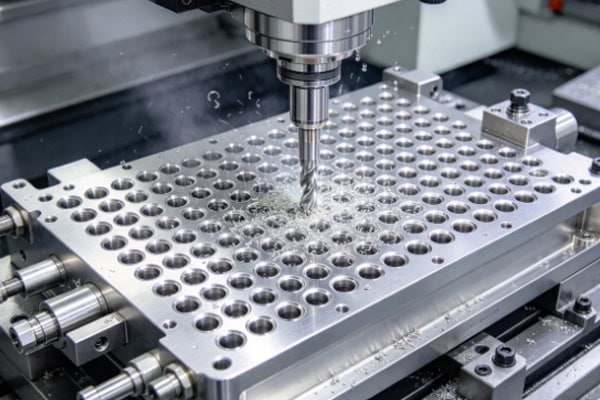
La capacité à manipuler des structures complexes influe directement sur les résultats d'usinage.
Pour les échangeurs de chaleur comportant des orifices profonds, des canaux d'écoulement entrecroisés, des parois minces et de multiples interfaces, l'équipement et le procédé doivent être adaptés à la structure du composant. Si l'équipe d'usinage peut analyser en amont l'accès aux outils, les positions de serrage et les séquences d'usinage, le nombre de modifications de procédé nécessaires en production sera réduit.
- La capacité d'usiner des motifs de perforation complexes et des structures internes est importante pour les échangeurs de chaleur non standard sur mesure.
- Des stratégies de serrage appropriées contribuent à réduire les risques de déformation lors de l'usinage de composants à parois minces.
- Les paramètres d'usinage peuvent être ajustés en fonction des caractéristiques du matériau plutôt que d'appliquer des conditions identiques à chaque matériau.
- Une transition stable du processus, des prototypes à la production par lots, contribue à soutenir la fabrication continue.
Les capacités d'inspection doivent correspondre à la précision requise des composants.
L'inspection des échangeurs de chaleur ne se limite pas à la longueur, la largeur et la hauteur. La position des orifices, la planéité, les rainures d'étanchéité et la structure interne doivent également être vérifiées. La conformité du composant fini aux exigences du plan influe directement sur son état de livraison. Pour les composants d'équipements industriels à tolérances serrées, une procédure d'inspection rigoureuse permet de réduire les ajustements d'assemblage répétés.
Pour les commandes en cours, l'homogénéité des lots est encore plus importante.
Lorsque les échangeurs de chaleur nécessitent un approvisionnement à long terme, les achats ne doivent pas se concentrer uniquement sur le premier prototype. La capacité à réutiliser les programmes d'usinage validés, à gérer l'état des outils, à surveiller en continu les dimensions critiques et à maintenir des résultats similaires d'un lot à l'autre est essentielle à la production à long terme. Pour les fabricants d'équipements industriels, la stabilité de la production et des livraisons est souvent plus importante que la rapidité d'usinage pour une commande unique.
Les principaux défis d'usinage des échangeurs de chaleur pour équipements industriels résident dans les canaux d'écoulement internes, les interfaces de raccordement, les structures d'étanchéité et le traitement spécifique des matériaux. L'usinage CNC permet une adaptation aux différents plans et facilite la transition des prototypes à la production en série. La planification préalable des processus d'usinage, le contrôle dimensionnel critique, l'ébavurage et le nettoyage permettent de réduire les ajustements et les retouches d'assemblage, tout en garantissant une meilleure stabilité des composants avant leur entrée en production. TIRAPID propose des services d'usinage CNC pour les échangeurs de chaleur d'équipements industriels, avec un traitement personnalisé en fonction des matériaux, des structures et des exigences de précision.
















