
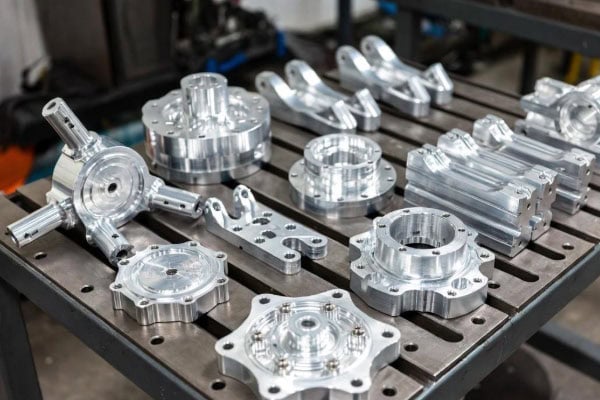
Les composants automobiles présentent généralement des structures spatiales complexes, des caractéristiques d'usinage multidirectionnelles et des exigences de haute précision dimensionnelle. Les composants périphériques du moteur, les connecteurs du châssis, les carters de transmission, les composants du système de direction et les pièces structurelles des véhicules à énergies nouvelles peuvent comporter de multiples surfaces d'usinage, des alésages inclinés, des contours courbes, des rainures de fixation et des positions d'ajustement précises. L'usinage CNC 3 axes traditionnel nécessite de multiples réglages et ajustements de l'orientation de la pièce, ce qui peut augmenter le temps d'usinage et entraîner des écarts dimensionnels dus aux positionnements répétés.
L'usinage CNC 5 axes utilise la commande coordonnée de trois axes linéaires et de deux axes rotatifs, permettant à l'outil de coupe d'approcher les surfaces de la pièce sous différents angles et d'usiner plusieurs surfaces en une seule opération ou avec un nombre réduit d'opérations. Pour les pièces automobiles aux géométries complexes, aux positionnements de perçage précis et aux caractéristiques de haute précision sur plusieurs surfaces, l'usinage 5 axes permet de réduire les repositionnements, d'améliorer la continuité d'usinage et d'offrir des solutions techniques flexibles pour la fabrication sur mesure de composants complexes. TiRapid propose des services d'usinage CNC 5 axes et des services de fabrication associés pour le développement de composants automobiles, la production de prototypes et la fabrication en série. Grâce à l'analyse de la structure des pièces, la conception des processus d'usinage, la sélection des matériaux, le contrôle de précision et l'inspection qualité, les exigences de conception des pièces automobiles multi-surfaces sont transformées en solutions d'usinage concrètes, permettant ainsi aux clients de maîtriser les délais de fabrication, la qualité des pièces et les coûts de production.
Défis d'usinage et solutions d'usinage CNC à cinq axes pour les pièces automobiles multi-surfaces
Les pièces automobiles à surfaces multiples nécessitent généralement des opérations de fraisage, de perçage, d'alésage, d'usinage de contour et d'usinage localisé de surfaces selon différentes directions. Plus la structure de la pièce est complexe, plus les relations spatiales entre les surfaces usinées sont étroites et plus les exigences relatives aux méthodes de bridage, aux trajectoires d'outil et à la précision d'usinage sont élevées.
Caractéristiques structurelles et exigences d'usinage des pièces automobiles multi-surfaces
Les pièces automobiles multi-surfaces ne se limitent pas aux composants comportant de multiples surfaces planes. Elles incluent également les pièces de précision avec des trous inclinés, des surfaces courbes complexes, des cavités profondes et des structures de montage irrégulières. Les dimensions et les positions des différentes surfaces usinées peuvent être directement liées. Par exemple, un écart de positionnement dans un trou de montage peut affecter l'assemblage et la connexion des composants adjacents.
Les pièces automobiles multi-surfaces courantes et leurs exigences d'usinage sont les suivantes :
| Type de pièce automobile | Caractéristiques structurelles typiques | Applications d'usinage CNC à cinq axes |
| Composants du moteur et du groupe motopropulseur | Positionnement des trous sur plusieurs surfaces, fentes de montage, surfaces courbes et contours complexes | Fraisage multi-surfaces, usinage de trous inclinés et usinage de précision des surfaces de montage |
| Carter de transmission et de chaîne cinématique | Trous de connexion multidirectionnels, alésages de roulement et cavités internes | Usinage multi-surfaces, usinage de motifs de perçages et usinage de contours de boîtiers |
| Connecteurs de châssis automobile | Formes irrégulières, surfaces de montage inclinées et positions spatiales des trous | Fraisage multi-angles, usinage de surfaces de raccordement et usinage de positionnement des trous |
| Composants du système de direction | Structures courbes, interfaces de connexion et positions d'ajustement de précision | Usinage de surfaces courbes, usinage de surfaces de montage et usinage de contours de précision |
| pièces structurelles de véhicules à énergies nouvelles | Structures légères, interfaces multi-surfaces et formes spatiales complexes | Fraisage multi-surfaces, usinage de contours structurels et usinage de positionnement de connexion |
Les priorités d'usinage de ces pièces ne se limitent pas au respect des exigences dimensionnelles des surfaces individuelles. Elles nécessitent également la maîtrise des relations spatiales entre les différentes surfaces usinées, l'espacement des trous, la perpendicularité et les dimensions des interfaces d'assemblage. L'usinage CNC 5 axes permet de réduire les contraintes d'accès à l'outil dues aux structures complexes en ajustant la position relative entre l'outil de coupe et la pièce.
Limites de l'usinage traditionnel à plusieurs réglages
L'usinage CNC traditionnel à trois axes repose principalement sur trois axes de mouvement linéaire pour contrôler le déplacement de l'outil. Lorsque des pièces automobiles présentent plusieurs faces, des surfaces inclinées ou des caractéristiques spatiales complexes, l'usinage nécessite généralement une rotation ou un repositionnement du dispositif de fixation, voire l'utilisation de plusieurs machines.
Plusieurs configurations peuvent entraîner les problèmes suivants :
- Des positionnements répétés peuvent engendrer des erreurs cumulatives, rendant difficile le maintien de relations de position cohérentes entre différentes surfaces d'usinage.
- Les dispositifs de fixation et les outils de positionnement spécifiques augmentent le temps de préparation, tandis que les pièces complexes peuvent nécessiter la conception de plusieurs solutions de maintien.
- Les cavités profondes, les trous inclinés et les surfaces courbes localisées peuvent être limités par la longueur de l'outil et la direction d'approche, ce qui augmente la difficulté d'usinage.
- Le retrait, la réinstallation et le transfert répétés des pièces augmentent les étapes de production et allongent les délais de livraison des prototypes et de production par lots.
Pour les pièces sur mesure en phase de développement automobile, les modifications fréquentes de conception augmentent la charge de travail liée aux réglages des outillages et aux révisions des programmes d'usinage. L'usinage CNC 5 axes permet de réduire le besoin d'outillages spécifiques et d'améliorer la précision du positionnement entre les différentes zones usinées grâce à des références de bridage unifiées.
Solutions de base d'usinage CNC à cinq axes
L'usinage CNC 5 axes utilise les axes linéaires X, Y et Z, ainsi que deux axes rotatifs, pour contrôler la direction de déplacement de l'outil. La machine ajuste l'orientation de l'outil en fonction de la géométrie de la pièce, lui permettant d'approcher différentes faces, surfaces inclinées et surfaces courbes complexes. Pour l'usinage de pièces automobiles multi-surfaces, le plan de processus comprend généralement l'analyse du modèle 3D, la détermination des références d'usinage, la conception du montage, la planification de la trajectoire d'outil et la vérification du programme d'usinage. Pour les pièces adaptées à l'usinage consolidé, plusieurs surfaces peuvent être usinées en une seule opération. Pour les pièces de grande taille, les structures complexes ou les composants nécessitant un bridage spécifique, la précision est assurée par une planification appropriée du nombre d'opérations et de la séquence d'usinage. L'usinage 5 axes ne signifie pas que chaque pièce doit être fabriquée sur une machine 5 axes. Pour les pièces automobiles aux structures simples et aux surfaces d'usinage facilement accessibles, l'usinage 3 ou 4 axes peut également répondre aux exigences de fabrication. La combinaison appropriée d'équipements et de procédés doit être sélectionnée en fonction de la structure de la pièce et du coût d'usinage.

Conception et mise en œuvre du processus d'usinage CNC à cinq axes de pièces automobiles multi-surfaces
La qualité d'usinage des pièces automobiles à surfaces multiples dépend des capacités des équipements et de la pertinence de la conception préliminaire du processus. Des solutions d'usinage adaptées doivent être développées en fonction des différents matériaux, dimensions des pièces, formes structurelles et exigences d'assemblage.
Analyse des dessins de pièces et détermination des données d'usinage
Avant l'usinage, la structure de la pièce doit être analysée à partir des modèles 3D, des plans 2D et des spécifications techniques fournis par le client. Cette analyse comprend l'identification des dimensions critiques, des surfaces de contact, de la position des perçages, des zones à parois minces et des caractéristiques d'usinage nécessitant un contrôle précis. Pour les carters de transmission automobile, une attention particulière doit être portée aux alésages de montage des roulements, aux surfaces de liaison et aux relations spatiales entre les différents agencements de perçages. Pour les supports de châssis, l'accent doit être mis sur l'espacement des trous de fixation, la planéité des surfaces de liaison et les dimensions structurelles des zones porteuses. Les dimensions critiques varient d'une pièce à l'autre et les références d'usinage doivent être déterminées en fonction des exigences d'assemblage. Des références d'usinage pertinentes fournissent un repère de positionnement unifié pour les opérations suivantes. L'intégration des surfaces de montage principales, du positionnement des perçages ou des références de conception dans la planification du processus permet de réduire les erreurs de transfert dimensionnel entre les opérations. Pour les pièces comportant plusieurs surfaces d'usinage de précision, il est également nécessaire d'évaluer si la conversion des références affectera la position des perçages, le parallélisme, la perpendicularité et la précision du contour.
Planification de la trajectoire d'usinage à cinq axes et de l'orientation des outils
L'usinage CNC 5 axes exige non seulement la détermination des trajectoires d'outil selon les axes X, Y et Z, mais aussi la maîtrise de l'orientation des deux axes de rotation. L'ajustement de l'orientation de l'outil permet d'améliorer l'accessibilité à l'usinage des surfaces courbes complexes, des surfaces inclinées et des cavités profondes localisées. Lors de la conception du processus, il est généralement nécessaire de sélectionner les outils, les directions de coupe et les séquences d'usinage appropriés en fonction de la géométrie de la pièce. Les trajectoires d'outil doivent éviter les interférences entre les dispositifs de fixation, les pièces et les composants de la machine, tout en contrôlant le porte-à-faux de l'outil afin de réduire les vibrations et les déformations pendant la coupe.
| Fonction d'usinage | Considérations clés relatives à la conception des processus | Résultats d'usinage attendus |
| Trous de montage multi-surfaces | Établir un référentiel de positionnement unifié et planifier la séquence d'usinage des trous | Espacement des trous de contrôle et relations de position relatives |
| Trous inclinés et surfaces angulaires | Ajustez les angles des outils et vérifiez l'espace d'accès aux outils. | Réduire les configurations complexes et l'outillage auxiliaire |
| Surfaces courbes et contours irréguliers | Optimiser les trajectoires d'outil et les directions de coupe | Améliorer la continuité et la qualité de la surface |
| Cavités profondes et sillons localisés | Sélectionnez les longueurs d'outils et les paramètres de coupe appropriés | Réduire les risques d'interférences, de vibrations et d'usure des outils |
Pour les pièces automobiles comportant plusieurs surfaces d'usinage, la planification de l'orientation des outils doit concilier efficacité d'usinage et stabilité dimensionnelle. Une conception de trajectoire appropriée permet de réduire le travail à vide et les mouvements de rotation inutiles, tout en minimisant les variations localisées des forces de coupe pendant l'usinage.
Optimisation du système de maintien de la pièce et de la séquence d'usinage
Le système de bridage influe directement sur la stabilité des pièces pendant l'usinage. Les pièces automobiles à surfaces multiples peuvent présenter des parois fines, des structures en porte-à-faux, des cavités profondes ou des formes irrégulières. Un mauvais positionnement des dispositifs de bridage peut entraîner des déformations localisées dues aux forces de coupe et de bridage. Les ingénieurs procédés doivent sélectionner les points de positionnement et de bridage en fonction de la structure de la pièce afin de garantir sa stabilité pendant l'usinage. Pour les pièces en alliage d'aluminium à parois fines, les forces de bridage doivent être correctement contrôlées. Des méthodes telles que l'enlèvement de matière par étapes et la prise en compte des surépaisseurs de finition permettent de réduire les risques de déformation. Pour les pièces aux surfaces courbes complexes, la relation spatiale entre le dispositif de bridage et la table rotative doit également être vérifiée. Bien que les machines cinq axes permettent de réduire le nombre de rotations de la pièce, toutes les caractéristiques d'usinage ne peuvent pas être réalisées en une seule opération. Un repositionnement ou des opérations d'usinage auxiliaires peuvent s'avérer nécessaires pour les surfaces inférieures, les cavités internes spécifiques ou les zones obstruées par les dispositifs de bridage. Sélection des matériaux, contrôle de précision et inspection qualité pour les pièces automobiles à surfaces multiples : le matériau et l'environnement d'usinage des pièces automobiles ont une incidence directe sur le processus d'usinage. Les matériaux présentent des caractéristiques variables en termes de résistance à la coupe, de conductivité thermique, de résistance mécanique, de poids et d'exigences de traitement de surface. Il est essentiel de prendre en compte les propriétés des matériaux ainsi que l'application prévue de la pièce afin d'établir des plans de fabrication et de contrôle appropriés.
Matériaux courants et applications de l'usinage CNC à cinq axes de pièces automobiles
Les matériaux couramment utilisés pour les pièces automobiles à surfaces multiples comprennent les alliages d'aluminium, l'acier inoxydable, l'acier allié et les plastiques techniques. Le choix du matériau doit être déterminé en fonction des exigences de charge de la pièce, de son environnement d'utilisation, des contraintes de poids, des exigences de résistance à la corrosion et du budget.
| Catégorie de matériau | Matériaux communs | Pièces concernées et caractéristiques d'usinage |
| Alliages d'aluminium | 6061, 7075, etc... | Convient aux supports légers, boîtiers, composants de montage et pièces structurelles complexes, avec une bonne usinabilité. |
| Inox | 304, 316, etc... | Convient aux connecteurs, aux composants de montage et à certaines pièces fonctionnelles automobiles nécessitant une résistance à la corrosion |
| Alliage d'acier | Sélectionné en fonction des exigences de la pièce | Convient aux structures de connexion et aux pièces mécaniques exigeant une résistance et une durabilité à l'usure élevées. |
| Plastiques techniques | POM, PEEK, ABS, etc. | Convient aux composants isolants, aux pièces structurelles non métalliques, aux prototypes d'essai et à certaines pièces à faible charge. |
Les alliages d'aluminium se caractérisent par leur poids relativement faible et leur grande facilité d'usinage, ce qui les rend adaptés à de nombreuses pièces structurelles automobiles et aux prototypes de développement. L'alliage d'aluminium 7075 offre une résistance relativement élevée, mais son coût, sa déformation à l'usinage et les exigences de traitement ultérieures doivent être évalués en détail. L'alliage d'aluminium 6061 offre une bonne applicabilité en termes d'usinabilité, de résistance et de coût et peut être utilisé pour divers composants automobiles. L'acier inoxydable et l'acier allié nécessitent généralement un développement de processus basé sur les paramètres de coupe, les matériaux d'outillage et les conditions de refroidissement. Les plastiques techniques requièrent une attention particulière à la force de serrage, à la température d'usinage et à la déformation localisée pendant la coupe afin d'éviter les variations dimensionnelles ou les défauts de surface.
Contrôle de la précision des dimensions critiques et de l'usinage multi-surfaces
Les exigences de précision pour les pièces automobiles multi-surfaces se concentrent généralement sur les trous de fixation, les surfaces d'assemblage, les structures de positionnement et les relations spatiales entre les différentes zones d'usinage. Même si les dimensions des surfaces usinées individuelles sont conformes aux spécifications du dessin, des écarts dans les distances entre les trous ou dans la perpendicularité entre les surfaces usinées peuvent affecter l'assemblage final. L'usinage 5 axes permet de réduire les erreurs dues à la conversion de référence en éliminant certains réglages répétés. Cependant, la précision finale reste influencée par des facteurs tels que l'état de la machine, l'usure des outils, la déformation du matériau, les paramètres de coupe et les méthodes de mesure.
Un contrôle précis peut être obtenu grâce aux mesures de processus suivantes :
- Établir des références d'usinage claires pour les surfaces de montage critiques et les trous de positionnement afin de réduire les conversions de références inutiles.
- Séparer l'ébauche des opérations de finition, en prévoyant une surépaisseur de finition appropriée pour réduire les variations dimensionnelles dues à la libération des contraintes internes du matériau.
- Établir des exigences d'usinage et d'inspection distinctes pour les positions critiques des trous, les surfaces d'accouplement et les zones à parois minces.
- Sélectionnez l'équipement de mesure approprié en fonction des dimensions des pièces et des exigences de tolérance afin de vérifier si les résultats d'usinage sont conformes aux dessins techniques.
Pour les pièces automobiles soumises à des exigences d'assemblage strictes, il est recommandé de spécifier clairement les dimensions critiques, les tolérances, les symboles de référence et les exigences de rugosité de surface sur les plans. L'uniformisation des normes de conception, d'usinage et de contrôle permet de réduire les reprises dues à des exigences techniques imprécises lors de la fabrication.
Traitement de surface et contrôle qualité des pièces automobiles multi-surfaces
Le traitement de surface doit être déterminé en fonction du matériau de la pièce et de son environnement d'utilisation. Les pièces en alliage d'aluminium peuvent être anodisées, sablées ou subir d'autres traitements de surface appropriés. Les pièces en acier inoxydable peuvent être nettoyées, passivées ou finies selon les méthodes appropriées à leurs applications. Les différents traitements peuvent affecter les dimensions finales, l'état de surface et la résistance à la corrosion des pièces ; il est donc impératif de vérifier les exigences correspondantes avant l'usinage. Le contrôle qualité doit être effectué conformément aux plans techniques et aux critères d'acceptation du client. Les contrôles de routine peuvent porter sur l'aspect, les dimensions critiques, la position des perçages, les filetages, les bavures d'usinage et l'état de surface. Pour les pièces présentant des structures spatiales complexes, des machines à mesurer tridimensionnelles peuvent être utilisées pour le contrôle dimensionnel et géométrique.
Pour les prototypes de développement et les petites séries de pièces, les rapports de contrôle dimensionnel, les certificats de matériaux et la documentation qualité pertinente peuvent être fournis conformément aux exigences du projet. Pour les séries de fabrication suivantes, les programmes d'usinage, les lots de matériaux, les paramètres de processus critiques et les exigences de contrôle doivent rester cohérents afin que les pièces issues de différents lots puissent être acceptées selon des normes unifiées. Il convient de noter que les capacités des machines CNC 5 axes ne garantissent pas l'obtention des mêmes tolérances pour toutes les pièces. La précision réalisable doit être évaluée en fonction du matériau, de la structure, des dimensions d'usinage, des conditions de contrôle et des exigences du plan.
Solutions de fabrication et de livraison sur mesure pour l'usinage CNC à cinq axes de pièces automobiles multi-surfaces
Les projets de composants automobiles suivent généralement les étapes suivantes : vérification de la conception, production de prototypes, production en petites séries et production en série. Chaque étape implique des quantités de pièces, des exigences dimensionnelles et des délais de livraison variables. Les solutions de fabrication doivent offrir une certaine flexibilité afin de s’adapter aux modifications apportées lors du développement et aux exigences de production ultérieures.
Flux de travail du service, des plans de conception des pièces automobiles à la livraison du produit fini
TiRapid réalise des études de faisabilité de pièces à partir de modèles 3D, de plans 2D et de spécifications techniques fournis par le client, et conçoit des solutions d'usinage adaptées aux besoins du projet. L'usinage CNC 5 axes peut être combiné au fraisage, au tournage, au travail de la tôle et à d'autres procédés de fabrication CNC conventionnels afin de proposer des services de fabrication sur mesure pour les pièces automobiles de structures variées.
| Étape de fabrication | Contenu du service principal | Principaux livrables du projet |
| Évaluation du dessin | Analyser les modèles 3D, les matériaux, les tolérances, les interfaces d'assemblage et les défis d'usinage | Clarifier les exigences de fabrication et la faisabilité du processus |
| Processus de conception | Élaborer les gammes d'usinage, les systèmes de bridage, les trajectoires d'outils et les exigences d'inspection | Confirmer les méthodes d'usinage et les méthodes de contrôle des dimensions critiques |
| Production de prototypes | Usiner les pièces conformément aux plans approuvés, effectuer des contrôles dimensionnels et procéder aux ajustements de processus nécessaires. | Vérifier les exigences structurelles, dimensionnelles et d'assemblage |
| Production en petites séries | Fabriquer des pièces conformément aux processus et normes de qualité validés. | Maintenir la constance des dimensions des pièces et la qualité d'usinage |
| Fabrication par lots | Organiser la production en fonction des quantités commandées, des calendriers de production et des exigences d'inspection | Équilibrer les délais de livraison, la stabilité de la production et le contrôle des coûts |
Lors de l'évaluation de la conception, la DFM (Conception pour la Manufacturabilité) permet d'identifier les structures d'usinage inadaptées, l'espace d'accès insuffisant aux outils, les tolérances non critiques excessivement serrées et les caractéristiques de conception susceptibles d'augmenter les coûts de fabrication. Communiquer ces problèmes avant la production permet de réduire les modifications temporaires des plans ou les retouches en cours d'usinage. Pour les pièces automobiles en phase de développement, les clients peuvent d'abord valider les conceptions d'assemblage et de structure à l'aide de prototypes unitaires ou de petites séries, puis ajuster les plans et les exigences de fabrication en fonction des résultats de cette validation. Une fois la production lancée, les exigences de processus validées peuvent être réutilisées, limitant ainsi les échanges et les ajustements de processus.
Modalités de fabrication pour les prototypes uniques, les petits lots et la production par lots
Les volumes de production de pièces automobiles influent sur la programmation, la préparation de l'outillage, l'approvisionnement en matériaux et les coûts unitaires d'usinage. L'usinage CNC 5 axes offre une grande flexibilité de processus et convient aux structures complexes et aux pièces sur mesure. Toutefois, le plan de production précis doit être défini en fonction du volume de la commande et des caractéristiques des pièces. Les prototypes uniques servent généralement à la validation de la conception, à la confirmation dimensionnelle et aux essais d'assemblage. À ce stade, les matériaux d'usinage et les traitements de surface appropriés peuvent être sélectionnés en fonction des besoins réels afin d'éviter des investissements inutiles dans un outillage dédié avant la finalisation de la conception.
La production en petites séries doit concilier rapidité de livraison et homogénéité des pièces. En standardisant les données d'usinage, en optimisant les trajectoires d'outils et en établissant des normes de contrôle fixes, les variations de processus lors de la production en série peuvent être réduites. Pour les pièces automobiles nécessitant un réapprovisionnement fréquent ou un développement continu, il est également important de maintenir la cohérence des révisions de plans et des exigences techniques. La fabrication par lots requiert une évaluation plus approfondie de l'approvisionnement en matières premières, de la planification des équipements, de la durée de vie des outils, du temps de cycle de production et des plans de contrôle qualité. Pour les pièces complexes adaptées à l'usinage cinq axes, la production peut être combinée à d'autres procédés d'usinage CNC afin d'éviter le recours systématique à des méthodes d'usinage plus coûteuses.
Devis d'usinage, délai de livraison et communication sur le projet
Les devis d'usinage CNC 5 axes dépendent généralement du type de matériau, des dimensions de la pièce, du temps d'usinage, de la complexité structurelle, des tolérances requises, du traitement de surface et de la quantité commandée. Les pièces présentant des cavités profondes, des surfaces courbes complexes, des parois minces ou des perçages de précision multiples peuvent nécessiter des temps de programmation, d'usinage et de contrôle plus longs.
Afin d'améliorer l'efficacité des devis et de l'évaluation des projets, il est conseillé aux clients de fournir les informations suivantes :
- Modèles tridimensionnels ou dessins techniques bidimensionnels, de préférence dans des formats disponibles tels que STEP, IGES et DWG.
- Qualités des matériaux, quantités de pièces et lots de production prévus.
- Dimensions critiques, tolérances, rugosité de surface et exigences en matière de traitement de surface.
- Calendrier de livraison, exigences d'assemblage et documentation d'inspection requise.
TiRapid propose des rapports DFM gratuits, des devis instantanés et un accompagnement de projet. Les prix d'usinage et les délais de livraison sont confirmés en fonction des plans, des matériaux, des quantités et des exigences techniques. Les services présentés sur le site web officiel incluent l'usinage CNC 5 axes, la fabrication de pièces automobiles sur mesure, ainsi que le prototypage et la production en série. Clarifier les exigences d'usinage avant d'établir un devis permet d'éviter les confirmations répétées dues à des informations incomplètes et d'optimiser l'approvisionnement en matériaux, la préparation des processus et la planification de la production.
Questions fréquemment posées
Quelle précision peut atteindre l'usinage CNC à cinq axes pour les pièces automobiles ?
La précision d'usinage doit être déterminée en fonction du matériau, de la structure de la pièce, de ses dimensions, de l'état des outils et des méthodes de contrôle. Les capacités d'usinage CNC de TiRapid permettent d'atteindre des tolérances aussi serrées que ±0.01 mm, mais cette valeur ne s'applique pas directement à toutes les pièces automobiles. Les exigences de précision spécifiques doivent être évaluées à partir des plans techniques et des procédés d'usinage réels.
L'usinage CNC à cinq axes est-il adapté à la production en petites séries de pièces automobiles sur mesure ?
Elle convient aux pièces sur mesure présentant des surfaces courbes complexes, des perçages multipositions, des usinages inclinés et des structures de montage de précision. Pour les prototypes uniques et les petites séries, elle permet de réduire la préparation des outillages et les opérations de réglage répétitives. Cependant, les pièces de structure simple peuvent également être usinées à l'aide d'équipements à trois ou quatre axes. La solution la plus adaptée doit être déterminée en fonction de la quantité commandée et de la complexité d'usinage.
Quels documents sont nécessaires pour l'usinage de pièces automobiles ?
Des modèles tridimensionnels, des dessins techniques bidimensionnels, les nuances de matériaux, les quantités de pièces et les exigences de tolérance sont généralement requis. Si les pièces nécessitent un traitement de surface, un assemblage ou une documentation d'inspection particuliers, ces informations doivent également être fournies lors de la demande de devis afin de faciliter une évaluation précise du processus et l'établissement du devis.
L'usinage CNC à cinq axes permet-il de réaliser des productions allant du prototype à la fabrication en série ?
La réalisation de prototypes uniques, la production en petites séries et la fabrication en grande série peuvent être organisées selon les exigences du projet. L'étape du prototype sert principalement à valider les dimensions de conception et les exigences d'assemblage. La production ultérieure nécessite un plan précis basé sur le volume de la commande, l'approvisionnement en matières premières, les procédés d'usinage et les normes de qualité. Les délais de livraison et les quantités produites doivent être déterminés après analyse des plans et confirmation de la commande.
L'usinage de pièces automobiles à surfaces multiples exige de prendre en compte la complexité structurelle, la précision d'usinage, les propriétés des matériaux et les coûts de production. L'usinage CNC 5 axes permet d'usiner de multiples surfaces, des perçages inclinés et des surfaces courbes complexes en ajustant l'orientation de l'outil, réduisant ainsi certaines opérations de réglage répétitives et offrant des méthodes de fabrication plus flexibles pour le développement et la production de pièces automobiles. Pour les clients ayant besoin de connecteurs automobiles sur mesure, de composants périphériques de moteur, de carters de transmission, de supports de châssis ou de pièces structurelles pour véhicules à énergies nouvelles, la fourniture de plans complets, de spécifications de matériaux et d'exigences de tolérance permet de déterminer rapidement la faisabilité du processus et de développer une solution de fabrication claire. Que le projet soit en phase de développement de produit, de vérification de prototype ou de production en série, la confirmation préalable des exigences d'usinage contribue à un processus de fabrication et de livraison plus fluide.
Courriel : projects@tirapid.com
Téléphone : +86 760 8999 8536
















