
Les équipements d'automatisation médicale couvrent les processus de test, d'échantillonnage, de convoyage, de positionnement, de tri et d'assemblage. Leur fonctionnement repose sur de nombreuses pièces non standard aux dimensions précises et à l'ajustement stable. La qualité d'usinage des plaques de montage, des bases de support, des blocs de positionnement, des éléments de guidage et des arbres influe directement sur le mouvement du mécanisme et l'assemblage ultérieur. L'usinage CNC est adapté à la fabrication de pièces aux caractéristiques variées, en petites séries et aux structures fréquemment modifiées. Il permet également le développement de prototypes et la production en série, offrant ainsi un support d'usinage flexible pour le développement des équipements.
Quelles pièces d'équipements d'automatisation médicale sont adaptées à l'usinage CNC ?
Les équipements d'automatisation médicale présentent des structures complexes, et leurs différentes pièces remplissent des fonctions distinctes. Avant l'usinage, il convient de définir les exigences en matière de structure, de matériaux et de précision en fonction de l'application prévue.
Pièces structurelles et de montage de l'équipement
Les pièces de montage servent principalement à fixer différents modules, l'usinage étant axé sur les surfaces de référence, les positions des trous et les relations d'assemblage.
- Plaques de base de montage : trous de montage usinés, trous de positionnement, lamages et surfaces de référence pour assurer des positions fixes pour de multiples modules fonctionnels.
- Bases de support et plaques de connexion : Étages, fentes et trous multidirectionnels usinés selon la configuration de l’équipement.
- Cadres de montage : Prévoir des zones d’installation pour les capteurs, le câblage et les composants d’actionnement en fonction de la disposition du mécanisme interne.
Le maintien de relations dimensionnelles correctes dans ces pièces peut réduire le travail d'ajustement lors de l'assemblage de l'équipement.
Composants de positionnement, de transmission et d'actionnement
Les mouvements répétés au sein de l'équipement sont sensibles aux dimensions d'ajustement ; les composants de positionnement et de transmission nécessitent donc une précision d'usinage basée sur leurs exigences de mouvement réelles.
- Blocs de positionnement et composants de guidage : Contrôlez le jeu en fonction du sens du mouvement pour assurer un positionnement répétitif stable.
- Arbres et bases de montage : concentrez-vous sur le contrôle du diamètre du trou, du diamètre de l’arbre, de la concentricité et des dimensions de connexion.
- Dispositifs et outillage : rainures de positionnement de la machine, structures de serrage et zones de dégagement en fonction de la géométrie du produit.
Les tolérances des composants fonctionnels doivent être déterminées en fonction des exigences réelles de mouvement et d'assemblage afin d'éviter des coûts d'usinage de haute précision inutiles.
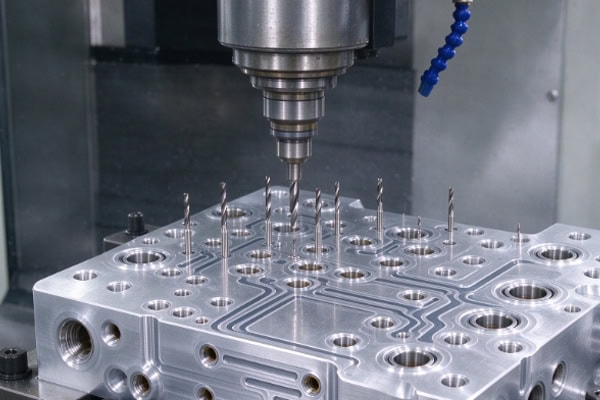
Comment contrôler la précision d'usinage CNC des pièces d'équipements d'automatisation médicale ?
Les équipements d'automatisation médicale comportent de multiples mécanismes interagissant. Le respect des dimensions requises pour une seule pièce ne garantit pas nécessairement le bon fonctionnement de l'ensemble du mécanisme. Par conséquent, l'usinage doit se concentrer sur les références, les dimensions critiques et la déformation des pièces.
Effectuer des revues de dessin et de processus avant l'usinage
Avant la production officielle, la structure de la pièce doit être examinée à l'aide de modèles 3D, de dessins 2D et des relations d'assemblage afin d'identifier à l'avance les éventuels problèmes d'usinage.
- Vérifiez les rainures et les trous profonds : assurez-vous que les outils de coupe peuvent atteindre correctement les zones d’usinage.
- Définition des références d'usinage : Déterminer les principales surfaces de montage, les surfaces de positionnement et les positions critiques des trous.
- Planifier la méthode de fixation : réduire les erreurs cumulatives dues aux positionnements répétés.
Anticiper les difficultés de fabrication permet de réduire les modifications temporaires du processus pendant l'usinage.
Organiser l'inspection conformément aux exigences de tolérance
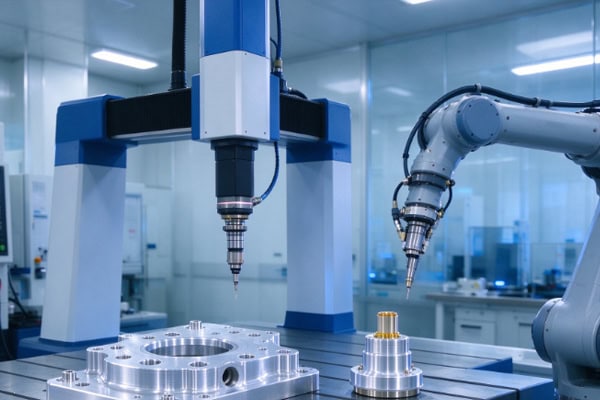
Les différentes pièces requièrent des méthodes d'inspection spécifiques, et un seul outil de mesure ne peut couvrir toutes les dimensions. Les pieds à coulisse et les micromètres conviennent à certaines dimensions linéaires conventionnelles, tandis que les comparateurs de hauteur, les systèmes de mesure par vision ou les machines à mesurer tridimensionnelles peuvent être utilisés pour le contrôle de la position, de la surface et des caractéristiques géométriques complexes, en fonction des tolérances requises. L'adéquation des méthodes d'inspection aux spécifications des plans permet de vérifier précisément la conformité des pièces aux exigences d'assemblage.
Contrôle de la déformation par usinage des métaux et des matières plastiques techniques
Les grandes plaques de montage, les pièces à parois minces et les plastiques techniques tels que le POM et le PEEK peuvent subir une relaxation des contraintes et des modifications dimensionnelles lorsqu'une quantité importante de matière est retirée.
- Conserver une quantité suffisante de matière lors de l'ébauche : éviter d'enlever une quantité excessive de matière en une seule opération.
- Séparer correctement l'ébauche et l'usinage de finition : réaliser les dimensions critiques lorsque la pièce est dans un état relativement stable.
- Contrôle de la force de serrage des pièces en plastique : Prévenir les déformations localisées dues à une pression de serrage excessive.
- Prévoir un traitement de détente si nécessaire : pour les pièces en plastique de haute précision, des processus de repos ou de stabilisation appropriés peuvent être mis en place en fonction du matériau et de la structure.
L'adaptation des méthodes d'usinage aux caractéristiques du matériau contribue à améliorer la stabilité dimensionnelle après usinage.
Comment coordonner les exigences relatives aux matériaux, au traitement de surface et à la propreté ?
Les composants des équipements d'automatisation médicale ne fonctionnent pas tous dans le même environnement. Le choix des matériaux et le post-traitement doivent être déterminés en fonction de la fonction de chaque composant, des fluides avec lesquels il est en contact, des méthodes de nettoyage et des conditions de fonctionnement de l'équipement.
Le choix des matériaux doit correspondre à la fonction de la pièce.
Chaque matériau possède ses propres caractéristiques en termes de poids, de résistance, de frottement, de résistance à la corrosion et de stabilité dimensionnelle.
| Type de pièce | Matériaux communs | Focus sur l'usinage | Principales exigences |
| PLAQUE DE MONTAGE | Acier inoxydable | Planéité, positions des trous | Conception légère, assemblage |
| Base de support | Alliage d'aluminium, acier inoxydable | Surfaces de référence, trous de connexion | Force, stabilité |
| Composants d'arbre | Acier inoxydable, Acier allié | Concentricité, qualité de surface | Précision du mouvement, durabilité |
| Composants du guide | POM, PEEK et autres plastiques techniques | Jeu d'ajustement, déformation | Faible frottement, stabilité dimensionnelle |
| Montages de précision | Alliage d'aluminium, acier inoxydable, plastiques techniques | Dimensions de positionnement, qualité de surface | Répéter le positionnement, nettoyer |
Le PEEK convient à certaines pièces structurelles exigeant une résistance chimique, thermique ou dimensionnelle élevée, tandis que le POM est adapté à certains composants légers, à faible coefficient de frottement et électriquement isolants. Le choix du matériau doit néanmoins être effectué en fonction des conditions d'utilisation réelles.
Le traitement de surface doit être adapté à l'environnement d'exploitation.
Le choix du traitement de surface ne doit pas reposer uniquement sur le matériau. La résistance à l'usure, la résistance à la corrosion, les méthodes de nettoyage et l'ajustement dimensionnel doivent également être pris en compte.
- Pièces en alliage d'aluminium : L'anodisation ou l'anodisation dure peuvent être envisagées en fonction des exigences de résistance à l'usure et à la corrosion. Les zones d'ajustement précis doivent tenir compte des variations dimensionnelles dues à la couche de traitement.
- Pièces en acier inoxydable : Pour les composants nécessitant une résistance à la corrosion et une propreté de surface supérieures, la passivation ou l’électropolissage peuvent être sélectionnés en fonction des exigences réelles.
- Zones d'ajustement précis : une surépaisseur d'usinage appropriée doit être prévue avant le traitement de surface, et les dimensions requises après traitement doivent être déterminées à l'avance.
Le traitement de surface doit être planifié en tenant compte de la fonction réelle de la pièce afin d'éviter les ajustements réactifs après usinage.
Le nettoyage et l'ébavurage devraient être inclus dans le processus de livraison
Pour les pièces susceptibles d'entrer en contact avec des réactifs ou des échantillons, ou de fonctionner dans des environnements propres, la propreté des pièces après usinage requiert également une attention particulière.
- Éliminer les bavures d'usinage : concentrez-vous sur les trous, les fentes, les filetages et les arêtes vives afin d'éviter que les résidus n'affectent le fonctionnement du mécanisme.
- Élimination des résidus d'usinage : éliminer les fluides de coupe, l'huile et les particules métalliques conformément aux exigences du projet.
- Utiliser un emballage propre approprié : après le nettoyage, les pièces doivent être emballées de manière appropriée afin de réduire le risque de recontamination pendant le transport.
Le fait de préciser à l'avance les exigences en matière de nettoyage, d'ébavurage et d'emballage permet aux pièces d'intégrer plus facilement les processus d'assemblage ultérieurs.
Quelles sont les capacités que doit posséder un fournisseur de machines CNC pour équipements d'automatisation médicale ?
Les pièces détachées pour équipements d'automatisation médicale présentent souvent des structures évolutives, des quantités commandées variables et des exigences de livraison clairement définies. Les fournisseurs doivent donc posséder à la fois des compétences en usinage et une solide capacité de coordination de projet.
Capacité à gérer des structures complexes et non standard
Les pièces d'équipements d'automatisation peuvent comporter simultanément des trous, des fentes, des épaulements, des surfaces courbes et des caractéristiques d'usinage multidirectionnelles. Un procédé adapté doit être mis au point en fonction de la structure de la pièce.
- Usinage multi-axes : Convient aux structures à surfaces multiples et aux formes angulaires complexes.
- Fraisage et tournage de précision : couvre différentes exigences d’usinage pour les pièces en tôle, les composants structurels et les pièces d’arbre.
- Fixation appropriée : réduit l’impact des positionnements répétés sur les dimensions critiques.
L'association des capacités des équipements et de la planification des processus peut améliorer la stabilité d'usinage des pièces complexes non standard.
Capacité à soutenir les modifications liées à la R&D et la production ultérieure
Les équipements d'automatisation médicale peuvent subir des modifications au niveau de la position des trous, des dimensions, de la structure des fixations ou des interfaces des modules lors de leur développement. Le fournisseur d'usinage doit donc rapidement prendre connaissance des modifications apportées aux plans et adapter le processus d'usinage en conséquence. Lors de la production en petites séries ou en continu, il est également essentiel de garantir la constance des matériaux, des programmes, des exigences de contrôle et des dimensions critiques. Pour les pièces présentant des exigences de propreté particulières, les spécifications d'ébavurage, de nettoyage et d'emballage doivent être définies à l'avance afin d'assurer la cohérence du flux de travail entre l'usinage, le post-traitement et la livraison.
La fabrication de pièces pour équipements d'automatisation médicale exige d'étendre les considérations des plans de conception aux conditions réelles d'assemblage et de fonctionnement. Un plan d'usinage adapté doit prendre en compte en amont les caractéristiques des matériaux, le contrôle dimensionnel, les risques de déformation, le traitement de surface et les exigences de propreté. L'intégration de ces facteurs dès les premières étapes de la planification du processus permet de réduire les modifications répétées en cours de développement et de garantir un ajustement plus stable des pièces une fois intégrées à l'équipement.
















