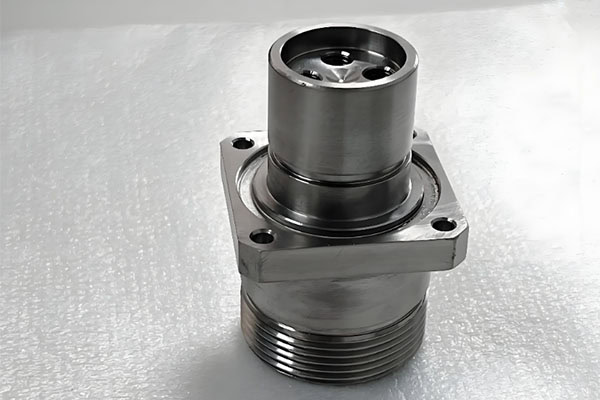
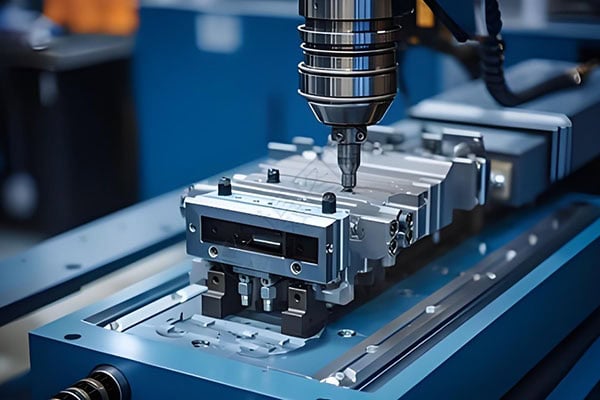
Titanlegierungen bieten hohe Festigkeit, geringe Dichte, ausgezeichnete Korrosionsbeständigkeit und gute Hochtemperatureigenschaften. Daher finden sie breite Anwendung in der Luft- und Raumfahrt, der Medizintechnik, der Automobilindustrie, der Schifffahrt und in modernen Industrieanlagen. Im Vergleich zu Aluminiumlegierungen und herkömmlichen Stählen ist die CNC-Bearbeitung von Titan jedoch in der Regel teurer. Die höheren Kosten resultieren nicht allein aus dem Rohmaterialpreis. Bearbeitungsaufwand, Werkzeugverbrauch, Bearbeitungseffizienz, Ausrüstungsanforderungen und Prüfverfahren tragen ebenfalls zum Endpreis bei.
Für Unternehmen, die eine präzise Titanbearbeitung benötigen, kann das Verständnis der wichtigsten Faktoren, die die Bearbeitungskosten beeinflussen, zu besseren Teilekonstruktions- und Kaufentscheidungen beitragen.
Erhalten Sie 20% aus
Ihre erste Bestellung
Benötigen Sie kundenspezifische Metall- und Kunststoffteile?
Warum ist Titanlegierung schwer zu bearbeiten?
Hohe Festigkeit sorgt für größere Schnittfestigkeit
Titanlegierungen weisen eine hohe Festigkeit auf und behalten ihre guten mechanischen Eigenschaften auch bei hohen Temperaturen. Diese Eigenschaften machen Titan zwar attraktiv für Hochleistungsbauteile, bedeuten aber auch, dass die CNC-Bearbeitung mit relativ hohen Schnittkräften verbunden sein kann.
Werden die Schnittparameter nicht optimal gewählt, kann der Werkzeugverschleiß steigen und die Bearbeitungseffizienz sinken. Daher kann die Bearbeitungszeit für ein Titanbauteil mit denselben Abmessungen länger sein als für ein vergleichbares Bauteil aus Aluminium oder herkömmlichem Stahl.
Geringe Wärmeleitfähigkeit
Titanlegierungen weisen im Allgemeinen eine relativ geringe Wärmeleitfähigkeit auf. Die beim Schneiden entstehende Wärme wird daher nicht leicht über das Werkstück abgeführt.
Im Bereich der Schneide und der Bearbeitungszone kann sich erhebliche Wärme konzentrieren, was den Werkzeugverschleiß beschleunigt. Daher erfordert die Titanbearbeitung eine sorgfältige Kontrolle der Schnittparameter, der Kühlmethoden und des Werkzeugzustands, was die Gesamtfertigungskosten erhöhen kann.
5 Hauptfaktoren, die die Kosten der CNC-Bearbeitung von Titan beeinflussen
Rohstoffkosten
Die Rohmaterialien machen einen wesentlichen Teil der Gesamtkosten eines Titanbauteils aus. Unterschiedliche Titansorten weisen unterschiedliche Materialpreise auf. Beispielsweise können sich Ti-6Al-4V und andere Spezialtitanlegierungen sowohl in ihren Materialeigenschaften als auch in ihren Anschaffungskosten unterscheiden.
Bei großen Bauteilen oder solchen mit geringer Materialausnutzung kann der Rohmaterialanteil an den gesamten Fertigungskosten höher sein. Die Optimierung der Bauteilgeometrie und der Materialausnutzung bereits in der Konstruktionsphase kann daher zur Senkung des Endpreises beitragen.
Bearbeitungszeit und Teilekomplexität
Je komplexer ein Bauteil ist, desto länger dauert in der Regel seine Bearbeitung. Tiefe Hohlräume, dünne Wände, komplexe gekrümmte Oberflächen, kleine Bohrungen und Merkmale mit mehreren Winkeln können die Bearbeitung erschweren.
Wenn ein Bauteil mehrere Aufspannungen oder eine 4- und 5-Achs-CNC-Bearbeitung erfordert, können sich Programmierung, Positionierung und Bearbeitungszeit ebenfalls verlängern. Die Bauteilgeometrie ist daher einer der wichtigsten Faktoren, die die Kosten der Titanbearbeitung beeinflussen.
Werkzeugverbrauch und Werkzeugkosten
Die Bearbeitung von Titan stellt vergleichsweise hohe Anforderungen an die Schneidwerkzeuge. Aufgrund der Schnittwärme und der mechanischen Belastungen kann der Werkzeugverschleiß höher sein als bei der Bearbeitung von Werkstoffen wie Aluminium.
Um Maßgenauigkeit und Oberflächenqualität zu gewährleisten, müssen Hersteller Hochleistungswerkzeuge verwenden, die für Titan geeignet sind, und diese bei Bedarf austauschen. Sowohl die Anschaffungskosten der Werkzeuge als auch deren Verbrauch während der Produktion tragen zu den endgültigen Bearbeitungskosten bei.
Ausrüstungs- und Prozessanforderungen
Die Bearbeitung von Titan erfordert stabile CNC-Maschinen und einen gut geplanten Bearbeitungsprozess. Bei Bauteilen mit engen Maßtoleranzen, strengen Positionsvorgaben oder hohen Anforderungen an die Oberflächenrauheit können erhöhte Anforderungen an Maschinensteifigkeit, Spindelleistung, Kühlsysteme und Bearbeitungsbedingungen gestellt werden.
Bei komplexen Bauteilen für die Luft- und Raumfahrt kann die 5-Achs-CNC-Bearbeitung erforderlich sein, um die Anzahl der Aufspannungen zu reduzieren und die Bearbeitung komplexer Oberflächen zu verbessern. Die Anforderungen an die Ausrüstung und die Prozessplanung können sich daher direkt auf den Endpreis auswirken.
Kosten für Inspektion und Qualitätskontrolle
Titanbauteile werden häufig in der Luft- und Raumfahrt, der Medizintechnik und in anspruchsvollen Industrieanwendungen eingesetzt, wo Zuverlässigkeit und Maßgenauigkeit von entscheidender Bedeutung sind. Daher kann eine detaillierte Prüfung der fertigen Bauteile erforderlich sein.
Neben Standardmessgeräten wie Messschiebern und Mikrometern können für hochpräzise Bauteile Koordinatenmessgeräte (KMG) erforderlich sein, um kritische Maße, Bohrungspositionen und geometrische Toleranzen zu überprüfen. Manche Projekte benötigen außerdem Materialzertifikate, Nachweise zur Oberflächenbehandlung oder weitere Qualitätsdokumente. Diese Anforderungen können die gesamten Fertigungskosten erhöhen.
Wie lassen sich die Kosten für die Titanbearbeitung senken?
Optimieren Sie das Teiledesign
Angemessene Wandstärken, Eckradien, Bohrungsgrößen und Werkzeugzugänglichkeit können die Bearbeitungsschwierigkeiten verringern. Das Vermeiden unnötig enger Toleranzen, wo diese nicht funktional erforderlich sind, kann zudem den Bedarf an zusätzlichen Nachbearbeitungsschritten reduzieren.
Verbesserung der Materialausnutzung
Da Titanlegierungen relativ teuer sein können, sollte unnötiger Materialabtrag nach Möglichkeit minimiert werden. Die Optimierung der Bauteilgeometrie und des Materialeinsatzes trägt dazu bei, Materialverschwendung zu reduzieren und die Gesamtkosten zu senken.
Wählen Sie das geeignete Bearbeitungsverfahren aus
Nicht jedes Titanbauteil erfordert eine 5-Achs-Bearbeitung. Bei relativ einfachen Geometrien kann die 3- oder 4-Achs-CNC-Bearbeitung bereits die erforderliche Leistung erbringen.
Die Auswahl der geeigneten Maschine entsprechend der tatsächlichen Teilegeometrie kann dazu beitragen, die Bearbeitungskosten zu kontrollieren, ohne Kompromisse bei der Qualität einzugehen.
Die vergleichsweise hohen Kosten der CNC-Bearbeitung von Titan resultieren aus mehreren Faktoren, darunter Rohmaterialpreise, Bearbeitungszeit, Werkzeugverbrauch, Ausrüstungsanforderungen und Prüfkosten. Die inhärente Schwierigkeit der Titanbearbeitung ist einer der Hauptgründe für die höheren Fertigungskosten.
Unternehmen, die die Kosten für Titanbauteile senken möchten, sollten bereits in der Konstruktionsphase mit der Prozessoptimierung beginnen. Angemessene Toleranzen, Bauteilgeometrie, Materialausnutzung und Bearbeitungsstrategien tragen dazu bei, unnötige Arbeitsgänge zu reduzieren. Die Wahl eines erfahrenen CNC-Bearbeitungsanbieters kann zudem die Materialausnutzung verbessern, den Werkzeugverbrauch senken und eine gleichbleibend hohe Bearbeitungsqualität erzielen.
Autorin
Galen Direktor und Gründer
Wir sind bestrebt, den bestmöglichen Service in der Fertigungsindustrie zu bieten.
Symbole für Oberflächenbeschaffenheit sind eine kompakte Möglichkeit, Maschinenbedienern, Prüfern und Lieferanten die gewünschten Eigenschaften einer gefertigten Oberfläche zu vermitteln. Ein kurzer Hinweis in einer technischen Zeichnung kann Rauheit und Materialeigenschaften definieren.
Ein Halbleiter-Duschkopf verteilt Prozessgase über einen Wafer mittels eines sorgfältig entwickelten Netzwerks von Kanälen und Auslassöffnungen. Seine Geometrie, sein Material und seine Oberflächenbeschaffenheit beeinflussen die Gleichmäßigkeit der Gasverteilung.
Eine Turbinenschaufel ist ein geformtes Bauteil, das dazu beiträgt, die Energie eines strömenden Fluids in mechanische Energie umzuwandeln. In einer Gas- oder Dampfturbine arbeiten rotierende Schaufeln mit stationären Leitschaufeln zusammen.
Das Laufrad eines Kompressors ist ein schnell rotierendes Bauteil, das in einem Radialkompressor mechanische Energie auf das Gas überträgt. Seine Schaufeln beschleunigen das Gas durch präzise gestaltete Strömungskanäle und tragen so zur Verdichtung bei.
Die Oberflächenrauheit nach der Bearbeitung beschreibt die mikroskopischen Erhebungen und Vertiefungen, die nach dem Schneiden auf einem Werkstück zurückbleiben. Diese Unregelmäßigkeiten sind mitunter zu klein, um deutlich sichtbar zu sein, können aber die Reibung und Dichtigkeit beeinflussen.
Turbinenschaufeln werden aus Werkstoffen gefertigt, die auf die Temperatur, die mechanischen Belastungen und die Umgebungsbedingungen ihrer Betriebsstufe abgestimmt sind. Nickelbasierte Superlegierungen sind in Hochtemperatur-Gasturbinen weit verbreitet, während hitzebeständige Stähle zum Einsatz kommen.
Ein Wafer-Chuck ist eine Präzisionshalterung, die Siliziumwafer während der Halbleiterfertigung, -prüfung und -testung stützt und fixiert. Je nach Bauart nutzt er Vakuumdruck, elektrostatische Anziehung,
Die Schaufelblattbearbeitung erzeugt oder verfeinert das Schaufelprofil, die Befestigungselemente und die Kanten, die es der Schaufel ermöglichen, in ihre Baugruppe zu passen und mit dem Arbeitsmedium zu interagieren. Die Herausforderung besteht darin, diese Prozesse zu kontrollieren.
Eine CNC-gefräste Platte kann ihre Dickengrenzen einhalten und dennoch Probleme verursachen, wenn sie in eine Baugruppe verschraubt wird. Eine gewölbte Montagefläche kann Spalten hinterlassen und ein gestütztes Bauteil verformen.
Wie werden Turbinenschaufeln hergestellt? Turbinenschaufeln sind präzisionsgefertigte Bauteile, deren Herstellung sorgfältig gesteuerte Materialvorbereitung, CNC-Bearbeitung, Schleifen, Polieren und Qualitätskontrolle umfasst. Je nach Schaufeldesign kommt eine 5-Achs-CNC-Maschine zum Einsatz.
Grenzmaße, Passungen und Toleranzen definieren die zulässige Maßabweichung und die Montagebeziehungen zwischen zusammenpassenden mechanischen Bauteilen. Grenzmaße legen die maximal und minimal zulässigen Größen fest, Toleranzen definieren die zulässige Abweichung und
Auswerferstifte sind kleine Formteile, spielen aber eine wichtige Rolle dabei, ob ein Spritzgussteil sauber und gleichmäßig aus der Form entnommen werden kann. Nachdem der Kunststoff um die Auswerferstifte herum abgekühlt ist, …