
Die Schaufelblattbearbeitung erzeugt oder optimiert das Schaufelprofil, die Befestigungselemente und die Kanten, die für die Montage der Schaufel und die Interaktion mit dem Arbeitsmedium erforderlich sind. Die Herausforderung besteht darin, diese Merkmale zu kontrollieren, während der Materialabtrag die Steifigkeit des Werkstücks verändert. Eine scheinbar glatte Oberfläche reicht nicht aus, wenn ihr Profil, ihre Dicke oder ihr Verhältnis zur Schaufelwurzel nicht korrekt sind.
Dieser Leitfaden konzentriert sich auf die Bearbeitung von Turbinen- und Kompressorschaufeln aus Metall. Er erläutert, wie das Ausgangsmaterial und der Rohling den Prozess beeinflussen, wann die simultane 5-Achs-Fräsbearbeitung sinnvoll ist, wo weitere Bearbeitungsschritte erforderlich sind und wie Prüfanforderungen definiert werden. Ingenieure und Einkäufer können diese Prinzipien nutzen, um präzisere Zeichnungen zu erstellen und Fertigungsangebote zu vergleichen.
Was ist Klingenbearbeitung?
Die Schaufelblattbearbeitung ist ein kontrollierter Materialabtrag, der zur Herstellung oder Veredelung der aerodynamischen und Befestigungsmerkmale einer Schaufel dient. Dabei kann ein Schaufelprofil aus einem Vollmaterial gefräst oder ein gegossener oder geschmiedeter Rohling selektiv bearbeitet werden. Die erforderlichen Bearbeitungsschritte hängen von der Schaufelblattkonstruktion, dem Material und dem Ausgangszustand ab.

Bearbeitung von Vollmaterial und endkonturnahen Rohlingen
Die Bearbeitung von Vollmaterial bietet eine praktikable Methode für bestimmte Entwicklungsbauteile, Kompressorkomponenten und Schaufeldesigns, deren Geometrie und Materialanforderungen dieses Verfahren ermöglichen. Dabei wird das Schaufelprofil durch Materialabtrag um einen gestützten Rohling herum erzeugt.
Ein Rohling, der bereits die endgültige Form aufweist, enthält bereits einen Großteil der Schaufelblattform. Die Bearbeitung kann sich auf die Schaufelwurzel, die Schaufelplattform, die Schaufelspitze, die Dichtungselemente und ausgewählte Schaufelprofilbereiche konzentrieren, anstatt jede Oberfläche von Grund auf neu zu erzeugen. Die Eingangsgeometrie und die Bearbeitungszugabe gewinnen an Bedeutung, da der Rohling keine exakte Kopie des nominalen CAD-Modells darstellt.
Viele Turbinenschaufeln in Hochdruckstufen von Strahltriebwerken werden im Feingussverfahren hergestellt, gegebenenfalls auch durch gerichtete Erstarrung oder Einkristallguss. Das Fräsen einer ähnlichen Außenform aus herkömmlichem Stangenmaterial kann diese Materialstruktur nicht reproduzieren. Komplexe interne Kühlkanäle lassen sich beim Gießen mit Keramikkernen formen, gefolgt von Bearbeitung und weiteren Feinbearbeitungsschritten.
Einzelklingen und integrierte Klingenteile
Einzelne Schaufeln können an ihrem Fuß, temporären Vorrichtungen oder einer geeigneten Halterung fixiert werden. Bei einer Blisk sind die Schaufeln in die Scheibe integriert, sodass benachbarte Schaufeln den Zugang zum Schneidwerk einschränken. Laufräder enthalten ebenfalls eng beieinander liegende Strömungskanäle, deren Geometrie und Funktion jedoch eine eigene Prozessplanung erfordern.
Dieser Leitfaden konzentriert sich auf einzelne Schaufeln und die Bearbeitungsprinzipien, die auch für verwandte Turbomaschinenteile gelten. Turbinenschaufeln sollten anhand ihres tatsächlichen Bauteiltyps spezifiziert und nicht als eine austauschbare Familie behandelt werden.
Wie beeinflussen Geometrie und Material den Prozess?
Die Geometrie des Schneidblatts bestimmt Zugänglichkeit, Auflagefläche und das Verhältnis der Funktionsflächen. Das Material bestimmt das Schneidverhalten und die geeigneten Bearbeitungswege. Beides sollte gemeinsam betrachtet werden, da ein Werkzeugweg, der bei einem gut zugänglichen Aluminium-Demonstrationsteil funktioniert, für ein dünnes Serienschneidblatt aus Nickellegierung ungeeignet sein kann.
Anforderungen an Tragflügel, Wurzel und Kante
Das Tragflügelprofil ändert seine Krümmung und seinen Querschnitt entlang seiner Spannweite. Druck- und Saugflächen, Verwindung, Profiltiefe und Dickenverteilung müssen der Konstruktion entsprechen. Die Messung der Gesamtlänge und -breite allein reicht nicht aus, um festzustellen, ob das gewünschte Tragflügelprofil hergestellt wurde.
Die Wurzel und die Plattform stellen mechanische und geometrische Beziehungen zur Baugruppe her. Ihre Position relativ zum Tragflügelprofil ist ebenso wichtig wie ihre individuellen Abmessungen. Vorder- und Hinterkante erfordern ebenfalls definierte Profile, anstatt lediglich die Anweisung zu geben, jede Kante so scharf wie möglich zu gestalten.
| Klingenregion | Produktionsunternehmen | Anforderung zur Klarstellung |
| Tragflächen | Änderung der Krümmung und des Schneidwerkzeugkontakts | Profil, Schnittdefinition und Oberflächenbeschaffenheit |
| Dünne Abschnitte | Durchbiegung beim Entfernen des Lagerbestands | Dicke und akzeptabler Prüfzustand |
| Root und Plattform | Passung der Anbauteile und Bezugsbeziehungen | Geometrie, Lage und Orientierung |
| Vorder- und Hinterkanten | Grate, Überschneiden und Abrunden | Kantenstärke, Radius und zulässige Verrundung |
| Spitze oder Hülle, sofern vorhanden | Zugang und Beziehung zu angrenzenden Merkmalen | Abgeschlossene Geometrie und Montageanforderungen |
Materialauswahl und Bearbeitbarkeit
Die Werkstoffspezifikation sollte sich aus den Betriebsanforderungen des Bauteils ergeben. Titanlegierungen spielen in vielen Kompressor- und Lüfteranwendungen eine wichtige Rolle, während Nickelbasis-Superlegierungen in heißeren Turbinenbereichen zum Einsatz kommen. Dampfturbinenschaufeln können je nach Konstruktion und Betriebsbedingungen aus geeignetem Edelstahl oder legiertem Stahl gefertigt werden.
| Materielle Familie | Relevanter Anwendungskontext | Überlegungen zur Bearbeitung |
| Superlegierungen auf Nickelbasis | Heißbereichsbauteile, bei denen die angegebene Legierung und Struktur geeignet sind | Wärmekonzentration, Kaltverfestigung und Werkzeugverschleiß |
| Titanlegierungen | Viele Kompressor- und Lüfterkomponenten | Wärmeentwicklung in der Schnittzone, Werkzeughaftung und Flexibilität des Werkstücks |
| Edelstahl und legierte Stähle | Geeignete Dampfturbinen- und Industrieschaufelkonstruktionen | Güteklasse, Härte, Schnittkräfte und Werkzeugauswahl |
| Aluminiumlegierungen | Ausgewählte Entwicklungsmodelle und geeignete Niedertemperaturanwendungen | Gratkontrolle und Verformung dünner Schnitte |
Eine Legierungsfamilie allein stellt keine vollständige Spezifikation dar. Geben Sie die genaue Güteklasse, die Rohlingsform, den Wärmebehandlungszustand und die geltenden Materialanforderungen an. Änderungen der Legierung oder des Rohlings können sowohl die Bearbeitbarkeit als auch die Eignung des Bauteils für den Einsatz beeinflussen.
Wie funktioniert der Klingenbearbeitungsprozess?
Ein Bearbeitungsplan für Schaufelblätter beginnt üblicherweise mit der Überprüfung von Modell und Zeichnung, gefolgt von der Bezugspunktvorbereitung, dem kontrollierten Schruppen, dem Vorschlichten und dem Schlichten. Die Bearbeitungsreihenfolge muss die Stützstruktur gewährleisten und gleichzeitig die erforderliche Verbindung zwischen Schaufelprofil und Befestigungselementen herstellen. Ein Gussrohling und ein Vollblock durchlaufen nicht zwangsläufig denselben Bearbeitungsweg.
Überprüfen Sie das Modell und erstellen Sie Referenzen.
Prüfen Sie, ob das CAD-Modell und die Zeichnung dieselbe Revision beschreiben. Identifizieren Sie die kontrollierten Tragflächenflächen, Profilabschnitte, Wurzelschnittstellen, Bearbeitungsgrenzen und Merkmale, die nicht verändert werden dürfen. Ergänzen Sie fehlende Kantendefinitionen vor der Programmierung.
Das CAM-System (Computer-Aided Manufacturing) übersetzt die Produktgeometrie in geplante Bearbeitungsvorgänge. Prüfen Sie Modelleinheiten, Oberflächenkontinuität, Werkzeugdefinitionen und Restmaterial, bevor Sie die Bearbeitungswege generieren. Eine optisch einwandfreie Werkzeugwegvorschau garantiert nicht, dass die programmierte Geometrie oder die Bearbeitungstoleranz mit der Zeichnung übereinstimmt.
Planen Sie, wie Fertigungsreferenzen mit Prüfbezugspunkten zusammenhängen. Eine temporäre Spannvorrichtung kann die Produktion erleichtern, ohne selbst zu einem Konstruktionsbezugspunkt zu werden. Umgekehrt ist das Halten eines fertigen Werkstückansatzes nur dann sinnvoll, wenn die Vorrichtung diesen zuverlässig und ohne Beschädigung oder Verformung positioniert.
Die Vorrichtungskonstruktion muss auch den Zugang für nachfolgende Bearbeitungsschritte gewährleisten. Eine Klemme, die das Werkstück sicher fixiert, kann die Plattform nach der Fertigstellung des Tragflügels blockieren. Muss das Werkstück zwischen verschiedenen Vorrichtungen transferiert werden, ist ein wiederholbarer Referenztransfer zu erstellen und die Kontaktflächen zu schützen. Es ist sicherzustellen, dass das freigegebene Werkstück, und nicht nur die eingespannte Form, die vorgegebene Abnahmebedingung erfüllt.
Bei Rohlingen in Endformnähe ist zu prüfen, ob in den vorgesehenen Bearbeitungsbereichen ausreichend Material vorhanden ist. Eine Eingangskontrolle der Form kann Fehlbestände oder lokale Engpässe erkennen, bevor die aufwändige Bearbeitung beginnt. Auch wenn der Rohling zur Verbesserung der Bearbeitungszugabe verschoben wird, muss das vorgegebene Verhältnis zu den Funktionsmerkmalen erhalten bleiben.
Rau, ohne die Unterstützung zu verlieren
Beim Schruppen wird Material abgetragen, wobei ausreichend Materialstärke und Steifigkeit für die nachfolgenden Bearbeitungsschritte erhalten bleiben. Ziel ist ein vorhersehbarer Werkzeugeingriff, eine effektive Spanabfuhr und ein Werkstück, das auch bei Querschnittsänderungen formstabil bleibt.
Eine Bearbeitungssequenz, bei der eine Seite dünn abgetragen wird, während die andere Seite dick bleibt, kann ein ungünstiges Kräfte- und Steifigkeitsverhältnis erzeugen. Je nach Konstruktion kann eine stufenweise Materialabtragung von gegenüberliegenden Seiten oder eine schrittweise Bearbeitung entlang der Klinge eine bessere Stabilität gewährleisten.
Gehen Sie nicht davon aus, dass ein höherer Materialabtrag zu Beginn den Gesamtprozess immer verkürzt. Zusätzliche Vibrationen, Oberflächenbeschädigungen oder Verformungen können zusätzlichen Nachbearbeitungs- und Prüfaufwand verursachen. Sinnvoll ist ein zuverlässiges Fertigteil, nicht allein die Schrupprate.
Halbfinale für vorhersehbare Endergebnisse
Durch das Vorschlichten wird das Werkstück seiner endgültigen Form angenähert und eine kontrollierte Verteilung des Restmaterials sichergestellt. Ein gleichmäßiges Schlichtzugabemaß trägt dazu bei, abrupte Änderungen der Schnittkraft über das Schaufelprofil zu vermeiden.
Diese Phase bietet auch die Möglichkeit, Material, Werkzeugzustand und Maßtendenzen zu überprüfen, bevor die Oberfläche nur schwer wiederhergestellt werden kann. Falls sich das Sägeblatt nach dem Ausspannen oder einem vorherigen Bearbeitungsschritt bewegt hat, muss die Ursache ermittelt werden, bevor ein Werkzeugversatz angebracht wird.
Durch Materialabtrag können Eigenspannungen umverteilt werden, während das Schneiden zusätzliche oberflächennahe Effekte hervorrufen kann. Eine Vorbearbeitung beseitigt diese Spannungen nicht automatisch. Jede Wärmebehandlung oder Stabilisierungsmaßnahme muss der Materialspezifikation und dem zugelassenen Fertigungsverfahren entsprechen.
Fertigstellen des Tragflügels und Kantenschutz
Die Endbearbeitung erzeugt das vorgegebene Profil und die gewünschte Textur durch kontrollierten Werkzeugkontakt. Anfahrt, Austritt, Zustellung und Übergänge sollten so geplant werden, dass das Werkzeug in empfindlichen Bereichen nicht verweilt oder abrupte Richtungsänderungen vornimmt.
Vorder- und Hinterkante erfordern besondere Aufmerksamkeit, da sich Werkzeugeingriff und lokale Steifigkeit schnell ändern können. Die vorgegebene Dicke und der Radius müssen sowohl bei der Bearbeitung als auch beim späteren Entgraten eingehalten werden. Eine optisch saubere Kante kann dennoch unzureichend sein, wenn beim Verrunden zu viel Material abgetragen wird.
Prüfen Sie Merkmale, die durch spätere Arbeitsgänge verdeckt oder verändert werden könnten. Beispielsweise kann die Oberflächenprüfung vor der Beschichtung die Prozesskontrolle unterstützen, während die Endabnahme nach der Beschichtung und Kantenbearbeitung zusätzliche Prüfungen erfordern kann.
Wann benötigt die Klingenbearbeitung eine 5-Achs-CNC-Maschine?
Simultane Fünf-Achs-CNC-Bearbeitung ist vorteilhaft, wenn die Werkzeugausrichtung kontinuierlich geändert werden muss, um eine verdrehte Klingenoberfläche zu erreichen und ihr zu folgen. Zugängliche Bereiche können mit festen Achsen oder indexierten Verfahren bearbeitet werden. Die Maschinenkonfiguration sollte anhand von Geometrie, Reichweite, Steifigkeit und Prüfanforderungen ausgewählt werden, anstatt die Achsenanzahl als Qualitätsgarantie zu betrachten.

Indexierte Positionierung und simultane Bewegung
Bei der indexierten oder 3+2-Bearbeitung legt die Drehpositionierung eine Ausrichtung vor dem eigentlichen Schneidvorgang fest. Die simultane Fünf-Achs-Bearbeitung ermöglicht es, die Werkzeugausrichtung relativ zum Werkstück während des Schnitts zu ändern.
Die kontinuierliche Orientierungssteuerung verbessert den Zugang zu Tragflächenprofilen und reduziert den Bedarf an langen Werkzeugen oder wiederholtem Umpositionieren. Sie führt jedoch auch zu Einschränkungen der Maschinenbewegung, die in der Programmierung berücksichtigt werden müssen. Rotationsbegrenzungen, schnelle Orientierungsänderungen und der verfügbare Freiraum können die praktische Vorgehensweise beeinflussen.
Weniger Aufspannungen können dazu beitragen, die Beziehungen zwischen den Merkmalen zu erhalten, aber eine Fünf-Achs-Maschine garantiert nicht, dass das gesamte Werkstück in einer Aufspannung bearbeitet werden kann. Spannvorrichtungen müssen möglicherweise entfernt werden, und spezielle Bearbeitungsvorgänge erfordern unter Umständen andere Ausrüstung.
Überprüfen Sie die vollständige Maschinenbewegung
Prüfen Sie Fräser, Halter, Vorrichtung, Werkstück und alle relevanten Maschinenkomponenten. Die Werkzeugspitze kann der vorgesehenen Oberfläche folgen, während sich der Halter einer Plattform nähert oder die Dreheinheit an ihren Verfahrwegbegrenzungspunkt stößt.
Die Simulation des nachbearbeiteten NC-Programms (Numerische Steuerung) hilft bei der Bewertung des für die reale Maschine vorgesehenen Codes, einschließlich der während der Nachbearbeitung eingeführten Bewegungen. Die Simulation muss repräsentative Werkzeuglängen, Halter, Werkstücke, Vorrichtungen und Maschinenkonfigurationen verwenden.
Die Simulation unterstützt die Planung, misst aber weder die tatsächlichen Schnittkräfte noch liefert sie einen Nachweis für das fertige Profil. Die Überprüfung der Einrichtung und die kontrollierte Erstteilprüfung bleiben notwendig, um sicherzustellen, dass der physische Prozess dem Plan entspricht.
Welche Werkzeuge und Werkzeugwege eignen sich für Klingenoberflächen?
Die Werkzeugauswahl sollte der lokalen Krümmung, der Reichweite, dem Material und dem geforderten Oberflächenergebnis entsprechen. Kugelfräser, Rundkopffräser, Flankenfräser und Kreissegmentfräser eignen sich für unterschiedliche Geometrien. Eine geeignete Strategie gewährleistet einen optimalen Werkzeugkontakt ohne übermäßige Ablenkung, Kollisionen oder unkontrollierte Eingriffsänderungen.
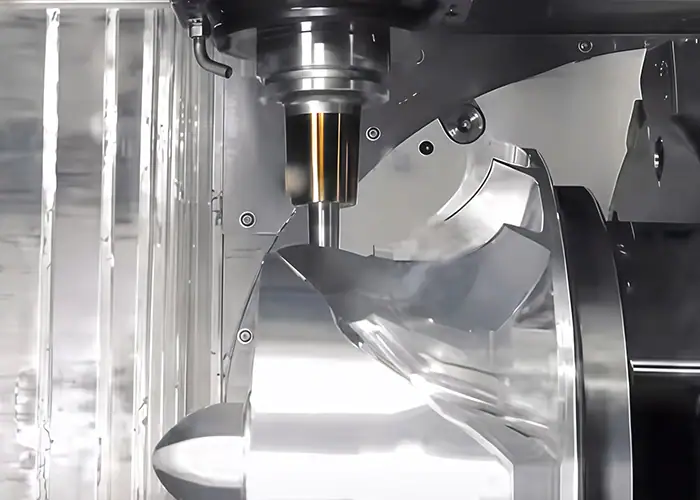
Kontakt des Match-Cutters zur lokalen Geometrie
Kugel- und Rundkopffräser bieten Flexibilität für die Bearbeitung von profilierten Oberflächen. Bei einem Kugelkopffräser ist die Schnittgeschwindigkeit im Bereich des Werkzeugmittelpunkts sehr gering, daher kann die Werkzeugausrichtung sowohl das Schnittverhalten als auch den Freiraum beeinflussen.
Beim Flankenfräsen wird die Seite des Fräsers verwendet, an der die Oberflächengeometrie einen geeigneten Kontakt ermöglicht. Es sollte nicht auf jede verdrehte Oberfläche angewendet werden, nur weil es Material effizient abtragen kann. Überprüfen Sie die geometrische Passung und die daraus resultierende Abweichung.
Kreissegment- oder Tonnenfräser bieten einen größeren effektiven Kontaktradius für kompatible Oberflächen. Sie erfordern Werkzeugdefinitionen und CAM-Strategien, die die tatsächliche Schnittgeometrie abbilden. Ihr Einsatz muss anhand der Zugänglichkeits- und Profilanforderungen bewertet werden und nicht allein aufgrund des allgemeinen Versprechens einer schnelleren Bearbeitung.
Übertritt und Oberflächenübergänge auswählen
Die Zustellung beeinflusst die verbleibenden Welligkeiten zwischen benachbarten Schnitten, das Ergebnis hängt jedoch auch von der Geometrie des Schneidwerkzeugs und der lokalen Oberflächenkrümmung ab. Ein einheitlicher Zustellungswert über die gesamte Schneide kann in verschiedenen Bereichen unterschiedliche Oberflächenmuster erzeugen.
Planen Sie die Übergänge zwischen Hauptflügelprofil, Randbereichen und Plattformübergängen. Diese Übergänge können Ungenauigkeiten aufdecken, selbst wenn einzelne Werkzeugwege akzeptabel erscheinen. Überprüfen Sie das kombinierte Restmaterialmodell und inspizieren Sie den tatsächlichen Übergang nach dem Schneiden.
Eine alleinige Verringerung der Toleranz in der CAM-Berechnung behebt weder Werkzeugdurchbiegungen noch Vorrichtungsbewegungen. Die Programmierparameter müssen unter Berücksichtigung aller Fehlerquellen und der Abnahmekriterien der Zeichnung festgelegt werden.
Wärme, Eingriff und Vibration kontrollieren
Werkzeuggüte, Geometrie, Beschichtung, Schnittdaten und Kühlmittelzufuhr müssen auf das Material und den Bearbeitungsprozess abgestimmt sein. Parameter eines Aluminium-Entwicklungsmodells sollten nicht direkt auf eine hitzebeständige Legierung übertragen werden.
Die Werkzeugbaugruppen sollten so stabil wie möglich sein, soweit die Zugänglichkeit dies zulässt. Ein großer Überhang, eine schwache lokale Abstützung und eine ungünstige Kraftrichtung können zu Durchbiegungen oder Rattern führen. Eine Änderung der Spindeldrehzahl oder des Vorschubs kann in bestimmten Fällen Abhilfe schaffen, doch bei anhaltenden Problemen mit der Abstützung oder Reichweite ist in der Regel eine umfassende Überprüfung der Aufstellung erforderlich.
Der Werkzeugverschleiß beeinflusst auch das fertige Profil. Legen Sie Prüf- und Austauschkriterien für die kritischen Merkmale fest, anstatt so lange zu arbeiten, bis ein Werkzeug sichtbar beschädigt ist. Überprüfen Sie bei der Verwendung von Kompensationsmaßnahmen die resultierende Geometrie, anstatt anzunehmen, dass ein Versatz alle Bereiche korrigiert.
Wo passen Schleifen, EDM und Laserbearbeitung zusammen?
Bei der Schaufelbearbeitung können Fräsen, Schleifen, Funkenerosion (EDM) und Laserbearbeitung kombiniert werden, wenn dies aufgrund spezifischer Merkmale erforderlich ist. Die optimale Kombination hängt von der Schaufelfußform, der Kühlgeometrie, dem Werkstoff, dem Beschichtungszustand und den Anforderungen an die Oberflächengüte ab. Diese Bearbeitungsschritte ergänzen das Fräsen, bilden aber keine einheitliche Abfolge.
Wurzelschleifen und kontrollierte Oberflächenbearbeitung
Das Kriechschleifen ist ein etabliertes Verfahren zur Herstellung geeigneter Turbinenschaufelfußformen, einschließlich Tannenbaumformen. Je nach Konstruktion, Material, Produktionsvolumen und zugelassenem Prozess können auch andere Verfahren geeignet sein.
Beim Schleifen müssen der Zustand der Schleifscheibe, das Abrichtverfahren, die Kühlmittelzufuhr und die thermischen Einflüsse kontrolliert werden. Selbst eine geometrisch präzise Oberfläche kann untersucht werden müssen, wenn der Prozess zu unzulässigen thermischen Schäden geführt hat.
Polieren und Kantenbearbeitung sollten ebenfalls festgelegten Grenzen unterliegen. Sie tragen Material ab und können das Tragflächenprofil, den Kantenradius oder die Dicke des Werkstücks verändern. Die kritische Geometrie muss nach den Bearbeitungsschritten, die den Endzustand festlegen, überprüft werden. Ein spiegelglattes Aussehen ersetzt weder eine spezifizierte Oberflächenstruktur noch einen einwandfreien Materialzustand.
Kühlbohrungen und interne Kanäle
Manche Heißbereichsschaufeln benötigen Filmkühlungsbohrungen, geformte Auslässe oder andere Kühlvorrichtungen. EDM-Bohren wird bei elektrisch leitfähigen Materialien eingesetzt, während Laserverfahren andere Optionen für geeignete Bohrungen und Beschichtungen bieten.
Position, Richtung, Form und Durchbruchverhalten des Bohrlochs sowie die Beschaffenheit der Wand spielen eine entscheidende Rolle. Beim Durchdringen einer Hohlschaufel muss die gegenüberliegende Innenwand nicht beschädigt werden. Durch thermische Bearbeitung können Umformprozesse oder andere Oberflächeneffekte entstehen. Daher müssen die Akzeptanzkriterien und alle nachfolgenden Behandlungen für den gewählten Bearbeitungsweg definiert werden.
Unterscheiden Sie gebohrte Kühlstrukturen von komplexen, geschlossenen Innenkanälen. Ein herkömmlicher Fräser kann nicht jeden geschlossenen Innenkanal erreichen. Diese Kanäle können im Guss oder einem anderen qualifizierten Herstellungsverfahren entstehen.
Die Reihenfolge der Beschichtung erfordert eine weitere Planungsentscheidung. Bei manchen Verfahren wird vor der Beschichtung gebohrt, bei anderen wird die Beschichtung kontrolliert entfernt und anschließend gebohrt. Klären Sie die geplante Reihenfolge und den Zustand des Endlochs, bevor Sie die Ausrüstung auswählen oder ein Angebot einholen.
Wie wird die Qualität der Klingenbearbeitung überprüft?
Die Verifizierung muss die Tragflächengeometrie, die Befestigungsverhältnisse, den Kantenzustand, die Oberflächenbeschaffenheit sowie alle spezifizierten Material- oder Innenmerkmalsanforderungen umfassen. Koordinatenmessgeräte (KMG), optisches Scannen und spezielle Prüfverfahren beantworten unterschiedliche Fragestellungen. Ein vollständiger Plan definiert, was gemessen wird, wie das Bauteil ausgerichtet wird und in welcher Fertigungsphase die Abnahme erfolgt.
Geometrie anhand der korrekten Referenzen überprüfen
Die Inspektion von Schaufelblättern ermöglicht die Beurteilung von Profilen, Dicke, Verwindung, Sehnenlänge sowie Vorder- und Hinterkantenmerkmalen. Die Merkmale von Schaufelfuß und -plattform müssen überprüft werden, um deren spezifiziertes Verhältnis zum Schaufelprofil zu gewährleisten.
Eine Koordinatenmessmaschine erfasst taktile Daten von definierten Merkmalen und Abschnitten. Optische Systeme liefern detaillierte Oberflächeninformationen, die sich besonders zur Visualisierung von Abweichungen an einem Tragflügel eignen. Wählen Sie die Abdeckung und die Messunsicherheit entsprechend den Anforderungen und nicht das Gerät allein aufgrund der Anzahl der Messpunkte.
Die Ausrichtung ist Teil der Bewertung. Eine ungerichtete, optimale Flächenpassung kann einen Beziehungsfehler verdecken, der relevant wird, wenn das Blatt an seinem Fuß montiert wird. Verwenden Sie das Referenzschema der Zeichnung und dokumentieren Sie alle zulässigen Montageverfahren.
Trennen Sie die Oberflächenstruktur vom Materialzustand.
Profilfehler, Welligkeit und Rauheit beschreiben unterschiedliche Aspekte der Oberflächenbeschaffenheit. Eine Schaufel kann lokal eine glatte Oberfläche aufweisen, obwohl ihre Gesamtform fehlerhaft ist. Eine Rauheitsmessung erfasst zudem nicht jeden möglichen Riss oder Defekt unter der Oberfläche.
Bei Bedarf sind spezifische zerstörungsfreie Prüfverfahren oder interne Inspektionen anzuwenden. Computertomographie (CT) oder Röntgenverfahren können bestimmte interne Bewertungen unterstützen, ihre Eignung hängt jedoch von Material, Geometrie, Auflösung und dem zu beurteilenden Defekt oder der zu beurteilenden Dimension ab.
Das Prüfpaket sollte daher jede Anforderung mit einer geeigneten Methode verknüpfen. Vermeiden Sie es, eine Oberflächenprüfung, einen Maßbericht oder ein poliertes Erscheinungsbild als Nachweis für jedes andere Qualitätsmerkmal zu betrachten.
Lieferzustand bestätigen
Dokumentieren Sie die Zeichnungsrevision, die Materialbezeichnung, die bewerteten Merkmale, die Ausrichtung, die Messmethode und die Ergebnisse. Geben Sie an, ob der Bericht den bearbeiteten, wärmebehandelten, beschichteten oder fertig bearbeiteten Zustand beschreibt.
Die Messung direkt an der Maschine unterstützt die Einrichtung und Prozesssteuerung, während die Abnahmeprüfung den vereinbarten Messplan erfüllen muss. Wird eine Zwischenprüfung als Abnahmenachweis verwendet, müssen deren Umfang und Eignung explizit festgelegt werden.
Bei Folgeaufträgen ist zu vereinbaren, wie Werkzeug- und Vorrichtungswechsel sowie Prozessänderungen bewertet werden. Ein bestandenes Erstmuster belegt den Zustand des geprüften Artikels. Für eine gleichbleibende Produktion sind geeignete, fortlaufende Kontrollen und Aufzeichnungen erforderlich.
Was sollte eine Angebotsanfrage für die Klingenbearbeitung enthalten?
Eine aussagekräftige Angebotsanfrage für die Schaufelbearbeitung enthält das CAD-Modell, die Zeichnung, Angaben zum Material und Rohlingszustand, die kritische Geometrie, die Anforderungen an die Oberflächenbearbeitung sowie die Abnahmedokumentation. Geben Sie das gewünschte Bauteil und den Produktionsstatus an, damit Lieferanten den tatsächlichen Fertigungsumfang beurteilen können, anstatt ein Angebot für eine nicht spezifizierte Schaufelform abzugeben.
Bei der Präzisionsbearbeitung von Turbinentriebwerksteilen beeinflusst der Unterschied zwischen einem Entwicklungsmodell und der Serienfertigungshardware die benötigten Materialien, Prozesse und Zulassungsnachweise. Dieser Status muss von Anfang an klar sein.
| RFQ-Artikel | Zu liefernde Informationen |
| Produkt definition | CAD-Modell, Zeichnungsrevision, Bauteiltyp und Verwendungszweck |
| Startmaterial | Genaue Güteklasse, Zustand, Lagerform und wer den Rohling liefert |
| Kritische Geometrie | Tragflügelprofile, Bezugspunkte, Wurzelschnittstellen, Kanten und Dünnschnitte |
| Besondere Merkmale | Kühlöffnungen, interne Kanäle, unzugängliche Bereiche und vorhandene Beschichtungen |
| Abschlussumfang | Anforderungen an Schleifen, Polieren, Kantenbearbeitung, Behandlung und Beschichtung |
| Annahme der Datenschutzbestimmungen | Erforderliche Berichte, Messbedingungen, Sonderprüfungen und Kundenfreigaben |
| Auftragsumfang | Menge, Erwartungen an Nachbestellungen, Lieferanforderungen und Verantwortlichkeiten für gelieferte Teile |
Vergleichen Sie die Angebote anhand der gleichen Anforderungen. Klären Sie, welche Arbeitsgänge enthalten sind, welche eine spezielle Bearbeitung erfordern und welche Nachweise dem gelieferten Teil beiliegen. Legen Sie vorgeschlagene Toleranz- oder Prozessänderungen vor Produktionsbeginn fest und aktualisieren Sie gegebenenfalls die genehmigte Produktdefinition.
Häufig gestellte Fragen
Kann die CNC-Bearbeitung den Guss für Turbinenschaufeln ersetzen?
Nur wenn die Konstruktions- und Materialanforderungen dies zulassen. Die Bearbeitung von herkömmlichem Stangenmaterial kann die für einige Turbinenschaufeln erforderliche einkristalline oder gerichtet erstarrte Struktur nicht erzeugen. Die CNC-Bearbeitung ergänzt häufig den Guss durch die Nachbearbeitung von Schaufelfuß, Schaufelspitze und ausgewählten Oberflächen.
Welche Toleranzen sind bei der Klingenbearbeitung möglich?
Die erreichbaren Toleranzen hängen von Material, Geometrie, Werkstückspannung und Prozesssteuerung ab. Schaufelprofil, Dicke, Wurzelabmessungen und Kantengeometrie erfordern separate Spezifikationen. Die Leistungsfähigkeit sollte anhand der Zeichnung und des Prüfplans und nicht allein anhand der Maschinenpositioniergenauigkeit überprüft werden.
Wodurch werden die Kosten der Klingenbearbeitung bestimmt?
Zu den wichtigsten Kostenfaktoren zählen Material, Rohlingszustand, Materialabtrag, Geometrie, Werkzeuge, Bestellmenge und Qualitätskontrolle. Spezifiziertes Schleifen, Kühlbohrungen und Beschichtungen erfordern zusätzliche Arbeitsgänge. Vergleichen Sie Angebote anhand derselben Zeichnungsrevision, Materialanforderungen, Bearbeitungsumfangs und Abnahmekriterien.
Fazit
Die Bearbeitung von Schaufeln erfordert einen Prozess, der den Rohling mit dem fertigen Schaufelprofil und der Befestigungsgeometrie verbindet. Materialauswahl, stufenweiser Materialabtrag, Werkzeugausrichtung und geeignete Oberflächenbearbeitungsverfahren beeinflussen maßgeblich, ob das Bauteil die Anforderungen erfüllt.
Für Ingenieure und Einkäufer ist eine vollständige Produktdefinition und ein abgestimmter Prüfplan die beste Ausgangsbasis. Dadurch lassen sich Fertigungsangebote leichter vergleichen und verhindern, dass Aussehen oder Achsenanzahl fälschlicherweise als Qualitätsnachweis interpretiert werden.
TiRapid bietet CNC-Bearbeitung für kundenspezifische Teile an. Senden Sie uns Ihre Zeichnung und Ihr CAD-Modell mit Angaben zu Material, Rohlingszustand, wichtigen Schaufelmerkmalen, Stückzahl, Oberflächenbeschaffenheit und Prüfanforderungen für eine projektspezifische Bewertung. Fügen Sie bitte alle erforderlichen Prozessqualifikationen bei, damit wir den Fertigungs- und Prüfumfang vor der Bestellung besprechen können.
















