
In der Fertigung von Maschinenteilen erfüllen manche Komponenten zwar die Maßvorgaben, weisen aber nach dem Einbau in Anlagen dennoch Probleme wie erhöhte Reibung, mangelhafte Abdichtung oder instabilen Betrieb auf. Oftmals liegt das Problem nicht in der Maßgenauigkeit, sondern in der Oberflächenqualität. Der Ra-Wert, ein wichtiger Parameter zur Messung der Oberflächenrauheit, spielt in der Präzisionsbearbeitung eine zentrale Rolle. Unterschiedliche Teile, Materialien und Anwendungsumgebungen stellen unterschiedliche Anforderungen an den Ra-Wert. Hersteller müssen die Oberflächenqualität durch präzise Anlagen, optimierte Bearbeitungsprozesse und Prüfverfahren kontrollieren, um sicherzustellen, dass die Teile nicht nur gefertigt werden können, sondern auch die langfristigen Leistungsanforderungen erfüllen.
Was bedeutet der Ra-Wert in der Präzisionsbearbeitung?
In der Präzisionsbearbeitung ist Ra ein wichtiger Indikator für die Oberflächenqualität, der die mikroskopische Unebenheit einer bearbeiteten Oberfläche beschreibt. Vereinfacht gesagt, ist es ein numerisches Maß für die Oberflächenglätte. Auch wenn eine Werkstückoberfläche mit bloßem Auge glatt erscheint, können mikroskopische Unterschiede bestehen. Diese kleinen Abweichungen können die Montageleistung, die Betriebsbedingungen und die Lebensdauer in hochpräzisen Anwendungen direkt beeinflussen.
Bei der Prüfung von Bearbeitungszeichnungen stoßen Kunden häufig auf Anforderungen an die Oberflächengüte, wie z. B. Ra 0.8, Ra 1.6 oder Ra 3.2. Diese Werte bedeuten nicht, dass ein kleinerer Wert immer besser ist. Vielmehr sollte der korrekte Ra-Wert den tatsächlichen Anwendungsanforderungen des Bauteils entsprechen. Die folgenden Faktoren erklären, warum Ra bei der Präzisionsbearbeitung so wichtig ist.
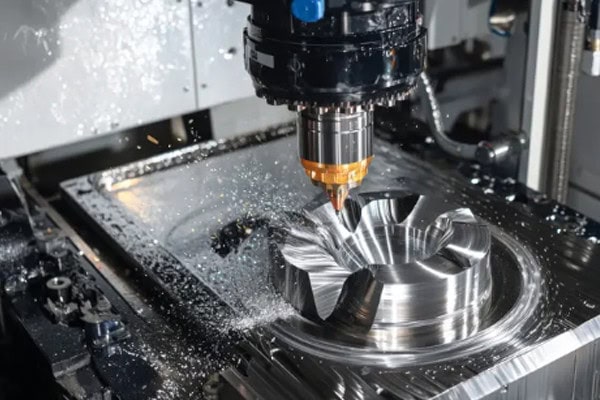
Der Ra-Wert beeinflusst die Bauteilleistung
Die Oberflächenrauheit beeinflusst nicht nur das Aussehen, sondern auch direkt die Funktion eines Bauteils im Betrieb. Dies ist besonders wichtig bei Komponenten, die Bewegung, Abdichtung oder Präzisionspassung erfordern.
Der Ra-Wert beeinflusst hauptsächlich:
- Passgenauigkeit zwischen den Bauteilen.
- Reibungswerte zwischen beweglichen Teilen.
- Zuverlässigkeit von Dichtungskonstruktionen.
- Verschleißrate im Langzeitbetrieb.
Bei Präzisionsbauteilen kann eine zu raue Oberfläche Reibung und Verschleiß erhöhen, während eine zu glatte Oberfläche die Schmierleistung beeinträchtigen kann. Beim Bearbeiten muss daher, abhängig von den Produktanforderungen, das richtige Gleichgewicht gefunden werden.
Verschiedene Teile haben unterschiedliche Ra-Anforderungen
Unterschiedliche Bauteiltypen erfordern unterschiedliche Oberflächenqualitätsstandards. Normale Strukturbauteile benötigen unter Umständen nur eine grundlegende Bearbeitungsqualität, während Bauteile für Automatisierungsanlagen, Medizingeräte oder Luft- und Raumfahrtsysteme in der Regel strengere Oberflächenkontrollen erfordern.
Zu den allgemeinen Anforderungen gehören:
- Standardmäßige Strukturbauteile sind auf Bearbeitungsstabilität ausgelegt.
- Die Getriebekomponenten müssen ein besseres Reibungs- und Verschleißverhalten aufweisen.
- Die Dichtungskomponenten benötigen eine bessere Oberflächenkonsistenz.
- Präzisionspassende Teile erfordern eine strengere Ra-Kontrolle.
Bei Präzisionsbearbeitungsprojekten hilft die Festlegung eines angemessenen Ra-Wertes, unnötige Fertigungskosten zu vermeiden und gleichzeitig sicherzustellen, dass das Bauteil den tatsächlichen Anwendungsanforderungen entspricht.
Niedrigerer Ra-Wert bedeutet nicht immer bessere Bearbeitung.
Viele Kunden gehen fälschlicherweise davon aus, dass ein niedrigerer Ra-Wert immer eine höhere Bearbeitbarkeit bedeutet. Dies ist jedoch nicht ganz richtig. Eine zu geringe Oberflächenrauheit kann die Bearbeitungszeit und -kosten erhöhen, ohne merkliche Leistungsverbesserungen zu erzielen.
Bei der Auswahl eines Ra-Wertes sollten Hersteller Folgendes berücksichtigen:
- Die Betriebsumgebung des Bauteils.
- Anforderungen an die Montagegenauigkeit.
- Werkstoffbearbeitungseigenschaften.
Ein angemessener Standard für die Oberflächenrauheit ermöglicht ein besseres Gleichgewicht zwischen Bearbeitungsqualität und Produktionseffizienz.
Welche Ra-Werte können mit Präzisionsbearbeitung im Allgemeinen erreicht werden?
Der erreichbare Ra-Bereich variiert je nach Bearbeitungsverfahren. CNC-Bearbeitung, Drehen, Fräsen, Schleifen und andere Verfahren erzeugen aufgrund ihrer unterschiedlichen Wirkungsprinzipien verschiedene Oberflächengüten. In der Fertigung wählen Ingenieure die geeigneten Verfahren üblicherweise anhand der Bauteilstruktur, der Materialhärte und der Zeichnungsanforderungen aus, anstatt für jedes Bauteil den höchsten Oberflächengütestandard anzuwenden.
Nachfolgend sind gängige Ra-Bereiche für verschiedene Präzisionsbearbeitungsverfahren aufgeführt.
Ra-Bereich der CNC-Fräse
CNC-Fräsen ist eines der am weitesten verbreiteten Verfahren in der Präzisionsbearbeitung. Es wird hauptsächlich zur Herstellung von ebenen Flächen, Hohlräumen, gekrümmten Flächen und komplexen Bauteilen eingesetzt. Durch programmierte Werkzeugwege lässt sich beim CNC-Fräsen eine hohe Bearbeitungskonstanz gewährleisten.
Gängige Ra-Bereiche sind:
- Durch Standardfräsen wird üblicherweise eine Oberflächenrauheit von etwa Ra 3.2 μm erreicht.
- Durch Feinfräsen kann im Allgemeinen eine Oberflächenrauheit von Ra1.6μm erreicht werden.
- Mit optimierten Werkzeugen und Parametern lässt sich eine noch geringere Rauheit erzielen.
Der Vorteil des CNC-Fräsens liegt in seiner Flexibilität und der Fähigkeit, komplexe Strukturen zu bearbeiten. Für die meisten industriellen Bauteile kann bereits das Feinfräsen die hohen Anforderungen an die Oberflächenqualität erfüllen.
Ra-Leistung beim CNC-Drehen
CNC-Drehen wird hauptsächlich für Wellen, Hülsen und rotierende Bauteile eingesetzt. Diese Teile erfordern in der Regel eine hohe Rundheit, Konzentrizität und Oberflächenqualität. Der resultierende Ra-Wert wird durch den Werkzeugzustand und die Schnittparameter beeinflusst.
Typische Ergebnisse sind:
- Beim Standarddrehen werden üblicherweise Oberflächenrauheiten von Ra 3.2 μm bis Ra 6.3 μm erreicht.
- Die Feindrehbearbeitung kann eine Oberflächenrauheit von Ra0.8μm bis Ra1.6μm erreichen.
- Durch spezielle Oberflächenbearbeitungsverfahren lässt sich eine noch geringere Rauheit erzielen.
Stabile Drehprozesse reduzieren unebene Oberflächenspuren und verbessern die Zuverlässigkeit im Betrieb der Bauteile.
Ra-Bereich der Schleifprozesse
Wenn Bauteile eine höhere Oberflächengenauigkeit erfordern, wird Schleifen häufig als abschließender Bearbeitungsprozess eingesetzt. Dabei wird mit einer Schleifscheibe eine geringe Materialmenge abgetragen, um die Oberflächenbeschaffenheit weiter zu verbessern.
Das Mahlen wird üblicherweise verwendet für:
- Bauteile aus hochhartem Stahl.
- Präzisionsformteile.
- Hochpräzise Passflächen.
- Bauteile, die eine strenge Kontrolle der Oberflächenrauheit erfordern.
Obwohl das Schleifen im Vergleich zu anderen Bearbeitungsmethoden relativ langsamer ist, kann es die Oberflächenqualität deutlich verbessern und spielt eine wichtige Rolle bei anspruchsvollen Präzisionsbearbeitungsprojekten.
Welche Faktoren beeinflussen den Ra-Wert bei der Präzisionsbearbeitung?
Der endgültige Ra-Wert eines Bauteils wird nicht durch einen einzigen Faktor bestimmt. Bearbeitungsmaschinen, Werkzeuge, Werkstoffe und Prozessparameter beeinflussen die Oberflächengüte. Selbst dieselbe Maschine kann bei Bearbeitung desselben Materials aufgrund unterschiedlicher Parametereinstellungen unterschiedliche Oberflächenergebnisse liefern. Daher müssen während der Produktion mehrere Aspekte kontrolliert werden.
Zu den wichtigsten Faktoren, die Ra beeinflussen, gehören die folgenden.
Der Zustand des Werkzeugs beeinflusst die Oberflächenqualität
Das Schneidwerkzeug ist die wichtigste Komponente, die direkt mit dem Werkstück in Kontakt steht. Werkzeugschärfe und Verschleißzustand beeinflussen die Qualität der bearbeiteten Oberfläche unmittelbar. Bei zu langem Werkzeuggebrauch nimmt die Schneidleistung ab, was zu Bearbeitungsspuren und Oberflächenfehlern führen kann.
Zu den wichtigsten Einflussfaktoren gehören:
- Werkzeugverschleiß mindert die Oberflächenqualität.
- Das Werkzeugmaterial beeinflusst die Schneidleistung.
- Die Werkzeugkonstruktion beeinflusst die Spanabfuhrleistung.
Die Aufrechterhaltung eines guten Werkzeugzustands trägt zur Stabilisierung der Bearbeitungsergebnisse bei und reduziert Qualitätsschwankungen bei der Serienfertigung.
Die Bearbeitungsparameter bestimmen die Oberflächenergebnisse
Schnittgeschwindigkeit, Vorschub und Schnitttiefe sind wichtige Faktoren, die den Ra-Wert beeinflussen. Falsche Einstellungen können Vibrationen, übermäßige Wärmeentwicklung oder instabile Schnittbedingungen verursachen.
Wichtige Überlegungen sind:
- Geeignete Schnittgeschwindigkeit einstellen.
- Übermäßige Vorschubgeschwindigkeiten vermeiden.
- Reduzierung von Vibrationen während der Bearbeitung.
- Optimierung der Schnittwege.
Durch die richtige Parametereinstellung wird die Oberflächenqualität verbessert und die Bauteile erfüllen die Anforderungen an die Oberflächenrauheit gleichmäßiger.
Materialeigenschaften beeinflussen die Bearbeitungsschwierigkeit
Unterschiedliche Werkstoffe verhalten sich bei der maschinellen Bearbeitung unterschiedlich. Aluminiumlegierungen erzielen in der Regel leichter bessere Oberflächengüten, während Edelstahl und Titanlegierungen aufgrund ihrer Härte und Zähigkeit eine größere Herausforderung darstellen.
Zu den materialbezogenen Faktoren gehören:
- Die Härte beeinflusst die Werkzeugstandzeit.
- Die Zähigkeit beeinflusst die Schnittstabilität.
- Die Wärmeleitfähigkeit beeinflusst die Bearbeitungstemperatur.
Durch die Entwicklung geeigneter Bearbeitungsstrategien für verschiedene Materialien können Schwierigkeiten bei der Oberflächenqualitätskontrolle reduziert und die Präzisionsbearbeitungsergebnisse verbessert werden.
Wie lässt sich der Ra-Wert bei der Präzisionsbearbeitung konstant kontrollieren?
In der Serienfertigung bedeutet ein einmalig erzieltes Qualitätsergebnis nicht automatisch einen stabilen Bearbeitungsprozess. Bei der Serienfertigung können Anlagenzustand, Werkzeugwechsel und Bearbeitungsumgebung die Oberflächenqualität beeinflussen. Um einen stabilen Ra-Wert über die Zeit zu gewährleisten, ist ein umfassendes Produktionsmanagement erforderlich, das Vorbereitung, Bearbeitungssteuerung und Endkontrolle abdeckt.
Vor der Bearbeitung eine geeignete Prozessplanung entwickeln
Die Analyse der Bauteilstrukturen und Materialeigenschaften vor der Bearbeitung hilft, eine geeignete Fertigungsstrategie zu ermitteln und spätere Anpassungen zu reduzieren.
Zu den wichtigsten Schritten gehören:
- Bestätigung der Anforderungen an die Oberflächenbeschaffenheit.
- Auswahl geeigneter Bearbeitungsverfahren.
- Planung sinnvoller Bearbeitungswege.
Eine ordnungsgemäße Vorbereitung verringert die Bearbeitungsrisiken und verbessert die Produktionseffizienz.
Qualität während der Bearbeitung überwachen
Die Echtzeitsteuerung während der Bearbeitung ist ein wichtiger Bestandteil der Aufrechterhaltung stabiler Ra-Werte. Durch die kontinuierliche Überwachung der Anlagen und Bearbeitungsbedingungen können Probleme schnell erkannt und behoben werden.
Zu den Kontrollmaßnahmen gehören:
- Überprüfung des Werkzeugverschleißzustands.
- Anpassung anormaler Bearbeitungsparameter.
- Überwachung von Veränderungen der Oberflächenqualität.
Ein stabiles Prozessmanagement trägt dazu bei, Unterschiede zwischen einzelnen Teilen zu verringern.
Führen Sie nach der Bearbeitung eine Endkontrolle durch.
Die Endkontrolle bestätigt, ob die Teile den Zeichnungsvorgaben entsprechen und spielt eine wichtige Rolle bei der Sicherstellung der Lieferqualität.
Zu den Inspektionsmethoden gehören:
- Verwendung von Oberflächenrauheitsmessgeräten zur Messung von Ra-Werten.
- Überprüfung kritischer bearbeiteter Oberflächen.
- Erfassung von Inspektionsdaten.
Ein vollständiger Inspektionsprozess trägt dazu bei, die Konsistenz und Zuverlässigkeit von präzisionsgefertigten Bauteilen sicherzustellen.
In der Präzisionsbearbeitung gibt es keinen festen Ra-Standard. Der geeignete Wert hängt von der Bauteilanwendung, den Materialeigenschaften und den Bearbeitungsprozessen ab. CNC-Fräsen und -Drehen erreichen in der Regel Ra-Werte von 1.6 µm bis 3.2 µm, während Schleifen und andere Oberflächenbearbeitungsverfahren höhere Anforderungen an die Oberflächenqualität erfüllen können. Eine stabile Oberflächenqualität hängt nicht nur von der Genauigkeit der Maschinen ab, sondern auch von einer sorgfältigen Prozessplanung, einem effizienten Werkzeugmanagement und strengen Prüfverfahren. Tirapid ist auf Präzisionsbearbeitung spezialisiert und bietet Lösungen für die hochpräzise Teilebearbeitung, um Unternehmen eine stabile und qualitativ hochwertige kundenspezifische Fertigung zu ermöglichen.
















