
Die Propellerbearbeitung ist der Prozess der Herstellung oder Endbearbeitung von Propellerblättern, Naben, Wellen und Befestigungselementen, um vorgegebene Abmessungen und Oberflächenanforderungen zu erfüllen. Da Propellerblätter verdrillte Profile, variable Krümmungen und komplexe Übergänge aufweisen, beeinflusst die Bearbeitungsgenauigkeit direkt die Blattgeometrie, die Balance und die Passgenauigkeit. CNC-Fräsen, insbesondere die 5-Achs-Bearbeitung, wird häufig eingesetzt, um diese anspruchsvollen Merkmale zu realisieren.
Dieser Leitfaden erläutert die Bearbeitungsmethoden für Propeller, geeignete Werkstoffe und den gesamten CNC-Fertigungsprozess. Er behandelt außerdem die Unterschiede zwischen CNC- und manueller Bearbeitung, die Werkzeugwegplanung, die Messung der Blattsteigung, Herausforderungen bei der Bearbeitung, die Maßprüfung und die Qualitätskontrolle.
Was ist Propellerbearbeitung?
Die Propellerbearbeitung ist ein Präzisionsfertigungsprozess, bei dem Material von einem Guss-, Schmiede- oder Vollwerkskörper abgetragen wird, um die vorgegebenen Schaufeloberflächen, Nabenmerkmale und die Montagegeometrie zu erzeugen. Dabei kommen CNC-Drehen, Fräsen, Mehrachsenbearbeitung und kontrollierte Endbearbeitung zum Einsatz, um die erforderliche Maß- und Oberflächengenauigkeit zu erreichen.
Hauptkomponenten des Propellers und Geometrie der Propellerblätter
Ein Propeller besteht hauptsächlich aus Blättern und einer zentralen Nabe. Wichtige Merkmale der Blätter sind die Druckseite, die Saugseite, die Vorderkante, die Hinterkante, der Wurzelansatz und die Blattspitze. Die Nabe enthält die Befestigungsschnittstelle, die die Baugruppe mit der Welle oder dem Antriebssystem verbindet.
Die Schaufelgeometrie wird durch Durchmesser, Steigung, Sehnenlänge, Dickenverteilung, Spanwinkel und Schrägung beschrieben. Diese Parameter bestimmen, wie die Schaufel mit dem umgebenden Fluid interagiert und wie mechanische Lasten auf die Nabe übertragen werden.
Die Bearbeitung der Schaufelwurzel und der gekrümmten Oberflächen stellt besondere Anforderungen. Ihre wechselnde Krümmung und der eingeschränkte Werkzeugzugang erfordern eine präzise CAD-Geometrie, eine stabile Werkstückspannung und sorgfältig geplante Nachbearbeitungsvorgänge.
Wie sich Blattneigung und -profil auf die Leistung auswirken?
Die Blattsteigung ist die theoretische axiale Strecke, die ein Propeller bei einer Umdrehung ohne Schlupf zurücklegt. Das Blattprofil beschreibt Form und Dicke der einzelnen Abschnitte. Beide beeinflussen Schubkraft, hydrodynamische Belastung, Kavitationsverhalten und Vibrationen.
Bei einem bestimmten Radius hängt die geometrische Steigung vom lokalen Steigungswinkel ab. Unterschiedliche Blattabschnitte können unterschiedliche Steigungswinkel aufweisen, selbst wenn der Propeller mit annähernd konstanter Steigung konstruiert ist.
Bearbeitungsfehler können lokale Blattwinkel oder Dickenverteilung verändern. Diese Abweichungen können den beabsichtigten Durchfluss und die Belastung beeinflussen, weshalb eine präzise Profilwiedergabe für eine gleichbleibende Propellerleistung wichtig ist.
Welche Propellerkomponenten können CNC-bearbeitet werden?
Die CNC-Bearbeitung ermöglicht die Herstellung und Oberflächenbearbeitung von Propellerblättern, Naben, Wellenbohrungen, Montageflächen, Wellen und ausgewählten Prototypenbauteilen. Das geeignete Verfahren hängt von den Bauteilabmessungen, dem Material, der Oberflächenbeschaffenheit und davon ab, ob es sich um ein neues Teil oder ein bestehendes Gussteil handelt.
CNC-Fräsen wird typischerweise für komplexe Schaufeloberflächen eingesetzt, während CNC-Drehen und -Bohren oft für Rotationselemente geeignet sind.
Schiffspropellerblätter und Naben
Propellerblätter und -naben für Schiffe sind wichtige Anwendungsgebiete der Präzisions-CNC-Bearbeitung. Bei einem gegossenen Propeller kann ein erheblicher Materialabtrag erforderlich sein, bevor die endgültige Blattgeometrie und die Montageflächen den Konstruktionsvorgaben entsprechen.
Die Bearbeitung von Schaufeln umfasst die Druckfläche, die Saugseite, die Übergänge am Schaufelfuß und die Außenkanten. Da diese Flächen unterschiedliche Krümmungen aufweisen, muss die Werkzeugausrichtung kontrolliert werden, um Kollisionen und unerwünschte Profilfehler zu vermeiden.
Die Nabe erfordert üblicherweise bearbeitete Stirnflächen, Bohrungen, Kegel oder andere Positionierungsmerkmale. Die genaue Festlegung der Nabenachse liefert eine zuverlässige Referenz für die nachfolgenden Schaufelbearbeitungen und die Endkontrolle.
Propellerwellen und Montageflächen
Propellerwellen sind in erster Linie rotierende Bauteile, weshalb sich CNC-Drehen zur Herstellung von Wellendurchmessern, Schultern, Gewinden, Kegeln und Lagerschnittstellen eignet.
Zu den Montageelementen können auch Keilnuten, Flansche, Bolzenlöcher und präzisionsgefertigte Kontaktflächen gehören. Diese Elemente müssen entsprechend der gewählten Kupplungs- und Wellenverbindungskonstruktion gefertigt werden.
Die wichtigsten Anforderungen sind Passgenauigkeit und Ausrichtung. Ein präzise gefertigtes Schaufelblatt kann eine Nabenbohrung oder Wellenschnittstelle, die zu unzulässiger Exzentrizität oder Montageproblemen führt, nicht ausgleichen.
Kundenspezifische Propeller und Prototypenkomponenten
Kundenspezifische Propeller und Prototypenbauteile können CNC-gefräst werden, wenn ein bestehendes Design ungeeignet ist oder eine neue Geometrie bewertet werden muss. Beispiele hierfür sind kleine Propeller, Versuchsblätter, Bauteile im Modellmaßstab und spezielle mechanische Schnittstellen.
Die direkte Bearbeitung von Vollmaterial kann für Prototypen oder kleine Bauteile praktisch sein, da dadurch einige beim Gießen erforderliche Werkzeuge entfallen. Allerdings können Materialausnutzung und Bearbeitungszeit deutlich höher sein.
Ein Prototyp sollte die beabsichtigten Funktionsmerkmale wiedergeben und nicht nur dem Endprodukt ähneln. Wichtige Aspekte sind die Klingenstärke, die Montagegenauigkeit, der Oberflächenzustand und die Kompatibilität mit dem geplanten Prüfverfahren.
Welche Werkstoffe werden bei der Propellerbearbeitung verwendet?
Gängige Werkstoffe für die Propellerbearbeitung sind Nickel-Aluminium-Bronze, Manganbronze, Edelstahl, Aluminiumlegierungen und ausgewählte Titanlegierungen. Die Werkstoffauswahl hängt von Korrosionsbeständigkeit, Festigkeit, Dauerfestigkeit, Gewicht, Einsatzumgebung und Bearbeitungskosten ab.
Schiffspropeller bestehen üblicherweise aus Kupferlegierungen, da diese eine vorteilhafte Kombination aus Korrosionsbeständigkeit und mechanischer Festigkeit bieten. Für kleinere, spezialisierte oder nicht-maritime Anwendungen eignen sich unter Umständen andere Werkstoffe besser.
Bronze- und Kupferlegierungen für Schiffspropeller
Nickel-Aluminium-Bronze findet breite Anwendung im Schiffsantrieb, da sie gute Korrosionsbeständigkeit mit Festigkeit und Langlebigkeit vereint. Manganbronze und verwandte Kupferlegierungen werden ebenfalls für die Propellerherstellung verwendet.
Diese Werkstoffe werden üblicherweise als Gussteile geliefert. Der Bearbeitungsplan muss den Materialzustand, das Gusszugabemaß, mögliche Oberflächenfehler und die Geometrie der fertigen Schaufeln berücksichtigen.
Die Schnittparameter und Werkzeuge müssen für die jeweilige Legierung ausgewählt werden. Selbst eng verwandte Kupferlegierungen können sich in Härte, Zerspanungsverhalten und Werkzeugverschleiß unterscheiden, daher sollte nicht automatisch eine einzige Bearbeitungsstrategie für jede Bronzesorte angewendet werden.
Edelstahl, Aluminium und Titanlegierungen
Edelstahl kann für Propeller oder ähnliche Bauteile gewählt werden, wenn seine Festigkeit, Korrosionsbeständigkeit oder die Anwendungsanforderungen seinen Einsatz rechtfertigen. Die Bearbeitungsbedingungen hängen von der jeweiligen Edelstahlsorte ab.
Aluminiumlegierungen bieten eine geringere Dichte und eine vergleichsweise effiziente Bearbeitung, wodurch sie für ausgewählte Leichtbauprototypen und -bauteile attraktiv sind. Ihre Eignung für den Einsatz im maritimen Bereich muss hinsichtlich Korrosion, mechanischer Belastung und Umwelteinflüssen bewertet werden.
Titanlegierungen bieten in bestimmten Umgebungen eine hohe spezifische Festigkeit und Korrosionsbeständigkeit, sind jedoch teurer und schwieriger zu bearbeiten. Schnittwärme, Werkzeugverschleiß und Oberflächengüte erfordern eine sorgfältige Kontrolle.
Wie Materialeigenschaften die Bearbeitbarkeit beeinflussen?
Die Materialeigenschaften beeinflussen Schnittkräfte, Werkzeugverschleiß, Oberflächengüte, Spanbildung und Bearbeitungszeit. Die Härte allein reicht nicht aus, um vorherzusagen, ob ein Propellerwerkstoff leicht zu bearbeiten sein wird.
Wärmeleitfähigkeit, Kaltverfestigung, Legierungszusammensetzung und Mikrostruktur können den Bearbeitungsprozess beeinflussen. Gussteile können zudem Abweichungen im Bearbeitungszugabemaß oder lokale Materialeigenschaften aufweisen.
Ein hilfreicher Materialvergleich ist:
| Material | Hauptvorteil | Überlegungen zur Bearbeitung | Typische Anwendung |
| Nickel-Aluminium-Bronze | Korrosionsbeständigkeit im Meer | Werkzeugverschleiß und Gussvariabilität | Schiffspropellerblätter |
| Mangan-Bronze | Festigkeit und Einsatz im maritimen Bereich | Legierungsabhängiges Schneidverhalten | Schiffspropeller |
| Edelstahl | Festigkeit und Korrosionsbeständigkeit | Wärme- und Kaltverfestigung | Spezialpropeller und -wellen |
| Aluminiumlegierung | Geringes Gewicht und gute Bearbeitbarkeit | Grate und mögliche Verformungen | Prototypen und Leichtbauteile |
| Titanlegierung | Hohe spezifische Festigkeit | Wärmekonzentration und Werkzeugverschleiß | Spezialisierte Komponenten |
Die Materialauswahl sollte sich stets an den genehmigten Konstruktions- und Betriebsanforderungen orientieren und nicht allein an der Bearbeitungsfreundlichkeit.
Wie unterscheiden sich CNC- und manuelle Propellerbearbeitung?
Die CNC-Propellerbearbeitung nutzt programmierte Werkzeugbewegungen, um eine reproduzierbare Schaufelgeometrie zu erzeugen, während die manuelle Bearbeitung stärker auf vom Bediener gesteuertes Schneiden, Schleifen und Feinbearbeiten angewiesen ist. CNC eignet sich im Allgemeinen besser für komplexe, wiederholbare Profile, während manuelle Verfahren für ausgewählte Korrekturen und Feinbearbeitungen weiterhin nützlich sind.

Konventionelle Bearbeitung und manuelle Nachbearbeitung
Konventionelle Bearbeitungsverfahren werden häufig für zugängliche Nabenflächen, Bohrungen und andere einfache Merkmale eingesetzt. Manuelles Schleifen und Anpassen können auch für lokale Justierungen oder Oberflächenkorrekturen verwendet werden.
Die manuelle Schaufelbearbeitung erfordert sorgfältiges Messen und kontrolliertes Abtragen von Material. Übermäßiges Schleifen kann die Schaufeldicke, die Schneidenform oder die Geometrie in Bezug auf die Schaufelteilung verändern, wodurch wiederholte Kontrollen notwendig werden.
Diese Methoden können für Reparatur- und Nachbearbeitungsarbeiten wertvoll sein, werden aber weniger effizient, wenn große Freiformflächen über mehrere Schaufeln hinweg genau einem detaillierten CAD-Modell entsprechen müssen.
3-Achsen vs. 5-Achsen-CNC-Bearbeitung
3-Achs-CNC-Maschinen eignen sich gut für Nabenflächen, zugängliche Bohrungen, Bohrungen und ausgewählte Schaufelmerkmale. Sie sind oft wirtschaftlich, wenn das Werkzeug die erforderlichen Oberflächen ohne häufiges Umpositionieren erreichen kann.
5-Achs-CNC-Maschinen ermöglichen eine präzisere Steuerung der Werkzeugausrichtung. Dadurch eignen sie sich besonders für verdrehte Schaufeln, gekrümmte Wurzelübergänge und Bereiche, in denen die Nabe oder benachbarte Schaufeln den Werkzeugzugang behindern.
Die 5-Achs-CNC-Bearbeitung garantiert nicht automatisch eine höhere Genauigkeit. Werkzeugkalibrierung, Maschinendynamik, Spannvorrichtungen, Interpolation und CAM-Programmierung entscheiden weiterhin darüber, ob der Prozess die erforderliche Geometrie reproduzieren kann.
| Methodik | Hauptstärke | Haupteinschränkung | Geeignete Arbeit |
| Manuelle Endbearbeitung | Lokalisierte Korrektur | Operatorabhängige Konsistenz | Reparatur und Endjustierung |
| 3-Achse CNC | Effiziente einfache Geometrie | Eingeschränkte Werkzeugausrichtung | Hubs und barrierefreie Funktionen |
| Indexierte Mehrachsen-CNC-Maschine | Mehrere kontrollierte Orientierungen | Begrenzte kontinuierliche Neuorientierung | Ausgewählte Klingenbereiche |
| Simultane 5-Achs-CNC-Bearbeitung | Kontinuierliche Werkzeugausrichtung | Höhere Programmierkomplexität | Komplexe Schaufeloberflächen |
Wie man die richtige Bearbeitungsmethode auswählt?
Das Bearbeitungsverfahren sollte entsprechend der Schaufelgeometrie, der Zugänglichkeit, den Maßvorgaben und dem Produktionsvolumen ausgewählt werden. Einfache Wellenmerkmale erfordern nicht unbedingt eine 5-Achs-Maschine.
Bei komplexen Sägeblättern sollten Ingenieure die Werkzeugreichweite, mögliche Kollisionen mit benachbarten Sägeblättern, die Anforderungen an die Oberflächengüte und die Anzahl der erforderlichen Aufspannungen prüfen.
Ein effizientes Verfahren kombiniert das Drehen der Nabe, die 3-Achs-Bearbeitung zugänglicher Bereiche und die 5-Achs-Schlichtbearbeitung der Schaufeln. Dadurch lassen sich unnötige Bearbeitungszeiten reduzieren, während gleichzeitig die Genauigkeit kritischer Oberflächen erhalten bleibt.
Wie werden Propeller CNC-gefräst?
Die Propeller werden CNC-gefräst. Die Bearbeitung umfasst die CAD/CAM-Vorbereitung, die Werkstückpositionierung, die Nabenbearbeitung, das Schruppen der Schaufeln, die Bearbeitung von Fuß und Kante, die Feinbearbeitung und die Maßprüfung. Die Arbeitsabfolge ist so ausgelegt, dass präzise Referenzpunkte erhalten bleiben und Verformungen beim Materialabtrag vermieden werden.
Bei der Bearbeitung von Schiffspropellern handelt es sich beim Ausgangsmaterial häufig um ein Gussteil mit erheblichem Zuschlag. Der Bearbeitungsplan muss daher sowohl die Endgeometrie als auch den Zustand des Eingangsteils berücksichtigen.
CAD/CAM-Programmierung und Werkzeugwegplanung
Die CAD/CAM-Programmierung wandelt die dreidimensionale Geometrie des Propellers in Werkzeugmaschinenbahnen um. Präzise Modelle müssen die Druckseite, die Saugseite, die Blattwurzeln, die Kanten und die Montageflächen definieren.
Die Werkzeugwegplanung bestimmt Schnittrichtung, Werkzeugeingriff, Zustellung, Bearbeitungszugabe und Werkzeugausrichtung. Bei 5-Achs-Bearbeitungen muss das CAM-System zusätzlich den Werkzeughalter, Maschinengrenzen und mögliche Kollisionen mit benachbarten Schneidwerkzeugen berücksichtigen.
Die Simulation ist unerlässlich, um Kollisionen, Überhub und Bereiche mit ungeschnittenem Material zu überprüfen. Der optimale Werkzeugweg orientiert sich an den tatsächlichen Oberflächen- und Maschinenanforderungen, anstatt anzunehmen, dass eine universelle Schnittrichtung für jeden Propeller ideal ist.
Werkstückspannung und Propellereinrichtung
Die Propellereinrichtung legt die Beziehung zwischen Werkstück, Maschinenkoordinaten und Konstruktionsbezugspunkten fest. Die Nabenachse und ausgewählte Referenzflächen werden üblicherweise verwendet, um ein konsistentes Bearbeitungskoordinatensystem zu erstellen.
Die Vorrichtungen müssen das Werkstück sicher fixieren und gleichzeitig den Zugang des Schneidwerkzeugs zu den erforderlichen Oberflächen ermöglichen. Große Propeller stellen aufgrund ihrer Masse, ihrer Schaufelspannweite und der begrenzten Auflagepunkte zusätzliche Herausforderungen dar.
Vor der Bearbeitung sollten Ingenieure die Spannstabilität, den Werkstückabstand, den Maschinenverfahrweg und mögliche Werkzeugüberschneidungen prüfen. Eine im Stillstand präzise Einrichtung muss auch unter Schnittkräften stabil bleiben.
Bearbeitung von Propellernaben und -bohrungen
Die Nabenbearbeitung umfasst üblicherweise Plandrehen, Drehen, Bohren, Kegeldrehen und die Vorbereitung von Keilnuten oder anderen Befestigungselementen. Die korrekten Bearbeitungsschritte hängen von der Propellerkonstruktion ab.
Die Festlegung präziser Nabenreferenzflächen ist wichtig, da diese Merkmale die nachfolgende Einstellung und die Beziehung zwischen Propeller und Welle beeinflussen.
Bei Passungen mit oder ohne Passfeder müssen die Abmessungen den tatsächlichen Montagevorgaben entsprechen. Bohrungsgeometrie, Kontaktfläche, Ausrichtung und Befestigungsanordnung dürfen nicht von einer generischen Propellerkonstruktion abgeleitet werden.
Grobbearbeitung der Klingenvorder- und -rückseite
Die Schruppbearbeitung von Schaufeln entfernt überschüssiges Material von den Druck- und Saugflächen und erhält gleichzeitig ausreichend Material für die Endbearbeitung. Große Schiffsgussteile erfordern unter Umständen eine umfangreiche Schruppbearbeitung, bevor die Schaufelprofile ihre endgültige Form erreichen.
Die Bearbeitung beider Seiten muss sorgfältig geplant werden, da das Abtragen von Material die lokale Steifigkeit verändert und die Stabilität des Werkstücks beeinträchtigen kann.
Eine ausgewogene Schruppstrategie reduziert starke lokale Materialabtragemengen und erhält die Stützstruktur, wo sie benötigt wird. Zwischenprüfungen können unerwartete Materialabweichungen, Gussfehler oder Geometriefehler aufdecken, die vor der Endbearbeitung angepasst werden müssen.
Bearbeitung von Schaufelwurzel, Vorderkante und Hinterkante
Der Schaufelfuß verbindet die Schaufel mit der Nabe und weist häufig komplexe Verrundungen auf. Diese Übergänge sind schwierig zu bearbeiten, da der verfügbare Werkzeugraum durch angrenzende Flächen eingeschränkt sein kann.
Auch die Vorder- und Hinterkanten erfordern eine kontrollierte Bearbeitung. Ihre endgültige Form muss der genehmigten Schaufelgeometrie entsprechen, ohne dass ungewollte Grate, Abflachungen oder übermäßiger Materialabtrag entstehen.
Je nach Krümmung und Zugänglichkeit können Kugelkopffräser und andere geeignete Fräswerkzeuge eingesetzt werden. Beim Fräsen sollten abrupte Werkzeugbewegungen, Kollisionen und übermäßige Schnittkräfte in der Nähe dünner Kanten vermieden werden.
5-Achsblattbearbeitung und Oberflächenoptimierung
Die 5-Achs-Schlichtbearbeitung dient der Herstellung der endgültigen Freiformgeometrie mit kontrollierter Werkzeugausrichtung. Eine präzise Werkzeugpositionierung verbessert die Zugänglichkeit, gewährleistet einen optimalen Schnittkontakt und reduziert unnötige Bearbeitungsspuren.
Zu den Bearbeitungsparametern gehören Fräserdurchmesser, Werkzeugneigung, Zustellung, Vorschub und Restaufmaß. Kugelkopffräsen eignet sich unter Umständen für gekrümmte Bereiche, während andere Werkzeugtypen die Effizienz steigern können, sofern die Oberflächengeometrie dies zulässt.
Die Oberflächenoptimierung sollte durch Messungen und nicht allein durch visuelle Beurteilung überprüft werden. Das fertige Rotorblatt muss die vorgegebenen Anforderungen an Profil, Dicke, Teilung und Oberfläche erfüllen, ohne dass übermäßiges Polieren die beabsichtigte Form verändert.
Was sind die größten Herausforderungen bei der Propellerbearbeitung?
Die größten Herausforderungen bei der Propellerbearbeitung sind komplexe Freiformflächen, eingeschränkter Werkzeugzugang, Durchbiegung dünner Blätter, Vibrationen, Steigungsfehler und Oberflächenfehler. Diese Probleme erfordern geeignete Maschinenkapazitäten, stabile Vorrichtungen, präzise Werkzeugwege und die kontinuierliche Qualitätskontrolle während des gesamten Fertigungsprozesses.
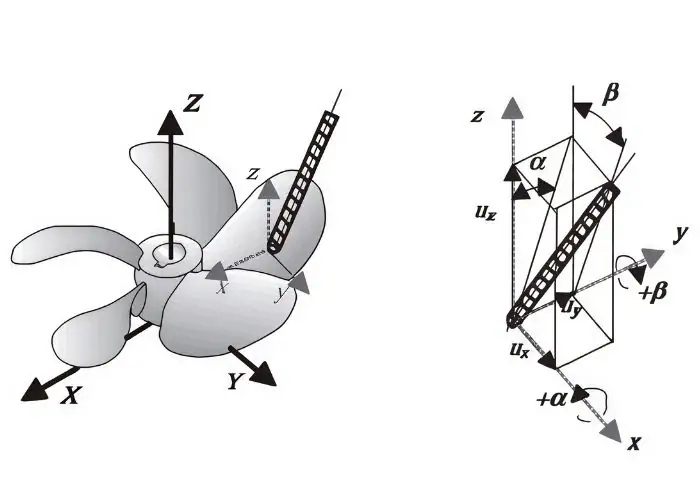
Komplexe gekrümmte Oberflächen und Werkzeugzugänglichkeit
Propellerblätter weisen kontinuierliche Änderungen in Krümmung, Verwindung und Wandstärke auf. Diese Freiformmerkmale sind mit einer festen Werkzeugausrichtung nur schwer effizient zu bearbeiten.
Die Nabe, die angrenzenden Schaufeln und die Übergänge am Schaufelfuß können den Zugang einschränken. Ein Werkzeugweg, der die äußere Schaufel erreicht, kann beim Annähern an den Schaufelfuß mit dem Werkstück oder der Vorrichtung kollidieren.
Die 5-Achs-Positionierung und Kollisionssimulation tragen zur Lösung dieser Probleme bei. Vor der Freigabe des Bearbeitungsprozesses müssen jedoch Maschinenverfahrwege, Spindelspiel, Werkzeuglänge und Vorrichtungsdesign gemeinsam geprüft werden.
Durchbiegung dünner Klingen und Bearbeitungsschwingungen
Dünne Propellerblätter können sich unter Schnittkräften verformen, insbesondere im Bereich der Spitze oder anderer ungestützter Stellen. Übermäßige Verformung kann zu Dickenschwankungen, Rattermarken oder Profilfehlern führen.
Das Problem verschärft sich mit zunehmendem Materialabtrag und abnehmender Steifigkeit des Sägeblatts. Grobe Feinschnitte können daher selbst bei präziser Maschineneinstellung zu ungleichmäßigen Ergebnissen führen.
Ingenieure können dieses Risiko minimieren, indem sie die Schnittkräfte reduzieren, die Werkzeugwege anpassen, gegebenenfalls temporäre Stützvorrichtungen beibehalten und geeignete Parameter für die Endbearbeitung wählen. Die Inspektion sollte bestätigen, dass das Sägeblatt nach dem Entfernen der Bearbeitungskräfte wieder die erforderliche Geometrie aufweist.
Genauigkeit der Blattteilung und Profilkonsistenz
Für die Steigungsgenauigkeit müssen die fertigen Schaufelsegmente die vorgegebenen Winkel- und Geometrieverhältnisse wiedergeben. Fehler können durch CAD/CAM-Daten, Ausrichtung der Aufspannung, Werkzeugdurchbiegung oder fehlerhaften Materialabtrag entstehen.
Die Gleichmäßigkeit der Schaufeln ist gleichermaßen wichtig. Unterschiede in Profilform, Dicke oder Steigung können die Lastverteilung beeinflussen und zu Vibrationen oder unausgewogenen Betriebsbedingungen beitragen.
Hersteller sollten definierte Messradien und Bezugspunkte verwenden. Der Vergleich der tatsächlichen Messwerte mit der genehmigten Konstruktion liefert eine zuverlässigere Bewertung als die alleinige Prüfung des äußeren Erscheinungsbildes des Rotorblatts.
Oberflächenbeschaffenheit und Bearbeitungsfehler
Die Oberflächenbeschaffenheit beeinflusst die Qualität der Schaufelkontur und kann das Strömungsverhalten beeinflussen. Werkzeugspuren, Welligkeit, Grate und lokale Oberflächenbeschädigungen können zudem auf Bearbeitungsinstabilität hinweisen.
Typische Ursachen sind ungeeignete Zustellung, Werkzeugverschleiß, Rattern, falsche Werkzeugausrichtung und ungleichmäßige Schnittkräfte. Oberflächenfehler lassen sich insbesondere in der Nähe dünner Kanten und gekrümmter Übergänge oft nur schwer beheben.
Die Anforderungen an die Oberflächenbearbeitung sollten je nach Anwendung festgelegt werden. Übermäßiges Polieren ist nicht immer von Vorteil, wenn dadurch kritische Materialstärken oder Kantengeometrien verändert werden.
| Herausforderung bei der Bearbeitung | Mögliches Ergebnis | Empfohlene Kontrolle |
| Komplexe Schaufelkrümmung | Profilabweichung | Präzise CAM-Werkzeugwege |
| Eingeschränkter Werkzeugzugriff | Kollisionsrisiko | 5-Achsen-Simulation |
| Dünne Klingenablenkung | Dickenfehler | Kontrollierte Schnittkräfte |
| Vibration und Rattern | Oberflächenwelligkeit | Stabile Spann- und Schnittparameter |
| Nabenfehlausrichtung | Rotationsfehler | Zuverlässige Bearbeitungsbezugspunkte |
| Übermäßiges Polieren | Geometrieänderung | Kontrollierte Oberflächenbearbeitung und Inspektion |
Wie werden Genauigkeit und Qualität bei der Propellerbearbeitung überprüft?
Die Genauigkeit und Qualität der Propellerbearbeitung werden durch Maßprüfung, Steigungsmessung, Blattprofilvergleich, Oberflächenprüfung und festgelegte Auswuchtprüfungen sichergestellt. Der Prüfplan muss dem Propellerdesign, den geltenden Normen und dem tatsächlichen Fertigungsumfang entsprechen.
Die Maßprüfung bestätigt die Geometrie eines bearbeiteten Bauteils. Auswuchten und die Bewertung der Betriebseigenschaften erfüllen zusätzliche Anforderungen und sollten nicht als austauschbare Messgrößen betrachtet werden.
Dimensionsprüfung von Naben und Schaufelprofilen
Bei der Nabenprüfung werden wichtige Abmessungen wie Bohrungsdurchmesser, Kegelgeometrie, Ausrichtung der Stirnfläche und Positionen der Befestigungselemente überprüft. Diese Merkmale bestimmen den mechanischen Sitz zwischen Propeller und Antriebssystem.
Die Inspektion von Rotorblättern umfasst die Beurteilung von Profilgeometrie, Dicke, Durchmesser und festgelegten Oberflächenkoordinaten. Je nach Größe und Zugänglichkeit können geeignete Geräte wie Koordinatenmessgeräte, optische Scanner oder spezielle Propellermesssysteme zum Einsatz kommen.
Die Prüfergebnisse sollten sich auf das genehmigte CAD-Modell oder die Zeichnung beziehen. Die Messgeräte müssen zudem die erforderliche Genauigkeit für die vorgegebenen Toleranzen aufweisen.
Propellersteigungsmessung und -berechnung
Die Propellersteigung kann durch Messung der Geometrie definierter Blattabschnitte ermittelt werden. Aus dem lokalen Steigungswinkel und dem Messradius lässt sich die geometrische Steigung berechnen.
Für eine spiralförmige Bezugslinie gilt folgende Beziehung:
P = 2πr × tan(β)
Hierbei ist P die geometrische Steigung, r der Abstand von der Drehachse und β der lokale Steigungswinkel relativ zur Drehebene.
Dieselbe Formel gilt für einen idealisierten lokalen Blattabschnitt, die tatsächliche Prüfung muss jedoch der vorgegebenen Referenzgeometrie und dem festgelegten Messverfahren entsprechen. Bei Schiffspropellern kann die Steigung an mehreren radialen Positionen anstatt von einem einzelnen Punkt abgeleitet werden.
Oberflächenqualitäts- und Schaufelgeometrieprüfung
Die Oberflächenprüfung umfasst die Kontrolle von Rauheit, Werkzeugspuren, Graten, Welligkeit und lokalen Beschädigungen. Die geometrische Prüfung verifiziert, dass das fertige Sägeblatt der vorgesehenen dreidimensionalen Form entspricht.
Eine Oberfläche mit geringer gemessener Rauheit kann dennoch ein fehlerhaftes Profil aufweisen. Daher müssen Oberflächenrauheit und geometrische Genauigkeit als separate Eigenschaften geprüft werden.
Für geeignete Schiffspropeller legt die ISO 484 die Fertigungstoleranzen hinsichtlich Steigung, Blattgeometrie und weiterer Merkmale fest. Für jedes Projekt müssen das entsprechende Normteil, die passende Ausgabe und die Genauigkeitsklasse ermittelt werden.
Propellerauswuchtung und praktische Validierung
Die Propellerwuchtung beurteilt die Massenverteilung um die Rotationsachse. Die statische Wuchtung identifiziert bestimmte Massenunwuchtzustände, während die dynamische Wuchtung das Unwuchtverhalten während der Rotation beurteilen kann.
Die Auswuchtanforderungen hängen von der Propellergröße, der Betriebsdrehzahl, der Montagekonfiguration und den geltenden Spezifikationen ab. Ein maßgenaues Propellerblatt ist nicht automatisch ausgewuchtet.
Die praktische Validierung kann auch Montageprüfungen, Rundlaufmessungen, Schwingungsprüfungen oder Leistungstests umfassen. Diese Tätigkeiten sollten bei Bedarf von entsprechend ausgerüsteten Fachkräften durchgeführt werden und sind von der üblichen CNC-Maßprüfung getrennt.
Was beeinflusst die Kosten der Propellerbearbeitung und die Auswahl des Lieferanten?
Die Kosten der Propellerbearbeitung hängen hauptsächlich von Material, Propellergröße, Blattgeometrie, Bearbeitungszeit, Toleranzanforderungen, Prüfumfang und Produktionsmenge ab. Bei der Lieferantenauswahl sollte der Fokus auf der nachgewiesenen Kompetenz in der Bearbeitung des benötigten Bauteils liegen und nicht allein auf den Maschinenspezifikationen oder dem Angebotspreis.
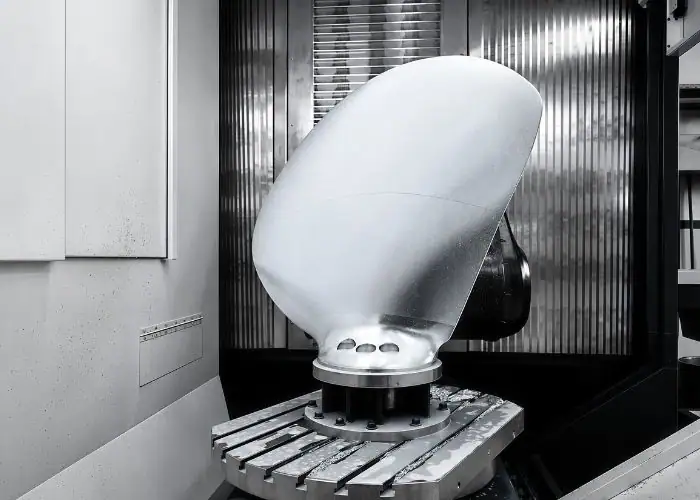
Der niedrigste Bearbeitungspreis beinhaltet möglicherweise keine aufwendigen Prüf-, Nachbearbeitungs-, Einrichtungs- oder Spezialbearbeitungsarbeiten. Diese Unterschiede sollten bei der Bewertung eines Fertigungsangebots berücksichtigt werden.
Material, Komplexität der Klinge und Bearbeitungszeit
Die Materialkosten hängen von der Legierungsart, der Rohmaterialgröße, der Verfügbarkeit und der abgetragenen Materialmenge ab. Große Gussteile und Bauteile aus Vollblockmaterial können sehr unterschiedliche Fertigungskostenstrukturen aufweisen.
Die Komplexität der Sägeblätter beeinflusst auch die Programmierung und die Maschinenlaufzeit. Tiefe Wurzelübergänge, eingeschränkter Werkzeugzugang und Anforderungen an die Feinbearbeitung erhöhen in der Regel die Anzahl der Arbeitsgänge.
Werkzeugverschleiß, Vorrichtungsvorbereitung und Maschinenkapazität können die Endkosten beeinflussen. Ein kleiner Präzisionspropeller und ein großes Schiffsgussteil sollten nicht mit denselben Bearbeitungsannahmen bewertet werden.
Toleranz-, Prüf- und Produktionsanforderungen
Enge Toleranzen erhöhen den Fertigungsaufwand, wenn zusätzliche Nachbearbeitungsgänge, kontrollierte Einrichtungsschritte oder eine detailliertere Prüfung erforderlich sind.
Die Inspektionskosten variieren je nach Bauteilgröße, Messdichte, Geräteanforderungen und Dokumentation. Spezielle Messungen und Auswuchtungen von Schaufeln sind separate Dienstleistungen, die gegebenenfalls eine gesonderte Planung erfordern.
Prototypen, Ersatzteile und Serienfertigungschargen weisen unterschiedliche Kostenstrukturen auf. Durch wiederholte Produktion lassen sich die Programmier- und Vorrichtungskosten auf mehr Komponenten verteilen, jedoch nur, wenn Konstruktion und Prozess stabil bleiben.
CNC-Bearbeitungskapazitäten und Lieferantenbewertung
Ein geeigneter Lieferant sollte Kenntnisse in komplexer Oberflächenbearbeitung, Materialverhalten, Werkstückspannung und der Messung kritischer mechanischer Merkmale besitzen. Relevante Fertigungserfahrung ist aussagekräftiger als die allgemeine Behauptung hoher Präzision.
Bei der kundenspezifischen Bearbeitung von Propellerblättern sollten Käufer Maschinengröße, Achsenkonfiguration, CAM-Fähigkeiten, maximales Werkstückgewicht und Prüfeinrichtungen berücksichtigen. Große Schiffspropeller erfordern unter Umständen Spezialanlagen, die über die Kapazitäten herkömmlicher Präzisionsfertigungsbetriebe hinausgehen.
Die Lieferantenbewertung sollte CNC-Bearbeitung von Gießen, Auswuchten, hydrodynamischen Prüfungen und Schiffszertifizierung unterscheiden. Ein zuverlässiger Fertigungsplan definiert klar, welche Arbeitsgänge intern durchgeführt werden und welche qualifizierte externe Unterstützung erfordern.
Häufig gestellte Fragen
Kann ein Propeller aus massivem Metall per CNC-Fräse gefertigt werden, anstatt aus einem Gussteil?
Ja. Kleine oder spezielle Propeller können aus Vollmetall gefertigt werden, insbesondere für Prototypen oder Kleinserien. Beispielsweise kann die Bearbeitung eines Blattes mit 80 mm Gesamtdurchmesser die Vorlaufkosten für ein spezielles Gussmodell vermeiden. Allerdings wird bei der Vollmaterialbearbeitung mehr Material abgetragen, was längere Bearbeitungszeiten erfordern kann. Größere Schiffspropeller lassen sich oft wirtschaftlicher aus Gussteilen mit geeignetem Bearbeitungszugabe herstellen. Die Materialeignung und die strukturelle Leistungsfähigkeit müssen jedoch weiterhin geprüft werden.
Wie viel Bearbeitungszugabe sollte an einem Propellerblatt verbleiben?
Das Nachbearbeitungszugabe hängt vom Material, der Schaufelblattgröße, der Gussgenauigkeit, dem Werkzeugdurchmesser und der Steifigkeit der Vorrichtung ab. Es gibt keinen allgemeingültigen Wert für jeden Propeller. Beispielsweise kann bei einem kleinen Prototyp eine Nachbearbeitung von wenigen Zehntelmillimetern erforderlich sein, während für ein großes Gussteil eine andere Schrupp- und Schlichtstrategie notwendig sein kann. Die Nachbearbeitungszugabe sollte ausreichen, um Werkzeugspuren und geometrische Fehler zu beseitigen, ohne unnötige Schnittkräfte oder Schaufelblattverformungen zu verursachen.
Kann ein beschädigter Propeller nach der Reparatur nachbearbeitet werden?
Ja, beschädigte Propeller können nach einer genehmigten Reparatur nachbearbeitet werden, sofern ausreichend Material und strukturelle Integrität vorhanden sind. Übliche Arbeiten umfassen die Wiederherstellung von Bolzenlöchern, Montageflächen oder die Anpassung der Blattgeometrie an bestimmten Stellen. Das Reparaturverfahren muss die ursprüngliche Legierung, die Schadensstelle sowie alle durch Schweißen oder Wärmebehandlung bedingten Veränderungen berücksichtigen. Nach der Bearbeitung ist der reparierte Bereich einer Maßprüfung und gegebenenfalls weiteren, von der Reparaturbehörde vorgeschriebenen Kontrollen zu unterziehen. Bei schweren Beschädigungen kann ein Austausch sicherer sein als die weitere Materialabtragung.
Führt ein glatteres Propellerblatt immer zu mehr Effizienz?
Nein. Eine glattere Oberfläche garantiert keine höhere Effizienz, wenn Schaufelsteigung, Profil, Dicke oder Kantengeometrie nicht stimmen. Die Oberflächenrauheit ist nur ein Aspekt der Konstruktion. Beispielsweise kann Polieren den Ra-Wert von 1.6 µm auf 0.8 µm reduzieren, doch zu viel Materialabtrag an einer dünnen Kante kann einen schwerwiegenderen geometrischen Fehler verursachen. Ziel ist es, die vorgegebenen Oberflächen- und Maßanforderungen zu erfüllen, nicht die geringstmögliche Rauheit zu erreichen.
Fazit
Die Propellerbearbeitung erfordert die präzise Kontrolle der Schaufelgeometrie, des Materialverhaltens, der Werkzeugwege und der Maßgenauigkeit. CNC-Drehen und -Fräsen ermöglichen die Herstellung präziser Nabenmerkmale, während die Mehrachsenbearbeitung den Zugang zu komplexen Schaufeloberflächen und Übergängen an der Schaufelwurzel verbessert. Eine erfolgreiche Fertigung setzt eine stabile Werkstückspannung, geeignete Schrupp- und Schlichtstrategien sowie die Prüfung von Steigung, Profil, Dicke und Oberflächenqualität voraus. Ingenieure sollten bei der Auswahl eines Lieferanten zudem die Bearbeitungsmöglichkeiten von der speziellen Auswuchtung und der Validierung der Betriebsleistung trennen.
Bei TiRapid bieten wir präzise CNC-Bearbeitung und Fertigung von kundenspezifischen Propellerkomponenten, Wellen, Naben und komplexen mechanischen Teilen. Unsere CNC-Fräs-, Dreh-, Mehrachsenbearbeitungs- und Maßprüfungsverfahren gewährleisten die genaue Fertigung von Prototypen und Serienkomponenten.















