
Was ist Rapid Tooling? Durch den Einsatz von 3D-gedruckten Werkzeugen und CNC-Formen – direkt oder indirekt – lassen sich produktionsnahe Teile innerhalb von Stunden bis Tagen herstellen, Kosten und Lieferzeiten um 40–60 % senken, Designs validieren und eine Brücke vom Prototyp zur Produktion schlagen. In diesem Artikel erkläre ich Ihnen den Prozess des Rapid Tooling, wann Sie sich für Rapid Tooling entscheiden sollten und welche Vorsichtsmaßnahmen beim Rapid Tooling zu treffen sind.
Was Is Schnelle Werkzeugherstellung
Rapid Tooling nutzt Verfahren wie 3D-Druck und CNC, um kostengünstig und mit kurzen Vorlaufzeiten Formen für den Serienspritzguss herzustellen. Es ermöglicht eine schnelle Validierung von Anguss, Kühlung, Schrumpfung und Zykluszeit, unterstützt Kleinserien von 50 bis 5,000 Teilen und reduziert sowohl Risiken als auch Kosten.
Was Is Schnelle Werkzeugherstellung
Rapid Tooling nutzt Verfahren wie 3D-Druck, CNC-Bearbeitung und Galvanisierung, um innerhalb von Stunden bis Tagen produktionsreife Formen und Kavitäten für Spritzguss, Thermoformen, Formpressen oder Gießen zu geringeren Vorlaufkosten herzustellen. Es validiert produktionsreife Materialien und Prozesse – Anguss, Kühlung, Schwindung und Zykluszeit – und ermöglicht gleichzeitig die Fertigung stabiler Kleinserien.
Gängige Materialien sind Aluminium, vorgehärteter Stahl, additiv gefertigte Metalle, Hochtemperaturharze und Silikon mit typischen Lebensdauern von Hunderten bis einigen Tausend Zyklen. Im Vergleich zu konventionellen Stahlwerkzeugen, die 4–8 Wochen benötigen, beträgt die Lieferzeit oft 2–10 Tage, was die Lieferzeiten um etwa 40–60 % verkürzt. Am besten geeignet für 50–5,000 Teile (Brückenläufe, Pilotverkäufe, Zertifizierungen). Spätere Skalierung auf konventionelle Stahlwerkzeuge zur Minimierung der Stückkosten.
Das Difference Bdazwischen Rapid Tölen And Rapid PRototypisierung
Zweck und Absicht
Rapid Tooling : Beim Rapid Tooling liegt der Fokus auf der Herstellung produktionsfähiger Werkzeuge wie Formen, Kerne und Kavitäten. Anschließend werden reale Prozesse durchgeführt, um Anguss, Kühlung, Schrumpfung, Zykluszeit und Stabilität in Kleinserien zu validieren.
Rapid Prototyping : Beim Rapid Prototyping liegt der Fokus auf der schnellen Herstellung von überprüfbaren Teilen für ästhetische Beurteilungen, ergonomische Prüfungen, Passgenauigkeitstests, Funktionsprüfungen und erste Festigkeitsprüfungen.
Leistungen
Rapid Tooling : Bei Rapid Tooling werden Werkzeugsätze und Chargen von Teilen geliefert, die im vorgesehenen Prozess hergestellt werden und sich für Prozessfensterstudien, technische Validierung und Brückenproduktion eignen.
Rapid Prototyping : Beim Rapid Prototyping werden nur wenige Teile als Ergebnis geliefert, um Konzepte zu vergleichen, Designs auszuwählen und grundlegende Funktionstests durchzuführen.
Materialien und Prozesse
Rapid Tooling : Beim Rapid Tooling werden typischerweise produktionsreife Materialien und produktionsähnliche Verfahren wie Spritzgießen, Thermoformen, Formpressen oder Metallgießen eingesetzt.
Rapid Prototyping : Beim Rapid Prototyping werden typischerweise additive oder subtraktive Verfahren angewendet, deren Materialien möglicherweise nicht vollständig den Eigenschaften der Serienfertigung entsprechen. Sie eignen sich ideal für erste Erkenntnisse, sind aber kein Ersatz für die abschließende Validierung in Serienqualität.
Zeit- und Kostenstruktur
In der Praxis wird Rapid Tooling oft innerhalb von zwei bis zehn Tagen ausgeliefert und ist damit etwa vierzig bis sechzig Prozent schneller als die herkömmliche Vorbereitung von Stahlwerkzeugen. Rapid Prototyping liefert üblicherweise innerhalb eines bis drei Tage.
Rapid Tooling erfordert höhere Anfangsinvestitionen, erzielt aber mit zunehmendem Volumen niedrigere Stückkosten. Rapid Prototyping erfordert geringere Anfangsinvestitionen, aber die Stückkosten sinken langsam, sodass die Gesamtkosten mit zunehmender Menge schnell steigen können.
Das Difference Bdazwischen Rapid Tölen And Traditional Tölen
Zweck und Szenario : Konventionelle Werkzeuge zielen auf sehr lange Lebensdauer und maximale Stabilität für eine kontinuierliche Massenproduktion ab. Schnellwerkzeuge hingegen ermöglichen eine schnelle Konstruktion und Prozessabwicklung für Prototypen und Kleinserien.
Lieferzeit : Konventionelle Werkzeugfertigung oft vier bis acht Wochen. Schnelle Werkzeugfertigung von Tagen bis zu ein bis zwei Wochen, komplexe Programme in ein bis drei Wochen.
Vorlaufkosten : Konventionelle Werkzeuge sind aufgrund gehärteter Stähle und vollständiger Fertigungsschritte teurer. Schnellwerkzeuge sind mit Aluminium oder weicheren Stählen und vereinfachten Schritten kostengünstiger.
Lebensdauer und Stückzahl : Konventionelle Werkzeuge erreichen Hunderttausende von Zyklen, oft mehr als fünftausend Teile. Schnellwerkzeuge liegen üblicherweise bei wenigen Tausend Zyklen und eignen sich für etwa fünfzig bis fünftausend Teile.
Geometrie und Kühlung : Rapid Tooling ermöglicht die einfachere Realisierung komplexer Kavitäten und konturnaher Kühlung und verkürzt so die Zykluszeit. Konventionelle Werkzeuge zeichnen sich durch hohe Belastbarkeit, lange Lebensdauer und enge Maßhaltigkeit aus.
Werkstoffe und Verfahren : Konventionelle Werkzeuge verwenden gehärtete Stähle mit robustem Wärmemanagement und Oberflächenbearbeitung. Rapid Tooling nutzt Aluminium, weichere Stähle oder additiv gefertigte Metalle mit minimaler, aber notwendiger Kühlung und Oberflächenbearbeitung.
Was Sind die Types Of Rapid Tölen
Rapid Tooling umfasst direkte (CNC, 3D-Druck, Metall) und indirekte (Silikon, Vakuum, Gießen) Verfahren. Direkte Verfahren eignen sich für 50–5,000 Einheiten mit Prozessvalidierung , indirekte für 10–300 Prototypen und bei ästhetischen Anforderungen. Weiche Formen halten für einige Dutzend bis Hunderte von Anwendungen , harte Formen für Tausende. Die Wahl hängt von Kosten, Geschwindigkeit und Haltbarkeit ab.
Direkte Werkzeuge
CNC Dienstleister
Prinzip : Schneiden von Aluminium oder vorgehärteten Stählen zur Bildung von Kernen und Hohlräumen.
Optimal geeignet für: Einfache oder große Geometrien, starke Wärmeableitung, stabile Maßhaltigkeit.
Werkstoffe und Lebensdauer : Aluminium und vorgehärtete Stähle, typischerweise Tausende von Zyklen.
Additive Fertigung
Prinzip : Schichtweiser Aufbau von Harz oder Metall zur Herstellung von Einsätzen oder kompakten Formen; dazu gehören Stereolithographie, selektives Lasersintern und Metall-Lasersintern.
Optimale Eignung : Komplexe Geometrien, Mikrostrukturen, konforme Kühlung.
Materialien und Lebensdauer : Hochtemperaturharze, Nylon, Metallpulver, Hunderte bis über tausend Zyklen nach der Endbearbeitung.
Direkte Metallabscheidung
Prinzip : Mit einem Laser wird mithilfe von Pulver oder Draht ein nahezu endkonturnahes Metall auf einem Träger aufgebaut, gefolgt von einer Feinbearbeitung.
Optimal geeignet für : Schnelles Hinzufügen von Funktionen und Reparaturen, werkzeugseitige Anpassungskanäle oder Verstärkungen.
Werkstoffe und Lebensdauer : Bei Werkzeugstählen und Legierungen auf Kobalt- oder Nickelbasis hängt die Lebensdauer vom Grundwerkstoff und der Wärmebehandlung ab.
Binderdüsen
Prinzip : Ein Bindemittel verbindet das Pulver selektiv zu einem Grünling, durch Sintern und Infiltration entstehen dann Metallteile. Das Verfahren wird auch für Gießereisandformen verwendet.
Am besten geeignet für: Gussmodelle, Sandformen, komplexe Innenkanäle.
Werkstoffe und Lebensdauer : Sand, Stahl- oder Kupferlegierungspulver; die Infiltration erhöht die Dichte und Verschleißfestigkeit.
Elektroforming
Prinzip : Durch Elektroabscheidung wird auf einem Master eine präzise Metallhülle erzeugt, die anschließend mit einer Trägerplatte versehen wird.
Optimal geeignet für : Hochglänzende Oberflächen, dünne Wände, scharfe Texturen für kosmetische und Präzisionsteile.
Werkstoffe und Lebensdauer : Nickel, Kupfer und Legierungen, Lebensdauer abhängig von Dicke, Trägermaterial und Belastung.
Indirekte Werkzeuge
Silikonformen
Prinzip: Gießen Sie Silikon über ein gedrucktes oder bearbeitetes Master und verwenden Sie die ausgehärtete Form zum Gießen von Harzen oder Niedertemperaturmaterialien.
Optimale Bildschirmwahl: Dutzende bis Hunderte kosmetischer, durchsichtiger oder Teile mit mehreren Härtegraden.
Material und Leben: Reißfestes Silikon, Dutzende bis Hunderte von Zügen.
Vakuumgießen
Prinzip: Gießen Sie Polyurethan oder ähnliche Materialien unter Vakuum in Silikonformen, um Blasen zu vermeiden und die Oberfläche zu verbessern.
Optimale Bildschirmwahl: Kosmetische und funktionale Teile, Schnappverschlüsse, Farbvarianten.
Material und Leben: ABS-ähnliche und PC-ähnliche Systeme, Lebensdauer ähnlich wie bei Silikonformen.
Sandguss
Prinzip: Erstellen Sie Sandformen aus gedruckten Mustern, gießen Sie Aluminium oder Eisenlegierungen, um Metallteile zu formen.
Optimale Bildschirmwahl: Kleine bis mittelgroße Gehäuse und Strukturkomponenten.
Material und Leben: Einweg-Sandformen, große Auswahl an Legierungen.
Feingießen
Prinzip: Verwenden Sie Wachs- oder Harzmodelle, um Keramikschalen zu bauen, Modelle auszubrennen und Metall für hochpräzise Teile zu gießen.
Optimale Bildschirmwahl: Komplexe dünnwandige Metallteile für die Luft- und Raumfahrt sowie die Medizintechnik.
Material und Leben: Edelstahl, Nickel- und Kobalt-basierte Legierungen, Schalen sind zum einmaligen Gebrauch bestimmt.
3D-gedruckte Muster für den Spritzguss
Prinzip: Drucken Sie Wachs- oder hitzebeständige Harzmuster, um Metallwerkzeugkomponenten oder Harzformen für kleine Auflagen herzustellen, und führen Sie dann begrenzte Injektionsversuche durch.
Optimale Bildschirmwahl: Studien zu Angussposition, Schrumpfung und Verzugstrends bei wenigen Teilen.
Material und Leben: Hitzebeständige Harze und Opferwachs, Dutzende bis Hunderte von Schüssen.
Direkte Werkzeuge vs.. Indirekte Werkzeuge
Entscheidungsschlüssel
Geplantes Volumen :
Ca. 50–5,000 Teile mit Prozessdaten und Taktvorgaben: Direkt.
10–300 kosmetische oder transparente Teile mit Farbstudien: Indirekt.
Geschwindigkeit und Iteration :
24–72 Stunden bis zum Erhalt spritzfähiger Einsätze oder eines Aluminiumwerkzeugs: Direkt.
1–4 Tage zum Replizieren von Dutzenden bis Hunderten von vorführfertigen Teilen: Indirekt.
Material- und Wärmebelastung :
Hochtemperatur- oder abrasive Harze: Direkt mit Aluminium oder vorgehärtetem Stahl.
Niedertemperatur-Gießharze, klare oder farbige Teile: Indirekt mit Silikonformen oder Vakuumguss.
Geometrie und Kühlung :
Konforme Kühlung und stabiler Takt: Direkt mit Metalladditiv oder Aluminiumwerkzeugen.
Hochpräzise Texturreplikation: Indirekt mit galvanisch geformten Mastern oder hochwertigem Silikon.
Budgetstruktur :
Höhere Vorabkosten als indirekt, aber stark sinkende Stückkosten mit zunehmender Menge: Direkt.
Niedrigster Einstieg und schnellste Replikation, aber langsamerer Rückgang der Stückkosten: Indirekt.
Typische Anwendungsfälle
Direkt : Validierung im Engineering, Brückenläufe, Zuverlässigkeitsprüfungen vor der Zertifizierung, zum Beispiel Aluminiumwerkzeuge zum Verriegeln von Toren und Schrumpfung an Steckergehäusen.
Indirekt : Designprüfungen, Passgenauigkeitsprüfungen, Farb- und Klarsichtteilprüfungen für Pilotverkäufe, zum Beispiel 100 vakuumgegossene medizinische Gehäuse für Markttests.
Ein stufenweiser Prozess – indirekt, um Look-and-Fit festzulegen, dann direkt, um Takt und Ausbeute festzulegen – halbiert oft den Gesamtzeitplan und die Nacharbeit. Wenn sich der Gesamtbedarf 200–500 Teilen nähert, planen Sie direkt, um steigende Stückkosten zu vermeiden.
Soft Tooling vs. hart Werkzeugbau
Materialien und Konstruktion
Weiche Werkzeuge: Silikonformen und Urethan-/Epoxidgussmassen, Master oft 3D-gedruckt. Hervorragende Details, begrenzte Temperatur und Steifheit.
Harte Werkzeuge: Aluminium und vorgehärteter Stahl mit optionaler Oberflächenhärtung oder -beschichtung, hoher Wärmeleitfähigkeit und Steifigkeit.
Lebensdauerbereiche (typisch)
Soft Tooling: etwa 20–100 Züge pro Form, Vakuumguss ergibt 10–100 Teile pro Kavität.
Harte Werkzeuge: Aluminium etwa 1,000–20,000 Schüsse, vorgehärteter Stahl 50,000–300,000 Schüsse, abhängig von Harz und Kühlung.
Kostenstruktur
Soft Tooling: geringe Vorabkosten, schnelle Erstlieferung, Stückkosten sinken langsam.
Harte Werkzeuge: höhere Anschaffungskosten, Stückkosten sinken mit zunehmender Menge stark.
Volumen und Lieferzeit
Soft Tooling: erste Artikel in 1–4 Tagen, am besten für 10–300 Teile, Kosmetik und Passformprüfungen.
Harte Werkzeuge: Aluminium 3–10 Tage, Stahl 3–8 Wochen, am besten für 500–50,000+ Teile und Zertifizierungschargen.
Was Is The PProzess Of Rapid Tölen
Rapid Tooling zielt auf produktionsnahe Prozesse in kurzen Zeiträumen ab. Ein geschlossener Kreislauf umfasst Design, Routenauswahl, Fertigung, Endbearbeitung, Tests und Qualitätssicherung. So können Sie stabile Kleinserien liefern, Prozessfenster schaffen und die Umstellung auf Aluminium- oder Stahlwerkzeuge risikoärmer gestalten.
Technologie
Trennen und Auswerfen : Bei einem Entformungswinkel von ≥1° sind gerade Züge vorzuziehen. Bei komplexen Bereichen können Auswerfer, Auswerferplatten oder Luftauswerfer zum Einsatz kommen.
Schrumpfung und Kühlung : Harzspezifische Schrumpfung einstellen (z. B. PA66 GF30 0.3–0.6 %), gleichmäßige Wände und isometrische Kühlung erzwingen, Hotspots durch konturnahe Kanäle oder Kupfereinsätze beseitigen.
Einsätze : Verwenden Sie austauschbare Einsätze in Bereichen mit Verschleiß oder feinen Details.
Gewinde und Befestigung : Verwenden Sie Gewindeeinsätze oder Gewindebohrer, Metallbolzen werden durch Heißverstemmung für Drehmoment und Lebensdauer befestigt.
PProzess Rraus AuswählenIng.
Additive Fertigung : komplexe Innenteile, konturnahe Kühlung, kompakte Einsätze, 24–72 Stunden für die Teile, aber Nachbearbeitung erforderlich.
CNC : mittelgroße bis große Werkzeuge, hohe Wärmeleitfähigkeit, 2–10 Tage und stabiler Takt.
Gießen/Galvanisieren : Sand-/Einbettverfahren für Funktionsmetalle, Galvanisieren für Spiegelkosmetik und Texturen.
Blechteile : Befestigungselemente, Positioniervorrichtungen, Wärmeverteilungsgehäuse.
RIM : große, dicke, spannungsarme Klarsichtteile.
Selektor : Geometrie, thermische Belastung, Ziellebensdauer, Termin und Budget abwägen; indirekt für kosmetische Replikation wählen, direkt für Prozessdaten und Takt.
Wie To MHerstellung
Parameter : Schichthöhe und Unterstützung für AM, Vorschübe, Werkzeuge und Kühlung für CNC.
Einspannsystem : Ein Bezugssystem über alle Arbeitsgänge mit Dübelstiften, Ziel ist die Bearbeitung einer maximalen Anzahl von Flächen pro Aufspannung.
Werkzeugwege : Schruppen mit hoher Materialabtragsrate, Kontur- und Wellenbearbeitung, sekundäre Eckenreinigungswerkzeuge.
Durchsatz : Parallelisierung der Einfügungen, Standarddatenbanken mit benutzerdefinierten Einfügungen zur Reduzierung der Wartezeit.
Post-PVerarbeitung
Stützentfernung & HIP : Stützstrukturen entfernen, optional Heißisostatisches Pressen zur Dichteerhöhung.
Wärmebehandlung/Aushärtung : Aluminium T6, vorgehärteter Stahl, Anlassen für Stabilität und Härte.
Oberflächenspezifikation : Definition nach VDI oder Ra, Optiken auf Spiegelglanz polieren, Kugelstrahlen für gleichmäßige Streuung.
Oberflächenveredelung : Nitrieren, Hartverchromen, stromloses Vernickeln, PVD für Verschleißschutz und Trennmittel.
TRial And VAlidat
Fensterung : Durchführung orthogonaler Versuche zu Schmelztemperatur, Werkzeugtemperatur, Einspritzgeschwindigkeit, Nachdruck und Abkühlung, Blockgröße, Verzug und Optik.
Aufzeichnungen : Erstartikelbericht und SPC-Baselines, Scherung am Fangtor und Schrumpfungskompensation.
Nachbearbeitung : vom einfachen zum schwierigen Pfad, Priorisierung von Einsätzen gegenüber Massenschnitten, Kühlung vor Angussverlagerungen berücksichtigen.
Wie To ASicher QQualität
Abmessungen & GD&T : CMM oder Scan-to-CAD, Zielwert Cpk ≥1.33 bei wichtigen Merkmalen.
Rückverfolgbarkeit : Chargen-, Trocknungs-, MFI- und Feuchtigkeitsprotokolle, Rückstellmuster.
Rampe : 10 → 50 → 200-teilige Rampen, um Takt, Ausbeute und Verpackung zu testen, dann Übergang zur Stahlproduktion.
Zu erbringende Leistungen : Erstmusterprüfberichte, Materialzertifikate, Prozessblätter und Versuchsberichte zur Unterstützung der Zertifizierung und des Serienproduktionsstarts.
Was Are The AVorteile And DVorteile Of Rapid Tölen
Rapid Tooling liefert produktionsreife Teile und Daten in kurzer Zeit – oft 40–60 % schneller und mit geringeren Vorlaufkosten. Es validiert Anschnitte, Kühlung, Schrumpfung und Takt und unterstützt Brückenläufe von 10–5,000 Teilen. Nachfolgend finden Sie praktische Vor- und Nachteile, Datenpunkte und umsetzungsorientierte Tipps.
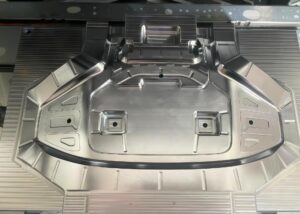
Vorteile
Schnellere Markteinführung und geringere Entwicklungskosten
Vorlaufzeit: Direkte Routen in 24–72 Stunden für Einsätze, 2–10 Tage für Aluminium, indirektes Silikon-/Vakuumgießen repliziert Dutzende bis über 100 Teile in 1–4 Tagen.
Kosten: Standardbasen + benutzerdefinierte Einsätze, Aluminium statt Stahl, EDM-freie Strategien sparen im Voraus 30–70 %.
Praxis: Durch parallele Wendeplattenbearbeitung und Einzelbezugspunkt-Setups werden die Proberunden auf 1–2 reduziert.
Schnelle Validierung von Design-/Funktions- und Prozessparametern
Verwenden Sie Harze in Produktionsqualität, um Schmelz-/Formtemperatur, Geschwindigkeit, Packung und Kühlung zu sperren, Angussscherung, Schrumpfkompensation und Zykluszeit zu erfassen.
Erstellen Sie SPC-Basislinien und FAI, um Probleme mit Verzug, Einfallstellen und Schweißnähten frühzeitig zu erkennen.
Flexible Ausgabe in kleinen Stückzahlen/mit mehreren Varianten/mit hoher Komplexität
Kosmetik, Farben, Transparenz: Indirect ist herausragend.
Konforme Kühlung und Mikrofunktionen: Metall-AM oder Hochtemperatur-Harzeinsätze.
Beispiel: Steckverbinderfamilie über austauschbare Einsätze, stundenweise Umschaltungen.
Präzision/Konsistenz und Anpassung
Bei guter Kühlung halten Aluminiumwerkzeuge IT13–14, Hauptmerkmale oft Cpk ≥1.33.
Modulare Werkzeuge (austauschbare Einsätze, lokale Beschichtungen) beschleunigen Revisionen und Lebensdauermanagement.
ROI-Vorteil im richtigen Volumenfenster
Die Stückkosten sinken mit zunehmender Stückzahl schnell. Im Bereich von 50 bis 5,000 Stück ist Rapid Tooling oft ein TCO-Vorteil, da hohe Anfangsinvestitionen und lange Wartezeiten vermieden werden.
Umschaltsignal : Wenn die kumulierte Nachfrage ≥200–500 beträgt und der Prozess stabil ist, sollte eine Migration zu härteren Werkzeugen erwogen werden.
Nachteile
Kürzere Lebensdauer , Temperatur-/Abriebgrenzen (insbesondere bei weichen Werkzeugen/Niedrigtemperaturharzen)
Weiche Werkzeuge: ~10–100 Teile/Kavität, Aluminium: ~1,000–20,000 Schüsse, Hochtemperatur- oder GF-Harze verkürzen die Lebensdauer.
Abhilfe: Verschleißzonen als austauschbare Einsätze gestalten, bei Bedarf nitrieren/hart verchromen/ENP.
Höhere Stück- oder Arbeits-/Presszeit im Vergleich zu Stahlwerkzeugen mit hohem Volumen
Die Soft-Tool-Replikation ist schnell, aber der Takt und die Stückarbeit können höher sein und bei über ~5 Teilen unwirtschaftlich.
Abhilfe: Prognose von Maßstab und Taktzielen, Umstellung auf Stahl bei Schwellenwert.
Grenzen der Dimensionsstabilität, des Wärmemanagements und der Oberflächendecke
AM-Polymereinsätze unterliegen Temperatur-/Steifigkeitsgrenzen, Silikonformen driften mit der Umgebung.
Abhilfe: Metalleinsätze oder galvanisch geformte Spiegel an kritischen Flächen, stärkere Kühlung und Kontrolle der Formtemperatur.
Variation durch Mehrprozessverkettung und Veredelung
Stützentfernung, Polieren, Unterschiede beim Kugelstrahlen, Maßabweichungen zwischen Formkopien.
Abhilfe: Standardisieren Sie VDI/Ra, Batch-IDs, CMM-Probenahme, prüfen Sie Master und verfolgen Sie die Lebensdauer von Soft-Tools.
Was sind die Sicherheitsvorkehrungen Von Rapid Tooling
Um „Geschwindigkeit ohne Überraschungen“ zu erreichen, sollten Sie DfM vorziehen, Materialien an Prozesse anpassen, Messtechnik und Oberflächen standardisieren und Kosten und Mängel beseitigen. Das folgende Playbook bietet praktische Schwellenwerte und Taktiken, die Sie sofort anwenden können, um Ertrag und Takt innerhalb einer Vorlaufzeit von 2–10 Tagen zu erreichen.
DfM EWesentliches
Trennen & Entformungsschräge : Trennlinie/Auswurf frühzeitig fixieren, typische Entformungsschräge ≥1° (≥2° bei Textur).
Gewinde und Befestigungselemente : Metalleinsätze für Kunststoffe bevorzugen, Werkzeuggewinde nach gängigen Standards halten, um die Werkzeugherstellung zu vereinfachen.
Aufspannung & Werkzeugwege : einheitliches Bezugssystem, möglichst viel in einer Aufspannung fertigen, Schruppen und Schlichten mit 0.1–0.2 mm Materialstärke.
Thermischer Pfad : Gates/Runner verkürzen, konforme/kanalnahe Kühlung oder hochleitfähige Einsätze in dicken Bereichen hinzufügen.
Match MMaterial & PProzess
Gedruckte Harz-/Metalleinsätze : ideal für niedrige Temperaturen, kurze Zyklen und komplexe Wasserleitungen.
Aluminium (6061/7075) : Lieferzeit 2–10 Tage, ca. 1,000–20,000 Schüsse, geeignet für ABS/PC/PA ohne schwere Glasfasern.
Vorgehärtete Stähle (z. B. P20) : für Materialien mit höherer Lebensdauer oder abrasive/glasfaserverstärkte Werkstoffe.
Prozesspaarung : Klarsichtteile → Aluminium/galvanisch geformte Spiegel, GF-Nylons → Stahl oder gehärtetes Aluminium/ENP, RIM/Silikon → gedruckte Master + Silikonformen.
Planmaße & Messtechnik
Einheitliches Bezugssystem für Konstruktion und Vorrichtung.
FAI & SPC : 100 % der kritischen Dimensionen bei FAI, CMM/SPC an Schlüsselmerkmalen (Ziel-Cpk ≥1.33).
Große Teile : Beginnen Sie mit skalierten/abschnittsförmigen Versuchen, um das Schrumpfen/Verzerren zu lernen, bevor Sie die volle Größe festlegen.
Oberflächen & Standards definieren
Eine Spezifikationsquelle : VDI- oder Spiegelungsgrade für kosmetische Flächen zuweisen, Ra-Fenster für funktionale Flächen, Texturrichtung, Trennlinie und Zeugenmarken festlegen.
Gleichmäßiges Finish : feste Medien-/Körnungssequenzen, einheitliche Fasen (C0.2–C0.5).
Überprüfung : Oberflächenprüfgerät für Dichtungen/Kosmetik, gleiche Vorrichtungen pro Charge, um Abweichungen zu minimieren.
Kosten optimieren
Schwellenwerte : ≤300 Stück → Silikon/Vakuumguss, 200–1,000 Stück → Aluminium, >5,000 oder Lebensdauer >50 Schüsse → Stahl.
Kavitation : Rampe 1→2–4 Kavitäten nach Stabilisierung der Nachfrage, Familienformen für Kleinteile.
Austauschbare Teile : Verschleiß-/Variantenzonen als Einsätze, gemeinsame Mutterbasis + Wechselkerne für Varianten.
Defekte und Korrekturen
Kette : Ausgleichskühlung, Rippen bei 0.5–0.7 × Wandstärke, symmetrische Formtemperatur.
Spülbecken : Tor verschieben/vergrößern, Paket verlängern/anheben, dicke Wände mit Rippen aushöhlen.
Kurzschlusslösung : Schmelz-/Formtemperatur und -geschwindigkeit erhöhen, größeres Angussrohr, Lüfter- oder Unterangussrohr verwenden.
Kleben : mehr Entwurf, Feinschliff gemäß Spezifikation, Trennmittel/Auswerferhilfen.
Brand-/Luftspuren : Entlüftungsöffnungen (0.02–0.04 mm) hinzufügen, scharfe Ecken abrunden, Füllgeschwindigkeit am Ende mäßigen.
EHS und Compliance
Trennen Sie den Abfall nach Harz und entsorgen Sie Kühlmittel/Beschichtung gemäß Sicherheitsdatenblatt/Vorschriften.
AM-Pulver benötigen Belüftung, UV-gehärteter SLA-Abfall, PSA ist erforderlich.
Maschinenverriegelungen, Auswerfersicherheit, SOP und LOTO für hohe Temperaturen/hohen Druck.
Wann Sie Rapid Tooling nicht verwenden sollten
Sehr hohes Volumen : >50k/Jahr oder Takt <20 s → Stahl und Automatisierung.
Extreme Haltbarkeit : Hochtemperatur-/abriebfeste Harze für lange Einsätze sind für weiche Werkzeuge nicht geeignet.
Premium-Kosmetik : A-Klasse-Spiegel mit lang anhaltender Farbkonsistenz → robuste Werkzeuge mit stabiler Kühlung.
Was sind die Anwendungen von Rapid Tooling
Das Verfahren umfasst Spritzguss, Thermoformen, Pressverfahren, Metall-/Schmuckguss, Kohlefaserlaminierung und Blechbearbeitung für die Automobil-, Luft- und Raumfahrt-, Medizin- und Elektronikindustrie. Geringe Vorlaufkosten und schnelle Bearbeitungszeiten ermöglichen eine Validierung auf Produktionsniveau und sind ideal für Stückzahlen von ca. 10–5,000 Einheiten, um Iterationen und Pilotläufe zu beschleunigen.
| Prozesskategorie | Typische Produkte/Teile | Empfohlener Werkzeugpfad (direkt/indirekt, Materialien) | Geeigneter Volumenbereich (Stk.) | Wichtigste Vorteile | Branchenbeispiele |
| Spritzguss (Standard) | Gehäuse, Schnappverschlüsse, Strukturteile | Direkte Werkzeugherstellung: Aluminiumformen, vorgehärteter Stahl, AM-Einsätze aus Metall für komplexe Kühlung | 200-5,000 | Kurze Lieferzeit, produktionsreife Materialien, gute Dimensionsstabilität | Fahrzeuginnenräume, Gehäuse für Unterhaltungselektronik |
| Spritzguss (Umspritzen/2-Schuss) | Weich-Hart-Griffe, Dichtungen | Direktwerkzeug + geteilte Kavitäten: Aluminium/Stahl, Tieftemperaturkanäle für Elastomere | 200-3,000 | Einteilige Baugruppe, verbesserte Haptik und Abdichtung | Medizinische Griffe, Sportartikel |
| Formteil einlegen | Mutter-/Wellenumspritzungen, Anschlüsse | Direkte Werkzeugherstellung: Aluminiumform + Einlegevorrichtungen/-vorrichtungen | 100-3,000 | Starke Befestigung oder Leitfähigkeit, macht Nachmontage überflüssig | Steckverbinder, Drohnenhalterungen |
| Thermoformen (Dünnblech) | Tabletts, Schutzvorrichtungen, Klarsichtabdeckungen | Indirekte Werkzeuge: CNC-Aluminiumform / Aluminiumkopie vom 3D-gedruckten Master | 50-2,000 | Einfache Werkzeuge, hohe Blechausnutzung | Medizinische Trays, Verpackungseinlagen |
| Formpressen (Duroplaste/Verbundwerkstoffe) | SMC-Teile, Kohlefaserkomponenten | Direkte Werkzeugherstellung: Aluminium/Stahl, oder Indirekt: 3D-gedrucktes Master + galvanisch geformtes Gesicht | 100-2,000 | Hohes Faservolumen, starke Mechanik | Flugzeuginnenausstattung, Rennsportteile |
| Gießen (Schmuck) | Ringe, Anhänger, Uhrengehäuse | Indirekte Werkzeuge: 3D-gedruckte Wachs-/Harzmodelle → Feinguss | 10-500 | Hervorragende Details, Freiformgeometrie | Schmuck, Luxusuhren |
| Gießen (allgemeine Metalle) | Kleine Al/SS-Komponenten | Indirekte Werkzeuge: Sand-/Keramikschalen, 3D-gedruckte Muster | 20-1,000 | Niedrige Kosten, breite Legierungsauswahl | Halterungen, Ventilkörper |
| Carbonfaser-Layup-Formen | Waffen, Granaten, Kanäle | Indirekt: 3D-gedrucktes Master → Silikon-/Aluminiumkopie, oder Direkt: CNC-Aluminiumform | 20-500 | Leichtgewicht, hohe Steifigkeit | Drohnenarme, Karosserieteile |
| Blechumformung (Ziehen/Biegen) | Kleinseriengehäuse, Halterungen | Indirekt: 3D-gedruckte/Aluminium-Softstanzen oder Direkt: einfache CNC-Stahlwerkzeuge | 50-1,000 | Schnelle Versuche, geringe Werkzeuginvestitionen | Fahrgestelle, Vorrichtungshalterungen |
Häufig gestellte Fragen
Was versteht man unter Rapid Tooling?
Ich definiere Rapid Tooling als die Herstellung produktionsreifer Formen, Matrizen oder Einsätze innerhalb von Tagen statt Wochen mittels CNC-, 3D-Druck- oder Hybridverfahren. Mein Ziel sind kürzere Vorlaufzeiten von 40–60 %, typische Bearbeitungszeiten von 2–10 Tagen und Werkzeuglebensdauern von 300–5,000 Zyklen (materialabhängig). Ich verwende produktionsreife Polymere/Metalle zur Validierung von Anschnitten, Kühlung, Schrumpfung und Zykluszeit und fertige anschließend 10–5,000 Teile für Pilotversuche. Dies schafft eine Brücke vom Prototyping zur Fertigung und reduziert die Vorlaufkosten im Vergleich zu herkömmlichen Werkzeugen aus gehärtetem Stahl um 30–70 %.
Wie wird Rapid Tooling klassifiziert?
Ich klassifiziere Rapid Tooling nach Pfad und Robustheit. Nach Pfad: Direkt (CNC/AM-Werkzeugeinsätze werden sofort verwendet) und indirekt (Mastermuster → Silikon-/Metallkopie). Nach Robustheit: Weich (Silikon/Fotopolymer, ≤ 100–500 Zyklen) und Hart (Aluminium/vorgehärteter Stahl/Metall-AM, 500–5,000+ Zyklen). Nach Prozess: Spritzguss, Thermoformen, Kompression, Gießen. Ich wähle basierend auf Volumen (10–5,000 Einheiten), Temperatur/Druck, Oberflächenspezifikation (VDI/Ra) und ROI-Break-Even im Vergleich zu Vollstahl.
Was ist der Unterschied zwischen Werkzeugbau und Fertigung?
Ich betrachte den Werkzeugbau als die Schaffung von Voraussetzungen – Formen, Matrizen, Vorrichtungen – mit Spezifikationen (Material, Kühlung, Auswurf), um die Geometrie innerhalb der Toleranz (z. B. ±0.05–0.20 mm) zu reproduzieren. In der Fertigung werden diese Werkzeuge verwendet, um Rohmaterial in Teile umzuwandeln – mit einer Zielzykluszeit (z. B. 18–45 s/Schuss), Ausbeute (≥98 %) und Stückkosten. Werkzeuge sind Investitionskosten, langlebig und legen die Kapazität fest; die Fertigung ist Betriebskosten, repetitiv und liefert Volumen. Durch die Optimierung des Werkzeugdesigns können die Herstellungskosten durch Zyklus- und Ausschussreduzierung um 10–25 % gesenkt werden.
Was ist der Zweck von Rapid Tooling?
Ich nutze Rapid Tooling, um Markteinführungen risikoarm zu gestalten: Ich validiere Design, Material und Prozessfenster mit produktionsorientierten Methoden, bevor ich mich für die Vollstahlfertigung entscheide. Zu den Zielen gehören eine Verkürzung der Markteinführungszeit um 4–8 Wochen, der Nachweis von DfM (Parting, Draft, Wall, Ribs), die Etablierung stabiler Zyklen (±5 %) und der Einsatz von 10–5,000 Piloteinheiten für EVT/DVT, Zertifizierungen oder Markttests. Es ermöglicht außerdem die Variantenerkundung (A/B-Gates, Kühlung) und eine frühzeitige Kostenkalkulation, wodurch die Anfangsinvestitionen im Vergleich zu konventionellen Werkzeugen oft um 30–70 % gesenkt werden.
Wie wirkt sich Rapid Tooling auf die Produktionsgeschwindigkeit aus?
Ich beschleunige die Produktion durch die Kombination von schnellem Werkzeugbau (2–10 Tage) mit Zykluszeitoptimierung. Konturnahe Kühlung oder Aluminiumeinsätze können die Kühlzeit um 20–50 % reduzieren und den Gesamtzyklus um 10–35 % verkürzen. Standard-Formbasen und modulare Einsätze verkürzen die Bauzeit um weitere 15–25 %. Nettoeffekt: Ich komme vom CAD-Freeze in 1–3 Wochen statt in 6–10 zu lieferbaren Piloten und halte dabei den Cpk-Wert ≥1.33 für kritische Abmessungen. Dies steigert den Umsatz und verkürzt die Amortisationszeit, sodass der ROI oft schon nach den ersten 500–1,500 Teilen erreicht wird.
Fazit
Rapid Tooling verbindet Prototyping und Produktion auf direktem oder indirektem Weg innerhalb weniger Tage. Die Verwendung von Produktionsmaterialien zur Validierung von Anguss, Kühlung, Schrumpfung und Zykluszeit verkürzt die Vorlaufzeit um 40–60 % – ideal für 10–5,000 Testeinheiten. Der Erfolg hängt von DfM, Materialpassung, Werkzeugversuchen und Qualitätssicherung ab. Erkennen Sie die Grenzen von Werkzeugstandzeit und -temperatur und wechseln Sie für die Skalierung zu gehärtetem Stahl. Haben Sie spezielle Anforderungen oder Fragen zu Rapid Tooling? Teilen Sie uns Ihre Ideen gerne mit!
















