
Beim CNC-Fräsen beeinflusst die Kühlmethode nicht nur die Werkzeugstandzeit, sondern auch die Bearbeitungseffizienz, die Oberflächenqualität und die Produktionskosten. Die traditionelle Flutkühlung kann zwar kontinuierlich große Mengen an Schnittwärme abführen, ist aber mit hohem Kühlmittelverbrauch, hohen Wartungskosten und einem erheblichen Nachbearbeitungsaufwand verbunden. Die Minimalmengenschmierung (MMS) führt dem Bearbeitungsbereich mit Druckluft eine geringe Menge Schmierstoff zu und kann in bestimmten Bearbeitungsanwendungen insgesamt bessere Ergebnisse liefern. MMS ist jedoch kein universeller Ersatz für alle CNC-Fräsaufgaben. Werkstoff, Schnittparameter, Werkzeuggeometrie und Bearbeitungslast müssen den jeweiligen Anforderungen entsprechen.
Grundvoraussetzungen für die Ablösung herkömmlicher Kühlmethoden durch MQL
Die Effektivität der Minimalmengenschmierung hängt hauptsächlich von der Wärmeregulierung, den Schmierstoffanforderungen und der Bearbeitungsbelastung ab.
Die Schneidhitze darf nicht zu konzentriert sein.
MQL reduziert primär die Reibung und unterstützt den Spanabtransport durch minimale Schmierung und Luftzufuhr. Daher eignet es sich besser für Bearbeitungsaufgaben, bei denen die Schnittwärme in einem kontrollierbaren Bereich bleibt.
- Geeignet für Werkstoffe mit guter Wärmeleitfähigkeit: Bei Werkstoffen wie Aluminiumlegierungen kann MQL die Reibung zwischen Werkzeug und Werkstück wirksam reduzieren, wenn die Schnittparameter richtig eingestellt sind.
- Die Bearbeitungstemperatur muss kontrolliert werden: Wenn während der Bearbeitung kontinuierlich eine große Wärmemenge entsteht, reicht eine kleine Menge Schmierstoff allein möglicherweise nicht aus, um die Wärme schnell genug abzuführen.
- Bei hohen Temperaturen ist besondere Vorsicht geboten: Steigt die Temperatur an der Werkzeugkante weiter an, sollten herkömmliche Flutkühlung oder Hochdruckkühlung in Betracht gezogen werden.
Ob die Schneidwärme durch Parameteroptimierung und Luftstromunterstützung kontrolliert werden kann, ist eine wichtige Voraussetzung für die Beurteilung, ob MQL geeignet ist.
Die Bearbeitungsbelastung muss angemessen bleiben.
MQL liefert eher gute Ergebnisse, wenn Schnitttiefe, Schnittbreite und Materialabtragsrate in einem vernünftigen Bereich bleiben.
- Vermeiden Sie es, in einem einzigen Arbeitsgang zu viel Material zu entfernen.
- Kontrollieren Sie die Kontaktfläche zwischen Werkzeug und Werkstück.
- Reduzierung von lang andauernden, hochbelasteten Dauerschnitten.
Eine gleichmäßige Bearbeitungslast trägt dazu bei, die Wärmeentwicklung zu reduzieren und die Belastung des Werkzeugs zu minimieren.
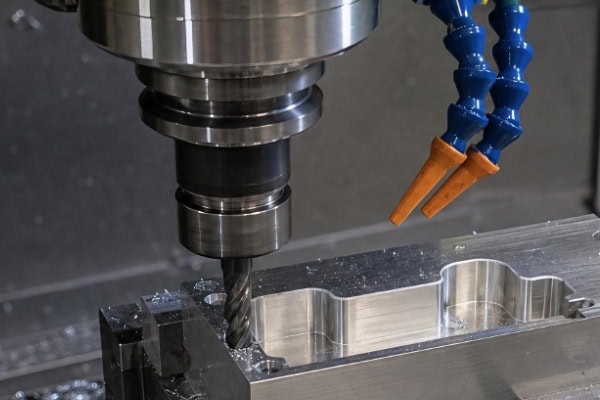
Das Werkzeug und die Werkzeugmaschine müssen die erforderlichen Bedingungen erfüllen.
MQL (Minimum Qualifying Lean) bedeutet nicht einfach nur die Reduzierung des Kühlmittelstroms. Maschine und Werkzeug müssen zusammenarbeiten, um das Schmiermittel gleichmäßig zuzuführen. Die Spanabfuhr des Werkzeugs und die Systemversorgungsbedingungen beeinflussen die Bearbeitungsergebnisse.
Das Werkzeug muss eine gute Späneabfuhr gewährleisten.
Können die Späne nicht rechtzeitig entfernt werden, kann es zu erneutem Schneiden kommen, was die Wärmeentwicklung und den Werkzeugverschleiß erhöht.
- Wählen Sie eine geeignete Nutgeometrie: Wählen Sie eine Spanabfuhr, die für das Werkstückmaterial geeignet ist, um Spanverstopfungen zu vermeiden.
- Kontrollieren Sie die Anzahl der Nuten: Reduzieren Sie die Anzahl der Nuten angemessen, um bei ausreichender Steifigkeit mehr Platz für den Späneabtransport zu schaffen.
- Sorgen Sie für ausreichend Spanraum: Bei Werkstoffen wie Aluminiumlegierungen, die zur Bildung langer Späne neigen, sollten Werkzeuge mit guter Spanabfuhrleistung bevorzugt werden.
- Düsenpositionierung optimieren: Sicherstellen, dass Luftstrom und Schmiermittel den Schneidbereich präzise erreichen.
- Bei Bedarf können innengekühlte Werkzeuge zum Einsatz kommen: Bei tiefen Kavitäten, tiefen Nuten oder Bearbeitungsvorgängen mit schwieriger Spanabfuhr kann die Innenkühlung zur Verbesserung der Schnittbedingungen beitragen.
Eine gute Späneabfuhr reduziert die Späneansammlung und die Wärmeentwicklung und trägt so zur Aufrechterhaltung der Prozessstabilität bei.
Das MQL-System muss eine stabile Versorgung gewährleisten.
Das MQL-System muss ein stabiles Öl-Luft-Gemisch aufrechterhalten; andernfalls kann die Schmierleistung schwanken.
- Prüfen Sie die Schmierstoffversorgung: Stellen Sie eine stabile Ölzufuhr sicher und verhindern Sie einen schnellen Werkzeugverschleiß durch unzureichende Schmierung.
- Prüfen Sie Luftdruck und Durchflussrate: Unzureichender Luftstrom kann die Abgabe beeinträchtigen, während übermäßiger Luftstrom das Schmiermittel zerstäuben kann.
- Stellen Sie den Düsenwinkel ein: Achten Sie darauf, dass das Schmiermittel direkt in den Kontaktbereich zwischen Werkzeug und Werkstück gelangt.
- Beachten Sie den Effekt der hohen Rotationsgeschwindigkeit: Stellen Sie beim CNC-Fräsen mit hoher Drehzahl sicher, dass das Schmiermittel den rotierenden Luftstrom überwinden und die effektive Schnittposition erreichen kann.
- Das System sollte regelmäßig gewartet werden: Leitungen, Düsen und Filterkomponenten sollten auf Verstopfungen oder Leckagen überprüft werden.
Nur wenn die Zufuhrparameter stabil bleiben, kann das Schmiermittel die effektive Schneidfläche kontinuierlich bedecken.
Welche Materialien eignen sich besser für MQL?
Die Materialeigenschaften bestimmen unmittelbar die Wärmeentwicklung und den Schmierstoffbedarf während der Bearbeitung. Bei der Bewertung sollten Wärmeleitfähigkeit, Härte, Kaltverfestigungsneigung und Schnitttemperatur berücksichtigt werden.
Aluminiumlegierungen weisen eine hohe Anwendbarkeit auf
Aluminiumlegierungen bieten im Allgemeinen eine gute Wärmeleitfähigkeit und Bearbeitbarkeit. Mit geeigneten Schnittparametern kann die Minimalmengenschmierung (MQL) die Reibung reduzieren, den Spanabtransport verbessern und die Bildung von Aufbauschneiden minimieren. Aluminiumlegierungen eignen sich für das Hochgeschwindigkeitsfräsen bei relativ hohen Schnittgeschwindigkeiten, und dünnwandige Bauteile können durch eine geeignete Wärmeregulierung zudem vor thermischer Verformung geschützt werden. In der Serienfertigung kann die Reduzierung des Kühlmittelverbrauchs den Aufwand für die Anlagenreinigung und Kühlmittelwartung verringern. Aluminiumlegierungen zählen zu den ausgereiftesten und geeignetsten Werkstoffen für MQL-Anwendungen.
Manche Stähle können auch mit MQL bearbeitet werden.
Bei niedriggekohltem Stahl, mittelgekohltem Stahl und bestimmten legierten Stählen kann MQL auch angewendet werden, wenn die Schnittlast und die Bearbeitungstemperatur kontrollierbar sind.
- Geeignet für die Bearbeitung mit niedriger bis mittlerer Belastung: Durch Kontrolle von Schnitttiefe und Schnittbreite lässt sich die Wärmeentwicklung reduzieren.
- Geeignet für kontinuierliche Schneidvorgänge: Stabile Schnittbedingungen tragen zur Aufrechterhaltung der Schmierwirkung bei.
- Die Kaltverfestigung muss überwacht werden: Zeigt das Material eine signifikante Kaltverfestigung, sollten die Schnittparameter umgehend angepasst werden.
- Der Werkzeugverschleiß muss überwacht werden: Steigt die Schnitttemperatur weiter an, sollte die Kühlleistung der Minimalmengenschmierung neu bewertet werden.
Einige Stähle können mit MQL bearbeitet werden, jedoch sind Probeschnitte und eine Datenüberwachung erforderlich, um zu bestätigen, ob die Werkzeugstandzeit und die Bearbeitungsqualität den erforderlichen Standards entsprechen.
Schwer zerspanbare Hochtemperaturwerkstoffe erfordern eine sorgfältige Bewertung
Werkstoffe wie Titanlegierungen und Hochtemperaturlegierungen weisen eine geringe Wärmeleitfähigkeit und hohe Schnitttemperaturen auf, wodurch sich die Wärme leicht in der Nähe der Werkzeugschneide konzentriert.
- Die Wärmeabfuhr ist schwierig: Die beim Schneiden entstehende Wärme konzentriert sich tendenziell im Kontaktbereich zwischen Werkzeug und Werkstück.
- Der Werkzeugverschleiß kann schnell fortschreiten: Hohe Temperaturen und starke Belastungen können den Werkzeugverschleiß, das Ausbrechen von Kanten oder die plastische Verformung beschleunigen.
- Eine stärkere Kühlung kann erforderlich sein: Herkömmliche Kühlung, Hochdruckkühlung oder sogar gezielte Kühlung könnten besser geeignet sein.
- MQL sollte auf bestimmte Arbeitsgänge beschränkt werden: Es kann für Arbeiten mit geringer Last, kurzer Dauer oder für bestimmte Nachbearbeitungsvorgänge evaluiert werden, sollte aber nicht alle Kühlmethoden direkt ersetzen.
Bei schwer zerspanbaren Werkstoffen, die hohen Temperaturen ausgesetzt sind, muss die Entscheidung für die Anwendung von MQL auf Werkzeugstandzeit, Oberflächenqualität und Dimensionsstabilität basieren.
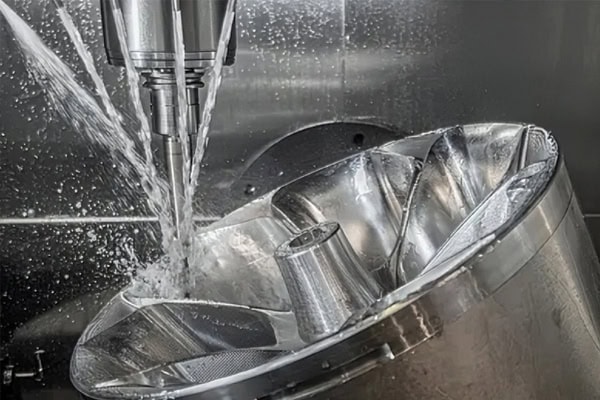
Was ist beim Wechsel von Flutkühlung zu MQL zu beachten?
Bei einer Prozessänderung sollte der Kühlmittelverbrauch nicht der einzige Vergleichspunkt sein. Die Bearbeitungsergebnisse müssen umfassend bewertet werden.
Werkzeuglebensdauer vergleichen
Die Werkzeugstandzeit ist ein wichtiger Indikator für die Beurteilung der Effektivität von MQL als Ersatz.
- Verwenden Sie einheitliche Vergleichsbedingungen: Testen Sie dasselbe Material und Werkzeug mit ähnlichen Schnittparametern.
- Notieren Sie die tatsächliche Anzahl der bearbeiteten Teile: Vergleichen Sie die Anzahl der Teile, die sich unter verschiedenen Kühlmethoden stabil bearbeiten lassen.
- Achten Sie auf Verschleißmuster: Besonderes Augenmerk sollte auf Flankenverschleiß, Kantenabsplitterungen, Aufbauschneiden und thermische Risse gelegt werden.
- Bewertung der Werkzeugwechselhäufigkeit: Wenn MQL die Anzahl der Werkzeugwechsel deutlich erhöht, können stattdessen die Gesamtkosten steigen.
Wenn MQL die Reibung verringern und gleichzeitig den Werkzeugverschleiß in einem vernünftigen Rahmen halten kann, hat es einen Wert für die weitere Implementierung.
Oberflächenqualität und Dimensionsstabilität prüfen
Nach der Bearbeitung sollten Oberflächenrauheit, Maßgenauigkeit und Kantenqualität sorgfältig geprüft werden.
- Messen Sie die Oberflächenrauheit: Prüfen Sie, ob Kratzer, Rattermarken oder ungewöhnliche Rauheit auf der bearbeiteten Oberfläche auftreten.
- Maßgenauigkeit prüfen: Achten Sie auf die Auswirkungen von thermischer Verformung und Werkzeugverschleiß auf die Maßstabilität.
- Prüfen Sie die Kantenqualität: Achten Sie auf Grate, Absplitterungen oder lokale Verbrennungen.
- Achten Sie auf unebene Kanten: Unebene Kanten können zu einer verminderten Oberflächenqualität und Maßabweichungen führen.
- Führen Sie eine kontinuierliche Chargenprüfung durch: Die Prozessstabilität sollte nicht anhand eines einzelnen Teils beurteilt werden.
Wenn nach der Reduzierung des Kühlmittelverbrauchs Oberflächenverbrennungen, Aufbauschneiden oder Maßabweichungen auftreten, müssen die aktuellen Prozessbedingungen noch optimiert werden.
Gesamte Produktionskosten bewerten
Die Vorteile der Minimalmengenschmierung (MQL) umfassen nicht nur einen geringeren Kühlmittelverbrauch, sondern auch niedrigere Kosten für Kühlmittelwartung, Filtration und Entsorgung. Unternehmen sollten den tatsächlichen Verbrauch von Schmierstoff und herkömmlichen Kühlmitteln, die Werkzeugstandzeit und Werkzeugwechselhäufigkeit, die Kosten für die Anlagenwartung sowie die Arbeits- und Nachbearbeitungskosten für Werkstückreinigung, Trocknung und Entsorgung umfassend kalkulieren. Dabei sollten neben dem reinen Kühlmittelpreis auch die Zykluszeit und Ausfallzeiten berücksichtigt werden.
Bearbeitungsanwendungen, bei denen MQL wirklich geeignet ist
Der Nutzen von MQL zeigt sich im Allgemeinen am deutlichsten bei Anwendungen mit stabilen Schnittbedingungen, hoher Prozesswiederholbarkeit und Anforderungen an eine sauberere Produktion.
Hochgeschwindigkeitsfräsen und Bearbeitung von leichten bis mittleren Lasten
Diese Bearbeitungsvorgänge nutzen typischerweise hohe Schnittgeschwindigkeiten, wobei der Materialabtrag pro Arbeitsgang relativ gut kontrollierbar bleibt. Minimalmengenschmierung (MQL) kann die Reibung reduzieren und den Spanabtransport verbessern.
- Geeignet für Bearbeitungsvorgänge mit kontrollierbarem Materialabtrag: Längere Betriebszeiten unter extremen Belastungen vermeiden.
- Geeignet für stabiles, kontinuierliches Schneiden: Reduziert Stöße und übermäßige Wärmeentwicklung.
- Geeignet für Werkzeuge mit guter Spanabfuhr: Ermöglicht den Luftstrom zum schnellen Abtransport der Späne.
- Geeignet für Werkstoffe mit bestimmten Schmierungsanforderungen: Verbessert die Schnittbedingungen durch eine geringe Schmiermittelmenge.
Bei Hochgeschwindigkeitsfräsen und der Bearbeitung leichter bis mittlerer Lasten kann MQL im Allgemeinen ein Gleichgewicht zwischen Bearbeitungseffizienz, Werkzeugstandzeit und Kühlmittelverbrauch herstellen.
Großserienfertigung von Präzisionsteilen
Bei Teilen, die über lange Zeiträume wiederholt bearbeitet werden, vereinfacht die Minimalmengenschmierung (MQL) die Festlegung standardisierter Schmierparameter und Arbeitsabläufe. Durch die kontinuierliche Erfassung von Werkzeugverschleiß, Maßänderungen und Oberflächenqualität lassen sich Prozessschwankungen frühzeitig erkennen und die Bearbeitungsbedingungen optimieren. Zudem verkürzt die Reduzierung von Kühlmittelrückständen die Reinigungs-, Trocknungs- und Vorbereitungszeiten der Anlagen. Für Präzisionsteile mit stabiler Serienfertigung und ausgereiften Prozessen bietet MQL großes Implementierungspotenzial.
Fertigungsanwendungen mit hohen Umweltanforderungen
Bei MQL wird sehr wenig Schmierstoff benötigt, wodurch der Aufwand für die Entsorgung von Abfallflüssigkeiten und die Reinigung, die mit herkömmlichen Kühlmitteln verbunden sind, reduziert wird und bestimmte Anforderungen an eine umweltfreundliche Fertigung besser erfüllt werden.
- Kühlmittelverbrauch reduzieren: Ressourcenverbrauch senken.
- Reduzierung der Abfallflüssigkeitsmenge: Erleichterung der nachfolgenden Behandlungsmaßnahmen.
- Verbesserung der Bearbeitungsbedingungen: Reduzierung von Kühlmittelrückständen auf Werkstücken und Geräteoberflächen.
- Reduzierter Reinigungs- und Trocknungsaufwand: Vereinfachung der Nachbearbeitungsprozesse.
Sofern die Anforderungen an Bearbeitungsqualität und Sicherheit erfüllt sind, kann MQL zur Energieeinsparung, Emissionsreduzierung und Kostensenkung beitragen.
Fazit
Die Einführung von MQL sollte auf Probeschnitten, Prozessvalidierung und Datenauswertung basieren. Unternehmen sollten Werkzeugverschleiß, Oberflächenrauheit, Maßänderungen, Bearbeitungszeit und Wartungskosten separat erfassen und anschließend anhand der tatsächlichen Leistung jedes einzelnen Bearbeitungsschritts entscheiden, ob MQL flächendeckend eingesetzt werden soll. Bei geeigneten Prozessen kann MQL den Reinigungs- und Entsorgungsaufwand reduzieren. Bei Bearbeitungsvorgängen mit hoher Wärmeentwicklung oder starker Belastung sollten jedoch weiterhin verstärkte Kühlmaßnahmen eingesetzt werden. TiRapid unterstützt Kunden bei der Bewertung von Kühllösungen, der Optimierung von Parametern und der Validierung von Serienfertigungsprozessen auf Basis von Teilegeometrie, Materialeigenschaften und Produktionszielen.















