
Kohlenstofffaserverbundwerkstoffe finden aufgrund ihrer hohen Festigkeit, ihres geringen Gewichts und ihrer ausgezeichneten Korrosionsbeständigkeit breite Anwendung in der Luft- und Raumfahrt, der Automobilindustrie, bei Drohnen, in der Medizintechnik und im High-End-Gerätebau. Beim CNC-Fräsen ist die Bearbeitungsstabilität dieser Werkstoffe jedoch deutlich geringer als die von Metallen. Bereits geringfügige Bedienungsfehler können leicht zu Delaminationen, Gratbildung, Faserbruch oder lokaler thermischer Schädigung führen. Diese Defekte beeinträchtigen nicht nur die Optik, sondern können auch die strukturelle Zuverlässigkeit schwächen. Daher ist eine umfassende Kontrolle verschiedener Aspekte erforderlich, darunter Werkzeugauswahl, Parameter, Späneabfuhr und Prozessstrategie.
Warum das Fräsen von Kohlenstofffaserverbundwerkstoffen anfällig für Delamination und Gratbildung ist
Um Bearbeitungsfehler effektiv zu kontrollieren, ist es zunächst notwendig, deren Ursachen zu verstehen und an der Quelle zu optimieren.
Instabilität aufgrund der Faseraufbaustruktur
Kohlenstofffaserverbundwerkstoffe bestehen aus abwechselnden Schichten von Fasern und Harzmatrix. Unterschiedliche Faserorientierungen führen zu unterschiedlichen mechanischen Eigenschaften, was ungleichmäßige Schnittkräfte beim Bearbeiten zur Folge hat.
- Die Schnittrichtung sollte sorgfältig geplant werden, um einen plötzlichen Aufprall auf Kanten zu vermeiden.
- Werkzeugwege auf Basis der Lagenwinkel entwerfen, um das Herausziehen der Fasern zu reduzieren.
Um lokale Spannungskonzentrationen zu reduzieren, sollte in Bereichen mit dünnen Wänden und an Kanten eine gleichmäßigere Werkzeugbewegung angewendet werden.
Werkzeugverschleiß führt zu verminderter Schnittqualität
Kohlenstofffaserwerkstoffe sind stark abrasiv, wodurch Werkzeuge während der Bearbeitung schnell stumpf werden. Dies verändert den Schneidmechanismus von sauberem Scheren zu Reißen und Extrusion. Daher sollten hochverschleißfeste PKD-Werkzeuge oder diamantbeschichtete Werkzeuge bevorzugt werden. Der Werkzeugzustand muss kontinuierlich überwacht werden, um die Verwendung stark abgenutzter Schneidkanten für Schlichtbearbeitungen zu vermeiden. Ein Werkzeugstandzeitmanagementsystem sollte ebenfalls eingerichtet werden, um Qualitätsschwankungen aufgrund von Werkzeugverschleiß zu reduzieren.
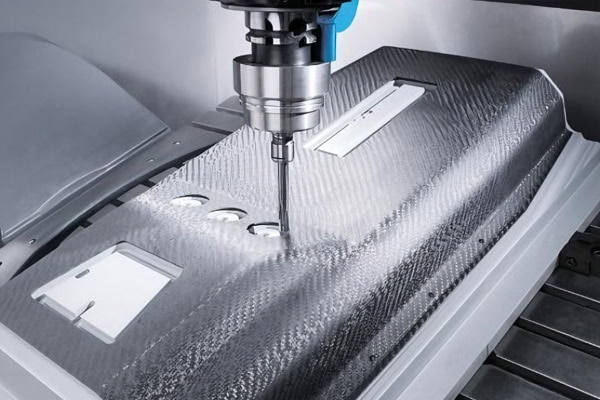
Auswahl geeigneter Werkzeuge zur Kontrolle von Delamination und Graten
Die Leistungsfähigkeit des Werkzeugs bestimmt direkt die Qualität des Faserschnitts und ist ein Schlüsselfaktor bei der Vermeidung von Bearbeitungsfehlern.
Verwenden Sie hochverschleißfeste Werkzeugsysteme
Bei Kohlenstofffaserverbundwerkstoffen sollten Verschleißfestigkeit und Schneidkantenstabilität Priorität haben. PKD-Werkzeuge eignen sich für die Serienfertigung hochfester Werkstoffe mit langen Produktionszyklen, während diamantbeschichtete Hartmetallwerkzeuge ein gutes Kosten-Nutzen-Verhältnis bieten. Eine scharfe Schneidkante trägt zu einem sauberen Abscheren bei und verhindert Faserrisse.
Werkzeuggeometrie optimieren
Die Werkzeugstruktur beeinflusst direkt die Schnittkraftrichtung und das Materialversagensverhalten.
- Um Faserrisse zu reduzieren, sollten für Verbundwerkstoffe geeignete scharfkantige Konstruktionen verwendet werden.
- Passen Sie den Helixwinkel entsprechend an, um den Faserhebungseffekt zu reduzieren.
Verwenden Sie Spezialwerkzeuge für Löcher, Schlitze und dünnwandige Strukturen, um die lokale Bearbeitungsstabilität zu verbessern.
Reduzierung von Bearbeitungsfehlern durch Schnittparameter
Durch die richtige Werkzeugauswahl können optimierte Parameter den Bearbeitungsprozess weiter stabilisieren.
Optimierung der Spindeldrehzahl- und Vorschubgeschwindigkeitsanpassung
Ungeeignete Parameterkombinationen können zu Wärmestau oder übermäßiger Belastung führen.
- Die Spindeldrehzahl muss den Materialeigenschaften und Werkzeugspezifikationen angepasst werden.
- Sorgen Sie für einen gleichmäßigen Vorschub, um ein kontinuierliches Schneiden anstelle von wiederholter Reibung zu gewährleisten.
Unterschiedliche Parameter für Schruppen und Schlichten sind wichtig, um eine Überlastung bei späteren Bearbeitungsschritten zu vermeiden.
Schnitttiefe und Radiallast kontrollieren
Ein zu hohes Schnittvolumen in einem einzigen Arbeitsgang erhöht das Risiko der Delamination erheblich.
- Verwenden Sie eine Strategie des schichtweisen Materialabtrags, um die Dicke schrittweise zu reduzieren.
- Um strukturelle Verformungen zu vermeiden, muss die Schnittkraft in dünnwandigen Bereichen reduziert werden.
Durch die Verwendung geringer Materialzugaben bei der Endbearbeitung lassen sich Kantenqualität und Maßgenauigkeit verbessern.
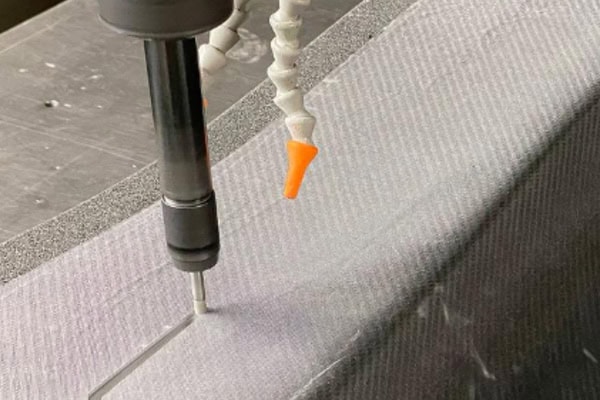
Verbesserung der Spanabfuhr und der Werkstückspannungskontrolle
Kohlenstofffaserstaub und -späne können, wenn sie nicht rechtzeitig entfernt werden, die Stabilität der Bearbeitung und die Sicherheit der Anlagen beeinträchtigen.
Verbesserung der Effizienz bei der Späneabfuhr und Staubabsaugung
Kohlenfaserstaub ist sowohl abrasiv als auch gefährlich und muss daher ordnungsgemäß kontrolliert werden.
- Verwenden Sie Vakuumabsaugsysteme, um Staub während der Bearbeitung zu entfernen.
- Um eine sekundäre Verunreinigungen durch den Schnitt zu vermeiden, muss der Bearbeitungsbereich sauber gehalten werden.
Optimieren Sie die Abflusswege für Chips in tiefen Nuten und geschlossenen Strukturen, um Ansammlungen zu vermeiden.
Verbesserung der Werkstückspannstabilität
Unsachgemäße Einspannung kann Vibrationen und lokale Verformungen verstärken. Daher sollten, basierend auf den strukturellen Eigenschaften, zusätzliche Stützpunkte angebracht werden, um Vibrationen dünnwandiger Bauteile zu reduzieren. Die Spannkraft sollte gleichmäßig verteilt sein, um lokales Quetschen zu vermeiden. Bei komplexen oder großen Bauteilen können Vakuumspannvorrichtungen zur Verbesserung der Gesamtstabilität eingesetzt werden. Eine stabile Werkstückspannung gewährleistet, dass das Werkzeug der vorgegebenen Bahn folgt und reduziert so Delamination und Gratbildung.
Erzielung einer stabileren Verbundwerkstoffbearbeitung durch Werkzeugwegstrategie
Für hohe Präzisionsanforderungen reicht die Optimierung von Werkzeugen und Parametern allein nicht aus; es müssen auch die Bearbeitungswege systematisch ausgelegt werden.
Optimierung der Ein- und Ausstiegsstrategien
Unsachgemäßes Einführen des Werkzeugs kann zu plötzlichen Stoßbelastungen führen.
- Um Stöße zu vermeiden, sollte man senkrecht in das Material eintauchen.
- Verwenden Sie eine Rampen- oder Bogeneinfahrt, um die Schnittkraft schrittweise aufzubauen.
In kritischen Konturbereichen sollte ein Nachbearbeitungszuschlag eingehalten werden, um Kantenfehler zu reduzieren.
Entwicklung spezifischer Prozesse für Schlüsselstrukturen
Dünne Wände, Löcher und Kanten stellen risikoreiche Fehlerbereiche dar und erfordern besondere Kontrollen.
- Um die seitliche Krafteinwirkung bei dünnwandigen Bereichen zu reduzieren, sollten schonende Schnitttechniken angewendet werden.
- Um die lokale Qualität zu verbessern, sollten separate Bearbeitungsschritte für Löcher und Schlitze durchgeführt werden.
- Verwenden Sie gegebenenfalls Opferschichten oder zusätzliche Stützen, um kritische Randstrukturen zu schützen.
Durch eine zonierte Prozessgestaltung kann die Gesamtgenauigkeit der Bearbeitung deutlich verbessert werden.
Fazit
Delamination und Gratbildung beim Fräsen von Kohlenstofffaserverbundwerkstoffen entstehen im Wesentlichen durch das Zusammenwirken von Werkzeugzustand, Schnittparametern, Materialstruktur, Spannmethode und Werkzeugwegstrategie. Nur durch systematische Vorbearbeitungsanalyse und maßgeschneiderte Prozessplanung für verschiedene Strukturen lässt sich eine stabile und qualitativ hochwertige Bearbeitung erzielen. TiRapid bietet kundenspezifische CNC-Fräslösungen für Kohlenstofffaserverbundbauteile und unterstützt Kunden dabei, die Kantenqualität und Chargenkonsistenz zu verbessern und gleichzeitig die Maßgenauigkeit zu gewährleisten.















