
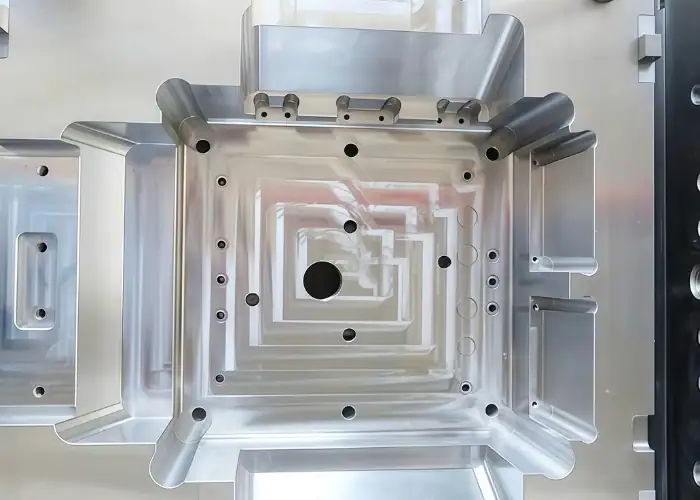
Ein Formkern ist ein Präzisionsbauteil, das zur Herstellung von Innenmerkmalen, Vertiefungen, Bohrungen, Rippen, Vorsprüngen, Gewinden und komplexen Geometrien in Form- oder Gussteilen dient. Beim Spritzgießen arbeitet er mit dem Formhohlraum zusammen, um die endgültige Teileform, Maßgenauigkeit, Oberflächenqualität und das Auswurfverhalten zu bestimmen.
Dieser Leitfaden erklärt, was ein Formkern ist, wie er sich von einer Formkavität unterscheidet, gängige Kerntypen, Materialoptionen, Konstruktionsfaktoren, CNC-Bearbeitungsmethoden, Prüfpunkte und wie Sie die richtige Formkernlösung für Ihr Projekt auswählen.
Was ist ein Formkern?
Der Formkern ist der Teil einer Spritzgussform, der die inneren oder vertieften Konturen eines Formteils bildet. Bei vielen Spritzgussformen befindet sich der Kern auf der beweglichen Seite der Form und formt zusammen mit der Kavitätsseite das fertige Kunststoffteil.
Wenn ein Kunststoffgehäuse beispielsweise Innenwände, Schraubansätze, Rippen, Durchgangslöcher, Schnappverbindungen oder Vertiefungen aufweist, entstehen diese Bereiche häufig durch den Formkern. Jeglicher Fehler an der Kernoberfläche kann sich direkt auf das fertige Bauteil übertragen, daher sind Genauigkeit und Stabilität von großer Bedeutung.
Ein Formkern beeinflusst auch Kühlung, Schwindung, Teileentformung, Zykluszeit, Oberflächengüte und Werkzeugstandzeit. Ein gut gestalteter Kern trägt dazu bei, häufige Spritzgussprobleme wie Anhaften, Verformung, Gratbildung, Schleifspuren, Einfallstellen und Maßabweichungen zu reduzieren.
Formkern vs. Formhohlraum
Formkern und Formkavität arbeiten zusammen, erfüllen aber unterschiedliche Funktionen. Die Kavität bildet üblicherweise die äußere oder sichtbare Oberfläche des Formteils, während der Kern innere, vertiefte oder funktionale Merkmale bildet.
Bei einem typischen Spritzgusswerkzeug wird die Kavitätsseite oft als A-Seite und die Kernseite als B-Seite bezeichnet. Die B-Seite enthält üblicherweise das Auswerfersystem, daher ist das Werkzeug oft so konstruiert, dass es nach dem Öffnen des Werkzeugs auf der Kernseite verbleibt.
Die Anordnung von Kern und Kavität beeinflusst Aussehen, Entformungsschräge, Auswurfmarken, Oberflächenbeschaffenheit, Wandgestaltung und Werkzeugkosten. Bei fehlerhafter Planung kann das Bauteil an der falschen Seite kleben bleiben oder beim Auswerfen beschädigt werden.
Hauptfunktionsunterschied
Die Formkavität bestimmt maßgeblich das äußere Erscheinungsbild des Bauteils, einschließlich Oberflächenbeschaffenheit, Logos, Texturen und sichtbarer Details. Diese Oberflächen können Polieren, Texturierung oder spezielle Nachbearbeitungen erfordern.
Der Formkern bestimmt maßgeblich die innere Geometrie und die Funktionsbereiche. Er kann Vorsprünge, Rippen, Bohrungen, Innenwände, Gewinde, Hinterschneidungen und Montageelemente erzeugen. Diese Merkmale erfordern oft eine präzise Bearbeitung, da sie Passung und Funktion beeinflussen.
Bei vielen Kunststoffteilen ist die Kernseite weniger sichtbar, aber technisch wichtiger. Sie kann Auswerfermarken, Verstärkungsrippen und Befestigungsstrukturen aufweisen. Daher sollten Ingenieure frühzeitig entscheiden, welche Seite rein optisch bleiben muss und welche funktionale Markierungen tragen darf.
Teilefreigabe und Auswurf
Die Teileentnahme ist ein entscheidender Grund dafür, warum die Formkernkonstruktion so wichtig ist. Kunststoff schrumpft beim Abkühlen. Schrumpft das Teil an der Kernseite, kann das Auswerfersystem es kontrolliert auswerfen.
Wenn das Teil stattdessen an der Kavitätsseite kleben bleibt, wird das Auswerfen erschwert, da diese Seite möglicherweise keine Auswerferstifte aufweist. Dies kann zu Teilebeschädigungen, Produktionsverzögerungen oder Werkzeugmodifikationen führen.
Eine gute Kernkonstruktion zeichnet sich durch korrekte Entformungsschräge, ausgewogenen Auswurf, geeignete Oberflächenbeschaffenheit und sorgfältige Hinterschnittkontrolle aus. Diese Details tragen zu einem reibungslosen Entformen bei und reduzieren Formfehler.
Gängige Arten von Formkernen
Unterschiedliche Bauteilkonstruktionen erfordern unterschiedliche Formkernstrukturen. Ein einfacher Formdeckel benötigt möglicherweise nur einen festen Kern, während Gewindeteile, Seitenlöcher, Hinterschneidungen und tiefe Innenmerkmale komplexere Kernsysteme erfordern können.
Die Wahl des richtigen Formkerns hängt von der Teilegeometrie, dem Materialschwinden, dem Produktionsvolumen, den Toleranzen, der Oberflächenbeschaffenheit und dem Auswurfverfahren ab. Ein einfacher Kern ist leichter herzustellen und zu warten, während ein komplexer Kern zwar anspruchsvolle Geometrien ermöglicht, aber die Kosten erhöht.
Fester Formkern
Ein feststehender Formkern bleibt während des Formprozesses in Position und bildet standardmäßige Innenmerkmale wie Taschen, Vorsprünge, Rippen, Wände und Bohrungen. Er ist der gebräuchlichste und kostengünstigste Kerntyp für Teile ohne komplexe Hinterschneidungen.
Festkerne sind zuverlässig, da sie weniger bewegliche Teile haben. Sie eignen sich für viele Formen zur Serienfertigung, sofern das Teil über eine geeignete Entformungsschräge und eine einfache Entformungsgeometrie verfügt.
Feste Kerne können jedoch keine Merkmale bilden, die das Bauteil fixieren. Bei Konstruktionen mit seitlichen Bohrungen, Innengewinden, Gegenwinkeln oder Hinterschneidungen können zusätzliche Mechanismen erforderlich sein.
Einsatzformkern
Ein Formeinsatzkern ist ein herausnehmbares oder austauschbares Kernbauteil, das in die Form eingesetzt wird. Er ist nützlich, wenn nur ein Bereich repariert, poliert, mit einem hochwertigeren Material versehen oder zukünftig konstruktionsbedingt geändert werden muss.
Einsatzkerne werden häufig für kleine, detaillierte Merkmale, Logos, Textbereiche, empfindliche Stellen, stark beanspruchte Bereiche oder Produktvarianten verwendet. Ändert sich ein Merkmal, kann der Hersteller den Einsatz austauschen, anstatt den gesamten Kern neu zu fertigen.
Die wichtigste Voraussetzung ist eine präzise Passform und Positionierung. Eine ungenaue Ausrichtung der Einsätze kann zu Gratbildung, Passungenauigkeiten, Maßfehlern oder sichtbaren Trennmarken am Formteil führen.
Seitenkern
Ein seitlicher Kern bewegt sich seitlich, um Merkmale zu formen, die nicht in Richtung der Hauptformöffnung entformt werden können. Er wird häufig für seitliche Bohrungen, Schlitze, Hinterschneidungen, Klammern, Verbinder, Rohrverbindungen und komplexe Gehäusemerkmale verwendet.
Seitliche Kerne können mittels schräger Stifte, mechanischer Schieber, Hydraulikzylinder oder anderer Mechanismen angetrieben werden. Sie erweitern die Konstruktionsmöglichkeiten, erhöhen aber auch die Komplexität der Form, den Wartungsaufwand und die Kosten.
Vor dem Einsatz eines Seitenkerns sollten Ingenieure prüfen, ob sich das Bauteil mit einer einfacheren Geometrie realisieren lässt. Ist das Bauteil erforderlich, müssen Schieberweg, Verriegelungskraft, Verschleiß, Kühlung und Formraum überprüft werden.
Zusammenklappbare und abschraubbare Kerne
Zusammenklappbare Kerne werden für innere Hinterschneidungen, Nuten oder gewindeartige Strukturen verwendet, die das Bauteil andernfalls einklemmen würden. Nach dem Spritzgießen klappt der Kern nach innen zusammen, sodass das Bauteil sicher entnommen werden kann.
Für Formgewinde werden Abschraubkerne verwendet. Anstatt das Teil vom Gewinde zu drücken, dreht die Form den Kern, um das Teil freizugeben und die Gewindegenauigkeit zu gewährleisten.
Beide Lösungen eignen sich für Kappen, Verschraubungen, Steckverbinder, medizinische Bauteile und Komponenten für die Flüssigkeitsförderung. Sie sind jedoch teurer und erfordern eine sorgfältige Konstruktion, präzise Bearbeitung und regelmäßige Wartung.
Gusskern
Beim Gießen erzeugt ein Kern innere Hohlräume und Kanäle im Metallgussteil. Sandkerne, Schalenkerne und 3D-gedruckte Kerne werden häufig in Gießereien eingesetzt.
Im Gegensatz zu Spritzgusskernen werden Gusskerne vor dem Eingießen des flüssigen Metalls in die Form eingesetzt. Nach dem Erstarren wird der Kern entfernt, sodass die innere Geometrie erhalten bleibt.
Gusskerne und Spritzgusskerne werden in verschiedenen Verfahren eingesetzt, ihr Zweck ist jedoch ähnlich: Sie erzeugen innere Strukturen, die durch die äußere Form allein nicht gebildet werden können.
Formkernmaterialien
Die Wahl des Formkernmaterials beeinflusst die Werkzeugstandzeit, den Bearbeitungsaufwand, die Polierqualität, die Kühlleistung, die Korrosionsbeständigkeit und die Gesamtkosten der Form. Das optimale Material hängt von Produktionsvolumen, Formmaterial, Härteanforderungen, zu erwartendem Verschleiß, Oberflächengüte und Budget ab.
Für Kleinserienwerkzeuge können Aluminium oder vorgehärteter Stahl verwendet werden, während für Großserienformen in der Regel stärkere Werkzeugstähle benötigt werden. Korrosive Kunststoffe, glasfaserverstärkte Harze und Hochtemperaturpolymere erfordern unter Umständen Edelstahl oder gehärtete Formstähle.
| Material | Hauptvorteile | Typische Verwendung |
| P20 Werkzeugstahl | Gute Bearbeitbarkeit, Zähigkeit und ein ausgewogenes Kosten-Nutzen-Verhältnis | Allgemeine Kunststoff-Spritzgussformen |
| NAK80 | Gute Polierbarkeit und Dimensionsstabilität | Kosmetische und transparente Kunststoffteile |
| S136 / Edelstahl-Formstahl | Bessere Korrosionsbeständigkeit und Polierfähigkeit | Formen für medizinische, optische und korrosive Harze |
| Werkzeugstahl H13 / 2344 | Hohe Festigkeit, Verschleißfestigkeit und Hitzebeständigkeit | Langlebige und anspruchsvolle Produktionsformen |
| Aluminium | Schnelle Bearbeitung und gute Wärmeleitfähigkeit | Prototypen- und Kleinserienformen |
| Kupferlegierungseinsätze | Schneller Wärmeaustausch in Hotspots | Tiefe Rippen, dicke Querschnitte und kühlkritische Bereiche |
Überlegungen zur Formkernkonstruktion
Die Gestaltung des Formkerns hat direkten Einfluss auf die Qualität des Formteils, die Standzeit der Form, die Produktionsstabilität und die Fertigungskosten. Ein guter Kern sollte die erforderliche Geometrie aufweisen, ein reibungsloses Entformen ermöglichen, die Kühlung steuern, verschleißfest sein und auch bei wiederholten Zyklen formstabil bleiben.
Vor der Bearbeitung des Formkerns sollten die Ingenieure die Teilegeometrie, die Wandstärke, die Entformungsschräge, die Schwindung, die Hinterschneidungen, den Materialfluss, die Kühlung, den Auswurf, die Oberflächenbeschaffenheit und die Wartungszugänglichkeit überprüfen.
Entformungsschräge
Der Entformungsschrägwinkel ist die leichte Verjüngung der vertikalen Wände, die das Ablösen des Formteils vom Kern ermöglicht. Ist der Entformungsschrägwinkel zu gering, kann das Teil kleben bleiben, Schleifspuren aufweisen, sich verformen oder einen übermäßigen Auswerferdruck erfordern.
Die erforderliche Entformungsschräge hängt von der Bauteiltiefe, dem Kunststoffmaterial, der Schwindung, der Wandgeometrie und der Oberflächenbeschaffenheit ab. Strukturierte Oberflächen benötigen in der Regel eine größere Entformungsschräge als glatte Oberflächen, da die Struktur die Reibung beim Lösen erhöht.
Tiefe Rippen, hohe Vorsprünge und lange Innenwände erfordern besondere Aufmerksamkeit. Diese Merkmale verengen sich oft eng um den Kern und können bei zu geringem Schub schwer auszuwerfen sein.
Schrumpfungszuschlag
Kunststoffe schrumpfen beim Abkühlen. Der Formkern muss daher einen Schrumpfungsspielraum aufweisen, damit das fertige Formteil nach dem Abkühlen die erforderlichen Abmessungen erreicht.
Verschiedene Kunststoffe schrumpfen unterschiedlich stark. Auch gefüllte Materialien können in verschiedenen Richtungen unterschiedlich schrumpfen. Dies beeinflusst Bohrungsgrößen, Abmessungen von Befestigungspunkten, Wandstärken, Passungen und die Gesamtgenauigkeit des Bauteils.
Bei Präzisionsformteilen können Materialdaten, Formfüllanalyse, Prototypentests und Probeformverfahren dazu beitragen, die Schwindungskompensation vor der Serienproduktion zu optimieren.
Kühlendes Design
Die Kühlung beeinflusst Zykluszeit, Verzug, Schwindung, Einfallstellen und Maßgenauigkeit. Unzureichende Kernkühlung kann zu Hotspots, ungleichmäßiger Schwindung und längeren Produktionszyklen führen.
Kühlkanäle sollten nahe genug an den Wärmekonzentrationsbereichen platziert werden, ohne die Formstabilität zu beeinträchtigen. Tiefe Kerne, schmale Rippen und dicke Abschnitte erfordern möglicherweise spezielle Kühlmethoden oder Einsätze mit hoher Wärmeleitfähigkeit.
Eine gute Kühlkonstruktion verbessert sowohl die Bauteilqualität als auch die Produktionseffizienz. Sie sollte bereits bei der Kernentwicklung eingeplant und nicht erst nachträglich hinzugefügt werden, wenn Probleme auftreten.
Auswurfdesign
Die Auswurfkonstruktion bestimmt, wie das Teil aus dem Kern entfernt wird. Gängige Auswurfmethoden sind Auswerferstifte, Hülsen, Abstreifplatten, Luftunterstützung oder kundenspezifische Auswurfstrukturen.
Die Auswerferstellen müssen das Bauteil stabil halten, ohne Risse, Spannungsrisse, Verformungen oder unzulässige optische Spuren zu verursachen. Auswerfermarken befinden sich üblicherweise auf nicht-optischen oder funktional akzeptablen Oberflächen.
Da das Bauteil häufig auf den Kern schrumpft, muss die Kernseite unter Berücksichtigung realistischer Auswurfkräfte konstruiert werden. Ein geeignetes Entformungsschrägenmaß, eine gute Oberflächenbeschaffenheit und ein ausgewogener Auswurf tragen dazu bei, Auswurfprobleme zu minimieren.
Hinterschneidungen und interne Merkmale
Hinterschneidungen verhindern das Entformen in normaler Öffnungsrichtung. Sie können Seitenkerne, Auswerfer, zusammenklappbare Kerne, Entschraubungsmechanismen oder eine Neukonstruktion des Bauteils erfordern.
Innengewinde, Schnapphaken, Nuten, Bohrungen und Vertiefungen können Hinterschneidungen verursachen. Diese Merkmale erhöhen die Werkzeugkosten und den Wartungsaufwand.
Konstrukteure sollten nach Möglichkeit Hinterschneidungen vereinfachen, Trennlinien anpassen, Entformungsschrägen hinzufügen oder die Geometrie modifizieren. Ist das Merkmal erforderlich, muss der Kernmechanismus für eine stabile Fertigung ausgelegt sein.
Oberflächenfinish
Die Oberflächenbeschaffenheit des Formkerns beeinflusst die Oberfläche des Formteils, das Entformungsverhalten, die Reibung und die optische Qualität. Ein polierter Kern kann das Aussehen und die Entformung verbessern, während eine strukturierte Oberfläche unter Umständen eine größere Entformungsschräge erfordert.
Für funktionale interne Merkmale kann der Kern eine präzise Bearbeitung, eine EDM-Texturierung, eine Politur oder eine Oberflächenbehandlung erfordern. Die Oberfläche sollte den Anforderungen des Formteils entsprechen und nicht unnötig glatt sein.
Übermäßiges Polieren unkritischer Bereiche kann die Kosten erhöhen, ohne die Leistung zu verbessern. Kritische Oberflächen sollten in der Werkzeugzeichnung oder -spezifikation deutlich gekennzeichnet sein.
Wie werden Formkerne hergestellt?
Die Herstellung von Formkernen kombiniert üblicherweise mehrere Präzisionsprozesse. Der genaue Arbeitsablauf hängt von Material, Härte, Geometrie, Toleranz, Oberflächenbeschaffenheit und Produktionsvolumen ab.
Ein typischer Prozess umfasst Materialvorbereitung, Vorbearbeitung, Wärmebehandlung, CNC-Fertigbearbeitung, EDM, Schleifen, Polieren, Oberflächenbehandlung und Qualitätskontrolle. Jeder Schritt muss kontrolliert werden, da selbst kleinste Fehler jedes später gefertigte Formteil beeinträchtigen können.
CNC Fräsen
CNC-Fräsen ist eines der wichtigsten Verfahren zur Herstellung von Formkernen. Es erzeugt Kernformen, Taschen, Rippen, Schlitze, Absperrflächen, Kühlbereiche und komplexe 3D-Konturen.
Die Werkzeugauswahl und die Werkzeugwegstrategie sind für die Bearbeitung von Formkernen von großer Bedeutung. Schruppwerkzeuge tragen Material effizient ab, während Schlichtwerkzeuge die Oberflächenqualität und Maßgenauigkeit verbessern.
Bei komplexen Formkernen können 3-, 4- oder 5-Achs-CNC-Bearbeitungen die Rüstzeiten verkürzen und die Ausrichtung zwischen den Elementen verbessern.

CNC-Drehen
CNC-Drehen wird für runde Formkerne, Stifte, Hülsen, Gewindekerne, zylindrische Einsätze und wellenförmige Werkzeugkomponenten eingesetzt. Es ermöglicht die Herstellung präziser Durchmesser, Nuten, Kegel, Gewinde und konzentrischer Merkmale.
Gedrehte Formkernteile sind gängig bei Kappen, Armaturen, Verbindern, zylindrischen Gehäusen und Formteilen mit runden Innenmerkmalen.
Zusätzliches Schleifen oder Polieren kann erforderlich sein, wenn der Kern engere Toleranzen, eine glattere Oberflächenbeschaffenheit oder eine bessere Dichtungsleistung benötigt.
EDM-Bearbeitung
Die Funkenerosion (EDM) wird für Merkmale eingesetzt, die mit herkömmlichen Schneidwerkzeugen schwer zu bearbeiten sind. Sie eignet sich für tiefe Rippen, scharfe Ecken, schmale Schlitze, feine Details und Bereiche aus gehärtetem Stahl.
Beim Senkerodieren werden mithilfe von Spezialelektroden detaillierte Hohlräume und Innenformen erzeugt. Drahterodieren schneidet präzise Profile, Einsätze, Schlitze und Öffnungen.
Die Funkenerosion (EDM) ist besonders nach einer Wärmebehandlung nützlich, da sie gehärteten Stahl ohne Schnittkraft bearbeiten kann. Die EDM-Oberfläche muss jedoch je nach Bauteilanforderungen gegebenenfalls poliert werden.
Schleifen, Polieren und Oberflächenbehandlung
Durch Schleifen werden Ebenheit, Parallelität, Rechtwinkligkeit, Passflächen und enge Abmessungen verbessert. Es wird häufig für Einsätze, Abdeckflächen, Präzisionsplatten und gehärtete Formkernkomponenten eingesetzt.
Durch Polieren wird die Oberflächengüte verbessert und das Aussehen sowie das Entformungsverhalten von Formteilen beeinflusst. Es ist wichtig für transparente Teile, kosmetische Oberflächen, Dichtungsbereiche und reibungsarmes Entformen.
Oberflächenbehandlungen wie Nitrieren, Beschichten oder Härten können eingesetzt werden, um die Verschleißfestigkeit, Korrosionsbeständigkeit oder Werkzeugstandzeit zu verbessern. Diese Prozesse sollten in Abstimmung mit den Toleranzanforderungen geplant werden.
Qualitätsprüfung des Formkerns
Die Kernprüfung bestätigt, ob das Bauteil vor dem Werkzeugbau und dem Probeformen den Konstruktionsanforderungen entspricht. Da der Kern direkten Einfluss auf jedes Formteil hat, ist die Prüfung ein entscheidender Bestandteil der Werkzeugqualitätskontrolle.
Die Inspektion kann Dimensionsmessungen, Oberflächenprüfungen, Härteprüfungen, Sichtprüfungen, Montageprüfungen, Kühlkanalprüfungen und Rückmeldungen zu Probeformen umfassen.
Maßkontrolle
Die Dimensionsprüfung überprüft Größe, Position, Tiefe, Winkel und Geometrie des Formkerns. Gängige Werkzeuge sind Koordinatenmessgeräte, Mikrometer, Stiftlehren, Bohrungslehren, Höhenmessgeräte, optische Systeme und Profilprojektoren.
Zu den kritischen Merkmalen gehören Kerntiefe, Bohrungsposition, Passung des Einsatzes, Geometrie des Ansatzes, Gewindeabmessungen, Absperrflächen und Ausrichtungsbezugspunkte.
Eine genaue Prüfung hilft dabei, zu bestätigen, dass das Formteil nach Schrumpfung und Probejustierung die Toleranz einhält.
Oberflächeninspektion
Die Oberflächenprüfung umfasst die Kontrolle der Polierqualität, der EDM-Textur, der Rauheit, von Kratzern, Poren, Brandspuren und Werkzeugspuren. Dies ist wichtig, da die Eigenschaften der Formkernoberfläche direkt auf das Formteil übertragen werden.
Bei funktionalen Oberflächen kann eine Rauheitsmessung erforderlich sein, während bei kosmetischen Oberflächen eine Sichtprüfung oder die Bestätigung durch ein Abformmuster notwendig sein kann.
Bei transparenten oder hochglänzenden Teilen sollte der Prüfstandard vor Beginn der Endbearbeitung vereinbart werden.
Härte- und Montageprüfung
Die Härteprüfung bestätigt, ob der Formkern nach der Wärmebehandlung den erforderlichen Zustand erreicht hat. Ist die Härte zu gering, kann der Kern schnell verschleißen. Ist die Härte zu hoch oder ungleichmäßig, können Rissbildung, Polierschwierigkeiten oder ein erhöhtes Bearbeitungsrisiko auftreten.
Die Montageprüfung kontrolliert, ob der Kern korrekt in den Formhohlraum, die Einsätze, Schieber, Auswerfer und das Kühlsystem passt. Eine mangelhafte Passung kann zu Gratbildung, Fehlpassungen, Verschleiß oder Formschäden führen.
Die Probeformung ist die abschließende praktische Prüfung. Sie überprüft Füllung, Kühlung, Auswurf, Oberflächenqualität, Maßgenauigkeit und Fehlerrisiken unter realen Produktionsbedingungen.
Häufige Probleme mit Schimmelpilzkernen
Probleme mit dem Formkern können zu Formfehlern, Produktionsverzögerungen, höheren Wartungskosten oder Formschäden führen. Viele Probleme entstehen durch mangelhafte Konstruktion, falsche Materialwahl, Bearbeitungsfehler, unzureichende Kühlung, ungenügendes Polieren oder ungenaue Montage.
Zu den häufigsten Problemen gehören das Verkleben von Teilen, Kernverschleiß, Korrosion, Gratbildung, Einfallstellen, Verzug, mangelhafte Oberflächenbeschaffenheit, gebrochene Kernstifte und Maßabweichungen.
Teilekleben
Das Festkleben des Formteils tritt auf, wenn sich das Formteil nicht reibungslos vom Kern löst. Mögliche Ursachen sind unzureichende Entformungsschräge, raue Oberflächenbeschaffenheit, tiefe Rippen, hohe Schwindung, mangelhafte Auswerferkonstruktion oder übermäßige Textur.
Anhaftendes Material kann zu Schleifspuren, Verformungen, Rissen und Produktionsstillstand führen. Mögliche Lösungen sind das Hinzufügen von Entformungsschrägen, die Verbesserung der Polierung, die Anpassung der Auswerferanordnung, die Änderung der Texturrichtung oder die Modifizierung der Formgebungsparameter.
Core Wear
Kernverschleiß entsteht, wenn wiederholte Formzyklen, abrasive Füllstoffe, hoher Druck oder unzureichende Schmierung die Kernoberfläche beschädigen. Verschleiß kann zu Dimensionsänderungen, Gratbildung, verminderter Oberflächenqualität und verkürzter Werkzeugstandzeit führen.
Glasfaserverstärkte Kunststoffe und die Produktion großer Stückzahlen erhöhen das Verschleißrisiko. Härterer Formstahl, Oberflächenbehandlung, austauschbare Einsätze und eine bessere Materialauswahl können dieses Problem verringern.
Korrosion
Korrosion kann auftreten, wenn korrosive Kunststoffe, Feuchtigkeit oder ungeeignete Lagerbedingungen die Oberfläche des Formkerns angreifen. Korrosion kann den Kern beschädigen und Fehler auf die Formteile übertragen.
Edelstahl-Formstahl, Schutzbeschichtungen, sachgemäße Wartung und korrekte Lagerung können das Korrosionsrisiko verringern. Bei korrosiven Kunststoffen sollte die Korrosionsbeständigkeit bei der Materialauswahl berücksichtigt werden.
Dimensionsvariation
Maßabweichungen können durch Bearbeitungsfehler, Verformungen durch Wärmebehandlung, unzureichende Kühlung, ungleiche Schrumpfung, Werkzeugverschleiß oder instabile Formgebungsbedingungen entstehen.
Bei Präzisionsteilen sollten Werkzeugtoleranzen und Formteiltoleranzen gemeinsam geprüft werden. Präzise CNC-Bearbeitung, stabile Wärmebehandlung, ordnungsgemäße Kühlung und die Justierung der Form an Testzwecken tragen zur Kontrolle der Endmaße bei.
Formenkernanwendungen
Formkerne werden in vielen Branchen eingesetzt, in denen Form- oder Gussteile eine bestimmte Innengeometrie, wiederholbare Fertigung und stabile Leistung erfordern. Die spezifische Kernkonstruktion hängt von der Teilegröße, dem Material, dem Volumen, den Toleranzen und den funktionalen Anforderungen ab.
Beim Spritzgießen werden Formkerne für Gehäuse, Kappen, Verbinder, Armaturen, Halterungen, medizinische Komponenten und Konsumgüter verwendet. Beim Gießen dienen Formkerne zur Herstellung von Hohlteilen, Fluidkanälen, Verteilern, Pumpengehäusen und Ventilkörpern.
Automation
Automatisierungsanlagen verwenden häufig Formdeckel, Kabelführungen, Halterungen, Greifer, Sensoren und Befestigungselemente. Formkerne dienen zur Herstellung von Montageösen, Rippen, Anschlussbereichen und internen Stützstrukturen.
Industrielle Ausrüstung
Industrieanlagen benötigen Gehäuse, Abdeckungen, Fluidkanäle, Griffe, Ventilkomponenten und Strukturbauteile aus Kunststoff oder Metall. Formkerne helfen dabei, die innere Geometrie für Montage, Festigkeit und Funktion zu erzeugen.
Elektronik
Elektronikprodukte benötigen häufig präzise Gehäuse, Anschlüsse, Batteriefächer, Tasten und interne Stützstrukturen. Formkerne bilden Schraubösen, Schnappverbindungen, Rippen und Innenwände, während die Oberflächen auf der Hohlraumseite erhalten bleiben.
Robotik
Zu den Komponenten von Robotern gehören leichte Gehäuse, Sensorgehäuse, Kabelführungselemente, Greifer und präzise interne Strukturen. Formkerne tragen zur Herstellung wiederholbarer Geometrien für Montage- und Bewegungssteuerungssysteme bei.
Luft- und Raumfahrt und Automobil
Bauteile für die Luft- und Raumfahrt sowie die Automobilindustrie erfordern häufig Leichtbaustrukturen, kontrollierte Abmessungen und zuverlässige Fertigungsqualität. Formkerne können interne Strukturen, Kanäle, Klammern, Gehäuse, Halterungen, Verbinder und Komponenten für Fluidanwendungen herstellen.
Medizinprodukte und Konsumgüter
Bauteile für Medizinprodukte erfordern unter Umständen eine saubere Geometrie, präzise Merkmale, glatte Oberflächen und eine gleichbleibende Formqualität. Konsumgüter müssen sowohl optisch ansprechend als auch funktional sein; daher bilden Formkerne häufig interne Montageelemente, während der Formhohlraum die sichtbare Oberfläche bestimmt.
Häufig gestellte Fragen
Woran erkenne ich, ob mein Bauteil einen einfachen Formkern oder einen komplexen Kernmechanismus benötigt?
Ein einfacher, fester Kern ist in der Regel ausreichend, wenn das Bauteil interne Merkmale aufweist, die sich in Öffnungsrichtung der Hauptform lösen lassen. Besitzt das Bauteil seitliche Bohrungen, Innengewinde, Schnappverbindungen, umgekehrte Winkel oder Hinterschneidungen, kann ein Seitenkern, ein Auswerfer, ein Klappkern oder ein Abschraubkern erforderlich sein.
Wie wählt man das richtige Material für einen Formkern aus?
Das richtige Kernmaterial für die Form hängt vom Formgebungsverfahren, dem Produktionsvolumen, der Harzart und der erwarteten Werkzeugstandzeit ab. Gängige Werkstoffe sind P20 für Standardformen, H13 für Hochtemperaturanwendungen und rostfreie Werkzeugstähle für korrosive Umgebungen. Faktoren wie Verschleißfestigkeit, Zähigkeit, Bearbeitbarkeit, Wärmeleitfähigkeit und Anforderungen an die Wärmebehandlung sollten ebenfalls berücksichtigt werden, um eine stabile Formgebung und eine lange Lebensdauer zu gewährleisten.
Welches Formkernmaterial eignet sich besser für die Massenproduktion?
Für die Serienfertigung werden häufig gehärtete Werkzeugstähle, H13, 2344, S136 oder andere langlebige Formstähle bevorzugt. Die optimale Wahl hängt von der Harzart, dem Verschleißrisiko, dem Korrosionsrisiko, den Polieranforderungen und der erwarteten Werkzeuglebensdauer ab.
Welche Bearbeitungsverfahren werden für Präzisionsformkerne und -einsätze verwendet?
Präzisions-Formkerne und -Einsätze werden üblicherweise durch CNC-Fräsen, CNC-Drehen, Erodieren, Drahterodieren, Schleifen, Polieren und Oberflächenbehandlung hergestellt. Das optimale Verfahren hängt vom Kernmaterial, der Härte, der Geometrie, den Toleranzen, der Oberflächengüte und den funktionalen Eigenschaften ab. Bei komplexen Kernen wird häufig eine Kombination aus CNC-Bearbeitung und Erodieren eingesetzt, um präzise Details, scharfe Kanten, tiefe Rippen und einen stabilen Formsitz zu erzielen.
Fazit
Ein Formkern ist eine wichtige Werkzeugkomponente, die die inneren Strukturen formt, das Entformen unterstützt, die Kühlung beeinflusst und die Qualität des fertigen Formteils steuert. Eine gute Formkernkonstruktion trägt dazu bei, die Produktionsstabilität zu verbessern, Fehler zu reduzieren und die Werkzeugstandzeit zu verlängern.
Bei TiRapid bieten wir präzise CNC-Bearbeitung für Formkerne, Formeinsätze und kundenspezifische Werkzeugkomponenten. Senden Sie uns Ihre Zeichnungen, 3D-Dateien, Material-, Toleranz- und Wärmebehandlungsanforderungen sowie Ihre Stückzahlen. Unser Team unterstützt Sie gerne bei der Suche nach der optimalen Bearbeitungslösung für Ihr Projekt.















