
Die Oberflächengüte von CNC-Drehteilen beeinflusst direkt die Montagegenauigkeit, Verschleißfestigkeit, Dichtleistung und Lebensdauer der Bauteile. Für Unternehmen, die Präzisionswellen, Metallhülsen, Gewindeverbinder und kundenspezifische Drehteile beziehen, reicht die Einhaltung der Maßvorgaben oft nicht aus. Sichtbare Werkzeugspuren, Grate, Rattermarken oder lokale Kratzer können die Montage und die Produktleistung ebenfalls beeinträchtigen. Um eine gleichmäßige Oberflächengüte zu erzielen, ist die richtige Kombination aus Schneidwerkzeugmaterial, Werkzeugradius, Schnittgeschwindigkeit, Vorschub, Kühlmittelzufuhr und Maschinensteifigkeit erforderlich. Durch die Optimierung der Bearbeitungsparameter und Prüfverfahren können Hersteller Nacharbeiten reduzieren, die Konsistenz der CNC-Drehteile verbessern und die Produktionskosten insgesamt senken.
Was ist die Oberflächenrauheit beim CNC-Drehen? Wie beeinflusst der Ra-Wert die Teilequalität?
Die Oberflächenrauheit beim CNC-Drehen misst die mikroskopischen Unebenheiten einer bearbeiteten Oberfläche. Sie wird üblicherweise als Ra (arithmetische mittlere Rauheit) angegeben. Ein niedrigerer Ra-Wert deutet im Allgemeinen auf ein glatteres Oberflächenprofil hin. Um jedoch festzustellen, ob ein Bauteil seine funktionalen Anforderungen erfüllt, müssen auch Welligkeit, Grate, Kratzer, Rundheit und andere geometrische Merkmale berücksichtigt werden.
In der Präzisionsfertigung erfordern unterschiedliche Bauteile unterschiedliche Oberflächenbeschaffenheiten. Standardverbinder genügen oft einer Standardbearbeitungsqualität, während Lagersitze, Gleitflächen, Dichtungsbereiche und Präzisionsgetriebekomponenten häufig eine präzisere Oberflächenkontrolle erfordern. Bei der Erstellung von Konstruktionszeichnungen sollten Einkaufsteams die Oberflächenrauheit entsprechend der tatsächlichen Funktion jedes Bauteils festlegen, anstatt automatisch den niedrigstmöglichen Ra-Wert zu fordern.
Gängige Ra-Werte beim CNC-Drehen und ihre Anwendungen
Die folgenden Werte veranschaulichen typische Anforderungen an die Oberflächenbeschaffenheit. Die tatsächlichen Spezifikationen sollten je nach Material, Bearbeitungsprozess und Bauteilfunktion ermittelt werden.
| Reibungskoeffizient | Typische Oberflächeneigenschaften | Allgemeine Anwendungen |
| Ra 6.3 μm | Sichtbare Bearbeitungsspuren | Nichtkritische Oberflächen und allgemeine mechanische Teile |
| Ra 3.2 μm | Standard gedrehte Oberfläche | Allgemeine Wellen und Verbindungsstücke |
| Ra 1.6 μm | Feiner bearbeitete Oberfläche | Präzisionsmechanische Teile und Passflächen |
| Ra 0.8 μm | Relativ glatte Oberfläche | Bauteile, die eine verbesserte Kontaktqualität erfordern |
| Ra 0.4 μm oder niedriger | Feine Oberflächenbeschaffenheit | Ausgewählte Präzisionspassungen und funktionale Oberflächen |
Diese Werte garantieren keine Ergebnisse für jedes Material oder jede Maschine. Die endgültige Oberflächengüte hängt von der Werkzeuggeometrie, den Schnittbedingungen, der Materialhaftung, den Maschinenschwingungen und den Messmethoden ab. Bei Bauteilen mit strengen technischen Anforderungen sollten die technischen Zeichnungen den Rauheitsstandard und die Prüfstellen genau festlegen.
Warum beeinflusst die Oberflächenrauheit die Bauteilleistung?
- Montagegenauigkeit: Wenn eine Welle mit einem Lager in Kontakt kommt oder eine Hülse über einen Stift passt, können übermäßige Oberflächenunebenheiten die tatsächlichen Kontaktbedingungen und das Montagespiel beeinträchtigen.
- Verschleißfestigkeit: Die Oberflächenbeschaffenheit beeinflusst Reibung, Schmierfilmbildung und Verschleißverhalten. Die tatsächliche Leistung hängt außerdem von Material, Belastung und Schmierung ab.
- Dichtheitssicherheit: Kratzer oder ungeeignete Oberflächenstrukturen an den Dichtflächen können das Risiko von Leckagen erhöhen.
- Dauerfestigkeit: Bestimmte Bauteile, die zyklischer Belastung ausgesetzt sind, reagieren empfindlich auf Oberflächenkerben und Bearbeitungsfehler, weshalb die Oberflächenqualität von besonderer Bedeutung ist.
- Optische Qualität: Gleichmäßige Oberflächenstrukturen verbessern das Erscheinungsbild freiliegender Metallbauteile und tragen zu einer gleichmäßigeren Oberflächenveredelung bei.
Das Verständnis der praktischen Bedeutung von Ra-Spezifikationen hilft den Ingenieurteams dabei, geeignete Bearbeitungsstandards festzulegen und gleichzeitig Oberflächenqualität, Fertigungseffizienz und Anschaffungskosten in Einklang zu bringen.
Wie man CNC-Drehwerkzeuge für eine bessere Oberflächengüte auswählt
Werkzeuggeometrie, Wendeschneidplattenmaterial, Schneidkantenzustand und Werkzeugverschleiß beeinflussen maßgeblich den Materialabtrag und die Oberflächenbeschaffenheit. Selbst bei Verwendung derselben CNC-Drehmaschine können ungeeignete Wendeschneidplatten, verschlissene Schneidkanten oder Aufbauschneiden sichtbare Bearbeitungsspuren hinterlassen. Bei Präzisionsdrehprojekten im CNC-Bereich muss die Werkzeugauswahl Werkstückmaterial, Schnittbedingungen, Bauteilgeometrie und die geforderte Oberflächengüte berücksichtigen.
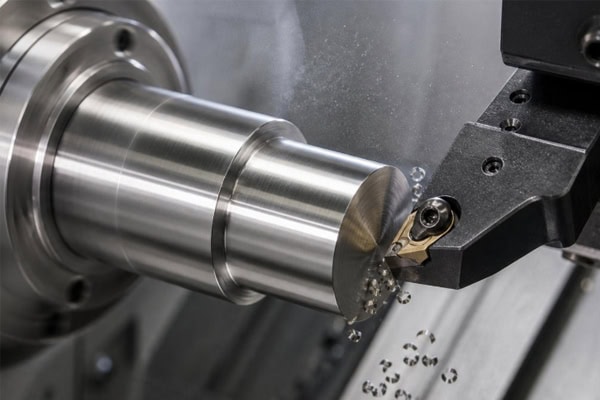
Tipps zur Werkzeugauswahl für verschiedene Werkstückmaterialien
Die Auswahl eines für das Werkstückmaterial geeigneten Wendeschneidplatteneinsatzes kann den Schnittwiderstand verringern, die Spanbildung verbessern und Oberflächenfehler minimieren.
- Aluminiumdrehen: Aluminiumlegierungen sind im Allgemeinen gut zerspanbar, einige Sorten neigen jedoch zu Aufbauschneiden und Materialanhaftungen. Scharfe, polierte Wendeschneidplatten für Aluminium können die Oberflächengüte verbessern, sofern die Schneide sauber gehalten wird.
- Drehen von Edelstahl: Edelstahl erzeugt beim Schneiden erhebliche Wärme und kann kaltverfestigen. Wendeschneidplatten müssen daher über geeignete Zähigkeit, Verschleißfestigkeit und Spanabfuhr verfügen. Längeres Reiben zwischen Werkzeug und Werkstück ist zu vermeiden.
- Drehen von Kohlenstoffstahl und legiertem Stahl: Die Auswahl der Wendeschneidplatten erfolgt anhand der Werkstoffhärte und des Wärmebehandlungszustands. Bei Schlichtbearbeitungen sind Schneidkantenschärfe, Stabilität der Wendeschneidplatte und Verschleißkontrolle besonders wichtig.
- Messingdrehen: Messing lässt sich im Allgemeinen gut bearbeiten. Eine geeignete Werkzeuggeometrie kann helfen, Grate und Kantenfehler zu reduzieren.
- Drehen von technischen Kunststoffen: Werkstoffe wie POM und PEEK erfordern eine sorgfältige Kontrolle der Schnittwärme, der elastischen Verformung und des Anpressdrucks. Scharfe Werkzeuge und geeignete Schnittparameter tragen dazu bei, Grate, Schmelzspuren und Maßabweichungen zu minimieren.
Werkstoffe, Werkzeuge und Schnittparameter müssen aufeinander abgestimmt sein. Bei schwer zerspanbaren Werkstoffen oder hochpräzisen Bauteilen sollten Probeschnitte und Oberflächenmessungen durchgeführt werden, um den endgültigen Bearbeitungsprozess festzulegen, anstatt Parameter von einem anderen Werkstoff zu übernehmen.
Wie beeinflussen Werkzeugnasenradius und Schneidkantenbeschaffenheit den Ra-Wert?
Der Werkzeugspitzenradius beeinflusst die theoretische Resthöhe der Drehspuren. Unter ansonsten gleichen Bedingungen kann eine geeignete Vergrößerung des Spitzenradius die geometrische Oberflächenrauheit verringern. Ein zu großer Radius kann jedoch die radialen Schnittkräfte erhöhen, wodurch schlanke Wellen, dünnwandige Bauteile oder Teile mit unzureichender Steifigkeit anfälliger für Vibrationen werden.
Beachten Sie bei der Bearbeitung folgende Vorgehensweisen:
- Wählen Sie einen geeigneten Nasenradius entsprechend der Bauteilsteifigkeit, um zu verhindern, dass übermäßige Schnittkräfte Rattermarken erzeugen.
- Verwenden Sie Einsätze in gutem Zustand für die Feinbearbeitung und ersetzen Sie Werkzeuge, die deutliche Abnutzungserscheinungen, Absplitterungen oder Materialanhaftungen aufweisen.
- Prüfen Sie den Überhang des Werkzeughalters und die Einspannvorrichtung, um elastische Verformungen innerhalb des Werkzeugsystems zu minimieren.
- Um durch Verformung bedingte Oberflächenfehler zu reduzieren, sollten für dünnwandige Bauteile geeignete Spannmittel und Stützvorrichtungen verwendet werden.
- Wählen Sie eine Spanbrechergeometrie, die für das Werkstückmaterial geeignet ist, um zu verhindern, dass die Späne die fertige Oberfläche zerkratzen.
Geeignete Werkzeuge verbessern die Oberflächengüte und tragen zur Aufrechterhaltung der Dimensionsstabilität bei der Serienfertigung bei, wodurch Qualitätsschwankungen aufgrund von Änderungen des Werkzeugzustands reduziert werden.
Wie man die CNC-Drehparameter anpasst, um die Oberflächenrauheit zu reduzieren
Schnittgeschwindigkeit, Vorschub und Schnitttiefe sind entscheidende Parameter für die Oberflächenqualität beim CNC-Drehen. Die optimalen Einstellungen variieren je nach Material, Werkzeug und Maschinensteifigkeit. Eine Erhöhung der Spindeldrehzahl allein garantiert keine bessere Oberflächengüte, wenn Vorschub, Werkzeuggeometrie und Werkstückauflage nicht optimal aufeinander abgestimmt sind.
Ein zuverlässigerer Ansatz besteht darin, den Endbearbeitungsprozess unter Berücksichtigung der Empfehlungen des Werkzeugherstellers, der Materialeigenschaften und der Ergebnisse von Probeschnitten zu optimieren.
Optimierung von Vorschub und Schnittgeschwindigkeit
Nach einem vereinfachten idealen geometrischen Modell verhält sich die theoretische Drehrauhigkeit proportional zum Quadrat des Vorschubs pro Umdrehung und umgekehrt proportional zum Werkzeugspitzenradius. Eine gängige Näherung lautet:
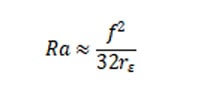
Kennzahlen:
(f) steht für Vorschub pro Umdrehung.
(r_\varepsilon) bezeichnet den Radius der Werkzeugspitze.
Diese Formel hilft, den Einfluss geometrischer Werkzeugspuren zu erklären. Sie garantiert jedoch nicht den tatsächlichen Ra-Wert, da Vibrationen, Werkzeugverschleiß, Materialhaftung und Maschinenfehler die endgültige Oberfläche beeinflussen können.
Zu den praktischen Methoden zur Parameteroptimierung gehören:
- Reduzieren Sie den Vorschub beim Schlichten angemessen: Ein geringerer Vorschub verringert in der Regel die theoretische Werkzeugspurhöhe. Zu geringe Vorschübe können jedoch Reibung, Materialanhaftung oder Produktivitätseinbußen verursachen. Probeschnitte helfen, einen geeigneten Bereich zu ermitteln.
- Schnittgeschwindigkeit optimieren: Bei bestimmten Werkstoffen kann eine höhere Schnittgeschwindigkeit Aufbauschneiden reduzieren und die Oberflächenqualität verbessern. Dabei müssen jedoch die Hitzebeständigkeit der Wendeschneidplatte, die Drehzahlgrenzen der Maschine und die Schnitttemperatur berücksichtigt werden.
- Gleichmäßiges Aufmaß beachten: Zu viel Material kann die Schnittkräfte erhöhen, während zu wenig Material dazu führen kann, dass das Werkzeug an der Oberfläche reibt und keine stabilen Schnittbedingungen aufrechterhalten werden.
- Separate Parameter für Schruppen und Schlichten: Beim Schruppen steht der stabile Materialabtrag im Vordergrund, während beim Schlichten die Oberflächenqualität, die Maßgenauigkeit und die Schnittstabilität im Fokus stehen.
- Die Ergebnisse sollten durch Probeschnitte überprüft werden: Messen Sie die tatsächliche Oberfläche mit einem Rauheitsmessgerät und notieren Sie die Parameter, den Werkzeugzustand und die Materialcharge, um ein wiederholbares Produktionsfenster zu schaffen.
Wie man Schnitttiefe und Bearbeitungszugabe koordiniert
Die Schnitttiefe beeinflusst Schnittkräfte, Wärmeentwicklung und Werkzeugbelastung. Bei Schruppbearbeitungen steht typischerweise die Abtragsrate im Vordergrund, während bei Schlichtbearbeitungen ein gleichmäßiges und angemessenes Aufmaß erforderlich ist, um plötzliche Schwankungen der Schnittbelastung zu vermeiden.
Bei schlanken Wellen, dünnwandigen Hülsen und Bauteilen mit kleinem Durchmesser kann eine zu große Schnitttiefe zu Werkstückverformungen oder Vibrationen führen. Passen Sie die Bearbeitungsreihenfolge an die Bauteilstruktur an, verwenden Sie geeignete Spann- und Abstützmethoden und vermeiden Sie abrupte Änderungen der Schnittbelastung während der Endbearbeitung.
Bei gestuften Wellen mit mehreren Durchmessern sollten die Werkzeugwege sorgfältig geplant werden, um Oberflächenspuren durch das Ein- und Ausfahren des Werkzeugs zu minimieren.
Wie man die Kühlmittelzufuhr und die Spanabfuhr beim CNC-Drehen optimiert, um Kratzer und Rattern zu vermeiden
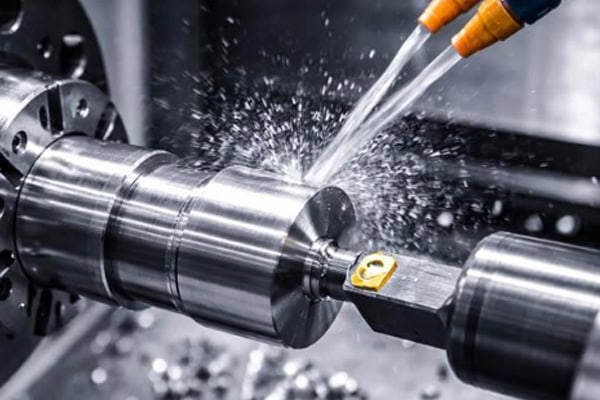
Kühlmittel, Kühlmethoden und Spanabfuhr beeinflussen sowohl die Werkzeugstandzeit als auch die Oberflächenqualität des Werkstücks. Können die Späne die Schnittzone nicht effizient verlassen, reiben sie wiederholt an Werkzeug und Werkstück und verursachen so Kratzer, Eindellungen oder lokale Rauheitsabweichungen. Ein effektives Spanmanagement ist besonders wichtig beim Drehen von Edelstahl, Tiefbohrungsbuchsen und Wellenkomponenten in der Serienfertigung.
Kühlmittelzufuhr und Schneidzonenmanagement
- Stellen Sie sicher, dass das Kühlmittel die Schneidzone erreicht: Düsenpositionierung und Durchflussrichtung sollten mit der Werkzeugvorschubrichtung übereinstimmen, um eine effektive Abdeckung des Schneidbereichs zu gewährleisten.
- Kühlmittelzustand aufrechterhalten: Konzentration, Reinheit und Filtration entsprechend den Maschinen- und Materialanforderungen steuern, um zu verhindern, dass Verunreinigungen das Werkstück zerkratzen.
- Wählen Sie eine geeignete Schmiermethode: Unterschiedliche Werkstoffe erfordern unterschiedliche Kühl- und Schmierbedingungen. Beachten Sie die Empfehlungen für geeignete Werkzeuge und die Leistungsfähigkeit der Ausrüstung.
- Wärmestau kontrollieren: Bei kontinuierlicher Produktion sollten die Werkstücktemperatur und die thermischen Bedingungen der Maschine überwacht werden, um Maß- und Oberflächenabweichungen zu reduzieren.
- Ungeeignete, intermittierende Kühlung ist zu vermeiden: Unter bestimmten Werkzeug- und Schnittbedingungen kann eine ungleichmäßige Kühlmittelzufuhr zu einem Thermoschock führen. Die Kühlverfahren sollten auf das Werkzeugmaterial und den Bearbeitungsprozess abgestimmt sein.
Chipkontrolle und Vibrationsmanagement
Spanabfuhr und Maschinensteifigkeit sollten gemeinsam optimiert werden, insbesondere bei der Bearbeitung tiefer Bohrungen, schlanker Wellen oder Werkstoffe, die lange, kontinuierliche Späne erzeugen.
- Wählen Sie eine geeignete Spanbrechergeometrie und geeignete Zuführungsparameter, um Späne zu erzeugen, die effizient abgeführt werden können.
- Prüfen Sie den Werkzeugüberstand, um Vibrationen durch übermäßige Werkzeughalterverlängerung zu reduzieren.
- Verwenden Sie für schlanke Wellen einen Reitstock, eine Lünette oder eine andere geeignete Stütze.
- Prüfen Sie Spannzangen, Futter, weiche Backen und Auflageflächen, um eine stabile Werkstückspannung zu gewährleisten und Exzentrizität zu minimieren.
- Überwachen Sie ungewöhnliche Vibrationen an der Spindel, dem Werkzeugrevolver und dem Werkstückspannsystem und prüfen Sie diese auf Verschleiß oder Lockerung.
- Späne sollten nach der Bearbeitung umgehend entfernt werden, um Kratzer beim Transport und bei der Lagerung zu vermeiden.
Wenn Schnittparameter, Kühlmittelzufuhr und Späneabfuhr richtig gesteuert werden, lässt sich die Oberflächenqualität bei kontinuierlicher Produktion leichter konstant halten.
Wie man die Oberflächenrauheit von CNC-gedrehten Werkstücken prüft und die Chargenkonsistenz sicherstellt
Eine Sichtprüfung kann zwar offensichtliche Kratzer, Grate und unregelmäßige Bearbeitungsspuren erkennen, ersetzt aber nicht die professionelle Rauheitsmessung. Präzisionsbauteile mit vorgegebenen Ra-Anforderungen müssen mit einem geeigneten Oberflächenrauheitsmessgerät unter Einhaltung der vorgeschriebenen Messpunkte, Messrichtung und geltenden Normen vermessen werden.
Bei hochpräzisen Bauteilen oder kritischen Funktionsflächen sollte die Oberflächenrauheitsprüfung mit Dimensionsmessungen, Rundheitsprüfungen, Rundlaufmessungen und anderen geometrischen Prüfungen kombiniert werden.
Praktische Qualitätsprüfungsmethoden für CNC-Drehen
- Erstmusterprüfung: Bei der Einführung eines neuen Programms, Werkzeugs oder einer neuen Materialcharge sind die kritischen Abmessungen und die Oberflächenbeschaffenheit zu prüfen, um sicherzustellen, dass der Prozess den Zeichnungsanforderungen entspricht.
- Prozessbegleitende Prüfung: Die Stichprobenhäufigkeit sollte anhand des Produktionsvolumens, des Bauteilrisikos und des Werkzeugverschleißes festgelegt werden, um Veränderungen der Bearbeitungsbedingungen frühzeitig zu erkennen.
- Endkontrolle: Vor der Auslieferung werden die kritischen Abmessungen, die Oberflächenrauheit, die Gewindespezifikationen und das Aussehen überprüft.
- Werkzeugstandzeitmanagement: Erfassen Sie die Werkzeugbetriebszeit, die Produktionsmenge und die Ergebnisse der Oberflächenmessung, um Werkzeugwechsel zu planen, bevor sich die Qualität verschlechtert.
- Inspektionsprotokollverwaltung: Messergebnisse und Bearbeitungsparameter wichtiger Bauteile werden gespeichert, um Chargenabweichungen nachzuverfolgen und eine kontinuierliche Verbesserung zu unterstützen.
Unternehmen, die CNC-Drehdienstleistungen in Anspruch nehmen, sollten die Anforderungen an die Oberflächenrauheit und die entsprechenden Flächen in ihren technischen Zeichnungen klar spezifizieren. Falls nur bestimmte Passflächen einen niedrigen Ra-Wert erfordern, sollten diese Stellen explizit gekennzeichnet werden, um unnötige Nachbearbeitungen am gesamten Bauteil zu vermeiden.
Wie man einen Lieferanten für Präzisions-CNC-Drehmaschinen auswählt
Die Auswahl des Lieferanten ist für eine gleichbleibende Oberflächengüte und Maßgenauigkeit gleichermaßen wichtig. Neben der Maschinenkonfiguration sollten Käufer auch die technischen Prüfkapazitäten, die Materialverfügbarkeit, das Werkzeugmanagement, die Prüfgeräte, die Unterstützung bei der Oberflächenbehandlung und die Verfahren zur Chargenqualitätskontrolle bewerten.
TiRapid bietet CNC-Drehen, CNC-Fräsen und andere Präzisionsfertigungsdienstleistungen für Unternehmen an, die kundenspezifische Metallkomponenten, technische Kunststoffteile, Prototypen und Serienfertigungsstücke benötigen.
Bei der Angebotsanfrage benötigen wir STEP- oder STP-3D-CAD-Modelle, 2D-Konstruktionszeichnungen, Materialgüten, Mengen, Ziel-Ra-Werte und kritische Toleranzen. Diese Angaben helfen unserem Entwicklungsteam, die Herstellbarkeit zu beurteilen und ein passendes Angebot zu erstellen.
Bei der Auswahl eines Lieferanten sollten Sie Folgendes berücksichtigen:
- Kann der Lieferant die spezifizierten Materialien bearbeiten und die kritischen Zeichnungstoleranzen einhalten?
- Verfügt der Lieferant über geeignete Geräte zur Messung der Oberflächenrauheit und zur Dimensionsprüfung?
- Kann der Lieferant eine Erstmusterprüfung und eine Fertigungsbegleitprüfung durchführen?
- Kann der Lieferant auf Basis der Bauteilgeometrie Empfehlungen zur fertigungsgerechten Konstruktion (Design for Manufacturability, DFM) anbieten?
- Verfügt der Lieferant über ausreichende Produktionskapazität und einen geeigneten Lieferplan?
- Kann der Lieferant die Anforderungen an Entgraten, Oberflächenbehandlung und Verpackung erfüllen?
Durch die Definition von Anforderungen an die Oberflächenrauheit, die Auswahl geeigneter Schneidwerkzeuge, die Optimierung der Schnittparameter, die Kontrolle der Kühlmittel- und Späneabfuhr und die Implementierung eines einheitlichen Inspektionsprozesses können Hersteller die Oberflächenqualität und die Chargenkonsistenz beim CNC-Drehen verbessern.
Bei Projekten mit Präzisionswellen, Hülsen, Gewindekomponenten und kundenspezifischen Rotationsteilen sollten Material, Abmessungen, Toleranzen und Anforderungen an die Oberflächenbeschaffenheit bereits in der Angebotsphase angegeben werden, um eine Fertigungslösung zu erhalten, die der tatsächlichen Anwendung entspricht.















