
Präzisionsdrehen erfordert eine strikte Kontrolle der Maßgenauigkeit, Oberflächengüte und Bearbeitungsstabilität. Falsche Schnittparameter können die Werkstückqualität und die Werkzeugstandzeit direkt beeinträchtigen. Während der Bearbeitung können ungeeignete Kombinationen von Spindeldrehzahl, Vorschub und Schnitttiefe zu Vibrationen, Maßabweichungen, mangelhafter Oberflächenqualität und erhöhtem Werkzeugverschleiß führen. Um eine stabile Präzisionsbearbeitung zu gewährleisten, ist eine systematische Optimierung auf Basis der Materialeigenschaften, des Maschinenzustands und der Schneidwerkzeugleistung erforderlich.
Wie man die Schnittgeschwindigkeitsparameter optimiert
Die Schnittgeschwindigkeit beeinflusst direkt die Wärmeentwicklung, den Werkzeugverschleiß und die Oberflächengüte. Zu niedrige Geschwindigkeiten können zur Bildung von Aufbauschneiden führen, während zu hohe Geschwindigkeiten eine schnelle Wärmeansammlung und Maßabweichungen verursachen können.
Methoden zur Geschwindigkeitsanpassung für verschiedene Materialien
Unterschiedliche Materialien weisen beim Schneiden unterschiedliche Härte, Wärmeleitfähigkeit und Plastizität auf, was individuelle Geschwindigkeitseinstellungen erfordert.
- Aluminiumlegierungen eignen sich für höhere Spindeldrehzahlen, um die Oberflächenqualität zu verbessern.
- Edelstahl erfordert eine kontrollierte Drehzahl, um eine Überhitzung zu vermeiden.
- Hochharte Werkstoffe erfordern eine geringere Schnittgeschwindigkeit, um den Werkzeugverschleiß zu reduzieren.
- Kupferwerkstoffe können von der Stabilität bei der Hochgeschwindigkeitsbearbeitung profitieren.
- Den Spindeldrehzahlbereich entsprechend der Materialhärte anpassen.
- Separate Geschwindigkeitsstrategien für Schruppen und Schlichten
Eine optimale Abstimmung von Material und Schnittgeschwindigkeit verbessert die Bearbeitungsstabilität.
Wärmeregulierung beim Hochgeschwindigkeitsschneiden
Bei der Hochgeschwindigkeitsbearbeitung steigt die Wärmeansammlung rapide an und kann bei unzureichender Kühlung die Maßgenauigkeit beeinträchtigen.
- Die Dauer des kontinuierlichen Schneidens kontrollieren, um lokale Überhitzung zu vermeiden.
- Verwenden Sie Kühlmittel mit hohem Durchfluss, um den Temperaturanstieg zu reduzieren.
- Um thermische Schwankungen zu reduzieren, ist ein stabiler Spindelbetrieb zu gewährleisten.
- Vermeiden Sie häufiges Beschleunigen und Abbremsen, das zu thermischer Verformung führt.
- Verbesserung der Wärmeableitungseffizienz zur Reduzierung der Wärmestauung
- Eine stabile Werkzeugtemperatur beibehalten
Eine stabile Wärmeregelung verbessert die Maßhaltigkeit.
Oberflächengüte- und Geschwindigkeitsanpassungstechniken
Die Schnittgeschwindigkeit steht in direktem Zusammenhang mit der Oberflächenrauheit.
- Erhöhen Sie die Schnittgeschwindigkeit beim Schlichten, um Werkzeugspuren zu reduzieren.
- Spindelschwankungen kontrollieren, um eine gleichmäßige Oberflächenstruktur zu gewährleisten
- Werkzeugschärfe verbessern, um Materialrisse zu reduzieren
- Kombinieren Sie geringe Vorschubgeschwindigkeiten mit einer konstanten Drehzahl für ein feineres Finish.
- Vermeiden Sie langsame Schnittgeschwindigkeiten, die zu Haftungsproblemen führen.
- Kontinuierliche und stabile Bearbeitungsbedingungen aufrechterhalten
Durch die richtige Anpassung der Drehzahl entstehen glattere und gleichmäßigere Oberflächen.
So stellen Sie Vorschubgeschwindigkeit und Schnitttiefe ein
Vorschubgeschwindigkeit und Schnitttiefe sind entscheidende Parameter beim Präzisionsdrehen. Sie beeinflussen direkt die Schnittkraft, die Werkzeugbelastung, die Wärmeentwicklung und die Bearbeitungsstabilität. Zu hoher Vorschub kann sichtbare Werkzeugspuren und Vibrationen verursachen, während eine ungeeignete Schnitttiefe zu instabiler Werkzeugbelastung und Maßabweichungen führen kann. Eine effektive Parametereinstellung erfordert die Abstimmung von Materialeigenschaften, Werkzeugsteifigkeit und Maschinenstabilität.
Vorschubsteuerungstechniken
Die Vorschubgeschwindigkeit beeinflusst sowohl die Bearbeitungseffizienz als auch die Oberflächenbeschaffenheit. Unterschiedliche Bearbeitungsstufen erfordern unterschiedliche Vorschubstrategien.
- Erhöhen Sie die Vorschubgeschwindigkeit beim Schruppen, um die Materialabtragsleistung zu verbessern.
- Reduzieren Sie die Vorschubgeschwindigkeit beim Fertigen, um die Oberflächengüte zu verbessern.
- Vorschub entsprechend dem Werkzeugspitzenradius einstellen
- Gleichmäßige und kontinuierliche Vorschubbewegung beibehalten
- Die Schnittkraft steuern, um die Vibrationsverstärkung zu reduzieren
- Den Vorschubrhythmus der Materialplastizität anpassen
- Vermeiden Sie zu geringe Vorschübe, da diese die Reibung erhöhen.
Eine stabile Vorschubsteuerung verbessert die Maßhaltigkeit und reduziert Rauheitsprobleme.
Methoden zur Optimierung der Schnitttiefe
Die Schnitttiefe hat einen starken Einfluss auf die Werkzeugbelastung und die Wärmeverteilung.
- Für höhere Produktivität beim Schruppen größere Schnitttiefen nutzen.
- Verringern Sie die Schnitttiefe beim Feinschliff, um Verformungen zu minimieren.
- Die Schnittlast kontrollieren, um eine Werkzeugüberlastung zu vermeiden.
- Vermeiden Sie plötzliche Tiefenänderungen, die Aufprallkräfte erzeugen.
- Die Tiefe entsprechend der Maschinensteifigkeit anpassen
- Passen Sie die Schnitttiefe an die Werkzeugfestigkeit an.
- Eine stabile Schnittkraftverteilung aufrechterhalten
Die richtige Tiefeneinstellung reduziert den Werkzeugverschleiß und verbessert die Dimensionsstabilität.
Vorschub- und Tiefenanpassungsstrategie
Vorschubgeschwindigkeit und Schnitttiefe stehen in engem Zusammenhang. Eine falsche Abstimmung kann die Schnittbelastung drastisch erhöhen.
- Reduzieren Sie die Vorschubgeschwindigkeit bei größerer Schnitttiefe.
- Bei flachen Schlichtschnitten Mikrovorschub verwenden.
- Eine gleichmäßige Spandicke gewährleisten, um Schwankungen zu reduzieren
- Optimierung der Parameterkombination basierend auf der Werkzeugsteifigkeit
- Vermeiden Sie die Kombination von hohem Vorschub und übermäßiger Schnitttiefe.
- Um die Auswirkungen zu reduzieren, sollten kontinuierliche Schnittbedingungen aufrechterhalten werden.
- Die Parameter werden dynamisch an die Bedingungen der Chip-Entleerung angepasst.
Durch die richtige Parameterabstimmung werden die Bearbeitungsglätte und die Werkzeugstandzeit verbessert.
Strategie zur Kombination von Endbearbeitungsparametern
Für die Endbearbeitung sind höhere Stabilität und Präzision erforderlich.
- Höhere Spindeldrehzahl bei geringerer Vorschubgeschwindigkeit verwenden
- Halten Sie die Schnitttiefe gering, um Vibrationen zu reduzieren.
- Werkzeugschärfe verbessern für feinere Oberflächenqualität
- Die Schnittwärme steuern, um die Abmessungen zu stabilisieren
- Verwenden Sie starre Spannsysteme, um die Verschiebung zu reduzieren.
- Vermeiden Sie plötzliche Parameteränderungen während der Bearbeitung.
- Gleichmäßigen und kontinuierlichen Schnittrhythmus beibehalten.
Stabile Parameterkombinationen verbessern die Präzision und die Oberflächenkonsistenz.
Parameteranpassungstechniken für verschiedene Materialien
Unterschiedliche Materialien verhalten sich hinsichtlich Härte, Plastizität und Wärmeleitfähigkeit unterschiedlich.
- Aluminiumlegierungen ermöglichen höhere Vorschübe und Hochgeschwindigkeitsbearbeitung.
- Edelstahl erfordert eine reduzierte Zufuhr, um Kaltverfestigung zu vermeiden.
- Hochharte Werkstoffe erfordern eine geringere Schnitttiefe.
- Die Bearbeitung von Kupfer erfordert besondere Aufmerksamkeit hinsichtlich der Haftungskontrolle.
- Die Bearbeitung von Titanlegierungen erfordert eine Kontrolle der Wärmeansammlung.
- Parameter entsprechend den Spanbildungseigenschaften anpassen
Eine korrekte Parameterabstimmung verbessert die Stabilität und die Werkzeugstandzeit.
Schnittlast- und Stabilitätskontrolle
Schwankungen der Schnittlast beeinflussen Vibrationen und Maßgenauigkeit.
- Eine stabile Schnittkraftvariation beibehalten
- Vermeiden Sie plötzliche Parameteränderungen, die Vibrationen erzeugen.
- Optimierung des Übergangs zwischen Schruppen und Schlichten
- Wärmestau bei der kontinuierlichen Bearbeitung kontrollieren
- Die Parameter werden dynamisch an den Maschinenzustand angepasst.
- Verbesserung der allgemeinen Laufstabilität der Maschine
Eine stabile Lastregelung verbessert sowohl die Oberflächenqualität als auch die Maßgenauigkeit.
Werkzeugparameter und Bearbeitungsstabilitätskontrolle
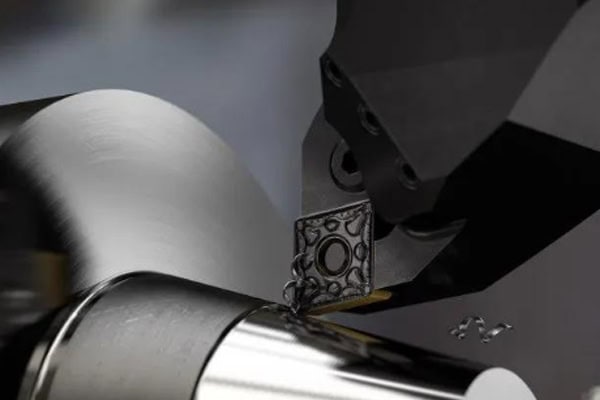
Werkzeugparameter beeinflussen die Schnittkraftverteilung, den Spanabtransport, Vibrationen und die Oberflächenqualität. Beim Präzisionsdrehen wirken sich Werkzeuggeometrie, Verschleißzustand und Montagegenauigkeit auf die Maßhaltigkeit aus. Selbst auf hochpräzisen Maschinen können fehlerhafte Werkzeugeinstellungen zu Maßabweichungen und Oberflächenwelligkeit führen.
Techniken zur Optimierung der Werkzeuggeometrie
Die Werkzeuggeometrie beeinflusst das Verformungsverhalten des Materials und den Schnittwiderstand.
- Vergrößern Sie den Spanwinkel, um den Schnittwiderstand zu verringern.
- Optimierung des Freiwinkels zur Reduzierung der Reibungswärme
- Kontrollieren Sie den Nasenradius, um den Oberflächenübergang zu verbessern.
- Verwenden Sie scharfe Schneidkanten, um die Bildung von Aufbauschneiden zu reduzieren.
- Geometrie entsprechend dem Werkstückmaterial anpassen
- Verbesserung der Gleichmäßigkeit der Späneabfuhr
- Vermeiden Sie einen zu großen Spanwinkel, der die Kantenfestigkeit schwächt.
Die optimierte Geometrie verbessert die Schnittstabilität und die Oberflächenqualität.
Methoden zur Überwachung des Werkzeugverschleißes
Der Werkzeugverschleiß erhöht bei kontinuierlicher Bearbeitung allmählich die Maßabweichung.
- Überprüfen Sie regelmäßig den Verschleiß und die Absplitterungen der Werkzeugspitzen.
- Überwachen Sie Änderungen im Schnittton
- Beobachten Sie Veränderungen in Oberflächenstruktur und Farbe
- Trends bei der Erfassung von Maßabweichungen
- Vermeiden Sie Bearbeitungen, die über die Werkzeugstandzeit hinausgehen.
- Reduzierung von abnormalem Verschleiß durch Lastkontrolle
- Stabile Austauschintervalle festlegen
Eine stabile Verschleißkontrolle verbessert die Bearbeitungskonsistenz.
Stabilitätskontrolle der Werkzeuginstallation
Die Werkzeuginstallation beeinflusst Rundlaufgenauigkeit, Vibrationen und Bearbeitungsstabilität.
- Für eine starre Werkzeugklemmung sorgen.
- Werkzeugüberhanglänge reduzieren
- Prüfen Sie den Kontaktzustand zwischen Halter und Revolver.
- Installationswiederholbarkeit gewährleisten
- Verhindern Sie ein Lösen während der Bearbeitung
- Verbesserung der Stabilität der Installationsreferenz
- Werkzeugspitzenhöhe regelmäßig kalibrieren.
Eine stabile Installation reduziert Vibrationen und Maßabweichungen.
Techniken zur Werkzeugmaterialanpassung
Unterschiedliche Werkstückmaterialien erfordern unterschiedliche Werkzeugmaterialsysteme.
- Hartmetallwerkzeuge eignen sich für das Standard-Präzisionsdrehen.
- CBN-Werkzeuge eignen sich für harte Materialien
- Beschichtete Werkzeuge eignen sich für das kontinuierliche Hochgeschwindigkeitsschneiden.
- Robuste Werkzeuge eignen sich für unterbrochene Schnittbedingungen
- Passen Sie den Werkzeugtyp der Wärmeleitfähigkeit an.
- Optimierung der Schnittparameter in Verbindung mit der Werkzeugauswahl
Durch die richtige Abstimmung werden die Bearbeitungseffizienz und die Präzisionsstabilität verbessert.
Kühlsysteme und Schwingungsdämpfungstechniken
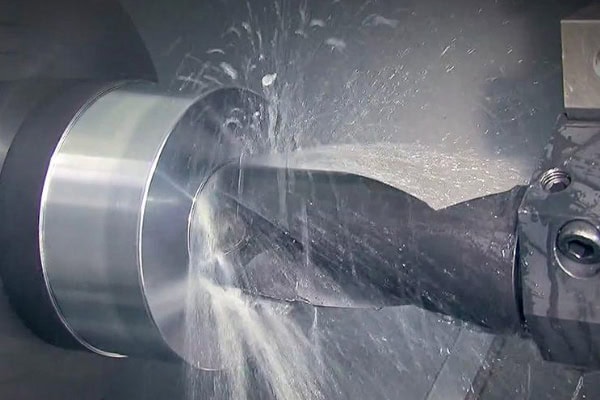
Kühlbedingungen und Vibrationen beeinflussen Maßgenauigkeit, Werkzeugstandzeit und Oberflächenqualität unmittelbar. Beim Präzisionsdrehen kann unzureichende Wärmeabfuhr zu thermischer Verformung und Maßabweichungen führen, während Vibrationen Oberflächenwelligkeit und ungleichmäßigen Werkzeugverschleiß verursachen können. Daher müssen Temperatur- und Vibrationskontrolle gemeinsam optimiert werden.
Methoden zur Kühlmitteloptimierung
Kühlmittel reduziert nicht nur die Temperatur, sondern beeinflusst auch die Schmierung und den Späneabtransport.
- Verwenden Sie Kühlmittel mit hohem Durchfluss, um die Wärmeableitung zu verbessern.
- Düsenausrichtung zur Schneidzone hin optimieren
- Wählen Sie ein Kühlmittel, das für die jeweiligen Materialien geeignet ist.
- Unzureichende Kühlung, die zu Kantenverhärtungen führt, verhindern.
- Für eine stabile Kühlmittelzirkulation sorgen.
- Kühlmittel regelmäßig filtern und austauschen
- Regelmäßiger Kühlmitteldruck zur Reduzierung lokaler Überhitzung
Durch optimierte Kühlung wird der Werkzeugverschleiß deutlich reduziert.
Ursachen und Kontrolle von Vibrationen
Vibrationen verringern die Schnittstabilität und beeinträchtigen sowohl die Abmessungen als auch die Oberflächenbeschaffenheit.
- Verbesserung der strukturellen Steifigkeit der Maschine
- Werkstücküberhanglänge reduzieren
- Optimieren Sie die Parameter, um den Resonanzbereich zu vermeiden.
- Für eine stabile Vorrichtungs- und Werkzeuginstallation sorgen
- Reduzierung der Stoßschwankungen beim Schneiden
- Schwankungen der Schnittkraft stabilisieren
- Spindel- und Führungsbahnzustand prüfen
Eine stabile Schwingungsdämpfung verbessert die Oberflächenhomogenität.
Techniken zur Kontrolle thermischer Verformung
Thermische Verformung ist eine häufige Ursache für Maßabweichungen beim Präzisionsdrehen.
- Die kontinuierliche Bearbeitungszeit steuern, um die Wärmeentwicklung zu reduzieren.
- Eine stabile Werkstatttemperatur aufrechterhalten
- Unnötigen Leerlauf der Spindel reduzieren
- Sorgen Sie für eine stabile Kühlzirkulation.
- Gleichmäßigen Bearbeitungsrhythmus beibehalten.
- Lokale Wärmekonzentrationen verhindern
- Führen Sie vor Abschluss der Arbeiten eine thermische Stabilisierung durch.
Eine stabile Temperaturregelung verbessert die langfristige Bearbeitungsgenauigkeit.
Umfassende Stabilitätsoptimierungsmethoden
Die Stabilität beim Präzisionsdrehen hängt von der koordinierten Steuerung des Maschinenzustands, der Werkzeuge, der Kühlung und der Bearbeitungsstrategie ab.
- Stabilen Maschinenbetriebszustand aufrechterhalten
- Regelmäßige Kalibrierung der Bearbeitungsreferenzgenauigkeit
- Standardisierung der Bearbeitungsparameterverwaltung
- Optimierung des Übergangs zwischen Schruppen und Schlichten
- Werkzeugstandzeitüberwachungssystem einrichten
- Überprüfen Sie das stabile Bearbeitungsfenster durch Probeschnitte.
Eine umfassende Optimierung verbessert sowohl die Bearbeitungseffizienz als auch die Präzisionsstabilität.















