
Beim CNC-Fräsen ist das Schneiden mit konstanter Geschwindigkeit weit verbreitet. Beim Eingriff in Ecken, tiefe Aussparungen, enge Nuten oder Bereiche mit stark variierender Materialzugabe ändert sich die tatsächliche Belastung des Werkzeugs jedoch kontinuierlich. Adaptive Vorschubstrategien passen die Vorschubgeschwindigkeit dynamisch durch Echtzeit- oder werkzeugwegbasierte Lastanalyse an und ermöglichen so einen stabileren Schnitt in verschiedenen Bearbeitungsbereichen. Für Hersteller, die eine höhere Bearbeitungseffizienz, längere Werkzeugstandzeiten und bessere Maßgenauigkeit anstreben, bieten adaptive Vorschubstrategien nicht nur höhere Geschwindigkeiten, sondern auch geringere Stillstandszeiten und ein niedrigeres Risiko von Verschleiß.
Warum stößt das Schneiden mit konstanter Drehzahl so schnell an seine Effizienzgrenzen?
Um den Unterschied zwischen den beiden Strategien zu verstehen, ist es zunächst notwendig, die Grenzen des konstanten Vorschubs bei der Bearbeitung komplexer Teile zu erkennen.
In geradlinigen Bereichen wird Material leicht verschwendet.
Eine konstante Vorschubgeschwindigkeit bedeutet, dass das Werkzeug unabhängig von der Menge des abgetragenen Materials mit der voreingestellten Geschwindigkeit läuft, was dazu führen kann, dass die Bearbeitungsmöglichkeiten in bestimmten Bereichen nicht voll ausgeschöpft werden.
- Bei geringem lokalem Materialspielraum kann die voreingestellte Vorschubgeschwindigkeit zu konservativ sein.
- Bei Bauteilen mit erheblichen Abweichungen im Materialzugabemaß variiert die tatsächliche Schnittlast von Bereich zu Bereich beträchtlich.
- Feste Parameter erschweren es, sowohl eine hohe Bearbeitungseffizienz als auch stabile Schnittbedingungen zu erreichen.
Bei geradlinigen Schnitten oder Schnitten mit geringem Materialzuschlag führt das Schneiden mit konstanter Geschwindigkeit oft zu einem gewissen Effizienzverlust.
Die Belastung nimmt in Eckbereichen leicht zu.
Beim Eindringen des Werkzeugs in Innenecken oder enge Bereiche kann der kurzzeitige Materialeingriff zunehmen. Wird die ursprüngliche Vorschubgeschwindigkeit beibehalten, können Schnittkräfte und Spindelbelastung rapide ansteigen, was Werkzeugvibrationen und Verschleiß verursacht. Bei Werkstoffen wie Aluminiumlegierungen, Edelstahl und Titanlegierungen können Belastungsschwankungen die Oberflächenqualität und Maßhaltigkeit zusätzlich beeinträchtigen. Daher ist bei Strategien mit konstanter Drehzahl aus Sicherheitsgründen häufig eine Reduzierung der Gesamtbearbeitungsgeschwindigkeit erforderlich.
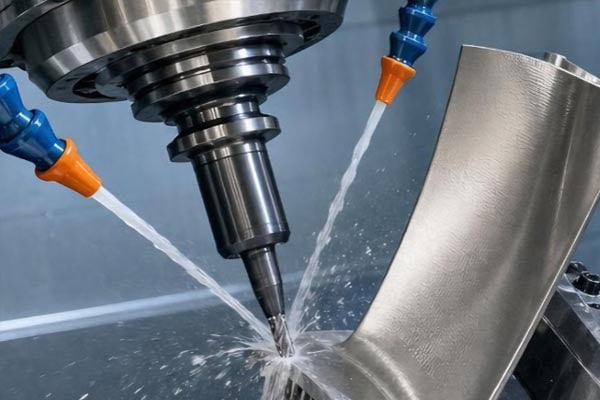
Was sind die wichtigsten Vorteile adaptiver Fütterungsstrategien?
Ziel der adaptiven Vorschubsteuerung ist nicht einfach die Erhöhung der Geschwindigkeit, sondern die Anpassung des Arbeitsrhythmus des Werkzeugs an die Bearbeitungsbedingungen, sodass in verschiedenen Bereichen jeweils geeignetere Schnittparameter zum Einsatz kommen.
Beschleunigung des Werkzeugs in Bereichen mit geringer Last
Bei geringem Schnittzugabemaß und niedriger Belastung kann die Vorschubgeschwindigkeit entsprechend erhöht werden, um die Bearbeitungszeit in Bereichen mit geringer Belastung zu reduzieren.
- Verkürzen Sie die unproduktiven Zeiten und verbessern Sie die Materialabtragseffizienz pro Zeiteinheit.
- Die Leistungsfähigkeit der Werkzeugmaschine, der Spindel und des Schneidwerkzeugs soll optimal genutzt werden.
- Verbesserung der Gesamteffizienz des Werkzeugwegs bei gleichzeitiger Beibehaltung der Bearbeitungsqualität.
Durch adaptiven Vorschub kann die üblicherweise beim Schneiden mit konstanter Geschwindigkeit auftretende konservative Bearbeitungszeit reduziert werden.
Aktive Geschwindigkeitsreduzierung in Bereichen mit hoher Auslastung
Beim Eindringen des Werkzeugs in tiefe Nuten, Ecken oder Bereiche mit großem Materialzugabe kann die adaptive Strategie die Vorschubgeschwindigkeit aktiv reduzieren, um den Schneidprozess zu stabilisieren.
- Reduzierung der momentanen Schnittkräfte.
- Verringern Sie das Risiko von Werkzeugausbrüchen und ungleichmäßigem Verschleiß.
- Vermeiden Sie plötzliche Anstiege der Spindelbelastung.
- Halten Sie die Schnitttemperatur und die Bearbeitungsbedingungen in einem stabileren Bereich.
Durch diese dynamische Anpassung wird vermieden, dass die Effizienz des gesamten Werkzeugwegs zugunsten einiger weniger stark belasteter Bereiche beeinträchtigt wird.
Wie viel besser kann adaptives Feeding tatsächlich sein?
Die tatsächliche Verbesserung hängt stark vom Material, Werkzeug, der Werkzeugmaschine, der Komplexität des Werkzeugwegs und den Ausgangsparametern ab. Kein einzelner Prozentsatz kann alle CNC-Fräsprojekte repräsentieren. Generell sollten die Ergebnisse umfassend anhand der Bearbeitungszeit, der Werkzeugstandzeit und der Bearbeitungsqualität bewertet werden.
Die Bearbeitungszeit kann sich deutlich verbessern
Bei Teilen mit großen Abweichungen im Materialzugabemaß, vielen Ecken oder komplexen Hohlräumen bietet die adaptive Vorschubtechnik im Allgemeinen mehr Spielraum für Optimierung als eine rein auf konstanter Geschwindigkeit basierende Strategie.
- Durch die Reduzierung konservativer Vorschubgeschwindigkeiten in Bereichen mit geringer Belastung kann die gesamte Bearbeitungszeit verkürzt werden.
- Bei komplexen Werkzeugwegen kann durch die dynamische Anpassung der Vorschubgeschwindigkeit eine unnötige Verzögerung reduziert werden.
- Bei Bauteilen mit tiefen Hohlräumen, schmalen Schlitzen und mehreren Ecken ist der Optimierungseffekt in der Regel deutlicher zu erkennen.
- Je komplexer der Werkzeugweg und je ungleichmäßiger das Material verteilt ist, desto größer ist in der Regel der Nutzen einer adaptiven Vorschubsteuerung.
Die Verbesserung der Bearbeitungszeit ergibt sich hauptsächlich aus der angemessenen Verteilung der Vorschubgeschwindigkeiten auf Bereiche mit unterschiedlicher Belastung, anstatt einfach die Vorschubgeschwindigkeit während des gesamten Prozesses zu erhöhen.
Die Werkzeugstandzeit ist ebenfalls ein wichtiger Indikator.
Wird die Vorschubgeschwindigkeit allein zur Steigerung der Produktivität erhöht, kann dies zu erhöhtem Werkzeugverschleiß führen. Adaptive Strategien steuern die Schnittintensität in stark belasteten Bereichen und verbessern die Betriebseffizienz in schwach belasteten Bereichen. Dadurch werden die Risiken von kontinuierlicher Werkzeugüberlastung, lokalem Temperaturanstieg, anormalem Verschleiß, Ausbrüchen und Werkzeugbruch reduziert, während gleichzeitig ein stabiler Zustand der Schneidkante gewährleistet wird. Der tatsächliche Vorteil sollte anhand der Bearbeitungszeit, des Werkzeugverbrauchs und der Teileakzeptanzrate bewertet werden, anstatt nur die Zykluszeit eines einzelnen Teils zu betrachten.
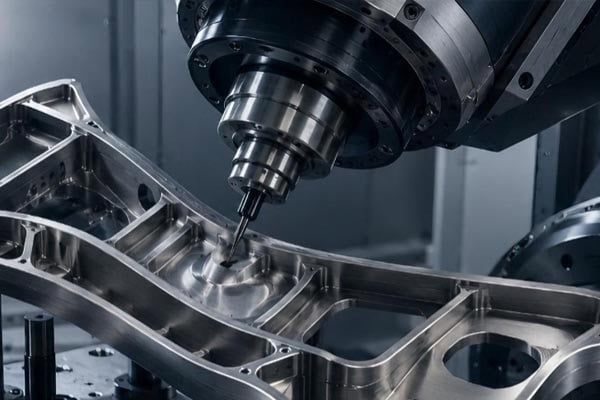
Für welche CNC-Fräsanwendungen eignet sich der adaptive Vorschub am besten?
Nicht jedes Teil erfordert eine komplexe dynamische Vorschubsteuerung, aber der Nutzen eines adaptiven Vorschubs ist in der Regel bei den folgenden Bearbeitungsanwendungen deutlich größer.
Bearbeitung tiefer und komplexer Kavitäten
Die Bearbeitung tiefer Kavitäten ist häufig durch Werkzeugüberstände, beengte Platzverhältnisse und variable Materialzugaben gekennzeichnet. Ein adaptiver Vorschub kann den Bearbeitungsrhythmus an die Belastung in den verschiedenen Bereichen anpassen.
- Das Risiko einer Werkzeugüberlastung in engen Bereichen verringern.
- Die Wahrscheinlichkeit von Vibrationen durch lange Werkzeugüberhänge verringern.
- Verbesserung der Schnittstabilität am Boden und an den Seitenwänden tiefer Hohlräume.
- Verbesserung der Maßgenauigkeit bei der Bearbeitung komplexer Kavitäten.
Dies trägt dazu bei, dass beim CNC-Fräsen tiefer Kavitäten ein besseres Gleichgewicht zwischen Effizienz, Stabilität und Bearbeitungsqualität erreicht wird.
Schwer zerspanbare Materialien
Titanlegierungen, Hochtemperaturlegierungen und bestimmte hochfeste Edelstähle reagieren empfindlicher auf die Schnittbedingungen. Adaptive Strategien können helfen, die Schnittkraft und die Bearbeitungstemperatur zu kontrollieren.
- Vermeiden Sie, dass das Werkzeug über längere Zeiträume einer hohen Belastung ausgesetzt bleibt.
- Die Auswirkungen konzentrierter Schnittwärme auf die Werkzeugstandzeit verringern.
- Verringern Sie das Risiko von Materialverklebungen und abnormalem Verschleiß.
- Verbesserung der Prozessstabilität bei der Bearbeitung schwer zerspanbarer Werkstoffe.
Bei diesen Werkstoffen ist der adaptive Vorschub in der Regel effektiver, wenn er mit geeigneten Werkzeugen, Kühlmethoden und Schnittparametern kombiniert wird.
Schruppen und Grobmaterialabtrag
Beim Schruppen kann die abgetragene Materialmenge stark variieren. Feste Vorschubgeschwindigkeiten können dazu führen, dass manche Bereiche zu schonend bearbeitet werden, während andere Bereiche übermäßig belastet werden. Ein adaptiver Vorschub passt die Werkzeugdrehzahl an das tatsächliche Aufmaß an, reduziert die Schnittbelastung in Bereichen mit großem Aufmaß, verbessert die Abtragsleistung in Bereichen mit kleinerem Aufmaß und verringert Spindellastschwankungen.
Wie lässt sich feststellen, ob adaptive Strategien tatsächlich Wert schaffen?
Bei der Auswahl einer Bearbeitungsstrategie sollten Hersteller nicht nur theoretische Parameter vergleichen. Sie sollten die Ergebnisse auch anhand realer Produktionsdaten validieren. Nur durch die gemeinsame Betrachtung von Effizienz, Kosten und Qualität lassen sich die tatsächlichen Vorteile des adaptiven Vorschubs präzise bestimmen.
Vergleichen Sie die Bearbeitungszeit pro Teil
Erfassen Sie die Bearbeitungszeit unter gleichen Teile-, Werkzeug- und Anlagenbedingungen, um die tatsächliche Verbesserung der Produktionszykluszeit durch adaptiven Vorschub zu ermitteln.
- Vergleichen Sie die Bearbeitungszeit pro Teil für das Schneiden mit konstanter Geschwindigkeit und für den adaptiven Vorschub.
- Erfassen Sie die tatsächliche Bearbeitungszeit in den verschiedenen Bearbeitungsbereichen.
- Beobachten Sie, ob sich Verzögerung und Wartezeit deutlich verringern.
- Anhand von Daten aus der Serienfertigung lässt sich feststellen, ob die Zykluszeitverbesserung konsistent ist.
Durch die kontinuierliche Aufzeichnung und Analyse von Bearbeitungsdaten können die tatsächlichen Vorteile adaptiver Vorschubstrategien genauer bewertet werden.
Track Tool Verbrauch
Gleichzeitig sollten die Anzahl der für jede Teilecharge verwendeten Werkzeuge und die Anzahl der abnormalen Werkzeugwechsel erfasst werden, um die Bearbeitungsstrategie aus der Perspektive der Gesamtkosten zu bewerten.
- Notieren Sie die Anzahl der Teile, die mit einem einzigen Werkzeug bearbeitet werden können.
- Fälle von Absplitterungen, Werkzeugbruch und ungewöhnlichem Verschleiß dokumentieren.
- Vergleichen Sie die Werkzeugwechselhäufigkeit bei verschiedenen Bearbeitungsstrategien.
- Berechnen Sie den Einfluss der Werkzeugkosten auf die Bearbeitungskosten pro Teil.
Wenn die Bearbeitungszeit verkürzt wird, der Werkzeugverbrauch aber deutlich steigt, sollte der Bereich der Vorschubeinstellungen erneut optimiert werden.
Bearbeitungsqualität prüfen
Auch die Maßgenauigkeit, die Oberflächenrauheit und die Kantenqualität sollten bewertet werden, um sicherzustellen, dass Effizienzsteigerungen nicht auf Kosten der Produktqualität gehen.
- Prüfen Sie, ob die kritischen Abmessungen stabil bleiben.
- Vergleichen Sie die Oberflächenrauheit in verschiedenen Bereichen.
- Achten Sie darauf, ob Qualitätsmängel an Ecken, Schlitzböden oder dünnwandigen Bereichen auftreten.
- Ermitteln Sie die Produktakzeptanzrate während der Serienfertigung.
Adaptiver Vorschub kann nur dann als wirklich wertvoll angesehen werden, wenn ein vernünftiges Gleichgewicht zwischen Bearbeitungseffizienz, Werkzeugstandzeit und Produktqualität erreicht wird.
Fazit
Der Vorteil adaptiver Vorschubstrategien gegenüber dem Schneiden mit konstanter Geschwindigkeit liegt in ihrer Fähigkeit, die Werkzeugbewegung dynamisch an die Bearbeitungslast anzupassen, anstatt das Werkzeug während des gesamten Prozesses mit gleichbleibender Geschwindigkeit unterschiedlichen Schnittbedingungen auszusetzen. Bei komplexen und tiefen Kavitäten, schwer zerspanbaren Werkstoffen und CNC-Fräsaufgaben mit großen Materialaufmaßen bietet diese Strategie ein größeres Potenzial zur gleichzeitigen Verbesserung von Bearbeitungszeit, Werkzeugstandzeit und Produktionsstabilität. TiRapid optimiert CNC-Fräsprozesse in Abhängigkeit von Werkstoff, Bauteilstruktur und Anlagenbedingungen und gewährleistet so, dass Verbesserungen der Bearbeitungseffizienz auf einer Grundlage gleichbleibender Qualität basieren.
















