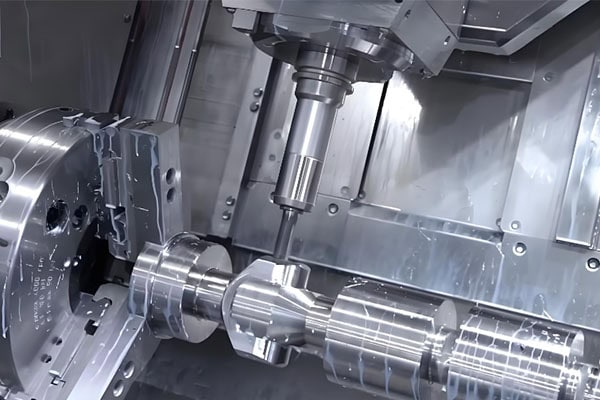
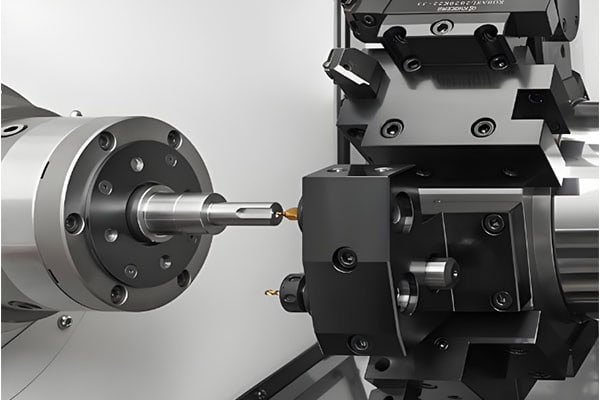
Bei der CNC-Metallbearbeitung wird die Werkstückaufspannung oft vernachlässigt, obwohl sie direkten Einfluss auf die Bearbeitungsgenauigkeit hat. Einfache Bauteile lassen sich meist in einer einzigen Aufspannung bearbeiten. Metallteile mit mehreren Bearbeitungsflächen, komplexen Lochmustern oder speziellen Geometrien erfordern jedoch unter Umständen mehrere Aufspannungen.
Mehr Aufspannungen bedeuten nicht zwangsläufig geringere Qualität, doch jede zusätzliche Aufspannung erhöht das Risiko von Positionierungsfehlern, Vorrichtungsfehlern und Bezugspunktänderungen. Daher ist die Kontrolle der Aufspannungen ein wichtiger Faktor zur Verbesserung der Genauigkeit und Konsistenz der CNC-Bearbeitung.
Erhalten Sie 20% aus
Ihre erste Bestellung
Benötigen Sie kundenspezifische Metall- und Kunststoffteile?
Warum benötigen Metallteile mehrere Aufspannungen?
Komplexe Teilegeometrie
Manche Metallbauteile sind keine einfachen, einflächigen Strukturen. Sie können mehrere Seitenflächen, Unterseiten, Bohrungen, Nuten und komplexe Konturen aufweisen. Wenn nicht alle Bearbeitungsbereiche in einer Aufspannung bearbeitet werden können, muss das Werkstück neu positioniert werden.
Eine mechanische Halterung benötigt beispielsweise Befestigungslöcher an der Oberseite, Löcher an der Seite und eine Auflagefläche an der Unterseite. Da sich diese Elemente auf unterschiedlichen Flächen befinden, ist es unter Umständen nicht praktikabel, alle Arbeitsschritte in einer einzigen Aufspannung durchzuführen.
Einschränkungen der Werkzeugmaschine
Unterschiedliche CNC-Maschinen weisen unterschiedliche Arbeitsbereiche, Spindelausrichtungen und Werkzeugzugänglichkeiten auf. Wenn ein Bearbeitungsbereich mit der aktuellen Konfiguration nicht effektiv erreicht werden kann, muss das Werkstück möglicherweise neu positioniert werden.
Die mehrachsige CNC-Bearbeitung kann die Anzahl der für einige Bauteile erforderlichen Aufspannungen reduzieren. Bei großen Teilen, Spezialbauteilen und kostensensiblen Bearbeitungsprojekten sind jedoch weiterhin mehrere Aufspannungen üblich.
Für Schrupp-, Vorschlicht- und Schlichtbearbeitungen können unterschiedliche Spannstrategien erforderlich sein. Manche Bauteile benötigen während der Schruppbearbeitung eine starke Einspannung, um den Materialabtrag zu bewältigen, gefolgt von einer präziseren Positionierung beim Schlichten.
Mehrere Aufspannungen deuten daher nicht zwangsläufig auf eine mangelhafte Prozessplanung hin. Die Aufspannungsstrategie sollte anhand der Teilegeometrie und der Bearbeitungsanforderungen festgelegt werden.
Warum können mehrere Aufspannungen die Bearbeitungsgenauigkeit beeinträchtigen?
Erhöhte Positionierungsfehler
Jedes Mal, wenn ein Werkstück neu positioniert wird, muss es wieder an seine ursprüngliche Position gebracht werden. Selbst geringfügige Positionsabweichungen können dazu führen, dass sich nachfolgende Bearbeitungsmerkmale verschieben.
Ein einzelner Positionierungsfehler mag sehr klein sein, aber wenn mehrere bearbeitete Oberflächen präzise zueinander stehen müssen, können diese Abweichungen kritische Maße wie Lochabstand, Parallelität, Rechtwinkligkeit und Konzentrizität beeinflussen.
Bezugspunktänderungen können zu Maßabweichungen führen
Die CNC-Bearbeitung basiert auf klar definierten Bearbeitungsbezugspunkten. Wird nach dem Umpositionieren des Werkstücks ein anderer Bezugspunkt verwendet, können Bezugspunktübertragungsfehler auftreten.
Werden beispielsweise zwei entsprechende Löcher an einem Bauteil in separaten Aufspannungen bearbeitet, kann die Positionsbeziehung zwischen den Löchern durch Positionierfehler beeinträchtigt werden, selbst wenn die CNC-Maschine selbst eine hohe Positioniergenauigkeit aufweist.
Spannkräfte können das Werkstück verformen
Dünnwandige Bauteile, lange Wellen und Aluminiumteile weisen unter Umständen eine relativ geringe Steifigkeit auf und können durch Klemmkräfte beeinträchtigt werden. Zu hoher Klemmdruck kann leichte Verformungen verursachen.
Wird das Werkstück nach der Bearbeitung freigegeben, kann es durch elastische Verformung zu Maßänderungen kommen. Daher erfordern Spannkraft und Aufspannstrategie bei der Bearbeitung dünnwandiger Metallteile besondere Aufmerksamkeit.
Wiederholte Positionierung kann die Bearbeitungskonsistenz beeinträchtigen.
In der Serienfertigung können Abweichungen in der Werkstückpositionierung zu Maßabweichungen zwischen einzelnen Bauteilen führen. Dies ist besonders wichtig bei Präzisionsmetallteilen, bei denen Bohrungspositionen, Konturen und Montageabmessungen äußerst präzise sein müssen.
Wie lassen sich die Rüstzeiten verkürzen und gleichzeitig die Genauigkeit verbessern?
Mehrere Operationen in einem Setup durchführen
Analysieren Sie bei der Prozessplanung im Voraus die Geometrie des Bauteils und legen Sie die Bearbeitungsreihenfolge so fest, dass möglichst viele Arbeitsgänge in einer einzigen Aufspannung durchgeführt werden können.
Durch die Auswahl geeigneter Schneidwerkzeuge, Bearbeitungsrichtungen und Werkzeugwege lassen sich unnötige Umpositionierungen reduzieren, wodurch die Anzahl der akkumulierten Positionierungsfehler minimiert wird.
Geeignete Bearbeitungsbezugspunkte festlegen
Stabile und zuverlässige Referenzflächen mit guten Maßbeziehungen können die Wiederholgenauigkeit der Positionierung verbessern.
Bei Präzisionsbauteilen ist es nach Möglichkeit ratsam, mehrere kritische Maße von einem einheitlichen Bezugspunkt aus zu ermitteln. Dies trägt dazu bei, Fehler durch Bezugspunktänderungen zu reduzieren.
Verwenden Sie hochpräzise Vorrichtungen und Positionierkomponenten.
Hochwertige Vorrichtungen können die Stabilität der Werkstückpositionierung verbessern. Gängige Positioniermethoden umfassen Positionierstifte, Positionierblöcke, V-Blöcke, Vakuumvorrichtungen und kundenspezifische Werkzeuge.
Für die Massenproduktion können spezielle Vorrichtungen entsprechend der Teilegeometrie konstruiert werden, die es ermöglichen, jedes Werkstück schnell, präzise und wiederholgenau zu positionieren.
Erwägen Sie die Bearbeitung mit mehreren Achsen oder die Dreh-Fräs-Bearbeitung.
Bei Bauteilen mit mehreren komplexen Bearbeitungsflächen kann eine dreiachsige CNC-Maschine mehrere Aufspannungen erfordern. Vier- und fünfachsige Bearbeitungszentren sowie Dreh-Fräsmaschinen können mehr Bearbeitungsschritte mit weniger Werkstückumpositionierungen durchführen.
Durch die Reduzierung der Rüstzeiten lassen sich nicht nur Positionierungsfehler verringern, sondern auch die Hilfsproduktionszeiten verkürzen und die Gesamteffizienz der Bearbeitung verbessern.
Bedeutet weniger Aufspannung immer eine höhere Bearbeitungsgenauigkeit?
Nicht unbedingt. Die Anzahl der Aufspannungen ist nur ein Faktor, der die Bearbeitungsgenauigkeit beeinflusst. Wenn bei einer einzelnen Aufspannung eine ungeeignete Positionierungsmethode angewendet wird oder eine zu hohe Spannkraft zu erheblichen Werkstückverformungen führt, kann das Endergebnis schlechter sein als bei einem Prozess mit zwei korrekt geplanten Aufspannungen.
Daher sollte die CNC-Metallbearbeitung nicht einfach darauf abzielen, alle Teile in einer Aufspannung fertigzustellen. Vielmehr sollten Hersteller Positionierbezugspunkte, Spannvorrichtungsgenauigkeit, Werkstücksteifigkeit, Bearbeitungszugabe, Werkzeugwege und die Gesamtleistung der Maschine berücksichtigen.
Bei hochpräzisen Metallbauteilen ist das praktischere Ziel, die Anzahl der Aufspannungen zu minimieren und gleichzeitig die volle Bearbeitbarkeit zu gewährleisten sowie sicherzustellen, dass jede Aufspannung eine stabile, zuverlässige und wiederholbare Positioniergenauigkeit bietet.
Ob ein Metallteil mehrere Aufspannungen erfordert, hängt hauptsächlich von seiner Geometrie, der Anzahl der Bearbeitungsflächen, den Maschinenkapazitäten und den Prozessanforderungen ab. Mehrere Aufspannungen an sich sind nicht unbedingt problematisch. Entscheidend ist die Kontrolle der beim Umpositionieren entstehenden Fehler und die Vermeidung von Werkstückverformungen durch die Spannvorrichtung.
Bei der CNC-Präzisionsbearbeitung können durch die Optimierung der Bearbeitungsreihenfolge, die Beibehaltung konsistenter Bearbeitungsbezugspunkte, die Verwendung hochpräziser Vorrichtungen und den Einsatz von Mehrachsen-Bearbeitungstechnologien, wo dies angebracht ist, unnötige Rüstvorgänge effektiv reduziert und gleichzeitig die Maßgenauigkeit und die Produktionskonsistenz verbessert werden.
Eine gut durchdachte Einrichtungsstrategie beeinflusst nicht nur die Bearbeitungsgenauigkeit, sondern auch die Produktionseffizienz, die Fertigungskosten und die Endqualität der Metallbauteile.
Autorin
Galen Direktor und Gründer
Wir sind bestrebt, den bestmöglichen Service in der Fertigungsindustrie zu bieten.
Symbole für Oberflächenbeschaffenheit sind eine kompakte Möglichkeit, Maschinenbedienern, Prüfern und Lieferanten die gewünschten Eigenschaften einer gefertigten Oberfläche zu vermitteln. Ein kurzer Hinweis in einer technischen Zeichnung kann Rauheit und Materialeigenschaften definieren.
Ein Halbleiter-Duschkopf verteilt Prozessgase über einen Wafer mittels eines sorgfältig entwickelten Netzwerks von Kanälen und Auslassöffnungen. Seine Geometrie, sein Material und seine Oberflächenbeschaffenheit beeinflussen die Gleichmäßigkeit der Gasverteilung.
Eine Turbinenschaufel ist ein geformtes Bauteil, das dazu beiträgt, die Energie eines strömenden Fluids in mechanische Energie umzuwandeln. In einer Gas- oder Dampfturbine arbeiten rotierende Schaufeln mit stationären Leitschaufeln zusammen.
Das Laufrad eines Kompressors ist ein schnell rotierendes Bauteil, das in einem Radialkompressor mechanische Energie auf das Gas überträgt. Seine Schaufeln beschleunigen das Gas durch präzise gestaltete Strömungskanäle und tragen so zur Verdichtung bei.
Die Oberflächenrauheit nach der Bearbeitung beschreibt die mikroskopischen Erhebungen und Vertiefungen, die nach dem Schneiden auf einem Werkstück zurückbleiben. Diese Unregelmäßigkeiten sind mitunter zu klein, um deutlich sichtbar zu sein, können aber die Reibung und Dichtigkeit beeinflussen.
Turbinenschaufeln werden aus Werkstoffen gefertigt, die auf die Temperatur, die mechanischen Belastungen und die Umgebungsbedingungen ihrer Betriebsstufe abgestimmt sind. Nickelbasierte Superlegierungen sind in Hochtemperatur-Gasturbinen weit verbreitet, während hitzebeständige Stähle zum Einsatz kommen.
Ein Wafer-Chuck ist eine Präzisionshalterung, die Siliziumwafer während der Halbleiterfertigung, -prüfung und -testung stützt und fixiert. Je nach Bauart nutzt er Vakuumdruck, elektrostatische Anziehung,
Die Schaufelblattbearbeitung erzeugt oder verfeinert das Schaufelprofil, die Befestigungselemente und die Kanten, die es der Schaufel ermöglichen, in ihre Baugruppe zu passen und mit dem Arbeitsmedium zu interagieren. Die Herausforderung besteht darin, diese Prozesse zu kontrollieren.
Eine CNC-gefräste Platte kann ihre Dickengrenzen einhalten und dennoch Probleme verursachen, wenn sie in eine Baugruppe verschraubt wird. Eine gewölbte Montagefläche kann Spalten hinterlassen und ein gestütztes Bauteil verformen.
Wie werden Turbinenschaufeln hergestellt? Turbinenschaufeln sind präzisionsgefertigte Bauteile, deren Herstellung sorgfältig gesteuerte Materialvorbereitung, CNC-Bearbeitung, Schleifen, Polieren und Qualitätskontrolle umfasst. Je nach Schaufeldesign kommt eine 5-Achs-CNC-Maschine zum Einsatz.
Grenzmaße, Passungen und Toleranzen definieren die zulässige Maßabweichung und die Montagebeziehungen zwischen zusammenpassenden mechanischen Bauteilen. Grenzmaße legen die maximal und minimal zulässigen Größen fest, Toleranzen definieren die zulässige Abweichung und
Auswerferstifte sind kleine Formteile, spielen aber eine wichtige Rolle dabei, ob ein Spritzgussteil sauber und gleichmäßig aus der Form entnommen werden kann. Nachdem der Kunststoff um die Auswerferstifte herum abgekühlt ist, …