
Die 3-Achs-CNC-Fräsbearbeitung ist ein subtraktives Fertigungsverfahren, bei dem ein Schneidwerkzeug entlang der X-, Y- und Z-Achse bewegt wird, um ebene Flächen, Bohrungen, Nuten, Taschen, Konturen und dreidimensionale Strukturen zu erzeugen. Sie zählt nach wie vor zu den am weitesten verbreiteten CNC-Verfahren, da sie zuverlässige Genauigkeit, einfache Programmierung, flexible Materialauswahl und kontrollierte Produktionskosten vereint.
Dieser Leitfaden erklärt die Funktionsweise des 3-Achs-CNC-Fräsens, welche Maschinen und Materialien es unterstützt, welche Teile es herstellen kann und wo seine geometrischen Grenzen beginnen.
Was ist 3-Achs-CNC-Fräsen?
Die 3-Achs-CNC-Fräsbearbeitung ist ein Bearbeitungsverfahren, bei dem sich das Schneidwerkzeug in drei zueinander senkrechten linearen Richtungen bewegt, während das Werkstück in einer kontrollierten Position fixiert bleibt. Das Verfahren eignet sich besonders für Teile, deren Hauptmerkmale von oben oder nach wenigen manuellen Nachpositionierungen zugänglich sind.
Die X-, Y- und Z-Achse erklärt
Die X-, Y- und Z-Achse steuern die horizontale Position, die Längsposition und die vertikale Schnitttiefe des Fräsers. Die X-Achse bewegt sich im Allgemeinen von links nach rechts, die Y-Achse vorwärts und rückwärts und die Z-Achse bewegt den Fräser zum Werkstück hin oder von ihm weg.
Diese drei Bewegungen definieren die Position des Fräsers innerhalb des Maschinenraums. Durch die Koordination der Achsen kann die Maschine gerade Linien, Kreisbahnen, Taschen, Profile und dreidimensionale Oberflächen bearbeiten und dabei die programmierten Vorschübe und Schnitttiefen beibehalten.
Ein CNC-3-Achs-System steuert die Position, ändert aber nicht automatisch den Anstellwinkel des Fräsers. Der Fräser bleibt normalerweise vertikal, was die Bearbeitung von Elementen von oben effizient macht, aber den Zugang zu verdeckten, schrägen oder umlaufenden Geometrien einschränkt.
Worin unterscheidet sich die 3-Achs-CNC-Bearbeitung von der manuellen Bearbeitung?
Die 3-Achs-CNC-Fräsbearbeitung unterscheidet sich von der manuellen Bearbeitung dadurch, dass Werkzeugbewegung, Spindeldrehzahl, Vorschub, Schnitttiefe und Bearbeitungsreihenfolge computergesteuert werden. Die manuelle Fräsbearbeitung ist stärker vom Bediener abhängig, der die Maschinenachsen bewegt und während der Produktion Anpassungen vornimmt.
Die CNC-Steuerung verbessert die Wiederholgenauigkeit, da dasselbe geprüfte Programm mehrere Bauteile mit gleichbleibenden Koordinaten und Schnittparametern fertigen kann. Der Bediener steuert weiterhin Einrichtung, Werkzeugauswahl, Korrekturen, Prüfung und Prozessstabilität, muss aber nicht mehr jeden Schnittvorgang manuell einleiten.
Manuelles Fräsen ist nach wie vor nützlich für Reparaturen, Justierungen, einfache Einzelanfertigungen und Modifikationen in der Werkstatt. CNC-Bearbeitung ist im Allgemeinen besser geeignet, wenn ein Bauteil wiederholgenaue Maße, dokumentierte Programme, komplexe Werkzeugwege oder die Fertigung großer Stückzahlen erfordert.
Wie funktioniert 3-Achs-CNC-Fräsen?
Die 3-Achs-CNC-Fräsbearbeitung wandelt ein CAD-Modell und eine technische Zeichnung in programmierte Werkzeugwege um, die den Fräser durch eine kontrollierte Abfolge von Materialabtragsvorgängen führen. Der gesamte Prozess umfasst die Konstruktionsprüfung, die CAM-Programmierung, die Werkstückspannung, die Bearbeitung, die Qualitätskontrolle und gegebenenfalls die Nachbearbeitung.
CAD-Konstruktion und CAM-Programmierung
CAD-Konstruktion und CAM-Programmierung definieren das Aussehen des Bauteils und die Bearbeitungsmethode der Maschine. Das CAD-Modell enthält die Geometrie, während die Zeichnung Material, Bezugspunkte, Toleranzen, Gewinde, Oberflächenbeschaffenheit und weitere Fertigungsanforderungen festlegt.
Der CAM-Programmierer wählt die Schneidwerkzeuge aus und erstellt Schrupp-, Vorschlicht-, Bohr-, Gewindeschneid-, Kontur- und Schlichtbearbeitungen. Die Werkzeugwege müssen das Materialverhalten, den Werkzeugdurchmesser, die Schnitttiefe, die Werkzeugreichweite, die Spanabfuhr und den Spannraum berücksichtigen.
Das fertige CAM-Programm wird mithilfe eines geeigneten Postprozessors in maschinenlesbaren CNC-Code umgewandelt. Vor Beginn der Bearbeitung sollte der Programmierer oder Bediener Werkzeugnummern, Offsets, Spindelbefehle, Werkstückkoordinaten und sichere Anfahrbewegungen überprüfen.
Werkstückeinrichtung und Werkzeugauswahl
Die Werkstückeinrichtung und die Werkzeugauswahl bestimmen die erforderliche Steifigkeit, Zugänglichkeit und Schnittbedingungen für die Bearbeitung des Bauteils. Das Rohmaterial wird üblicherweise in einem Schraubstock, weichen Spannbacken, einer Spannplatte, einer Vakuumvorrichtung, einem Spannsystem oder einer kundenspezifischen Aufnahme eingespannt.
Die Vorrichtung muss Bewegungen verhindern, ohne dünne Wände zu verformen oder Funktionsflächen zu beschädigen. Sie muss außerdem während der gesamten programmierten Bearbeitungsvorgänge ausreichend Zugang für Werkzeughalter, Spindel, Messtaster und Schneidwerkzeug gewährleisten.
Die Werkzeugauswahl hängt vom Material und der Geometrie des Werkstücks ab. Planfräser, Schaftfräser, Kugelfräser, Bohrer, Gewindefräser, Gewindebohrer, Fasenwerkzeuge und Ausdrehwerkzeuge können alle innerhalb eines Teileprogramms verwendet werden.
Bewegung des Schneidwerkzeugs und Materialabtrag
Die Materialabtragung erfolgt durch das Abtragen von Material durch den rotierenden Fräser gemäß programmierter X-, Y- und Z-Bewegungen. Beim Schruppen wird der größte Teil des Materials abgetragen, während beim Schlichten die endgültigen Abmessungen und die Oberflächenqualität festgelegt werden.
Der Werkzeugeingriff muss stabil sein, um Schnittkraft, Wärmeentwicklung, Vibrationen und Werkzeugverschleiß zu minimieren. Zu große Eingriffstiefe, unzureichende Spanabfuhr, zu großer Werkzeugüberstand oder abrupter Eingriff können zu Rattern, Durchbiegung, Maßabweichungen und beschädigten Schneidkanten führen.
Die Bearbeitungsreihenfolge sollte auch die Werkstückbewegung kontrollieren. Große Taschen, dünne Wände und ungleichmäßiger Materialabtrag können innere Materialspannungen freisetzen, daher müssen Schruppen und Schlichten gegebenenfalls durch Ruhezeiten, Werkstückwenden oder Zwischenprüfungen getrennt werden.
Inspektion und Endbearbeitung
Die Prüfung und Nachbearbeitung bestätigen, dass das bearbeitete Bauteil die Anforderungen an Abmessungen, Geometrie und Oberfläche erfüllt. Die Messung kann während der Einrichtung, zwischen den Bearbeitungsschritten oder nach der Entnahme des Bauteils aus der Vorrichtung erfolgen.
Gängige Prüfmittel umfassen Messschieber, Mikrometer, Höhenmessgeräte, Bohrungsmessgeräte, Gewindelehren, Oberflächenrauheitsmessgeräte, optische Systeme und Koordinatenmessgeräte. Das gewählte Verfahren sollte das Bezugssystem der Zeichnung wiedergeben und die relevanten funktionalen Zusammenhänge messen.
Nach der Prüfung kann das Bauteil Entgraten, Polieren, Kugelstrahlen, Anodisieren, Galvanisieren, Pulverbeschichten, Wärmebehandlung oder eine andere Nachbearbeitung erfordern. Schichtdicke und Nachbearbeitungstoleranzen sollten vor der Endbearbeitung berücksichtigt werden.
Welche Maschinen werden für das 3-Achs-CNC-Fräsen verwendet?
Zu den Maschinen, die für das 3-Achs-CNC-Fräsen eingesetzt werden, gehören vertikale und horizontale Bearbeitungszentren, Portalfräsmaschinen und CNC-Router. Jede dieser Maschinen verwendet drei gesteuerte Linearachsen, jedoch können sich Steifigkeit, Spindelanordnung, Arbeitsbereich und geeignete Werkstoffe deutlich unterscheiden.
Vertikale 3-Achs-CNC-Fräsmaschinen
Vertikale 3-Achs-CNC-Fräsmaschinen positionieren die Spindel senkrecht über dem Werkstück. Sie werden häufig für Platten, Halterungen, Gehäuse, Vorrichtungen, Formen, Prototypen und andere Teile eingesetzt, die von oben zugängliche Merkmale aufweisen.
Vertikale Maschinen bieten gute Sicht beim Einrichten und arbeiten effektiv mit Standard-Schraubstöcken, weichen Spannbacken, Spannplatten und Messtastern. Ihre gängige Bauweise vereinfacht zudem Programmierung, Wartung, Werkzeugausstattung und Bedienerschulung.
Sie sind im Allgemeinen die erste Wahl für kleine und mittelgroße prismatische Teile. Die praktische Teilegröße hängt vom Achsverfahrweg, der Tischkapazität, der Werkzeuglänge, der Spannvorrichtungshöhe und dem Spindelspiel ab.
Horizontale 3-Achs-CNC-Fräsmaschinen
Horizontale 3-Achs-CNC-Fräsmaschinen positionieren die Spindel parallel zum Maschinentisch. Sie eignen sich für schwerere Zerspanungsarbeiten, eine verbesserte Spanabfuhr und Werkstücke, deren Hauptmerkmale besser von der Seite bearbeitet werden können.
Horizontale Konfigurationen bieten eine hohe strukturelle Steifigkeit und können Palettensysteme für die Serienfertigung unterstützen. Allerdings können Werkstückspannung und Einrichtungsplanung komplexer sein als bei einer typischen Vertikalmaschine.
Eine herkömmliche Horizontalmaschine bietet nur begrenzte Anfahrrichtungen, sofern sie nicht über zusätzliche Drehfunktionen verfügt. Die Maschinenausrichtung allein wandelt ein Drei-Achs-System nicht in einen Vier- oder Fünf-Achs-Prozess um.
Portalfräsmaschinen
Portalfräsmaschinen nutzen eine brückenartige Konstruktion zur Bearbeitung großer Platten, Formen, Werkzeugkomponenten, Strukturbauteile und Maschinengestelle. Ihr Hauptvorteil ist ein großer Arbeitsbereich, der von einem stabilen Rahmen getragen wird.
Diese Maschinen können Bauteile bearbeiten, die für ein herkömmliches Bearbeitungszentrum zu lang, zu breit oder zu schwer sind. Typische Anwendungsbereiche sind große Formplatten, Gerätegestelle, Luft- und Raumfahrtstrukturen sowie Industriewerkzeuge.
Die Genauigkeit über einen großen Verfahrweg hängt von der Maschinenkonstruktion, der thermischen Stabilität, dem Zustand des Fundaments, der Kalibrierung und der Werkstückauflage ab. Ein großer Maschinenraum ersetzt nicht die Notwendigkeit einer stabilen Vorrichtung und Prüfung.
Industrielle CNC-Fräsmaschinen vs. CNC-Router
Industrielle CNC-Fräsmaschinen eignen sich besser für die Bearbeitung von starren, hochpräzisen Metallen, während CNC-Router im Allgemeinen für große Bleche und weichere Materialien optimiert sind. Router bearbeiten üblicherweise Holz, Schaumstoffe, Kunststoffe, Verbundwerkstoffe und dünnere Nichteisenmetalle.
Ein Bearbeitungszentrum zeichnet sich üblicherweise durch eine größere Strukturmasse, ein höheres Spindeldrehmoment, eine präzisere Achsbewegung und eine bessere Schnittfestigkeit aus. Diese Eigenschaften machen es besser geeignet für Stähle, Titan, tiefe Taschen, enge GD&T-Vorgaben und anspruchsvolle Oberflächenanforderungen.
Für große Platten, Kunststoffplatten, Verbundplatten und Schnitte mit geringer Kraft kann eine Oberfräse nach wie vor die wirtschaftliche Wahl sein. Die Maschinenauswahl sollte sich eher nach Material, Toleranz, Geometrie, Schnittlast und Oberflächenbeschaffenheit richten als allein nach der Achsenanzahl.
Was kann die 3-Achs-CNC-Frästechnik leisten?
Die 3-Achs-CNC-Frästechnik ermöglicht die Herstellung von Planflächen, Profilen, Bohrungen, Gewinden, Taschen, Nuten, Stufen, Hohlräumen und zugänglichen dreidimensionalen Konturen. Ihre größte Stärke liegt in der effizienten Bearbeitung von Merkmalen, die von einer festen Fräserposition aus erreichbar sind.
Gesichtsfräsen und Konturieren
Planfräsen und Konturfräsen erzeugen ebene Flächen, Außenprofile, Absätze, Stufen und definierte Bauteilgrenzen. Diese Bearbeitungsvorgänge werden häufig bei Montageplatten, Maschinengestellen, Halterungen, Gehäusen und Werkzeugkomponenten angewendet.
Durch Planfräsen lässt sich eine stabile Bezugsfläche erzeugen, bevor weitere Merkmale bearbeitet werden. Anschließend wird durch Konturfräsen die äußere Geometrie mithilfe eines Schaftfräsers definiert, der der programmierten Kontur folgt.
Die Genauigkeit hängt von der Maschinenausrichtung, dem Werkzeugrundlauf, dem Zustand der Schneidwerkzeuge, der Werkstückspannung und der Anzahl der Schlichtdurchgänge ab. Große, ebene Flächen erfordern unter Umständen eine geplante Werkzeugüberlappung und kontrollierte Temperaturbedingungen, um die Planheit zu gewährleisten.
Bohren, Ausbohren und Gewindeschneiden
Bohren, Ausdrehen und Gewindeschneiden erzeugen Löcher, Präzisionsbohrungen, Gewinde, Senkbohrungen, Ansenkungen und Befestigungselemente. Eine Drei-Achs-Fräsmaschine kann diese Elemente präzise positionieren, wenn ihre Achsen parallel zur Z-Richtung der Maschine verlaufen.
Durch Bohren wird das Grundloch erzeugt, während Ausdrehen oder kreisförmiges Interpolieren Größe, Rundheit und Position verbessern kann. Anschließend wird durch Gewindeschneiden oder Gewindefräsen das benötigte Innengewinde hergestellt.
Schräge oder seitliche Bohrungen erfordern in der Regel eine neue Aufspannung, eine Winkelvorrichtung oder eine Mehrachsenmaschine. Die Bohrung selbst mag einfach sein, aber ihre Ausrichtung relativ zum Bezugspunkt bestimmt die Fertigungskomplexität.
Schlitze, Taschen, Stufen und Vertiefungen
Nuten, Taschen, Stufen und offene Hohlräume gehören zu den am besten geeigneten Merkmalen für das 3-Achs-CNC-Fräsen. Sie lassen sich effizient mit Standard-Schaftfräsern vorbearbeiten und anschließend mit kontrollierten Wand- und Bodenbearbeitungen fertigen.
Die offene Geometrie ermöglicht den direkten Zugang für den Fräser und sorgt für eine bessere Spanabfuhr. Geschlossene oder tiefe Taschen gestalten sich schwieriger, da das Werkzeug weiter aus dem Halter herausragen und die Späne durch eine begrenzte Öffnung abführen muss.
Die Radien von Innenecken werden durch die Fräsergröße bestimmt. Ein rotierender Schaftfräser kann keine perfekt scharfe vertikale Innenecke erzeugen, daher sollten Konstruktionen praktische Verrundungen oder Entlastungselemente verwenden.
Einfache 2.5D- und 3D-Konturen
Die 3-Achs-CNC-Frästechnik ermöglicht die Herstellung sowohl von 2.5D-Elementen als auch von 3D-konturierten Oberflächen. Kugelkopffräser und die koordinierte Achsenbewegung erlauben die Bearbeitung von Formen, gekrümmten Taschen, skulpturalen Oberflächen und sanften Übergängen aus einer festen Richtung.
Das Verfahren ermöglicht die Erzeugung komplex wirkender Oberflächen, sofern der Fräser direkten Zugang hat. Geometrische Komplexität allein erfordert nicht zwangsläufig eine Fünf-Achs-Bearbeitung.
Die Einschränkung tritt auf, wenn dieselbe Konturfläche mehrere Seiten umschließt oder Hinterschneidungen aufweist. Der Fräser kann der Oberfläche von oben präzise folgen, lässt sich aber nicht neigen, um hinter ein Hindernis zu gelangen.
Welche Werkstoffe können mit 3-Achs-CNC-Fräsen bearbeitet werden?
Mit 3-Achs-CNC-Fräsmaschinen lassen sich die meisten gängigen Metalle, technischen Kunststoffe, Verbundwerkstoffe und Spezialwerkstoffe bearbeiten, sofern Maschine, Werkzeuge, Werkstückspannung, Kühlmittel und Staubabsaugung geeignet sind. Die Anzahl der Achsen bestimmt die Bewegungsgeschwindigkeit, die tatsächliche Materialbearbeitung hängt jedoch vom gesamten Bearbeitungssystem ab.
| Materialgruppe | Typische Materialien | Wichtigste Bearbeitungsüberlegungen |
| Aluminium | 6061, 6082, 7075, 2024 | Gratkontrolle, Dünnwandverformung, hohe Schnittgeschwindigkeiten |
| Stahl | 1018, 4140, 4340, Werkzeugstahl | Schnittkraft, Wärme, Werkzeugverschleiß, Wärmebehandlungszustand |
| Edelstahl | 303, 304, 316, 17-4PH | Kaltverfestigung, Wärmekonzentration, stabile Einspannung |
| Kupfer und Messing | C101, C110, C360 | Haftung, Gratbildung, Spankontrolle, Oberflächenmarkierung |
| Technische Kunststoffe | POM, PEEK, Nylon, PC, PTFE | Hitze, Verformung durch Klemmung, Feuchtigkeit, Dimensionsrückstellung |
| Composite | FR4, G10, CFRP, GFRP | Abrieb, Staubabsaugung, Delamination, Kantenqualität |
Aluminium wird häufig gewählt, da es sich gut bearbeiten lässt und für leichte Struktur-, Elektronik-, Automobil- und Prototypenbauteile geeignet ist. Stahl und Edelstahl erfordern zwar strengere Bearbeitungsbedingungen, eignen sich aber für Werkzeuge, Industrie-, Medizin- und tragende Bauteile.
Technische Kunststoffe erfordern scharfe Werkzeuge und kontrollierte Wärmebehandlung, da zu hohe Temperaturen oder zu hohe Klemmkräfte die Endabmessungen verändern können. Bei Materialien wie Nylon müssen zudem Feuchtigkeit und Messbedingungen berücksichtigt werden.
Die Materialgüte sollte anhand von Festigkeit, Korrosionsbeständigkeit, Temperaturbeständigkeit, Verschleißfestigkeit, elektrischen Eigenschaften, Oberflächengüte und Kosten ausgewählt werden. Die alleinige Wahl eines Materials aufgrund seiner guten Bearbeitbarkeit kann zu einem Bauteil führen, das die Anforderungen im Betrieb nicht erfüllt.
Welche Teile können mit 3-Achs-CNC-Fräsen hergestellt werden?
Mit 3-Achs-CNC-Fräsen lassen sich einfache bis mittelschwere prismatische Bauteile fertigen, deren kritische Merkmale mit einer oder wenigen unkomplizierten Aufspannungen zugänglich sind. Typische Beispiele hierfür sind Gehäuse, Platten, Halterungen, Werkzeuge, Vorrichtungen, Formen, Verteiler, Abdeckungen und Prototypen.
| Teil typ | Typische bearbeitete Merkmale | Warum 3 Achsen funktionieren |
| Gehäuse und Gehäuse | Taschen, Anschlussöffnungen, Befestigungslöcher | Die meisten Funktionen sind von oben und unten zugänglich. |
| Halterungen und Platten | Profile, Schlitze, Löcher, Senkbohrungen | Flachmaterial und einfache Bezugspunkte unterstützen eine effiziente Spannvorrichtung. |
| Vorrichtungen und Vorrichtungen | Lokalisierung von Löchern, Taschen und Bezugsflächen | Wiederholbarkeit und praktische Toleranzen sind wichtig |
| Formbasen und -einsätze | Hohlräume, Kühlbohrungen, Befestigungsmöglichkeiten | Offene Hohlräume können mit Standardwerkzeugen erreicht werden. |
| Verteiler | Anschlüsse, Bohrungen, Dichtflächen | Geeignet, wenn die Bohrungen einfachen Montageanweisungen folgen. |
| Prototypen | Gemischte Standardmerkmale | Schnelle Programmierung unterstützt Designiteration |
| Teile mit geringem Volumen | Wiederholbare Taschen und Profile | Die Einrichtungskosten können ohne spezielle Werkzeuge verteilt werden. |
Das Verfahren eignet sich besonders gut für flache oder kastenförmige Bauteile. Ein Gehäuse mit einer tiefen Tasche, mehreren vertikalen Bohrungen, Außenprofilen und einer bearbeiteten Unterseite benötigt unter Umständen nur zwei primäre Aufspannungen.
Dreiachsige Bearbeitungsmaschinen können durch kundenspezifische Vorrichtungen und wiederholtes Nachpositionieren auch komplexere Teile bearbeiten. Allerdings muss jede zusätzliche Einrichtung gerechtfertigt sein, da sie zusätzlichen Aufwand für Handhabung, Antasten, Ausrichten, Prüfen und potenzielle Fehlerquellen mit sich bringt.
Was sind die Hauptvorteile der 3-Achs-CNC-Frästechnik?
Die Hauptvorteile der 3-Achs-CNC-Frästechnik liegen in der einfachen Bearbeitung, der breiten Verfügbarkeit, dem geringeren Programmieraufwand, der zuverlässigen Wiederholgenauigkeit und der wirtschaftlichen Fertigung realisierbarer Geometrien. Diese Vorteile machen sie wertvoll für Prototypen, Ersatzteile, Werkzeuge und Serienkomponenten.
Bewährte Zuverlässigkeit und Prozesseinfachheit
Die 3-Achs-CNC-Fräsbearbeitung ist zuverlässig, da die Maschine nur drei lineare Bewegungen steuert und bewährte Programmier-, Werkzeug- und Einrichtungsmethoden verwendet. Weniger Bewegungssysteme erleichtern in der Regel das Verständnis, die Bedienung, die Wartung und die Fehlersuche.
Die einfache Struktur unterstützt zudem eine planbare Produktion. Bediener können Achsenbewegungen, Werkzeugkorrekturen, Werkstückkoordinaten und Vorrichtungen überprüfen, ohne gleichzeitige Drehbewegungen steuern zu müssen.
Die Zuverlässigkeit hängt weiterhin vom Maschinenzustand und der Prozesssteuerung ab. Verschleiß an Führungen, Spindelrundlauf, mangelhafte Werkzeugaufnahme, falsche Offsets oder instabile Spannvorrichtungen können die Qualität jeder CNC-Maschine beeinträchtigen.
Niedrigere Maschinen- und Produktionskosten
Die 3-Achs-CNC-Fräsbearbeitung bietet im Vergleich zur Mehrachsenbearbeitung bei einfachen Teilen in der Regel geringere Betriebs- und Programmierkosten. Maschinen, Vorrichtungen, Softwareanforderungen, Schulungen, Wartung und Stundensätze sind im Allgemeinen weniger aufwendig.
Standard-Schraubstöcke, Spannplatten, Parallelanschläge, Klemmen und gängige Schneidwerkzeuge eignen sich für ein breites Anwendungsspektrum. Dadurch reduziert sich der Bedarf an speziellen Drehspannsystemen oder aufwendigen Kollisionssimulationen.
Der Kostenvorteil kann verschwinden, wenn ein komplexes Bauteil viele manuelle Rüstvorgänge erfordert. Käufer sollten die gesamte Programmierung, Handhabung, Prüfung, Vorrichtungs- und Maschinenzeit vergleichen, anstatt anzunehmen, dass drei Achsen immer günstiger sind.
Schnellere Programmierung und Einrichtung
Die 3-Achs-CNC-Frästechnik ermöglicht eine schnellere Programmierung, da das CAM-System hauptsächlich die lineare Werkzeugposition steuert und nicht gleichzeitig die Werkzeugposition und -orientierung ändert. Werkzeugwegprüfung und Maschinenerprobung sind daher in der Regel unkomplizierter.
Die physische Einrichtung ist auch für Teile effizient, die in Standardschraubstöcke oder Spannplatten passen. Ein klar definierter Bezugspunkt und eine gut zugängliche Geometrie reduzieren Mess-, Ausrichtungs- und individuelle Spannvorgänge.
Dieser Vorteil ist wertvoll für die schnelle Prototypenerstellung und Designüberarbeitung. Bei Geometrieänderungen können Programm und Vorrichtung oft aktualisiert werden, ohne dass eine komplexe Mehrachsenstrategie neu entwickelt werden muss.
Gute Genauigkeit und Wiederholbarkeit
Die 3-Achs-CNC-Fräsbearbeitung bietet hohe Genauigkeit und Wiederholgenauigkeit, sofern Maschine, Vorrichtung, Werkzeug, Material und Prüfprozess optimal aufeinander abgestimmt sind. Die in einer Aufspannung bearbeiteten Merkmale behalten eine gleichbleibende Beziehung zum selben Koordinatensystem.
Die Wiederholgenauigkeit unterstützt die Serienfertigung, da ein verifiziertes Programm mit kontrollierten Werkzeugkorrekturen und Werkstückspannungen wiederverwendet werden kann. Prozessbegleitende Messungen und Werkzeugvermessungen können die Rüstabweichungen weiter reduzieren.
Die Maschine garantiert keine bestimmte Toleranz allein durch die Achsenanzahl. Die erforderliche Genauigkeit muss anhand der Teilegröße, der Materialstabilität, der Merkmalsbeziehungen, der Wandstärke, der Oberflächenbeschaffenheit und der Messfähigkeit bewertet werden.
Hohe Verfügbarkeit und Fertigungsunterstützung
Die 3-Achs-CNC-Frästechnik ist weit verbreitet, da sie in allgemeinen Maschinenbaubetrieben, Prototypenherstellern, Werkzeugmachereien und Produktionsstätten zum Standardverfahren gehört. Qualifizierte Bediener, Programmierer, Fräser, Spannvorrichtungen, Ersatzteile und Schulungsressourcen sind allgemein verfügbar.
Diese Verfügbarkeit kann die Flexibilität der Terminplanung und die Auswahl an Lieferanten verbessern. Sie erleichtert auch die Übertragung ausgereifter Programme zwischen kompatiblen Anlagen, sofern die Prozesssteuerungen dokumentiert sind.
Die Verfügbarkeit des Lieferanten sollte die technische Qualifikation nicht ersetzen. Käufer müssen weiterhin den Maschinenzustand, die Materialerfahrung, die Prüfressourcen, die Qualitätssicherungssysteme und das Zeichnungsverständnis des Lieferanten beurteilen.
Was sind die Grenzen der 3-Achs-CNC-Frästechnik?
Die Hauptnachteile der 3-Achs-CNC-Frästechnik sind die feste Werkzeugausrichtung, der eingeschränkte Zugang zu verdeckten Bereichen, die Notwendigkeit mehrerer Aufspannungen für mehrseitige Bauteile und die geringere Effizienz bei komplexen Geometrien. Diese Einschränkungen wirken sich auf Kosten, Genauigkeit, Lieferzeit und Herstellbarkeit aus.
Eingeschränkter Zugang zu seitlichen und abgewinkelten Bereichen
Die Bearbeitung von seitlichen und schrägen Bereichen ist beim 3-Achs-CNC-Fräsen eingeschränkt, da das Werkzeug das Werkstück normalerweise aus einer festen Richtung anfährt. Eine seitliche Bohrung oder eine schräge Fläche kann in der primären Aufspannung unter Umständen nicht erreichbar sein.
Das Bauteil kann in einem Schraubstock, einer Winkelplatte, einer Sondervorrichtung oder weichen Spannbacken neu positioniert werden, um das Merkmal freizulegen. Dadurch sind viele Teile technisch bearbeitbar, der zusätzliche Arbeitsschritt erhöht jedoch den Rüstaufwand.
Wenn mehrere schräge Merkmale in unterschiedliche Richtungen zeigen, kann die Vier- oder Fünf-Achs-Bearbeitung ein stabileres und wirtschaftlicheres Verfahren darstellen.
Mehrere Aufstellmöglichkeiten für mehrseitige Teile
Mehrseitige Bauteile erfordern mehrere Aufspannungen, wenn nicht alle Merkmale aus einer einzigen Ausrichtung erreichbar sind. Jede Aufspannung kann das Entnehmen, Reinigen, Neupositionieren, Spannen, Messen und die Überprüfung des Versatzes umfassen.
Die Genauigkeit der Vorrichtung und der Bezugsübertragung ist entscheidend für die Bearbeitung kritischer Merkmale in unterschiedlichen Aufspannungen. Geringfügige Positionsänderungen können sich summieren und die Position, Rechtwinkligkeit, Konzentrizität oder Ausrichtung beeinträchtigen.
Gut konstruierte, weiche Spannbacken, Positionierstifte, bearbeitete Bezugspunkte und Messroutinen können dieses Risiko verringern. Sie beseitigen jedoch nicht den Zeitaufwand für wiederholte Einrichtungsvorgänge.
Beschränkungen für Hinterschneidungen und verdeckte Geometrie
Hinterschneidungen und verdeckte Innengeometrien lassen sich nur schwer oder gar nicht bearbeiten, wenn umgebendes Material den Zugang des Fräsers blockiert. Ein Werkzeug kann eine massive Wand nicht durchdringen, nur weil die Maschine drei Achsen koordinieren kann.
Spezielle Hinterschnittwerkzeuge, Lollipop-Fräser, T-Nut-Fräser oder kundenspezifische Vorrichtungen können bestimmte Anforderungen erfüllen. Diese Werkzeuge benötigen jedoch weiterhin einen physischen Zugangsweg und ausreichend Platz für die Halterung.
Vollständig geschlossene Kanäle, nach hinten gerichtete Oberflächen und tief verborgene Merkmale erfordern möglicherweise EDM, Teileteilung, additive Fertigung oder eine Konstruktionsänderung anstelle des herkömmlichen Drei-Achs-Fräsens.
Tiefe Kavitäten und langer Werkzeugüberhang
Tiefe Kavitäten sind schwierig zu bearbeiten, da der Fräser weiter vom Werkzeughalter entfernt sein muss, um den Grund zu erreichen. Ein größerer Überstand verringert die Steifigkeit und erhöht das Risiko von Vibrationen, Durchbiegung, schlechter Oberflächengüte und Werkzeugbruch.
Enge Kavitätsöffnungen behindern zudem den Späneabtransport und die Kühlmittelzufuhr. Wiederaufgeschnittene Späne können die Oberfläche beschädigen und die Hitzeentwicklung an der Schneidkante erhöhen.
Eine Vergrößerung der Kavitätsbreite, eine Verringerung der Tiefe, die Verwendung größerer Innenradien oder die Unterteilung der Geometrie in gestufte Bereiche können die Bearbeitbarkeit verbessern. Ein Fünf-Achs-Verfahren kann unter Umständen auch ein kürzeres Werkzeug ermöglichen, jedoch nur, wenn die umgebende Geometrie ein Neigen zulässt.
Verringerte Effizienz bei komplexer Geometrie
Die Effizienz der 3-Achs-CNC-Fräsbearbeitung sinkt, wenn ein Werkstück viele Aufspannungen, Winkelvorrichtungen, kleine Werkzeuge oder aufwendige Bezugspunktübertragungen erfordert. Niedrigere Maschinenstundenkosten garantieren keine geringeren Gesamtteilkosten.
Komplexe Teile benötigen unter Umständen mehr Zeit für die Neupositionierung und Inspektion als für den eigentlichen Zuschnitt. Jeder dieser Arbeitsschritte erhöht zudem den Bestand an unfertigen Erzeugnissen und die Wahrscheinlichkeit von Nacharbeiten.
Der beste Prozess ist daher die einfachste Maschinenkonfiguration, die den gesamten Fertigungsablauf zuverlässig durchführt. Für manche Teile sind das drei Achsen, für andere reduzieren zusätzliche Achsen den Gesamtaufwand.
Konstruktionsrichtlinien für 3-Achs-CNC-Fräsen
Eine gut durchdachte Konstruktion von 3-Achs-CNC-Fräsmaschinen gewährleistet die Zugänglichkeit wichtiger Bereiche, nutzt praxisgerechte Radien und Kavitätentiefen, sorgt für eine stabile Wandstärke und schafft freie Flächen für die Werkstückspannung. Dadurch werden Werkzeugreichweite, Rüstzeiten, Vibrationen, Prüfaufwand und Produktionskosten reduziert.
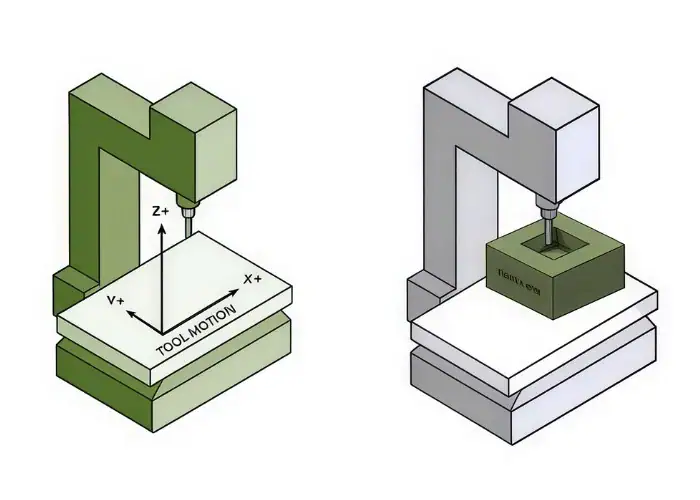
Funktionen sollten aus einer Richtung zugänglich sein
Die Bauteile sollten nach Möglichkeit von einer Hauptrichtung aus zugänglich sein. Nach oben gerichtete Bohrungen, Taschen, Schlitze und Profile ermöglichen es dem Hersteller, mehr Arbeiten durchzuführen, ohne die Vorrichtungen ändern zu müssen.
Zusammengehörige Funktionsmerkmale sollten ebenfalls um gemeinsame Bezugspunkte gruppiert werden. Dies ermöglicht die Bearbeitung und Prüfung von Bohrungen, Dichtflächen und Montageflächen im selben Koordinatensystem.
Sind mehrere Richtungen erforderlich, sollten Konstrukteure deren Anzahl minimieren und nicht zusammenhängende Winkel vermeiden. Eine geringfügige Änderung der Ausrichtung kann eine komplett zusätzliche Konfiguration notwendig machen.
Praktische Inneneckradien verwenden
Für Innenecken sollten praxisgerechte Radien verwendet werden, da zylindrische Fräser keine perfekt scharfen vertikalen Innenecken erzeugen können. Der Radius sollte ein stabiles Werkzeug ermöglichen, das die Bearbeitung des Merkmals ohne vollständigen Eingriff des Fräsers erlaubt.
Sehr kleine Radien erfordern Werkzeuge mit kleinem Durchmesser. Kleine Werkzeuge sind weniger steif, tragen weniger Material pro Arbeitsgang ab und können längere Zykluszeiten erfordern.
Durch die Vergrößerung eines nichtfunktionalen Radius lassen sich Werkzeugstandzeit, Oberflächengüte und Produktionsgeschwindigkeit verbessern. Entlastungsschnitte können eingesetzt werden, wenn ein rechtwinkliges Gegenstück in eine Innenecke passen muss.
Vermeiden Sie tiefe und enge Hohlräume.
Tiefe und enge Kavitäten sollten vermieden werden, da sie lange Werkzeuge, begrenzte Schnitttiefen und eine schwierige Spanabfuhr erfordern. Diese Bedingungen erhöhen Rattern, Wärmeentwicklung, Durchbiegung und Werkzeugverschleiß.
Eine Kavität lässt sich oft optimieren, indem man die Öffnungsbreite vergrößert, die Tiefe verringert, größere Eckradien einfügt oder Stufen einbaut. Diese Änderungen ermöglichen den Einsatz stärkerer Werkzeuge und einen stabileren Schneideingriff.
Die Tiefe sollte sich nach der Funktion und nicht nach dem Aussehen richten. Das Abtragen von zusätzlichem Material aus einem nicht sichtbaren Bereich kann die Bearbeitungskosten erhöhen, ohne das Bauteil zu verbessern.
Geeignete Wandstärke einhalten
Die Wandstärke muss ausreichend sein, um Schnittkräften, Spannkräften und Materialspannungen standzuhalten. Dünne oder hohe Wände können sich während der Bearbeitung verbiegen und nach dem Lösen der Vorrichtung verrutschen.
Die tatsächliche Wandstärke hängt vom Material, der Wandhöhe, der Länge, den Toleranzen und der Oberflächenbeschaffenheit ab. Eine Kunststoffwand kann bei gleicher Nenndicke anders reagieren als Aluminium, Edelstahl oder Titan.
Temporäre Abstützung, gleichmäßiges Schruppen, leichte Schlichtgänge und kontrollierte Spanntechnik können Verformungen reduzieren. Konstruktionsänderungen sind in der Regel zuverlässiger als der Versuch, eine extrem flexible Wand allein durch Bearbeitung auszugleichen.
Konstruktion für stabile Werkstückspannung
Für eine stabile Werkstückspannung sind gut zugängliche Spannflächen, eindeutige Bezugspunkte und ausreichend Materialstärke zur Unterstützung des Werkstücks beim Schruppen und Schlichten erforderlich. Die Vorrichtung sollte das Bauteil fixieren, ohne wichtige Merkmale zu verdecken.
Opferlaschen, abnehmbare Sockel, Materialverlängerungen, weiche Backenprofile oder Vorrichtungslöcher können schwierig zu bearbeitende Bauteile stützen. Diese temporären Elemente können während des Endbearbeitungsprozesses entfernt werden.
Die Werkstückspannung sollte besprochen werden, bevor die Konstruktion endgültig festgelegt wird. Ein Bauteil ohne starre Spannfläche kann teure Sonderanfertigungen oder unnötige zusätzliche Einrichtungsschritte erfordern.
Wo wird 3-Achs-CNC-Fräsen eingesetzt?
Die 3-Achs-CNC-Frästechnik findet Anwendung in der Automobilindustrie, im Anlagenbau, in der Medizintechnik, der Luft- und Raumfahrt, der Automatisierungstechnik, der Elektronik, der Robotik, der Konsumgüterindustrie, im Werkzeugbau und im Energiesektor. Sie eignet sich besonders für die Fertigung von Platten, Gehäusen, Halterungen, Sockeln, Vorrichtungen und anderen gut zugänglichen, prismatischen Bauteilen.
| Branche | Gängige 3-Achs-gefräste Teile | Hauptwert der Fertigung |
| Automobilindustrie | Halterungen, Abdeckungen, Flansche, Werkzeugplatten | Wiederholbare Abmessungen und wirtschaftliche Fertigung |
| Industrielle Ausrüstung | Sockel, Verschleißplatten, Verteiler, Vorrichtungsteile | Steifigkeit, Standardgeometrie, Materialflexibilität |
| Medizintechnik | Gerätegehäuse, Ablagen, Griffe, Halterungen | Kontrollierte Abmessungen und saubere Oberflächenverarbeitung |
| Luft- und Raumfahrt | Armaturen, Paneele, Halterungen, Werkzeuge | Präzise barrierefreie Funktionen und leichte Materialien |
| Automation | Sensorhalterungen, Nester, Greiferplatten | Schnelle Anpassungs- und wiederholbare Montageschnittstellen |
| Elektronik | Aluminiumgehäuse, Kühlkörper, Prüfvorrichtungen | Präzise Taschen, Öffnungen und thermische Oberflächen |
| Robotik | Motorhalterungen, Adapterplatten, Befestigungselemente | Präzise Lochmuster und strukturelle Ausrichtung |
| Consumer Products | Gehäuse, Abdeckungen, Prototypen | Schnelle Iteration und kosmetische Nachbearbeitungsoptionen |
| Werkzeug und Formenbau | Formbasen, Einsätze, Vorrichtungen, Halterungen | Stabile Bezugspunkte und wiederholgenaue Bearbeitung |
| Energie und Öl & Gas | Ventilplatten, Halterungen, Dichtungskomponenten | Robuste Materialien und kontrollierte Funktionsoberflächen |
Die Branche allein bestimmt nicht die Achsenanforderungen. Eine Halterung für die Luft- und Raumfahrt mit offenen Taschen eignet sich möglicherweise für eine Drei-Achs-Maschine, während ein Konsumprodukt mit komplexen Kurven und verdeckten Details eine Fünf-Achs-Bearbeitung erfordern kann.
Die Entscheidung sollte mit Geometrie, Zugänglichkeit, Toleranz, Rüstvorgängen, Material, Menge und Prüfung beginnen. Branchenbezeichnungen sind zweitrangig gegenüber den tatsächlichen Fertigungsanforderungen.
3-Achs-, 4-Achs- und 5-Achs-CNC-Fräsen
Der Unterschied zwischen 3-, 4- und 5-Achs-CNC-Fräsen liegt in der Anzahl der gesteuerten Richtungen zur Positionierung des Fräsers und zur Ausrichtung des Werkstücks. Zusätzliche Achsen verbessern die Zugänglichkeit und reduzieren das Umpositionieren, erhöhen aber den Aufwand an Ausrüstung, Programmierung, Simulation und Prozessoptimierung.
| Prozess | Kontrollierte Bewegung | Beste Passform | Haupteinschränkung |
| 3-Achsen-Fräsen | X, Y und Z | Platten, Taschen, Halterungen, Gehäuse, offene Konturen | Feste Fräserausrichtung |
| 4-Achsen-Fräsen | X, Y, Z plus eine Drehachse | Zylindrische Teile, radiale Bohrungen, indexierte Seitenmerkmale | Die Rotation folgt einer Hauptachse |
| 5-Achsen-Fräsen | X, Y, Z plus zwei Drehachsen | Mehrflächige, abgewinkelte, tiefe und freiformige Geometrie | Höhere Programmier- und Maschinenkosten |
Ein praktischer Vergleich zwischen 4-Achs- und 3-Achs-CNC-Bearbeitung beginnt mit der Rotation. Die Vier-Achs-Bearbeitung kann ein Werkstück automatisch indexieren oder kontinuierlich um eine Richtung drehen und eignet sich daher für radiale Merkmale, zylindrische Bauteile und mehrere Seiten, die um eine gemeinsame Mittellinie angeordnet sind.
Die Fünf-Achs-Bearbeitung ermöglicht eine zusätzliche Drehbewegung, wodurch sich Fräser oder Werkstück in zwei Richtungen neigen lassen. Sie ist besonders vorteilhaft bei komplexen Winkeln, mehreren kritischen Flächen, tiefen Zugangspunkten, Laufrädern, komplexen Formen und Freiformflächen.
Für Leser, die nach Erklärungen zu CNC-Achsen suchen: Die richtige Wahl ist nicht automatisch die Maschine mit den meisten Achsen. Die richtige Wahl ist der einfachste Prozess, der die Anforderungen an Geometrie, Toleranz, Lieferzeit und Produktion ohne übermäßige Rüstvorgänge erfüllt.
Was beeinflusst die Kosten und Lieferzeit beim 3-Achs-CNC-Fräsen?
Die Kosten und Lieferzeiten für 3-Achs-CNC-Fräsen hängen von Geometrie, Material, Rüstvorgängen, Werkzeugen, Toleranzen, Oberflächengüte, Prüfung, Nachbearbeitung, Produktionsmenge und Lieferbedingungen ab. Die Maschinenzeit ist nur ein Teil der gesamten Fertigungskosten.

Teilegeometrie und Anzahl der Aufspannungen
Die Geometrie eines Bauteils beeinflusst die Kosten, da jede neue Ausrichtung zusätzliche Vorrichtungen, Mess-, Ausrichtungs-, Schneid- und Prüfvorgänge erfordern kann. Ein scheinbar einfaches Bauteil kann teuer werden, wenn sich Merkmale über mehrere Seiten erstrecken.
Zugängliche Taschen und Lochmuster sind in der Regel wirtschaftlich. Verborgene Merkmale, tiefe Kavitäten, schräge Bohrungen, dünne Wände und mehrere Präzisionsflächen erhöhen den Präparationsaufwand und das Prozessrisiko.
Die Reduzierung der Aufspannungen ist oft sinnvoller als die Verkürzung eines Werkzeugwegs. Eine Konstruktionsprüfung sollte den gesamten Fertigungsablauf und nicht nur den programmierten Schneidzyklus untersuchen.
Material- und Werkzeuganforderungen
Die Materialkosten werden durch Lagerpreis, Schnittgeschwindigkeit, Werkzeugverschleiß, Wärmeregulierung, Kühlmittelbedarf und Bearbeitungsrisiko beeinflusst. Aluminium ermöglicht im Allgemeinen einen schnelleren Materialabtrag als gehärteter Stahl, Titan oder Nickellegierungen.
Die Werkzeugkosten steigen, wenn für das Werkstück Langstielfräser, kleine Schaftfräser, Spezialgewinde, Sonderformwerkzeuge oder ein häufiger Werkzeugwechsel erforderlich sind.
Auch die Materialform spielt eine Rolle. Übergroßes Material erhöht die Schruppzeit und den Abfall, während Material in Nettogröße teurer sein oder größere Mindestmengen erfordern kann.
Toleranzen und Oberflächenbeschaffenheit
Enge Toleranzen erhöhen die Kosten, da sie stabile Werkzeuge, kontrollierte Temperatur, zusätzliche Nachbearbeitungsgänge, Abtastung, Messung und dokumentierte Inspektion erfordern.
Feine Oberflächen erfordern kleinere Zustellungen, schärfere Werkzeuge, langsamere Bearbeitungsvorgänge oder manuelles Polieren. Kosmetische Oberflächen können zudem eine kontrollierte Werkzeugwegführung und sorgfältige Handhabung erfordern.
Funktionale Anforderungen sollten nur bei Bedarf angewendet werden. Allgemeine Toleranzen und standardmäßige Oberflächengüten sind für unkritische Bereiche in der Regel ausreichend.
Produktionsvolumen und Sekundärverarbeitung
Die Produktionsmenge beeinflusst die Verteilung der Kosten für Einrichtung, Programmierung, Vorrichtungen und Inspektion. Prototypen verursachen höhere fixe Entwicklungskosten pro Teil, während Serienfertigung von bewährten Programmen und wiederverwendbaren Spannmitteln profitieren kann.
Höhere Stückzahlen können den Einsatz spezieller Vorrichtungen, Mehrteil-Setups, automatisierter Messtechnik und Werkzeugstandzeitmanagement rechtfertigen. Diese Investitionen können Zyklusabweichungen und Handhabungsaufwand reduzieren.
Anodisieren, Galvanisieren, Wärmebehandlung, Polieren, Passivieren und Sonderprüfungen erfordern zusätzliche Durchlaufzeiten. Diese Prozesse sollten frühzeitig in den Zeichnungen definiert werden, damit Fertigungs- und Nachbearbeitungszugaben gemeinsam geplant werden können.
Wann sollten Sie sich für 3-Achs-CNC-Fräsen entscheiden?
Sie sollten sich für 3-Achs-CNC-Fräsen entscheiden, wenn das Werkstück eine gut zugängliche Geometrie, mittlere Komplexität und praktikable Toleranzen aufweist und der Fertigungsweg keine übermäßigen Umpositionierungen erfordert. Es eignet sich besonders, wenn Kostenkontrolle und schnelle Programmierung wichtig sind.
Teile mit einfacher oder Top-Down-Geometrie
Teile mit flachen Oberflächen, vertikalen Wänden, offenen Taschen, Schlitzen, nach oben gerichteten Löchern und einfachen Konturen eignen sich gut für das Drei-Achs-Fräsen.
Diese Eigenschaften ermöglichen den Einsatz von Standardwerkzeugen und Werkstückspannvorrichtungen ohne komplizierte Anfahrwinkel. Das Ergebnis ist eine vorhersehbare Programmierung, ein stabiles Schneiden und eine effiziente Qualitätskontrolle.
Ein Bauteil muss nicht optisch einfach sein. Es kann detaillierte Taschenmuster und konturierte Oberflächen aufweisen, sofern der Fräser diese aus einer festen Richtung erreichen kann.
Schnelle Prototypen und Kleinserienfertigung
Schnelle Prototypenfertigung und Kleinserien profitieren vom Drei-Achs-Fräsen, da Programmierung, Einrichtung und Designänderungen schnell abgeschlossen werden können.
Das Verfahren ermöglicht die direkte Herstellung funktionaler Teile aus serienmäßigem Metall oder Kunststoff ohne spezielle Formen. Dies unterstützt Passform-, Montage-, mechanische, thermische und Anwendertests.
Frühe Entwürfe sollten unnötige Toleranzen und kosmetische Kontrollen vermeiden. Die Prototypenkosten sollten sich auf die Validierung der funktionsrelevanten Merkmale konzentrieren.
Kostensensible allgemeine Maschinenbauteile
Kostensensible allgemeine Maschinenbauteile eignen sich, wenn sie mit Standardwerkzeugen, Vorrichtungen, Materialien und Prüfmethoden hergestellt werden können.
Halterungen, Platten, Abdeckungen, Maschinenteile, Ersatzteile und Vorrichtungselemente fallen oft in diese Kategorie.
Die Drei-Achs-Bearbeitung ist nicht automatisch wirtschaftlich, wenn die Konstruktion viele Nebenbearbeitungen umfasst. Der Kostenvorteil hängt vom gesamten Einrichtungsprozess ab.
Wann sollte man mehr Achsen verwenden?
Sie sollten mehr Achsen verwenden, wenn ein Teil zusammengesetzte Winkel, kritische Beziehungen mehrerer Flächen, umfangreiche Seitenmerkmale, schwierige Hinterschnitte, umschlossene Geometrie oder tiefe Bereiche aufweist, die einen übermäßigen Werkzeugüberhang erfordern.
Die Vier-Achs-Bearbeitung kann die Handhabung reduzieren, wenn die Merkmale entlang einer zylindrischen oder indexierten Richtung angeordnet sind. Die Fünf-Achs-Bearbeitung kann die Rüstvorgänge reduzieren, wenn die Merkmale zwei unabhängige Winkelrichtungen erfordern.
Zusätzliche Achsen sollten einen messbaren Mehrwert bieten, etwa durch besseren Zugang, kürzere Werkzeuge, weniger Vorrichtungen, verbesserte Ausrichtung oder kürzere Gesamtvorlaufzeiten.
Häufig gestellte Fragen
Wie genau ist 3-Achs-CNC-Fräsen?
Die 3-Achs-CNC-Fräsbearbeitung ermöglicht die Herstellung präziser und wiederholgenauer Teile. Die erreichbare Genauigkeit hängt jedoch von Maschinenzustand, Material, Teilegröße, Geometrie der Merkmale, Spannvorrichtungssteifigkeit, Werkzeugrundlauf, Temperatur und Qualitätskontrolle ab. Merkmale, die in einer Aufspannung bearbeitet werden, weisen in der Regel eine bessere Positionsgenauigkeit auf als Merkmale, die über mehrere Aufspannungen hinweg bearbeitet werden.
Kann eine 3-Achs-CNC-Fräsmaschine komplexe Teile fertigen?
Die 3-Achs-CNC-Frästechnik ermöglicht die Bearbeitung komplexer Taschen, Konturen, Formen und dreidimensionaler Oberflächen, sofern der Fräser aus einer festen Position direkten Zugang hat. Weniger geeignet ist sie jedoch für verdeckte, hinterschnittene oder über mehrere Flächen verteilte Merkmale sowie für Bereiche mit voneinander unabhängigen Winkeln.
Was sind 3-Achs-CNC-gefräste Teile?
CNC-gefräste Teile mit drei Achsen sind in der Regel Bauteile mit Bearbeitungsoptionen in X-, Y- und Z-Richtung. Typische Beispiele sind Aluminiumgehäuse, Halterungen, Montageplatten, Abdeckungen, Kühlkörper, Formeinsätze, Vorrichtungen, Verteiler und Prototypenteile. Diese Teile weisen oft ebene Flächen, Bohrungen, Schlitze, Taschen, Stufen, Gewinde und 2.5D-Konturen auf. Die 3-Achs-Bearbeitung ist ideal, wenn die meisten Bearbeitungsoptionen mit Standardwerkzeugen und stabiler Werkstückspannung in ein bis zwei Aufspannungen realisiert werden können.
Worin besteht der Unterschied zwischen 3-Achs- und 5-Achs-Fräsen?
Der Unterschied zwischen 3-Achs- und 5-Achs-Fräsen liegt im Werkzeugzugang und der Bewegungssteuerung. Beim 3-Achs-Fräsen werden die linearen Bewegungen in X-, Y- und Z-Richtung genutzt, sodass sich der Fräser dem Werkstück hauptsächlich aus einer festen Richtung nähert. Das 5-Achs-Fräsen kommt mit zwei zusätzlichen Drehachsen hinzu, wodurch Werkzeug oder Werkstück für die Bearbeitung aus verschiedenen Winkeln geneigt werden können. 3-Achs-Fräsen ist kostengünstig für einfache Teile, während 5-Achs-Fräsen die Anzahl der Aufspannungen von 3–5 auf eine einzige reduzieren kann – insbesondere bei komplexen Oberflächen, tiefen Kavitäten, schrägen Bohrungen und präzisen Mehrflächenteilen.
Worin besteht der Unterschied zwischen 3-Achs- und 4-Achs-Fräsen?
Der Unterschied zwischen 3-Achs- und 4-Achs-Fräsen besteht darin, dass beim 4-Achs-Fräsen zusätzlich zur Standardbewegung in X-, Y- und Z-Richtung eine Drehachse zur Verfügung steht. 3-Achs-Fräsen eignet sich am besten für ebene Flächen, vertikale Bohrungen, Taschen, Nuten und offene Konturen. 4-Achs-Fräsen ermöglicht die Rotation des Werkstücks und ist daher besser geeignet für zylindrische Teile, radiale Bohrungen, gekrümmte Profile und mehrseitige Merkmale. Im Vergleich zur 3-Achs-Bearbeitung reduziert die 4-Achs-Bearbeitung manuelle Nachpositionierungen, verbessert die Präzision und verkürzt die Rüstzeiten für Teile mit Merkmalen in einer Richtung.
Fazit
Die 3-Achs-CNC-Frästechnik bietet eine zuverlässige und wirtschaftliche Möglichkeit zur Herstellung von Platten, Halterungen, Gehäusen, Vorrichtungen, Prototypen und anderen Bauteilen mit zugänglicher Geometrie. Ihre Hauptvorteile sind die einfache Programmierung, die standardisierte Werkstückspannung, die breite Materialverträglichkeit, die wiederholgenaue Präzision und die effiziente Produktion. Ihre Grenzen zeigen sich bei Konstruktionen mit verdeckten Details, komplexen Winkeln, tiefen Hohlräumen oder kritischen Oberflächen, die sich über mehrere Ausrichtungen erstrecken.
Bei TiRapid bieten wir präzise CNC-Bearbeitung und Fertigung von kundenspezifischen Metall- und Kunststoffteilen. Unser Team unterstützt Sie bei Prototypen und Kleinserien mit Materialprüfung, DFM-Feedback, 3- und Mehrachsen-Fräsen, Maßprüfung, Oberflächenbearbeitung und Prozessauswahl – abgestimmt auf Ihre Teilegeometrie, Toleranzen, Budget, Stückzahl und Lieferzeitvorgaben.
















