
精密电子元件广泛应用于电子设备、工业控制系统、通信设备和智能终端等领域。其尺寸精度、结构强度和装配兼容性均会影响产品质量。在制造过程中,薄壁外壳、精密安装底座、散热元件和导电连接器等部件会受到材料状态、加工变形和表面处理的影响。为提高加工质量和批次一致性,应根据工程图纸制定制造工艺,并对材料、公差、工艺协调和检验程序进行有效控制。这有助于减少尺寸偏差、装配问题和返工风险。
精密电子元件制造的主要挑战
电子元件的结构和功能各不相同,因此在生产之前应确定影响加工精度和装配性能的潜在因素。
控制薄壁零件的变形
薄壁外壳和复杂的结构部件刚度相对较低,在加工过程中会受到切削力、夹紧力和残余应力的影响。
- 材料残余应力:铝合金坯料可能含有制造过程中形成的残余应力。去除材料后,应力重新分布会导致翘曲或尺寸偏差。
- 夹紧和松开:过大的夹紧力或不足的支撑可能会在加工过程中使零件变形,导致松开后尺寸发生变化。
- 毛坯选择:对于精度要求高的零件,应根据材料和零件结构选择毛坯状态,以降低加工变形的风险。
薄壁零件的加工过程应考虑材料状态、夹紧方式和材料去除量。必要时,应在卸夹后重新检查尺寸,因为仅凭加工过程中的测量结果无法确认最终精度。
将材料特性与组件应用相匹配
材料的选择会影响加工性能、结构强度、导电性和尺寸稳定性。
- 铝合金:常用于电子外壳、安装底座和散热元件。选择时应考虑强度、可加工性和表面处理要求。
- 铜及铜合金:适用于某些导电或导热部件。还应考虑其延展性和加工难度。
- 工程塑料:用于绝缘支撑件和某些结构部件。选择时应考虑刚度、热变形和吸湿性。
选择材料后,还应考虑组件结构和后续制造工艺,以确保材料性能满足实际应用要求。
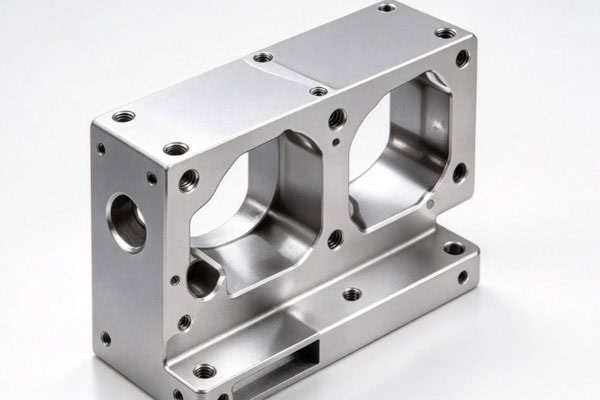
精密电子元件的数控加工解决方案
CNC加工工艺应根据零件几何形状、材料特性和图纸要求进行安排,同时还要考虑后续的表面处理和装配需求。
优化加工顺序和夹紧方法
合适的加工策略可以减少薄壁零件的变形,提高尺寸稳定性。对于需要大量材料去除的零件,应将粗加工和精加工分开进行,以降低因单次去除过多材料而导致的变形风险。支撑位置应根据零件刚度进行布置,并避免过大的夹紧力,以防止局部变形。应根据材料和几何形状调整刀具选择和切削条件,以减少振动、毛刺和热量积聚。对于高精度零件,应在试生产过程中卸夹后检查尺寸,并根据需要调整加工工艺。对于6061-T6等热处理铝合金,需要特别注意保持其材料性能。未经评估,不应采用可能改变回火状态的高温处理方法。应力控制方法应根据材料状态和零件要求进行选择。
控制表面处理后的尺寸变化
阳极氧化、电镀和喷漆等工艺可能会影响零件的尺寸或表面性能。因此,最终要求应在加工开始前确定。
- 尺寸补偿:铝合金阳极氧化会形成氧化层,这可能会影响孔径、外形尺寸和配合间隙。实际尺寸变化取决于涂层厚度和工艺条件,因此不应采用通用的补偿比例。
- 遮蔽要求:必须保持保护的区域,如螺纹孔、精密配合面和导电接触区域,应事先在图纸或技术文件中标明。
- 工艺流程:数控加工完成后,应先进行遮蔽,然后再进行相关的表面处理。处理完成后,应根据工艺要求去除遮蔽材料,并对关键区域进行检查。
表面处理前后应采用清晰一致的验收标准,以防止尺寸变化或保护不足影响后续组装。
精密电子元件的质量检验
质量检验应包括首件检验、过程检查和最终验收,以便及时发现尺寸偏差和工艺问题。
按组件类型定义检验优先级
检验项目应根据每个部件的结构特点和预期用途来确定。
| 组件类型 | 主要检查项目 | 检查目的 |
| 电子设备外壳 | 整体尺寸、孔位置、平面度 | 确认组件兼容性 |
| 精密安装底座 | 定位尺寸、孔间距、基准面 | 确保准确定位 |
| 散热元件 | 关键尺寸、表面状况、结构完整性 | 满足安装要求 |
| 导电连接器 | 配合尺寸、接触区域的表面状况 | 满足连接要求 |
| 绝缘支架 | 整体尺寸、结构完整性 | 确保可靠的支持 |
检测方法应与图纸公差和零件几何形状相匹配。对于精度要求高的特征,还应确认测量设备和测量条件的适用性。
在批量生产中保持质量一致性
通过首件检验并不能保证该批次中的每个零件都能保持相同的精度水平。在整个生产过程中,持续检验仍然是必要的。
- 首件检验:在批量加工开始之前,检查关键尺寸、孔位置和装配关系,以确认加工程序和夹紧方法符合要求。
- 过程抽样:根据批量大小和零件风险设定检验频率。注意由刀具磨损、机床热工条件和夹紧力变化引起的尺寸偏差。
- 异常处理:如果尺寸超出公差或出现异常趋势,应立即检查机器、工具和加工参数,并评估任何可能受影响的零件。
- 最终验收:按照约定的要求检查尺寸、外观、表面处理状况和交货数量。
首件检验、过程抽样和最终验收相结合,有助于降低批量生产过程中的质量风险。

如何选择精密电子元件制造服务供应商
在选择制造服务供应商时,应重点关注加工能力、质量控制和流程协调,而不是仅仅比较设备配置或单价。
评估加工能力和公差要求
不同的零部件对精度要求各不相同,因此供应商应具备与实际几何形状和尺寸规格相匹配的加工和检测能力。关键尺寸应设定合理的公差,而非关键尺寸则无需设定过高的公差。评估供应商加工薄壁壳体、复杂轮廓和精密孔的能力。对于高精度特征,需确认测量设备、方法和验收标准是否合适。更严格的公差通常需要更严格的加工和检测控制。根据装配功能设定公差有助于平衡质量和成本。
协调机械加工和表面处理
数控加工和表面处理可以由一家供应商负责,也可以分别交给不同的供应商。关键在于确保工艺要求和责任划分清晰明确。
- 统一技术要求:明确最终尺寸、涂层要求、遮蔽区域和表面质量,以防止不同工艺阶段对图纸要求的解释不一致。
- 明确流程职责:当涉及不同的供应商时,明确交接时零件的状况、运输保护要求以及处理异常情况的程序。
- 评估总成本:除了加工报价外,还要考虑运输、沟通、检验、返工和交货时间。
制造安排应根据项目规模、工艺复杂性和质量管理能力来选择,以确保每个阶段都遵循一致的要求。
精密电子元件制造需要材料选择、数控加工、表面处理和质量检验等环节的协调配合。薄壁零件需要严格控制加工变形,而热处理铝合金则需要关注其材料状态。尺寸变化和精密配合特征的遮蔽要求也应在表面处理前进行规划。批量生产过程中,过程抽样和最终验收有助于控制质量偏差。TiRapid 提供定制化的精密数控加工服务,可根据客户图纸、材料规格和项目要求,支持电子外壳、安装底座和各种精密结构件的生产。
















