
极限、配合和公差定义了配合机械部件之间可接受的尺寸偏差和装配关系。极限规定了允许的最大和最小尺寸,公差定义了允许的偏差,而配合则决定了两个零件如何装配或一起运动。
本指南解释了极限、配合和公差,包括它们的定义、基本术语、公差类型、工程配合、孔基准和轴基准系统、ISO 公差图表和实际计算示例。
什么是极限、配合和公差?
极限、配合和公差是工程学中用于控制尺寸偏差并确保制造零件正确组装和运行的概念。极限规定了最大和最小允许尺寸,公差定义了允许的尺寸偏差,而配合则描述了配合零件之间的最终关系。它们共同确保了制造工艺的一致性、零件的互换性和可靠的机械性能。
极限、配合和公差的定义
极限、配合和公差的定义始于三个相关但不同的概念。极限定义了允许的尺寸边界,公差定义了允许边界之间的范围,而配合描述了两个配合特征之间的关系。
例如,考虑一根标称直径为 25 毫米的轴,其可接受的尺寸范围为 24.980 毫米至 24.993 毫米。这两个值是其尺寸极限,而它们的差值 0.013 毫米是尺寸公差。
当轴装配到孔中时,组合尺寸范围决定了部件之间是否存在间隙、可能过盈或必然过盈。因此,配合选择必须同时考虑两个部件,而不是单个部件。
| 术语 | 定义 | 工程实例 |
| 限制 | 最大或最小允许尺寸 | 24.980–24.993 毫米轴 |
| 公差 | 上限和下限之间的差异 | 0.013 毫米 |
| 适合 | 配合部件之间的尺寸关系 | 间隙或干扰 |
| 基本尺寸 | 理论上精确的参考尺寸 | 25.000 毫米 |
| 实际尺寸 | 成品特征的测量尺寸 | 24.987 毫米 |
极限、配合和公差之间的区别
主要区别在于,极限和公差描述的是单个特征允许的尺寸范围,而配合描述的是配合特征之间的关系。例如,即使轴满足其规定的公差,如果相应的孔不符合要求,仍然无法正确装配。
极限定义了尺寸的可接受范围。公差决定了允许范围的宽度,而配合则确定了两个制造零件组装后的组合功能结果。
定义极限、配合和公差的有效方法是将它们与制造流程联系起来:极限指导验收,公差指导工艺能力,配合指导装配性能。这三者在工程设计过程中都必须加以考虑。
为什么极限、配合和公差在制造中如此重要
尺寸极限、配合和公差至关重要,因为它们使制造商能够在保持机械功能的同时生产可互换的零部件。如果没有明确的尺寸偏差,来自不同机器或生产批次的零件在装配过程中可能需要单独调整。
公差在制造中为何如此重要,这个问题与生产效率密切相关。合适的公差可以减少不必要的精度要求,同时确保功能接口、轴承座、轴和定位特征正常工作。
过紧的公差会增加加工时间、检验工作量和废品率。过松的公差则可能导致振动、过早磨损、对准不良或装配失败。因此,目标是根据功能要求确定合适的公差。
极限、配合和公差中使用的基本术语有哪些?
极限、配合和公差中使用的基本术语包括基本尺寸、标称尺寸、实际尺寸、上限和下限、偏差、允许偏差、最大材料状态和最小材料状态。这些术语描述了尺寸的指定、制造、测量和评估方式。在阅读公差表或计算孔轴配合之前,理解这些术语是必要的。
基本尺寸、标称尺寸和实际尺寸
基本尺寸是理论上精确的尺寸,尺寸极限和偏差均以此为依据。在ISO孔轴配合标识中,两个配合部件通常具有相同的基本尺寸。
标称尺寸是一种方便的尺寸表示方法,用于识别零部件或产品。在许多工程图纸中,标称尺寸和基本尺寸在数值上是相同的,但并非所有技术语境下这两个术语都可以互换使用。
实际尺寸是指所制造特征的测量尺寸。例如,标称基本尺寸为 25 毫米的轴,其实际测量直径可能为 24.989 毫米,必须将其与允许的尺寸范围进行比较。
| 维度项 | 意 | 例如: |
| 标称尺寸 | 指定或标识尺寸 | 25 毫米轴 |
| 基本尺寸 | 偏差的精确参考 | 25.000 毫米 |
| 实际尺寸 | 测量制造尺寸 | 24.989 毫米 |
| 上限 | 最大可接受尺寸 | 24.993 毫米 |
| 下限 | 最小可接受尺寸 | 24.980 毫米 |
尺寸的上限和下限
上限和下限定义了制造特征的允许尺寸范围。上限是允许的最大尺寸,下限是允许的最小尺寸。
对于尺寸介于 25.000 毫米至 25.021 毫米之间的孔,任何超出此范围的直径均不符合规定的尺寸要求。测得的直径为 25.012 毫米,符合规定的尺寸范围。
仅凭尺寸限制并不能完全控制特征的几何形状。一个孔的直径可能满足测量要求,但其圆度、直线度或位置仍可能不符合要求,这取决于图纸要求和适用的公差标准。
上偏差、下偏差和基本偏差
上限偏差是指最大允许尺寸与基本尺寸之间的代数差值。下限偏差是指最小允许尺寸与基本尺寸之间的相应差值。
基本偏差确定了公差带相对于代表基本尺寸的零线的位置。在 ISO 系统中,公差标识中的字母表示该区域的位置。
例如,H 型孔的下偏差为零,而 h 型轴的上偏差为零。g 型轴在基本尺寸下方有一个公差带,使其适用于特定的间隙配合。
主要关系如下:
- 上限偏差 = 上限值 − 基本尺寸
- 下限偏差 = 下限 − 基本尺寸
- 尺寸公差 = 上限偏差 − 下限偏差
- 尺寸公差 = 上限 − 下限
对于尺寸为 25.000–25.021 mm 的 25 mm H7 孔,其上限偏差为 +0.021 mm,下限偏差为 0 mm。其总公差为 0.021 mm。
允许值、最高材料条件和最低材料条件
配合间隙是指配合零件在最大材料状态下允许的尺寸差异。对于间隙配合,它对应于最小间隙;对于过盈配合,它表示最大过盈量,并以负值表示。
最大实体状态(MMC)是指在允许的尺寸范围内,某个特征所含材料量达到最大值的状态。对于轴而言,这指的是其最大直径;对于孔而言,这指的是其最小直径。
最小物质条件(LMC)描述的是相反的情况。轴在其允许的最小直径时达到最小物质条件,而孔在其允许的最大直径时达到最小物质条件。
| 特性 | 最大材料条件 | 最低物质条件 |
| 轴 | 最大允许直径 | 最小允许直径 |
| 穿孔 | 最小允许直径 | 最大允许直径 |
| 外部宽度 | 最大允许宽度 | 最小允许宽度 |
| 内部插槽 | 最小允许宽度 | 最大允许宽度 |
关于配合余量和公差的示例,考虑一个 25 mm H7/g6 配合。最小孔径为 25.000 mm,最大轴径为 24.993 mm。它们的差值对应的最小间隙(或正配合余量)为 0.007 mm。
工程公差有哪些不同类型?
工程中的主要公差类型包括单向公差、双向公差、极限尺寸和几何公差。单向公差和双向公差控制尺寸相对于参考尺寸的变化。极限尺寸直接规定允许的尺寸范围,而几何公差则控制形状、方向、位置和跳动等特征。
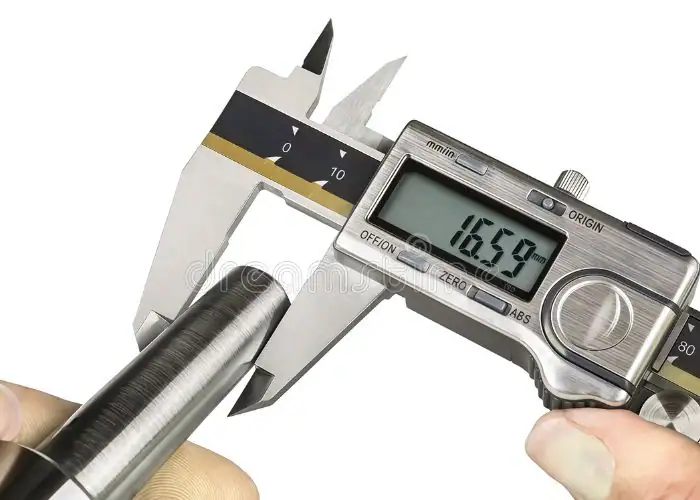
单边容忍
单向公差允许尺寸仅沿一个方向偏离规定的参考尺寸。允许的偏差可以是正值或负值,具体取决于制造和功能要求。
例如,一个尺寸为 25.000 +0.020/0.000 毫米的孔,其尺寸范围为 25.000 至 25.020 毫米。其下限等于基本尺寸,而允许的变化范围则向正方向延伸。
单向公差体系适用于特征尺寸不得超过特定边界的情况。然而,所选的公差方向必须基于预期的配合和制造要求。
双边容忍
双边公差允许尺寸在指定参考尺寸的两侧存在偏差。它可以是对称的,正负偏差相等;也可以是不对称的,允许偏差不同。
例如,规格为 25.000 ±0.010 毫米的轴,其可接受的尺寸范围为 24.990 至 25.010 毫米。因此,总公差为 0.020 毫米。
对于一般加工尺寸,如果允许两个方向的偏差,则通常采用双向公差。但是,对于需要特定间隙或干涉关系的配合特征,不应自动应用对称公差。
| 公差类型 | 例如: | 下限 | 上限 |
| 单侧阳性 | 25.000+0.020/0.000 | 25.000 | 25.020 |
| 单侧阴性 | 25.000 +0.000/−0.020 | 24.980 | 25.000 |
| 双侧对称 | 25.000±0.010 | 24.990 | 25.010 |
| 双侧不对称 | 25.000 +0.015/−0.005 | 24.995 | 25.015 |
| 极限尺寸 | 24.980-25.000 | 24.980 | 25.000 |
尺寸标注和几何公差的极限
极限尺寸标注直接规定了最大和最小允许尺寸,而不是使用正负号表示法。这为制造和检验提供了清晰的验收范围。
几何公差控制着仅凭尺寸限制可能无法充分描述的特性。根据绘图标准,这些特性可能包括平面度、直线度、垂直度、位置、圆度和跳动。
例如,轴的直径可能符合要求,但跳动量过大。在这种情况下,仅靠尺寸公差无法保证所需的轴承性能。可能需要进行单独的几何控制才能确保功能性装配。
合身的三种主要类型是什么?
工程配合主要分为三种类型:间隙配合、过渡配合和过盈配合。间隙配合在配合部件之间留有间隙;过渡配合可能产生较小的间隙或过盈;过盈配合则确保尺寸完全重叠。合适的配合取决于部件是否需要移动、精确定位或保持牢固连接。
工程配合对于轴和孔来说尤其重要,但同样的原理也适用于某些配合宽度、槽和其他尺寸特征。
这三个类别由两个公差区域的相对位置决定。仅凭标签本身并不能完全满足制造要求,还必须定义基本尺寸和公差等级。
| 适合类型 | 维度关系 | 典型应用 |
| 间隙配合 | 在极限状态下,孔径至少与轴径一样大。 | 滑动或旋转部件 |
| 过渡配合 | 间隙或干扰可能很小 | 精确定位组件 |
| 干涉配合 | 轴总是比孔大。 | 压入式或热缩式接头 |
间隙配合:运行配合、滑动配合和定位配合
间隙配合是指在规定的公差范围内,配合零件之间存在非负的直径差。当装配、拆卸、滑动或旋转需要间隙时,通常使用间隙配合。
运转配合用于彼此相对运动的部件。根据所需的速度、负载、润滑和精度,运转配合可分为松配合、自由配合和紧密配合。
滑动配合和定位配合常用于导向运动或精确定位。紧密滑动配合可提供可控的运动,而较松的滑动配合则允许更大的自由度,但可能会降低定位精度。
适当的间隙必须考虑工作温度、润滑、轴挠度、表面光洁度和预期的机械功能。
过渡配合:紧密组装和精确定位
过渡配合的孔和轴的公差区域存在重叠,这意味着组装后的部件可能存在较小的间隙或较小的过盈量。最终结果取决于零件的实际尺寸。
这种配合方式适用于需要精确定位的情况,例如不希望配合过松,但又不需要强力永久压入配合。典型应用包括特定定位部件、轮毂和精密机械组件。
过渡配合的一个例子是 25 毫米 H7/k6 组合。根据实际尺寸,装配间隙可能在 0.015 毫米到 0.019 毫米之间。仅凭标称尺寸无法预测最终的装配状态。
过盈配合:压入配合、驱动配合和强制配合
过盈配合会产生尺寸重叠,因为最小轴径大于最大孔径。因此,装配需要部件发生弹性变形、热胀冷缩,或经过其他合适的受控连接工艺。
压入配合常用于衬套、齿轮和某些机械连接。驱动配合和过盈配合通常用于描述要求逐渐提高的装配条件,但具体术语和分类细节取决于适用的标准。
过盈配合的一个例子是 25 毫米 H7/p6 组合。规定的范围产生的理论直径过盈量在 0.001 至 0.035 毫米之间。
必须根据材料强度、壁厚、接头几何形状、装配力、工作温度和所需的保持性能来检查所需的过盈量。
井底式和轴底式系统是如何工作的?
孔基准系统和轴基准系统是选择配合公差的标准化方法。在孔基准系统中,孔的下限偏差为零,通过改变轴的公差范围来获得不同的配合。在轴基准系统中,轴的上限偏差为零,通过调整孔的公差范围来实现所需的配合。
孔基系统
孔基准系统采用以大写字母 H 表示的孔公差区,其偏差下限位于基准尺寸处。然后选择不同的轴公差区以获得所需的配合。
例如,H7/g6 形成间隙配合,H7/k6 形成过渡配合,而 H7/p6 在合适的基尺寸下形成过盈配合。H7 孔的规格保持不变,而轴的等级则发生变化。
基于孔径的系统通常更受欢迎,因为标准的钻头、铰刀、镗刀和检测量规可以支持标准化的孔尺寸。当多个轴构型具有相同的孔径要求时,这可以简化制造计划。
轴基系统
轴基准系统采用以小写字母 h 表示的轴公差区,其上限偏差位于基本尺寸处。孔公差区则根据所需的装配关系进行调整。
当必须保持标准轴径时,这种方法可能很有用,例如某些采购的轴、库存材料或无法经济地重新调整尺寸的部件。
例如,G7/h6 组合可以在保持轴的 h6 公差等级的同时,提供所需的间隙关系。只需调整孔径,而无需更改轴的规格。
孔基系统与轴基系统的区别
主要区别在于固定的参考特征。基于孔的设计保持 H 孔等级不变,而基于轴的设计保持 h 轴等级不变。
当使用标准尺寸的刀具加工孔时,基于孔的系统通常可以简化制造过程。而当多个配合部件需要与同一根标准化的轴配合使用时,基于轴的系统可能更为实用。
| 对比 | 孔基系统 | 轴基系统 |
| 参考组件 | 穿孔 | 轴 |
| 标准名称 | H | h |
| 零偏差 | 孔径下偏差 | 轴上偏转 |
| 可变特征 | 轴 | 穿孔 |
| 典型优势 | 标准化孔生产 | 标准化轴利用 |
| 例如: | H7/g6 | G7/h6 |
两种系统并无绝对的优劣之分。最佳方案取决于零部件的可用性、加工方法、装配要求以及总制造成本。
如何解读极限、配合和公差图表?
极限、配合和公差图表的解读方法是:首先识别基本尺寸、公差字母、公差等级以及相应的上下偏差。字母确定公差区域的位置,数字则表示其标准宽度。然后,将这些值转换为实际尺寸极限,以评估预期配合情况。
ISO 286 提供了一个广泛应用的标准化线性尺寸公差和配合体系。其表格可帮助工程师指定一致的孔轴关系,而无需单独计算每个偏差。
ISO 286-1 确立了基础体系和术语,而 ISO 286-2 提供了标准公差等级和极限偏差表。在未查阅适用标准之前,不应将这些与 ASME B4.1 的配合建议混淆。
ISO公差等级和基本偏差
ISO公差等级定义了标准化公差范围的宽度。数值越小,通常表示给定尺寸范围内的尺寸公差越严格。
精密加工中常见的公差等级包括 IT5、IT6、IT7、IT8 和 IT9,但具体等级取决于特征和制造工艺。
基本偏差确定了公差区域相对于基本尺寸的位置。字母控制位置,等级编号控制宽度。两者都必须结合使用才能确定完整的允许尺寸范围。
| ISO尺寸范围 | IT6 | IT7 | IT8 |
| 超过 6 至 10 毫米 | 9μm | 15μm | 22μm |
| 超过 10 至 18 毫米 | 11μm | 18μm | 27μm |
| 超过 18 至 30 毫米 | 13μm | 21μm | 33μm |
| 超过 30 至 50 毫米 | 16μm | 25μm | 39μm |
| 超过 50 至 80 毫米 | 19μm | 30μm | 46μm |
以上数值表示标准公差范围。实际的最大和最小尺寸还取决于公差字母和基本尺寸。
了解孔和轴的公差图表
孔和轴的公差图表显示了标准化尺寸范围的允许偏差。孔的标识使用大写字母,而轴的标识使用小写字母。
要正确解读图表,首先要找到基本直径范围。然后确定所需的公差等级,并在必要时将偏差从微米转换为毫米。
例如,21 µm 等于 0.021 mm。如果一个 25 mm 的 H7 孔的偏差为 0 和 +21 µm,则其允许直径为 25.000–25.021 mm。
快速参考:18 至 30 毫米以上基本尺寸的 ISO 286 标准偏差示例
| 牌号 | 特性 | 降低偏差 | 上偏差 |
| H7 | 穿孔 | 0μm | +21 微米 |
| g6 | 轴 | −20 微米 | −7 微米 |
| h6 | 轴 | −13 微米 | 0μm |
| k6 | 轴 | +2 微米 | +15 微米 |
| p6 | 轴 | +22 微米 | +35 微米 |
这些数值适用于规定的尺寸范围和选定的公差等级。其他直径或等级必须对照相应的标准表格进行核对。
阅读常见的适配性标识,例如 H7/g6 和 H7/p6
配合规格标识结合了基本直径以及孔和轴的公差等级。例如,Ø25 H7/g6 表示基本直径为 25 毫米,孔的公差等级为 H7,轴的公差等级为 g6。
大写字母 H 表示孔的公差范围,小写字母 g 表示轴的公差范围。数字 7 和 6 分别表示它们的公差等级。
在 25 毫米基径下,H7/g6 保证间隙配合,而 H7/p6 产生过盈配合。H7/k6 代表过渡配合,其实际尺寸决定是间隙配合还是过盈配合。
| 适配性 | 孔径限制 | 轴极限 | 适合类型 |
| Ø25 H7/g6 | 25.000–25.021毫米 | 24.980–24.993毫米 | 大减价 |
| Ø25 H7/k6 | 25.000–25.021毫米 | 25.002–25.015毫米 | 过渡 |
| Ø25 H7/p6 | 25.000–25.021毫米 | 25.022–25.035毫米 | 干扰 |
如何计算极限、配合和公差?
极限、配合和公差的计算方法是:首先确定每个配合特征的允许尺寸的上限和下限,然后比较孔和轴的极限尺寸。孔径减去轴径即可得到一个有符号的直径差值:正值表示间隙,负值表示干涉。
这些计算方法使工程师能够在制造前评估装配性能。它们在选择轴配合、检查采购的零部件以及验证图纸要求时尤其有用。
上限、下限和公差的计算公式
特征的尺寸极限是通过将允许偏差添加到基本尺寸上计算得出的。总公差是上限尺寸极限与下限尺寸极限之差。
基本公式如下:
- 上限 = 基本尺寸 + 上限偏差
- 下限 = 基本尺寸 + 下偏差
- 容差 = 上限 − 下限
- 公差 = 上限偏差 − 下限偏差
例如,考虑一个极限公差尺寸为 25.000 毫米,偏差为 +0.015 毫米和 -0.005 毫米。
上限 = 25.000 + 0.015 = 25.015 毫米
下限 = 25.000 − 0.005 = 24.995 毫米
公差 = 25.015 − 24.995 = 0.020 毫米
成品尺寸必须在规定的范围内。超出此范围的尺寸不符合规定的尺寸公差。
计算最大和最小间隙或干涉量
最大和最小间隙是根据配合孔和轴的极限尺寸计算得出的。当计算结果为负值时,同样的计算方法也能识别出可能的干涉。
最大间隙 = 最大孔径 − 最小轴径
最小间隙 = 最小孔径 − 最大轴径
如果最小间隙为负值,则其绝对值表示可能的最大干扰。
为了保证过盈配合:
最小干涉量 = 最小轴径 − 最大孔径
最大干涉量 = 最大轴径 − 最小孔径
这些是理论上的直径尺寸差异。它们并不等同于装配力或接触压力,后者需要考虑额外的材料和几何形状因素。
孔与轴配合的实例
典型的极限配合和公差问题涉及计算孔和轴的极限尺寸,以确定它们的装配关系。
以下示例均采用 25 毫米的通用基本直径。这样可以直接比较三种适配类别。
示例 1:间隙配合 — Ø25 H7/g6
孔径范围 = 25.000–25.021 毫米
轴极限 = 24.980–24.993 毫米
最小间隙 = 25.000 − 24.993 = 0.007 毫米
最大间隙 = 25.021 − 24.980 = 0.041 毫米
结果:组件始终具有 0.007 至 0.041 毫米的直径间隙。
示例 2:过渡配合 — Ø25 H7/k6
孔径范围 = 25.000–25.021 毫米
轴极限 = 25.002–25.015 毫米
最大间隙 = 25.021 − 25.002 = 0.019 毫米
最大干涉量 = 25.015 − 25.000 = 0.015 毫米
结果:装配间隙最大可达 0.019 毫米,过盈量最大可达 0.015 毫米。
例 3:过盈配合 — Ø25 H7/p6
孔径范围 = 25.000–25.021 毫米
轴极限 = 25.022–25.035 毫米
最小干涉量 = 25.022 − 25.021 = 0.001 毫米
最大干涉量 = 25.035 − 25.000 = 0.035 毫米
结果:该组件始终具有 0.001 至 0.035 毫米的理论直径干涉量。
| 适合类型 | 最低签署许可 | 最高已签署许可 | 成果 |
| H7/g6 | +0.007 毫米 | +0.041 毫米 | 保证清关 |
| H7/K6 | −0.015 毫米 | +0.019 毫米 | 间隙或干扰 |
| H7/p6 | −0.035 毫米 | −0.001 毫米 | 保证干扰 |
正值表示间隙,负值表示干涉。这些限值描述的是尺寸组合,而不是最终的装配力。
对于正在寻找极限、配合和公差相关问题解答的读者,这些计算过程直接展示了该方法。在获得正确的标准偏差后,相同的公式可以应用于不同的基本尺寸。
数控加工中如何应用极限、配合和公差?
在数控加工中,通过定义可接受的特征尺寸、选择功能性装配配合、控制制造操作以及通过尺寸检验验证成品零件,可以应用极限、配合和公差。它们对于轴、轴承座、衬套、定位孔以及其他性能依赖于精确配合关系的部件尤为重要。
轴、轴承和衬套的适配性选择
配合选择首先要考虑组件所需的功能。设计用于旋转或滑动的部件通常需要合适的间隙,而需要精确定位或永久连接的部件可能需要过渡配合或过盈配合。
在普通衬套内运行的轴可能需要控制间隙以保证润滑和运动。安装在壳体内的压入式衬套可能需要过盈配合以防止不必要的旋转或轴向移动。
轴承座的安装需要格外注意,因为正确的配合取决于载荷方向、轴承设计、工作温度以及载荷是否相对于轴承环旋转。制造商的建议应优先于通用的配合示例。
合身度选择的关键因素
相对运动:确定各部件是旋转、滑动还是保持静止。
机械载荷:考虑扭矩、径向力、轴向力和振动。
工作温度:评估两种配合材料的热膨胀系数。
组装方法:可考虑手工组装、受控压制或热组装。
服务要求:考虑润滑、磨损、维护和拆卸。
在工程图纸上标明功能公差
功能性公差应根据装配要求来规定,而不是对每个尺寸都采用尽可能严格的值。图纸应标明基本尺寸、公差等级、适用标准和关键几何要求。
对于询问如何在图纸上标注公差的设计师来说,一个清晰的方法是:在适当情况下使用标准的 ISO 配合公差标注,或者明确指定上下偏差。对于功能上不关键的尺寸,通常可以使用合适的通用公差。
例如,精密轴可能需要IT6级别的直径公差,而非关键的外径长度则可以允许更大的偏差。将关键尺寸和非关键尺寸分开,可以提高制造效率并避免不必要的成本。
工程图纸还应明确定义相关的基准、表面光洁度、圆度、位置或跳动要求,尤其是在这些因素影响功能时。仅凭正确的直径并不能保证配合部件能够正确装配。
数控加工零件的测量与检验
尺寸检验用于确认数控加工成品零件符合规定的尺寸限制和几何要求。检验方法取决于特征类型、公差范围、材料和生产数量。
千分尺通常用于精确测量轴径,而内径规、校准塞规和坐标测量机可用于孔径检测。大批量生产可能需要使用专用功能量规或专业测量系统。
温度、零件清洁度、测量力、校准以及操作人员技术都会影响测量可靠性。对于紧密配合的零件,检测不确定度应足够小,以支持有意义的验收决策。
| 特性 | 典型检验方法 | 主要验证目的 |
| 轴径 | 外径微米 | 尺寸限制 |
| 开孔直径 | 内径规或校准过的塞规 | 内部尺寸 |
| 孔位 | 三坐标测量机或合适的定位测量 | 装配对齐 |
| 轴跳动 | 千分表或圆度测量设备 | 旋转精度 |
| 平整配合面 | 平板或三坐标测量机 | 平面度和接触 |
| 生产合身度 | 功能性通止规 | 限额验证 |
可靠的数控加工工艺结合了精确的切削控制和适当的检测。对于关键的装配特征,首件测量和持续的过程监控有助于在批量生产零件之前识别偏差。
常见问题
如何计算孔与轴之间的最小和最大间隙?
最小间隙的计算方法是用最小允许孔径减去最大允许轴径。最大间隙的计算方法是用最大允许孔径减去最小允许轴径。对于 25 mm H7/g6 配合,孔径为 25.000–25.021 mm,轴径为 24.980–24.993 mm。最小间隙为 0.007 mm,最大间隙为 0.041 mm。这些是直径值。实际工作间隙还取决于温度、几何形状和装配条件。
孔基配合系统和轴基配合系统有什么区别?
孔基准系统以 H 级孔公差为参考,通过改变轴的公差等级来实现不同的配合。轴基准系统以 h 级轴公差为参考,通过改变孔的公差等级来实现不同的配合。孔基准系统之所以常用,是因为标准化的孔加工可以简化生产。轴基准系统在加工标准化轴坯或采购零件时可能非常有用。最佳方案取决于刀具可用性、零件设计、装配要求和制造成本。
如何解读 H7/g6 等 ISO 适配标识?
ISO 配合标识用于识别配合特征的基本尺寸和公差等级。例如,Ø25 H7/g6 中,25 mm 为基本直径,H7 表示孔的公差等级,g6 表示轴的公差等级。大写字母表示孔,小写字母表示轴。在 25 mm 的直径下,H7 允许的公差范围为 25.000–25.021 mm,g6 允许的公差范围为 24.980–24.993 mm。这形成间隙配合。务必查阅相应的 ISO 286 表格,因为允许的偏差取决于基本尺寸范围。
温度如何影响间隙配合和过盈配合?
温度变化会影响配合部件的尺寸,因为配合部件会根据其热膨胀系数发生膨胀或收缩。例如,铝的热膨胀系数约为 23 × 10⁻⁶/K,而普通钢的热膨胀系数约为 12 × 10⁻⁶/K。对于一个直径为 25 mm 的铝制外壳和一根钢制轴,在一个简单的无约束模型中,均匀升高 40°C 会导致直径间隙增加约 0.011 mm。实际情况取决于几何形状、机械约束、温度梯度和材料特性。因此,在精密装配中必须考虑热效应。
如何验证数控加工零件是否符合所需的配合公差?
验证需要测量配合特征,并将其实际尺寸与规定的公差限值进行比较。轴可以使用校准过的千分尺进行检查,而孔可能需要使用内径规、塞规或坐标测量设备。对于 25 mm H7/g6 配合,孔和轴都必须满足各自的允许范围。关键组件可能还需要进行圆度、位置和跳动检验。可靠的验证取决于校准过的设备、受控的测量条件、合适的检验不确定度以及记录在案的结果。
结语
尺寸极限、配合和公差确立了机械部件组装、运动和可靠运行所需的尺寸关系。了解尺寸极限、偏差、公差等级以及三种主要配合类型有助于工程师选择合适的孔轴组合。
TiRapid为定制金属和塑料部件提供精密数控加工和制造服务。我们的团队支持数控铣削、车削、公差评估、DFM 分析和尺寸检测,帮助客户实现精确的特征、可靠的配合和一致的部件质量。
















