
机加工壳体可能包含平面安装面、深凹槽、轴承座和螺纹孔。轴可能需要精加工直径、沟槽和轴向孔。每种特征对切削刃的要求各不相同,因此加工一个完整的零件通常需要多种刀具按照预定的顺序进行操作。
了解数控加工刀具有助于工程师评估其可制造性,并帮助采购人员就拟议的加工工艺提出有用的问题。本指南解释了主要的刀具系列、如何根据零件要求选择刀具,以及刀柄和工件夹具如何支持刀具的性能。
什么是数控加工工具?
数控加工刀具是用于在计算机控制的机床上对工件进行成形和精加工的工具。主要切削刀具包括铣刀、车刀、钻头、镗刀、铰刀和螺纹刀。它们的几何形状和应用决定了它们能够加工哪些特征。
数控机床提供可控的运动、动力和定位。切削刀具与材料接触。铣削过程中,刀具通常旋转并沿着预设路径运动。在传统车削中,工件旋转,刀具则沿其表面运动。
数控切削刀具特指通过切削去除材料的刀具。更广泛地讨论数控刀具还包括刀柄、夹具和定位设备。夹头用于夹持刀具,夹具用于定位工件,探针用于测量。这些辅助装置的功能与切削刃本身的功能不同。
数控加工工具主要有哪些类型?
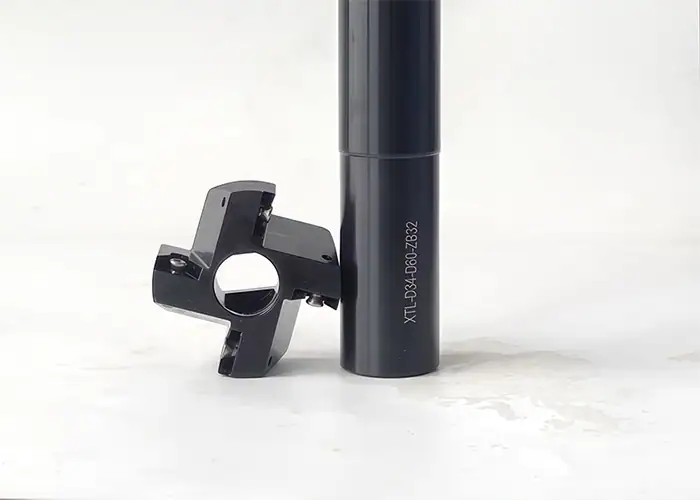
主要刀具系列围绕铣削、车削、钻孔、攻丝、切槽和边缘精加工进行分类。根据所需加工功能选择刀具系列,然后根据加工空间、材料和图纸要求评估特定刀具。
| 操作 | 常用工具 | 典型特征 | 主要选择检查 |
| 磨 | 立铣刀,面铣刀 | 脸、口袋、墙壁、轮廓 | 刀具和刀柄的检修 |
| 谈到 | 车削刀片和刀架 | 外径、肩部、端面 | 边缘几何形状和工件支撑 |
| 钻探 | 麻花钻,专用深孔钻 | 初始孔 | 深度和芯片抽吸 |
| Boring | 镗杆,可调式镗头 | 扩大或精加工的孔 | 刚性和可用余地 |
| 扩孔 | 手用R锉 | 成品孔径和表面 | 前一个孔的质量 |
| 穿线 | 丝锥、螺纹铣刀、螺纹刀片 | 内螺纹和外螺纹 | 螺纹规格和可用深度 |
| 开槽和分缝 | 切槽刀片,切断刀片 | 凹槽、挡圈槽、分离槽 | 宽度、范围和芯片控制 |
| 边缘精加工 | 倒角铣刀、沉头铣刀、去毛刺工具 | 倒角、螺丝座、毛刺去除 | 指定边缘几何形状和访问 |
铣刀
铣刀用于加工平面、凹槽、槽、壁和轮廓特征。立铣刀利用其切削刃和周边刃口进行各种加工。面铣刀通常加工宽阔的平面,通常使用可更换刀片。
对于壳体加工,立铣刀可能用于铣削内腔,而面铣刀则用于加工安装面。刀具直径会影响拐角处的加工,并且整个刀具组件必须避开周围的壁面和夹具。这些限制因素会影响加工前的零件布局。
要更详细地比较球头铣刀、圆角铣刀、开槽铣刀和其他铣刀轮廓,请参阅我们的铣刀类型指南。
车削和端面加工工具
车削刀具用于加工旋转零件,例如轴、套筒和衬套。外车削加工出外径和阶梯状轮廓。端面车削加工出端面,而合适的仿形刀具则用于加工肩部、锥度和轮廓。
许多车削组件将可更换刀片与刀柄组合在一起。刀柄用于定位和支撑刀片,而刀片的几何形状、切削材料和刀尖圆弧半径则影响刀刃的切削方式和切屑的形成。两者都必须与刀具的进给方向和周围特征相匹配。
粗加工和精加工对刀刃的要求不同。为重切削设计的刀刃几何形状可能无法在轻切削时有效控制切屑。刀片设计应与实际进给量和切削深度相匹配,同时还要考虑工件的刚度。细长的轴可能需要额外的支撑,并且切削策略也与短而刚性的衬套不同。
钻具
钻头通过钻进工件内部来钻孔。常见的钻头包括整体式钻头和带有可更换钻尖或刀片的钻头。麻花钻应用广泛,而专用深孔钻则用于那些需要特殊加工深度、导向和冷却液输送的应用场合。
孔深、入口表面、出口状况和排屑是选择刀具的关键因素。倾斜的入口会导致切削刃受力不均。深孔内残留的切屑会损坏刀具或孔表面。因此,刀具几何形状、冷却液供应和钻孔循环需要协同工作。
对于某些钻头设计,定位操作有助于确定合适的钻孔入口,但其几何形状必须与钻头兼容。不应自动将其添加到每个钻孔路径中。同样,仅钻孔即可满足间隙孔的要求。当图纸或已验证的工艺能力要求时,才需要进行额外的精加工。
镗削工具
镗孔工具用于扩大或精加工现有孔。车床通常使用位于旋转部件内的镗杆,而加工中心则可能使用旋转镗头。可调式精镗系统允许根据所需的孔径设置切削直径。
镗孔适用于轴承座、衬套位置以及其他对孔径及其与周围几何形状关系有重要要求的内部结构。通过适当的余量和稳定的装配,镗孔可以改善孔的几何形状,并确定其轴线相对于加工夹具的位置。
加工空间和刚性是重要的限制因素。小孔径会限制棒材直径,而大孔径则会增加所需的悬伸量。最终的装配体仍必须提供排屑空间并能抵抗挠曲。应综合考虑棒材和刀柄、切削力、间隙和工件支撑等因素进行评估。
扩孔工具
铰刀通过去除少量余量来精加工已加工好的孔。其多个切削刃可以将预备好的孔加工到所需的尺寸和表面状态,因此非常适合用于定位孔和其他重复出现的孔状特征。
前述操作至关重要。孔内必须留有足够的余量供所选铰刀使用,且刀具必须以正确的对准方式进入。余量过小或不均匀都会导致铰刀切削不均匀。
扩孔不应指望能纠正原孔的位置或直线度误差。如果定位或对准是主要问题,则可能需要不同的预处理或镗孔操作。根据图纸和现有孔的状况选择镗孔还是扩孔。
丝锥和螺纹铣刀
切削丝锥用于在预制孔内攻丝。螺旋尖头设计通常用于将切屑向前引导至通孔,而合适的螺旋槽设计则用于将切屑从盲孔中排出。材料和孔的几何形状决定了特定丝锥设计的适用性。
成形丝锥通过挤压延性材料而非切削来形成螺纹。它们需要与工件材料相匹配的材料、精确的孔加工以及合适的润滑。由于其无屑加工的特性,成形丝锥不能与切削丝锥互换使用。
螺纹铣刀通过协调的螺旋刀具路径加工螺纹。它们需要机床的相应运动以及足够的间隙,以便刀具进入并沿其路径运动。在刀具设计允许的情况下,螺纹铣刀可以加工不同直径但螺距和形状相同的螺纹。
攻丝通常能直接加工出相同尺寸的内螺纹。螺纹铣削则可实现螺纹直径的程序化调节,当需要控制切屑或加工一系列直径时,这种灵活性尤为重要。
确认螺纹规格、公差等级和可用全螺纹深度。盲孔需要预留足够的间隙,以适应所选刀具以及超出所需全螺纹深度的任何钻尖几何形状。车削零件上的外螺纹也可以使用专用螺纹刀片加工。
切槽和切断刀具
切槽刀具用于在工件外径、内孔或端面上加工凹槽。其应用包括挡圈槽、密封槽和间隙加工。切断刀具用于切断车削工件,将零件与棒材或剩余部分分离。
刀片和支撑刀片或刀柄必须与沟槽的宽度、深度和进给方向相匹配。能够加工外槽的刀具可能不适用于加工端面槽或内凹槽。即使切削刃看起来触手可及,附近的凸肩也可能限制刀柄的使用。
这些操作会将切削载荷集中在狭窄的空间内。在操作空间允许的范围内,尽可能保持装配体的刚性,并提供排屑通道。在切断过程中,还必须考虑工件的稳定性以及如何控制分离后的部件。
倒角和去毛刺工具
倒角刀具用于加工出角度清晰的边缘。沉头刀具用于加工出锥形凹槽,通常用于容纳螺钉头。去毛刺刀具用于去除其他工序后边缘残留的多余材料。在某些应用中,这些刀具的功能有所重叠,但最终所需的几何形状决定了刀具的选择。
图纸可能要求在一个开口处进行带尺寸的倒角,而在另一个开口处仅需去除毛刺。如果用同一操作扩大两个边缘,可能会改变功能面或减少可用螺纹深度。
在规划阶段,应特别注意后缘和交叉孔。刀具如果只能到达孔的前端,可能无法到达孔的出口或内部交叉点。专用的后倒角或交叉孔去毛刺工具可以满足易于加工的应用需求,而其他特征可能需要采用不同的精加工方法。应尽早确定边缘要求,以便预留必要的加工空间和检查通道。
如何根据零件要求选择数控刀具?
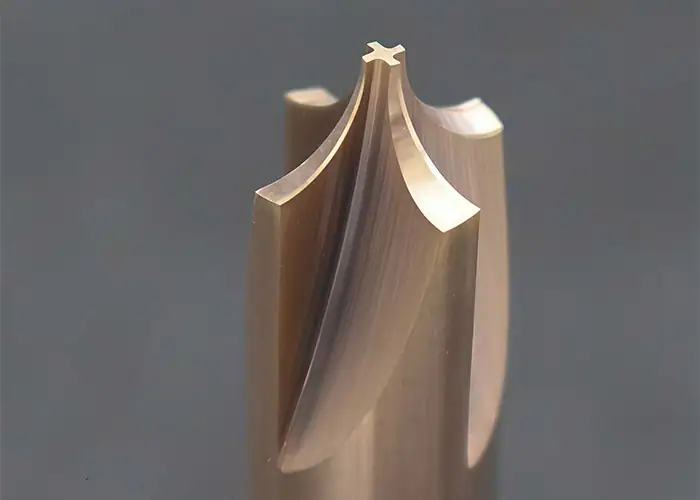
选择数控加工刀具时,应将每项加工特征与其材料、尺寸要求、加工限制和生产数量联系起来。然后检查机床和整套刀具组件是否能够可靠地完成拟定的加工操作。
从特征几何和访问开始
首先确定最终加工特征及其加工方向。例如,孔、端面槽和螺纹盲孔可能位置相近,但加工方法却截然不同。
检查整个组件的切削空间,包括刀柄、刀架和延伸部分。还要考虑刀具的进给、退刀和排屑。即使刀具能够完全嵌入最终的CAD形状中,在接近刀具的过程中仍然可能发生碰撞。
有用的绘图和模型检查包括:
- 隐藏在肩部或狭窄开口后的特征。
- 深孔限制了杆的直径和刚度。
- 螺纹深度超过所需全螺纹深度后,剩余空间很小。
- 经过另一次操作后变得无法访问的边缘。
如果加工空间受限,需要使用特别长或特殊的刀具,那么在最终确定设计方案之前,应讨论调整刀具特征。对开口或凹槽进行微小改动,即可创建更实用的加工路径。
根据尺寸、位置和表面处理要求调整工艺流程
孔的直径、位置、形状和表面纹理是各自独立的要求。满足直径公差并不代表轴线位置正确,也不代表表面光洁度符合规格要求。
在选择精加工路线之前,应先明确验收标准。例如,镗孔可能满足尺寸要求,但圆柱度或位置精度却不符合要求。操作和设置必须满足所有适用的要求,包括特征之间的关系以及任何指定的基准系统。
围绕相同的要求规划检验。内径规可以测量直径,但仅凭该测量值无法确定相对于基准的位置。可能需要坐标测量或其他合适的方法来确定位置和几何关系。特定的表面纹理也需要相应的验证方法。同时选择精加工工序和检验方法,可以避免将单次直径读数视为完全合格的证明。
使刀具几何形状和切削材料与工件相匹配
请具体说明合金种类和材料状态,而不是笼统地使用“金属”或“塑料”之类的标签。硬度、切屑特性、磨损性和刀刃粘附性都会影响刀具的选择。
车削加工中,刀片材质和断屑槽几何形状必须与材料和切削条件相匹配。适用于延展性铝合金的锋利刀刃可能并不适合在硬化钢上进行断续切削。对于钻头和丝锥,其排屑槽和切削刃设计也必须能够有效处理材料产生的切屑。
高速钢和硬质合金在韧性、耐磨性和加工性能方面各有优势。涂层必须与基材、工件和应用相匹配。涂层刀具并非适用于所有材料。
以刀具制造商的建议为起点,然后根据实际加工情况确定切削条件。如果在未检查材料状况、刀具啮合情况和冷却液供应的情况下,直接照搬其他工件的切削速度或进给量,可能会破坏原本合理的选择。
考虑生产数量和工具管理
原型制作通常倾向于使用现成的工具和能够适应设计变更的流程。当稳定的设计和预期订单量足以证明专用工具的制作和更换成本合理时,专用工具就更具吸引力了。
对于重复生产,需评估如何识别、预设、检查和更换刀具。明确哪些刀具控制关键特征,以及如何在这些特征超出其极限之前检测磨损。更换刀片或刀具应有受控的安装程序,以确保更换后工艺的一致性。
应比较总制造成本,而不仅仅是刀具购置价格。相关成本包括设置成本、加工时间、刀具更换成本、检验成本以及返工或报废零件造成的损失。采购团队可以询问拟定的刀具如何支持重复订单,以及哪些变更需要重新检查流程。
刀具夹持和工件夹持如何支撑数控刀具?
刀具夹具用于固定和定位切削刀具,而工件夹具用于定位和支撑工件。两者都会影响所选刀具能否稳定地加工出预期特征,尤其是在加工范围有限或工件刚度较差的情况下。

刀柄、夹头和刀具设置
旋转刀具使用兼容的卡盘、夹头或其他夹具连接到主轴上。车削刀片和镗杆使用适合刀塔或机床接口的夹具。连接必须提供适当的夹持力、间隙和刚性,以确保操作顺利进行。
对于旋转组件,跳动会影响切削刃啮合的均匀性。清洁的配合面、正确的装配和合适的夹紧方式有助于控制跳动。在保持规定的夹持长度的前提下,应尽可能缩短刀具的无支撑长度,但要以工件和刀柄间隙允许的范围为限。
刀具长度、直径和相关偏移量必须与实际装配相符。预置和机内测量可以辅助完成此设置。精确的偏移量无法补偿不稳定的刀柄,而刚性刀柄也无法纠正错误输入的刀具尺寸。
夹具、基准和工件支撑
夹具用于确定零件在加工过程中的定位和约束方式。其定位面应支持所选的基准策略,尤其是在特征位置取决于先前工序的情况下。
夹紧必须能够承受切削载荷,且不得使部件变形。薄壁和细长截面可能需要局部支撑或调整加工顺序,以避免材料去除后留下易变形部分,从而避免其承受过大的切削力。
整个检测过程中,检修、支撑和测量必须保持一致。对于夹紧后可能变形的零件,检测方案还应明确所需的约束条件。测量紧夹的零件可能会掩盖释放后出现的位移。
如何将数控刀具组合起来加工一个完整的零件?
零件的加工是通过围绕其特征组合各种工具,并规划好每道工序如何为下一道工序做准备来实现的。加工顺序应确保定位面的完整性,在需要的地方预留精加工余量,并确保关键特征易于加工。
带有精密孔和螺纹的壳体示例
考虑一个铝制外壳,它带有安装面、内部凹槽、精密孔和螺纹连接孔。一种可能的工装方案为每个工序分配了不同的角色:
| 零件特征 | 可能的工具 | 过程的目的 |
| 安装面 | 面铣刀 | 确定用于安装或后续定位的表面 |
| 内部口袋 | 立铣刀 | 拆除内部材料并完成可通行墙体的施工 |
| 间隙和导向孔 | 钻头 | 加工出所需尺寸的孔,或为另一道工序做准备 |
| 精密孔 | 精细镗孔工具或铰刀 | 按照符合要求的路线完成钻孔 |
| 附件螺纹 | 切削丝锥或螺纹铣刀 | 生产指定的可用螺纹 |
| 开口边缘 | 倒角或去毛刺工具 | 建立所需的边界条件 |
关键在于这些操作如何相互作用。如果孔的位置是相对于安装面指定的,则设置必须建立这种关系。如果凹槽在孔周围形成薄壁,则设计人员必须在最终尺寸确定之前考虑刚度的变化。
螺纹加工也会影响后续工序。孔深必须与所选的螺纹加工方法相匹配,边缘精加工必须保持所需的螺纹深度。最终方案应说明哪些表面用于定位壳体,以及如何检查关键的螺纹关系。
车削轴或衬套示例
阶梯轴可能结合了外车削、端面加工、轴向钻孔、切槽和外螺纹加工。衬套可能需要进行内镗或铰孔以形成其孔。切断刀具可以将这两个部件从棒材上分离下来。
装配方式决定了这些刀具如何协同工作。在零件保持同一装配状态下加工的特征可以共享该定位条件。转移后完成的特征则需要采用专门的方法来重新定位和支撑零件。
对于薄壁衬套,精加工外径和内径时需要注意夹紧变形和切削载荷。对于细长轴,在最终直径加工完成之前去除材料可能会降低刚度。这些因素可能会改变粗加工顺序、精加工余量或支撑方式。
因此,刀具设计方案不仅仅是列出刀具清单。它应该将选定的刀刃和刀柄与毛坯、工件夹持、加工顺序以及成品零件的检验要求联系起来。
常见问题
刀具磨损如何影响数控加工?
刀具磨损会导致尺寸偏差、表面光洁度下降和零件质量不稳定。监测刀具磨损情况,并在其超出工艺极限之前更换或调整刀具,有助于保持加工的重复性。
数控加工中的刀具偏移量是什么?
刀具补偿值是存储在数控系统中的数值,用于补偿刀具几何形状,例如长度或半径。磨损补偿允许在切削刃磨损时进行微小的尺寸修正。
数控机床上的动力刀具是什么?
动力刀具加工是指在数控车床或车削中心上使用动力驱动的旋转刀具进行铣削、钻孔和攻丝。它允许在一次装夹中加工更多特征,从而减少机床之间的转移次数。
结语
选择数控加工刀具首先要了解每种刀具的具体用途。铣刀、车刀、钻头、镗刀、铰刀和螺纹刀各有不同的用途。一个实用的加工流程是将它们与合适的刀柄、工件支撑以及用于验证加工结果的检测设备相结合。
TiRapid提供精密数控加工服务,适用于定制金属和工程塑料零件,并为原型制作和小批量生产提供制造反馈和尺寸检测。请发送您的 CAD 模型、图纸、材料、数量和关键要求,以便我们探讨切实可行的加工方案并获取报价。
















