
Обробка металу на верстатах з ЧПК широко використовується в промисловому обладнанні, автомобільних компонентах, електронних виробах та прецизійному машинобудуванні. Вартість обробки залежить не лише від цін на матеріали та часу обробки, але й від складності деталі, вимог до допусків, обробки поверхні та обсягу виробництва. Для виробників оптимізація ключових деталей конструкції на ранніх етапах процесу розробки продукту може зменшити кількість непотрібних операцій обробки, мінімізувати втрати матеріалів та підвищити ефективність виробництва.
Оптимізація геометрії деталі для скорочення часу обробки
Уникайте непотрібно складних геометрій
Складні геометрії деталей часто вимагають більшої кількості ріжучих інструментів, довших циклів обробки та спеціалізованих пристосувань або багатоосьового обробного обладнання. Глибокі порожнини, вузькі пази та важкодоступні елементи можуть збільшити знос інструменту та ускладнити обробку.
Там, де дозволяють функціональні вимоги, конструктори повинні спрощувати геометрію, зменшуючи непотрібні криволінійні поверхні, сходинки та складні контури. Проектування елементів, що забезпечують легкий доступ до інструменту, допомагає скоротити цикли обробки та зменшити витрати на програмування та налаштування.
Оптимізація радіусів кутів, діаметрів отворів та глибини пазів
Дуже малі внутрішні радіуси кутів можуть вимагати менших ріжучих інструментів, що може знизити ефективність різання. Конструкторам слід вибирати внутрішні радіуси на основі загальнодоступних розмірів інструментів та уникати надмірно глибоких, вузьких пазів, коли це можливо.
Діаметри отворів, розміри різьби та зенкування також слід визначати відповідно до фактичних вимог до складання. Стандартизація специфікацій отворів та різьби може зменшити кількість замін інструментів та підвищити ефективність обробки.
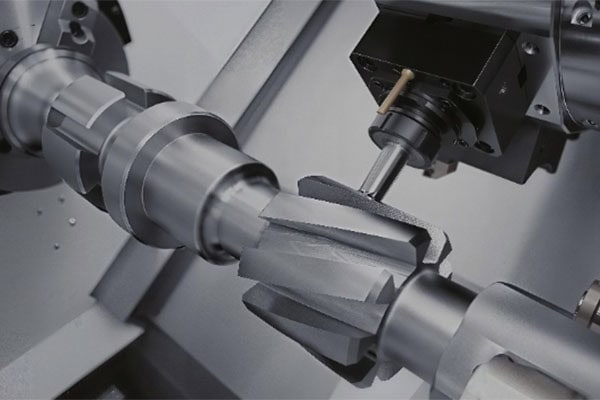
Виберіть відповідні металеві матеріали для контролю загальних витрат
Вибір матеріалів на основі вимог застосування
Алюмінієві сплави, нержавіюча сталь, вуглецева сталь та латунь пропонують різні механічні властивості, стійкість до корозії та оброблюваність. Алюмінієві сплави зазвичай забезпечують добру оброблюваність і підходять для багатьох легких компонентів, тоді як нержавіюча сталь пропонує чудову стійкість до корозії, але може бути складнішою в обробці, залежно від марки.
Вибір матеріалу не повинен базуватися виключно на ціні за кілограм. Також необхідно враховувати ефективність різання, витрату інструменту, використання матеріалу та вимоги до подальшої обробки. Уникнення надмірно високих характеристик матеріалу може допомогти знизити загальні виробничі витрати, коли застосування не вимагає виняткової міцності або стійкості до корозії.
Покращення використання матеріалів
Геометрія деталі, розміри заготовок та розташування матеріалу впливають на відходи матеріалу. Конструктори повинні виключити непотрібний суцільний матеріал, оптимізувати розміри деталей та вибрати відповідні заготовки на основі запланованого процесу обробки.
Для деталей, що потребують значного видалення матеріалу з суцільних металевих блоків, виробники можуть оцінити заготовки, близькі до чистової форми, або методи попередньої обробки, щоб зменшити припуски на різання та час обробки.
Встановіть відповідні допуски та уникайте зайвої точності
Застосовуйте жорсткі допуски лише до критичних розмірів
Більш жорсткі допуски зазвичай вимагають точнішого контролю процесу та можуть збільшити час перевірки, ризики повторної обробки та браку. Конструктори повинні визначати рівні допусків відповідно до складальних залежностей, вимог до посадки та фактичних умов експлуатації, а не застосовувати високоточні допуски до кожного розміру.
Критичні сполучні поверхні, кріпильні отвори та розміри валів можуть вимагати жорсткіших допусків. Для некритичних зовнішніх розмірів та допоміжних елементів часто можна використовувати стандартні допуски.
Уникайте зайвих вимог до обробки поверхні
Надмірно високі вимоги до обробки поверхні можуть вимагати додаткової обробки, полірування або інших операцій після обробки. Шорсткість поверхні слід визначати відповідно до умов контакту, вимог до герметизації, тертя та зовнішнього вигляду.
Уникайте зайвих вимог до тонкої обробки прихованих поверхонь або нефункціональних зон. Це може зменшити витрати на вторинну обробку без шкоди для експлуатаційних характеристик виробу.
Оптимізація операцій затискання та обробки заготовок
Зменшення повторних налаштувань та переміщень
Кожне додаткове налаштування може збільшити час обробки та призвести до помилок позиціонування. На етапі проектування враховуйте, чи відповідні опорні поверхні та розташування елементів дозволять виконати основні операції обробки з меншою кількістю налаштувань.
Для деталей з кількома обробленими поверхнями оцініть придатність тривісної, чотиривісної або п'ятивісної обробки на верстатах з ЧПК. Найбільш економічне рішення слід вибирати відповідно до складності деталі, наявності обладнання та обсягу виробництва, а не просто вибирати найсучаснішу конфігурацію верстата.
Проектування деталей для легшого огляду
Глибокі отвори, внутрішні особливості та вузькі простори можуть ускладнити вимірювання та збільшити витрати на контроль якості. Встановлення відповідних точок вимірювання та забезпечення достатнього доступу для інструментів контролю може скоротити час перевірки та підвищити ефективність перевірки розмірів.
Оптимізуйте витрати відповідно до обсягу виробництва
Збалансуйте собівартість одиниці продукції та собівартість серійного виробництва
Дрібносерійні замовлення часто більш чутливі до витрат на програмування, оснащення та налаштування верстатів. У масовому виробництві час циклу обробки, термін служби інструменту та повторюваність стають дедалі важливішими. Конструктори повинні заздалегідь уточнити очікуваний обсяг виробництва, щоб методи обробки могли бути узгоджені з фактичними потребами виробництва.
Заздалегідь оцініть обробку поверхонь та вторинні операції
Такі процеси, як анодування, гальваніка, піскоструминна обробка та полірування, можуть збільшити виробничі витрати. На етапі проектування підтвердьте сумісність матеріалу з обраним способом обробки поверхні та чітко вкажіть області обробки, стандарти зовнішнього вигляду та критичні вимоги до розмірів. Це допомагає мінімізувати повторну роботу та непотрібні етапи обробки.
Зверніться до професійного постачальника верстатів з ЧПК заздалегідь
Зачекання до завершення розробки інженерних креслень перед розглядом технологічності може призвести до перегляду конструкції, втрат матеріалів та затримок у виробництві. Більш ефективним підходом є проведення перевірки технологічності (DFM) на ранній стадії проектування, що дозволяє інженерним командам оцінити геометрію деталі, доступність інструменту, допуски, матеріали та маршрути обробки.
TIRAPID може допомогти оцінити проекти обробки металу на верстатах з ЧПК, враховуючи геометрію деталей, процеси обробки та доцільність виробництва. Виявлення високовартісних конструктивних особливостей перед початком виробництва дозволяє підприємствам вносити цілеспрямовані корективи та підвищувати ефективність обробки, зберігаючи при цьому функціональні та якісні вимоги.
Висновок
Зниження витрат на обробку металевих деталей на верстатах з ЧПК починається з процесу проектування, а не простого домовленості про зниження цін на матеріали або швидкості обробки. Спрощення геометрії, вибір відповідних матеріалів, встановлення розумних допусків, мінімізація налагодження та планування процесів відповідно до обсягу виробництва можуть знизити загальні виробничі витрати.
Інтеграція DFM-аналізу на ранніх стадіях розробки продукту допомагає виробникам усунути непотрібні операції обробки та створювати конструкції, які краще відповідають вимогам реального виробництва.















