
Штифти викидача – це невеликі компоненти прес-форми, але вони відіграють важливу роль у тому, чи може лита під тиском деталь залишати форму чисто та рівномірно. Після того, як пластик охолоджується навколо серцевини, лита деталь часто захоплює поверхню форми через усадку, тертя та геометрію. Система викидання повинна долати цей опір, не розтріскуючись, не деформуючись, не подряпавшись і не залишаючи неприйнятних слідів на деталі.
У цьому посібнику пояснюється, як працюють ежекторні штифти, основні типи штифтів, ежекторні втулки та інші методи викидання, правила розміщення та визначення розмірів, матеріали, позначки штифтів, режими відмов, конструктивні особливості та технічне обслуговування. Розуміння цих факторів допомагає покращити якість деталей, зменшити пошкодження прес-форм та підтримувати стабільне виробництво лиття під тиском.
Що таке ежекторний штифт?
Виштовхувальний штифт — це загартований компонент прес-форми, який виштовхує охолоджену пластикову деталь від серцевини форми після її відкриття. Зазвичай він рухається разом з виштовхувальною пластиною та передає механічну силу безпосередньо на вибрані ділянки відлитої деталі.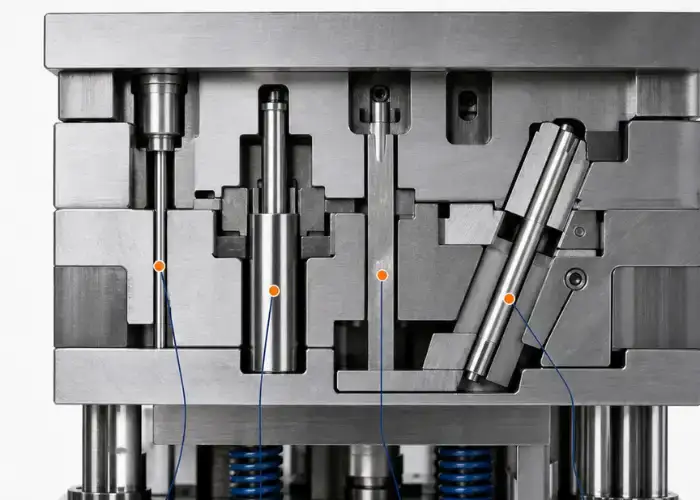
Що роблять ежекторні штифти при лиття під тиском
Під час лиття під тиском розплавлений пластик заповнює порожнину та охолоджується навколо серцевини форми. Коли матеріал стискається, він часто щільно прилягає до стінки серцевини.
Виштовхувальні штифти застосовують контрольовану силу штовхання, щоб вивільнити відлиту деталь після відкриття форми. Зазвичай кілька штифтів розподілені по деталі, тому сила розподіляється, а не зосереджується в одній точці.
Гарне викидання повинно забезпечувати плавне видалення деталі, зберігаючи геометрію та якість поверхні. Неправильне викидання може спричинити деформацію, появу тріщин, подряпин або видимих слідів від шпильок.
Де розташовані ежекторні штифти у формі для лиття під тиском
Виштовхувальні штифти зазвичай встановлюються на рухомій половині або боці серцевини ливарної форми, оскільки відлита деталь зазвичай розрахована на те, щоб залишатися на цій стороні після відкриття форми.
Задні кінці штифтів утримуються системою ежекторних пластин. Їхні передні кінці проходять через точно оброблені отвори та контактують з відлитою деталлю.
Розташування штифтів має бути узгоджено з каналами охолодження, вставками, повзунами, підйомниками, штифтами сердечника та іншими компонентами форми. Відповідна точка контакту на пластиковій деталі не завжди є відповідним місцем розташування всередині конструкції форми.
Чому викидання форми впливає на якість деталі
Деталь ще відносно тепла, коли відбувається викидання, тому вона може ще не досягти повної жорсткості.
Якщо сила викиду занадто висока або зосереджена на занадто малій площі, може виникнути локальна деформація. Тонкі стінки можуть згинатися, борозни можуть тріскатися, а на косметичних поверхнях можуть бути відбитки круглих штифтів.
Тому надійне викидання з форми залежить як від системи викидання, так і від конструкції відлитої деталі. Кут нахилу, усадка, текстура, товщина стінки, ребра та глибина серцевини впливають на те, наскільки важко вивільнити деталь.
Як працює ежекторний штифт?
Штифт викидача спрацьовує ближче до кінця циклу формування. Після заповнення, ущільнення, охолодження та відкриття форми механізм викидача рухається вперед, виштовхує деталь з осердя, а потім повертається перед початком наступного циклу формування.
Заповнення та охолодження форми
Розплавлена смола спочатку потрапляє в порожнину форми під тиском і заповнює наявну геометрію.
Під час пакування та охолодження пластик починає тверднути та стискатися. Усадка може призвести до щільного зчеплення компонента з основними поверхнями, особливо навколо глибоких ребер, виступів, текстурованих поверхонь та вертикальних стінок.
Величина утримання залежить від усадки матеріалу, обробки форми, осадки, глибини деталі та умов охолодження.
Відкриття форми та утримання деталі на стороні серцевини
Після того, як деталь достатньо охолоне, форма відкривається вздовж лінії розриву.
Форма зазвичай сконструйована таким чином, щоб компонент залишався з боку рухомого осердя, а не залишався всередині порожнини. Це дозволяє системі ежектора просувати деталь вперед.
Якщо деталь залишається на неправильній стороні, процес лиття може стати нестабільним і може вимагати різних стратегій креслення, обробки поверхні, геометрії або зняття форми.
Рух викидної пластини та висування штифта
Після того, як форма досягне потрібного відкритого положення, машина активує механізм викидання.
Виштовхувальна пластина рухається вперед, захоплюючи за собою штифти ежектора. Поверхні штифтів контактують з литою деталлю та передають зусилля на пластик.
Усі штифти повинні просуватися контрольовано. Нерівномірний рух штифта або погана опора можуть нахилити деталь, сконцентрувати напругу або заклинити систему викидання.
Звільнення деталі та повернення штифта викидача
Після того, як деталь відокремиться від серцевини, вона падає або видаляється роботом чи оператором.
Потім ежекторна пластина повертається у вихідне положення, відтягуючи штифти назад, доки їхні грані не стануть врівень із сердечником або іншою розробленою поверхнею.
Повне повернення є критично важливим. Якщо штифт викидача залишається висунутим під час закриття форми, це може пошкодити порожнину, осердя або сам штифт.
Які основні типи ежекторних штифтів?
Виштовхувальні штифти доступні в кількох конструкціях та за різними умовами твердості. Правильний тип залежить від температури, зносу, діаметра штифта, довжини без опори, матеріалу лиття, частоти циклів та геометрії області, що викидається.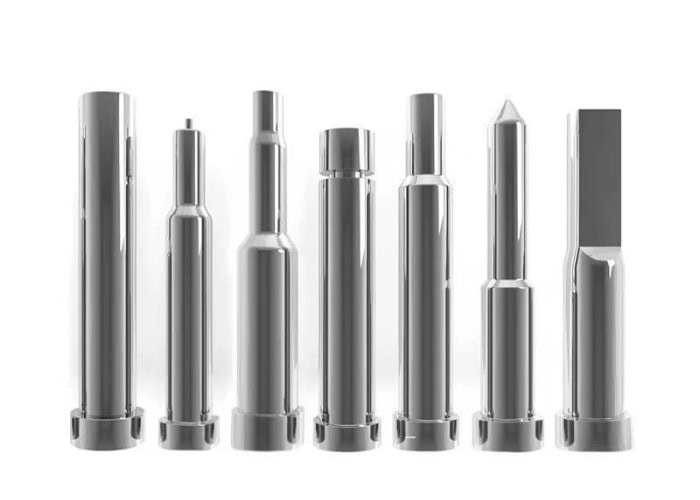
Наскрізно загартовані викидні штифти
Наскрізно загартовані штифти загартовані по більшій частині або по всьому їхньому поперечному перерізу.
Вони мають добру міцність та стійкість до вигину, що робить їх корисними в складних умовах експлуатації зі значним механічним навантаженням.
Оскільки вся секція загартована, під час механічної обробки або модифікації штифта потрібна обережність. Надмірна твердість також може знизити в'язкість, якщо матеріал і термічна обробка не підходять.
Азотовані та загартовані викидні штифти
Азотовані або загартовані викидачі мають тверду зносостійку зовнішню поверхню з порівняно міцнішим осердям.
Тверда поверхня зменшує знос від ковзання, оскільки штифт багаторазово рухається через формувальну плиту або напрямний отвір.
Таке поєднання поширене у ливарних формах, оскільки штифт вимагає як зносостійкості поверхні, так і достатньої міцності серцевини, щоб протистояти поломці.
Штифти викидача плеча
Штифти викидача плеча мають більший опорний діаметр за меншою робочою секцією.
Плече забезпечує додаткову жорсткість і зменшує непідтримувану довжину вузького кінчика.
Ці штифти корисні, коли площа контакту має бути малою, але штифт повністю малого діаметра буде занадто гнучким або вразливим до вигину.
Плоскі штифти викидача та лопаті викидача
Плоскі ежекторні штифти, які часто називають ежекторними лопатями, використовують прямокутний або лопатеподібний перетин замість круглого штифта.
Вони корисні для вузьких ребер, тонких пазів та інших ділянок, де звичайний круглий штифт не може забезпечити достатню площу контакту.
Оскільки їхній поперечний переріз тонкий, важливі напрямок та орієнтація лез. Погано підтримувані леза можуть зігнутися або зношуватися швидше.
Спеціальні ежекторні штифти для спеціальних функцій прес-форми
Стандартні ежекторні штифти охоплюють багато застосувань, але деякі форми потребують нестандартних діаметрів, плечей, головок, довжин, плоских поверхонь або фігурних контактних поверхонь.
Спеціальні штифти можуть покращити підтримку або відповідати незвичайній литій геометрії.
Однак, спеціальні компоненти збільшують вартість виробництва та заміни, тому налаштування має вирішити явну механічну проблему або проблему з якістю деталей.
Штифти викидача проти інших методів викидання форми
Круглі штифти викидача є найпоширенішим рішенням для викидання, але вони не завжди є найкращим вибором. Втулки викидача, лопаті, блоки та знімні пластини можуть розподіляти зусилля ефективніше, коли геометрія деталі не забезпечує відповідних площ контакту штифтів.
Виштовхувальні гільзи для бобишок та циліндричних елементів
Ежекторні втулки - це порожнисті циліндричні ежектори, які рухаються навколо штифта з сердечником.
Вони особливо корисні для циліндричних бобишок, трубчастих елементів та деталей, які потребують розподіленої сили виштовхування навколо центрального осердя.
Оскільки ежекторна втулка забезпечує більшу кільцеву контактну площу, ніж невеликий круглий штифт, вона може зменшити локальне напруження на литій деталі.
Ежекторні лопаті для ребер та вузьких ділянок
Ежекторні лопаті добре підходять для вузьких ребер або тонких прямокутних елементів.
Лезо може забезпечити довшу площу контакту вздовж ребра, водночас поміщаючись у вузький простір, який не може прийняти великий круглий штифт.
Конструкція все ще повинна забезпечувати достатню підтримку леза, оскільки тонке лезо може зігнутися під надмірним навантаженням.
Ежекторні блоки для більших контактних поверхонь
Блоки викидача контактують з більшою площею литої деталі, ніж штифти або лопаті.
Вони корисні, коли необхідно передати високу силу викиду, не створюючи сильного місцевого тиску.
Більші площі контакту можуть зменшити сліди та деформацію, але блок вимагає більше місця у формі та складнішої обробки.
Знімні пластини для тонкостінних та круглих деталей
Знімні пластини викидають деталь по широкому периметру, а не штовхають її в окремих точках.
Вони зазвичай використовуються для кришок, контейнерів, кілець та тонкостінних циліндричних компонентів.
Оскільки навантаження розподіляється по великій площі, знімні пластини можуть зменшити локалізовану деформацію там, де окремі ежекторні штифти залишали б неприйнятні сліди.
Як вибрати правильний метод викиду
Метод викидання повинен відповідати геометрії деталі, очікуваному зусиллю вивільнення, вимогам до зовнішнього вигляду та доступному простору у формі.
Круглі штифти економічні та їх легко замінити. Втулки підходять для бобишок, лопаті – для вузьких ребер, блоки збільшують площу контакту, а знімні пластини забезпечують широкий рівномірний викид.
Багато форм використовують більше одного методу, коли різні ділянки деталі потребують різних типів опори.
Як слід розташовувати штифти викидача у формі?
Розташування штифта викидача повинно відповідати фактичному опору вивільненню форми. Штифти повинні розподіляти зусилля по міцних ділянках деталі, уникаючи косметичних поверхонь, крихких стінок та конфліктів з іншими компонентами форми.
Розміщуйте штифти там, де опір викиду найвищий
Глибокі осердя, високі ребра, виступи, текстуровані поверхні та ділянки з обмеженою осадкою часто створюють високий опір вивільненню.
Ці області зазвичай потребують сильнішої підтримки викиду, ніж неглибокі, відкриті геометрії.
Розміщення штифтів поблизу зон високого опору зменшує відстань, на яку пластик повинен передавати силу викиду, і допомагає запобігти згинанню.
Рівномірно розподіліть силу викиду
Використання багатьох кеглей не є автоматично кращим. Метою є збалансований викид.
Якщо більшість штифтів зосереджені з одного боку, деталь може обертатися, зігинатися або заклинювати під час відпускання.
Збалансований малюнок дозволяє компоненту залишати серцевину приблизно паралельно напрямку відкриття форми.
Розташуйте штифти на ребрах, бобишках та міцніших ділянках
Ребра, товстіші секції та підтримувані бобишки часто забезпечують міцніші поверхні для передачі сили викидача.
Розміщення штифтів на цих ділянках може зменшити локальне вдавлення порівняно з натисканням на тонкі неопорні стіни.
Однак точне розташування все ще залежить від геометрії. Погано підтримана бобишка може тріснути, якщо безпосередньо під нею застосувати надмірну силу.
Уникайте тонких стінок та критично важливих косметичних поверхонь
Тонкі зрізи легко деформуються, поки пластик залишається теплим.
Так само сліди від штифтів викидача можуть бути неприйнятними на поверхнях класу А або інших видимих поверхнях.
По можливості, ежектори слід розміщувати на прихованих гранях, внутрішніх ребрах або ділянках, які пізніше будуть покриті іншим компонентом.
Розгляньте охолоджувальні канали, вставки та напрямні
Внутрішня структура форми накладає практичні обмеження на розташування штифтів.
Охолоджувальні канали, гвинти, вставки, повзуни, підйомники, штифти сердечника та опорні стійки можуть вже займати простір за ідеальною точкою викиду.
Тому макет ежектора потрібно розробляти разом із загальною конструкцією форми, а не додавати його після завершення будівництва кожної іншої системи.
Як визначити розмір та кількість штифта викидача?
Діаметр та кількість штифтів викидача повинні забезпечувати достатню загальну площу контакту та стискальну здатність для подолання опору вивільненню, не спричиняючи надмірного місцевого тиску, вигину або деформації деталі.
Діаметр штифта та площа контакту
Більший ежекторний штифт забезпечує більшу площу контакту.
За тієї ж загальної сили викиду збільшення площі контакту зменшує локальний тиск, що прикладається до пластикової поверхні.
Однак, великі штифти потребують більше місця у формі та можуть заважати іншим компонентам. Правильний діаметр збалансовує міцність деталі, доступну площу та структурні вимоги всередині форми.
Кількість штифтів та загальна сила викиду
Загальна сила викиду повинна бути розподілена між достатньою кількістю штифтів, щоб запобігти надмірному навантаженню на будь-яке окреме місце.
Деталі з великою площею поверхні, глибокими стрижнями або обмеженою осадкою зазвичай потребують більшої підтримки викиду.
Тому кількість штифтів повинна відповідати фактичному опору відключення, а не простому правилу, заснованому лише на загальних розмірах деталі.
Непідтримана довжина та ризик вигину
Довгі, тонкі штифти викидача можуть деформуватися під дією стиснення.
Ризик зростає зі зменшенням діаметра штифта та збільшенням непідтримуваної довжини.
Тому штифти малого діаметра можуть вимагати покращеного напрямлення, коротших неопорних ділянок або конструкцій плечей, що забезпечують більший опорний діаметр.
Довжина штифта та хід викиду
Штифти повинні бути достатньо довгими, щоб досягати литої поверхні з ежекторної пластини, зберігаючи при цьому необхідну опору та геометрію встановлення.
Хід викиду також повинен бути достатнім для повного відділення компонента від осердя.
Надмірний хід додає зайвого руху та може збільшити ризик відхилення штифта, тоді як недостатній хід може призвести до часткового застрягання деталі.
Коли використовувати штифти малого діаметра або плечові штифти
Маленьких штифтів іноді не уникнути під час викидання вузьких елементів.
Якщо потрібен малий робочий діаметр, штифт викидача плеча може покращити жорсткість, обмеживши довжину зменшеної ділянки.
Проектувальникам слід уникати використання довгих, непідтримуваних малих штифтів, коли можна включити більшу підтримувану секцію.
Які матеріали використовуються для ежекторних штифтів?
Матеріали для штифтів викидача повинні поєднувати міцність, зносостійкість, жорсткість, стабільність розмірів та якість поверхні. Найкращий матеріал залежить від температури форми, типу смоли, обсягу виробництва, ризику корозії та очікуваного інтервалу технічного обслуговування.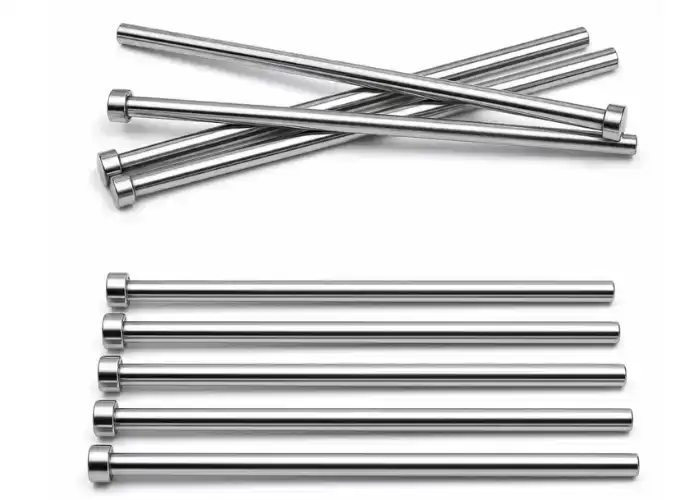
Інструментальна сталь H13
H13 широко використовується в прес-формах, оскільки поєднує в собі міцність, жаростійкість та зносостійкість.
Це особливо корисно для форм, які зазнають підвищених температур або багаторазових термоциклів.
Термічна обробка та якість обробки сильно впливають на фактичну роботу ежектора, тому сам по собі клас матеріалу не визначає термін служби.
Швидкорізальні та загартовані інструментальні сталі
Швидкорізальні та інші загартовані інструментальні сталі можуть забезпечити більшу зносостійкість або міцність для складних застосувань.
Їх можна обрати для високоциклових форм, абразивних формувальних сумішей або невеликих штифтів, що піддаються значному механічному навантаженню.
Вищу твердість все одно слід збалансувати з міцністю, оскільки надмірно крихкий штифт може зламатися замість того, щоб зігнутися.
Штифти викидача з нержавіючої сталі
Виштовхувальні штифти з нержавіючої сталі можна використовувати там, де особливо важлива стійкість до корозії.
Це може включати цвіль, що піддається впливу вологого середовища, або агресивні гази, що виділяються певними пластиковими матеріалами.
Обрана марка нержавіючої сталі повинна забезпечувати достатню твердість та зносостійкість для багаторазового ковзання.
Термічна обробка та азотування
Термічна обробка підвищує твердість і механічну міцність, тоді як азотування може створити твердий поверхневий шар, що покращує зносостійкість.
Обробку необхідно контролювати, щоб уникнути деформації, оскільки ежекторні штифти залежать від суворих вимог до розмірів та прямолінійності.
Погано контрольована термічна обробка може створити більше проблем, ніж вирішує додаткова твердість.
Оздоблення поверхні та зносостійкість
Ковзна поверхня ежекторного штифта повинна бути достатньо гладкою, щоб зменшити тертя та знос.
Шорсткі поверхні можуть пошкодити отвір для з'єднання та збільшити ризик заклинювання.
Однорідне покриття також забезпечує надійний рух протягом багаторазових циклів формування.
Що спричиняє сліди від штифта викидача та деформацію деталі?
Сліди від штифта викидача зазвичай виникають через надмірний місцевий тиск, недостатнє охолодження, неправильне розташування, низьку тягу або слабку геометрію деталі. Рішенням рідко є лише заміна штифта, слід переглянути повний взаємозв'язок між литою деталлю та системою викиду.
Надмірна сила викиду
Високий опір відпусканню вимагає більшого зусилля.
Якщо ця сила передається через занадто малу кількість або занадто малі штифти, контактний тиск зростає, і на поверхні штифта може залишитися видимий відбиток.
Збільшення тяги, покращення поверхневого вивільнення або збільшення площі контакту ежектора може зменшити необхідний локальний тиск.
Неправильне розміщення штифтів та нерівномірний розподіл навантаження
Штифт, розташований далеко від ділянок з високим опором, може зігнути деталь, перш ніж вона відпуститься.
Нерівномірна відстань між штифтами також може призвести до того, що одна сторона рухатиметься раніше за іншу.
Кращий розподіл сили часто покращує як косметичну якість, так і стабільність викиду.
Недостатній кут нахилу
Низька осадка збільшує тертя між відлитою деталлю та осердям.
Текстуровані поверхні можуть вимагати ще більшої тяги, оскільки матеріал повинен звільнитися від текстури поверхні під час викидання.
Збільшення осадки може значно зменшити силу викиду та зменшити ймовірність утворення слідів від шпильок.
Ранній викид та недостатнє охолодження
Деталь, яка все ще занадто гаряча, м'якша та більш вразлива до деформації.
Якщо викидання починається до того, як набуде достатньої жорсткості, поверхні штифтів можуть зануритися в пластик або деформувати сусідні стінки.
Тривале охолодження може покращити якість викиду, хоча також слід враховувати вплив на тривалість циклу.
Тонкі стінки та м'які пластикові матеріали
Тонкі зрізи забезпечують менший опір місцевому тиску.
М'які або гнучкі матеріали також можуть легко деформуватися навколо точок контакту ежектора.
У цих випадках більші штифти, більше штифтів, ежекторні втулки, блоки або системи знімачів можуть забезпечити кращу підтримку.
Як зменшити сліди від штифтів та пошкодження від викидання
Першим кроком є зменшення непотрібного опору від'єднання шляхом належної тяги, правильної обробки форми та відповідного охолодження.
Далі, розподіліть зусилля на більші або міцніші ділянки шляхом кращого розміщення штифтів та достатньої площі контакту.
Там, де зовнішній вигляд має вирішальне значення, сліди від штифтів слід перемістити на приховані поверхні або замінити іншим методом викидання.
Які поширені несправності штифта викидача?
Штифти викидача можуть згинатися, ламатися, заклинювати, зношуватися або не повертатися належним чином. Більшість поломок пов'язані з надмірним навантаженням, недостатнім напрямком, поганим зазором, забрудненням, неправильним вирівнюванням або неадекватним технічним обслуговуванням.
Вигнуті штифти викидача
Тонкі штифти можуть згинатися, коли стискаюче навантаження перевищує їхню стійкість.
Неспіввісність також створює бічне навантаження, що збільшує ризик вигину, навіть коли загальна сила викиду не особливо висока.
Коротша довжина без підтримки, більший діаметр, покращене керівництво або штифти на плечах можуть допомогти.
Зламані штифти викидача
Штифти можуть ламатися після багаторазового згинання, удару, втоми або надмірного навантаження.
Тверді, але крихкі штифти можуть бути особливо чутливими до ударів.
Якщо поломка повторюється в тому самому положенні, слід усунути першопричину, а не просто встановлювати ще один ідентичний штифт.
Заклинювання штифта та надмірне тертя
Поганий зазор, забруднення, корозія або недостатнє змащення можуть призвести до заклинювання або заклинювання штифта в отворі.
Заклинений штифт може пошкодити ежекторну пластину, зігнути штифт або перешкодити повному закриттю форми.
Прямісноту штифта, стан поверхні та вирівнювання отвору слід перевіряти при збільшенні тертя.
Знос між штифтом та отвором викидача
Повторне ковзання поступово зношує обидві поверхні.
Надмірний зазор може призвести до потрапляння пластикового відбитка в зазор або до бічного зміщення штифта.
Швидкість зносу збільшується за наявності абразивної смоли, забруднення або поганої якості поверхні.
Проблеми з поганим поверненням та викидною пластиною
Система викидання повинна повністю повернутися до закриття форми.
Зламані компоненти повернення, забруднення, перекіс пластини або застрягший штифт можуть перешкодити повному втягуванню.
Блокування машин та датчики повернення ежектора можуть зменшити ризик, але механічна перевірка залишається необхідною.
Як спроектувати та вибрати надійну систему викидних штифтів
Надійна система викидання штифта відповідає типу, діаметру, довжині, матеріалу, розташуванню та площі контакту відлитої деталі та очікуваному навантаженню вивільнення. Конструкція повинна збалансувати надійне викидання, естетичну якість, термін служби форми, обслуговування та вартість виробництва.
Зіставте тип штифта з геометрією деталі та матеріалом пластику
Круглі штифти підходять для багатьох загальних поверхонь.
Гільзи краще використовувати навколо борозд, тоді як леза добре працюють на ребрах та вузьких рисах обличчя.
Пластична жорсткість та усадка також мають значення, оскільки жорстка інженерна смола може передавати силу викиду інакше, ніж м'який еластомерний матеріал.
Зіставте діаметр і довжину з викидним навантаженням
Штифт повинен забезпечувати достатню площу контакту та стійкість до стиску.
Занадто малий штифт може залишити сліди на деталі або пряжці. Ненадійно великий штифт може зайняти цінний простір прес-форми.
Довжина повинна забезпечувати необхідний хід, не створюючи надмірної непідтримуваної стрункості.
Збалансуйте зовнішній вигляд деталі з надійністю викиду
Вимоги до косметики слід встановити заздалегідь.
Якщо сліди викидання неприйнятні на одному боці деталі, форма повинна запропонувати придатні альтернативи на прихованих ділянках.
Спроба перемістити штифти після того, як форма вже розроблена, може призвести до конфліктів з лініями охолодження, напрямними або вставками.
Забезпечте належний зазор, напрямок та змащення
Штифт повинен ковзати вільно, але без надмірного люфту.
Зазор повинен враховувати робочу температуру, матеріал штифта, матеріал форми та умови виробництва.
Правильне керівництво зменшує бічне навантаження, а належне змащування допомагає зменшити тертя та знос там, де це дозволяє конструкція форми.
Вибір між стандартними та нестандартними викидачними штифтами
Стандартні штифти економічні, їх легко знайти та замінити.
Використання нестандартних ежекторних штифтів виправдане, коли стандартні компоненти не можуть забезпечити відповідність вимогам щодо геометрії, розміру, конструкції плеча, форми контакту, температури або зносу.
По можливості, перед тим, як визначати спеціальну конструкцію, слід враховувати можливість технічного обслуговування та заміни.
Враховуйте термін служби форми, виробничі цикли та вартість обслуговування
Прототип форми та форма для великосерійного виробництва не потребують однакових систем ежектора.
Високоциклові форми мають переваги завдяки міцнішим матеріалам, поверхням з контрольованим зносом, змінним компонентам та легшому доступу для технічного обслуговування.
Штифт з найнижчою початковою вартістю не обов'язково є найдешевшим вибором протягом усього терміну служби форми.
Як доглядати за штифтами викидача та системою викидання
Профілактичне обслуговування забезпечує вільний рух штифтів ежектора та зменшує ймовірність раптового пошкодження форми. Перевірку слід зосередити на зносі, прямолінійності, стані поверхні, зазорі, змащенні та повному русі пластини ежектора.
Перевірте штифти на наявність зносу, вигину та пошкоджень поверхні
Штифти слід перевірити на наявність подряпин, знебарвлення, вигину, грибоподібності та нерівномірного зносу.
Односторонній знос часто вказує на перекіс або бічне навантаження, а не на нормальну експлуатацію.
Пошкоджені штифти слід замінити, перш ніж вони почнуть пошкоджувати навколишній отвір форми.
Перевірте зазор штифта та рух викидаючої пластини
Ежекторна пластина повинна рухатися плавно, без заїдань.
Штифти повинні висуватися та повертатися разом, якщо тільки у формі навмисно не використовується поетапне викидання.
Збільшення зазору, нерівномірний рух або скребіння можуть свідчити про знос або перекіс пластини.
Підтримуйте належне змащення
Мастило зменшує тертя між рухомими компонентами форми.
Однак надлишок мастила може привертати забруднення або мігрувати в ділянки, де це впливає на якість литої деталі.
Тип і кількість повинні відповідати конструкції форми та умовам експлуатації, а не універсальному правилу.
Замініть зношені штифти, перш ніж вони пошкодять форму
Заміна штифтів викидача зазвичай дешевша, ніж пошкоджених форм, вставок або порожнин.
Своєчасна заміна зношеного штифта запобігає надмірному зазору, заклинювання та вторинним пошкодженням.
Записи з технічного обслуговування також можуть виявити повторювані відмови, які вказують на глибшу проблему з конструкцією або вирівнюванням.
Поширені запитання
Чи завжди штифти викидача залишають сліди на литих під тиском деталях?
Більшість ежекторів можуть залишати певні сліди контакту, але слід часто можна мінімізувати завдяки правильному розміру штифта, його розміщенню, охолодженню, забезпеченню протягу та розподілу сили викиду. Для косметичних деталей ежектори зазвичай розміщуються на прихованих або некритичних поверхнях.
Коли слід використовувати гільзи викидача замість штифтів викидача?
Виштовхувальні втулки особливо корисні навколо циліндричних бобишок або стрижневих штифтів, де необхідно розподілити зусилля навколо круглого елемента. Вони забезпечують більшу площу контакту, ніж один маленький штифт, і можуть зменшити локалізовану деформацію.
Чому маленькі штифти викидача згинаються або ламаються?
Маленькі штифти мають менший опір вигину, особливо коли їхня неопорна довжина велика. Надмірна сила виштовхування, бічне навантаження, погане спрямування, перекіс або повторна втома можуть ще більше збільшити ризик вигину та поломки.
Скільки штифтів викидача потрібно для лиття під тиском?
Немає фіксованої кількості. Кількість штифтів залежить від розміру деталі, опору вивільненню, геометрії, ухилу, матеріалу, площі контакту та допустимого тиску на поверхню. Мета полягає в тому, щоб рівномірно розподілити достатню силу виштовхування, не пошкоджуючи відлиту деталь.
Висновок
Надійна система викидача штифтів повинна робити більше, ніж просто виштовхувати відлиту деталь з інструменту. Тип, розмір, кількість, розташування, матеріал штифта, напрямні, охолодження та опір вивільненню впливають на те, чи викидання буде плавним та повторюваним. Хороша конструкція розподіляє зусилля по міцних ділянках, обмежує видимі сліди, зменшує деформацію та запобігає вигину, зносу та заклинюванню штифтів протягом усього терміну служби форми.
У TiRapid ми надаємо послуги з точної обробки на верстатах з ЧПК для виготовлення компонентів прес-форм на замовлення, штовхачів, гільз, вставок та інших деталей прецизійного інструменту. Наша команда поєднує підбір матеріалів, контрольовану обробку, контроль розмірів та практичну підтримку виробництва, щоб допомогти виготовляти надійні компоненти для розробки, обслуговування та виробництва прес-форм.
















