
Напівпровідникова душова лійка розподіляє технологічні гази по пластині через ретельно розроблену мережу проходів та вихідних отворів. Її геометрія, матеріал та стан поверхні впливають на те, наскільки послідовно камера може виконувати осадження або травлення. Тому виготовлення деталі передбачає більше, ніж просто виготовлення перфорованої пластини.
Для інженерів та покупців практичні питання пов'язані між собою. Які поверхні контактують з технологічним газом? Як формуються внутрішні канали? Чого може досягти обробка на верстатах з ЧПК, і які вимоги потребують додаткових процесів? У цьому посібнику пояснюється компонент, виробничі рішення, що лежать в його основі, та інформація, необхідна для оцінки постачальника або підготовки запиту на обробку.
Що таке напівпровідникова душова лійка та як вона працює?
Напівпровідникова душова лійка – це компонент газорозподілу, який використовується в обладнанні для осадження та травлення. Вона розподіляє вхідний газ через внутрішні простори та вихідні канали, тоді як її точна конструкція залежить від камери та процесу.
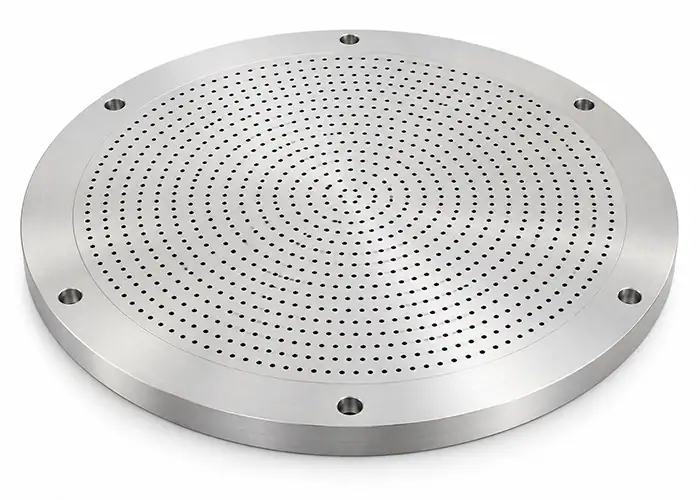
Лицьова панель та повний комплект душової лійки
Лицьова панель — це перфорована поверхня, звернена до пластини. Повна збірка може також містити опорну пластину, з'єднання для входу газу, внутрішні розподільні пластини, ущільнення та елементи контролю температури. Деякі конструкції об'єднують кілька функцій у склеєну структуру. Інші використовують окремо зібрані компоненти.
Ця відмінність має значення під час читання креслень або порівняння цінових пропозицій. Постачальник, який пропонує оброблену лицьову панель, може не постачати опорну конструкцію, з'єднання, ущільнення або не проводити випробування складання. У пакеті креслень має бути зазначено замовлений компонент та його зв'язок із повним складальним вузлом.
Також використовується термін «газорозподільна плита», хоча виробники обладнання можуть застосовувати його до різних частин газорозподільної системи. Номери деталей та складальні креслення є надійнішими ідентифікаторами, ніж сама термінологія.
Шлях газу від входу до пластини
Газ надходить через патрубок подачі та потрапляє в розподільний простір, який часто називають пленумом. Залежно від конструкції, він проходить через додаткові пластини або канали, перш ніж вийти з отворів лицьової панелі та потрапити до технологічної області.
Обладнання, що встановлює потік газу, що подається. Душова лійка впливає на те, як цей потік розподіляється в просторі. Різниця тиску та опір у внутрішніх проходах визначають, скільки газу досягає різних місць виходу.
Навколишня камера також має значення. Схема вихлопу, робочий тиск і відстань між лицьовою панеллю та пластиною взаємодіють з конструкцією подачі газу. Схема розташування отворів не може забезпечити однорідність процесу незалежно від цих умов.
Застосування в осадженні та плазмовому травленні
При хімічному осадженні з парової фази, або CVD, душова головка подає гази-прекурсори до підкладки. Плазмо-посилене CVD додає активацію плазми, тоді як атомно-шарове осадження, або ALD, використовує контрольовані послідовності експозиції реагентів та продувки. Конструкції душових головок відрізняються залежно від цих процесів та конструкцій обладнання.
Під час плазмового травлення компонент розподіляє гази, що використовуються для генерації реакційноздатних частинок. У деяких системах з ємнісним зв'язком у плазмі душова лійка також служить електродом. Ця додаткова роль, окрім подачі газу та теплових вимог, передбачає електричні вимоги.
Ці застосування пояснюють, чому, здавалося б, схожі пластини можуть вимагати різних матеріалів, обробки поверхні або внутрішньої структури. Збіг зовнішніх розмірів недостатній для встановлення взаємозамінності.
Які конструктивні особливості впливають на роботу душової лійки?
Розподіл газу залежить від комбінованої конструкції вихідних отворів, внутрішніх газових просторів та інтерфейсів камери. Метою є досягнення необхідного розподілу за певних робочих умов, а не максимізація кількості отворів або мінімізація діаметра отворів.
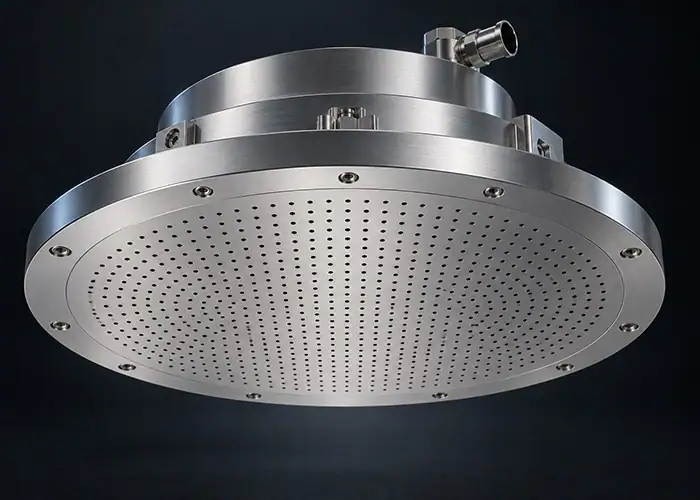
Геометрія отворів, схема та опір потоку газу
Діаметр, довжина та геометрія вхідного або вихідного отвору впливають на його опір потоку. Цей зв'язок також залежить від властивостей газу та робочого тиску. Тому виробничі варіації можуть змінювати потік, що подається через прохід, навіть коли отвір залишається помітно відкритим.
Схема розташування отворів може навмисно відрізнятися на лицьовій панелі, щоб врахувати відмінності між центральною та зовнішньою областями. Узгодженість означає точне відтворення кожної заданої характеристики, а не припущення, що кожен отвір повинен мати однаковий діаметр або відстань між ними.
Інженерне креслення повинно визначати функціональні деталі, такі як розтенування, ступінчасті проходи та розриви кромок. Невизначена фаска, додана під час видалення задирок, може змінити заплановану геометрію входу. Зміни форми отвору слід розглядати як зміни конструкції, а не як звичайні косметичні покращення.
Внутрішні пленуми та окремі зони розподілу газу
Пленум забезпечує простір для перерозподілу вхідного газу перед досягненням вихідних отворів. Його глибина, розташування вхідних отворів та будь-які проміжні розподільчі елементи впливають на тиск, що виникає в різних частинах лицьової панелі.
Деякі вузли забезпечують незалежно подані області для регулювання подачі газу по підкладці. Інші утримують різні реагенти в окремих проходах до їх передбачуваної точки введення. Це різні функції, і конструкція може поєднувати одну або обидві.
Виробник повинен дотримуватися розділення, визначеного кресленнями. Ненавмисне витікання в сусідній контур може порушити задане розділення, навіть якщо окремі канали відповідають вимогам до розмірів. Тому внутрішні з'єднання та межі герметизації заслуговують на таку ж увагу, як і видимі вихідні отвори.
Геометрія лицьової панелі, теплова поведінка та інтерфейси камери
Форма лицьової панелі та положення монтажу визначають бажане співвідношення з пластиною. Для номінально плоскої конструкції площинність та паралельність монтажу допомагають контролювати технологічний зазор. В інших конструкціях використовується навмисний контур поверхні, який необхідно перевірити на відповідність заданому профілю.
Робоча температура може змінити розміри та призвести до деформації. Різниця теплового розширення між лицьовою панеллю та її опорою також може навантажувати з'єднання або впливати на контакт. Якщо передбачені функції нагрівання або охолодження, їх інтерфейси слід враховувати при огляді виробництва.
Канавки для ущільнень, монтажні елементи та зони електричних контактів вимагають чітких функціональних визначень. Покриття, яке підходить для відкритої поверхні, може бути непридатним для контактного інтерфейсу. Креслення повинні розрізняти ці зони перед початком виробництва.
Які матеріали використовуються для напівпровідникових душових лійок?
Вибір матеріалу залежить від хімічного складу процесу, плазмового впливу, температури, чистоти та електричних функцій. Метали, кремній, карбід кремнію, кварц та оксидна кераміка забезпечують різні комбінації властивостей, тому відкрита поверхня та опорна конструкція можуть використовувати різні матеріали.
Алюмінієві сплави та інші метали
Алюмінієві сплави використовуються в конструкціях металевих душових лійок, оскільки вони поєднують оброблюваність з корисною теплопровідністю та відносно малою вагою. Вони дозволяють виробникам створювати порожнини, канали, монтажні елементи та шаблони отворів за допомогою встановлених процесів обробки.
Точний сплав та умови все ще потребують схвалення для застосування. Склад легуючих речовин, термічна стабільність та сумісність з технологічними газами можуть мати більше значення, ніж загальна механічна міцність. Звичний конструкційний сплав не автоматично підходить для поверхні, що піддається впливу плазми.
Для конкретних корпусів, з'єднань або середовищ подачі газу можуть бути вказані інші метали. Вибір повинен відповідати необхідним хімічним та термічним умовам. Там, де потрібна захисна обробка, підкладку та обробку необхідно оцінювати разом, включаючи покриття всередині проходів та стан необроблених інтерфейсів.
Кремній та карбід кремнію, отриманий методом CVD
Кремній використовується для електродів душових лійок в обладнанні для плазмового травлення. Чистота, електричні властивості та поведінка в технологічному середовищі допомагають визначити заданий клас. Це крихкий матеріал, тому пошкодження отворів та пошкодження під час обробки потребують ретельного контролю.
Карбід кремнію, отриманий методом хімічного осадження з парової фази (ХОФ), може забезпечити високу чистоту, жорсткість та стійкість до складних хімічних середовищ. Його електричні властивості залежать від марки, що має значення, коли компонент виконує функцію електрода.
Об'ємний карбід кремнію, отриманий методом CVD, спечений карбід кремнію та підкладка з покриттям з карбіду кремнію – це різні матеріальні системи. Їх не слід замінювати лише тому, що кожен опис містить «SiC». Креслення та специфікація матеріалу повинні визначати необхідну конструкцію, клас матеріалу та поверхню, що піддається впливу.
Кварцова та оксидна кераміка
Високочистий плавлений кварц використовується для компонентів газорозподілу у відповідних напівпровідникових процесах. Його низьке теплове розширення та чистота можуть бути корисними, але сумісність необхідно перевіряти з фактичним процесом та хімією очищення.
Оксидна кераміка, включаючи відповідні марки глинозему, також використовується в компонентах напівпровідникових камер та газорозподільних системах. Електрична ізоляція, плазмовий опір, чистота та механічна цілісність можуть впливати на вибір. Марка кераміки та спосіб виробництва впливають на отримані властивості.
Щільні керамічні деталі та керамічні покриття на металевих підкладках слід визначати окремо. Покрита металева структура зберігає теплові та механічні властивості своєї основи, тоді як адгезія та цілісність покриття висувають додаткові вимоги. Ні кварцову, ні оксидну кераміку не слід описувати як універсально стійкі до кожного плазмового чи процесу очищення.
Як виготовляються напівпровідникові душові лійки?
Виробництво поєднує підготовку матеріалів, точну обробку та додаткові операції, необхідні для конструкції. ЧПК формує контрольовані геометрії, тоді як спеціалізована фінішна обробка, з'єднання, обробка поверхні та очищення визначають інші важливі характеристики поставленого компонента.
Токарний та фрезерний верстат з ЧПУ для металевих компонентів
Для металевих компонентів токарне оброблення на верстатах з ЧПК може встановлювати обертальні елементи, такі як зовнішні діаметри, плечі та торцеві поверхні. Фрезерування створює кишені, відкриті канали, монтажні деталі та необертальні елементи. План процесу повинен встановлювати опорні точки, які залишаються значущими під час подальших операцій та контролю.
Видалення матеріалу та затискання можуть деформувати відносно тонку пластину. Тому послідовності чорнової та чистової обробки, місця опор та затискні навантаження повинні відповідати геометрії. Деталь, яка виглядає плоскою під час закріплення, може рухатися після звільнення.
Там, де внутрішні канали будуть обмежені іншою пластиною, обробка повинна враховувати наступне з'єднання. Стінки каналів, місця склеювання та елементи вирівнювання потребують відповідних розмірів та стану поверхні. ЧПК забезпечує доступ до цих деталей до того, як складання зробить їх важкодоступними або неможливими.
Точне буріння отворів для газорозподілу
Стратегія свердління залежить від матеріалу, діаметра отвору, глибини та доступу. Точність шпинделя, биття інструменту, стан інструменту, керування подачею та видалення сміття впливають на результат. Загальний обробний центр може підійти для деяких функцій, тоді як для складних масивів отворів може знадобитися спеціалізоване обладнання.
Під час свердління металу видалення стружки стає складнішим, оскільки проходи стають вужчими або глибшими. Розробка процесу повинна враховувати, як уникнути ущільнення стружки, відхилення інструменту та пошкодження під час прориву. Моніторинг та перевірка інструменту під час виробництва допомагають виявити зміни, перш ніж вони вплинуть на весь масив.
Видалення задирок – це окрема виробнича проблема. Обраний метод повинен видаляти небажаний матеріал, зберігаючи задану форму кромки та розміри проходу. Абразивна обробка потоком може бути придатною для деяких геометрій, але вимоги до видалення матеріалу та подальшого очищення повинні відповідати вимогам деталі. Продування повітрям через отвір не гарантує, що він відсутній у вигляді задирок.
Шліфування та спеціалізована обробка крихких матеріалів
Кремній, кварц і кераміка потребують розроблених процесів для забезпечення крихкості. Надмірні локальні сили можуть створювати відколи на краях або тріщини, включаючи пошкодження під поверхнею, які здаються прийнятними під час простого візуального огляду.
Залежно від матеріалу та характеристики, виробництво може поєднувати розпилювання, шліфування на верстаті з ЧПК, спеціалізоване свердління, доведення та полірування. Для окремих операцій може бути доцільним алмазне різання або ультразвукова обробка. Процес слід вибирати на основі продемонстрованих результатів для матеріалу та геометрії, а не вважати необхідним для кожної крихкої деталі.
ЧПК залишається актуальним, оскільки воно контролює рух інструменту та розташування елементів, зокрема на шліфувальному обладнанні. Однак можливості обробки алюмінію не забезпечують еквівалентної можливості для кремнієвих електродів. Відповідні інструменти, контроль пошкоджень, очищення та перевірка є невід'ємними частинами процесу обробки крихких матеріалів.
Склеювання та з'єднання для закритих каналів
Деякі збірки виготовляються шляхом обробки доступних проходів на окремі шари, а потім з'єднання цих шарів. Такий підхід може створювати замкнені траєкторії, які ріжучий інструмент не може безпосередньо створити всередині суцільної пластини.
Доступні методи включають дифузійне зварювання, паяння та інші процеси з'єднання, вибрані залежно від матеріальної системи та конструкції складання. При прямому дифузійному зварюванні в твердому стані тепло та тиск сприяють з'єднанню між підготовленими поверхнями розділу. Для паяння використовується присадний метал, сумісність якого з компонентом та технологічним середовищем необхідно оцінити.
Підготовка з'єднання включає стан поверхні, вирівнювання та чистоту. Цикл з'єднання також може впливати на розміри, тому виробничий план повинен визначати будь-яку подальшу обробку та перевірку. Місця склеювання слід перевіряти перед з'єднанням, тоді як елементи, на які впливає цикл з'єднання, слід оцінювати в їхньому кінцевому стані. Механічно зібрані конструкції мають різні вимоги до ущільнень та контактних поверхонь. Відповідна конструкція відповідає конструкції обладнання, а не універсальній перевагі склеєних вузлів.
Обробка поверхонь, остаточне очищення та упаковка
Зазначені методи обробки можуть захищати відкриті поверхні або забезпечувати необхідні електричні характеристики. Для металевих компонентів це може включати відповідні системи анодування або керамічного покриття. Вибір методу обробки повинен враховувати підкладку, хімічний склад процесу та цільову функцію поверхні.
Послідовність обробки та фінішної обробки отворів потребує особливої уваги. Додані шари можуть впливати на розміри проходу, тоді як механічна обробка після обробки може оголювати підстилаючий матеріал. Тому вимоги до маскування та остаточне прийняття розмірів слід визначати разом.
Очищення видаляє обробні рідини, частинки та залишки за допомогою процесу, сумісного з готовим компонентом. Промивання та сушіння повинні досягати відповідних проходів, не пошкоджуючи поверхні та не залишаючи неприйнятних залишків. Таким чином, упаковка зберігає досягнутий стан під час зберігання та транспортування. Чисте поводження є частиною цієї послідовності, а не заміною кваліфікованого процесу очищення.
Як перевіряється якість душової лійки?
Перевірка повинна розрізняти геометричну відповідність, чистоту поверхні та характеристики складання. Методи контролю та межі приймання повинні відповідати поставленій деталі, з додатковими функціональними випробуваннями, визначеними там, де вимірювання розмірів не можуть підтвердити відповідність.
Контроль розмірів та якості отворів
Перевірка починається з креслення, що базується на даних та критичних зв'язках. Зовнішні розміри самі по собі дають мало інформації про точність елементів подачі газу. Положення отвору, геометрія проходу, профіль поверхні та герметизаційні поверхні потребують методів, що відповідають їх розміру та доступності.
| особливість | Можливий метод перевірки | Основне обмеження для вирішення |
| Зовнішні розміри та особливості монтажу | Вимірювання координат або відповідні калібри | Вирівнювання кріплення та інтерпретація даних |
| Отвори та їх розташування | Оптичне або візуальне вимірювання | Вимірювання отвору не встановлює повний внутрішній профіль |
| Плоскість або заданий профіль грані | Відповідна метрологія поверхні | Умови підтримки та охоплення вимірюваннями |
| Доступна текстура поверхні | Контактна або оптична профілометрія | Доступність та придатність матеріалу |
| Внутрішні проходи та краї | Кваліфікована візуалізація або спеціалізований огляд | Вирішення та видимість прихованих дефектів |
План інспекції повинен визначати охоплення, можливості приладу та вимоги до звітності перед початком виробництва. Функції, які стають недоступними після об'єднання, можуть вимагати перевірки на більш ранньому етапі.
Перевірка стану та чистоти поверхні
Візуально чиста поверхня все ще може містити дрібні частинки, хімічні залишки або сліди забруднення. Тому приймання має визначати, що потрібно контролювати та як це буде оцінюватися.
Залежно від специфікації, перевірки можуть стосуватися частинок, залишкового забруднення, стану покриття або пошкоджень навколо країв отворів. Шорсткість поверхні та її чистота – це різні властивості. Гладка поверхня не є автоматично чистою, і очищення не може виправити розмірний дефект.
Також потребує уваги послідовність перевірки та обробки. Контактні калібри, випробувальні пристосування або складальні операції можуть призвести до забруднення після очищення. Узгоджений робочий процес повинен визначати, коли проводиться перевірка та чи потрібне додаткове очищення перед остаточним пакуванням. Записи повинні пов'язувати поставлену деталь зі статусом її очищення та перевірки.
Випробування на герметичність та перевірка розподілу газу
Для вузлів з окремими контурами, випробування може потребувати виявлення витоку між каналами, а також витоку через зовнішні межі. Випробування, яке підтверджує зовнішнє ущільнення, не автоматично встановлює ізоляцію між внутрішніми газовими шляхами. Оскільки вихідні отвори є навмисними отворами, відповідні пристосування повинні ізолювати контур, що перевіряється, та відрізняти витік від передбачуваного потоку.
Випробування на герметичність та випробування на потоки відповідають на різні питання. Перше перевіряє ненавмисне проходження газу, тоді як друге оцінює його доставку через передбачені шляхи. Випробувальний газ, умови тиску, температура, арматура та критерії прийнятності повинні бути визначені, щоб результати можна було інтерпретувати однаково.
Випробування компонентів також відрізняється від кваліфікації процесу в камері. Виміряний розподіл газу сам по собі не підтверджує конкретний результат плівки або травлення. Обладнання або команда з обробки процесу повинні перевірити продуктивність відповідно до відповідного робочого рецепту. У кошторисах має бути зазначено, хто постачає кріплення, проводить випробування та затверджує результати.
Що повинні вказати покупці перед тим, як запитувати цінову пропозицію?
Корисний пакет кошторисів визначає компонент, його виробничі вимоги та докази, необхідні для прийняття. Чіткий обсяг дозволяє постачальникам оцінити доцільність та надати цінову пропозицію на той самий результат, а не робити різних припущень щодо обробки чи тестування.
Креслення, матеріали та критичні вимоги
Надайте поточне інженерне креслення та відповідну модель CAD. Визначте марку матеріалу, стан та будь-які обмеження на заміни. На кресленні слід розрізняти поверхні контакту з газом, сполучні поверхні та елементи, що потребують спеціального захисту або обробки.
Пакет також повинен містити:
- Геометрія отворів, визначення шаблону та посилання на базові точки.
- Критичні розмірні та геометричні допуски.
- Текстура поверхні, стан кромки та вимоги до покриття.
- Технічні умови очищення, обробки та пакування.
- Обсяг замовлення, потреби в прототипах та статус доопрацювання.
Якщо умови експлуатації впливають на вибір виробництва, надайте відповідну інформацію про температуру, хімічний склад та плазмовий вплив. Якщо ці деталі є конфіденційними, вкажіть натомість контрольний матеріал або специфікацію процесу. Виділіть невирішені вимоги, щоб постачальник міг розглянути їх під час аналізу доцільності, а не мовчки припускати відповідь.
Обсяг постачання, документація та критерії прийнятності
Вкажіть, чи охоплює замовлення лицьову панель, компонент підкладки, склеєну конструкцію чи повний вузол. Визначте відповідальність за придбані ущільнення, з'єднання, покриття, очищення та функціональні випробування. Обсяг механічної обробки постачальника може охоплювати лише частину цієї послідовності.
Запитуйте записи, необхідні для прийняття, такі як відстеження матеріалів, звіти про розміри, затверджені записи процесу або зазначені результати випробувань. Підтвердьте, як будуть контролюватися зміни в кресленнях та процесі, особливо під час переходу від прототипу до повторного виробництва.
Порівняйте цінові пропозиції з цими вимогами, перш ніж порівнювати ціну. Нижча цінова пропозиція може не включати очищення, обладнання або перевірку, що входять до інших витрат. Встановлення спільного обсягу поставок робить як комерційне порівняння, так і технічне затвердження більш корисним.
Поширені запитання
Чи кожна напівпровідникова душова лійка також діє як електрод?
Ні. Деякі душові лійки також служать електродами в системах з ємнісним зв'язком у плазмі. Інші в основному розподіляють газ. Конструкція камери визначає, чи потрібна компоненту електропровідність, ізоляція чи певні контактні інтерфейси.
Чи покращує більша кількість отворів роботу душової лійки?
Не обов'язково. Розподіл газу залежить від розміру отворів, довжини, відстані між ними, внутрішніх каналів та умов у камері. Додавання отворів змінює опір потоку та може порушити бажаний розподіл. Структури отворів слід перевірити для робочого процесу.
Яка різниця між випробуванням на герметичність та випробуванням на витрату?
Випробування на герметичність перевіряє наявність ненавмисного проходження газу через ущільнення або між окремими контурами. Випробування потоку оцінює подачу газу через передбачені проходи. Проходження випробування на герметичність не підтверджує, що душова лійка відповідає вимогам щодо розподілу газу.
Висновок
Напівпровідникова душова лійка повинна відтворювати геометрію подачі газу, властивості матеріалу та стан поверхні, необхідні для конструкції її камери. Обробка на верстатах з ЧПК створює багато критичних елементів, тоді як з'єднання, фінішна обробка, очищення та перевірка завершують виробничий процес, де це необхідно. Визначення цих вимог разом допомагає інженерам і покупцям оцінити доцільність та відрізнити компонент прийнятних розмірів від збірки, готової до узгодженого етапу кваліфікації.
TiRapid надає послуги з обробки прецизійних компонентів на верстатах з ЧПК на замовлення. Надішліть креслення компонентів душової лійки, специфікації матеріалів, критичні допуски та кількість замовлення для оцінки технологічності. Вкажіть вимоги до обробки поверхні, чистоти та контролю, щоб команда могла оцінити обсяг обробки та уточнити додаткові процеси, необхідні для вашого проекту.
















