
Шорсткість обробленої поверхні описує мікроскопічні піки та западини, що залишаються на деталі після різання. Ці нерівності можуть бути занадто малими, щоб їх було чітко видно, але вони можуть впливати на тертя, герметизацію, знос, змащування, адгезію покриття, втому, відповідність розмірів та зовнішній вигляд. Гладша поверхня не є автоматично кращою, правильне оздоблення залежить від того, як деталь функціонуватиме.
У цьому посібнику пояснюється шорсткість обробленої поверхні, значення Ra та Rz, діаграми шорсткості поверхні, креслярські символи, методи вимірювання, коефіцієнти обробки ЧПК, відмінності фрезерування та токарства, а також практичні способи покращення обробки. Також пояснюється, як вибрати відповідні вимоги до шорсткості без зайвого збільшення часу та витрат на обробку.
Що таке шорсткість обробленої поверхні?
Шорсткість обробленої поверхні – це дрібномасштабна текстура, що залишається в результаті процесу різання. Вона створюється геометрією інструменту, рухом подачі, поведінкою матеріалу, вібрацією, зносом інструменту та іншими умовами обробки. Шорсткість – це лише одна частина загальної текстури поверхні, але зазвичай це параметр, який найчастіше вказується на кресленнях ЧПК.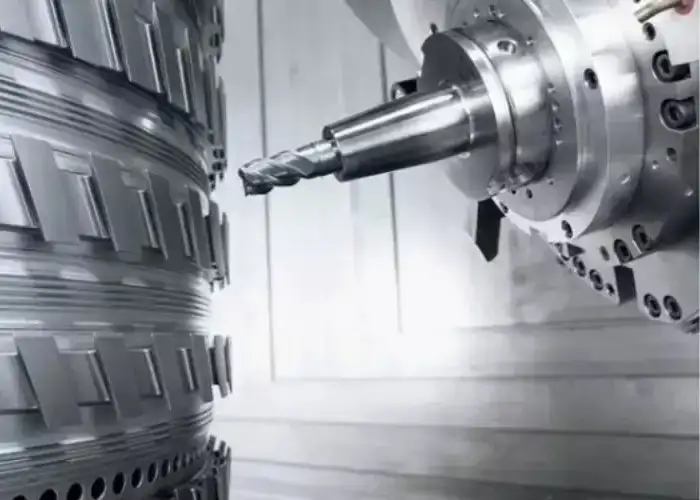
Як обробка на верстатах з ЧПК створює поверхневі піки та западини
Різальний інструмент не залишає ідеально рівної поверхні в мікроскопічному масштабі. Кожен прохід створює невеликі виступи, западини, сліди подачі або гребінці.
При точінні радіус вершини інструменту та подача за оберт створюють повторюваний профіль вздовж поверхні. При фрезеруванні зачеплення зубів, перехід, биття інструменту та геометрія різця створюють свої власні характерні сліди.
Поведінка матеріалу також впливає на результат. Алюміній може різати чисто гострим інструментом, тоді як нержавіюча сталь може утворювати нарости на кромці або розриви, якщо умови різання погані.
Шорсткість поверхні проти обробки поверхні
Шорсткість поверхні є вимірюваним компонентом текстури поверхні.
Оздоблення поверхні – це ширший термін, який може включати шорсткість, хвилястість, шарування, дефекти та візуальний вигляд обробленої поверхні.
Таким чином, деталь може мати прийнятне значення Ra, але все одно мати сліди вібрації, подряпини або спрямовані візерунки інструменту, що робить її непридатною для цього застосування.
Шорсткість проти Хвилястість проти Lay
Шорсткість складається з відносно невеликих, близько розташованих нерівностей поверхні.
Хвилястість стосується більших та ширше розташованих коливань, часто спричинених вібрацією, відхиленням машини, тепловим рухом або нестабільністю пристосування.
Напрямок шарування описує домінуючий напрямок малюнка поверхні. Токарна обробка зазвичай створює круговий шар, тоді як фрезерування торця створює інший напрямок малюнку.
Ці три характеристики не слід розглядати як одне й те саме.
Чому шорсткість поверхні важлива для деталей з ЧПК
Текстура поверхні впливає на те, як дві частини контактують одна з одною.
Ущільнювальна поверхня може протікати, якщо текстура занадто шорстка або неправильно орієнтована. Ковзна поверхня може швидко зношуватися, якщо нерівності занадто великі. Посадкове місце підшипника може потребувати контрольованої обробки для стабільного контакту.
Шорсткість також може впливати на адгезію та зовнішній вигляд покриття. З цієї причини обробку поверхні слід визначати відповідно до функції, а не просто вимагати найнижчого можливого коефіцієнта пружності (Ra).
Які основні параметри шорсткості поверхні?
Ra – найпоширеніший параметр шорсткості, але він не описує кожну особливість поверхні. Rz, Rq, Rt та інші параметри надають додаткову інформацію про висоту профілю та його варіації. Калібрувальні роботи NIST щодо поверхні включають такі параметри, як Ra, Rq, Rz та Rt, що показує, чому текстуру поверхні не завжди можна представити лише одним числом.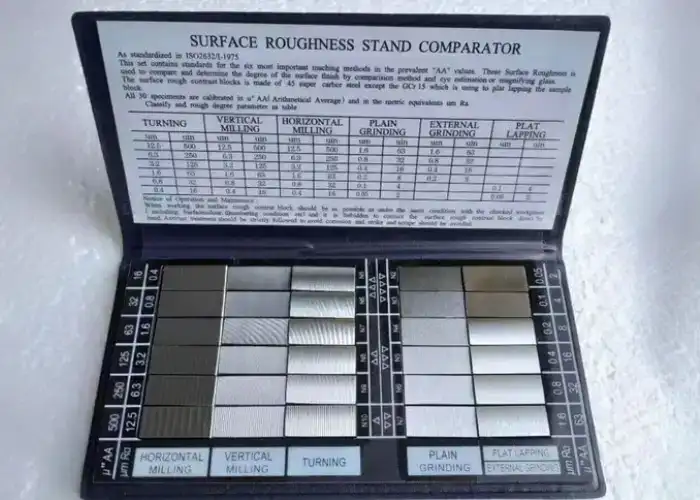
Ra: Середня шорсткість поверхні
Ra – це середнє арифметичне абсолютних відхилень профілю шорсткості від його середньої лінії на оцінювальній довжині.
У практичному виробництві на верстатах з ЧПК Ra зазвичай використовується, оскільки воно забезпечує просте, широко зрозуміле число для порівняння поверхонь.
Нижчий коефіцієнт Ra зазвичай вказує на більш гладку середню поверхню, але він не говорить про те, як розподілені окремі вершини або глибокі западини.
Rz: Шорсткість поверхні від піку до западини
Rz оцінює висоту вертикального профілю, використовуючи інформацію про піки та западини на ділянках відбору проб.
Оскільки Rz чутливіший до виражених піків і западин, ніж Ra, він може виявити характеристики поверхні, які може приховувати середнє значення.
Це може бути корисним для герметизації, зносу та контактних поверхонь, де ізольована глибока западина або високий пік мають більше значення, ніж загальний середній показник.
Rq: Середньоквадратична шорсткість
Rq – середньоквадратичне відхилення профілю.
Оскільки більші відхилення мають більшу вагу, ніж у випадку з простим середнім арифметичним, Rq може бути чутливішим до значних піків та спадів.
Він рідше вказується на повсякденних кресленнях з ЧПК, ніж Ra, але корисний для технічного аналізу та характеристики поверхонь.
Rt: Загальна висота профілю
Rt являє собою вертикальну відстань між найвищою вершиною та найнижчою долиною в межах оцінюваного профілю.
Тому він чутливий до окремих поверхневих дефектів.
Поверхня може мати прийнятний Ra, але водночас великий Rt, якщо є одна подряпина, вибоїна або високий пік.
Коли використовувати Ra проти Rz
Ra добре підходить для загальної виробничої комунікації, оскільки дає стабільне середнє представлення.
Rz стає корисним, коли поведінка від піку до западини впливає на функціонування.
Наприклад, дві ущільнювальні поверхні можуть мати подібні значення Ra, але різні значення Rz, оскільки одна з них містить глибші западини.
Тому інженери повинні вказати параметр, який відображає фактичну функціональну проблему, а не вважати, що Ra сам по собі описує кожну поверхню.
Як читати таблицю шорсткості поверхні та значення Ra
Таблиця шорсткості поверхні допомагає порівняти значення шорсткості, одиниці вимірювання, історичні марки N та практичні рівні обробки. Ці значення слід використовувати як орієнтир, а не як універсальні гарантії процесу, оскільки досяжна якість обробки залежить від стану верстата, геометрії інструменту, матеріалу, параметрів різання та методу вимірювання.
| Типовий Ra | Мікродюйми Прибл. | Загальне тлумачення |
| 6.3 μm | 250 мкдюйм | Шорстка оброблена поверхня |
| 3.2 μm | 125 мкдюйм | Загальна обробка на ЧПК |
| 1.6 μm | 63 мкдюйм | Точна обробка / прецизійна обробка |
| 0.8 μm | 32 мкдюйм | Тонка функціональна поверхня |
| 0.4 μm | 16 мкдюйм | Дуже чистове оздоблення, часто потребує контрольованої обробки |
| 0.2 μm | 8 мкдюйм | Високоякісне оздоблення, яке часто вимагає спеціалізованих процесів |
Мікрометри проти Мікродюйми
На метричних кресленнях шорсткість зазвичай вказують у мікрометрах.
У кресленнях США можуть використовуватися мікродюйми.
Ці дві одиниці описують однаковий масштаб фізичної поверхні, але використовують різні числові значення. Наприклад, приблизно 1.6 мкм відповідає приблизно 63 мкдюймам.
Завжди підтверджуйте одиниці вимірювання, перш ніж приймати або надсилати цінову пропозицію щодо оздоблення.
Класи шорсткості поверхні від N1 до N12
У старих або застарілих кресленнях для позначення рівнів шорсткості можуть використовуватися ступені N.
Менші числа N відповідають гладкішим поверхням, тоді як вищі числа представляють шорсткішу обробку.
Сучасні креслення все частіше вказують фактичний параметр та значення шорсткості, оскільки це забезпечує чіткішу інформацію про вимірювання.
Ra 6.3 Для чорнової обробки
Ra 6.3 мкм може підійти там, де текстура поверхні не є високофункціональною, а основною метою є видалення матеріалу.
Його можна знайти на прихованих структурних гранях, грубо оброблених заготовках або некритичних ділянках.
Фактичний вигляд може значно відрізнятися залежно від фрезерування, токарної обробки, матеріалу та стану інструменту.
Ra 3.2 для загальної обробки на верстатах з ЧПК
Ra 3.2 мкм – це широко використовуваний рівень загальної обробки. Деякі постачальники верстатів з ЧПК використовують Ra 3.2 мкм як стандартний рівень обробки після обробки, хоча це скоріше можливостей постачальника або комерційна угода, ніж універсальний стандарт обробки.
Для багатьох корпусів, кронштейнів, пластин та загальних механічних компонентів цей рівень забезпечує практичний баланс між якістю поверхні та ефективністю виробництва.
Оздоблення поверхні Ra 1.6 для прецизійно оброблених деталей
Вимога щодо чистоти поверхні Ra 1.6 зазвичай вимагає більш контрольованої чистової обробки, ніж звичайна чорнова обробка.
Це може вимагати спеціальної траєкторії чистової обробки, меншої подачі, хорошої жорсткості верстата, стабільного затискання заготовки та гострої ріжучої кромки.
Ra 1.6 зазвичай розглядається, коли поверхні мають функціональний контакт, зовнішній вигляд, ковзання або більш вимогливі вимоги до складання.
Ra 0.8 і нижче для тонких функціональних поверхонь
Ra 0.8 мкм і нижче зазвичай вимагає жорсткішого контролю всієї системи обробки.
Биття інструменту, вібрація, поведінка матеріалу, стан охолоджувальної рідини та припуск на чистову обробку стають більш важливими.
При дуже низьких значеннях Ra токарна або фрезерна обробка може бути не найекономічнішим варіантом. Шліфування, хонінгування, притирання або полірування можуть забезпечити кращу технологічну продуктивність.
Чому Ra та Rz не слід перетворювати безпосередньо
Ra та Rz описують різні аспекти профілю.
Приблизні коефіцієнти перетворення іноді з'являються в довідкових діаграмах, але не існує універсального фіксованого перетворення, яке б точно застосовувалося до кожної поверхні.
Різні виробничі процеси можуть призвести до однакового значення Ra з дуже різними структурами від піку до западини. Для інженерних робіт використовуйте вказаний параметр, а не покладайтеся на приблизне перетворення.
Як читати символи шорсткості поверхні на інженерних кресленнях
Символ шорсткості поверхні передає більше одного значення Ra. Залежно від стандарту креслення, він може вказувати, чи потрібне чи заборонене видалення матеріалу, який параметр шорсткості застосовується, допустиму межу, інформацію про процес, припуск на обробку та шар поверхні. ISO 21920-1:2021 визначає чинні правила ISO для позначення текстури поверхні профілю за допомогою графічних символів.
Основний символ шорсткості поверхні
Основний символ визначає вимогу до текстури поверхні.
Потім навколо символу розміщується додаткова інформація відповідно до застосовного стандарту креслення.
Читач не повинен інтерпретувати лише графічну позначку, позначення параметра та значення допуску однаково важливі.
Символи, що вимагають або забороняють видалення матеріалу
Різні форми символів можуть вказувати, чи може матеріал бути отриманий будь-яким процесом, чи потрібне видалення матеріалу, чи заборонено видалення.
Це має значення для литих, кованих, формованих, шліфованих або іншим чином оброблених поверхонь.
Обробка поверхні, позначеної як необроблена, може порушити задум дизайну, навіть якщо її розміри залишаються прийнятними. ISO 21920-1 чітко визначає варіанти графічних символів для цих умов виробництва.
Як значення Ra відображаються на кресленнях
У описі шорсткості слід вказати параметр та його необхідне значення відповідно до заданого стандарту.
Сучасна практика ISO згідно зі стандартом ISO 21920 використовує позначення параметрів, такі як Ra або Rz, з межею допуску, а не покладається лише на непозначене число.
Це зменшує неоднозначність і допомагає виробнику вибрати правильний метод вимірювання.
Символи напрямку укладання поверхні
Символи лаї вказують на домінуючу орієнтацію візерунка поверхні.
Укладання може впливати на герметизацію, ковзання, змащування, зовнішній вигляд та контактні характеристики.
Точена ущільнювальна поверхня та ущільнювальна поверхня, оброблена фрезеруванням, можуть мати подібні значення Ra, але поводитися по-різному, оскільки напрямок слідів інструменту відрізняється.
Припуск на обробку та примітки до процесу
Деякі креслення містять припуски на обробку або вимоги до виробничого процесу разом із зазначенням текстури поверхні.
Ці нотатки можуть визначити, скільки матеріалу залишилося для шліфування або полірування.
Вони також можуть вказувати, що певний процес має бути використаний, коли отримана текстура або металургійний стан є функціонально важливими.
Як вимірюється шорсткість обробленої поверхні?
Шорсткість поверхні необхідно вимірювати методом, що відповідає конкретній особливості та специфікації. Контактні профілометри поширені в контролі обробки, тоді як оптичні системи можуть вимірювати делікатні, дуже малі або складні поверхні, не торкаючись їх. Умови відбору проб та напрямок вимірювання можуть суттєво впливати на зареєстроване значення.
Контактні профілометри
Контактний профілометр переміщує стилус по поверхні.
Стилус повторює мікроскопічний профіль, а прилад обчислює такі параметри, як Ra або Rz.
Цей метод широко використовується, оскільки він практичний, добре зарекомендував себе та підходить для багатьох оброблюваних металевих поверхонь.
Однак дуже м’які поверхні, вузькі канавки або делікатні покриття можуть бути не ідеальними для контакту зі стилусом.
Оптичне та безконтактне вимірювання
Оптичні системи використовують світло, а не фізичний стилус, для вимірювання топографії поверхні.
Вони можуть бути корисними для дуже дрібних деталей, м'яких матеріалів, складних форм або випадків, коли контакт може пошкодити поверхню.
Результати вимірювань можуть залежати від відбивної здатності, нахилу поверхні, оптичного методу та обробки даних, тому метод повинен відповідати специфікації.
Тривалість вибірки та тривалість оцінювання
Профілометр не просто вимірює одну довільну коротку лінію.
Довжини вибірки та оцінки визначають, які довжини хвиль поверхні враховуються в розрахунку.
Якщо довжина невідповідна, показники можуть містити занадто багато хвилястості або не відображати репрезентативну шорсткість.
Ось чому специфікації текстури поверхні та стандарти вимірювань необхідно розглядати разом.
Напрямок вимірювання та укладання поверхні
Вимірювання зазвичай повинно перетинати домінуючу поверхню, а не проходити паралельно їй, коли метою є виявлення первинних нерівностей поверхні.
Вимірювання в різних напрямках може призвести до різних значень Ra на одній і тій самій поверхні.
Для спрямованого фрезерування або токарних слідів ця різниця може бути значною.
Поширені помилки вимірювання шорсткості поверхні
Брудні поверхні, подряпини, олія, неправильний напрямок щупа, нестабільне кріплення, неправильні налаштування фільтрації та невідповідна довжина оцінки можуть спотворити результати.
Ще однією поширеною помилкою є перевірка лише одного зручного місця на великій поверхні.
Для критичних деталей місце та напрямок вимірювання слід визначати послідовно.
Які фактори впливають на шорсткість поверхні обробки?
Шорсткість оброблюваної поверхні контролюється всією різальною системою, а не одним параметром. Подача, швидкість, геометрія інструменту, знос, глибина різання, жорсткість, охолоджувальна рідина, затискання та поведінка матеріалу взаємодіють один з одним. Тому покращення якості обробки вимагає визначення домінуючої причини, а не випадкової зміни налаштувань.
Швидкість подачі та відстань між траєкторіями інструменту
Подача має прямий вплив на відстань між слідами інструменту.
При точінні більша подача на оберт зазвичай збільшує теоретичну висоту профілю, що створюється вершиною інструменту.
Під час фрезерування крок перерізу та подача на зуб впливають на відстань між гребенями та малюнок поверхні.
Зменшення подачі може покращити чистоту обробки, але надмірно низька подача може призвести до тертя, а не до чистого різання.
Швидкість різання та швидкість шпинделя
Швидкість різання впливає на утворення стружки, температуру та наростання кромки.
Збільшення швидкості в межах відповідного діапазону може покращити обробку деяких матеріалів, оскільки ріжуча кромка реже матеріал.
Але надмірна швидкість збільшує нагрівання та знос інструменту, що може погіршити якість обробки.
Правильна швидкість залежить від матеріалу, покриття інструменту, діаметра різця та стратегії подачі охолоджувальної рідини.
Глибина різання та припуск на чистову обробку
Значні сили різання під час чорнової обробки можуть створювати прогин та вібрацію.
Контрольований припуск на чистову обробку дозволяє під час останнього проходу видаляти однакову кількість матеріалу.
Якщо залишається занадто мало припуску, інструмент може тертися. Якщо залишається занадто багато, під час чистового проходу може виникнути непотрібне зусилля різання та прогин.
Геометрія інструменту та радіус ріжучої кромки
Радіус вершини інструмента, кут заточки, підготовка кромки, геометрія канавки та стиль пластини впливають на кінцеву текстуру.
Більший радіус вершини може покращити чистоту точіння при заданій подачі, але він також може збільшити радіальні сили різання.
Для тонких або гнучких деталей ці додаткові сили можуть спричинити вібрацію або похибку розмірів.
Знос інструменту та наростання на лезі
Зношений інструмент більше не ріже з геометрією, прийнятою під час планування процесу.
Знос кромки збільшує силу різання та може призвести до розриву матеріалу.
Наростання на кромці виникає, коли матеріал заготовки прилипає до інструменту та періодично відламується, створюючи нерівну поверхню.
Тому контроль стану інструменту є важливим, коли вимоги до шорсткості жорсткі.
Жорсткість машини, вібрація та деренчання
Для рівномірного оздоблення необхідна стабільна система різання.
Довгий виліт інструменту, слабкі кріплення, гнучкі заготовки, биття шпинделя або недостатня жорсткість верстата можуть спричиняти вібрацію.
Сильна вібрація створює сліди від вібрації, які можуть залишатися видимими, навіть якщо середній коефіцієнт вібрації (Ra) виглядає прийнятним у вибраних місцях.
Матеріал та стан матеріалу заготовки
Різні матеріали по-різному утворюють стружку.
Алюміній та латунь, що піддаються обробці машиною, зазвичай утворюють чистіші поверхні, ніж клейкі або зміцнювані сплави за порівнянних умов.
Термічна обробка, твердість, включення, волокнисте армування та залишкові напруження також можуть змінити реакцію механічної обробки.
Як фрезерування та токарство впливають на шорсткість поверхні?
Фрезерування та токарство можуть досягати подібних значень Ra, але вони створюють різні візерунки поверхні. Рух інструменту, зачеплення різця, напрямок подачі та обертання деталі визначають форму та зовнішній вигляд, що може впливати на функціональність, навіть якщо виміряна шорсткість подібна.
Шорсткість поверхні фрезеруванням на ЧПУ
Фрезерування створює періодичні різи, коли окремі зуби входять і виходять з матеріалу.
Фрезерування торця може створювати кругові або дугоподібні сліди інструменту, тоді як бічне фрезерування створює різні напрямні візерунки.
Биття між зубцями різця може призвести до того, що одна пластина різатиме глибше, ніж інші, що зменшить однорідність поверхні.
Шорсткість поверхні токарного верстата з ЧПК
Токарство створює гвинтовий малюнок поверхні, коли деталь обертається, а інструмент подається вздовж осі.
Швидкість подачі та радіус вершини інструменту сильно впливають на теоретичну чистоту обробки.
Стабільне кріплення заготовки та мале биття шпинделя важливі, оскільки вібрація або відхилення деталі можуть створювати періодичні сліди по всьому діаметру.
Кулькове фрезерування та висота кульки
Кульові кінцеві фрези зазвичай використовуються для криволінійних тривимірних поверхонь.
Оскільки сусідні траєкторії інструментів перекриваються, між проходами залишаються невеликі виступи або гострики.
Зменшення переступу зменшує висоту гострих зубців і покращує обробку, але також значно збільшує час обробки.
Це важливий фактор, що враховує вартість прес-форм, аерокосмічних поверхонь та складних п'ятиосьових деталей.
Сліди інструменту та відмінності в поверхневому шарі
Різні траєкторії інструменту можуть досягати подібної середньої шорсткості, але залишати різні напрямки.
Односторонній фінішний прохід може забезпечити рівномірне укладання, тоді як штриховані або багатонаправлені проходи можуть створити різну візуальну та функціональну поверхню.
Найкращий підхід залежить від того, що є найважливішим: зовнішній вигляд, герметизація, тертя чи характеристики покриття.
Чому один і той самий Ra може виглядати по-різному після різних процесів
Ra усереднює відхилення профілю.
Він не описує інтервал, укладання, хвилястість чи кожен окремий дефект.
В результаті, точена поверхня, шліфована поверхня та фрезерована поверхня можуть мати приблизно однакове значення Ra, але виглядати та поводитися по-різному.
Це одна з причин, чому функціональні поверхні не слід визначати, використовуючи лише Ra, коли важливі інші текстурні характеристики.
Як покращити шорсткість обробленої поверхні
Покращення якості поверхні починається зі стабільного різання. Гострий інструмент, жорстке налаштування, контрольований припуск на чистову обробку, відповідна подача та швидкість, а також гарне видалення стружки зазвичай дають більше переваг, ніж просте зменшення подачі. Додаткові процеси слід додавати лише тоді, коли сама лише механічна обробка не може економічно забезпечити необхідну поверхню.
Зменште подачу під час чистової обробки
Менша чистова подача зменшує теоретичну висоту сліду інструменту в багатьох токарних та фрезерних операціях.
Однак подача повинна залишатися достатньо високою, щоб ріжуча кромка зрізала матеріал, а не терла.
Дуже низька подача з гонірованим або зношеним інструментом може збільшити нагрівання та створити розмазану поверхню.
Використовуйте гострі та стабільні ріжучі інструменти
Інструменти для фінішної обробки повинні мати контрольовану геометрію та мінімальний знос.
Спеціальні чистові вставки або кінцеві фрези часто є більш передбачуваними, ніж використання сильно зношеного чорнового інструменту для остаточного проходу.
Баланс інструменту та биття також стають дедалі важливішими, оскільки вимоги до поверхні стають жорсткішими.
Мінімізація вильоту та вібрації інструменту
Коротший виліт інструменту збільшує жорсткість.
Пристосування повинні підтримувати заготовку близько до зони різання, особливо для тонких стінок або довгих валів.
Якщо присутній вібрація, одне лише зниження подачі може не вирішити проблему. Можливо, доведеться змінити швидкість шпинделя, довжину інструменту, зачеплення, затиск або геометрію різця.
Оптимізуйте швидкість, глибину різання та охолоджувальну рідину
Параметри обробки повинні відповідати матеріалу.
Контрольована глибина різання забезпечує стабільне зачеплення інструменту.
Охолоджувальна рідина або повітряний потік можуть видалити стружку перед її повторним різанням, зменшити термічну нестабільність і запобігти подряпинам стружки на обробленій поверхні.
Додати спеціальний фінішний пропуск
Розділення чорнової та чистової обробки покращує контроль процесу.
Чорнова обробка видаляє більшу частину матеріалу швидко, тоді як чистовий прохід використовує менше навантаження різання та більш рівномірний матеріал.
Це також дозволяє вибрати інший інструмент спеціально для якості поверхні.
Використовуйте шліфування, хонінгування, притирання або полірування, коли це необхідно
Деяких результатів обробки важко або неекономічно досягти лише фрезеруванням або токарством.
Шліфування може покращити контроль розмірів та обробку загартованих деталей.
Хонінгування корисне для прецизійних отворів, тоді як притирання та полірування можуть досягти дуже чистих поверхонь.
Вторинний процес слід вибирати відповідно до шорсткості та геометрії.
Як вибрати правильну шорсткість поверхні для деталі з ЧПК
Правильна шорсткість поверхні – це найменш вимогливий рівень обробки, який все ще задовольняє функцію деталі. Зазначення надмірно низького значення Ra може збільшити час обробки, вартість інструменту, зусилля на перевірку та час виконання замовлення без покращення продуктивності.
Загальні структурні та некритичні поверхні
Кронштейни, внутрішні структурні поверхні та приховані поверхні часто не потребують надзвичайно чистового оздоблення.
Звичайної обробленої поверхні може бути достатньо, якщо ділянка не герметизується, не ковзає, не розміщується або не має критичного покриття.
Зменшення непотрібних вимог до обробки цих поверхонь може значно заощадити час циклу.
Сполучні та ковзні поверхні
Сполучні та ковзні поверхні вимагають більш ретельного вибору.
Якщо поверхня занадто шорстка, виступаючі точки можуть спричинити знос або нерівномірний контакт.
Якщо вона надмірно гладка, деякі змащені поверхні інтерфейсу можуть утримувати менше олії.
Правильна текстура залежить від пари матеріалів, навантаження, швидкості та змащення.
Ущільнювальні поверхні
Герметизаційні поверхні можуть вимагати як контрольованої шорсткості, так і контрольованого прилягання.
Поверхня може мати низький коефіцієнт герметичності (Ra), але все одно протікати, якщо сліди від механічної обробки створюють безперервні шляхи по всьому ущільненню.
Тому площинність, хвилястість та напрямок поверхні можуть бути такими ж важливими, як і середня шорсткість.
Вали, підшипники та обертові компоненти
Посадочні місця підшипників та обертові вали часто потребують контрольованої текстури поверхні, оскільки шорсткість впливає на посадку, знос, контактні напруження та монтаж.
Вимоги до поверхні повинні відповідати функціональним рекомендаціям виробника підшипника або ущільнення, а не вибиратися лише на основі зовнішнього вигляду.
Косметичні та покриті поверхні
Видимі поверхні можуть потребувати однакових слідів інструменту, навіть якщо вимоги до Ra не є надзвичайно низькими.
Покриті або анодовані поверхні також можуть мати дефекти обробки після обробки.
Коли зовнішній вигляд має значення, стратегія обробки повинна контролювати не лише Ra, але й напрямок та узгодженість траєкторії інструменту.
Зіставте Ra з функцією, а не лише з зовнішнім виглядом
Найкраще значення шорсткості — це не найменше число.
Вимога до функціональної поверхні повинна бути пов'язана з потребами герметизації, зносу, ковзання, втоми, зовнішнього вигляду або покриття.
Якщо немає функціональної причини для Ra 0.8 замість Ra 3.2, суворіша вимога може просто збільшити витрати.
Як шорсткість поверхні впливає на вартість обробки на верстатах з ЧПК?
Нижчі вимоги до Ra зазвичай збільшують вартість, оскільки вони зменшують свободу процесу. Виробнику можуть знадобитися повільніші проходи фінішної обробки, додаткові інструменти, стабільніші пристосування, вторинна фінішна обробка та більш детальний контроль.
Чому нижчі значення Ra збільшують час циклу
Покращення чистоти обробки часто вимагає меншої подачі та меншого перехідного отвору.
На великих або складних поверхнях ці зміни значно збільшують довжину траєкторії інструменту та час обробки верстата.
П'ятиосьові поверхні вільної форми особливо чутливі, оскільки невелике зменшення кроку може багаторазово збільшити кількість чистових проходів.
Додаткові інструментальні та фінішні операції
Звичайна фреза може відповідати Ra 3.2, тоді як для більш тонкої обробки можуть знадобитися спеціальні пластини або додаткова операція шліфування.
Спеціальне полірування та притирання також додають часу ручного або машинного оброблення.
Кожен додатковий процес призводить до витрат на обробку, налаштування та контроль якості.
Вимоги до інспекції та вимірювання
Вимоги до пухкої поверхні можуть бути підтверджені візуально або за допомогою стандартних виробничих перевірок, якщо це дозволяють вимоги контракту.
Критичні значення шорсткості зазвичай вимагають каліброваного профілометра або відповідної оптичної системи.
Якщо потрібно виміряти кілька граней, час перевірки відповідно збільшується.
Коли більш щільне покриття поверхні додає мало функціональної цінності
Визначення однакового рівня чистоти обробки для кожної поверхні рідко буває економічно вигідним.
Внутрішня кишеня, яка ніколи не контактує з іншим компонентом, може не потребувати такого ж значення Ra, як ущільнювальна поверхня.
Відокремлення критичних поверхонь від звичайних оброблюваних ділянок дозволяє зосередити виробничі зусилля там, де вони фактично створюють цінність.
Які поширені проблеми з обробкою поверхні?
Погана якість обробки поверхні зазвичай має відому причину. Сліди від інструменту, вібрація, подряпини, нарости на кромці та нерівномірна текстура часто можна віднести до інструменту, затискання, сколів, вібрації або нестабільних умов різання.
Видимі сліди інструменту
Звичайні сліди від інструменту можуть бути виникли внаслідок надмірної подачі, великого переступу, биття різця або недостатньої кількості чистових проходів.
Деякі сліди від інструментів є нормальними та прийнятними, якщо вони залишаються в межах заданої текстури.
Проблема виникає, коли вони перевищують вимоги до шорсткості або заважають функціонуванню.
Вібраційні та вібраційні моделі
Балансування створює повторювані хвилі або сліди, які часто видно без вимірювального обладнання.
Можливі причини включають довгий виліт інструменту, слабкі кріплення, гнучкі компоненти, неправильний вибір швидкості шпинделя або нестабільне зачеплення різця.
Оскільки вібрація є проблемою системного рівня, зміна лише одного параметра різання може не вирішити її.
Подряпини та накопичені пошкодження країв
Вільна стружка, що потрапила між інструментом та поверхнею, може утворити подряпини.
Наростаюча кромка може періодично відламуватися та рвати поверхню заготовки.
Покращене відведення стружки, правильна швидкість різання, відповідна охолоджувальна рідина та гострий інструмент можуть зменшити ці дефекти.
Нерівномірна шорсткість на одній поверхні
Велика грань може мати різні розміри в різних місцях через зміну зачеплення різця, відхилення інструменту, биття або твердості матеріалу.
Деформація кріплення також може змінити умови різання по всій поверхні.
Постійна шорсткість вимагає постійного зачеплення інструменту та стабільної геометрії верстата.
Вимоги до шорсткості поверхні за межами креслення
Якщо виміряне значення перевищує вимогу, повторна обробка деталі може бути не завжди простою.
Додаткове полірування може змінити розміри, краї або геометрію поверхні.
Найкращий підхід полягає в контролі шорсткості під час планування процесу, а не в тому, щоб розглядати її лише як проблему остаточного контролю.
Які поширені помилки під час визначення шорсткості поверхні?
Помилки проектування можуть збільшити вартість обробки так само легко, як і помилки процесу. Найпоширенішими проблемами є завдання надмірно низьких значень Ra, використання однакових вимог всюди, плутанина з параметрами шорсткості та ігнорування того, як фактично буде вимірюватися поверхня.
Визначення нижчого значення Ra, ніж вимагає функція
Проектувальник може обрати Ra 0.8, оскільки воно здається точнішим, ніж Ra 3.2.
Якщо поверхня є лише некритичною монтажною поверхнею, то менша щільність може не забезпечити жодного функціонального покращення.
Результатом є довший час циклу та потенційно непотрібна вторинна обробка.
Розгляд Ra та Rz як прямих еквівалентів
Ra та Rz вимірюють різні характеристики профілю.
Їх не слід обмінювати з використанням фіксованого перетворення, якщо замовник і постачальник не домовилися про відповідну інженерну основу.
Якщо на кресленні зазначено Rz, то процес та план вимірювань повинні контролювати Rz.
Застосування однакової шорсткості до кожної поверхні
Вимога щодо повної шорсткості змушує виробника обробляти поверхні, які можуть не мати функціональної потреби.
На кращому кресленні окремо визначено критичні поверхні ущільнення, ковзання, підшипників та видимих поверхонь, водночас дозволяючи виконувати звичайну обробку менш важливих елементів.
Ігнорування напрямку обробки поверхні та напрямку обробки
Низьке значення Ra саме по собі не гарантує належної герметизації або ковзної поверхні.
Направлені канавки можуть впливати на витік рідини, тертя та знос.
Якщо напрямок має функціональне значення, креслення повинно відображати цю вимогу.
Визначення шорсткості без урахування методу вимірювання
Деякі поверхні важкодоступні за допомогою стилуса.
Дуже маленькі канавки, глибокі кишені, криволінійні поверхні та делікатні матеріали можуть вимагати альтернативних методів вимірювання.
Тому задана текстура повинна бути реально вимірною на готовій деталі.
Поширені запитання
Чи змінює анодування шорсткість поверхні обробленої алюмінієвої деталі?
Так, анодування може змінити кінцеву текстуру поверхні, оскільки шар оксиду утворюється слідом і може модифікувати нижню оброблену поверхню. Якщо шорсткість є функціонально критичною після анодування, на кресленні слід зазначити, чи застосовується вимога до чи після обробки.
Чи може низьке значення Ra гарантувати герметичну поверхню без протікання?
Ні. Герметизація також залежить від площинності, хвилястості, напрямку укладання, типу прокладки, контактного тиску та дефектів. Низьке значення Ra саме по собі не гарантує ефективності герметизації.
Чи слід визначати шорсткість поверхні до чи після нанесення покриття?
На кресленні має бути чітко зазначено, який саме стан контролюється. Покриття, гальванічні покриття, полірування або дробоструминна обробка можуть змінити кінцевий вигляд поверхні, тому необхідний етап вимірювання має відповідати функціональному стану деталі.
Що робити, якщо контактний профілометр не може досягти поверхні?
Оптичний або інший безконтактний метод вимірювання може бути більш доцільним. Виробник і замовник повинні узгодити метод, місце вимірювання та критерії прийнятності перед початком виробництва, коли доступ обмежений.
Висновок
Шорсткість обробленої поверхні – це не просто косметична величина. Ra, Rz, шар поверхні, хвилястість, сліди інструменту та умови вимірювання впливають на характеристики готової деталі. Найефективніший підхід полягає в тому, щоб визначити шорсткість відповідно до функції, а потім вибрати параметри обробки, інструменти, операції оздоблення та методи контролю, які послідовно досягають цієї вимоги без зайвих витрат на процес.
У TiRapid ми надаємо послуги з точної обробки та виробництва прототипів та серійних деталей на верстатах з ЧПК. Наша команда поєднує контрольоване фрезерування та токарство, практичні стратегії обробки, контроль розмірів та перевірку якості поверхні, щоб допомогти клієнтам досягти необхідної якості обробки, одночасно поєднуючи продуктивність деталі, ефективність обробки та вартість.















