
Оскільки промислові роботи, колаборативні роботи та автоматизоване обладнання продовжують розвиватися, компоненти роботів вимагають дедалі суворішої точності розмірів, допусків посадки, концентричності та якості поверхні. Такі компоненти, як з'єднувальні вали двигунів, шарнірні передавальні вали, з'єднувачі редукторів, прецизійні втулки та деталі для кріплення на замовлення, часто поєднують обертальні елементи з плоскими поверхнями, отворами, різьбою та складними контурами. Традиційне виробництво може вимагати кількох установок та різних верстатів, що збільшує похибки позиціонування та час виробництва. Токарно-фрезерна обробка інтегрує токарні та фрезерні операції на одному верстаті, що дозволяє виконувати кілька елементів за одну установку або з меншою кількістю установок. Це забезпечує ефективне рішення для виробництва високоточних деталей роботів.
Основні переваги токарно-фрезерної обробки високоточних деталей роботів
Токарно-фрезерна обробка підходить для компонентів роботів, які поєднують обертальні елементи зі складними фрезерованими конструкціями. Вибираючи відповідні ріжучі інструменти, послідовності обробки та орієнтири позиціонування, виробники можуть покращити розмірну узгодженість, зменшити помилки, спричинені багаторазовим перепозиціонуванням, та підвищити ефективність виробництва як для індивідуальних, так і для серійних компонентів.
Менша кількість налаштувань покращує точність обробки
Для високоточних компонентів роботів часто потрібні зовнішні діаметри, внутрішні отвори, торцеві поверхні, шпонкові пази та бічні отвори. Коли ці елементи обробляються окремо на токарному та фрезерному верстатах, кожне налаштування може призвести до відхилень позиціонування. Токарно-фрезерна обробка може виконувати більше операцій, використовуючи спільну точку відліку, що допомагає зменшити помилки позиціонування між процесами.
Цей метод особливо підходить для валів двигунів, шарнірних валів роботів та компонентів інтерфейсу редуктора. Для деталей зі строгими вимогами до концентричності, перпендикулярності торцевої поверхні та положення отворів, послідовне налаштування допомагає покращити геометричну точність. Остаточний процес все ще має визначатися відповідно до допусків креслення, можливостей верстата, методів затискання та результатів контролю.
Основний процес токарно-фрезерної обробки
Якість компонентів робота залежить не лише від точності машини, але й від планування процесу, вибору інструменту, стану матеріалу та процедур контролю. Добре спланована послідовність зменшує непотрібні переміщення інструменту та повторну обробку, роблячи виробничий процес більш послідовним.
Перевірка креслень та планування процесу: підтвердження розмірів, допусків, специфікацій матеріалів, вимог до шорсткості поверхні та критичних місць прилягання. Визначення елементів токарної обробки, фрезерування торця, свердління та нарізання різьби.
- Підготовка матеріалу та затискання заготовки: Виберіть відповідні матеріали, такі як алюмінієві сплави, нержавіюча сталь або легована сталь. Визначте розміри заготовки, положення затискання та прив'язки до обробки.
- Токарська та фрезерна обробка: Визначте опорні елементи верстатів, такі як зовнішні діаметри, торцеві поверхні або внутрішні отвори, а потім виконайте бічні контури, отвори, канавки та різьбу відповідно до запланованої послідовності.
- Оздоблення та видалення задирок: Оздоблення критичних розмірів та видалення задирок навколо отворів, канавок та елементів, що перетинаються, щоб запобігти перешкодам під час складання.
- Контроль розмірів та коригування процесу: Використовуйте відповідні вимірювальні інструменти, координатно-вимірювальні машини або спеціальні калібри для перевірки критичних розмірів. Відрегулюйте зміщення інструменту та параметри різання відповідно до даних контролю.
Кожен етап, від підготовки процесу до остаточної перевірки, повинен відповідати фактичній геометрії компонента. Для деталей трансмісії роботів з жорсткими допусками виробники також повинні контролювати теплову деформацію, знос інструменту та деформацію затискання, щоб забезпечити відповідність вимогам креслення.
Підвищена ефективність для складних деталей та індивідуальних замовлень
Розробка роботів та модернізація обладнання часто вимагають нестандартних компонентів, таких як з'єднувальні вали з ексцентричними отворами, з'єднувальні деталі з багатонаправленими інтерфейсами та компоненти трансмісії, що поєднують циліндричні поверхні зі складними плоскими елементами. Токарно-фрезерна обробка інтегрує різні операції різання, скорочуючи час, необхідний для передачі заготовок між верстатами.
Для невеликих партій індивідуальних замовлень менша кількість змін у процесі може зменшити повторні витрати на налаштування та обробку. Для повторюваного виробництва перевірені програми, траєкторії інструментів та стандарти контролю допомагають підтримувати узгодженість між партіями. Однак, коли компонент має просту структуру та в основному потребує токарної обробки, виробникам слід порівняти обсяг виробництва, вартість обладнання та вимоги до доставки, перш ніж вибрати токарно-фрезерну обробку.
Методи обробки та застосування компонентів роботів
Компоненти роботів мають різні конструктивні рішення та умови навантаження, тому їх стратегії обробки необхідно вибирати відповідно. Токарно-фрезерна обробка підходить для компонентів, які поєднують обертальні елементи з отворами, канавками, плоскими поверхнями та боковими елементами. Типові застосування включають системи передачі шарнірів роботів, з'єднання серводвигунів, компоненти точного позиціонування та автоматизовані пристосування.
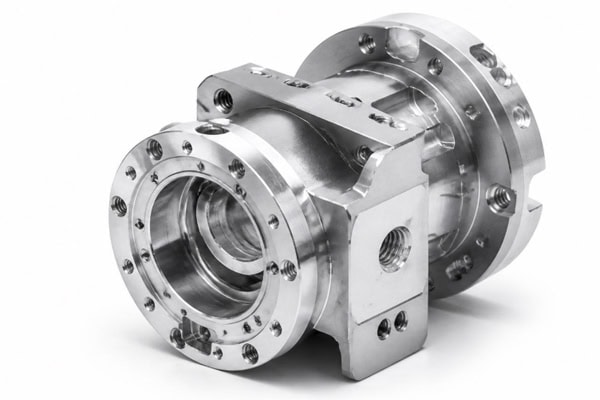
Обробка валів трансмісії роботів та обертових компонентів
Трансмісійні вали роботів, шарнірні вали та з'єднувальні вали зазвичай вимагають точного контролю зовнішніх діаметрів, заплечників, концентричності, круглості та поверхонь для посадки підшипників. Токарна обробка використовується для обробки зовнішніх діаметрів, торцевих поверхонь, ступінчастих профілів та осьових отворів. Фрезерування може створювати шпонкові пази, плоскі поверхні, бічні отвори та елементи позиціонування. Для валів з кількома вимогами до обробки токарно-фрезерна обробка зменшує зміни в опорних положеннях та допомагає контролювати зв'язок між елементами.
Для компонентів, що використовуються в сервоприводах або з'єднаннях роботів, точність розмірів та стан поверхні в місцях кріплення впливають на якість складання та експлуатаційну стабільність. Параметри різання слід вибирати відповідно до твердості матеріалу, діаметра вала, співвідношення довжини до діаметра та умов навантаження. Правильне затискання та опора також важливі для тонких валів, щоб запобігти вібрації, вигину та дефектам поверхні.
Багатоотвірні з'єднувачі та компоненти прецизійного інтерфейсу
З'єднувачі роботів, фланцеві інтерфейси та кронштейни для кріплення датчиків можуть містити центральні отвори, шаблони болтів, різьбові отвори та бічні поверхні позиціонування. Токарно-фрезерна обробка може створювати основні елементи обертання перед обробкою шаблонів отворів та монтажних поверхонь, допомагаючи підтримувати узгоджене геометричне співвідношення між отворами та центральною віссю.
Ці компоненти зазвичай використовуються в з'єднувальних модулях, кінцевих ефекторах, прецизійних пристроях та інспекційному обладнанні. Перед механічною обробкою виробники повинні перевірити відстань між отворами, діаметри отворів, специфікації різьби, площинність монтажної поверхні та прив'язки до складання. Для точних шаблонів отворів можуть знадобитися фінішні операції, такі як точне розточування або розгортання. Координатно-вимірювальні машини або спеціальні калібри можуть потім перевірити точність положення отворів.
Довідкові матеріали з обробки різних компонентів робота
Вибір матеріалу та параметри обробки залежать від вантажопідйомності, швидкості руху, робочого середовища та вимог до обробки поверхні. У наступній таблиці наведено довідку щодо поширених компонентів робота. Фактичні параметри слід визначати відповідно до матеріалу, допусків креслення та можливостей верстата.
| Компонент робота | Загальні матеріали | Основні операції обробки | Ключові вимоги до якості |
| Шарнірний трансмісійний вал | Легована сталь, нержавіюча сталь | Зовнішнє точіння, торцювання, фрезерування пазів, свердління | Допуск концентричності, круглості, діаметра вала |
| З'єднувальний вал двигуна | Алюмінієвий сплав, легована сталь | Токарство, плоске фрезерування, свердління, нарізання різьби | Розміри посадки, перпендикулярність торця |
| З'єднувальний з'єднувач | Алюмінієвий сплав, нержавіюча сталь | Токарство, фрезерування, свердління, чистова обробка | Точність положення отворів, площинність, стабільність складання |
| Прецизійна гільза | Алюмінієвий сплав, нержавіюча сталь | Внутрішнє та зовнішнє точіння, розточування, торцювання | Концентричність, розміри отвору, шорсткість поверхні |
| Інтерфейс кінцевого ефектора | Алюмінієвий сплав, відповідні інженерні метали | Токарство, фрезерування торців, обробка отворів та канавок | Точність позиціонування, розміри інтерфейсу, повторюваність складання |
Вибір матеріалу повинен враховувати не лише ріжучу здатність. Також необхідно оцінювати жорсткість, вагу, зносостійкість та термін служби. Алюмінієві сплави підходять для легких компонентів; нержавіюча сталь може використовуватися там, де потрібна стійкість до корозії; а леговану сталь часто вибирають для компонентів трансмісії, які витримують більші навантаження або потребують термічної обробки.
Функціональний та експлуатаційний контроль високоточних деталей роботів
Компоненти роботів часто працюють під багаторазовим рухом, механічними навантаженнями та складальними напругами протягом тривалого часу. Токарно-фрезерна обробка повинна досягати не лише дотримання розмірів; вона також повинна враховувати геометричну точність, якість поверхні, властивості матеріалів та стабільність партій. Встановлюючи стандарти контролю критичних розмірів та узгоджуючи виробничі процеси з функціями компонентів, виробники можуть зменшити повторну складання та ризик експлуатаційних проблем.
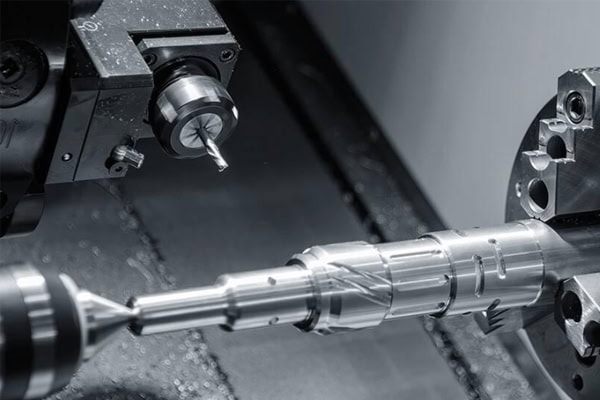
Контроль критичних розмірів та контроль якості
Високоточна обробка вимагає процесу контролю якості, який охоплює перевірку першого виробу та контроль партії. Для компонентів роботів з жорсткими вимогами до розмірів якість готової деталі не повинна оцінюватися виключно за програмою обробки або заявленою точністю верстата. Фактичні вимірювання повинні підтверджувати відповідність критичних характеристик інженерним кресленням.
- Контроль критичних розмірів: використовуйте мікрометри, калібри, штангенциркулі або спеціальні калібри для вимірювання діаметрів валів, внутрішніх отворів, розмірів сходинок та ширини канавок. Вибирайте вимірювальні інструменти відповідно до вимог креслення.
- Перевірка геометричної точності: перевірте концентричність, положення, перпендикулярність та площинність за допомогою відповідного вимірювального обладнання та опорних точок. Для вимогливих допусків можуть знадобитися координатно-вимірювальні машини.
- Перевірка якості поверхні: Перевірте оброблені поверхні на наявність видимих слідів інструменту, задирок, подряпин та інших дефектів. Якщо вказано межі шорсткості поверхні, використовуйте тестер шорсткості поверхні для перевірки відповідності.
- Управління узгодженістю партій: запис вимірювань першого виробу, терміну служби інструменту, параметрів обробки та результатів відбору проб. Визначення змін розмірів, спричинених зносом інструменту, дрейфом верстата або варіацією матеріалу.
Повна система контролю якості допомагає виробникам виявляти відхилення раніше та запобігати потраплянню невідповідних компонентів на етап складання. Для критично важливих деталей трансмісії записи про перевірку слід зберігати відповідно до вимог замовника, щоб забезпечити відстеження та вдосконалення процесів.
Якість поверхні, структурна стабільність та довгострокова продуктивність
Продуктивність компонентів робота залежить від властивостей матеріалу, точності обробки, обробки поверхні та умов складання. Трансмісійні вали та прецизійні втулки вимагають стабільних умов посадки. З'єднання потребують надійного позиціонування, тоді як компоненти кінцевого механізму повинні відповідати вимогам затискання, розташування або повторного встановлення. Надмірні відхилення критичних розмірів можуть спричинити аномальні зазори при складанні, підвищену вібрацію або зниження точності позиціонування.
Залежно від застосування, операції після обробки можуть включати видалення задирок, очищення, анодування, пасивацію або відповідну термічну обробку. Обробка поверхні може впливати на кінцеві розміри, особливо для отворів, що сполучаються, діаметрів валів та поверхонь позиціонування. Ці зміни слід враховувати при плануванні процесу. Компоненти, що піддаються циклічному навантаженню, також слід оцінювати на міцність матеріалу, стійкість до втоми, структурні переходи та концентрацію напружень відповідно до вимог проектування.
Високоточна токарно-фрезерна обробка деталей роботів підходить для виробничих завдань, що поєднують ротаційну обробку зі складними фрезерованими елементами. Завдяки належному плануванню процесу, стабільному закріпленню заготовки, відповідному вибору матеріалів та відстежуваному контролю якості виробники можуть покращити розмірну стабільність та надійність складання. Такий підхід забезпечує точне виробництво з'єднань роботів, компонентів трансмісії, з'єднань сервоприводів та автоматизованого обладнання. Остаточний план обробки повинен базуватися на кресленнях компонентів, об'ємі виробництва, специфікаціях продуктивності та вимогах до постачання.















