
Yarı iletken ekipmanları, sorunsuz çalışmak için hassas bileşenlere dayanır ve görünüşte basit bir mil bile dönme kararlılığını, iletim verimliliğini ve konumlandırma doğruluğunu etkileyebilir. Uzun süreli çalışma sırasında, hassas miller ayrıca sürtünme, titreşim ve tekrarlanan başlatma-durdurma döngülerine maruz kalabilir. Boyutsal sapmalar, kötü yüzey kalitesi veya eşleşen bileşenler arasındaki yanlış boşluklar, ekipman performans sorunlarına yol açabilir. Yarı iletken ekipman üreticileri için, doğru hassas mil işleme çözümünü seçmek, bir parça üretmekten daha fazlasını ifade eder. Doğru montajı, istikrarlı çalışmayı ve daha kolay bakımı sağlamak anlamına gelir. CNC işleme, mühendislik çizimlerine göre mil çapını, uzunluğunu, eş merkezliliğini ve diğer kritik boyutları kontrol ederek, karmaşık geometrilere ve sıkı tolerans gereksinimlerine sahip özel yarı iletken ekipman bileşenleri için uygun hale getirir.
Yarı iletken ekipmanlarında hassas miller neden CNC işleme gerektirir?
Yarı iletken ekipmanlarında hassas miller, genellikle iletim, döndürme, konumlandırma ve bağlantı mekanizmalarında kullanılır. Standart mekanik millerle karşılaştırıldığında, bu bileşenler genellikle daha sıkı boyutsal tutarlılık, yüzey kalitesi ve montaj uyumu gerektirir. CNC işleme, programlanmış talimatlar aracılığıyla takım yollarını kontrol ederek, tekrarlanan üretim sırasında manuel hataları azaltmaya yardımcı olurken, basamaklar, oluklar, dişler ve hassas eşleşen yüzeyler gibi özellikleri de destekler.
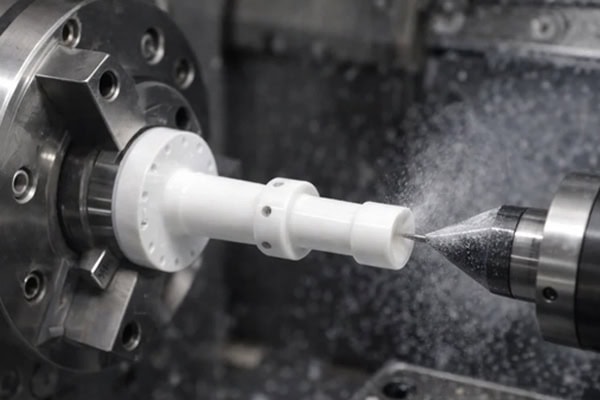
CNC işleme, yarı iletken millerinin hassas doğruluğunu nasıl sağlar?
Hassas miller, doğru dış çaptan daha fazlasını gerektirir. Omuz pozisyonları, eşleşen bölüm uzunlukları, oluk boyutları ve eş merkezlilik de performansı etkileyebilir. Üretimden önce kritik toleransların tanımlanması ve uygun denetim prosedürlerinin düzenlenmesi, montaj sapmalarını azaltmaya yardımcı olur.
- Mil çaplarını ve eşleşme boyutlarını kontrol edin: Gevşek geçmeleri, aşırı sıkılığı veya montaj zorluklarını önlemek için rulman yuvaları ve kaplin bağlantıları gibi kritik alanlara uygun toleranslar uygulayın.
- Tekrarlanan kurulumlardan kaynaklanan hataları azaltın: İşleme sıralarını dikkatlice planlayın ve farklı şaft bölümleri arasındaki boyut ilişkilerini korumak için gereksiz yeniden konumlandırmayı en aza indirin.
- Kritik boyutları kontrol edin: Çapları, uzunlukları, olukları ve dişleri kontrol etmek için uygun ölçüm aletleri kullanın. Çizimlerde belirtildiği gibi, kritik özellikler daha titiz bir incelemeye tabi tutulabilir.
Hangi yarı iletken ekipman milleri hassas CNC işleme için uygundur?
Mil bileşenleri yapı ve işlev bakımından önemli ölçüde farklılık gösterir. Bazıları dönme hareketi sağlarken, diğerleri hassas konumlandırma sağlar; bazı tasarımların ise rulmanlar, fikstürler veya diğer hareketli bileşenlerle uyumlu olması gerekir. İşleme süreci, bileşenin geometrisine ve montaj gereksinimlerine uygun olarak seçilmelidir.
| Hassas Şaft Tipi | Anahtar İşleme Gereksinimleri | Tipik uygulamalar |
| Tahrik milleri | Mil çapı, eş merkezlilik, yüzey kalitesi | Döner iletim mekanizmaları |
| Konumlandırma milleri | Çap toleransı, omuz pozisyonu, uzunluk | Hassas konumlandırma sistemleri |
| Basamaklı şaftlar | Kesit çapları, basamak boyutları, eş merkezlilik | İç ekipman iletim tertibatları |
| Oluklu ve dişli miller | Oluk boyutları, diş hassasiyeti, konum toleransları | Bağlantı mekanizmaları ve hareket düzenekleri |
Yarı İletken Hassas Mil İşlemesi İçin Hangi Çizim Bilgilerine İhtiyaç Duyulmaktadır?
Eksiksiz mühendislik çizimleri, üretim sırasında tekrarlanan açıklamaları azaltır. Çizimlerde genel boyutlara ek olarak, kritik toleranslar, yüzey pürüzlülüğü, malzeme kaliteleri ve ısıl işlem gereksinimleri belirtilmelidir. Bir milin bir yatağa veya başka bir hassas bileşene uyması gerekiyorsa, işleme sonrasında uyumluluk sorunlarını önlemek için ilgili eşleşme boyutları da açıkça tanımlanmalıdır.
Yarıiletken Hassas Milleri İçin Malzeme ve Yüzey İşlemleri Nasıl Seçilmelidir?
Malzeme seçimi, şaftın mukavemetini, aşınma direncini, korozyon direncini ve işlenebilirliğini etkiler. Yarı iletken ekipmanları genellikle temizlik ve çalışma kararlılığı konusunda katı gereksinimlere sahiptir. Malzeme seçiminde, şaftın sürekli dönüp dönmediği, yük taşıyıp taşımadığı veya korozyon korumasının gerekli olduğu bir ortamda çalışıp çalışmadığı dikkate alınmalıdır. Sadece fiyata göre malzeme seçimi, daha sonra performans veya bakım sorunlarına yol açabilir.
Hassas miller için paslanmaz çelik, alüminyum veya alaşımlı çelik mi kullanılmalıdır?
Farklı malzemeler farklı çalışma koşullarına uygundur. En iyi seçim, bileşenin işlevine, mekanik yüke ve üretim gereksinimlerine bağlıdır.
- Paslanmaz çelik: İyi korozyon direnci sunar ve paslanmaya karşı koruma gerektiren veya belirli temizleme ortamlarıyla uyumlu ekipman bileşenleri için uygundur.
- Alaşımlı çelik: Yüksek mukavemet veya aşınma direnci gerektiren miller için uygundur. Bazı uygulamalarda mekanik özellikleri iyileştirmek için ısıl işlem gerekebilir.
- Alüminyum alaşımları: Hafif ve işlenmesi kolay oldukları için bazı düşük yük taşıyan hareketli parçalar için uygundurlar. Mukavemet ve aşınma direnci, kullanım amacına göre doğrulanmalıdır.
Yarı İletken Ekipman Hassas Milleri İçin Gerekli Yüzey Pürüzlülüğü Nedir?
Yüzey kalitesi sürtünmeyi, uyumu ve uzun vadeli çalışma performansını etkiler. Yataklarla, kayma yüzeyleriyle ve sızdırmazlık alanlarıyla temas eden mil yatakları genellikle yüzey pürüzlülüğüne özel dikkat gerektirir. Belirli değerler mühendislik çizimlerine ve gerçek çalışma koşullarına uygun olmalıdır. Her yüzeye aynı hassasiyet gereksinimlerini uygulamak, gereksiz yere performansı iyileştirmeden işleme maliyetlerini artırabilir.
Çapaklanma, deformasyon ve yüzey kusurları nasıl kontrol edilebilir?
Küçük çapaklar montajı engelleyebilirken, ince şaftlar işleme kuvvetleri veya uygun olmayan sıkıştırma yöntemleri nedeniyle kesim sırasında deforme olabilir. Uygun takımların, kesim parametrelerinin ve destek yöntemlerinin seçilmesi bu riskleri azaltmaya yardımcı olur. Bitmiş parçalar da özellikle oluklar, omuzlar ve diğer kritik özelliklerin etrafında dikkatlice kontrol edilmelidir.
| Kalite Kontrol Kalemi | Kontrol Edilecekler | Ekipman Performansına Etkisi |
| Boyutlar ve eşmerkezlilik | Mil çapı, toplam uzunluk, bölümler arası hizalama | Dönme stabilitesini ve montaj uyumunu etkiler. |
| Yüzey pürüzlülüğü | Mil yatakları, temas yüzeyleri, belirtilen alanlar | Sürtünmeyi ve temas koşullarını etkiler |
| Çapaklar ve kenarlar | Oluklar, delik açıklıkları, omuz geçişleri | Montaj sorunlarını ve parçacık kalıntılarını önlemeye yardımcı olur. |
| Malzeme ve ısıl işlem | Malzeme sınıfı, sertlik, ilgili kayıtlar | Mukavemeti ve aşınma direncini etkiler. |
Yarı İletken Hassas Milleri İçin CNC İşleme Maliyetleri ve Teslim Süreleri Nasıl Kontrol Edilebilir?
Hassas şaft fiyatlandırması, malzeme ve boyutlardan daha fazlasına bağlıdır. Tolerans gereksinimleri, geometrik karmaşıklık, denetim prosedürleri ve sipariş miktarı, nihai teklifi etkileyebilir. Üretimden önce teknik gereksinimlerin netleştirilmesi, tekrarlanan revizyonları ve gereksiz işlemleri azaltırken, üretim planlamasını daha verimli hale getirmeye yardımcı olur.
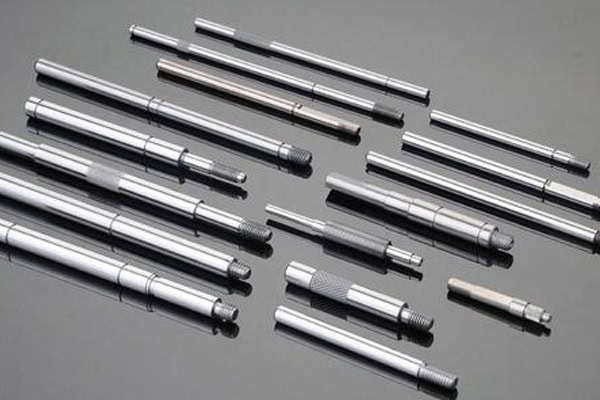
Yarı İletken Hassas Mil İşleme Maliyetlerini Hangi Faktörler Etkiler?
Miller basit görünse de, ince oranları, çok kademeli bölümleri, olukları ve dişleri işleme karmaşıklığını artırabilir. Yüksek hassasiyetli parçalar için, üretim planlaması yapılırken denetim süresi de dikkate alınmalıdır.
- Malzeme ve ham madde boyutları: Özel malzemeler veya daha büyük ham maddeler, hammadde maliyetlerini ve çıkarılan malzeme miktarını artırabilir.
- Tolerans gereksinimleri: Kritik temas yüzeylerinde daha sıkı toleranslar genellikle daha dikkatli proses planlaması, uygun ekipman ve ek denetim gerektirir.
- Sipariş miktarı: Programlama ve kurulum maliyetleri, tek parça siparişleri, prototipler ve seri üretim için farklı şekilde dağıtılır.
- Son işlem ve denetim: Isıl işlem, yüzey işleme ve ek denetimler hem nihai fiyatı hem de teslimat süresini etkileyebilir.
İşleme süreleri nasıl kısaltılabilir ve yeniden işleme oranı nasıl azaltılabilir?
Teslim sürelerini yönetmek sadece kesme hızını artırmakla ilgili değildir. Boyut hatalarından kaynaklanan gecikmeleri, tekrarlanan kurulumları ve yeniden işlemeyi azaltmak da aynı derecede önemlidir. Üretimden önce malzeme özelliklerini, çizim revizyonlarını ve kabul kriterlerini onaylamak, iş akışının yolunda ilerlemesine yardımcı olur.
- İşleme sırasında tekrarlanan açıklamaları en aza indirmek için kritik boyutları ve birleştirme gereksinimlerini net bir şekilde tanımlayın.
- İnce şaftlarda deformasyon riskini azaltmak için uygun sıkıştırma ve destek yöntemleri geliştirin.
- Teslimat şartlarına uygun olarak boyut kontrolü ve yüzey işleme işlemlerini planlayarak, son aşamada sorunlarla karşılaşmaktan kaçının.
Yarıiletken Hassas Mil Üretiminde Kalite Tutarlılığı Nasıl Sağlanabilir?
Seri üretimde, yalnızca ilk parça değil, her bir bileşenin çizim özelliklerine uygun olması gerekir. İlk numune muayenesi, süreç içi numune alımı ve kritik boyutların kayıtları, takım aşınması veya işleme koşullarından kaynaklanan değişikliklerin belirlenmesine yardımcı olur. Yeniden sipariş edilmesi gerekebilecek miller için, malzeme özelliklerinin, çizim revizyonlarının ve muayene kriterlerinin saklanması, üretim partileri arasında tutarlılığın korunmasına da yardımcı olur.
Yarı iletken ekipmanlar için hassas miller üretmek, boyutsal doğruluk, malzeme performansı, yüzey kalitesi ve teslimat zaman çizelgelerinin dikkatli bir şekilde kontrol edilmesini gerektirir. Kritik aşamalarda yapılan denetimlerle desteklenen iyi planlanmış bir CNC işleme süreci, montaj sorunlarını ve yeniden işleme ihtiyacını azaltabilir. Özel yarı iletken ekipman milleri gerekiyorsa, işleme fiyat teklifi ve süreç önerileri için mühendislik çizimlerinizi, malzeme gereksinimlerinizi, tolerans özelliklerinizi ve sipariş miktarınızı bize iletin. Ekipmanınızın çalışma gereksinimlerini karşılayan hassas bileşenlerin üretiminde size yardımcı olabiliriz.















