
İşlenmiş yüzey pürüzlülüğü, bir parçanın kesim işleminden sonra kalan mikroskobik tepe ve çukurları tanımlar. Bu düzensizlikler net bir şekilde görülemeyecek kadar küçük olabilir, ancak sürtünmeyi, sızdırmazlığı, aşınmayı, yağlamayı, kaplama yapışmasını, yorulma davranışını, boyut uyumunu ve görünümü etkileyebilir. Daha pürüzsüz bir yüzey otomatik olarak daha iyi anlamına gelmez; doğru yüzey işlemi, parçanın nasıl işlev göreceğine bağlıdır.
Bu kılavuz, işlenmiş yüzey pürüzlülüğü, Ra ve Rz değerleri, yüzey pürüzlülüğü grafikleri, çizim sembolleri, ölçüm yöntemleri, CNC işlem faktörleri, frezeleme ve tornalama arasındaki farklar ve yüzey kalitesini iyileştirmenin pratik yollarını açıklamaktadır. Ayrıca, gereksiz işleme süresi ve maliyeti eklemeden uygun bir pürüzlülük gereksiniminin nasıl seçileceğini de açıklamaktadır.
İşlenmiş Yüzey Pürüzlülüğü Nedir?
İşlenmiş yüzey pürüzlülüğü, kesme işlemi sonrasında kalan ince ölçekli dokudur. Takım geometrisi, ilerleme hareketi, malzeme davranışı, titreşim, takım aşınması ve diğer işleme koşulları tarafından oluşturulur. Pürüzlülük, genel yüzey dokusunun yalnızca bir parçasıdır, ancak genellikle CNC çizimlerinde en sık belirtilen parametredir.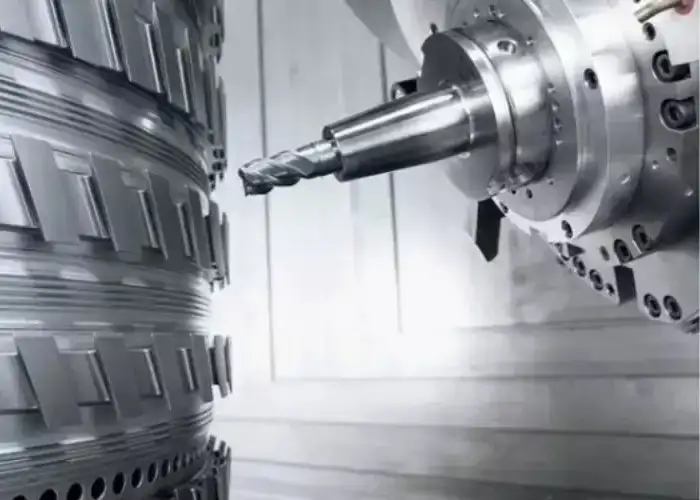
CNC İşleme Yöntemiyle Yüzeydeki Tepe ve Çukurların Oluşturulması
Kesici takım, mikroskobik ölçekte mükemmel düz bir yüzey bırakmaz. Her geçiş, küçük çıkıntılar, vadiler, ilerleme izleri veya girintiler oluşturur.
Tornalama işleminde, takım ucu yarıçapı ve devir başına ilerleme hızı, yüzey boyunca tekrarlayan bir profil oluşturur. Frezeleme işleminde ise diş teması, adım aralığı, takım salınımı ve kesici geometrisi kendine özgü izler bırakır.
Malzemenin davranışı da sonucu değiştirir. Alüminyum keskin bir aletle temiz bir şekilde kesilebilirken, paslanmaz çelik kötü kesim koşullarında talaş birikmesine veya yırtılmaya neden olabilir.
Yüzey Pürüzlülüğü ve Yüzey Yüzey İşlemesi Arasındaki Fark
Yüzey pürüzlülüğü, yüzey dokusunun ölçülebilir bir bileşenidir.
Yüzey işleme, işlenmiş bir yüzeyin pürüzlülüğü, dalgalanması, yönü, kusurları ve görsel görünümünü içerebilen daha geniş bir terimdir.
Dolayısıyla bir parça kabul edilebilir bir Ra değerine sahip olabilir, ancak yine de kullanım amacına uygun olmamasına neden olan titreşim izleri, çizikler veya yönlü takım desenleri gösterebilir.
Pürüzlülük Karşılaştırması Dalgalanma Karşılaştırması Koymak
Yüzey pürüzlülüğü, nispeten küçük ve birbirine yakın aralıklı yüzey düzensizliklerinden oluşur.
Dalgalanma, genellikle titreşim, makine sapması, termal hareket veya fikstür dengesizliğinden kaynaklanan, daha büyük ve daha geniş aralıklı varyasyonları ifade eder.
Lay terimi, yüzey deseninin baskın yönünü tanımlar. Tornalama genellikle çevresel bir lay oluştururken, yüzey frezeleme farklı bir yönlü desen yaratır.
Bu üç özellik aynı şey olarak değerlendirilmemelidir.
CNC Parçalarında Yüzey Pürüzlülüğünün Önemi
Yüzey dokusu, iki parçanın birbirine nasıl temas edeceğini etkiler.
Yüzeyin dokusu çok pürüzlü veya yanlış yönlendirilmişse sızıntı yapabilir. Yüzeydeki pürüzler çok yüksekse, kayma yüzeyi hızla aşınabilir. Yatak yuvasının stabil temas için kontrollü bir yüzey işlemine ihtiyacı olabilir.
Yüzey pürüzlülüğü, kaplama yapışmasını ve görünümünü de etkileyebilir. Bu nedenle, yüzey kalitesi, sadece mümkün olan en düşük Ra değerini istemek yerine, işlevine göre belirtilmelidir.
Yüzey Pürüzlülüğünün Başlıca Parametreleri Nelerdir?
Ra, en yaygın olarak bilinen pürüzlülük parametresidir, ancak her yüzey özelliğini tanımlamaz. Rz, Rq, Rt ve diğer parametreler, profil yüksekliği ve varyasyonu hakkında ek bilgi sağlar. NIST yüzey kalibrasyon çalışmaları, Ra, Rq, Rz ve Rt gibi parametreleri içerir ve bu da yüzey dokusunun neden her zaman tek bir sayıyla temsil edilemeyeceğini gösterir.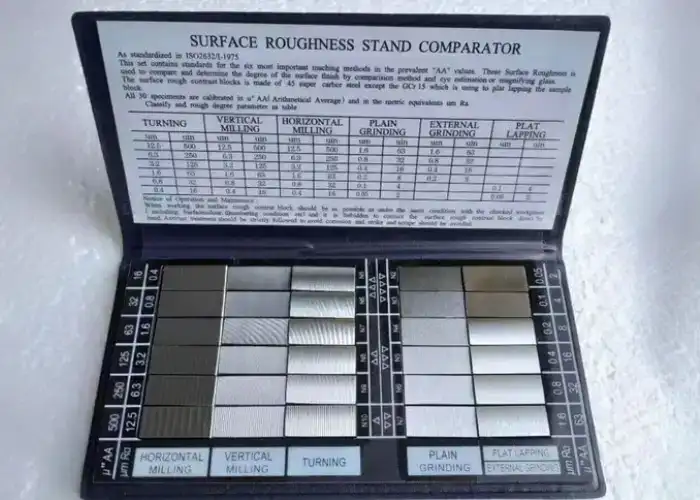
Ra: Ortalama Yüzey Pürüzlülüğü
Ra, pürüzlülük profilinin ortalama çizgisinden mutlak sapmalarının, bir değerlendirme uzunluğu boyunca aritmetik ortalamasıdır.
Pratik CNC üretiminde, yüzeyleri karşılaştırmak için basit ve yaygın olarak anlaşılan bir sayı sağladığı için Ra yaygın olarak kullanılır.
Daha düşük bir Ra değeri genellikle daha düzgün bir ortalama yüzeyi gösterir, ancak tek tek tepelerin veya derin vadilerin nasıl dağıldığını size söylemez.
Rz: Tepe-Vadi Yüzey Pürüzlülüğü
Rz, örnekleme kesitleri üzerindeki tepe ve vadi bilgilerini kullanarak dikey profil yüksekliğini değerlendirir.
Ra'ya kıyasla belirgin tepe ve vadilere daha duyarlı olduğu için, Rz ortalama bir değerin gizleyebileceği yüzey özelliklerini ortaya çıkarabilir.
Bu, izole edilmiş derin bir çukurun veya yüksek bir tepenin genel ortalamadan daha önemli olduğu sızdırmazlık, aşınma ve temas yüzeyleri için faydalı olabilir.
Rq: Kök Ortalama Kare Pürüzlülüğü
Rq, profil sapmalarının karekök ortalamasıdır.
Daha büyük sapmalar basit bir aritmetik ortalamaya göre daha güçlü bir şekilde ağırlıklandırıldığı için, Rq önemli tepe ve vadilere karşı daha hassas olabilir.
Günlük CNC çizimlerinde Ra kadar sık belirtilmese de, teknik analiz ve yüzey karakterizasyonunda faydalıdır.
Rt: Toplam Profil Yüksekliği
Rt, değerlendirilen profil içindeki en yüksek tepe ile en alçak vadi arasındaki dikey mesafeyi temsil eder.
Bu nedenle, izole yüzey kusurlarına karşı hassastır.
Bir yüzeyde tek bir çizik, oyuk veya yüksek tepe noktası bulunması durumunda, yüzeyin Ra değeri makul seviyede kalırken Rt değeri de yüksek olabilir.
Ra ve diğer yöntemleri ne zaman kullanmalı? Rz
Ra, istikrarlı bir ortalama temsil sağladığı için genel üretim iletişiminde iyi sonuç verir.
Tepe-vadi davranışının işlevi etkilediği durumlarda Rz faydalı hale gelir.
Örneğin, iki sızdırmazlık yüzeyinin Ra değerleri benzer olabilir ancak Rz değerleri farklı olabilir, çünkü birinde daha derin çukurlar bulunur.
Bu nedenle mühendisler, Ra değerinin tek başına her yüzeyi tanımladığını varsaymak yerine, gerçek işlevsel kaygıyı yansıtan parametreyi belirtmelidirler.
Yüzey Pürüzlülüğü Grafiği ve RA Değerleri Nasıl Okunur?
Yüzey pürüzlülüğü tablosu, pürüzlülük değerlerini, birimlerini, geçmiş N derecelerini ve pratik işleme seviyelerini karşılaştırmaya yardımcı olur. Elde edilebilecek yüzey kalitesi makine durumuna, takım geometrisine, malzemeye, kesme parametrelerine ve ölçüm yöntemine bağlı olduğundan, bu değerler evrensel işlem garantisi olarak değil, yalnızca yol gösterici olarak kullanılmalıdır.
| Tipik Ra | Yaklaşık mikroinç. | Genel Yorum |
| 6.3 μm | 250 µin | Pürüzlü işlenmiş yüzey |
| 3.2 μm | 125 µin | Genel CNC işlenmiş yüzey |
| 1.6 μm | 63 µin | Hassas işlenmiş / hassas yüzey işlemi |
| 0.8 μm | 32 µin | İnce işlevsel yüzey |
| 0.4 μm | 16 µin | Çok ince bir yüzey işlemi, genellikle kontrollü son işlem gerektirir. |
| 0.2 μm | 8 µin | Yüksek kaliteli yüzey işlemi, genellikle özel süreçler gerektirir. |
Mikrometreler Karşılaştırması Mikroinç
Metrik çizimlerde pürüzlülük genellikle mikrometre cinsinden ifade edilir.
ABD'deki çizimlerde mikro inç kullanılabilir.
İki birim aynı fiziksel yüzey ölçeğini tanımlar ancak farklı sayısal değerler kullanır. Örneğin, yaklaşık 1.6 µm yaklaşık 63 µin'e karşılık gelir.
Bir bitirme gereksinimini kabul etmeden veya fiyat teklifi vermeden önce her zaman birimleri teyit edin.
Yüzey Pürüzlülüğü Dereceleri N1'den N12'ye Kadar
Eski veya tarihsel çizimlerde pürüzlülük seviyelerini temsil etmek için N dereceleri kullanılabilir.
Daha düşük N sayıları daha pürüzsüz yüzeylere, daha yüksek sayılar ise daha pürüzlü yüzeylere karşılık gelir.
Modern çizimlerde, daha net ölçüm bilgisi sağladığı için, gerçek pürüzlülük parametresi ve değeri giderek daha fazla belirtilmektedir.
Kaba İşleme İçin Ra 6.3
Ra 6.3 µm, yüzey dokusunun çok işlevsel olmadığı ve asıl amacın malzeme kaldırma olduğu durumlarda uygun olabilir.
Bu durum, gizli yapısal yüzeylerde, kaba işlenmiş malzemelerde veya kritik olmayan alanlarda bulunabilir.
Gerçek görünüm, frezeleme, tornalama, malzeme ve takım durumuna bağlı olarak önemli ölçüde değişiklik gösterebilir.
Ra 3.2 Genel CNC İşleme İçin
Ra 3.2 µm, yaygın olarak karşılaşılan genel işleme seviyesidir. Bazı CNC tedarikçileri, işlenmiş yüzey kalitesi standardı olarak 3.2 µm Ra'yı kullanmaktadır; ancak bu, evrensel bir işleme standardı olmaktan ziyade, tedarikçinin yeteneği veya ticari bir gelenektir.
Birçok gövde, braket, plaka ve genel mekanik bileşen için bu seviye, yüzey kalitesi ve üretim verimliliği arasında pratik bir denge sağlar.
Hassas İşlenmiş Parçalar İçin Yüzey Pürüzlülüğü Ra 1.6
Ra 1.6 yüzey kalitesi gereksinimi, genellikle sıradan kaba işlemeye göre daha kontrollü bir son işlem gerektirir.
Bu işlem, özel bir son işlem yolu, düşük ilerleme hızı, iyi makine rijitliği, sağlam iş parçası tutma sistemi ve keskin bir kesici kenar gerektirebilir.
Yüzeylerin fonksiyonel temas, görünüm, kayma veya daha zorlu montaj gereksinimlerine sahip olduğu durumlarda genellikle Ra 1.6 değeri dikkate alınır.
Hassas Fonksiyonel Yüzeyler İçin Ra 0.8 ve Altı
Ra değeri 0.8 µm ve altı olan değerler genellikle tüm işleme sisteminin daha sıkı kontrolünü gerektirir.
Takım salınımı, titreşim, malzeme davranışı, soğutma sıvısının durumu ve işleme payı daha da önem kazanır.
Çok düşük Ra değerlerinde, tornalama veya frezeleme artık en ekonomik yöntem olmayabilir. Taşlama, honlama, alıştırma veya parlatma daha iyi işlem verimliliği sağlayabilir.
Ra ve Rz'nin Doğrudan Dönüştürülmemesinin Nedenleri
Ra ve Rz, profilin farklı yönlerini tanımlar.
Referans tablolarında bazen yaklaşık dönüşüm oranları yer alsa da, her yüzeye doğru şekilde uygulanabilen evrensel bir sabit dönüşüm oranı yoktur.
Farklı üretim süreçleri, çok farklı tepe-vadi yapılarına sahip aynı Ra değerini üretebilir. Mühendislik çalışmalarında, kaba bir dönüşüme güvenmek yerine belirtilen parametreyi kullanın.
Mühendislik Çizimlerinde Yüzey Pürüzlülüğü Sembolleri Nasıl Okunur?
Yüzey pürüzlülüğü sembolü, tek bir Ra değerinden daha fazlasını ifade eder. Çizim standardına bağlı olarak, malzeme kaldırmanın gerekli olup olmadığını, hangi pürüzlülük parametresinin geçerli olduğunu, kabul edilebilir sınırı, işlem bilgilerini, işleme payını ve yüzey eğimini gösterebilir. ISO 21920-1:2021, profil yüzey dokusunu grafik sembollerle göstermeye ilişkin mevcut ISO kurallarını tanımlar.
Temel Yüzey Pürüzlülüğü Sembolü
Temel sembol, yüzey dokusu gereksinimini tanımlar.
Ardından, ilgili çizim standardına göre sembolün etrafına ek bilgiler yerleştirilir.
Okuyucu yalnızca grafik işareti yorumlamamalıdır; parametre tanımı ve tolerans değeri de aynı derecede önemlidir.
Malzeme Kaldırma Gerekliliği veya Yasaklığı Sembolleri
Farklı sembol biçimleri, malzemenin herhangi bir işlemle üretilip üretilemeyeceğini, malzeme çıkarılmasının gerekli olup olmadığını veya çıkarılmasının yasak olup olmadığını gösterebilir.
Bu durum döküm, dövme, kalıplama, taşlama veya başka şekillerde işlenmiş yüzeyler için geçerlidir.
Kesilmemesi gereken bir yüzeyin işlenmesi, boyutları kabul edilebilir olsa bile tasarım amacını ihlal edebilir. ISO 21920-1, bu üretim koşulları için grafiksel sembol varyantlarını açıkça tanımlar.
Çizimlerde Ra Değerleri Nasıl Gösterilir?
Yüzey pürüzlülüğüyle ilgili bir açıklama, parametreyi ve belirtilen standarda göre gerekli değerini tanımlamalıdır.
ISO 21920 kapsamındaki modern ISO uygulaması, yalnızca etiketlenmemiş bir sayıya güvenmek yerine, tolerans limitiyle birlikte Ra veya Rz gibi parametre tanımlamalarını kullanır.
Bu, belirsizliği azaltır ve üreticinin doğru ölçüm yöntemini seçmesine yardımcı olur.
Yüzey Döşeme Yönü Sembolleri
Yerleşim sembolleri, yüzey deseninin baskın yönünü gösterir.
Yerleşim şekli, sızdırmazlığı, kaymayı, yağlamayı, görsel görünümü ve temas performansını etkileyebilir.
Tornalanmış bir sızdırmazlık yüzeyi ve yüzey frezelenmiş bir sızdırmazlık yüzeyi benzer Ra değerlerine sahip olabilir, ancak takım izlerinin yönü farklı olduğu için farklı davranırlar.
İşleme Payı ve Proses Notları
Bazı çizimler, yüzey dokusu gösterimiyle birlikte işleme payı veya üretim süreci gereksinimlerini de içerir.
Bu notlar, taşlama veya parlatma için ne kadar malzemenin kaldığını belirlemeye yardımcı olabilir.
Ayrıca, elde edilen doku veya metalurjik durumun işlevsel açıdan önemli olması halinde belirli bir işlemin kullanılması gerektiğini de belirtebilirler.
İşlenmiş Yüzey Pürüzlülüğü Nasıl Ölçülür?
Yüzey pürüzlülüğü, özellik ve spesifikasyona uygun bir yöntem kullanılarak ölçülmelidir. Temaslı profilometreler işleme denetiminde yaygın olarak kullanılırken, optik sistemler hassas, çok küçük veya karmaşık yüzeyleri temas etmeden ölçebilir. Örnekleme koşulları ve ölçüm yönü, bildirilen değeri önemli ölçüde etkileyebilir.
Temas Profilometreleri
Temaslı profilometre, bir kalemi yüzey üzerinde hareket ettirir.
Kalem ucu mikroskobik profili takip eder ve cihaz Ra veya Rz gibi parametreleri hesaplar.
Bu yöntem, pratik, köklü ve birçok işlenmiş metal yüzey için uygun olması nedeniyle yaygın olarak kullanılmaktadır.
Ancak çok yumuşak yüzeyler, dar oluklar veya hassas kaplamalar, kalem ucuyla temas için ideal olmayabilir.
Optik ve Temassız Ölçüm
Optik sistemler, yüzey topografyasını ölçmek için fiziksel bir kalem yerine ışık kullanır.
Çok küçük detaylar, yumuşak malzemeler, karmaşık şekiller veya temasın yüzeye zarar verebileceği durumlarda faydalı olabilirler.
Ölçüm sonuçları yansıtıcılığa, yüzey eğimine, optik yönteme ve veri işlemeye bağlı olabilir; bu nedenle yöntem, belirtilen özelliklere uygun olmalıdır.
Örnekleme Uzunluğu ve Değerlendirme Uzunluğu
Bir profilometre, sadece rastgele seçilmiş kısa bir çizgiyi ölçmez.
Örnekleme ve değerlendirme uzunlukları, hesaplamaya hangi yüzey dalga boylarının dahil edileceğini belirler.
Uzunluk uygun değilse, okuma çok fazla dalgalanma içerebilir veya temsili pürüzlülüğü yakalayamayabilir.
Bu nedenle yüzey dokusu özellikleri ve ölçüm standartları birlikte ele alınmalıdır.
Ölçüm Yönü ve Yüzey Düzeni
Yüzeydeki temel düzensizlikleri yakalamak amaçlandığında, ölçüm genellikle baskın katmanlara paralel değil, onlara dik olarak yapılmalıdır.
Farklı yönlerde yapılan ölçümler, aynı yüzeyde farklı Ra değerleri elde edilmesine yol açabilir.
Yönlü frezeleme veya tornalama izleri için bu fark önemli olabilir.
Yüzey Pürüzlülüğü Ölçümünde Sık Görülen Hatalar
Kirli yüzeyler, çizikler, yağ, yanlış iğne yönü, dengesiz sabitleme, yanlış filtreleme ayarları ve uygun olmayan değerlendirme süreleri sonuçları bozabilir.
Sık yapılan bir diğer hata ise geniş bir yüzeyde yalnızca tek bir uygun noktayı kontrol etmektir.
Kritik parçalar için ölçüm yeri ve yönü tutarlı bir şekilde tanımlanmalıdır.
İşleme Yüzey Pürüzlülüğünü Hangi Faktörler Etkiler?
İşleme yüzey pürüzlülüğü, tek bir parametre yerine tüm kesme sistemi tarafından kontrol edilir. İlerleme hızı, devir hızı, takım geometrisi, aşınma, kesme derinliği, rijitlik, soğutma sıvısı, iş parçası tutma ve malzeme davranışı birbirleriyle etkileşim halindedir. Bu nedenle, yüzey kalitesini iyileştirmek, ayarları rastgele değiştirmek yerine baskın nedeni belirlemeyi gerektirir.
Besleme Hızı ve Takım Yolu Aralığı
İlerleme hızı, takım izlerinin aralığını doğrudan etkiler.
Tornalama işleminde, devir başına daha yüksek ilerleme hızı genellikle takım ucunun ürettiği teorik profil yüksekliğini artırır.
Frezeleme işleminde, diş aralığı ve diş başına ilerleme hızı, talaş aralığını ve yüzey desenini etkiler.
Besleme hızını azaltmak kesim kalitesini iyileştirebilir, ancak aşırı düşük besleme hızı temiz kesim yerine sürtünmeye neden olabilir.
Kesme Hızı ve Mil Hızı
Kesme hızı, talaş oluşumunu, sıcaklığı ve talaş birikimini etkiler.
Uygun bir aralıkta hızı artırmak, kesici kenarın malzemeyi daha temiz bir şekilde kesmesi nedeniyle bazı malzemeler için yüzey kalitesini iyileştirebilir.
Ancak aşırı hız, ısıyı ve takım aşınmasını artırır, bu da yüzey işleminin daha kötü olmasına neden olabilir.
Doğru hız, malzemeye, takım kaplamasına, kesici çapına ve soğutma stratejisine bağlıdır.
Kesim Derinliği ve Bitirme Payı
Kaba işleme sırasında uygulanan yüksek kesme kuvvetleri, sapmaya ve titreşime neden olabilir.
Kontrollü bir son işlem payı, son geçişte tutarlı miktarda malzemenin çıkarılmasını sağlar.
Çok az malzeme kalırsa, takım sürtünebilir. Çok fazla malzeme kalırsa, son işlemde gereksiz kesme kuvveti ve sapma meydana gelebilir.
Takım Geometrisi ve Kesici Kenar Yarıçapı
Takım ucu yarıçapı, tırmık açısı, kenar hazırlığı, oluk geometrisi ve uç stili, nihai dokuyu etkileyen faktörlerdir.
Daha büyük bir burun yarıçapı, belirli bir ilerleme hızında tornalama kalitesini iyileştirebilir, ancak aynı zamanda radyal kesme kuvvetlerini de artırabilir.
İnce veya esnek parçalar için bu ek kuvvetler titreşime veya boyut hatasına neden olabilir.
Alet Aşınması ve Kenar Kalıntısı
Aşınmış bir takım artık işlem planlaması sırasında varsayılan geometriyle kesim yapmaz.
Kenar aşınması kesme kuvvetini artırır ve malzemeyi yırtabilir.
İş parçası malzemesinin takıma yapışması ve periyodik olarak kopması sonucu düzensiz bir yüzey oluşması durumunda talaş birikimi meydana gelir.
Bu nedenle, pürüzlülük gereksinimlerinin sıkı olduğu durumlarda, takımın durumunu izlemek çok önemlidir.
Makine Rijitliği, Titreşim ve Gürültü
Tutarlı bir sonuç elde etmek için istikrarlı bir kesim sistemi gereklidir.
Uzun takım çıkıntısı, zayıf bağlantı elemanları, esnek iş parçaları, iş mili salınımı veya yetersiz makine rijitliği titreşime neden olabilir.
Şiddetli titreşim, seçilen bölgelerde ortalama Ra değeri kabul edilebilir olsa bile görünür kalabilen titreşim izleri oluşturur.
İş Parçası Malzemesi ve Malzeme Durumu
Farklı malzemeler farklı şekillerde yonga oluşturur.
Serbest işlenebilir alüminyum ve pirinç, benzer koşullar altında, yapışkan veya işlenerek sertleşen alaşımlara göre genellikle daha temiz yüzeyler üretir.
Isıl işlem, sertlik, inklüzyonlar, lif takviyesi ve artık gerilim de işleme tepkisini değiştirebilir.
Frezeleme ve tornalama işlemleri yüzey pürüzlülüğünü nasıl etkiler?
Frezeleme ve tornalama benzer Ra değerleri elde edebilir, ancak farklı yüzey desenleri oluştururlar. Takım hareketi, kesici temas noktası, ilerleme yönü ve parça dönüşü, yüzeyin şeklini ve görsel görünümünü belirler; bu da ölçülen pürüzlülük benzer olsa bile işlevi etkileyebilir.
CNC Frezeleme Yüzey Pürüzlülüğü
Frezeleme işlemi, dişlerin malzemeye girip çıkmasıyla aralıklı kesikler oluşturur.
Yüzey frezeleme dairesel veya yay şeklinde takım izleri oluşturabilirken, yan frezeleme farklı yönlerde desenler yaratır.
Kesici dişler arasındaki salınım, bir kesici ucun diğerlerinden daha derin kesim yapmasına ve yüzey tutarlılığının azalmasına neden olabilir.
CNC Tornalama Yüzey Pürüzlülüğü
Tornalama işlemi, parçanın dönmesi ve takımın eksen boyunca ilerlemesiyle sarmal bir yüzey deseni oluşturur.
İlerleme hızı ve takım ucu yarıçapı, teorik yüzey kalitesini büyük ölçüde etkiler.
İş parçasının sabit tutulması ve düşük iş mili salınımı önemlidir çünkü titreşim veya parça sapması, çap çevresinde periyodik izler oluşturabilir.
Top Uç Frezeleme ve Tepe Yüksekliği
Küresel uçlu frezeler genellikle kavisli üç boyutlu yüzeyler için kullanılır.
Bitişik takım yolları üst üste bindiği için, geçişler arasında küçük girintiler veya çıkıntılar kalır.
Adım aralığını azaltmak, tepe yüksekliğini düşürür ve yüzey kalitesini iyileştirir, ancak aynı zamanda işleme süresini de önemli ölçüde artırır.
Bu, kalıplarda, havacılık yüzeylerinde ve karmaşık beş eksenli parçalarda önemli bir maliyet unsurudur.
Takım İzleri ve Yüzey Katman Farklılıkları
Farklı takım yolları benzer ortalama pürüzlülük değerlerine ulaşabilir ancak farklı yönsel desenler bırakabilir.
Tek yönlü bir son kat uygulaması tutarlı bir yüzey oluşturabilirken, çapraz veya çok yönlü uygulamalar farklı bir görsel ve işlevsel yüzey yaratabilir.
En iyi yaklaşım, görünüm, sızdırmazlık, sürtünme veya kaplama performansı hangisinin daha önemli olduğuna bağlıdır.
Aynı RA örneğinin farklı işlemlerden sonra neden farklı görünebileceği
Ra, profil sapmalarının ortalamasını alır.
Bu, aralıkları, yerleşimi, dalgalanmayı veya her bir kusuru ayrıntılı olarak tanımlamaz.
Sonuç olarak, tornalanmış, taşlanmış ve frezelenmiş yüzeylerin Ra değerleri yaklaşık olarak aynı olabilirken, görünüm ve davranış açısından farklılık gösterebilirler.
Bu, diğer doku özelliklerinin de önemli olduğu durumlarda fonksiyonel yüzeylerin yalnızca Ra değeri kullanılarak tanımlanmaması gerektiğinin nedenlerinden biridir.
İşlenmiş Yüzey Pürüzlülüğünü Nasıl İyileştirebilirsiniz?
Yüzey kalitesini iyileştirmek, istikrarlı kesimle başlar. Keskin bir takım, sağlam bir kurulum, kontrollü işleme payı, uygun ilerleme hızı ve devir sayısı ve iyi talaş tahliyesi, genellikle sadece ilerleme hızını azaltmaktan daha fazla fayda sağlar. İkincil işlemler, ancak tek başına işleme ile istenen yüzey kalitesine ekonomik olarak ulaşılamadığında eklenmelidir.
Pişirme Sonlandırma Aşamasında Yem Miktarını Azaltın
Daha düşük bir son işlem ilerleme hızı, birçok tornalama ve frezeleme işleminde teorik takım izi yüksekliğini azaltır.
Ancak, kesici kenarın malzemeyi sürtmek yerine kesmesi için ilerleme hızı yeterince yüksek tutulmalıdır.
Bileylenmiş veya aşınmış bir takımla çok düşük ilerleme hızı, ısıyı artırabilir ve yüzeyde lekelenmeye neden olabilir.
Keskin ve sağlam kesme aletleri kullanın.
Son işlem aletlerinin geometrisi kontrollü olmalı ve aşınma minimum düzeyde olmalıdır.
Son işlem için özel olarak tasarlanmış freze uçları veya parmak frezeler, son aşamada aşırı aşınmış bir kaba işleme aleti kullanmaktan genellikle daha öngörülebilir sonuçlar verir.
Yüzey gereksinimleri daha da sıkılaştıkça, takım dengesi ve salınımı da giderek daha önemli hale geliyor.
Aletin dışarı taşmasını ve titreşimini en aza indirin.
Daha kısa takım çıkıntısı rijitliği artırır.
Özellikle ince cidarlı veya uzun şaftlı iş parçalarında, fikstürler iş parçasını kesme bölgesine yakın bir yerden desteklemelidir.
Eğer titreşim mevcutsa, sadece ilerleme hızını düşürmek sorunu çözmeyebilir. Mil hızı, takım uzunluğu, temas noktası, iş parçası tutma veya kesici geometrisinde değişiklik yapılması gerekebilir.
Hızı, Kesme Derinliğini ve Soğutma Sıvısını Optimize Edin
Yüzey işleme parametreleri, malzemenin özelliklerine uygun olmalıdır.
Kontrollü kesme derinliği, aletin sürekli olarak temas halinde kalmasını sağlar.
Soğutucu sıvı veya hava püskürtme, talaşların yeniden kesilmeden önce uzaklaştırılmasını, termal kararsızlığın azaltılmasını ve talaşların işlenmiş yüzeyi çizmesinin önlenmesini sağlayabilir.
Özel bir bitirme geçişi ekleyin
Kaba işleme ve ince işlemeyi ayırmak, işlem kontrolünü iyileştirir.
Kaba işleme, malzemenin büyük kısmını hızla kaldırırken, ince işleme daha düşük kesme yükü ve daha tutarlı malzeme kullanır.
Bu aynı zamanda yüzey kalitesi için özel olarak farklı bir aletin seçilmesine de olanak tanır.
Gerektiğinde taşlama, honlama, alıştırma veya parlatma işlemlerini kullanın.
Bazı yüzey işlemleri, yalnızca frezeleme veya tornalama yöntemleriyle elde edilmesi zor veya ekonomik olmayan işlemlerdir.
Taşlama işlemi, sertleştirilmiş parçalarda boyut kontrolünü ve yüzey kalitesini iyileştirebilir.
Bileme işlemi hassas delikler için kullanışlıdır, taşlama ve parlatma ise çok ince yüzeyler elde etmeyi sağlar.
İkincil işlem hem pürüzlülüğe hem de geometriye göre seçilmelidir.
CNC Parçası İçin Doğru Yüzey Pürüzlülüğü Nasıl Seçilir?
Doğru yüzey pürüzlülüğü, parçanın işlevini karşılayan en az zorlayıcı yüzey işlemidir. Gereksiz yere düşük bir Ra değeri belirtmek, performansı iyileştirmeden işleme süresini, takım maliyetini, denetim çabasını ve teslim süresini artırabilir.
Genel Yapısal ve Kritik Olmayan Yüzeyler
Braketler, iç yapısal yüzeyler ve gizli yüzeyler genellikle son derece ince bir yüzey işlemine ihtiyaç duymaz.
Yüzeyin sızdırmazlığı, kayması, yerleşmesi veya kritik bir kaplama taşıması söz konusu değilse, normal işlenmiş bir yüzey yeterli olabilir.
Bu yüzeylerde gereksiz son işlem gereksinimlerinin azaltılması, işlem süresinden önemli ölçüde tasarruf sağlayabilir.
Birbirine Geçen ve Kaygan Yüzeyler
Birbirine temas eden ve kaygan yüzeylerin seçimi daha dikkatli yapılmalıdır.
Yüzey çok pürüzlü olursa, yüksek noktalar aşınmaya veya düzensiz temasa neden olabilir.
Eğer yüzey aşırı derecede pürüzsüz olursa, bazı yağlanmış yüzeylerde yağ miktarı azalabilir.
Doğru yüzey dokusu, malzeme çiftine, yüke, hıza ve yağlamaya bağlıdır.
Sızdırmazlık Yüzeyleri
Yüzeylerin sızdırmazlığı hem kontrollü pürüzlülük hem de kontrollü katmanlama gerektirebilir.
Bir yüzeyin Ra değeri düşük olsa bile, işleme izleri contanın üzerinde sürekli yollar oluşturursa yine de sızıntı yapabilir.
Bu nedenle düzlük, dalgalanma ve yüzey yönü, ortalama pürüzlülük kadar önemli olabilir.
Miller, Yataklar ve Dönen Parçalar
Yatak yuvaları ve dönen miller genellikle kontrollü yüzey dokusuna ihtiyaç duyar çünkü pürüzlülük uyumu, aşınmayı, temas gerilimini ve montajı etkiler.
Yüzey gereksinimleri, yalnızca görünüme göre seçilmek yerine, rulman veya conta üreticisinin işlevsel önerileriyle uyumlu olmalıdır.
Kozmetik ve Kaplamalı Yüzeyler
Görünür yüzeylerde, Ra gereksinimi son derece düşük olmasa bile, tutarlı takım izleri gerekebilir.
Kaplama veya anotlama işleminden sonra yüzeylerde işleme kusurları da görülebilir.
Görünümün önemli olduğu durumlarda, işleme stratejisi yalnızca Ra açısını değil, aynı zamanda takım yolu yönünü ve tutarlılığını da kontrol etmelidir.
Ra'yı yalnızca görünümüne değil, işlevine göre eşleştirin.
En iyi pürüzlülük değeri en düşük sayı değildir.
İşlevsel bir yüzey gereksinimi, sızdırmazlık, aşınma, kayma, yorulma, görünüm veya kaplama ihtiyaçlarıyla bağlantılı olmalıdır.
Ra 3.2 yerine Ra 0.8 için işlevsel bir neden yoksa, daha sıkı gereksinimler sadece maliyeti artırabilir.
Yüzey Pürüzlülüğü CNC İşleme Maliyetini Nasıl Etkiler?
Daha düşük Ra gereksinimleri genellikle işlem özgürlüğünü azalttığı için maliyeti artırır. Üretici daha yavaş son işlem geçişlerine, ek aletlere, daha stabil fikstürlere, ikincil son işlemeye ve daha detaylı incelemeye ihtiyaç duyabilir.
Düşük Ra değerlerinin döngü süresini neden uzattığı
Yüzey kalitesini iyileştirmek genellikle daha düşük ilerleme hızı ve daha küçük adım aralığı gerektirir.
Büyük veya karmaşık yüzeylerde, bu değişiklikler takım yolu uzunluğunu ve işleme süresini önemli ölçüde artırır.
Beş eksenli serbest biçimli yüzeyler özellikle hassastır çünkü adım aralığındaki küçük bir azalma, son işlem geçişlerinin sayısını katlayabilir.
Ek Takım ve Son İşlem Operasyonları
Normal bir freze bıçağı Ra 3.2 değerini karşılayabilirken, daha ince bir hassasiyet gereksinimi için özel uçlar veya ek bir taşlama işlemi gerekebilir.
Özel parlatma ve taşlama işlemleri de manuel veya makineyle yapılan işlemlere ek süre kazandırır.
Her ek işlem, taşıma, kurulum ve kalite kontrol maliyetlerini beraberinde getirir.
Muayene ve Ölçüm Gereksinimleri
Sözleşme şartları izin verdiğinde, gevşek yüzey gereksinimleri görsel olarak veya standart üretim kontrolleriyle teyit edilebilir.
Kritik pürüzlülük değerleri genellikle kalibre edilmiş bir profilometre veya uygun bir optik sistem gerektirir.
Birden fazla yüzeyin ölçülmesi gerekiyorsa, inceleme süresi de buna bağlı olarak artar.
Daha sıkı bir yüzey işlemesinin işlevsel değere çok az katkı sağladığı durumlar
Her yüzeye aynı incelikte bir yüzey işlemi uygulamak nadiren ekonomiktir.
Başka bir bileşenle asla temas etmeyen iç bir cep, sızdırmazlık yüzeyiyle aynı Ra değerine ihtiyaç duymayabilir.
Kritik yüzeyleri sıradan işlenmiş alanlardan ayırmak, üretim çabasının gerçekten değer yarattığı yerlere yoğunlaşmasını sağlar.
İşlenmiş Yüzeylerde Sık Görülen Sorunlar Nelerdir?
Kötü yüzey kalitesinin genellikle belirgin bir nedeni vardır. Takım izleri, titreşim, çizikler, birikmiş kenarlar ve tutarsız doku genellikle takım, iş parçası tutma, talaş, titreşim veya dengesiz kesme koşullarından kaynaklanır.
Görünür Alet İzleri
Aşırı ilerleme hızı, büyük adım aralığı, kesici takımın salınımı veya yetersiz son işlem geçişleri düzenli takım izlerine neden olabilir.
Belirtilen doku sınırları içinde kaldıkları sürece bazı alet izleri normal ve kabul edilebilir.
Sorun, yüzey pürüzlülüğü gereksinimlerini aştıklarında veya işlevselliği engellediklerinde ortaya çıkar.
Konuşma ve Titreşim Desenleri
Titreşim, genellikle ölçüm ekipmanına gerek kalmadan görülebilen tekrarlayan dalgalar veya izler oluşturur.
Olası nedenler arasında uzun takım çıkıntısı, zayıf bağlantı elemanları, esnek bileşenler, yanlış iş mili hızı seçimi veya dengesiz kesici temas yer alabilir.
Çünkü gürültü sistem düzeyinde bir sorundur, bu nedenle yalnızca bir kesme parametresini değiştirmek sorunu çözmeyebilir.
Çizikler ve Kenarlarda Oluşan Hasarlar
Alet ile yüzey arasına sıkışan gevşek talaşlar çiziklere neden olabilir.
Oluşan talaş birikimi periyodik olarak koparak iş parçasının yüzeyini yırtabilir.
Talaş tahliyesinin iyileştirilmesi, doğru kesme hızı, uygun soğutma sıvısı ve keskin takımlar bu kusurları azaltabilir.
Bir Yüzey Boyunca Tutarsız Pürüzlülük
Geniş bir yüzeyin ölçüsü, kesici takımın temas noktası, takım sapması, salınım veya malzeme sertliğindeki değişiklikler nedeniyle bir yerden diğerine farklılık gösterebilir.
Fikstür deformasyonu, yüzey boyunca kesme koşullarını da değiştirebilir.
Tutarlı pürüzlülük, tutarlı takım teması ve istikrarlı makine geometrisi gerektirir.
Yüzey Pürüzlülüğü Çizim Gereksinimlerinin Dışında
Ölçülen değer gereksinimden yüksekse, parçanın yeniden işlenmesi her zaman kolay olmayabilir.
Ek parlatma işlemi boyutları, kenarları veya yüzey geometrisini değiştirebilir.
En iyi yaklaşım, pürüzlülüğü yalnızca son kontrol sorunu olarak ele almak yerine, işlem planlaması sırasında kontrol etmektir.
Yüzey Pürüzlülüğünü Belirtirken Sık Yapılan Hatalar Nelerdir?
Tasarım hataları, işlem hataları kadar kolaylıkla işleme maliyetini artırabilir. En yaygın sorunlar, gereksiz yere düşük Ra değerleri belirtmek, her yerde aynı gereksinimi kullanmak, pürüzlülük parametrelerini karıştırmak ve yüzeyin gerçekte nasıl ölçüleceğini göz ardı etmektir.
Fonksiyonun Gerektirdiğinden Daha Düşük Bir Ra Değeri Belirtmek
Bir tasarımcı, Ra 3.2'ye kıyasla daha hassas göründüğü için Ra 0.8'i tercih edebilir.
Yüzey yalnızca kritik olmayan bir montaj yüzeyi ise, daha düşük değer işlevsel bir iyileşme sağlamayabilir.
Sonuç olarak, işlem süresi uzar ve potansiyel olarak gereksiz ikincil son işlemler ortaya çıkar.
Ra ve Rz'yi Doğrudan Eşdeğer Olarak Ele Almak
Ra ve Rz, farklı profil özelliklerini ölçer.
Müşteri ve tedarikçi uygun bir mühendislik temeli üzerinde anlaşmadıkça, sabit bir dönüşüm oranı kullanılarak değişim yapılmamalıdır.
Çizimde Rz belirtilmişse, proses ve ölçüm planı Rz'yi kontrol etmelidir.
Her yüzeye aynı pürüzlülüğü uygulamak
Genel bir pürüzlülük gereksinimi, üreticiyi işlevsel bir gerekliliği olmayabilecek yüzeyleri işlemeye zorlar.
Daha iyi bir çizim, kritik sızdırmazlık, kayma, yataklama ve görünür yüzeyleri ayrı ayrı tanımlarken, daha az önemli özelliklerde normal işleme yapılmasına olanak tanır.
Yüzey düzlemini ve işleme yönünü göz ardı etmek
Düşük Ra değeri tek başına uygun bir sızdırmazlık veya kayma yüzeyini garanti etmez.
Yönlü oluklar sıvı sızıntısını, sürtünmeyi ve aşınmayı etkileyebilir.
Yönün işlevsel olarak önemi varsa, çizim bu gereksinimi belirtmelidir.
Ölçüm Yöntemini Dikkate Almadan Pürüzlülüğün Belirtilmesi
Bazı yüzeylere kalemle erişmek zordur.
Çok küçük oluklar, derin cepler, kavisli yüzeyler ve hassas malzemeler alternatif ölçüm yöntemleri gerektirebilir.
Bu nedenle belirtilen dokunun, bitmiş parça üzerinde gerçekçi bir şekilde ölçülebilir olması gerekir.
SSS
Eloksal işlemi, işlenmiş alüminyum parçanın yüzey pürüzlülüğünü değiştirir mi?
Evet, anotlama son yüzey dokusunu değiştirebilir çünkü oksit tabakası da onu takip eder ve alttaki işlenmiş yüzeyi değiştirebilir. Anotlamadan sonra pürüzlülük işlevsel olarak kritik ise, çizimde bu gerekliliğin son işlemden önce mi yoksa sonra mı geçerli olduğu belirtilmelidir.
Düşük Ra değeri, sızdırmaz bir yüzey garantisi verebilir mi?
Hayır. Sızdırmazlık ayrıca düzlüğe, dalgalanmaya, döşeme yönüne, conta tipine, temas basıncına ve kusurlara da bağlıdır. Düşük Ra değeri tek başına sızdırmazlık performansını garanti etmez.
Yüzey pürüzlülüğü kaplama işleminden önce mi yoksa sonra mı belirtilmelidir?
Çizimde hangi durumun kontrol edildiği açıkça belirtilmelidir. Kaplama, elektrolizle kaplama, parlatma veya kumlama işlemleri nihai yüzeyi değiştirebilir; bu nedenle gerekli ölçüm aşaması, parçanın işlevsel durumuna uygun olmalıdır.
Temaslı profilometre ile bir yüzeye ulaşılamazsa ne olur?
Optik veya diğer temassız ölçüm yöntemleri daha uygun olabilir. Erişim kısıtlı olduğunda, üretici ve müşteri üretimden önce yöntem, ölçüm yeri ve kabul kriterleri konusunda anlaşmalıdır.
Sonuç
İşlenmiş yüzey pürüzlülüğü sadece kozmetik bir değer değildir. Ra, Rz, yüzey eğimi, dalgalanma, takım izleri ve ölçüm koşulları, bitmiş parçanın performansını etkiler. En etkili yaklaşım, pürüzlülüğü fonksiyona göre belirlemek ve ardından gereksiz işlem maliyeti eklemeden bu gereksinimi tutarlı bir şekilde karşılayan işleme parametrelerini, takımları, son işlem operasyonlarını ve denetim yöntemlerini seçmektir.
TiRapid olarak , prototipler ve seri üretim parçaları için hassas CNC işleme ve imalat hizmetleri sunuyoruz. Ekibimiz, kontrollü frezeleme ve tornalama, pratik son işlem stratejileri, boyut kontrolü ve yüzey kalitesi doğrulamasını birleştirerek, müşterilerimizin parça performansı, işleme verimliliği ve maliyet arasında denge kurarak gerekli son işleme kalitesine ulaşmalarına yardımcı olur.
















