
İşlenmiş bir gövde, düz bir montaj yüzeyine, derin bir yuvaya, bir yatak yuvasına ve dişli deliklere sahip olabilir. Bir şaftın ise işlenmiş çaplara, oluklara ve eksenel bir deliğe ihtiyacı olabilir. Her özellik, kesici kenara farklı talepler getirir; bu nedenle, eksiksiz bir parça üretmek genellikle planlı bir sırayla çalışan birkaç alet gerektirir.
CNC işleme takımlarını anlamak, mühendislerin üretilebilirliği değerlendirmesine ve alıcıların önerilen süreç hakkında faydalı sorular sormasına yardımcı olur. Bu kılavuz, başlıca takım ailelerini, parça gereksinimlerine göre nasıl seçileceklerini ve takım tutucu ve iş parçası tutucu sistemlerinin performanslarını nasıl desteklediğini açıklamaktadır.
CNC İşleme Aletleri Nelerdir?
CNC işleme takımları, bilgisayar kontrollü makinelerde iş parçalarını şekillendirmek ve son işlemden geçirmek için kullanılan takımlardır. Başlıca kesici takımlar arasında freze uçları, tornalama takımları, matkaplar, delik açma takımları, raybalar ve diş açma takımları bulunur. Geometrileri ve uygulama alanları, hangi özellikleri üretebileceklerini belirler.
CNC makinesi kontrollü hareket, güç ve konumlandırma sağlar. Kesici takım malzemeyle temas eder. Frezeleme sırasında, kesici takım normalde programlanmış bir yolu izlerken döner. Geleneksel tornalamada ise iş parçası, yüzeyi boyunca hareket eden bir takıma karşı döner.
CNC kesme takımları terimi, özellikle kesme yoluyla malzeme çıkaran takımları tanımlar. CNC takımlarının daha geniş kapsamlı tartışmaları, takım tutucuları, fikstürleri ve kurulum ekipmanlarını da içerir. Bir pens kesiciyi tutar, bir fikstür iş parçasını konumlandırır ve bir prob ölçümü destekler. Bu destekleyici cihazların, kesici kenarın kendisinden farklı işlevleri vardır.
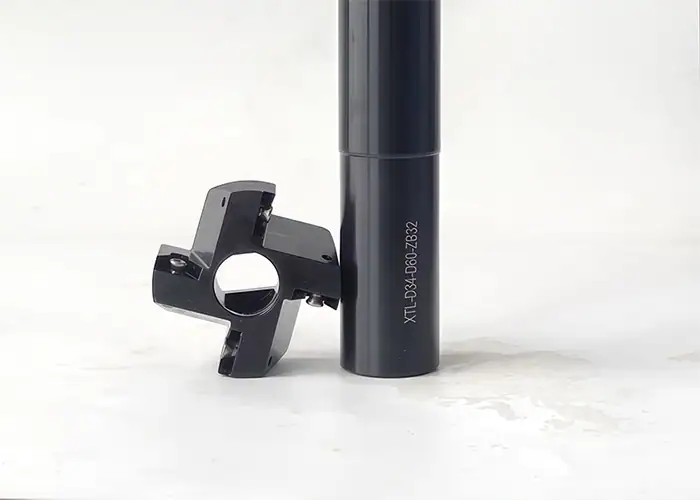
CNC İşleme Aletlerinin Başlıca Türleri Nelerdir?
Ana takım aileleri frezeleme, tornalama, delik açma, diş açma, kanal açma ve kenar işleme etrafında düzenlenmiştir. Gerekli özelliğe göre bir aile seçin, ardından belirli takımı erişim, malzeme ve çizim gereksinimlerine göre değerlendirin.
| Çalışma | Ortak Araçlar | Tipik özellikler | Ana Seçim Kontrolü |
| değirmencilik | Uç frezeler, yüzey frezeler | Yüzler, cepler, duvarlar, profiller | Kesici ve tutucu erişimi |
| Dönüş | Tornalama uçları ve tutucuları | Dış çaplar, omuzlar, uç yüzler | Kenar geometrisi ve iş parçası desteği |
| Delme | Spiral matkaplar, özel derin delik matkapları | İlk delikler | Derinlik ve talaş tahliyesi |
| Sıkıcı | delme çubukları, ayarlanabilir delme başlıkları | Genişletilmiş veya tamamlanmış delikler | Katılık ve mevcut izin |
| oyma | Raybaları | Bitmiş delik boyutu ve yüzeyi | Önceki deliğin kalitesi |
| Diş Frezesi | Kılavuzlar, diş açma frezeleri, diş açma uçları | İç ve dış dişler | Diş özellikleri ve kullanılabilir derinlik |
| Ritmik ve Ayrılık | Oluk açma uçları, ayırma bıçakları | Girintiler, tutucu halka olukları, ayırma kesimleri | Genişlik, erişim ve talaş kontrolü |
| Kenar Bitirme | Pah kırma frezeleri, havşa açma takımları, çapak alma takımları | Pah kırma, vida yuvaları, çapak alma | Belirtilen kenar geometrisi ve erişim |
Freze Bıçakları
Frezeleme takımları düz yüzeyleri, oyukları, kanalları, duvarları ve konturlu özellikleri işler. Uç frezeler, kesici uçlarını ve çevresel kenarlarını çeşitli işlemler için kullanır. Yüzey frezeleri genellikle geniş, düz yüzeyler üretir ve genellikle değiştirilebilir uçlar kullanır.
Bir gövde için, bir uç freze iç kısımda bir cep açarken, bir yüzey freze montaj yüzeyini hazırlayabilir. Kesici çapı köşe erişimini etkiler ve tüm takım düzeneğinin çevredeki duvarlardan ve kelepçelerden geçmesi gerekir. Bu kısıtlamalar, işleme başlamadan önce parçanın yerleşimini etkileyebilir.
Küresel uçlu, köşe yarıçaplı, kanal açma ve diğer profillerin daha detaylı karşılaştırması için frezeleme kesici tipleri kılavuzumuza bakın.
Tornalama ve Yüzey İşleme Aletleri
Tornalama takımları, miller, kovanlar ve burçlar gibi dönen parçaları işler. Dış tornalama, dış çapları ve kademeli profilleri oluşturur. Yüzey işleme, uç yüzeyleri üretirken, uygun profil işleme takımları omuzları, koniklikleri ve konturları takip eder.
Birçok torna tezgahı, değiştirilebilir bir kesici ucu bir tutucu ile birleştirir. Tutucu, kesici ucu konumlandırır ve desteklerken, kesici ucun geometrisi, kesme malzemesi ve uç yarıçapı, kenarın nasıl kestiğini ve talaşları nasıl oluşturduğunu etkiler. Her ikisi de mevcut yaklaşım yönüne ve çevredeki özelliklere uygun olmalıdır.
Kaba işleme ve ince işleme, kenar üzerinde farklı talepler oluşturur. Daha ağır kesimler için tasarlanmış bir geometri, hafif bir ince işleme geçişi sırasında talaşları etkili bir şekilde kontrol edemeyebilir. Planlama, iş parçasının sertliğini hesaba katarken, kesici ucu gerçek ilerleme hızı ve kesme derinliğine uygun hale getirmelidir. İnce bir şaft, kısa ve rijit bir burçtan farklı bir kesme stratejisi ve ek destek gerektirebilir.
Delme aletleri
Matkaplar, iş parçasına doğru ilerleyerek delik açarlar. Yaygın seçenekler arasında katı matkaplar ve değiştirilebilir uçlu veya insertli tasarımlar bulunur. Spiral matkaplar yaygın olarak kullanılırken, özel derin delik açma aletleri, erişim, yönlendirme ve soğutma sıvısı dağıtımının özel bir yaklaşım gerektirdiği uygulamalar için tasarlanmıştır.
Delik derinliği, giriş yüzeyi, çıkış koşulları ve talaş tahliyesi, temel seçim faktörleridir. Eğimli bir giriş, kesici kenarları eşit olmayan şekilde yükleyebilir. Derin bir deliğin içinde sıkışan talaşlar, alete veya delik yüzeyine zarar verebilir. Bu nedenle, alet geometrisi, soğutma sıvısı beslemesi ve delme döngüsü birlikte çalışmalıdır.
Bir işaretleme işlemi, bazı matkap tasarımları için uygun bir giriş noktası oluşturmaya yardımcı olabilir, ancak geometrisi matkapla uyumlu olmalıdır. Her delik açma rotasına otomatik olarak eklenmemelidir. Benzer şekilde, sadece delme işlemi bir boşluk deliği gereksinimini karşılayabilir. Ek son işlem, çizim veya gösterilen işlem yeteneği gerektirdiğinde haklıdır.
Sıkıcı Araçlar
Delme takımları, mevcut bir deliği büyütmek veya son işlem uygulamak için kullanılır. Torna tezgahlarında genellikle dönen bir parçanın içinde delme çubuğu kullanılırken, işleme merkezlerinde dönen bir delme başlığı kullanılabilir. Ayarlanabilir hassas delme sistemleri, gerekli delik çapı için kesme çapının ayarlanmasına olanak tanır.
Delme işlemi, çapı ve çevredeki geometriyle ilişkisi önemli olan rulman yuvaları, burç yerleri ve diğer iç özellikler için kullanışlıdır. Uygun talaş payı ve istikrarlı bir kurulumla, bu işlem deliğin geometrisini iyileştirebilir ve işleme düzeneğine göre eksenini belirleyebilir.
Erişim ve rijitlik önemli sınırlamalardır. Küçük bir delik, çubuk çapını kısıtlarken, derin bir delik gerekli çıkıntıyı artırır. Ortaya çıkan düzenek yine de talaş boşluğu sağlamalı ve sapmaya karşı direnç göstermelidir. Çubuğu ve tutucuyu kesme kuvvetleri, tolerans ve iş parçası desteğiyle birlikte değerlendirin.
Raybalama Aletleri
Raybalar, daha önce işlenmiş bir deliği nispeten küçük bir payı çıkararak tamamlar. Çoklu kesici kenarları, hazırlanmış bir deliği gerekli boyuta ve yüzey durumuna getirebilir; bu da onları deliklerin ve diğer tekrarlanan delik özelliklerinin konumlandırılması için kullanışlı hale getirir.
Önceki işlem çok önemlidir. Açılan delik, seçilen rayba için uygun malzeme sağlamalı ve alet uygun hizalama ile girmelidir. Çok az veya düzensiz pay, raybanın tutarlı bir şekilde kesim yapmasını engelleyebilir.
Raybalama işleminin, orijinal delikteki konum veya doğruluk hatalarını düzeltmesi beklenmemelidir. Konum veya hizalama asıl önemliyse, işlem farklı bir hazırlık veya delme işlemi gerektirebilir. Çizime ve mevcut deliğin durumuna göre delme ve raybalama arasında seçim yapın.
Kılavuzlar ve Diş Açma Frezeleri
Kesici kılavuzlar, önceden hazırlanmış deliklerde içten diş açar. Spiral uçlu tasarımlar genellikle talaşları deliklerde öne doğru yönlendirirken, uygun spiral oluklu tasarımlar kör deliklerden talaşları geriye doğru çeker. Malzeme ve delik geometrisi, belirli bir kılavuz tasarımının uygun olup olmadığını belirler.
Şekillendirme kılavuzları, talaş kesmek yerine sünek malzemeyi yer değiştirerek diş açar. Uyumlu bir iş parçası malzemesi, kontrollü delik hazırlığı ve uygun yağlama gerektirirler. Talaşsız çalışmaları, onları kesici kılavuzlarla birbirinin yerine kullanılabilir hale getirmez.
Diş açma frezeleri, koordineli bir helisel takım yolu boyunca diş açar. Uyumlu makine hareketine ve kesicinin girip yolunu takip edebilmesi için yeterli boşluğa ihtiyaç duyarlar. Kesici tasarımının izin verdiği durumlarda, bir diş açma frezesi aynı adım ve şekle sahip farklı diş çaplarını işleyebilir.
Diş açma işlemi genellikle tekrarlayan iç diş boyutuna doğrudan bir yol sağlar. Diş frezeleme ise diş çapının programlı olarak ayarlanmasına olanak tanır ve talaş kontrolü veya çeşitli çaplar bu esnekliği değerli kıldığında faydalı olabilir.
Diş tanımını, tolerans sınıfını ve kullanılabilir tam diş derinliğini doğrulayın. Kör bir delik, seçilen takım ve gerekli tam dişlerin ötesindeki herhangi bir matkap ucu geometrisi için boşluk gerektirir. Tornalanmış parçalar üzerindeki dış dişler, özel diş açma uçları ile de üretilebilir.
Kanal Açma ve Ayırma Aletleri
Kanal açma takımları, dış çaplarda, iç deliklerde veya uç yüzeylerde girintiler oluşturur. Uygulama alanları arasında segman olukları, conta olukları ve boşluk özellikleri bulunur. Ayırma takımları, işlenmiş bir parçayı çubuk malzemeden veya kalan bir bölümden ayırmak için keser.
Uç ve destekleyici bıçak veya tutucu, oluğun genişliğine, derinliğine ve yaklaşım yönüne uygun olmalıdır. Dış oluğa ulaşan bir alet, yüzey oluğu veya iç girinti için uygun olmayabilir. Yakındaki omuzlar, kesici kenar erişilebilir görünse bile tutucuyu kısıtlayabilir.
Bu işlemler, kesme yüklerini dar bir alanda yoğunlaştırabilir. Montajı, erişimin izin verdiği ölçüde sağlam tutun ve talaşların dışarı çıkması için bir yol sağlayın. Ayırma işlemi sırasında, iş parçasının stabilitesi ve ayrılan parçanın nasıl kontrol edileceği de dikkate alınmalıdır.
Pah Kırma ve Çapak Alma Aletleri
Pah kırma aletleri, belirgin açılı kenarlar oluşturur. Havşa açma aletleri, genellikle vida başları için konik girintiler oluşturur. Çapak alma aletleri, başka bir işlemden sonra kenarda kalan istenmeyen malzemeyi temizler. Bu işlevler bazı uygulamalarda örtüşür, ancak istenen nihai geometri, alet seçimini belirler.
Bir çizimde, bir açıklıkta boyutlandırılmış bir pah, diğerinde ise yalnızca çapak alma işlemi gerekebilir. Her iki kenarı da aynı işlemle genişletmek, işlevsel yüzeyi değiştirebilir veya kullanılabilir diş derinliğini azaltabilir.
Planlama sırasında arka kenarlar ve kesişen deliklere dikkat edilmelidir. Bir deliğin ön tarafına ulaşan bir kesici, çıkış noktasına veya iç kesişme noktasına ulaşamayabilir. Özel arka pah kırma veya çapraz delik çapak alma aletleri, erişilebilir uygulamalar için kullanılabilirken, diğer özellikler ayrı bir son işlem yöntemi gerektirebilir. Gerekli erişim ve incelemeyi içerecek şekilde kenar gereksinimini yeterince erken tanımlayın.
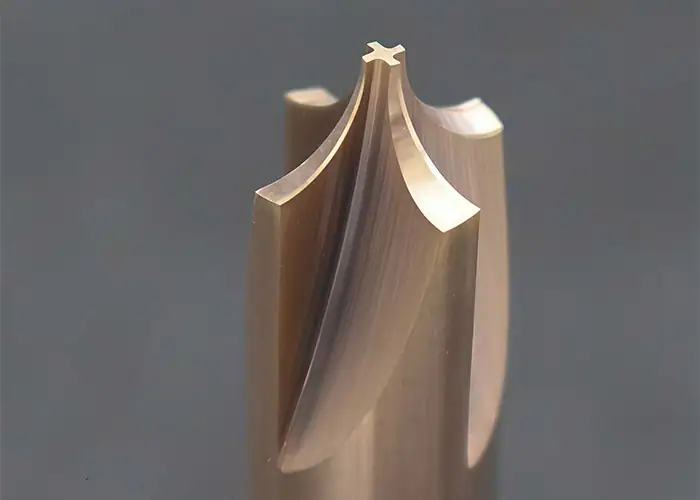
Parça gereksinimlerine uygun CNC takımlarını nasıl seçersiniz?
CNC işleme takımlarını seçerken, her bir özelliği malzeme, boyut gereksinimleri, erişim kısıtlamaları ve üretim miktarıyla ilişkilendirin. Ardından, makinenin ve komple takım düzeneğinin önerilen işlemi güvenilir bir şekilde gerçekleştirebilip gerçekleştiremeyeceğini kontrol edin.
Özellik Geometrisi ve Erişim ile Başlayın
İşlenecek nihai parçayı ve işlenebileceği yönü belirleyerek başlayın. Bir delik, bir yüzey oluğu ve dişli kör delik birbirine yakın olabilir ancak çok farklı yaklaşımlar gerektirebilir.
Şaft, tutucu ve uzantılar dahil olmak üzere tüm düzeneğin süpürülen alanını kontrol edin. Ayrıca giriş, çıkış ve talaş kaldırma işlemlerini de hesaba katın. Son CAD şeklinin içine sığan bir alet, yaklaşma sırasında yine de çarpışma yaşayabilir.
Faydalı çizim ve model kontrolleri şunlardır:
- Omuzların arkasında veya dar açıklıklarda gizlenmiş özellikler.
- Çubuk çapını ve rijitliğini sınırlayan derin delikler.
- Gerekli tam diş derinliğinin ötesinde az boşluk bırakan dişler.
- Bir sonraki işlemden sonra erişilemez hale gelen kenarlar.
Erişimin alışılmadık derecede uzun veya özel bir alet gerektirdiği durumlarda, tasarımı sonlandırmadan önce özellik ayarlaması hakkında görüşün. Bir açıklık veya kabartmada yapılacak küçük bir değişiklik, daha pratik bir işleme yolu oluşturabilir.
İşlem sürecini boyut, konum ve sonuç gereksinimlerine uygun hale getirin.
Bir deliğin çapı, konumu, şekli ve yüzey dokusu ayrı ayrı gereksinimlerdir. Çap toleransının karşılanması, eksenin doğru konumlandırıldığını veya yüzeyin son işlem spesifikasyonuna uygun olduğunu garanti etmez.
Bitirme yolunu seçmeden önce kabul kriterlerini ayırın. Bir delik, silindiriklik veya konum gereksinimini karşılamayabilirken, boyut gereksinimini karşılayabilir. İşlem ve kurulum, özellikler arasındaki ilişkiler ve belirtilen herhangi bir referans sistemi de dahil olmak üzere, geçerli her çağrıya yanıt vermelidir.
Aynı gereksinimler doğrultusunda planlama denetimi yapın. Bir iç çap ölçer, çapı değerlendirebilir, ancak bu ölçüm tek başına bir referans noktasına göre konumu belirlemez. Konum ve geometrik ilişkiler için koordinat ölçümü veya başka uygun bir yöntem gerekebilir. Belirtilen yüzey dokusu da uygun bir doğrulama yöntemine ihtiyaç duyar. Bitirme işlemi ve denetim yaklaşımını birlikte seçmek, tek bir çap okumasını tam uygunluğun kanıtı olarak ele almaktan kaçınmayı sağlar.
Takım geometrisini ve kesme malzemesini iş parçasına uygun şekilde eşleştirin.
Metal veya plastik gibi genel bir etiket yerine alaşımı ve durumunu belirtin. Sertlik, talaş davranışı, aşındırıcılık ve kenara yapışma eğilimi, alet seçimini etkiler.
Tornalama işleminde, kesici uç kalitesi ve talaş kırıcı geometrisi, malzeme ve kesme koşullarıyla uyumlu olmalıdır. Sünek alüminyum alaşımı için uygun keskin bir kenar, sertleştirilmiş çelikte kesintili kesim için kötü bir seçim olabilir. Matkaplar ve kılavuzlar için, yiv ve kesici kenar tasarımı, o malzemenin ürettiği talaşları da yönetebilmelidir.
Yüksek hız çeliği ve karbür, farklı tokluk, aşınma direnci ve çalışma kabiliyeti kombinasyonları sunar. Kaplamalar, alt tabakaya, iş parçasına ve uygulamaya uygun olmalıdır. Kaplamalı bir takım, her malzeme için otomatik olarak en iyi seçenek değildir.
Öncelikle takım üreticisinin önerilerini temel alın, ardından gerçek kurulum için kesme koşullarını belirleyin. Malzeme koşullarını, takım temasını ve soğutma sıvısı beslemesini kontrol etmeden başka bir işten hız veya ilerleme hızını kopyalamak, aksi takdirde mantıklı bir seçimi baltalayabilir.
Üretim Miktarını ve Alet Yönetimini Göz Önünde Bulundurun
Prototip çalışmaları genellikle hazırda bulunan araçları ve tasarım değişikliklerine uyum sağlayabilen bir süreci tercih eder. İstikrarlı bir tasarım ve beklenen sipariş miktarı, hazırlık ve değiştirme gereksinimlerini haklı çıkardığında, özel bir araç daha cazip hale gelir.
Tekrarlanan üretim için, aletlerin nasıl tanımlanacağı, ön ayarlarının yapılacağı, denetleneceği ve değiştirileceği değerlendirilmelidir. Kritik özellikleri hangi aletlerin kontrol edeceği ve bu özellikler sınırlarının dışına çıkmadan önce aşınmanın nasıl tespit edileceği belirlenmelidir. Yedek uçlar veya aletler, bir değişiklikten sonra sürecin tutarlı kalması için kontrollü bir kurulum prosedürüne sahip olmalıdır.
Sadece kesici takım satın alma fiyatını değil, toplam üretim maliyetini karşılaştırın. İlgili maliyetler arasında kurulum, işleme süresi, takım değişiklikleri, denetim ve yeniden işleme veya hurdaya ayrılan parçaların sonuçları yer alır. Satın alma ekipleri, önerilen takımın tekrarlanan siparişleri nasıl desteklediğini ve hangi değişikliklerin sürecin tekrar kontrol edilmesini gerektireceğini sorabilir.
Takım tutma ve iş parçası tutma sistemleri CNC takımlarını nasıl destekler?
Takım tutucu, kesici takımı sabitler ve konumlandırırken, iş parçası tutucu ise parçayı yerleştirir ve destekler. Her ikisi de, özellikle erişim veya parça sertliği sınırlı olduğunda, seçilen takımın istenen özelliği tutarlı bir şekilde üretebilme yeteneğini etkiler.

Takım Tutucular, Pensler ve Takım Kurulumu
Döner takımlar, iş miline bağlanmak için uyumlu aynalar, pensler veya diğer tutucular kullanır. Tornalama uçları ve delme çubukları, taret veya makine arayüzüne uygun tutucular kullanır. Bağlantı, işlem için uygun kavrama, boşluk ve rijitlik sağlamalıdır.
Dönen bir tertibat için, salınım, kesici kenarların ne kadar düzgün bir şekilde temas ettiğini etkiler. Temiz temas yüzeyleri, doğru montaj ve uygun sıkıştırma, bunu kontrol etmeye yardımcı olur. Belirtilen kavrama uzunluğunu korurken, desteklenmeyen takım uzunluğunu, özellik ve tutucu boşluğunun izin verdiği kadar kısa tutun.
Takım uzunluğu, çapı ve ilgili ofsetler, gerçek montajla uyumlu olmalıdır. Ön ayar ve makine içi ölçüm bu kurulumu destekleyebilir. Doğru bir ofset, dengesiz bir tutucuyu telafi edemez ve rijit bir tutucu, yanlış girilen takım boyutunu düzeltemez.
Bağlantı Elemanları, Referans Noktaları ve İş Parçası Desteği
Bir fikstür, işleme sırasında parçanın nasıl konumlandırılacağını ve sabitleneceğini belirler. Konumlandırma yüzeyleri, özellikle bir özelliğin konumu daha önceki bir işleme bağlı olduğunda, seçilen referans stratejisini desteklemelidir.
Sıkıştırma işlemi, parçayı deforme etmeden kesme yüklerine dayanmalıdır. İnce duvarlar ve ince kesitler, malzeme çıkarılması sırasında esnek bir yapının ağır kesme kuvvetlerine maruz kalmaması için yerel destek veya revize edilmiş bir işlem sırası gerektirebilir.
Erişim, destek ve ölçüm, rota boyunca uyumlu kalmalıdır. Sıkıştırma altında deforme olabilen parçalar için, muayene planı gerekli kısıtlama koşulunu da belirlemelidir. Sıkıca sıkıştırılmış bir bileşenin ölçülmesi, serbest bırakıldıktan sonra ortaya çıkan hareketi gizleyebilir.
CNC takımları bir araya getirilerek komple bir parça nasıl işlenir?
Bir parçanın tamamı, özelliklerine göre aletlerin birleştirilmesi ve her işlemin bir sonrakine nasıl hazırlık yaptığının planlanmasıyla üretilir. Sıralama, faydalı konumlandırma yüzeylerini korumalı, gerektiğinde bitirme payı sağlamalı ve kritik özelliklere erişimi sürdürmelidir.
Hassas Delik ve Dişlere Sahip Bir Muhafaza Örneği
Montaj yüzeyi, iç cep, hassas delik ve dişli bağlantı deliklerine sahip bir alüminyum gövdeyi düşünün. Olası bir takım planı, her bir işleme farklı bir rol atar:
| Parça Özelliği | Olası Araç | Süreçteki Amaç |
| Montaj yüzeyi | Yüz değirmeni | Montaj veya daha sonraki yerleştirme için kullanılacak bir yüzey belirleyin. |
| iç cep | Freze | İç kısımdaki malzemeleri çıkarın ve erişilebilir duvarları tamamlayın. |
| Boşluk ve kılavuz delikleri | Matkap | Delikleri nihai boyuta getirin veya başka bir işlem için hazırlayın. |
| Hassas delik | İnce delme aleti veya rayba | Sondaj işlemini, gereksinimlerine uygun bir rota izleyerek tamamlayın. |
| Bağlantı iplikleri | Kesme kılavuzu veya diş açma frezesi | Belirtilen kullanılabilir iş parçacığını üretin. |
| Açılış kenarları | Pah kırma veya çapak alma aleti | Gerekli kenar koşulunu belirleyin. |
Önemli olan, bu işlemlerin nasıl etkileşimde bulunduğudur. Eğer bir deliğin konumu montaj yüzeyine göre belirtilmişse, kurulum bu ilişkiyi kurmalıdır. Eğer cep, deliğin etrafında ince bir duvar bırakıyorsa, planlayıcı son boyutlandırmadan önce sertlikteki değişimi hesaba katmalıdır.
Diş hazırlığı, sonraki çalışmaları da etkiler. Delik derinliği, seçilen diş açma yöntemine uygun olmalı ve kenar işleme, gerekli tam diş derinliğini korumalıdır. Son plan, gövdenin hangi yüzeylerde konumlandırılacağını ve kritik ilişkilerin nasıl kontrol edileceğini açıklamalıdır.
Tornalanmış Mil veya Burç Örneği
Kademeli bir şaft, dıştan tornalama, yüzey işleme, eksenel delme, oluk açma ve dıştan diş açma işlemlerini birleştirebilir. Bir burç, iç çapını oluşturmak için içten delme veya raybalama işlemlerini de içerebilir. Bir ayırıcı alet, bu bileşenlerden herhangi birini çubuk malzemeden ayırabilir.
Kurulum, bu aletlerin birlikte nasıl çalışacağını belirler. Parça ortak bir kurulumdayken işlenen özellikler, aynı konumlandırma koşulunu paylaşabilir. Aktarım sonrasında tamamlanan özellikler, bileşenin tekrar konumlandırılması ve desteklenmesi için özel bir yöntem gerektirir.
İnce cidarlı bir burç için, dış çap ve iç çapın son işleminde sıkıştırma deformasyonuna ve kesme yüklerine dikkat edilmesi gerekir. İnce bir şaft için, son çaplar tamamlanmadan önce malzeme çıkarılması sertliği azaltabilir. Bu hususlar, kaba işleme sırasını, son işleme payını veya destek düzenini değiştirebilir.
Bu nedenle takım planı, sadece kesici takımların listesinin ötesine geçer. Seçilen kenarları ve tutucuları, iş parçasının stoğuna, iş tutma sistemine, işlem sırasına ve bitmiş parçanın muayene gereksinimlerine bağlamalıdır.
SSS
Takım aşınması CNC işleme süreçlerini nasıl etkiler?
Takım aşınması, boyut kaymasına, daha kötü yüzey kalitesine ve tutarsız parça kalitesine neden olabilir. Aşınmayı izlemek ve işlem sınırlarını aşmadan önce takımları değiştirmek veya indekslemek, tekrarlanabilirliğin korunmasına yardımcı olur.
CNC İşlemede Takım Ofseti Nedir?
Takım ofseti, takım geometrisini (uzunluk veya yarıçap gibi) hesaba katmak için CNC kontrolünde saklanan bir değerdir. Aşınma ofsetleri, kesici kenar aşındıkça küçük boyut düzeltmelerine olanak tanır.
CNC tezgahında canlı takım işleme nedir?
Canlı takımlama, frezeleme, delme ve kılavuz çekme işlemleri için CNC torna tezgahında veya torna merkezinde motorlu, dönen takımlar kullanır. Bu yöntem, tek bir kurulumda daha fazla özelliğin işlenmesine olanak tanıyarak makineler arası aktarımları azaltır.
Sonuç
CNC işleme takımlarını seçmek, her bir özelliğin ne gerektirdiğini anlamakla başlar. Frezeleme takımları, tornalama takımları, matkaplar, delme takımları, raybalar ve diş açma takımları farklı bir amaca hizmet eder. Pratik bir süreç, bunları uygun tutucular, iş parçası desteği ve belirtilen sonucu doğrulayan bir denetimle birleştirir.
TiRapid, prototipler ve düşük hacimli üretim için üretim geri bildirimi ve boyut kontrolü ile birlikte, özel metal ve mühendislik plastik parçaları için hassas CNC işleme hizmeti sunmaktadır. Pratik bir işleme yaklaşımı görüşmek ve fiyat teklifi istemek için CAD modelinizi, çiziminizi, malzemenizi, miktarınızı ve kritik gereksinimlerinizi gönderin.
















