
Titanyum alaşımları, yüksek mukavemetleri, düşük yoğunlukları ve mükemmel ısı ve korozyon dirençleri nedeniyle havacılık, tıbbi cihazlar, otomotiv ve yüksek teknoloji ürünü ekipman üretiminde yaygın olarak kullanılmaktadır. Bununla birlikte, bu özellikler onları CNC frezelemede işlenmesi en zor malzemelerden biri haline getirmektedir. Yüksek hızlı frezeleme sırasında, takımlar talaşlanmaya, hızlandırılmış aşınmaya ve takım ömrünün kısalmasına eğilimlidir; bu da sadece işleme verimliliğini düşürmekle kalmaz, aynı zamanda boyutsal sapmalara ve kötü yüzey kalitesine de yol açabilir. Talaşlanmayı etkili bir şekilde kontrol etmek için, takım, kesme parametreleri, soğutma yöntemleri ve işleme stratejilerinde sistematik optimizasyon gereklidir.
Titanyum alaşımlarının yüksek hızlı frezeleme işleminde neden kolayca talaş oluşur?
Titanyum alaşımlarının işlenmesi zordur çünkü kesici takımlar yüksek hız koşullarında karmaşık termomekanik etkileşime maruz kalır.
Kesme Sıcaklığı Hızla Yükseliyor
Titanyum alaşımlarının ısı iletkenliği düşüktür; bu da kesme işlemi sırasında oluşan ısının büyük bir kısmının takım-iş parçası temas bölgesinde yoğunlaşmasına ve kesici ucun uzun süre yüksek sıcaklık ortamında kalmasına neden olur.
- Aşırı ısınma nedeniyle takım kenarı mukavemetinin azalmasını önlemek için gereksiz ısı birikimini azaltın.
- Aletin daha istikrarlı bir sıcaklık aralığında çalışmasını sağlamak için kesme hızını uygun şekilde ayarlayın.
Zamanında ısıyı uzaklaştırmak ve alet üzerindeki termal şoku azaltmak için verimli soğutma kullanın.
Kesme Kuvveti Dalgalanmaları Kenar Darbesine Neden Olur
Titanyum alaşımları yüksek mukavemete sahiptir ve işleme sırasında önemli kesme direnci oluşturur. Bu durum, özellikle takımın malzemeye girip çıktığı veya ani darbe yüklerinin oluşma olasılığının yüksek olduğu karmaşık yüzeylerin işlenmesi sırasında belirgindir.
- Kesici kenara olan etkiyi azaltmak için kesme yükünde ani artışlardan kaçının.
- Daha düzgün ve kesintisiz kesim sağlamak için takım giriş stratejisini optimize edin.
- Yerel aşırı yüklenmeden kaynaklanabilecek kırılmaları önlemek için çip kalınlığını sabit tutun.
Titanyum alaşımlarının yüksek hızlı frezeleme işleminin anahtarı, sadece iş mili hızını artırmak değil, aynı zamanda takımın her zaman istikrarlı yükleme koşulları altında kalmasını sağlamaktır.
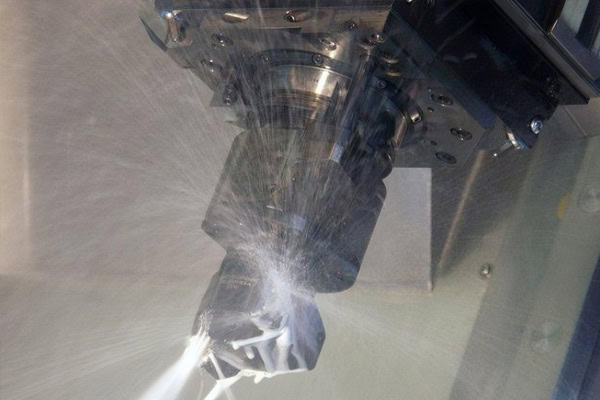
Kırılma Riskini Azaltmak İçin Doğru Aleti Seçmek
Takım seçimi, işleme stabilitesini doğrudan etkiler. Yanlış takım konfigürasyonu, takım ömrünü önemli ölçüde kısaltabilir.
Yüksek Performanslı Karbür Takımlara Öncelik Verin
Titanyum alaşımlarının işlenmesi, yüksek takım rijitliği, aşınma direnci ve ısı direnci gerektirir. Bu nedenle, malzeme kalitesine ve işleme koşullarına göre uygun takımlar seçilmelidir.
- Daha yüksek tokluğa sahip takım altlıkları kullanarak, kırılmaya karşı direnci artırabilirsiniz.
- Aşınma direncini ve yüksek sıcaklık performansını artırmak için titanyum işleme için uygun kaplamalar seçin.
Kaba işleme, yarı ince işleme ve ince işleme aşamaları için takım özelliklerini uygun şekilde yapılandırın.
Araç Geometrisini Optimize Et
Takım kenarı tasarımı, keskinlik ve darbe dayanımı arasında bir denge kurmalıdır. Talaş açısı ve boşluk açılarının doğru ayarlanması, kesme direncini azaltmaya ve talaş tahliyesini iyileştirmeye yardımcı olur. Helis açısı tasarımının optimize edilmesi, daha sürekli ve istikrarlı bir kesme işlemi sağlar. Takım çıkıntısı, aşırı uzamadan kaynaklanan titreşim ve sapmayı önlemek için işleme derinliğine göre kontrol edilmelidir. Sonuç olarak, iyi tasarlanmış bir takım yapısı, kesme kuvvetlerini daha eşit bir şekilde dağıtarak anormal kenar hasarını azaltır.
Yüksek Hızlı Frezeleme Parametrelerini ve Soğutma Yöntemlerini Optimize Etme
Yüksek kaliteli aletlerde bile, yanlış parametre ayarları yine de talaşlanmaya yol açabilir.
Kesme Hızı ve İlerlemenin Doğru Kontrolü
Yüksek hızlı işleme parametreleri, körü körüne yüksek iş mili hızlarını hedeflemek yerine, takım çapı, yiv sayısı, malzeme özellikleri ve takım tezgahının kapasitesi dikkate alınarak belirlenmelidir.
- Aşırı kesme hızını uygun şekilde azaltarak sürekli ısı birikimini en aza indirin.
- Takım ve iş parçası arasındaki etkisiz sürtünmeyi azaltmak için diş başına ilerleme hızını artırın.
- Kesme yüklerinin istikrarlı kalmasını sağlamak için radyal ve eksenel kesme derinliğini kontrol edin.
Parametrelerin doğru şekilde eşleştirilmesi, verimlilik, takım ömrü ve yüzey kalitesi arasında daha iyi bir denge kurulmasına yardımcı olur.
Soğutmayı ve Talaş Tahliyesini İyileştirin
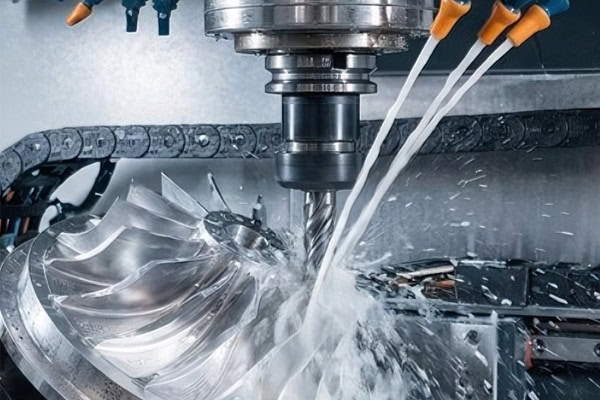
Soğutma ve talaş uzaklaştırma koşulları, takım ömrünü önemli ölçüde etkiler. İkincil kesme aşınmasını önlemek için, soğutma sıvısının kesme bölgesine tamamen ulaşması, takım-iş parçası temas alanını etkili bir şekilde kaplaması ve sıcak talaşları derhal uzaklaştırması gereklidir. Derin oyuklarda veya karmaşık yapılarda, ısı dağılımını iyileştirmek için yüksek basınçlı soğutma kullanılabilir. Kararlı soğutma ve talaş tahliye koşulları, ısı birikimini önemli ölçüde azaltır ve işleme güvenilirliğini artırır.
İşleme Stratejisiyle Talaşlanmayı Azaltma
Takım ve parametrelere ek olarak, takım yolu planlaması takım yükleme koşullarını da etkiler.
Kesme yükünde ani değişikliklerden kaçının.
Karmaşık titanyum alaşımlı parçaların işlenmesinde, takım giriş ve çıkış darbeleri en aza indirilmelidir.
- Ani kesme şokunu azaltmak için yumuşak giriş ve çıkış stratejileri kullanın.
- Düzgün kesme yüklerini korumak için dinamik frezeleme stratejileri uygulayın.
- Yerel aşırı yüklenmeyi önlemek için derin oyuklar ve ince cidarlı yapılar için işleme sıralarını doğru şekilde planlayın.
Optimize edilmiş takım yolları, işleme stabilitesini önemli ölçüde artırır ve talaşlanma riskini azaltır.
Alet Durumu İzleme Sistemini Kurun
Yüksek hızlı işleme, takım durumundaki değişikliklere karşı hassastır. Zamanında izleme, küçük sorunların ciddi talaşlanmaya dönüşmesini önlemeye yardımcı olur.
- Kesici kenarları düzenli olarak inceleyerek erken aşınmayı ve mikro kırılmaları tespit edin.
- İşleme süresi ve malzeme kaldırma hacmine dayalı olarak takım ömrü yönetim standartları belirleyin.
- Kritik parçalar için işlem sırasında denetim uygulayarak, anormal aletlerle işlemeye devam edilmesini önleyin.
Sistematik yönetim, titanyum alaşımlarının CNC frezelemesinde genel istikrarın iyileştirilmesine yardımcı olur.
Sonuç
Titanyum alaşımlarının yüksek hızlı frezelemesinde oluşan talaşlanma sorunu, sadece iş mili hızını düşürerek çözülemez. Takım seçimi, kesme parametreleri, soğutma ve talaş tahliyesi ile takım yolu stratejilerinin kapsamlı bir şekilde optimize edilmesi gerekir. Sadece takımın uygun yük ve sıcaklık koşulları altında çalışması sağlanarak işleme verimliliği, boyutsal doğruluk ve takım ömrü arasında bir denge kurulabilir. TiRapid, titanyum alaşımlı parça yapılarına ve hassasiyet gereksinimlerine göre özelleştirilmiş CNC frezeleme çözümleri sunarak müşterilerin işleme risklerini azaltmalarına ve seri üretim istikrarını artırmalarına yardımcı olur.
















