
Nylon är en familj av polyamidplaster som används i mekaniska delar, fordonssystem, elektriska komponenter, industriell utrustning, medicinska produkter, konsumentvaror och additiv tillverkning. Dess kombination av styrka, slitstyrka, låg friktion, slagtålighet och relativt låga vikt gör att den kan ersätta metall eller andra plaster i många funktionella tillämpningar.
Den här guiden förklarar de huvudsakliga användningsområdena för nylon, skillnaderna mellan vanliga nylonkvaliteter, hur materialet fungerar i kugghjul, lager, höljen och strukturella komponenter, vilka tillverkningsprocesser som är lämpliga, hur nylon beter sig under CNC-bearbetning och vad ingenjörer bör tänka på när de kontrollerar toleranser, fukt, slitage och långsiktig dimensionsstabilitet.
Vad är nylon och varför används det ofta?
Nylon är en termoplastisk polyamid som finns i många olika formuleringar, inklusive PA6, PA66, PA11, PA12, gjuten nylon och fiberförstärkta kvaliteter. Dessa material delar en polyamidstruktur men ger inte identisk styrka, fuktrespons, värmebeständighet, flexibilitet eller bearbetningsegenskaper.
Mekaniska och slitageegenskaper
Nylon erbjuder en användbar balans mellan styrka, seghet, slagtålighet och utmattningsprestanda. Det tål upprepad mekanisk belastning bättre än många vanliga plaster, vilket gör det lämpligt för rörliga delar, fästelement, fästen, styrningar och komponenter som utsätts för vibrationer eller intermittenta stötar.
Dess lågfriktionsbeteende är särskilt värdefullt i glidande eller roterande enheter. Nylondrev, bussningar, slitplattor och rullar kan arbeta med mindre ljud än motsvarande metalldelar. Under lämpliga förhållanden kan materialet också minska smörjbehovet och skydda anslutningskomponenter från slipande metall-mot-metall-kontakt.
Prestandan beror på kvalitet, temperatur, fuktighet, belastning och driftshastighet. Standardnylon kan fungera bra för måttlig mekanisk belastning, medan oljefyllda, molybdendisulfidmodifierade, glasfyllda eller gjutna kvaliteter kan väljas när slitstyrka, styvhet, dimensionskontroll eller lastkapacitet behöver förbättras.
Lätt och korrosionsfri prestanda
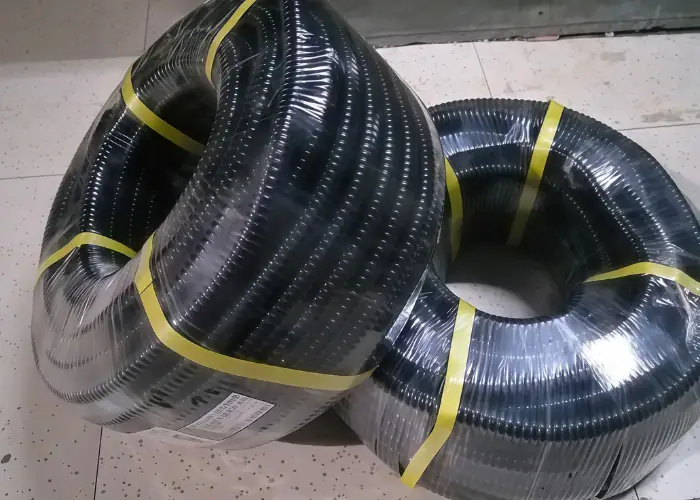
Nylon är betydligt lättare än stål, mässing och många andra tekniska metaller. Att ersätta en metallkomponent med nylon kan minska monteringsvikt, rotationströghet, hanteringskraft och driftsbuller. Detta är användbart i transportband, automationssystem, fordonskomponenter, förpackningsmaskiner och mobil utrustning.
Till skillnad från kolstål rostar inte nylon vid fukt. Detta gör det användbart för styrningar, distanser, rullar, lock och slitkomponenter som används i fuktiga produktionsmiljöer. Korrosionsbeständighet kan också minska underhållet när delen inte behöver metallens styvhet eller temperaturtålighet.
Nylon bör inte behandlas som en direkt metallersättning i alla situationer. Dess lägre styvhet, större värmeutvidgning, fuktabsorption och känslighet för krypning måste beaktas. Konstruktionen bör granskas med hänsyn till verklig belastning, temperatur, miljö och förväntad livslängd.
Tillgängliga materialformer
Nylon levereras som pellets för formsprutning, pulver eller filament för additiv tillverkning, och stavar, rör, plattor eller gjutna ämnen för CNC-bearbetning. Tillgänglig lagerform påverkar detaljstorlek, materialegenskaper, bearbetningstillägg, ledtid och produktionsekonomi.
Extruderad nylon används ofta för mindre maskinbearbetade delar, medan gjuten nylon ofta väljs för tjocka plattor, stänger med stor diameter, rullar, remskivor och komponenter med högt slitage. Gjuten produktion kan ge större materialstorlekar och kan minska inre spänningar jämfört med vissa extruderade former.
Fiber, film och gjutna former används för textilier, förpackningar, kabelprodukter och komponenter i hög volym. Ingenjörer bör därför välja inte bara rätt nylonkvalitet utan också den tillverkningsform som ger den geometri, konsistens, tolerans och produktionskvantitet som krävs.
Vanliga nylonkvaliteter och deras tekniska användningsområden
Termen nylon beskriver en familj snarare än ett enda material. PA6, PA66, PA11, PA12, gjuten nylon och förstärkta kvaliteter skiljer sig åt i mekanisk hållfasthet, styvhet, fuktkänslighet, kemiskt beteende, flexibilitet och bearbetbarhet. Valet av kvalitet bör matcha delens arbetsförhållanden.
| Nylonkvalitet | Huvudegenskaper | Typiska tekniska användningsområden |
| Nylon 6 / PA6 | Slitstark, slitstark, allmänt tillgänglig och maskinbearbetbar | Kugghjul, bussningar, rullar, styrningar och allmänna mekaniska delar |
| Gjuten nylon 6 | Finns i stora lagerstorlekar med bra slitageegenskaper | Stora remskivor, hjul, lager, slitplattor och kranplattor |
| Nylon 66 / PA66 | Högre styvhet och värmekapacitet än många PA6-kvaliteter | Fästelement, elektriska delar, bilkomponenter och konstruktionsdelar |
| Nylon 11 / PA11 | Flexibel, stöttålig och med lägre fuktabsorption | Slangar, pneumatiska ledningar, flexibla delar och additiv tillverkning |
| Nylon 12 / PA12 | God dimensionsstabilitet och kemisk resistens | Bränsleledningar, kontakter, höljen och 3D-printade komponenter |
| Glasfylld nylon | Ökad styvhet, styrka och dimensionsstabilitet | Fästen, höljen, konstruktionsdelar och komponenter under motorhuven |
| Oljefylld eller MoS₂-nylon | Modifierad friktions- och slitageprestanda | Lager, slitbelägg, glidskivor, kugghjul och kedjestyrningar |
Nylon 6 och gjuten nylon
Nylon 6 är en av de mest använda nylonkvaliteterna för mekaniska och industriella komponenter. Den ger god seghet, slitstyrka, slagtålighet och bearbetbarhet. Typiska tillämpningar inkluderar kugghjul, rullar, bussningar, styrblock, maskinskydd och allmänna reservdelar.
Gjuten nylon är vanligtvis baserad på PA6 men produceras direkt i större former. Detta gör det praktiskt för stora hjul, tjocka slitplattor, remskivor, kranplattor och komponenter som skulle vara ineffektiva att bearbeta från mindre extruderade material. Modifierade gjutna kvaliteter kan innehålla olja eller fasta smörjmedel.
PA6 absorberar fukt, vilket kan ändra dimensioner och mekaniskt beteende. För allmänna slitdelar kan detta vara acceptabelt eller till och med förbättra segheten. För precisionspassningar bör förväntad fuktighet och konditioneringstillstånd beaktas innan slutgiltiga toleranser och inspektionskriterier fastställs.
Nylon 66
Nylon 66 väljs ofta när högre styvhet, mekanisk hållfasthet eller prestanda vid förhöjda temperaturer behövs. Det används ofta för fästelement, lagerhållare, konstruktionsfästen, elektriska kontakter, bildelar och gjutna komponenter som måste behålla formen under större mekanisk belastning.
Jämfört med PA6 kan PA66 ge en styvare respons, men det kan också kräva andra bearbetningsförhållanden. Formsprutningstemperatur, torkning, verktygsdesign och krympningskontroll måste matcha den valda formuleringen. Glasförstärkning läggs ofta till när större styvhet krävs.
Bearbetning av PA66 kräver samma uppmärksamhet på värme, vassa skärverktyg och klämtryck som andra nylonkvaliteter. Förstärkt PA66 är mer slipande än ofylld nylon, så skärmaterial, verktygsslitage, matningsstrategi och eggkvalitet blir viktigare under precisionsproduktion.
Nylon 11 och Nylon 12
PA11 och PA12 används när flexibilitet, slagtålighet, kemisk resistens eller minskad fuktkänslighet är viktigare än maximal styvhet. De är vanliga i flexibla slangar, pneumatiska system, vätskeledningar för fordon, kabelskydd, kontakter och additivt tillverkade delar.
Deras lägre fuktrespons kan göra PA11 och PA12 mer dimensionellt förutsägbara i föränderliga miljöer än PA6 eller PA66. Detta är värdefullt för komponenter som utsätts för fuktighet, vätskor, utomhusförhållanden eller applikationer där en liten förändring i passformen kan påverka monteringsprestandan.
Dessa kvaliteter förknippas ofta med pulverbädds-3D-utskrift eftersom de kan producera hållbara funktionella prototyper och delar i låg volym. Det slutliga valet mellan PA11 och PA12 bör beakta styvhet, flexibilitet, krav på slagtålighet, ytkvalitet, bearbetningsväg och certifieringsbehov.
Förstärkt och modifierad nylon
Glasfylld nylon förbättrar styvhet, hållfasthet, dimensionsstabilitet och motståndskraft mot deformation under belastning. Det används ofta för konstruktionsfästen, höljen, bilkomponenter, elektriska stöd och delar som måste bibehålla geometrin bättre än ofylld nylon.
Armeringen förändrar tillverkningsbeteendet. Fiberfylld nylon är mer slitande för skärverktyg och kan ge ojämnare kanter om bearbetningsstrategin inte kontrolleras. Formgjutna delar kan också krympa olika längs och tvärs fiberflödesriktningen, vilket påverkar skevhet och dimensionell konsistens.
Oljefyllda, smörjmedelsmodifierade och MoS₂-fyllda nyloner är konstruerade för glid- och slitagetillämpningar. Dessa kvaliteter kan minska friktion eller förbättra lagerprestanda, men fördelarna beror på tryck, hastighet, anslutningsmaterial, ytfinish och driftstemperatur.
Användning av nylon i mekaniska komponenter
Mekaniska komponenter är bland de viktigaste industriella användningsområdena för nylon. Dess slitstyrka, dämpningsegenskaper, låga vikt och förmåga att löpa mot metall gör den lämplig för delar som roterar, glider, styr, stöder eller överför måttliga mekaniska belastningar.
Kugghjul och kedjehjul
Nylonkugghjul används i apparater, kontorsutrustning, automationssystem, fordonsmekanismer, förpackningsmaskiner och lätta industriella drivenheter. De arbetar tystare än metallkugghjul och kan minska vibrationer eftersom polymeren absorberar stötar mellan ingripande tänder.
Materialet kan också skydda motkugghjulet genom att minska hård metallkontakt. Nylon är användbart där måttliga belastningar, kontrollerade temperaturer och intermittent drift förväntas. Gjutna kugghjul stöder högvolymsproduktion, medan CNC-frästa kugghjul är praktiska för prototyper, utbyten och specialdesign i låg volym.
Kugghjulskonstruktionen måste ta hänsyn till tandnedböjning, värme, fukt, krypning och dimensionstillväxt. Nylon bör inte väljas enbart för att det har låg friktion. Tandgeometri, överfört vridmoment, rotationshastighet, smörjning, glapp och driftstemperatur måste ses över tillsammans.
Lager och bussningar
Nylonlager och bussningar stöder axlar, svängtappar, rullar och glidaggregat där lågt ljud och korrosionsbeständighet är viktigt. De kan minska behovet av extern smörjning och förhindra direkt kontakt mellan en metallaxel och ett metallhus.
Dessa delar används i transportband, jordbruksmaskiner, materialhanteringsutrustning, apparater, förpackningssystem och allmänna industriella mekanismer. Modifierade nylonkvaliteter kan förbättra slitagebeteendet när lagret arbetar under upprepad rörelse eller måttlig belastning.
Lagerprestanda beror på tryck och ythastighet, ofta betraktade tillsammans som ett tryck-hastighetsvillkor. En nylonbussning som fungerar bra vid låg hastighet kan generera överdriven värme vid högre hastighet. Spel, axelfinish, uppriktning och driftstemperatur bör utvärderas före produktion.
Rullar, remskivor och hjul
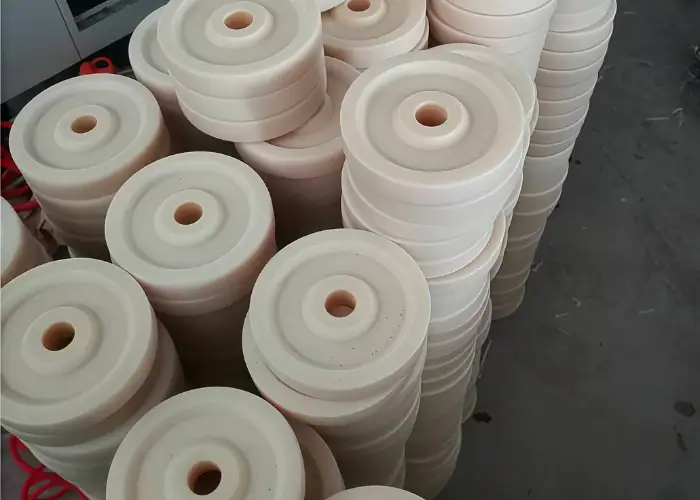
Nylonrullar och hjul används i transportörsystem, lyftutrustning, dörrar, styrningar, hanteringsmaskiner och tillverkningslinjer. Deras lägre vikt minskar rotationsmassan, medan deras dämpningsbeteende kan göra utrustningen tystare än motsvarande stålkomponenter.
Stora gjutna nylonämnen är särskilt användbara för tunga rullar och remskivor. Komponenten kan bearbetas med spår, lagerhål, flänsar, kilspår och monteringsfunktioner. Detta gör att en anpassad geometri kan produceras utan att gjuta eller bearbeta en tung metalldel.
Konstruktionen måste ge tillräcklig väggtjocklek runt nav och hål. Presspassningar, kilar, lager och fästelement kan skapa lokal spänning i plasten. Skarpa innerhörn bör undvikas, och monteringsmetoden bör fördela kraften istället för att koncentrera den i en tunn sektion.
Bärplattor, styrningar och glidblock
Nylonslitplattor installeras mellan rörliga maskinytor för att minska friktion, buller och skador. Vanliga användningsområden inkluderar teleskoputrustning, styrskenor, lyftsystem, kedjebanor, fordonsmekanismer och industrimaskiner med upprepade glidrörelser.
En utbytbar nylonplatta kan fungera som en offerdel som skyddar en dyrare stålkonstruktion. När slitaget når den tillåtna gränsen kan plattan bytas ut utan att hela konstruktionen måste byggas om. CNC-bearbetning gör att hål, springor, fickor och monteringsytor kan matcha befintlig utrustning.
Slitagehastigheten beror på belastning, rörelse, kontaminering, ytbeskaffenhet och temperatur. Damm eller metallpartiklar kan fastna i nylonen och öka nötningen. Materialkvalitet och utrymme bör därför väljas utifrån den faktiska driftsmiljön snarare än enbart nominell belastning.
Användningsområden för nylon i större industrier
Nylon förekommer i många branscher, men dess roll skiljer sig åt beroende på tillämpning. I en produkt kan det fungera som en slityta med låg friktion, medan det i en annan fungerar som en elektrisk isolator, lättviktskonsol, flexibel slang, gjuten hölje eller vibrationsdämpande komponent.
Bil
Nylon används i fordonsindustrin bland annat för klämmor, buntband, kontakter, lagerhållare, kugghjul, bussningar, luftintagskomponenter, kanaler, kåpor, vätskeledningar och fästen under motorhuven. Materialet hjälper till att minska fordonets vikt samtidigt som det ger motståndskraft mot vibrationer, slitage, oljor och utvalda kemikalier.
Glasfylld PA6 och PA66 används ofta för gjutna strukturkomponenter som behöver större styvhet. PA11 och PA12 kan väljas för flexibla slangar eller vätskehanteringstillämpningar där kemisk resistens och minskad fuktkänslighet är viktiga.
Val av fordonsmaterial kräver mer än bara generell materialhållfasthet. Temperaturcykler, bränsle- eller smörjmedelsexponering, vibrationer, UV-exponering, flamkrav och långvarig krypning måste beaktas. Den valda kvaliteten bör valideras för den exakta fordonsmiljön.
Industriell utrustning
Industriell utrustning använder nylon till kugghjul, kedjehjul, rullar, slitlister, bussningar, remskivor, distanser, jiggar, fixturer, tätningar och reservdelar. Dessa tillämpningar drar nytta av låg friktion, korrosionsbeständighet, dämpning och möjligheten att bearbeta specialdelar från lager.
Nylonkomponenter kan minska buller i transportband, förpacknings-, livsmedelsbearbetnings-, textil- och materialhanteringsutrustning. En maskinbearbetad styrning eller slitlist kan också förhindra repor på produkter som rör sig genom en produktionslinje.
Industrimaskiner arbetar ofta under varierande belastning och förorenade förhållanden. Den tekniska granskningen bör inkludera damm, flisor, rengöringskemikalier, temperatur, stötar och underhållsintervall. En sort som fungerar i ett rent laboratorium kan bete sig annorlunda i en tung tillverkningsmiljö.
Sjukvård
Utvalda nylonkvaliteter används i suturer, kateterrelaterade komponenter, apparathöljen, instrumentdelar, protesstöd och medicinska engångsprodukter. Materialet erbjuder en användbar balans mellan styrka, flexibilitet, slitstyrka och mångsidighet vid tillverkning.
Medicinsk användning kräver kvalitetsspecifik validering. Allmän industriell nylon bör inte automatiskt anses lämplig för kroppskontakt, sterilisering eller reglerade anordningar. Biokompatibilitet, spårbarhet, rengöringsmetod, steriliseringsprocess och materialdokumentation kan alla påverka valet.
För prototyper och utrustningskomponenter som inte kommer i kontakt med patienter kan CNC-fräst eller 3D-printad nylon stödja passforms- och funktionstestning. Produktionsbeslut bör fortfarande skilja mellan en visuell prototyp, en testfixtur och en reglerad medicinsk slutkomponent.
Aerospace
Inom flyg- och rymdteknik kan nylon användas för kabelstöd, kanaler, höljen, lättviktsfästen, distanser, klämmor, skyddande komponenter och icke-strukturella inre delar. Låg vikt och vibrationsdämpning kan ge fördelar där en metallkomponent skulle lägga till onödig massa.
Materialet väljs normalt inte för primära högtemperatur- eller högbelastade konstruktioner. Användningstemperatur, brandfarlighet, rökkrav, fukt och långvarig miljöexponering kan begränsa användningen av standardkvaliteter.
Förstärkta eller certifierade formuleringar kan utöka användningsområdet, men det slutgiltiga beslutet måste baseras på flyg- och rymdspecifikationer. Spårbarhet och processkontroll är lika viktiga som nominella materialegenskaper när delen används i ett kontrollerat flygplanssystem.
Automation
Automationssystem använder nylon i gripdon, positioneringsblock, sensorfästen, styrningar, rullar, kabelhanteringskomponenter, fixturer och skyddskåpor. Materialet kan minska rörlig massa och förhindra att bearbetade arbetsstycken repas under hantering.
Specialanpassade CNC-frästa nylondelar är särskilt användbara för automationsutrustning med låg volym. Ingenjörer kan justera geometrin utan att köpa en formsprutning, vilket gör det enklare att förfina en fixtur, ett armändverktyg, en styrskena eller ett maskingränssnitt under idrifttagning.
Dimensionsstabiliteten bör granskas när nylondelen kontrollerar exakt positionering. Fuktabsorption, klämkraft och temperatur kan ändra en kritisk dimension. Metallinsatser eller alternativa plaster kan behövas runt högbelastade eller precisionslokaliseringsfunktioner.
Elektronik
Nylon används till kontakter, kabelgenomföringar, terminalkomponenter, spolformar, brytare, kretsstöd, fästelement, distanser och isoleringshöljen. Dess elektriska isolering och förmåga att formas till små detaljerade former gör den användbar för storskalig elproduktion.
Flamskyddande och förstärkta kvaliteter finns tillgängliga för tillämpningar som kräver större styvhet eller specifik brandprestanda. Den exakta kvaliteten bör matcha tillämplig elektrisk standard, driftspänning, värmeexponering och miljöförhållanden.
Fukt kan påverka elektriska och dimensionella egenskaper, så materialkonditionering bör beaktas. En kontakt som används i en kontrollerad inomhusmiljö kan kräva en annan kvalitet än en som utsätts för utomhusfuktighet, värme eller bilvätskor.
Robotics
Robotsystem använder nylon för lättviktsskydd, kabelstyrningar, bussningar, anpassade gripfingrar, kugghjul, distanser, sensorfästen och gränssnitt med låg friktion. Att minska komponentvikten kan sänka belastningen på ställdonet och förbättra responsen hos rörliga enheter.
Maskinbearbetad nylon kan också skydda ömtåliga produkter under robothantering. En polymerkäft eller kontaktplatta är mindre benägen att märka märken på en aluminium-, glas-, målad eller polerad yta än en gripdon av bar metall.
Upprepad rörelse medför utmattning och slitage. Konstruktionen bör fördela lasten, undvika tunna, ostödda sektioner och ge lämpligt utrymme. Där exakt styvhet krävs kan glasfylld nylon eller en metallstödd nylonkomponent vara mer lämplig.
Konsumentprodukter
Nylon finns i köksredskap, sportutrustning, bagagekomponenter, tandborstborst, höljen till elverktyg, fästelement, apparatmekanismer och utomhusprodukter. Dess seghet och utmattningsbeständighet stöder delar som utsätts för upprepad användning.
Formsprutning används ofta för konsumentkomponenter i stora volymer eftersom nylon kan reproducera detaljerade ribbor, klämmor, snäppfästen och texturerade ytor. Färgämnen och fyllmedel gör det möjligt för tillverkaren att justera utseende och prestanda.
Konsumentapplikationer kräver fortfarande miljöspecifika val. Kontakt med livsmedel, exponering för diskmaskin, UV-strålning utomhus, rengöringskemikalier, stötar och upprepad böjning kan påverka materialvalet. En lämplig kvalitet måste uppfylla både funktionella och regulatoriska krav.
Hur nylondelar tillverkas?
Nylon kan formsprutas, extruderas, gjutas, CNC-bearbetas eller additivt tillverkas. Varje process skapar olika mekaniska egenskaper, ytkvalitet, dimensionskapacitet, verktygskostnader och produktionsekonomi.
| Tillverkningsprocess | Bäst lämpad för | Huvudsaklig teknisk övervägning |
| Formsprutning | Detaljerade delar och medelhöga till höga produktionsvolymer | Torkning, krympning, kylning och formdesign |
| CNC-bearbetning | Prototyper, reservdelar och precisionskomponenter i låg volym | Värme, arbetshållning, fukt och dimensionsstabilitet |
| Gjutning | Stora lagerformer, hjul, remskivor och slitkomponenter | Intern spänning, bearbetningstillägg och materialkonsistens |
| Extrudering | Stänger, rör, plåtar och kontinuerliga profiler | Riktningsegenskaper och begränsningar för materialstorlek |
| 3D Utskrifter | Komplexa prototyper och specialbyggda delar i låg volym | Ytstruktur, anisotropi och processspecifik noggrannhet |
Formsprutning
Formsprutning används ofta för nylonhöljen, klämmor, kugghjul, kontakter, fästen, fästelement och bilkomponenter. Den stöder detaljerad geometri och integrerar ribbor, bussningar, snäppfästen och monteringsfunktioner i en gjuten del.
Nylonharts kräver normalt kontrollerad torkning före gjutning eftersom fukt kan påverka bearbetningskvaliteten. Verktygsdesignen måste också ta hänsyn till materialflöde, krympning, kylning, ventilation, placering av inloppet och utstötning. Förstärkta sorter kan skapa ytterligare slitage på formkomponenter.
Formsprutning är ekonomiskt när produktionsvolymen motiverar formen. Designändringar blir dyrare efter verktygstillverkning, så väggtjocklek, drag, underskärningar, risk för sjunkning, fiberorientering och toleranskrav bör granskas före formtillverkning.
CNC-bearbetning
CNC-bearbetning producerar nylondelar direkt från stång, platta, rör eller gjutgods. Den är lämplig för prototyper, reservkomponenter, specialanpassade fixturer, stora rullar, små volymdelar och konstruktioner som kan ändras innan produktionen är slutförd.
Fräsning och svarvning kan skapa exakta hål, spår, fickor, gängor, flänsar och komplexa profiler. CNC-bearbetning undviker kostnader för formsprutning och gör att individuella dimensioner kan justeras snabbt, vilket är värdefullt för underhåll och teknisk utveckling.
Materialet är mjukare och mer flexibelt än metall, så skärstrategin måste förhindra värme, grader, nedböjning och klämförvrängning. Dimensionskrav bör också beakta fuktkonditionering innan delen inspekteras eller installeras.
Gjutning och extrudering
Gjuten nylon används ofta för stora lagerformer och slitstarka komponenter. Gjutningsprocessen kan producera tjocka plattor, stora stavar, ringar och nästan färdiga former som skulle vara svåra eller slösaktiga att tillverka genom extrudering.
Extruderad nylon finns vanligtvis som stång, plåt och rör. Det är praktiskt för små och medelstora maskinbearbetade komponenter, men intern spänning och riktningsbeteende kan bli viktigt när en stor mängd material avlägsnas från ena sidan.
Materialval påverkar bearbetningsstabiliteten. En detalj som skärs från överdimensionerat material kan röra sig när kvarvarande spänningar släpps. Balanserad grovbearbetning, mellanliggande relaxation och en slutlig finbearbetningsoperation kan förbättra dimensionskonsistensen på kritiska komponenter.
Tillsatsproduktion
Nylon används ofta inom selektiv lasersintring, multijetfusion och filamentbaserad 3D-utskrift. PA11 och PA12 är vanliga för funktionella prototyper, höljen, kanaler, fixturer och små volymdelar med komplex intern eller organisk geometri.
Additiv tillverkning möjliggör funktioner som kan vara svåra att bearbeta, inklusive interna kanaler, gitterstrukturer och konsoliderade enheter. Det undviker också dedikerade verktyg, vilket stöder snabb designiteration.
Tryckt nylon matchar inte alltid maskinbearbetad eller gjuten nylon i ytfinish, riktningsstyrka, porositet eller tolerans. Ingenjörer bör välja process baserat på delens syfte snarare än att anta att alla nylonkomponenter beter sig identiskt.
CNC-bearbetningsbeteende hos nylon
Nylon anses vara maskinbearbetbart, men det beter sig inte som aluminium eller stål. Dess lägre styvhet, lägre värmeledningsförmåga, höga värmeutvidgning och fuktrespons kräver en skärstrategi som är specifikt utformad för tekniska plaster.
Värme- och fliskontroll
Värme kan mjuka upp nylon nära skäreggen, vilket orsakar smetning, dålig ytbehandling, dimensionstillväxt eller flisor som lindas runt verktyget. Vassa skärare och positiv skärgeometri hjälper till att skära materialet rent istället för att trycka eller gnugga det.
Matningarna bör vara tillräckligt höga för att skapa ett riktigt spån, medan skärhastighet och verktygsingrepp bör undvika överdriven värme. Luftblåsning eller ett kompatibelt kylmedel kan underlätta spånavgången, men vätskan bör inte skapa kontaminering eller oönskad fuktabsorption.
Djupa fickor och borroperationer kräver särskild uppmärksamhet eftersom spånor kan fastna. Peckborrning, polerade spår, lämplig spetsgeometri och tillräckligt spelrum hjälper till att förhindra värmeuppbyggnad och överdimensionerade eller skadade hål.
Arbetshållning och deformation av delar
Nylon kan deformeras under chuck-, skruvstäds- eller klämtryck. En detalj kan mäta korrekt medan den är fastspänd och röra sig efter att den har släppts. Tunna väggar, ringar, hylsor och stora plana plattor är särskilt känsliga för arbetstrycket.
Mjuka käftar, breda kontaktytor, vakuumfixturer och kontrollerat klämtryck kan minska deformation. Arbetshållningssystemet bör säkra materialet utan att skapa lokal kompression som förändrar den slutliga geometrin.
Bearbetningssekvensen bör bibehålla styvheten så länge som möjligt. Grovbearbetning av båda sidor i ett balanserat mönster, med kvarvarande finbearbetningsmån och färdigställande av kritiska ytor efter spänningsavlastning kan minska skevhet i tunna eller asymmetriska komponenter.
Fukt- och dimensionsstabilitet
PA6 och PA66 absorberar fukt från omgivningen. När fukthalten ändras kan detaljen ändra storlek och bli mer flexibel. Detta kan påverka hål, presspassningar, planhet, gängor och monteringar med snäva spel.
Inspektionen bör därför beakta materialets konditioneringstillstånd. En torrbearbetad komponent som mäts omedelbart efter produktionen kanske inte har samma dimensioner efter exponering för normal fuktighet.
För fuktkänsliga precisionsdelar kan ingenjörer välja en nylonkvalitet med lägre absorption, öka frigången, konditionera materialet före slutlig bearbetning eller välja Delrin, PEEK eller en annan plast med bättre dimensionsstabilitet.
Toleranser och kvalitetskontroll för nylonbearbetning
Nylondelar kan bearbetas exakt, men toleranskapaciteten beror på sort, materialstorlek, geometri, fuktighet, temperatur och arbetshållning. Ritningen bör separera verkligt kritiska dimensioner från allmänna egenskaper så att processen förblir praktisk.
Dimensionell noggrannhet
Små, styva nylonkomponenter är generellt sett lättare att kontrollera än stora plattor, tunna ringar eller långa axlar. Stor materialavverkning, tunna sektioner och asymmetrisk geometri ökar risken för rörelse under och efter bearbetning.
Kritiska hål, lagersäten och kontaktytor kan kräva stegvis bearbetning. Komponenten kan grovbearbetas, få stabiliseras och sedan återföras för finbearbetning. Detta minskar effekten av frigjorda inre spänningar.
Toleransen bör återspegla driftsförhållandena. En tät passform mätt i ett torrt inspektionsrum kan dra åt efter fuktabsorption eller temperaturförändring. Funktionellt utrymme bör ta hänsyn till hela driftsmiljön.
Ytfinish och kantkvalitet
Vassa verktyg kan producera rena ytor på ofylld nylon. En slö skärare kan skava och skapa suddiga kanter, smält material eller ojämn glans. Verktygsnosradie, matning, skärriktning och stöd påverkar alla den slutliga finishen.
Glasfylld nylon är mer slipande och kan visa exponerade fibrer vid bearbetade kanter. Den kan också slita på verktyg snabbare, vilket gör att dimensioner och ytkvalitet förändras under produktionen.
Gradning bör kontrolleras eftersom aggressiv skrapning eller slipning kan runda av kritiska kanter. Fina knivar, kontrollerade fasningar eller lätta finbearbetningspassager är ofta mer lämpliga än tung manuell borttagning.
Inspektion och konditionering
CMM:er, skjutmått, mikrometrar, optiska system, mätinstrument och funktionella fixturer kan inspektera maskinbearbetade nylonkomponenter. Den valda metoden bör undvika överdriven kontaktkraft på flexibla delar.
Temperatur och luftfuktighet bör registreras när dimensionerna är mycket känsliga. Att konditionera delen före slutinspektionen kan hjälpa till att anpassa mättillståndet till det förväntade driftstillståndet.
Funktionella mätare är användbara för kugghjul, bussningar, styrningar och monteringsgränssnitt. De bekräftar om dimensionsvariationer påverkar verklig användning snarare än att bara utvärdera isolerade mätningar.
Nylon vs Delrin, PEEK och metall
Materialval innebär ofta att man jämför nylon med Delrin, PEEK, aluminium eller stål. Nylon är attraktivt för slitage, vikt, dämpning och kostnad, men ett annat material kan vara bättre när dimensionsstabilitet, temperatur, styvhet eller tung belastning dominerar.
| Jämförelse | Nylonfördel | Alternativ fördel |
| Nylon vs Delrin | Bättre seghet och bredare alternativ för slitstyrka | Delrin ger generellt bättre fuktstabilitet och skarp bearbetning |
| Nylon kontra PEEK | Lägre materialkostnad och bred tillgänglighet | PEEK stöder högre temperaturer och mer krävande kemiska tjänster |
| Nylon kontra aluminium | Lägre vikt, buller och korrosionsrisk | Aluminium ger större styvhet och dimensionsstabilitet |
| Nylon vs stål | Lägre massa och minskat slitage metall mot metall | Stål ger mycket högre styrka, styvhet och lastkapacitet |
Nylon vs Delrin
Nylon väljs ofta för slitdelar, kugghjul, rullar och komponenter som drar nytta av seghet och slagtålighet. Modifierade kvaliteter ger alternativ för smörjning, slitage och stora gjutgods.
Delrin, eller acetal, absorberar vanligtvis mindre fukt och bibehåller dimensionerna mer konsekvent. Det bearbetar också med skarpa kanter, vilket gör det lämpligt för precisionskomponenter, ventildelar, små kugghjul och tättslutande enheter.
Valet beror på miljö och funktion. Nylon kan vara starkare i nötande eller stötrelaterade applikationer, medan Delrin kan vara mer förutsägbart för snäva toleranser vid varierande fuktighet.
Nylon kontra PEEK
Nylon är en praktisk teknisk plast för måttliga temperaturer, slitage och strukturella krav. Den är betydligt mer ekonomisk än PEEK och finns i många standardutföranden och modifierade kvaliteter.
PEEK väljs för högre temperaturer, aggressiva kemikalier, krävande slitage och tillämpningar som kräver dokumentation av högpresterande material. Det erbjuder också bättre dimensionsstabilitet i många miljöer.
Att använda PEEK där nylon är tillräckligt kan öka kostnaden i onödan. Att använda nylon där temperatur- eller kemisk exponering överstiger dess kapacitet kan leda till tidigt haveri. Beslutet bör avgöras av driftsförhållandena.
Nylon vs aluminium och stål
Nylon minskar vikt, buller, korrosion och behovet av smörjning i lämpliga mekaniska tillämpningar. Det kan också skydda kontaktytor och förenkla utbyte av slitkomponenter.
Aluminium och stål ger mycket större styvhet och motstår krypning under långvarig belastning. De är mer lämpade för konstruktionsdelar, gängade fogar, precisionsaxlar, höga temperaturer och tungt belastade komponenter.
Hybridkonstruktioner ger ofta det bästa resultatet. Ett nylondrev, en bussning, en rulle eller en slitplatta kan arbeta runt en metallaxel, ett nav, en insats eller en strukturram, vilket gör att varje material kan utföra den funktion det hanterar bäst.
Vanliga risker för nylonbrott
Nylonkomponenter går vanligtvis sönder på grund av att den valda sorten, designen eller miljön inte matchar tillämpningen. Att förstå det sannolika felläget hjälper ingenjörer att avgöra om lösningen är en starkare sort, annan geometri, ökat spelrum eller ett annat material.
Krypning och permanent deformation
Krypning är den gradvisa deformationen av nylon under ihållande belastning. Det kan påverka komprimerade distanser, presspassningar, konstruktionsfästen, gängade leder och lager som utsätts för kontinuerligt tryck.
Högre temperatur ökar risken. En komponent kan initialt bibehålla sin uppriktning men förlora förspänning eller ändra form under långvarig drift.
Konstruktionen bör minska konstant belastning och fördela lasten över ett större område. Förstärkt nylon, metallinsatser eller ett styvare material kan krävas för högbelastade gränssnitt.
Slitage och överhettning
Glidande nylonkomponenter genererar värme genom friktion. Om belastning, hastighet eller smörjning överstiger materialets kapacitet kan ytan mjukna, deformeras eller slitas snabbt.
Dålig inriktning och ojämna kontaktytor koncentrerar kontakttrycket. Slitande föroreningar kan också öka slitaget genom att fastna mellan nylon och metallyta.
Slitstark nylon, förbättrad ytfinish, större lageryta, minskad hastighet eller bättre smörjning kan lösa problemet. Testningen bör återge den faktiska arbetscykeln.
Fuktrelaterad dimensionsförändring
Fuktabsorption kan förstora PA6- och PA66-komponenter och förändra deras styvhet. Trånga hål, trånga kugghjul och precisionsstyrningar kan fastna efter miljöexponering.
Risken är störst när delar bearbetas torra och installeras i fuktiga eller våta förhållanden. En dimension som klarat inspektionen kan röra sig efter konditionering.
Konstruktörer kan lägga till utrymme, konditionera delen före ytbehandling, använda PA11 eller PA12, eller välja ett material med lägre absorption när dimensionell konsistens är viktigare än nylons andra fördelar.
Kemisk och temperaturexponering
Nylon är motståndskraftig mot många oljor och industrikemikalier, men kompatibiliteten beror på kvalitet, koncentration, temperatur och exponeringstid. Starka syror eller andra aggressiva ämnen kan försämra prestandan.
Förhöjd temperatur minskar styvheten och ökar krypningen. Kort värmeexponering och kontinuerlig driftstemperatur bör inte behandlas som samma krav.
Kemiska resistenstabeller och materialdata bör granskas för den valda kvaliteten. När miljön är osäker kan representativa tester minska risken för oväntad svullnad, sprickbildning eller förlust av hållfasthet.
Vanliga frågor
Vilken nylonkvalitet är bäst för CNC-frästa delar?
PA6 och gjuten nylon är vanliga för generellt CNC-frästa kugghjul, rullar, bussningar och slitdelar. PA66 kan ge större styvhet, medan PA11 eller PA12 kan vara bättre när lägre fuktabsorption är viktig. Den bästa kvaliteten beror på belastning, tolerans, fuktighet, slitage och driftstemperatur.
Kan nylon hålla snäva bearbetningstoleranser?
Nylon kan hålla kontrollerade toleranser när detaljen är styv, materialet är stabilt och bearbetningsvärme och klämtryck hanteras. Fuktabsorption och termisk expansion kan dock ändra dimensioner efter bearbetning. Konstruktioner med snäva toleranser bör definiera inspektionsförhållandena och den förväntade driftsmiljön.
Är nylon lämpligt för presspassningslager och metallinsatser?
Nylon kan användas med presspassningar och insatser, men interferens måste kontrolleras för att undvika överdriven spänning och långvarig krypning. Metallinsatser, kompressionsbegränsare, skuldror eller mekanisk retention kan ge en mer tillförlitlig lastöverföring för enheter som utsätts för upprepad åtdragning eller ihållande tryck.
När bör nylon ersättas med Delrin eller PEEK?
Delrin är ofta bättre när låg fuktabsorption, dimensionsstabilitet och skarp precisionsbearbetning är prioriterade. PEEK är bättre för höga temperaturer, aggressiva kemikalier eller krävande prestandakrav. Nylon är fortfarande praktiskt när slitstyrka, seghet, ljudreducering och kostnad är de viktigaste faktorerna.
Slutsats
Nylon används inom mekaniska, fordons-, industri-, medicin-, flyg-, automations-, elektronik-, robot- och konsumenttillämpningar eftersom det kombinerar seghet, slitstyrka, låg friktion, dämpning och låg vikt. Rätt val beror på kvalitet, tillverkningsväg, belastning, fukt, temperatur, tolerans och långsiktiga driftsförhållanden snarare än enbart nylons allmänna egenskaper.
På TiRapid erbjuder vi precisions-CNC-bearbetningstjänster för specialbearbetning av nylon- och tekniska plastdelar, vilket hjälper kunder att kontrollera materialval, bearbetningsstabilitet, dimensionsnoggrannhet, ytkvalitet och funktionell prestanda för krävande applikationer.















